
Что определяет зону нагрева при индукционном нагреве торца стержня?
конструкция катушки, размер стержня, частота, время нагрева и расположение влияют на то, где выделяется тепло перед ковкой.
В индукционный нагрев конца стержня, достижение температуры ковки — это только часть процесса. Длина нагрева, Переход температуры вдоль стержня и разница температур в поперечном сечении влияют на поведение материала во время следующей операции формования..
Видимая раскаленная область дает полезную индикацию., но он не показывает полного распределения температуры внутри заготовки.
2. Дизайн катушки задает базовую форму
3. Глубина введения и положение стержня
4. Частота и диаметр стержня
5. Больше мощности не улучшает однородность
6. Радиальная и осевая однородность температуры
7. Измените параметры или замените катушку?
8. Начните с формирования раздела
Ⅰ. Видимая красная зона — это не вся зона нагрева
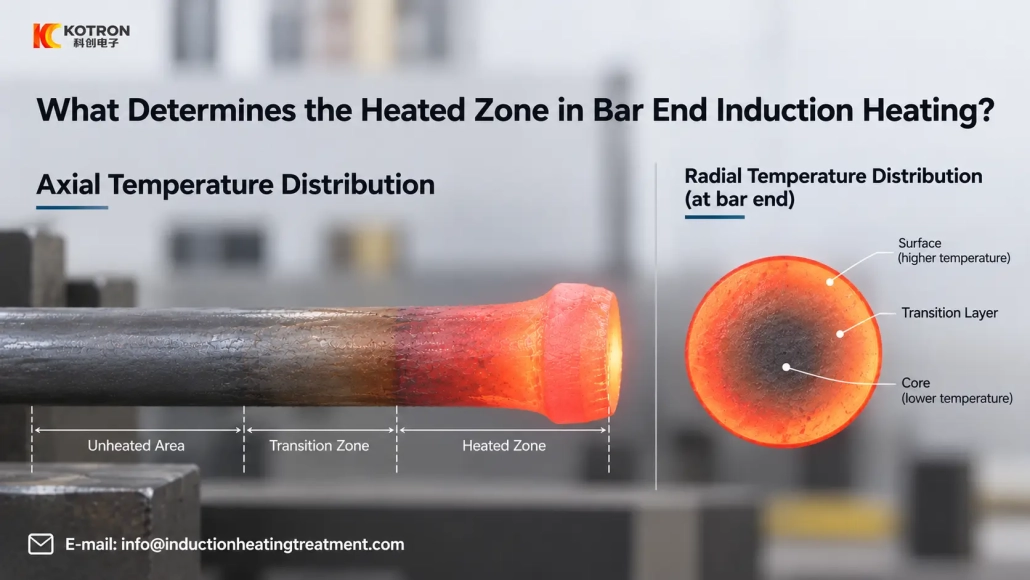
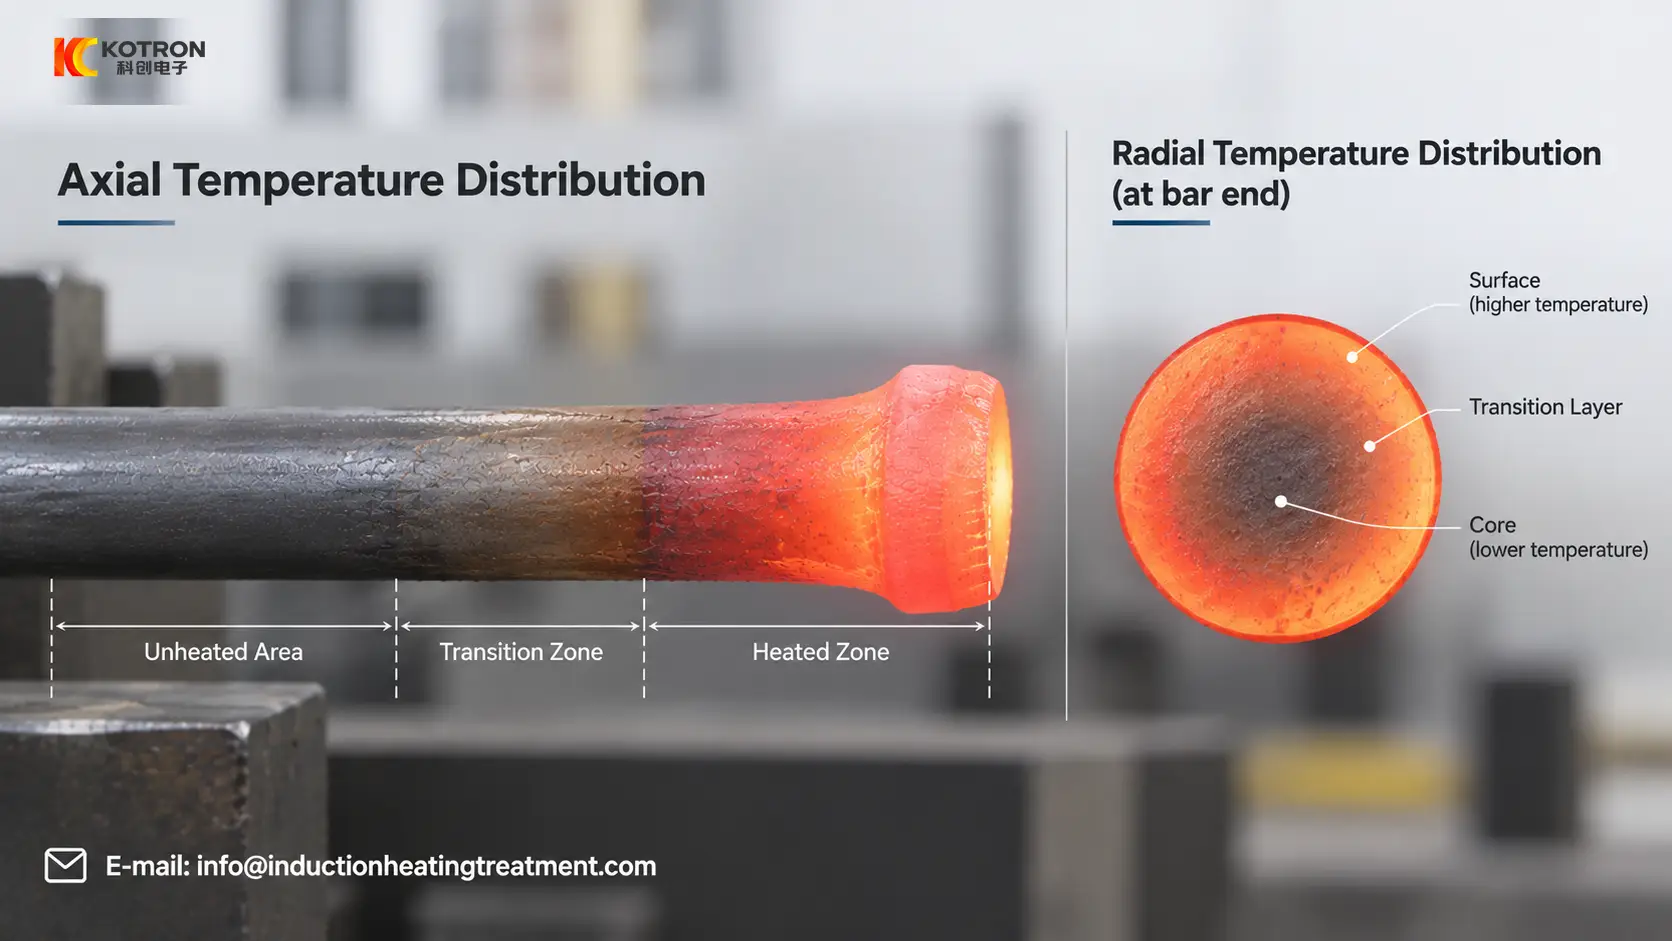
Когда нагретый стальной стержень покидает индукционную катушку, светящаяся часть показывает места, где температура поверхности относительно высока. Он не показывает напрямую температуру в центре полосы..
Индуцированный ток обычно более сконцентрирован к поверхности, при этом глубина проникновения зависит от рабочей частоты и свойств материала. Теплопроводность помогает уменьшить разницу температур между более горячей внешней областью и ядром..
Тепло также распространяется по длине стержня.. Горячий конец передает тепло соседним, более прохладная секция, создание переходной зоны за пределами области, наиболее прочно связанной с катушкой.
по этой причине:
Видимая длина нагрева ≠ точная длина катушки ≠ полный профиль внутренней температуры
Для ковки, полезный вопрос заключается в том, достигла ли секция, которая фактически деформируется, требуемого теплового состояния..
Ⅱ. Конструкция змеевика задает базовую форму зоны нагрева.
The индуктор оказывает сильное влияние на то, где сосредоточена энергия.
Его геометрия, длина, диаметра, число витков, расстояние между поворотами и положение относительно стержня влияют на электромагнитную связь..
Для обогрева концов бара, это важно, поскольку требуемая горячая зона обычно имеет определенное начальное и конечное положение..
Если катушка эффективно соединяется с участком большей длины, чем требуется для процесса формования., простое снижение мощности может снизить температуру без исправления основной формы нагреваемой зоны..
Поэтому при проектировании индуктора следует учитывать требуемую длину нагрева..
Для прутка того же диаметра, но разной длины поковки может потребоваться другая катушка или устройство позиционирования..
Ⅲ. Глубина введения и положение стержня должны быть повторяемыми
Сама по себе конструкция катушки не определяет результат. Заготовка должна возвращаться в одно и то же положение от цикла к циклу..
Если один стержень вставлен в индуктор дальше, чем другой, осевое положение горячей зоны может смещаться.
Плохое центрирование также может привести к изменению сцепления между заготовкой и разными сторонами катушки..
Для серийного производства, механические упоры, приспособления или автоматическое позиционирование могут улучшить повторяемость глубины вставки.
Вот почему станцию нагрева и метод обработки заготовок следует рассматривать вместе.. Правильно спроектированный индуктор не может полностью компенсировать неравномерное расположение..
Ⅳ. Частота и диаметр стержня влияют на нагрев поверхности-сердечника
Диаметр прутка становится все более важным, когда требуется сквозной нагрев..
Рабочая частота влияет на то, насколько глубоко электромагнитная энергия проникает в заготовку. Затем температура внутри секции продолжает расти за счет сочетания прямого индукционного нагрева и теплопроводности..
С большим поперечным сечением, внешняя область может достичь высокой температуры, в то время как центр все еще требует дополнительного времени для нагрева.
Это не означает, что только диаметр стержня определяет правильную частоту..
Выбор частоты также зависит от:
•Материал
•Требуемая длина обогрева
•Время нагрева
•Целевая температура
•конструкция катушки
•Требуемая производительность
Для двух прутков, которым требуется одинаковая конечная температура ковки, могут потребоваться разные настройки частоты и цикла нагрева..
Ⅴ. Увеличение мощности не приводит к автоматическому улучшению однородности температуры
Увеличение Индукционную мощность может сократить цикл нагрева, но это не обязательно улучшает распределение температуры по стержню.
Если энергия подается слишком агрессивно для выбранной частоты, размер бруска и время нагрева, поверхность может достичь высокой температуры до того, как центр достигнет требуемого состояния.
Продление цикла нагрева дает больше времени для уменьшения разницы температур в секции., но неоправданно длинный цикл также увеличивает теплопотери и дольше сохраняет материал при повышенной температуре.
Поэтому мощность и время нагрева необходимо регулировать вместе..
Полезный процесс — это не просто самый быстрый цикл, который может произвести источник питания.. Это цикл, который обеспечивает необходимый температурный профиль перед тем, как заготовка перейдет к формовке..
Ⅵ. Равномерность температуры имеет как радиальное, так и осевое направление.
Для обогрева концов бара, «равномерная температура» может относиться к нескольким вещам.
Радиальное распределение температуры
Это разница температур от поверхности к центру стержня..
Для более толстых заготовок, показания температуры поверхности не обязательно описывают тепловое состояние активной зоны.
Это становится важным, когда следующая операция ковки требует деформации значительной части поперечного сечения..
Осевое распределение температуры
Это профиль температуры по длине стержня..
Самый конец, основная зона формирования, переходная область и холодная часть стержня могут иметь разные температуры..
Для некоторых операций формовки требуется относительно широкая горячая секция.. Другие требуют гораздо более концентрированной зоны конечного нагрева..
Таким образом, правильный осевой профиль определяется процессом формовки., не то, как долго полоска становится красной после нагрева.
Ⅶ. Стоит ли менять параметры или менять катушку??
Когда схема нагрева неправильная, изменение настройки мощности часто является самой простой первой регулировкой. Это не всегда правильно.
Простой подход к устранению неполадок заключается в:
| Результат нагрева | Проверьте в первую очередь |
|---|---|
| Зона нагрева постоянно слишком длинная или слишком короткая | Геометрия катушки и глубина вставки |
| Смена положения нагрева между заготовками | Позиционирование, повторяемость крепления или подачи |
| Зона нагрева исправна, но температура слишком низкая | Мощность и время нагрева |
| Поверхность становится горячей, а ядро остается недостаточно нагретым. | Частота, время нагрева и диаметр стержня |
| Одна сторона нагревается иначе, чем другая. | Центрирование прутка и соотношение рулона и заготовки |
| Требуемая горячая зона не может быть получена после разумной настройки параметров. | Конструкция индуктора и позиционирование заготовки |
Это отправные точки, а не фиксированные диагнозы.. Несколько переменных могут влиять на одну и ту же схему нагрева..
Наблюдение где возникает проблема, более полезно, чем одновременное изменение нескольких настроек.
Ⅷ. Начните с раздела, который собственно и будет сформирован
Прежде чем выбирать мощность или проектировать индукционную катушку, определить часть заготовки, которую необходимо деформировать.
Чертеж с отмеченным на нем необходимым нагреваемым участком обеспечивает более четкую отправную точку, чем просто общий диаметр и длина стержня..
Для индукционного нагрева концов прутка, основные входные данные процесса:
•Материал заготовки
•Диаметр стержня
•Требуемая длина обогрева
•Целевая температура
•Производственный цикл
•После операции ковки или формовки
Из этих условий, геометрия катушки, позиционирование, рабочая частота, мощность и время нагрева можно оценить как один процесс нагрева.
Полезный цикл нагрева обеспечивает необходимый температурный профиль в секции, которая фактически будет сформирована..
Ключевой вывод
Зона обогрева в индукционный нагрев конца стержня задается конструкцией катушки, размер стержня, частота, время нагрева и позиционирование работают вместе — не только за счет мощности. Перед регулировкой параметров или заказом индуктора, определить раздел, который фактически будет сформирован, и оценить полный профиль температуры как поперек, так и вдоль стержня.
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Почему раскаленная область не показывает полное распределение температуры?
Светящаяся часть показывает, где поверхность относительно горячая., не температура в центре бара. Тепло также перемещается по длине стержня., таким образом, фактическая зона нагрева выходит за пределы видимой красной области и превращается в переходную зону..
Что следует проверить в первую очередь, если зона обогрева постоянно слишком длинная или слишком короткая??
Начните с геометрии катушки и глубины вставки.. Длина индуктора, диаметр и положение определяют основную форму зоны нагрева., поэтому регулировка мощности сама по себе может не исправить ситуацию.
Улучшает ли увеличение мощности индукции однородность температуры??
Не обязательно. Слишком большая мощность для выбранной частоты и размера стержня может привести к перегреву поверхности до того, как центр достигнет температуры.. Мощность и время нагрева следует регулировать вместе..
Какая информация вам нужна для проектирования системы обогрева торца бара??
Материал заготовки, диаметр стержня, необходимая длина обогрева, целевая температура, производственный цикл и последующая операция ковки или формовки. Геометрия катушки, позиционирование, частота, затем мощность и время нагрева оцениваются вместе.
Нужна машина для нагрева концов прутка?
Отправьте чертеж планки и отметьте обогреваемую часть.. Мы оценим катушку, частота, цикл мощности и нагрева для вашего процесса ковки.


