
Induktionshärten von Antriebsrädern für Baumaschinen: Einzelschuss vs. Zahn-für-Zahn-Scannen – Wie man auswählt
Antriebsräder von Baumaschinen sind in rauen Betriebsumgebungen enormen Wechselbelastungen ausgesetzt. Die Dauerfestigkeit am Zahnfuß bestimmt unmittelbar die Lebensdauer des gesamten Bauteils, Die Wahl des Induktionshärteverfahrens ist eine Entscheidung mit langfristigen betrieblichen Konsequenzen. Dieser Artikel vergleicht die beiden dominierenden Ansätze — Einmaliges Härten und Zahn-für-Zahn-Scanning — hinsichtlich Energiebedarf, Frequenzauswahl, Eigenschaften der gehärteten Schicht, und Produktionsökonomie, damit Sie eine fundierte Entscheidung für Ihre Fertigungslinie treffen können.
📋 Inhaltsverzeichnis
1. Einmalhärteprozess
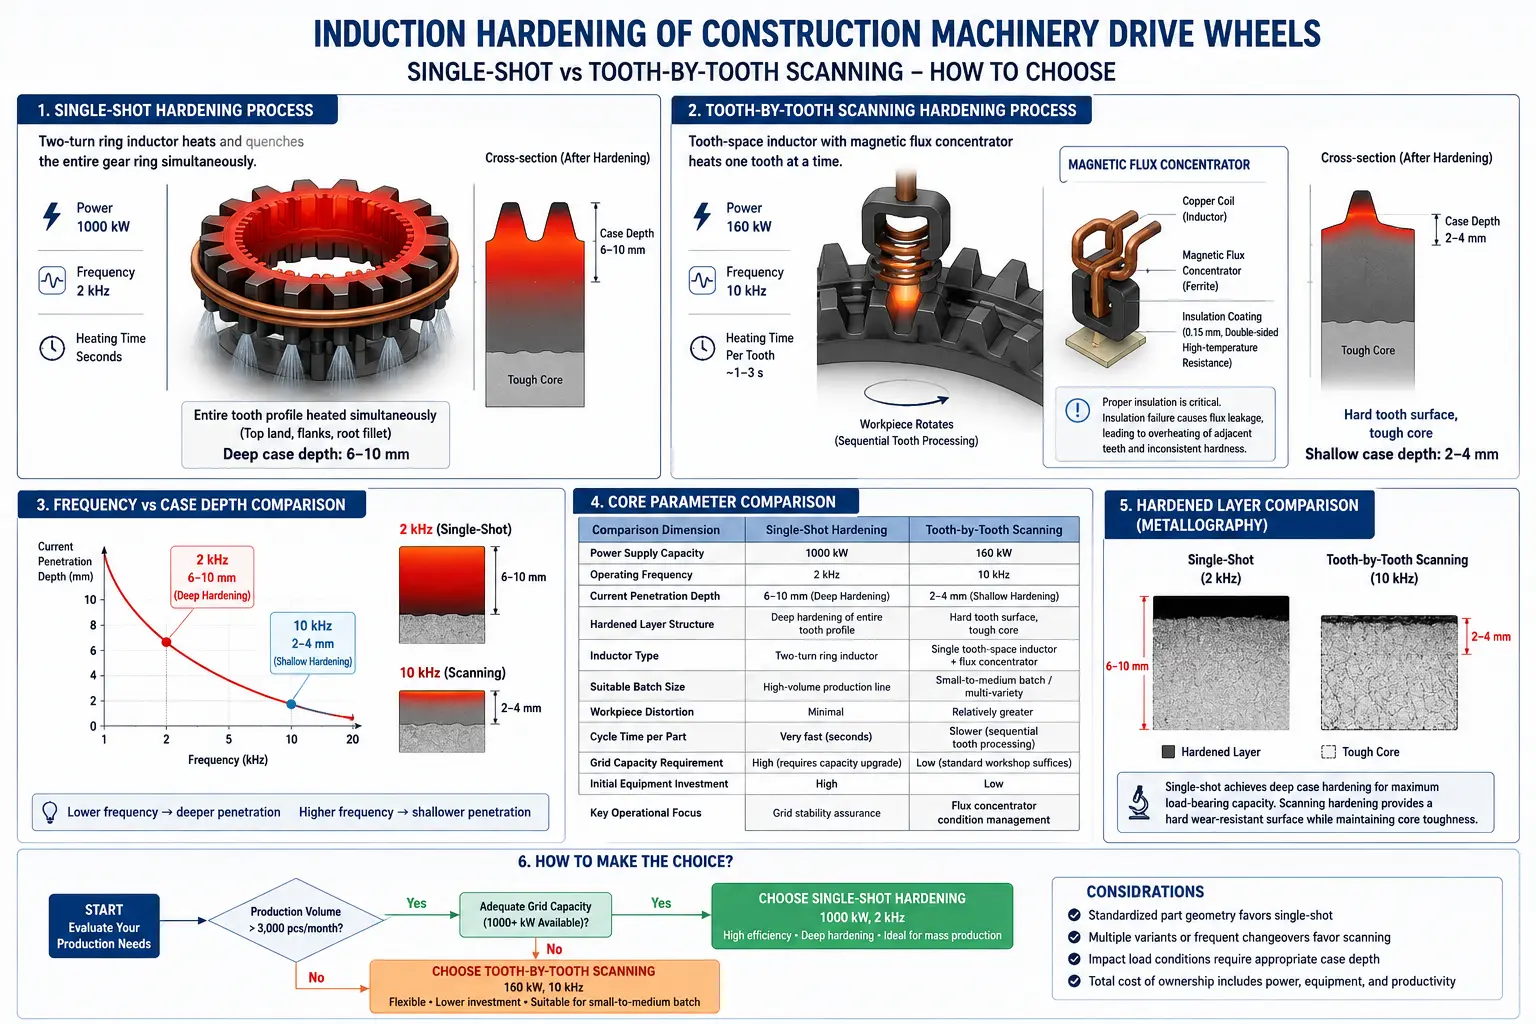
Die ideale Konfiguration ist eine 1000 kW Mittelfrequenzversorgung Betrieb ungefähr 2 kHz, mit einem Zwei-Umschlag-Induktor, um das gesamte Zahnrad gleichzeitig zu erwärmen und abzuschrecken. Die Frequenzauswahl bestimmt direkt die Tiefe und Verteilung der gehärteten Schicht. Die 2 kHz-Mittelfrequenzstrom sorgt für tiefe Durchdringung (typischerweise im Bereich von 6–10 mm), ermöglicht eine synchrone Tiefenhärtung des gesamten Zahnprofils – einschließlich der Zahnspitze, Zahnflanken, und Wurzel-Übergangszone. Dies ist von entscheidender Bedeutung für Antriebsräder von Baumaschinen, die enormen wechselnden Belastungen ausgesetzt sind, da die Dauerfestigkeit an der Zahnwurzel direkt die Lebensdauer der Komponente bestimmt.
Hauptmerkmale
- Extrem hohe Energiedichte ermöglicht die Fertigstellung des Erhitzens innerhalb von Sekunden
- Kurze Erhitzungszeit minimiert die Wärmeleitung zum Kern, was zu minimaler Werkstückverformung und sehr geringer Oberflächenoxidation führt
- Ideal für Serienfertigung mit hohem Volumen
- Kritische Warnung: Kompensieren Sie unzureichende Netzleistung nicht, indem Sie die Leistung reduzieren und die Heizzeit zwangsweise verlängern – dies führt zu erheblicher Wärmeübertragung in den Getriebekern, was zu Durchbrennen und starker Verformung führt
2. Zahn-für-Zahn-Scanning-Härteprozess
Der Leistungsbedarf beträgt nur 160 kW, mit einer Frequenz von etwa 10 kHz. Die Induktionsspule muss mit einem magnetischen Flusskonzentrator ausgestattet sein, um das Magnetfeld zwangsweise auf einen einzelnen Zahnzwischenraum zu konzentrieren. Dieser Vorgang erfordert, dass die Isolationsbeschichtung des Flusskonzentrators eine Dicke von 0.15 mm mit doppelseitiger Hochtemperaturbeständigkeit – falls die Isolierung ausfällt, Magnetflussverlust wird eine ungewöhnliche Temperaturerhöhung in benachbarten Zahnlücken verursachen, direkt die Konsistenz der Abschreckungsqualität beeinträchtigend.
Bezüglich der Frequenz, das 10 kHz-Strom bietet eine geringere Eindringtiefe (typischerweise 2–4 mm). Kombiniert mit dem Magnetfeldkonzentrationseffekt des Flusskonzentrators, wird Energie präzise auf den Oberflächenbereich eines einzelnen Zahns begrenzt, es entsteht eine gehärtete Schicht, die relativ oberflächlich, aber extrem hart ist (typischerweise erreichend HRC 58–62). Dies verhindert effektiv, dass der Zahnkern spröde wird, und erhält die Zähigkeit des Kerns. Dies „harter Überzug + zäher Kern“ Die Mikrostruktur hat einen erheblichen ingenieurtechnischen Wert für Antriebsräder, die Stoßbelastungen ausgesetzt sind.
Hauptmerkmale
- Geringe Anfangsinvestitionen in Ausrüstung bei bescheidenem Werksnetzkapazitätsbedarf
- Gut geeignet für kleine bis mittlere Losgrößen oder komplexe, vielseitige Mehrsortenfertigung
- Erzeugt eine „harter Überzug + zäher Kern“ Mikrostruktur, die ideal für stoßbelastete Antriebsräder ist
- Nachteil: Die Zähne werden nacheinander gehärtet, was zu einem insgesamt langsameren Produktionszyklus führt
3. Vergleich der Kernparameter zwischen den beiden Prozessen
Die folgende Tabelle fasst die wichtigsten Unterschiede über alle kritischen Dimensionen hinweg zusammen. Verschiedene Kombinationen von Frequenz, Leistung, Erwärmungszeit, und Spulengeometrie erzeugen deutlich unterschiedliche gehärtete Schichtverteilungen am gleichen Werkstück – dies ist der grundlegende Grund, warum sich die beiden Prozesse in der Frequenzkonfiguration erheblich unterscheiden. (Referenz: Gear Solutions — Induktives Härten von Zahnrädern 2)
| Vergleichsdimension | Einzelschuss | Zahn-für-Zahn-Scan |
|---|---|---|
| Leistungsversorgungskapazität | 1000 kW | 160 kW |
| Betriebsfrequenz | 2 kHz | 10 kHz |
| Stromdurchdringungstiefe | 6–10 mm (tiefe Härtung) |
2–4 mm (oberflächennahe Härtung) |
| Härtungsschichtstruktur | Tiefe Härtung des gesamten Zahnprofils | Harte Zahnoberfläche, zäher Kern |
| Induktortyp | Zweidrehungs-Ringinduktor | Einzelzahnlückeninduktor + Flusskonzentrator |
| Geeignete Losgröße | Hochvolumen-Produktionslinie | Klein- bis mittlere Losgröße / Mehrfachsorten |
| Werkstückverzerrung | Minimal | Relativ größer |
| Bearbeitungszyklus pro Teil | Sehr schnell (Sekunden) | Langsamer (Sequentielle Zahnverarbeitung) |
| Netzkapazitätsanforderung | Hoch (erfordert Kapazitätserweiterung) | Niedrig (Standardwerkstatt ausreichend) |
| Anfängliche Investitionskosten für Ausrüstung | Hoch | Niedrig |
| Wichtiger operativer Schwerpunkt | Sicherung der Netzstabilität | Verwaltung des Flusskonzentratorzustands |
4. Wie man die Wahl trifft
Wenn die Fabrik eine hohe Produktion und standardisierte Abläufe verfolgt, wählen Sie den 1000 kW-Einzelschuss-Prozess und amortisieren Sie die Gerätekosten durch hohe Effizienz. Wenn die Fabrik kleine bis mittlere Chargen, mehrere Zahnvarianten, oder eine begrenzte Netzkapazität hat, das 160 bietet der kW-Zahn-für-Zahn-Scannprozess geringere Anfangsinvestitionen und größere Produktionsflexibilität, ohne dass Infrastrukturauf rüstungen erforderlich sind.
Neben diesen beiden Hauptfaktoren, berücksichtigen Sie auch: (1) Komplexität der Teilegeometrie – Zahnräder mit unregelmäßigen Zahnprofilen oder eingeschränktem Zugang können das Scannen begünstigen; (2) Härte-spezifikations-Einheitlichkeitsanforderungen — Einzelschuss liefert konsistentere Ergebnisse über den gesamten Zahnkranz; (3) zukünftiges Produktionswachstum — wenn die Volumen voraussichtlich erheblich zunehmen, Investition in Einzelschuss im Voraus kann die Stückkosten über den Gerätelebenszyklus hinweg reduzieren.
FAQ: Häufige Fragen zur Induktionshärtung von Antriebsrädern
F1: Wann sollte ich Einzelschuss gegenüber Zahn-für-Zahn-Scannen wählen?
Wähle Einzelschuss (1000 kW, 2 kHz) wenn Sie haben Hochvolumenproduktion (Tausende von Einheiten pro Monat), ein Stromnetz, das unterstützen kann 1000+ kW, und standardisierte Bauteilgeometrien. Zahn-für-Zahn-Scanning (160 kW, 10 kHz) für kleine bis mittlere Chargen, begrenzte Netzkapazität, oder bei der Verarbeitung mehrerer Zahnradvarianten auf derselben Produktionslinie.
Q2: Warum unterscheidet sich die Frequenz zwischen den beiden Prozessen?
Die Frequenz steuert direkt die Stromdurchdringungstiefe. Bei 2 kHz, der Strom dringt ein 6–10 mm, wodurch eine tiefe Flächenhärtung über das gesamte Zahnprofil erreicht wird – wesentlich für schwere Antriebsräder. Bei 10 kHz, Durchdringung ist 2–4 mm, eine harte, verschleißfeste Oberfläche erzeugen und gleichzeitig den Zahnkern zäh halten. Tiefer ist nicht immer besser; Die Wahl hängt von den Lastbedingungen und der Analyse des Versagensmodus ab.
F3: Wie kritisch ist der magnetische Flusskonzentrator beim Scanhärten?
Er ist absolut kritisch. Ohne einen richtig funktionierenden Flusskonzentrator, streut das Magnetfeld über den Zielzahnbereich hinaus, erwärmt benachbarte Zähne und beeinträchtigt die Härtekonsistenz. Die 0.15 Die mm-Isolierbeschichtung mit beidseitiger Hochtemperaturbeständigkeit ist ein wichtiger Qualitätskontrollpunkt – überprüfen Sie sie regelmäßig im Rahmen Ihres vorbeugenden Wartungsplans.
Q4: Auf welche Qualitätsprobleme sollte ich in der Produktion achten?
Für Einzelaufnahmen: überwachen Netzspannungskonstanz, da Schwankungen direkt die Heizkonsistenz beeinflussen. Für das Scannen: regelmäßig überprüfen Isolierungsintegrität des Flusskonzentrators, Ausrichtung von Spule zu Zahn, und Gleichmäßigkeit der Scangeschwindigkeit. Beide Prozesse erfordern periodische Härteprüfungen und Messungen der Einsatzhärtetiefe, um die Prozessstabilität zu überprüfen. Implementieren Sie ein statistisches Prozesskontroll- (SPC) Programm, um Abweichungen zu erkennen, bevor nicht-konforme Teile entstehen.
Kontaktieren Sie uns für eine kostenlose Anwendungsberatung
Wenn Sie eine Induktionshärtelösung benötigen, die auf bestimmte Komponenten zugeschnitten ist, kontaktieren Sie bitte unser Ingenieurteam für eine technische Bewertung. Unsere Ingenieure können eine kostenlose Prozesslösungsbewertung — geben Sie einfach die Zeichnung des Werkstücks an, Materialqualität, und Produktionskapazitätsanforderungen, und wir liefern eine vorläufige Stromversorgungskonfiguration und einen Induktorentwurf innerhalb 48 Stunden.
Machen Sie den nächsten Schritt: Senden Sie uns Ihre Werkstückszeichnung und Materialspezifikationen. Unsere Anwendungsingenieure entwerfen eine vollständige Induktionshärtungslösung – einschließlich Stromversorgungskonfiguration, Spulendesign, und Prozessparameter – kostenlos und mit 48 Stunden Bearbeitung.


Hinterlasse einen Kommentar
An der Diskussion beteiligen?Hinterlasse uns deinen Kommentar!