
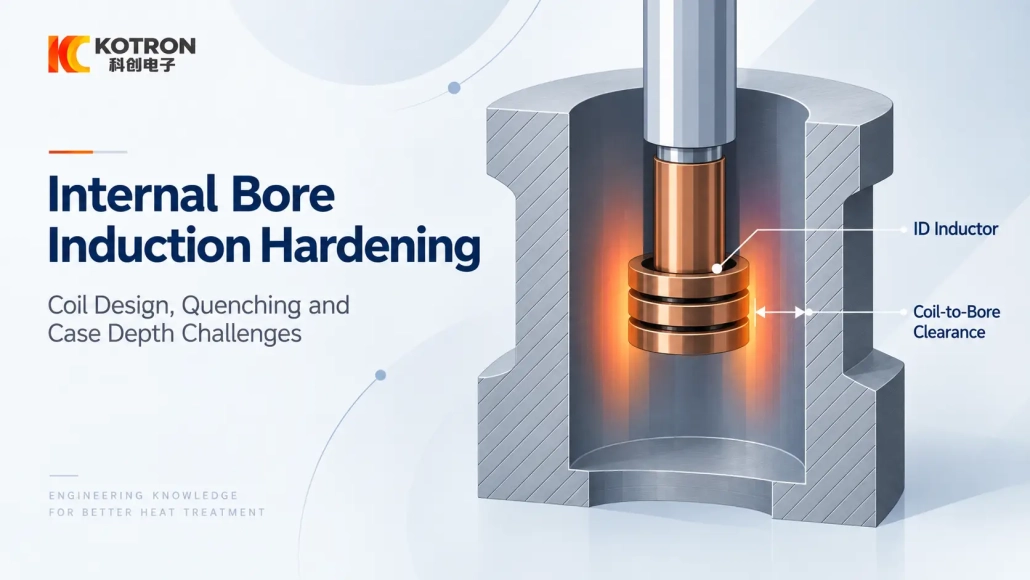
내부 보어 유도 경화: 코일 설계, 담금질 및 케이스 깊이 문제
보어 기하학의 방법, ID 인덕터 위치 및 담금질이 최종 강화 영역에 영향을 미침
유도 경화 내부 보어에 적용 가능, 하지만 프로세스는 부품 내부의 사용 가능한 공간에 의해 제한됩니다.. 인덕터는 필요한 영역에 도달해야 합니다., 보어 표면과 적절한 관계를 유지합니다., 그리고 담금질을 위한 충분한 접근을 남겨두십시오.
이 이유로, 안 내경 (ID) 경화 과정 일반적으로 보어 직경보다는 실제 부품 형상으로 평가됩니다..
2. ID 인덕터 설계, 정리 및 위치 지정
3. 보어 내부 담금질
4. 보어 경화 시 케이스 깊이를 제어하는 요소?
5. 결과가 잘못된 경우 확인해야 할 사항?
6. 초기 평가에 필요한 정보?
1. 내부 보어를 유도 경화할 수 있습니까??
첫 번째 질문은 기계 크기나 전력 등급이 아닙니다.. 부품 자체가 요구되는 경화 결과에 적합한지 여부입니다..
재료 경화성, 보어 기하학, 경화된 영역의 위치와 인덕터에 대한 접근이 모두 중요합니다.. 상대적으로 열린 구멍은 쉽게 접근할 수 있습니다., 좁은 반면, 깊거나 오목한 보어는 툴링에 훨씬 더 엄격한 제한을 가할 수 있습니다..
필요한 치료 부위도 문제를 변화시킵니다. 보어 입구에 가까운 짧은 경화 밴드에는 구성 요소 내부 더 깊은 곳에 위치한 영역과 동일한 인덕터 배열이 필요하지 않습니다..
부품 도면—바람직하게는 필요한 경화 면적을 보여주는 단면도—따라서 보어 직경 자체보다 더 유용합니다..
2. ID 인덕터 설계, 정리 및 위치 지정
A 보어 경화 인덕터 외부 표면 주변이 아닌 공작물 내부에서 작동해야 합니다..
가열되는 영역과 적절한 결합 관계를 유지하면서 사용 가능한 공간에 맞아야 합니다.. 보어 직경, 깊이, 삽입 경로와 경화 영역 위치는 모두 형상에 영향을 미칩니다. ID 유도 경화 코일 또는 내부 인덕터.
센터링은 또 다른 실질적인 문제입니다.. 인덕터가 보어 벽의 한쪽 면에 눈에 띄게 더 가깝게 위치하는 경우, 주변 가열 패턴이 변경될 수 있습니다.. 반복 생산의 경우, 따라서 고정 장치나 기계 움직임은 부품과 인덕터의 상대적 위치를 제어해야 할 수도 있습니다..
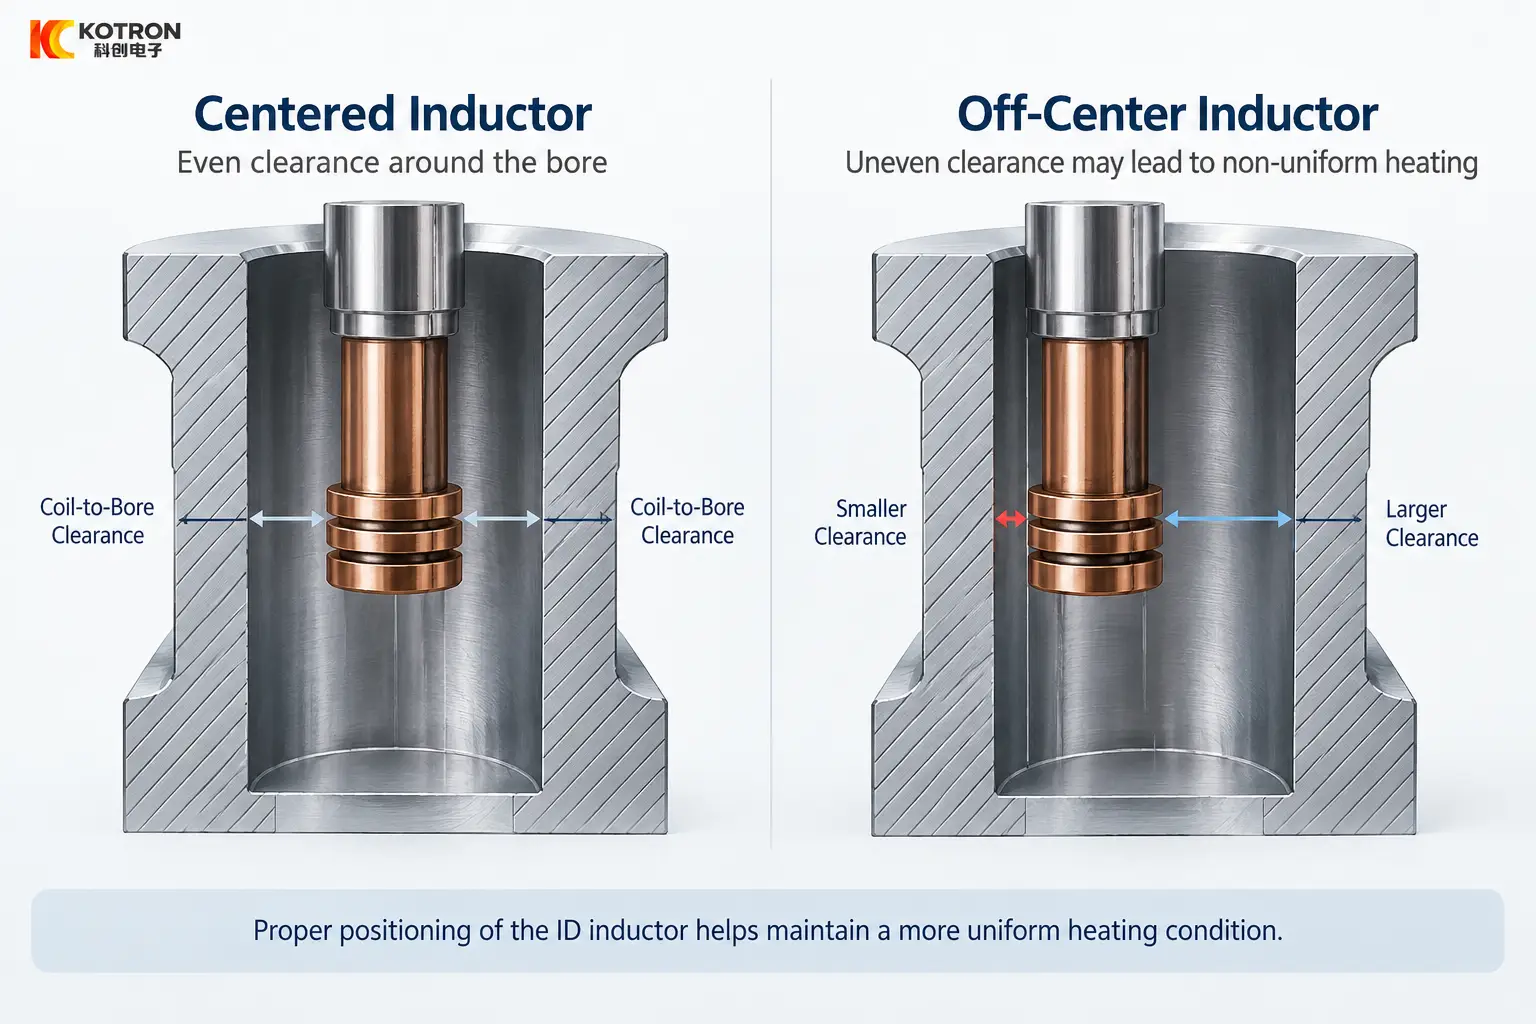
보어 내부의 중심 ID 인덕터 간극과 중심에서 벗어난 ID 인덕터 간극.
주변 단면 형상도 중요합니다.. 명목상 원형 보어는 주변 재료의 양이 한 쪽에서 다른 쪽까지 다른 경우 원주 주변에서 여전히 다른 열 조건을 가질 수 있습니다..
이것이 보어 내부에 물리적으로 맞는 코일이 자동으로 적합한 경화 인덕터가 아닌 이유입니다..
3. 보어 내부 담금질
대상 표면을 가열하는 것은 공정의 한 부분일 뿐입니다.. 가열된 영역은 지정된 경도와 케이스 깊이를 지원하는 방식으로 담금질되어야 합니다..
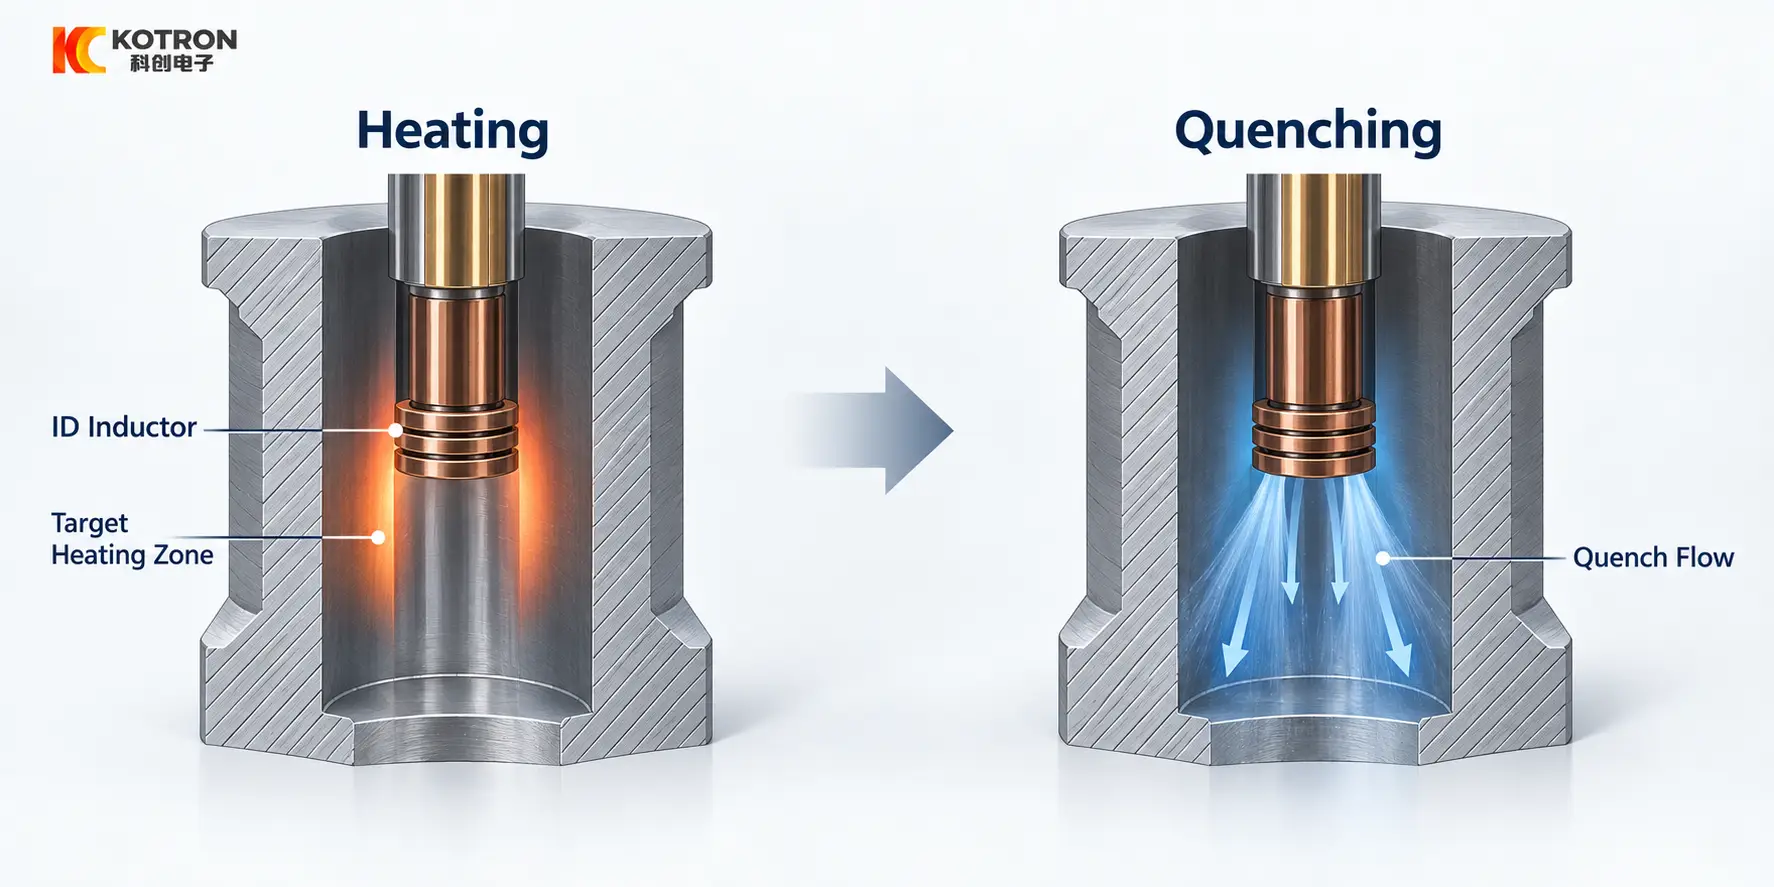
내부 보어 내부에서 가열 후 담금질.
내부 표면은 절삭유 접근을 제한할 수 있습니다., 특히 경화된 부분이 부품 내부 더 깊은 곳에 위치한 경우. 보어 깊이, 인덕터 주변의 공작물 방향과 사용 가능한 공간은 모두 담금질 배열에 영향을 미칠 수 있습니다..
응용 프로그램에 따라, 담금질은 다음과 같이 제공될 수 있습니다. 별도의 툴링 또는 인덕터 어셈블리에 통합됨. 어느 합의도 보편적으로 바람직한 것으로 간주되어서는 안 됩니다.; 선택은 기하학적 구조와 필요한 치료 영역에 따라 달라집니다..
눈에 보이는 가열 패턴을 최종 경도 패턴의 증거로 간주해서는 안 됩니다.. 경화된 결과는 재료의 반응이 복합적으로 작용하여 생성됩니다., 가열 및 후속 냉각.
4. 보어 경화 시 케이스 깊이를 제어하는 요소?
작동 주파수 사례 심층 개발의 한 요소입니다., 그러나 그것을 독립적으로 고려해서는 안 된다..
실제 경화 깊이도 재료에 따라 다릅니다., 가열 시간, 전달된 전력, 인덕터-표면 관계, 국소 기하학 및 담금질 조건.
이는 특히 다음과 관련이 있습니다. ID 유도 경화, 툴링 공간으로 인해 가능한 인덕터 형상이 이미 제한될 수 있는 경우.
따라서 대상 사례 깊이는 그렇지 않습니다., 그 자체로, 필요한 주파수 또는 전원 공급 장치 정의. 이러한 선택은 보어 치수와 함께 이루어져야 합니다., 강화 영역 위치 및 프로세스 레이아웃.
5. 결과가 잘못된 경우 확인해야 할 사항?
때 굳어진 결과 도면이나 사양과 일치하지 않습니다., 첫 번째 단계는 위치 지정을 분리하는 것입니다., 가열 및 냉각 문제.
| 관찰 결과 | 먼저 확인해야 할 부분 |
|---|---|
| 보어의 한쪽이 더 강하게 가열됩니다. | 인덕터 센터링, 현지 통관, 주변 단면 형상 |
| 강화 영역이 너무 높거나 너무 낮습니다. | 축방향 인덕터 위치, 삽입 깊이, 고정 위치 |
| 가열된 길이가 필요한 영역과 일치하지 않습니다. | 인덕터 기하학, 효과적인 가열 길이, 작업물 위치 |
| 표면은 예상 가열 조건에 도달했지만 경도가 낮습니다. | 소재 대응, 가열 사이클, 담냉 |
| 케이스 깊이는 보어 주변에서 다양합니다. | 커플링, 부품 형상, 열 흐름, 담금질 조건 |
| 필수 영역에 도달하기 어렵습니다. | 보어 깊이, 내부 기능, 인덕터 액세스 |
| 부품 간 변동이 높습니다. | 고정물 반복성, 인덕터 위치, 프로세스 설정 |
이러한 검사는 조사할 위치를 식별하는 데 도움이 됩니다., 그러나 최종 승인은 지정된 경도를 기준으로 해야 합니다., 필요한 경우 강화 구역 위치 및 케이스 깊이.
균일하게 가열된 것처럼 보이는 표면이 반드시 올바른 최종 경화 결과를 갖는 것은 아닙니다..
6. 초기 평가에 필요한 정보?
초기 검토를 위해, 가장 유용한 정보는 일반적으로 간단합니다.:
— 부품 도면 또는 선명한 사진
— 재료, 알려진 경우
— 보어 직경 및 깊이
— 강화가 필요한 부위
목표 경도인 경우, 케이스 깊이 또는 생산 요구 사항이 이미 정의되어 있습니다., 나중에 추가하거나 첫 번째 문의에 포함될 수 있습니다..
이 정보로, 타당성 보어 경화 과정, ID 인덕터 배열, 담금질 방법과 장비 구성 상세한 기계 선택 전에 검토 가능.
핵심 내용
내부 보어 유도 경화 난방 문제이기 전에 적합성 및 접근 문제입니다.. 인덕터는 필요한 영역에 도달해야 합니다., 보어 벽에 대한 위치를 유지하고 담금질을 위한 공간을 남겨둡니다.. 최종 결과는 지정된 경도로 확인됩니다., 강화 구역 위치 및 케이스 깊이—표면이 얼마나 고르게 가열된 것처럼 보이는지가 아니라.
자주 묻는 질문
답변을 펼치려면 질문을 클릭하세요..
내부 보어를 유도 경화할 수 있나요??
아니요. 재료 경화성, 보어 기하학, 강화 구역 위치 및 인덕터 액세스가 모두 중요. 좁은, 깊거나 오목한 보어는 개방형 보어보다 툴링에 훨씬 더 엄격한 제한을 둡니다..
작동 주파수만으로 케이스 깊이가 결정됩니까??
아니요. 경화 깊이도 재료에 따라 다릅니다., 가열 시간, 전달된 전력, 인덕터-표면 관계, 국소 기하학 및 담금질 조건.
고르게 가열된 표면이 올바른 결과를 보장합니까??
아니요. 굳어진 결과물은 물질적 반응에 의해 생산된다, 가열과 냉각을 함께. 고르게 가열된 것처럼 보이는 표면의 경도가 여전히 정확하지 않을 수 있습니다., 구역 위치 또는 케이스 깊이.
결과가 틀렸을 때 가장 먼저 확인해야 할 것은 무엇입니까??
별도의 포지셔닝, 가열 및 냉각 문제. 인덕터 센터링으로 시작, 축 위치, 효과적인 가열 길이, 커플링 및 고정 장치 반복성.
평가를 위해 어떤 정보를 보내야 합니까??
부품 도면 또는 선명한 사진, 알려진 경우 재료, 보어 직경과 깊이, 그리고 경화할 부위. 목표 경도, 케이스 깊이 및 생산 요구 사항은 나중에 추가될 수 있습니다..
부품 도면을 보내주세요
재료 및 경화할 영역과 함께 부품의 그림이나 선명한 사진을 보내주세요.. 보어 경화 과정을 검토해 보겠습니다., ID 인덕터 배열, 귀하의 응용 분야에 맞는 담금질 방법 및 장비 구성.



