
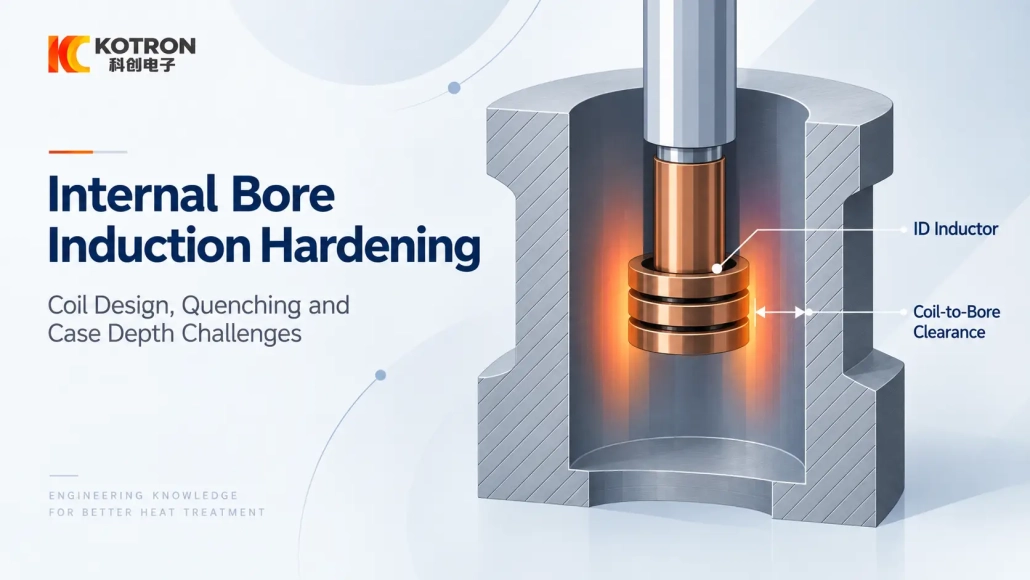
Làm cứng cảm ứng lỗ khoan bên trong: Thiết Kế Cuộn Dây, Những thách thức về độ sâu trường hợp và dập tắt
Hình học lỗ khoan như thế nào, ID Vị trí cuộn cảm và quá trình làm nguội ảnh hưởng đến vùng cứng cuối cùng
Tôi cứng bằng cảm ứng có thể được áp dụng cho các lỗ khoan bên trong, nhưng quá trình này bị hạn chế bởi không gian có sẵn bên trong bộ phận. Cuộn cảm phải đạt đến diện tích yêu cầu, duy trì mối quan hệ phù hợp với bề mặt lỗ khoan, và để lại đủ quyền truy cập để dập tắt.
Vì lý do này, một đường kính trong (ID) quá trình đông cứng thường được đánh giá từ hình dạng thực tế của bộ phận thay vì chỉ từ đường kính lỗ khoan.
2. Thiết kế cuộn cảm ID, Giải phóng mặt bằng và định vị
3. Làm nguội bên trong lỗ khoan
4. Điều gì kiểm soát độ sâu trường hợp trong quá trình làm cứng lỗ khoan?
5. Cần kiểm tra những gì khi kết quả sai?
6. Thông tin nào cần thiết cho đánh giá ban đầu?
1. Lỗ khoan bên trong có thể được làm cứng bằng cảm ứng không?
Câu hỏi đầu tiên không phải là kích thước máy hay mức công suất. Đó là liệu bản thân bộ phận đó có phù hợp với kết quả đông cứng cần thiết hay không.
Độ cứng vật liệu, hình học lỗ khoan, vị trí của khu vực cứng và khả năng tiếp cận của cuộn cảm đều quan trọng. Một lỗ khoan tương đối mở có thể dễ dàng tiếp cận, trong khi hẹp, lỗ khoan sâu hoặc lõm có thể đặt ra các giới hạn chặt chẽ hơn nhiều đối với dụng cụ.
Vùng điều trị cần thiết cũng thay đổi vấn đề. Dải cứng ngắn gần lối vào lỗ khoan không yêu cầu bố trí cuộn cảm giống như vùng nằm sâu hơn bên trong bộ phận.
Bản vẽ một phần—tốt nhất là một bản vẽ mặt cắt thể hiện vùng được làm cứng theo yêu cầu—do đó hữu ích hơn đường kính lỗ khoan.
2. Thiết kế cuộn cảm ID, Giải phóng mặt bằng và định vị
MỘT cuộn cảm làm cứng lỗ khoan phải hoạt động bên trong phôi thay vì xung quanh bề mặt bên ngoài của nó.
Nó phải vừa với không gian có sẵn trong khi vẫn duy trì mối quan hệ khớp nối thích hợp với khu vực được làm nóng. Đường kính khoan, độ sâu, đường dẫn chèn và vị trí vùng cứng đều ảnh hưởng đến hình dạng của Cuộn dây cứng cảm ứng ID hoặc cuộn cảm bên trong.
Định tâm là một vấn đề thực tế khác. Nếu cuộn cảm nằm gần một bên của tường khoan hơn đáng kể, kiểu gia nhiệt theo chu vi có thể thay đổi. Đối với sản xuất lặp lại, do đó, chuyển động của vật cố định hoặc máy có thể cần phải kiểm soát vị trí tương đối của bộ phận và cuộn cảm.
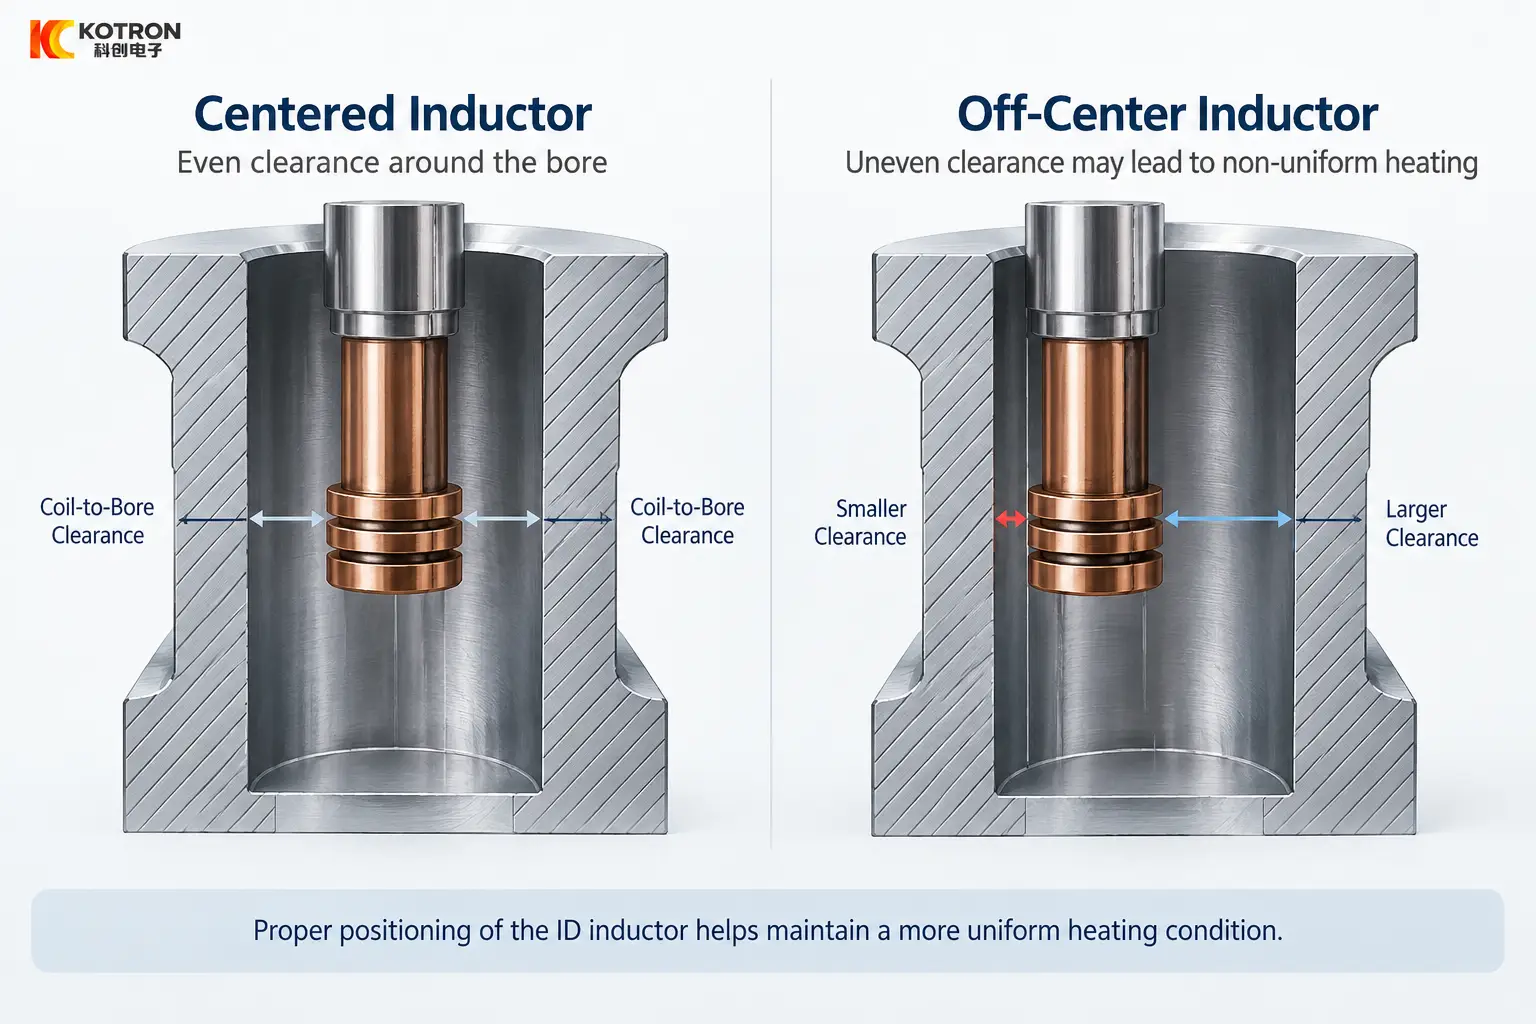
Khe hở cuộn cảm ID ở giữa và ngoài tâm bên trong lỗ khoan.
Hình học phần xung quanh cũng quan trọng. Một lỗ khoan tròn danh nghĩa vẫn có thể có các điều kiện nhiệt khác nhau xung quanh chu vi của nó nếu lượng vật liệu xung quanh thay đổi từ bên này sang bên kia.
Đây là lý do tại sao một cuộn dây vừa khít bên trong lỗ khoan không tự động trở thành một cuộn cảm cứng thích hợp..
3. Làm nguội bên trong lỗ khoan
Làm nóng bề mặt mục tiêu chỉ là một phần của quá trình. Vùng được làm nóng cũng phải được làm nguội theo cách hỗ trợ độ cứng và độ sâu vỏ được chỉ định.
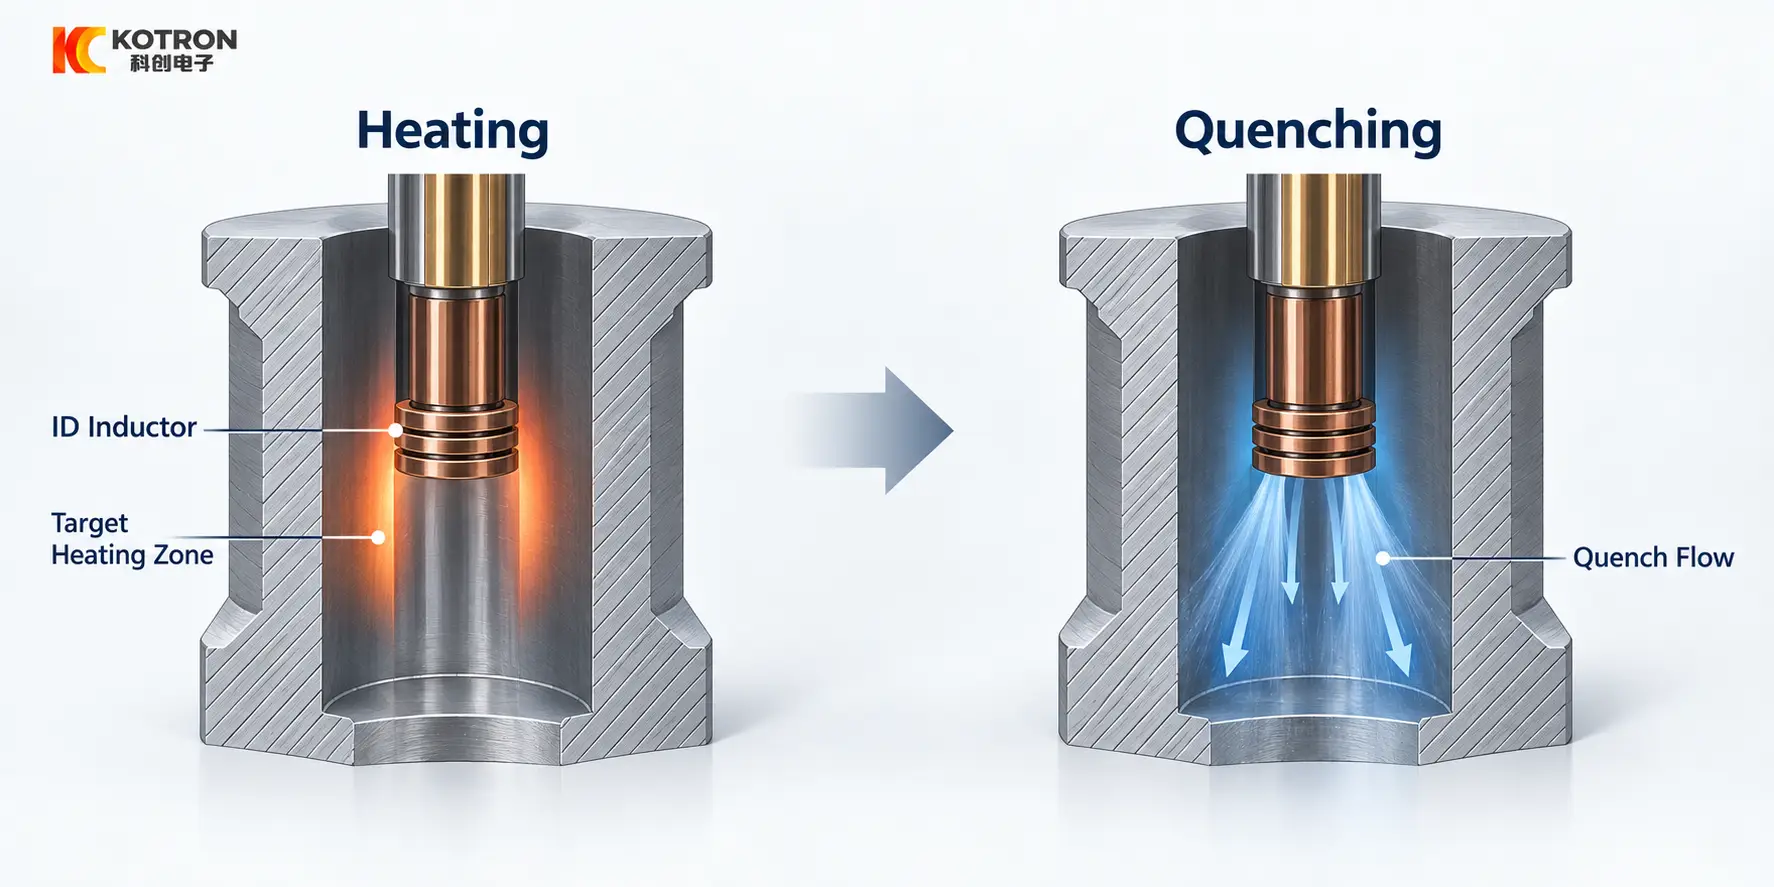
Gia nhiệt sau đó làm nguội bên trong lỗ khoan bên trong.
Bề mặt bên trong có thể hạn chế khả năng tiếp cận chất làm mát, đặc biệt khi vùng cứng nằm sâu hơn bên trong bộ phận. Độ sâu lỗ khoan, hướng phôi và không gian có sẵn xung quanh cuộn cảm đều có thể ảnh hưởng đến sự sắp xếp dập tắt.
Tùy thuộc vào ứng dụng, dập tắt có thể được cung cấp bởi dụng cụ riêng biệt hoặc được tích hợp vào cụm cuộn cảm. Cả hai sự sắp xếp đều không được coi là được ưu tiên phổ biến; sự lựa chọn phụ thuộc vào hình dạng và vùng xử lý cần thiết.
Mẫu gia nhiệt có thể nhìn thấy không được coi là bằng chứng của mẫu độ cứng cuối cùng. Kết quả cứng lại được tạo ra bởi hiệu ứng tổng hợp của phản ứng vật liệu, sưởi ấm và làm mát tiếp theo.
4. Điều gì kiểm soát độ sâu trường hợp trong quá trình làm cứng lỗ khoan?
Tần số hoạt động là một yếu tố trong việc phát triển theo chiều sâu trường hợp, nhưng nó không nên được xem xét một cách độc lập.
Độ sâu cứng thực tế cũng phụ thuộc vào vật liệu, thời gian gia nhiệt, giao quyền lực, mối quan hệ giữa cuộn cảm và bề mặt, hình học địa phương và điều kiện dập tắt.
Điều này đặc biệt có liên quan trong Làm cứng cảm ứng ID, nơi không gian dụng cụ có thể đã hạn chế hình dạng cuộn cảm có thể có.
Do đó, độ sâu trường hợp mục tiêu không, tự nó, xác định tần số hoặc nguồn điện yêu cầu. Những lựa chọn đó phải được thực hiện cùng với kích thước lỗ khoan, vị trí vùng cứng và bố trí quy trình.
5. Cần kiểm tra những gì khi kết quả sai?
Khi kết quả cứng lại không phù hợp với bản vẽ hoặc thông số kỹ thuật, Bước đầu tiên là tách định vị, vấn đề sưởi ấm và dập tắt.
| Kết quả quan sát | Các khu vực cần kiểm tra đầu tiên |
|---|---|
| Một bên lỗ khoan nóng lên mạnh hơn | Định tâm cuộn cảm, giải phóng mặt bằng địa phương, hình học phần xung quanh |
| Vùng cứng quá cao hoặc quá thấp | Vị trí cuộn cảm trục, độ sâu chèn, vị trí cố định |
| Chiều dài làm nóng không phù hợp với vùng yêu cầu | Hình học cuộn cảm, chiều dài sưởi ấm hiệu quả, vị trí chi tiết gia công |
| Bề mặt đạt điều kiện gia nhiệt dự kiến nhưng độ cứng thấp | Phản ứng vật chất, chu trình gia nhiệt, ủ nhiệt |
| Độ sâu trường hợp thay đổi xung quanh lỗ khoan | Ghép Nối, hình học chi tiết, dòng nhiệt, điều kiện dập tắt |
| Vùng yêu cầu khó tiếp cận | Độ sâu lỗ khoan, tính năng bên trong, truy cập cuộn cảm |
| Sự thay đổi từng phần cao | Độ lặp lại của lịch thi đấu, vị trí cuộn cảm, cài đặt quy trình |
Những bước kiểm tra này giúp xác định nơi cần điều tra, nhưng sự chấp nhận cuối cùng phải dựa trên độ cứng quy định, vị trí vùng cứng và độ sâu trường hợp khi cần thiết.
Một bề mặt có vẻ nóng đều không nhất thiết phải có kết quả đông cứng cuối cùng chính xác.
6. Thông tin nào cần thiết cho đánh giá ban đầu?
Để đánh giá ban đầu, thông tin hữu ích nhất thường đơn giản:
— Một phần bản vẽ hoặc hình ảnh rõ ràng
— Vật liệu, nếu biết
— Đường kính và độ sâu lỗ khoan
— Khu vực cần được làm cứng
Nếu độ cứng mục tiêu, độ sâu trường hợp hoặc yêu cầu sản xuất đã được xác định, chúng có thể được thêm vào sau hoặc được đưa vào yêu cầu đầu tiên.
Với thông tin này, tính khả thi của quá trình làm cứng lỗ khoan, Bố trí cuộn cảm ID, phương pháp dập tắt và cấu hình thiết bị có thể được xem xét trước khi lựa chọn máy chi tiết.
Chìa khóa mang đi
Tôi luyện lòng trong bằng cảm ứng là vấn đề về sự phù hợp và tiếp cận trước khi nó là vấn đề về nhiệt. Cuộn cảm phải đạt đến vùng yêu cầu, giữ vị trí của nó so với tường khoan và chừa chỗ cho việc làm nguội. Kết quả cuối cùng được xác nhận bằng độ cứng quy định, vị trí vùng cứng và độ sâu trường hợp—không phải bởi bề mặt có vẻ nóng đều như thế nào.
Câu hỏi thường gặp
Bấm vào một câu hỏi để mở rộng câu trả lời.
Bất kỳ lỗ khoan bên trong nào có thể được làm cứng bằng cảm ứng?
KHÔNG. Độ cứng vật liệu, hình học lỗ khoan, vị trí vùng cứng và khả năng truy cập vào cuộn cảm mọi vấn đề. Một nơi hẹp, Lỗ khoan sâu hoặc lõm đặt ra giới hạn chặt chẽ hơn cho dụng cụ so với lỗ khoan mở.
Chỉ riêng tần số hoạt động có xác định được độ sâu trường hợp không?
KHÔNG. Độ sâu cứng cũng phụ thuộc vào vật liệu, thời gian gia nhiệt, giao quyền lực, mối quan hệ giữa cuộn cảm và bề mặt, hình học địa phương và điều kiện dập tắt.
Bề mặt được làm nóng đều có đảm bảo kết quả chính xác không?
KHÔNG. Kết quả cứng được tạo ra bởi phản ứng vật liệu, sưởi ấm và làm mát cùng nhau. Bề mặt có vẻ nóng đều có thể vẫn có độ cứng không chính xác, vị trí vùng hoặc độ sâu trường hợp.
Tôi nên kiểm tra điều gì đầu tiên khi kết quả sai?
Định vị riêng biệt, vấn đề sưởi ấm và dập tắt. Bắt đầu với việc định tâm cuộn cảm, vị trí trục, chiều dài sưởi ấm hiệu quả, độ lặp lại của khớp nối và vật cố định.
Tôi cần gửi thông tin gì để đánh giá?
Một phần bản vẽ hoặc hình ảnh rõ ràng, tài liệu nếu biết, đường kính lỗ khoan và độ sâu, và khu vực cần được làm cứng. Độ cứng mục tiêu, Độ sâu trường hợp và yêu cầu sản xuất có thể được bổ sung sau.
Gửi cho chúng tôi bản vẽ phần của bạn
Gửi bản vẽ hoặc ảnh rõ ràng về bộ phận của bạn cùng với vật liệu và khu vực cần được làm cứng. Chúng tôi sẽ xem xét quá trình làm cứng lỗ khoan, Bố trí cuộn cảm ID, phương pháp dập tắt và cấu hình thiết bị cho ứng dụng của bạn.



