
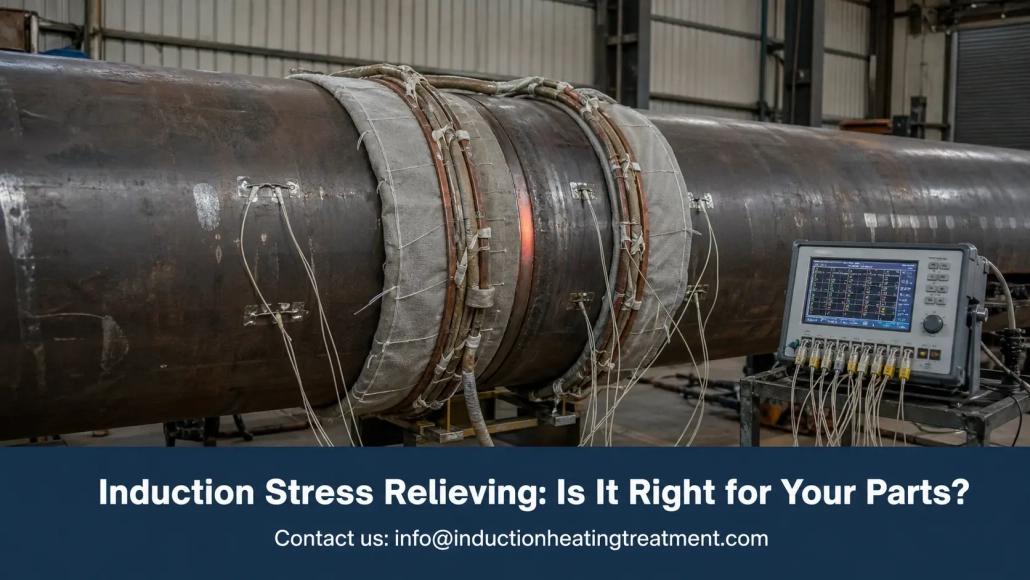
Induktives Spannungsarmglühen: Ist es für Ihre Teile geeignet – und welches System passt?
Induktionsspannungsentlastung setzt kontrollierte Wärme genau dort ein, wo Restspannungen leben — die Schweißzone, der bearbeitete Abschnitt, die Rohrverbindung — ohne das Teil in einen Ofen zu bewegen. Für Druckrohrleitungen, schwere Wellen, und gefertigte Strukturen, die die Wirtschaftlichkeit des gesamten Jobs verändert.
Restspannung ist geduldig. Es wartet auf die Fertigbearbeitung, durch den Hydrotest, durch die ersten Monate des Betriebs — und dann bewegt es das Teil oder reißt die Schweißnaht. Spannungsarmbehandlung existiert, um diese Spannung nach Ihrem Zeitplan abzubauen.
Dieser Leitfaden behandelt, was der Prozess tut, wann er einen Ofen übertrifft, und wie man ein System spezifiziert, das die Temperatur hält und dies auf Papier nachweist.
1. Was Induktives Spannungsarmglühen bewirkt
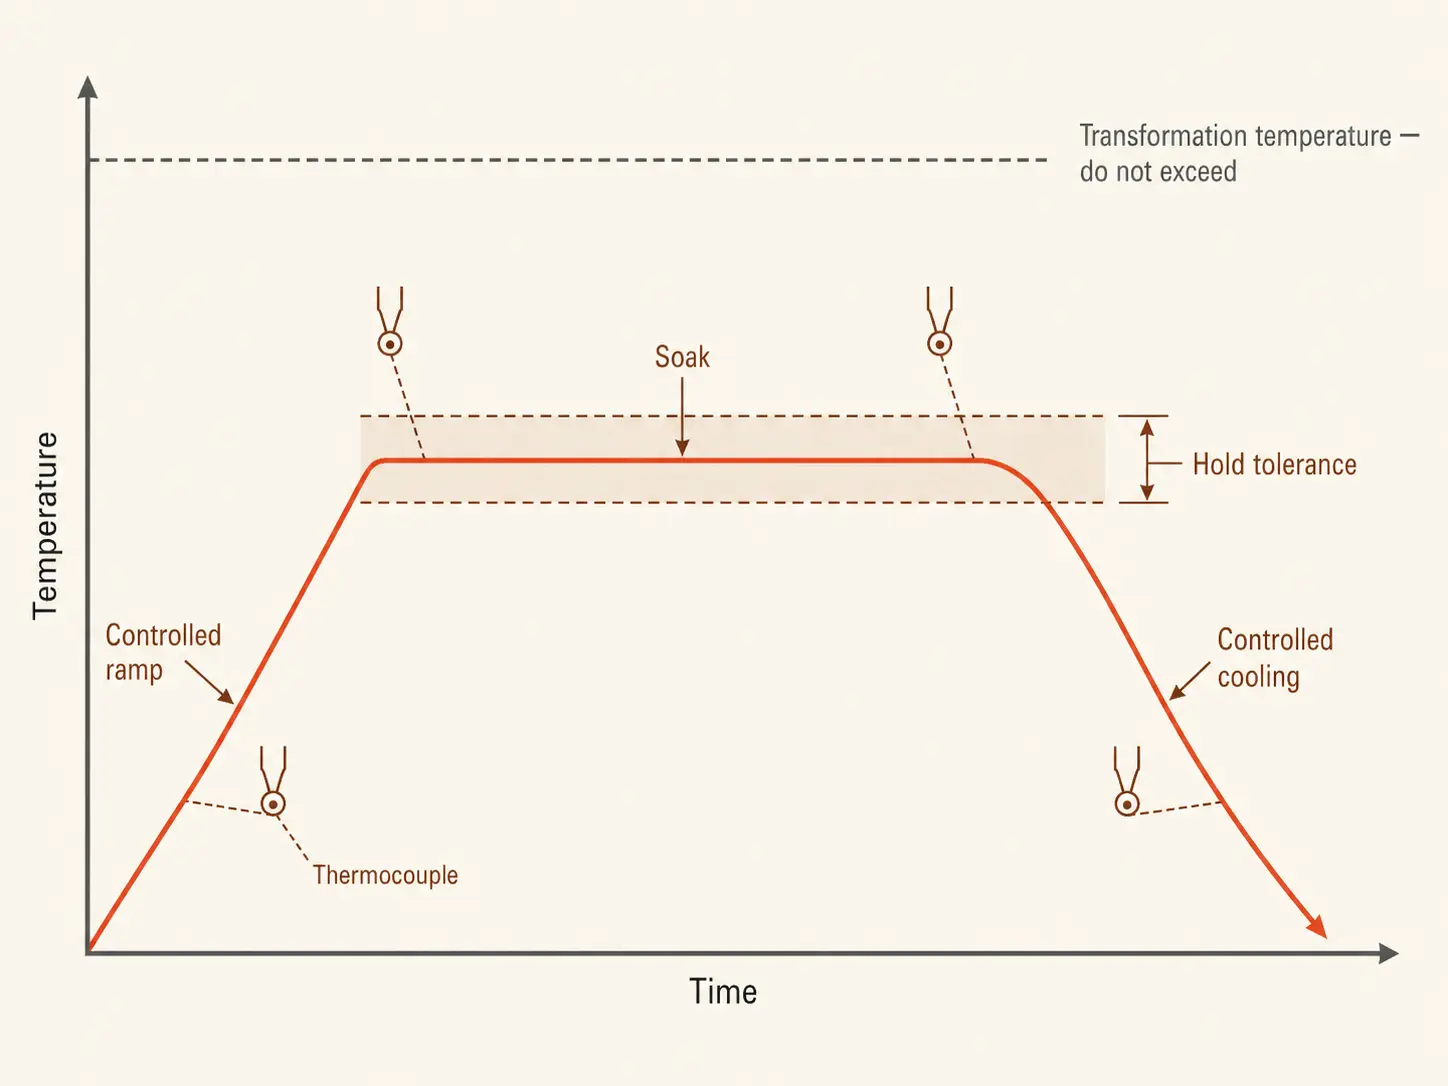
Schweißen, Mechanische Bearbeitung, Formung, und thermisches Schneiden sperren alle Spannungen ins Metall ein. Spannungsarmglühen entlädt sie: das Teil wird auf ein definiertes Temperaturfenster unterhalb des Umwandlungspunktes erhitzt, dort für eine bestimmte Einwirkzeit gehalten, dann mit kontrollierter Geschwindigkeit abgekühlt. Für Kohlenstoffstähle, liegt das Fenster typischerweise bei 550–650°C, mit Einweichzeiten etwa eine Stunde pro Stück 25 mm Querschnittsdicke. Nichts schmilzt, nichts härtet nach — das Metall wird einfach warm genug, damit sich die eingeschlossene Spannung löst.
Die Induktion erfolgt mit einer Spule oder einem flexiblen Heizkabel um die Zielzone. Das elektromagnetische Feld erzeugt Wärme im Werkstück selbst, in einem definierten Band um die Schweißnaht oder den kritischen Abschnitt — der Rest des Bauteils bleibt vollständig außerhalb des Prozesses.
Die Temperaturzone liegt nahe bei der Hochtemperatur-Temperung, und die Hardware überlappt — eine Induktionsanläser Das System läuft im selben subkritischen Bereich. Der Unterschied ist die Absicht: Temperung passt die Härte nach dem Abschrecken an; Spannungsarmglühen entlädt Spannungen aus Schweißverbindungen, Mechanische Bearbeitung, oder Reparatur. Beide gehören zur gleichen Familie von Induktionswärmebehandlungssystemen.
2. Induktives vs. Ofen-Spannungsarmglühen
Beide Methoden erzeugen akzeptable Ergebnisse, wenn sie richtig angewendet werden. Die Frage ist, was Sie bei der Handhabung zahlen, Zeit, und Energie, um dorthin zu gelangen.
| Faktor | Induktion | Ofen |
|---|---|---|
| Beheizter Bereich | Ein definierter lokaler Bereich | Der gesamte Teil oder die Charge |
| Teilehandling | Die Ausrüstung kommt zum Teil | Teil geht in den Ofen — Krane, Wagen, Warten |
| Aufheizgeschwindigkeit | Schnell — Wärme wird im Metall erzeugt | Langsam — Kammer und Ladung steigen zusammen |
| Energieverbrauch | Erwärmt Kilogramm | Erwärmt die Ladung, die Vorrichtungen, und den Ofen |
| Chargenarbeit | Ein Bereich auf einmal | Stark für viele kleine Teile gleichzeitig |
| Dokumentation | Temperaturaufzeichnungen pro Schweißung | Kammeraufzeichnungen pro Ladung |
Der Ofen behält seinen Platz, wenn die Spezifikation vollständige Temperaturgleichmäßigkeit des Körpers verlangt, oder wenn Hunderte von kleinen Teilen als Charge laufen. Wenn das Bauteil in einen bestehenden Ofen passt und der Zeitplan die Warteschlange toleriert, ist der Ofen der einfachere Kauf.
Induktion übernimmt, wenn der Code einen lokalen Einweichbereich um die Schweißnaht akzeptiert, wenn das Teil zu groß oder zu unhandlich zum Bewegen ist, oder wenn die Ofenverfügbarkeit der Engpass ist. Eine Rohrwerksstätte, die zwei Tage auf Ofenplatz wartet, bezahlt für diese Wartezeit bei jeder Spule.
Die traditionelle Alternative für lokales PWHT ist Widerstandsmantelheizung. Induktion erwärmt sich schneller und erzeugt Energie in der Rohrwand selbst, anstatt sie von einer Oberfläche durchzuziehen — das Induktion vs. Widerstandsheizung Vergleich umfasst die Mechanik.
3. Wo es seinen Platz verdient: PWHT und Rohrleitungen
Nachschweißenwärmebehandlung ist die größte Einzelanwendung für Induktionsspannungsentlastungsgeräte. Die wiederkehrenden Ziele:
— Rohrdurchmesser-Schweißnähte und Raffinerie- oder Kraftwerksrohre
— Druckbehälter-Schweißnähte, Flansche, und Düsen
— Kesselkomponenten
— Strukturelle Schweiß- und Schwergeräterahmen
— Große Wellen, Zahnradrohlinge, und Gussteile vor der Endbearbeitung oder nach der Reparatur
Rohr ist die freundlichste Geometrie, die der Prozess hat. Das Kabel umwickelt die Schweißnaht, Die Isolierung wird darüber gelegt, Thermoelemente sitzen im Einweichbereich, Und die gesamte Anordnung wiederholt sich an der nächsten Verbindung. Werkstätten, die ähnliche Durchmesser Tag für Tag bearbeiten, speichern das Rezept — Spulenlayout, Steigung, Einweichen, Alarme — Und jede Schicht fährt denselben Zyklus.
In Werften, Kraftwerken, Und Pipeline-Arbeiten, Das Teil bewegt sich nicht. Tragbare Induktionsheizer Mit kabelartigen Induktoren bringen den Prozess zur Schweißnaht, Auf einer Plattform oder in einem Graben, Wo auch immer sich die Verbindung befindet.
Maschinell bearbeitete Komponenten sind der leiserer Anwendungsfall. Grobbearbeitung und Reparaturschweißen hinterlassen Spannungen, die sich später als Bewegung auf dem Fertigbearbeitungstisch bemerkbar machen — Der Stress war immer da, Du hast es erst spät kennengelernt. Ein lokalisierter Zyklus im kritischen Bereich vor der Endbearbeitung sorgt dafür, dass die Geometrie dort bleibt, wo sie laut Zeichnung hingehört.
4. Dimensionierung des Systems
Die Größenfragen passen zu jedem Kauf einer Induktionswärmebehandlung, und jeder hat seinen eigenen Leitfaden auf dieser Website. Die Stressabbau-spezifische Version, kurz:
Material und Temperatur. Das Zeitfenster und das Halten stammen aus der Schweißverfahren-Spezifikation, dem Code, oder dem Kunden — niemals aus der Ausrüstung. Ein Überschreiten der Umwandlungstemperatur verändert die Metallurgie, die Sie zu schützen versuchen; Ein Unterschreiten lässt die Spannung bestehen. Festlegen von Güteklasse, Wandstärke, Fenster, Einweichen, und Rampe-Limits vor jeder Lieferantengespräch.
Leistung. Größe auf der erhitzten Masse, nicht auf der Bauteilmassse — Ein lokales Band an einem 5-Tonnen-Gefäß ist immer noch nur ein Band. Zu geringe Leistung dehnt die Rampe und lässt Wärme am Halteband vorbeifließen. Die Leistungsauswahl Die Anleitung deckt die Mathematik ab; Ein Richterverfahren mit einem echten Teil übertrifft jede Schätzung.
Frequenz. Dicke Abschnitte nehmen niedrigere Frequenzen für tiefere Stromdurchdringung und gleichmäßige Durchhitzung auf. Macht man es bei schweren Schweißteilen falsch, entstehen Temperaturgradienten, die der Regler nicht korrigieren kann. Frequenz Mechanik hier.
Spule und Kabel. Spulengeometrie entscheidet über Gleichmäßigkeit. Rohre wickeln sauber; Unregelmäßige Konstruktionen und schwere Querschnittswechsel benötigen maßgefertigte Induktoren, zusätzliche Isolierung, oder gestufte Erwärmung — Zeichnungen früh prüfen.
Kühlung. Die Stromversorgung, führt zu, und die Kabel sind wassergekühlt, und der Tastgrad lebt oder stirbt am Kühlsystem mithalten. Ein Einweichzyklus dauert Stunden — das gesamte Kühlpaket bewerten, Durchfluss zur Filtration, bevor man irgendetwas unterschreibt.
5. Kontrollen, Thermoelemente, und Dokumentation
Ein Spannungsabbauzyklus ist ein Vertrag: das Fenster erreichen, innerhalb der Toleranz halten, mit der angegebenen Rate kühlen — und beweisen, dass alle drei passiert sind. Hier trennen sich Induktionssysteme voneinander, und es ist der Abschnitt des Datenblatts, der die größte Prüfung verdient.
Das Steuerpaket, das die Arbeit macht:
— Programmierbare Rampen- und Einweichprofile
— Mehrere Thermoelementeingänge mit über- und Untertemperaturalarme
— Leistungsabgabe durch Temperatur-Feedback gesteuert, geschlossener Kreislauf
— Rezeptspeicher für Wiederholungsaufträge
— Automatische Zeiterfassung, Temperatur, und Leistung für den gesamten Zyklus
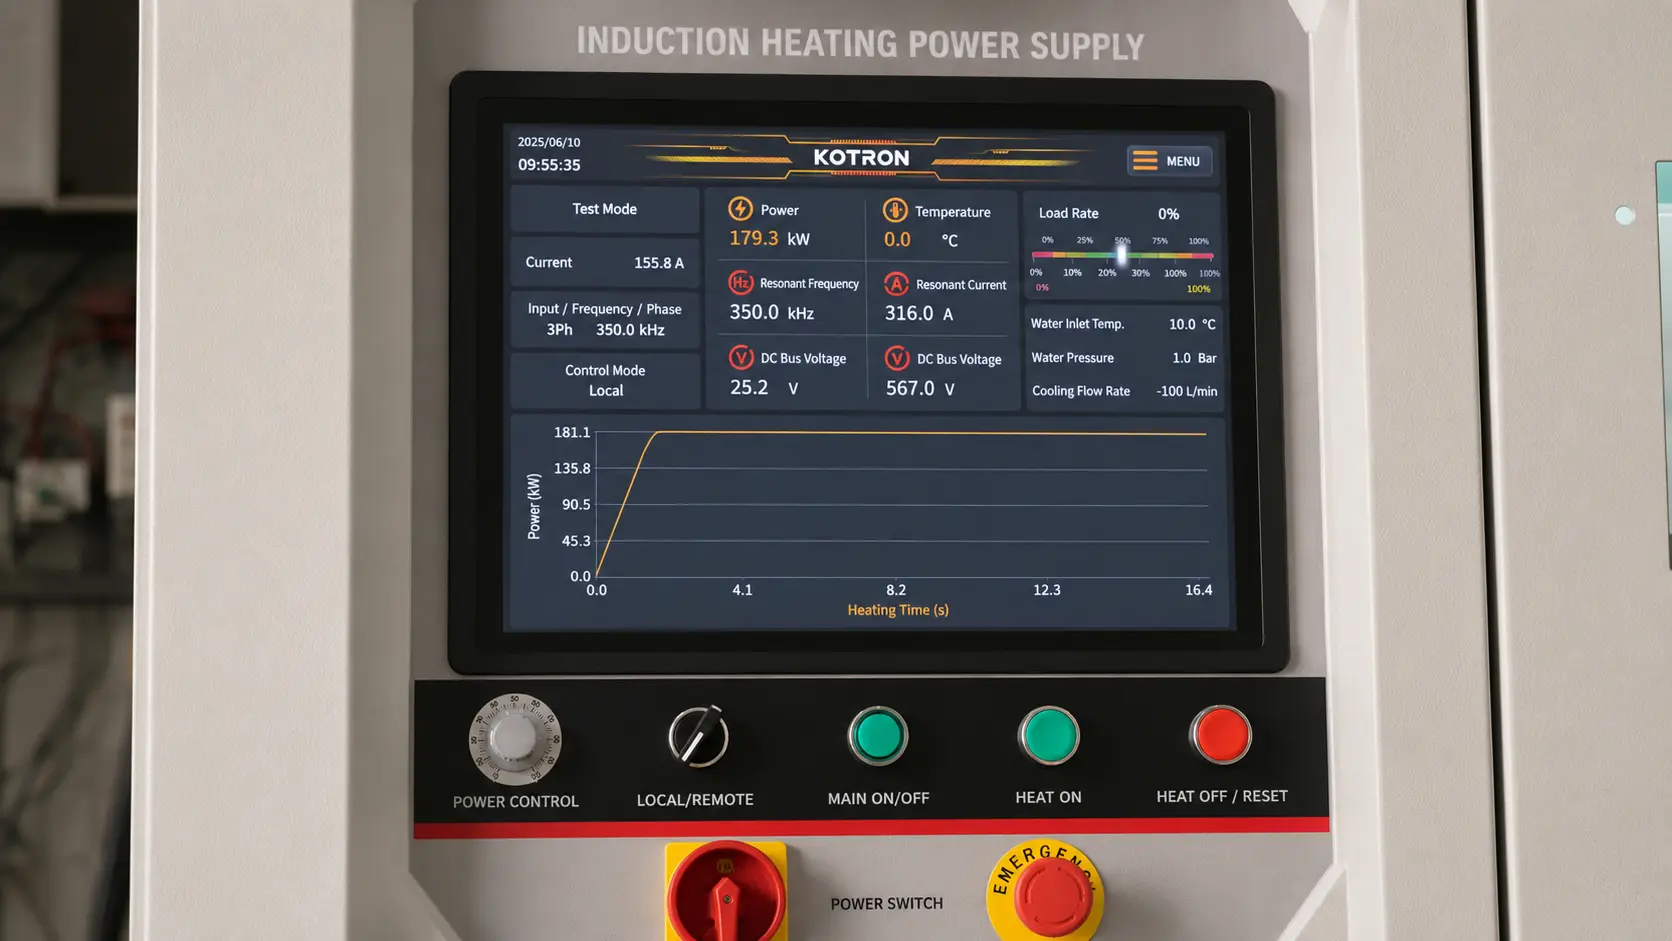
Der Regler weiß nur, was ihm das Thermoelement sagt. Ein Sensor ist zu weit von der Schweißnaht entfernt, schlecht befestigt, oder das Sitzen unter einer Lücke in der Isolierung gibt dem Controller die falsche Nummer — und das System hält dann diese falsche Zahl mit perfekter Disziplin ein. Die Verfahrensentwicklung muss die Sensorpositionen überprüfen; Dicke Abschnitte und kritische Schweißnähte erfordern mehrere Thermoelemente über das Einweichband, um Gleichmäßigkeit zu bestätigen.
Bei geprüfter oder normgerechter Arbeit, Die aufgezeichnete Kurve ist genauso lieferbar wie die eigentliche Wärme. Ein System, das den gesamten Zyklus protokolliert, verwandelt automatisch Stunden manueller Diagrammführung in eine Datei, die dem Schweißprotokoll beigefügt wird.
6. Bevor Sie ein Angebot anfordern
Die Systemdimensionierung ist nur so gut wie die Daten, die dahinterstehen. Kommen Sie mit diesen Zahlen herein und das Zitat bedeutet etwas; Ohne sie reingehen und alle raten.
| Parameter | Warum sie wichtig ist |
|---|---|
| Materialqualität und Wanddicke | Setzt Temperaturfenster, Frequenz, und Strom |
| Zieltemperatur und Einweichzeit | Stammt vom WPS, Code, oder Kundenspezifikation |
| Weiche Bandbreite | Treibt Spulen- oder Kabelauswahl und Isolierungsabdeckung |
| Zyklen pro Schicht | Trennt eine tragbare Einheit von einem Produktionssystem |
| Verfügbare Anlagenleistung | Begrenzt die Stromversorgungsoptionen vor allem anderen |
| Feld- oder Werkstattbedingungen | Bestimmt Portabilität, Kühlung, und Robustheit |
| Dokumentationsanforderung | Bestimmt das Steuer- und Aufzeichnungspaket |
Denken Sie daran, dass das Netzteil die Hälfte des Kaufs ausmacht. Das funktionierende System umfasst Kabel oder Spulen, einen Ausgangstransformator, wassergekühlte Leitungen, eine Kühleinheit, Thermoelemente und einen Aufzeichner, Isolierdecken, und Vorrichtungen. Ein robustes Netzteil, das schlecht gefertigte Kabel und ein schlecht platziertes Thermoelement speist, erzeugt Schweißnähte außerhalb der Spezifikation mit sauber aussehender Dokumentation — der schlimmste Ausfallmodus dort ist.
Automatisierung an die Arbeit anpassen. Wiederholte ähnliche Verbindungen belohnen automatische Rezepte und gesperrte Einstellungen; Einmalige Reparaturaufträge belohnen Tragbarkeit und schnelle Einrichtung. Und vor der Bestellung, überprüfen Sie die langweilige Liste: Ersatzteile, Kabel- und Spulenreparaturoptionen, Kühlwartung, Schulung, Fernunterstützung. Ein billiges System, das das Verfahren nicht einhalten kann, ist das teuerste Ding in der Werkstatt.
Schlüssel zum Mitnehmen
Induktionsspannungsentlastung verdient seinen Platz, wo der Stress lokal ist und das Teil schwer zu bewegen ist — Schweißbänder, Rohrverbindungen, schwere Konstruktionen — Erwärmung in Kilogramm statt Tonnen und Aufzeichnung jedes Grades des Zyklus. Die Anlage nach dem Verfahren von außen spezifizieren: Temperaturfenster, Einweichband, und Thermoelementanordnung zuerst, dann Leistung, Frequenz, und Spule. Der Ofen ist immer noch überlegen bei Ganzkörpergleichmäßigkeit und Chargenarbeit; überall sonst, die Hitze zum Bauteil zu bringen ist der kürzere Weg.
FAQ
Q: Kann Induktion für Code-PWHT verwendet werden?
A: Ja, wenn der Code oder das Schweißverfahren lokales Erhitzen des Schweißbands erlaubt — und bei Rohrstumpfschweißnähten ist dies normalerweise der Fall. Das System muss das spezifizierte Fenster mit Thermoelement-Rückmeldung halten, Ramp- und Kühlgrenzen einhalten, und zeichnen Sie den gesamten Zyklus für die Schweißdatei auf.
Q: Welche Temperatur wird beim Stressabbau verwendet??
A: Für Kohlenstoffstähle, typischerweise 550–650°C — unterhalb der Transformationstemperatur — dauert etwa eine Stunde pro 25 mm Dicke. Legierungs- und Edelstahlsorten haben ihre eigenen Fenster, definiert durch die Materialspezifikation oder WPS.
Q: Ist Induktion oder ein Ofen besser zum Stressabbau geeignet??
A: Ofen für Vollkörpergleichmäßigkeit und Chargen kleiner Teile. Induktion für lokale Schweißbänder, große oder unbewegliche Teile, und Arbeiten, bei denen die Ofenwarteschlange mehr kostet als die Behandlung. Die Spezifikation entscheidet — bestätigen Sie, dass lokales Spannungsarmglühen erlaubt ist, bevor Sie Preise vergleichen.
Legen Sie Ihr Spannungsabbauverfahren einem Ingenieur vor
Bringen Sie das WPS mit, die Rohrgrößen, und die Dokumentationsanforderungen. Wir werden Ihnen sagen, ob Induktion zum Verfahren passt — und dimensionieren die Leistung, Kabel, und Steuerungen, wenn dies der Fall ist.


