
Rilassamento degli Stress per Induzione: È adatto ai tuoi pezzi — e quale sistema si adatta?
L'alleviamento delle tensioni per induzione mette calore controllato esattamente dove risiedono le tensioni residue — la zona di saldatura, la sezione lavorata a macchina, il giunto del tubo — senza spostare il pezzo in un forno. Per tubazioni a pressione, assi pesanti, e strutture fabbricate, che cambia l'economia dell'intero lavoro.
Lo stress residuo è paziente. Aspetta durante la lavorazione finale, durante il collaudo idraulico, durante i primi mesi di servizio — e poi muove il pezzo o fa crepare la saldatura. Il ricottimento dello stress esiste per consumare quello stress secondo il tuo programma invece.
Questa guida copre cosa fa il processo, quando batte un forno, e come specificare un sistema che mantiene la temperatura e lo dimostra su carta.
1. Cosa fa il distensione da induzione
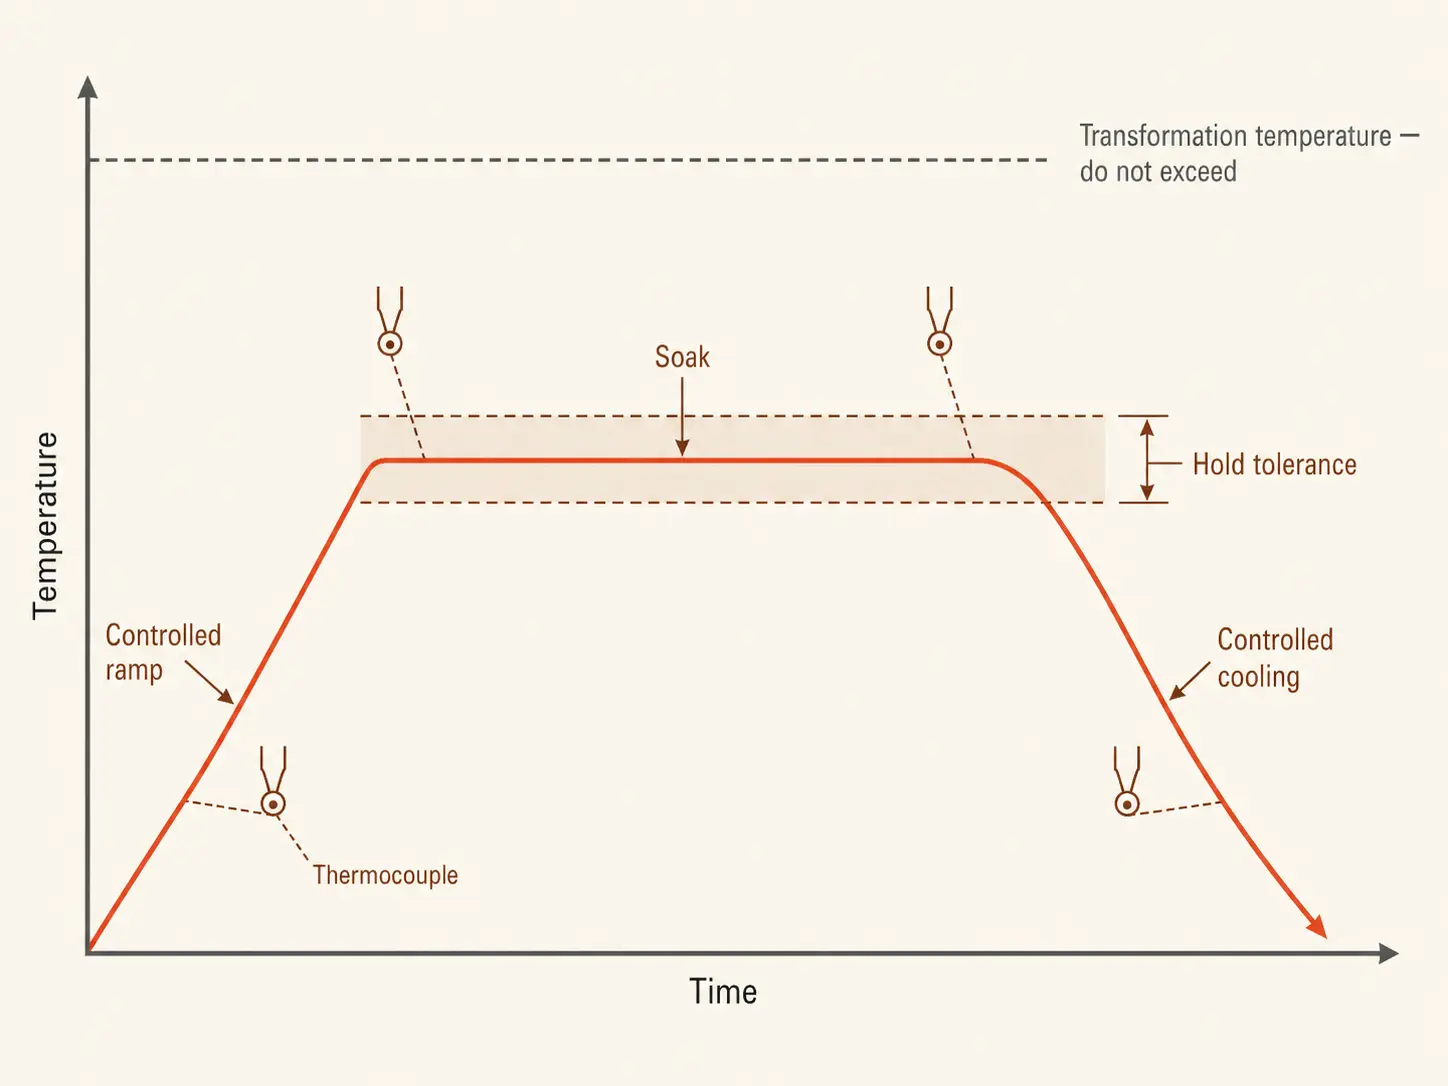
Saldatura, lavorazione meccanica, formatura, e taglio termico intrappolano tutti lo stress nel metallo. La distensione elimina lo stress: la parte viene portata a una finestra di temperatura definita al di sotto del punto di trasformazione, mantenuta lì per un tempo di stabilizzazione specificato, poi raffreddata a una velocità controllata. Per acciai al carbonio, quella finestra solitamente si trova a 550–650°C, con tempi di immersione intorno a un'ora per 25 mm di spessore della sezione. Nulla si scioglie, nulla si riindurisce — il metallo semplicemente si riscalda abbastanza da permettere allo stress intrappolato di rilassarsi.
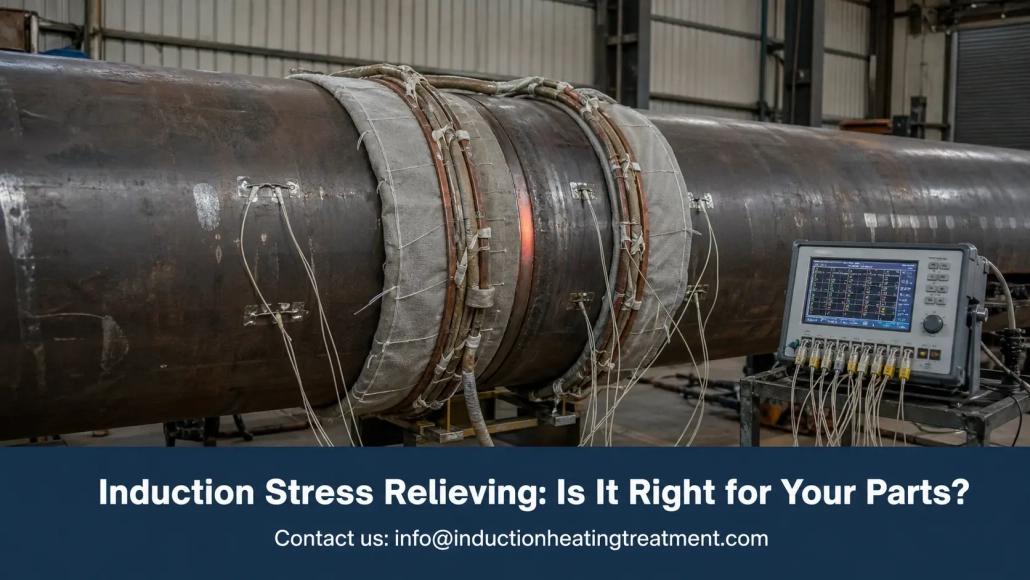
L'induzione fa questo con una bobina o un cavo riscaldante flessibile attorno alla zona target. Il campo elettromagnetico genera calore all'interno del pezzo stesso, in una fascia definita attorno alla saldatura o alla sezione critica — il resto del pezzo rimane completamente fuori dal processo.
Il territorio di temperatura si trova vicino alla tempra ad alta temperatura, e l'hardware si sovrappone — un tempratura ad induzione il sistema opera nella stessa gamma subcritica. La differenza è l'intento: la tempra regola la durezza dopo la tempra in acqua o olio; la distensione elimina le tensioni da saldatura, lavorazione meccanica, o riparazione. Entrambi appartengono alla stessa famiglia di sistemi di trattamento termico a induzione.
2. Distensione da induzione vs distensione da forno
Entrambi i metodi producono risultati accettabili se applicati correttamente. La questione è cosa paghi in gestione, dal tempo, ed energia per arrivarci.
| Fattore | Induzione | Fornace |
|---|---|---|
| Zona riscaldata | Una banda locale definita | L'intero pezzo o lotto |
| Movimentazione dei pezzi | L'attrezzatura arriva al pezzo | Il pezzo va alla fornace — gru, carrelli, in attesa |
| Velocità di riscaldamento | Rapido — il calore viene generato nel metallo | Lento — la camera e il carico salgono insieme |
| Uso dell'energia | Riscalda chilogrammi | Riscalda il carico, gli accessori, e il forno |
| Lavoro a lotti | Una zona alla volta | Adatto per molti piccoli pezzi contemporaneamente |
| Documentazione | Registri della temperatura per ogni saldatura | Registri della camera per ogni carico |
Il forno mantiene la sua posizione quando la specifica richiede uniformità della temperatura su tutto il corpo, o quando centinaia di piccoli pezzi vengono trattati come un lotto. Se il componente si adatta a un forno esistente e il programma tollera la coda, il forno è l'acquisto più semplice.
L'induzione prende il sopravvento quando il codice accetta un riscaldamento localizzato intorno alla saldatura, quando il pezzo è troppo grande o troppo ingombrante da muovere, o quando la disponibilità del forno è il collo di bottiglia. Un'officina di tubi che aspetta due giorni per avere spazio nel forno paga per quell'attesa su ogni spool.
L'alternativa tradizionale per il PWHT localizzato è il riscaldamento con coperta resistiva. L'induzione riscalda più velocemente e genera energia direttamente nella parete del tubo invece di assorbirla da una piastra superficiale — la induzione vs riscaldamento resistivo il confronto riguarda la meccanica.
3. Dove guadagna il suo posto: PWHT e lavori su tubazioni
Il trattamento termico post-saldatura è il principale uso singolo per le attrezzature di riduzione delle tensioni a induzione. I bersagli ricorrenti:
— Saldature di circonferenza per tubi e tubazioni per raffineria o centrale elettrica
— Saldature a vasi a pressione, flange, e ugelli
— Componenti caldaie
— Saldature strutturali e telai per macchinari pesanti
— Alberi grandi, getti per ingranaggi, e fusioni prima della lavorazione finale o dopo la riparazione
Il tubo è la geometria più amichevole che il processo ha. Il cavo avvolge la saldatura, l'isolamento va sopra, le termocoppie si posizionano nella fascia di ammollo, e l'intera configurazione si ripete sulla giunzione successiva. Le officine che lavorano diametri simili giorno dopo giorno memorizzano la ricetta — layout della bobina, rampa, soaking, allarmi — e ogni turno esegue lo stesso ciclo.
Nei cantieri navali, centrali elettriche, e lavori su condutture, il pezzo non va da nessuna parte. I riscaldatori a induzione portatili con induttori a cavo portano il processo alla saldatura, su una piattaforma o in una trincea, ovunque si trovi la giunzione.
I componenti lavorati a macchina sono l'uso più silenzioso. La lavorazione grezza e la saldatura di riparazione lasciano stress che si manifesta più tardi come movimento sul tavolo di lavorazione finale — lo stress era sempre lì, l'hai appena incontrato in ritardo. Un ciclo localizzato sulla regione critica prima della finitura mantiene la geometria dove il disegno indica che deve stare.
4. Dimensionamento del sistema
Le domande sulle dimensioni corrispondono a qualsiasi acquisto di trattamento termico a induzione, e ciascuno ha la sua guida su questo sito. La versione specifica per il distensione dello stress, in breve:
Materiale e temperatura. La finestra e il tempo di mantenimento derivano dalla specifica della procedura di saldatura, il codice, o il cliente — mai dall'attrezzatura. Superare la temperatura di trasformazione cambia la metallurgia che stavi cercando di proteggere; il mancato raggiungimento lascia lo stress in atto. Grado inferiore, spessore di parete, finestra, soaking, e limiti di rampa prima di qualsiasi conversazione con il fornitore.
Potenza. Dimensioni sulla massa riscaldata, non la massa della parte — una banda locale su una nave da 5 tonnellate è ancora solo una banda. La potenza sottodimensionata allunga la rampa e lascia che il calore fuoriesca oltre la fascia di assorbimento. Il selezione della potenza la guida copre la matematica; una prova al banco con una parte reale batte ogni stima.
Frequenza. Le sezioni spesse richiedono una frequenza più bassa per una penetrazione della corrente più profonda e un riscaldamento uniforme. Sbagliare sui solidi di saldatura pesanti e si creano gradienti di temperatura che il controllore non può correggere. Frequenza meccanici qui.
Bobina e cavo. Geometria della bobina decidono l'uniformità. I tubi si avvolgono puliti; le costruzioni irregolari e i cambiamenti di sezione pesante necessitano di induttori personalizzati, isolamento extra, o riscaldamento a fasi — rivedere i disegni in anticipo.
Raffreddamento. L'alimentatore, conduttori, e i cavi sono raffreddati ad acqua, e il ciclo di lavoro dipende dal sistema di raffreddamento stare al passo. Un ciclo di ammollo dura ore — valutare l'intero pacchetto di raffreddamento, flusso verso la filtrazione, prima di firmare qualsiasi cosa.
5. Controlli, Termocoppie, e Documentazione
Un ciclo di riduzione dello stress è un contratto: raggiungere la finestra, tenerlo entro la tolleranza, raffreddare alla velocità specificata — e dimostrare che sono accaduti tutti e tre. È qui che i sistemi di induzione si separano l'uno dall'altro, ed è la sezione della scheda tecnica che merita il massimo controllo.
Il pacchetto di controllo che fa il lavoro:
— Profili di rampa e stasi programmabili
— Ingressi multipli per termocoppia con over- e allarmi di sottotemperatura
— Potenza in uscita guidata dal feedback della temperatura, a circuito chiuso
— Memorizzazione delle ricette per lavori ripetuti
— Registrazione automatica del tempo, temperatura, e potenza per l'intero ciclo
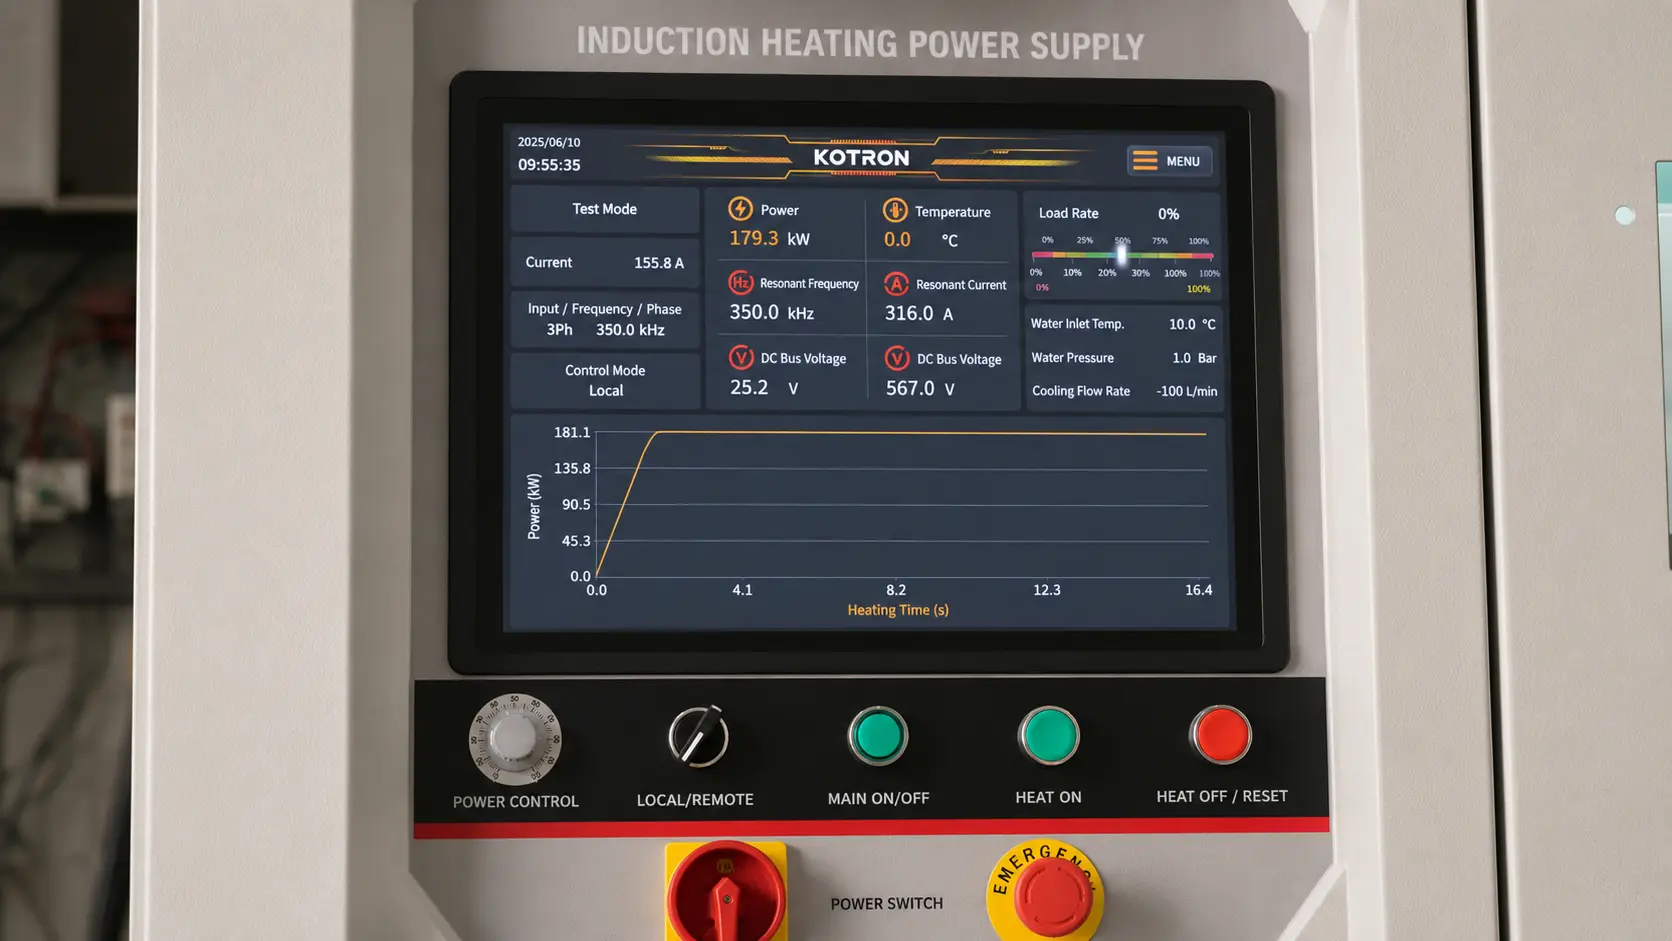
Il controllore sa solo ciò che la termocoppia gli comunica. Un sensore posizionato troppo lontano dalla saldatura, mal fissato, o posto sotto una fessura nell'isolamento fornisce al controllore il numero sbagliato — e il sistema mantiene poi quel numero sbagliato con perfetta disciplina. Lo sviluppo della procedura deve verificare le posizioni dei sensori; Sezioni spesse e saldature critiche richiedono più termocoppie attraverso la banda di saturazione per confermare l'uniformità.
Per lavori verificati o secondo codice, La curva registrata è consegnabile tanto quanto il calore stesso. Un sistema che registra automaticamente l'intero ciclo trasforma ore di registrazione manuale su grafico in un file allegato al registro della saldatura.
6. Prima di richiedere un preventivo
La dimensione del sistema è valida solo quanto i dati che la supportano. Presentati con questi numeri e il preventivo ha un significato; Presentati senza di essi e tutti stanno indovinando.
| Parametro | Perché è importante |
|---|---|
| Grado del materiale e spessore della parete | Imposta la finestra di temperatura, Frequenza, e potenza |
| Temperatura target e tempo di mantenimento | Proviene dalla WPS, codice, o specifica del cliente |
| Larghezza della banda di mantenimento | Determina la scelta della bobina o del cavo e la copertura dell'isolamento |
| Cicli per turno | Distingue un'unità portatile da un sistema di produzione |
| Potenza disponibile dell’impianto | Limita le opzioni dell'alimentazione prima di qualsiasi altra cosa |
| Condizioni in campo o in officina | Decide la portabilità, il raffreddamento, e la robustezza |
| Requisito di documentazione | Determina il pacchetto di controllo e registrazione |
Ricorda che l'alimentatore è metà dell'acquisto. Il sistema operativo include cavi o bobine, un trasformatore di uscita, conduttori raffreddati ad acqua, un refrigeratore, termocoppie e un registratore, coperte isolanti, e supporti. Un robusto alimentatore che alimenta cavi di scarsa qualità e una termocoppia posizionata male produce saldature fuori specifica con documentazione dall'aspetto pulito — la peggiore modalità di guasto esistente.
Adatta l'automazione al lavoro. Giunzioni simili ripetute premiano ricette automatiche e impostazioni bloccate; Lavori di riparazione occasionali premiano portabilità e configurazione rapida. E prima dell'ordine d'acquisto, controllare la lista noiosa: pezzi di ricambio, opzioni di riparazione cavi e bobine, manutenzione del raffreddamento, formazione, supporto remoto. Un sistema economico che non può sostenere la procedura è la cosa più costosa in officina.
Chiave da asporto
L'alleviamento delle tensioni per induzione merita il suo posto dove lo stress è locale e la parte è difficile da muovere — fasce di saldatura, giunti di tubi, lavorazioni pesanti — riscaldare chilogrammi invece di tonnellate e registrare ogni grado del ciclo. Specifica il sistema a partire dalla procedura: finestra di temperatura, fascia di immersione, e disposizione dei termocoppie prima, poi energia, Frequenza, e bobina. Il forno vince ancora in termini di uniformità su tutto il corpo e lavoro a lotto; ovunque altro, portare il calore al pezzo è il percorso più breve.
FAQ
Q: L'induzione può essere utilizzata per PWHT secondo il codice?
Un: Sì, quando il codice o la procedura di saldatura consente il riscaldamento locale della banda di saldatura — e per le saldature circonferenziali dei tubi di solito lo consente. Il sistema deve mantenere la finestra specificata con feedback del termocoppia, rispettare i limiti di rampa e raffreddamento, e registrare l'intero ciclo per il file di saldatura.
Q: Quale temperatura si utilizza per l'alleviamento delle tensioni?
Un: Per acciai al carbonio, tipicamente 550–650°C — sotto la temperatura di trasformazione — tenuto circa un'ora per 25 mm di spessore. Le leghe e gli acciai inossidabili hanno le loro finestre, definite dalla specifica del materiale o dalla WPS.
Q: È meglio l'induzione o un forno per l'alleviamento delle tensioni?
Un: Forno per uniformità dell'intero corpo e lotti di piccole parti. Induzione per bande di saldatura locali, parti grandi o immobili, e lavori in cui il tempo in coda al forno costa più del trattamento. La specifica decide — confermare che il PWHT locale è permesso prima di confrontare i prezzi.
Metti la tua procedura di sollievo delle tensioni davanti a un ingegnere
Porta la WPS, le dimensioni dei tubi, e il requisito della documentazione. Ti diremo se l'induzione si adatta alla procedura — e dimensionare l'alimentazione elettrica, cavi, e controlli se lo fa.


