
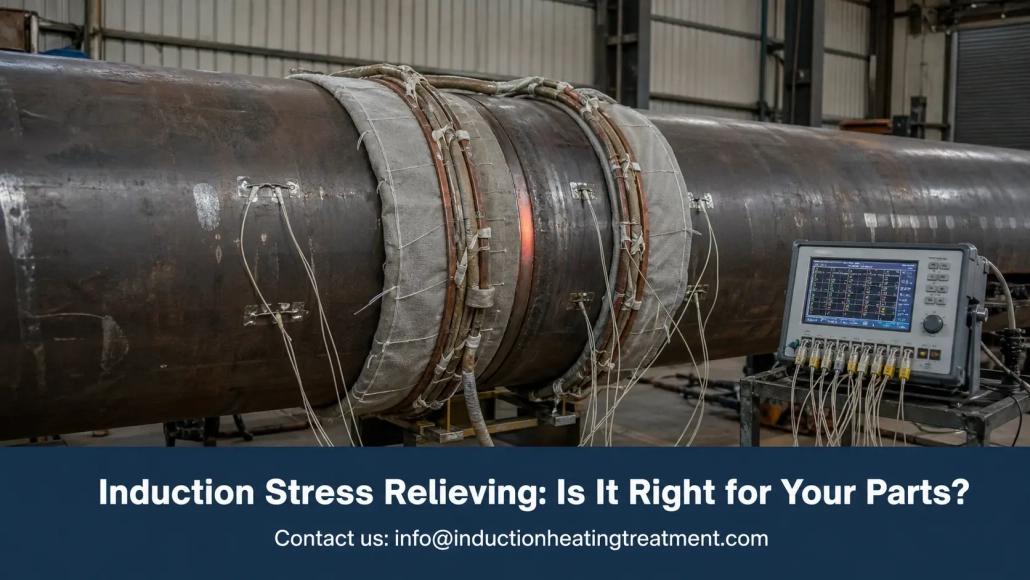
Снятие напряжений индукцией: Подходит ли это для ваших деталей — и какая система подходит?
Индукционная релаксация напряжений направляет контролируемое тепло именно туда, где находятся остаточные напряжения — зона сварного шва, обработанная секция, соединение труб — не перемещая деталь в печь. Для напорных трубопроводов, тяжелых валов, и конструкций из сборных элементов, это меняет экономику всей работы.
Остаточные напряжения терпеливы. Они ждут во время окончательной обработки, во время гидравлического испытания, в первые месяцы эксплуатации — а затем это смещает деталь или трещины в сварном шве. Снятие напряжений существует, чтобы снять это напряжение в удобное для вас время.
Этот гид объясняет, что делает процесс, когда он проходит через печь, и как задать параметры системы, которая поддерживает температуру и подтверждает это документально.
1. Что делает индукционное снятие напряжений
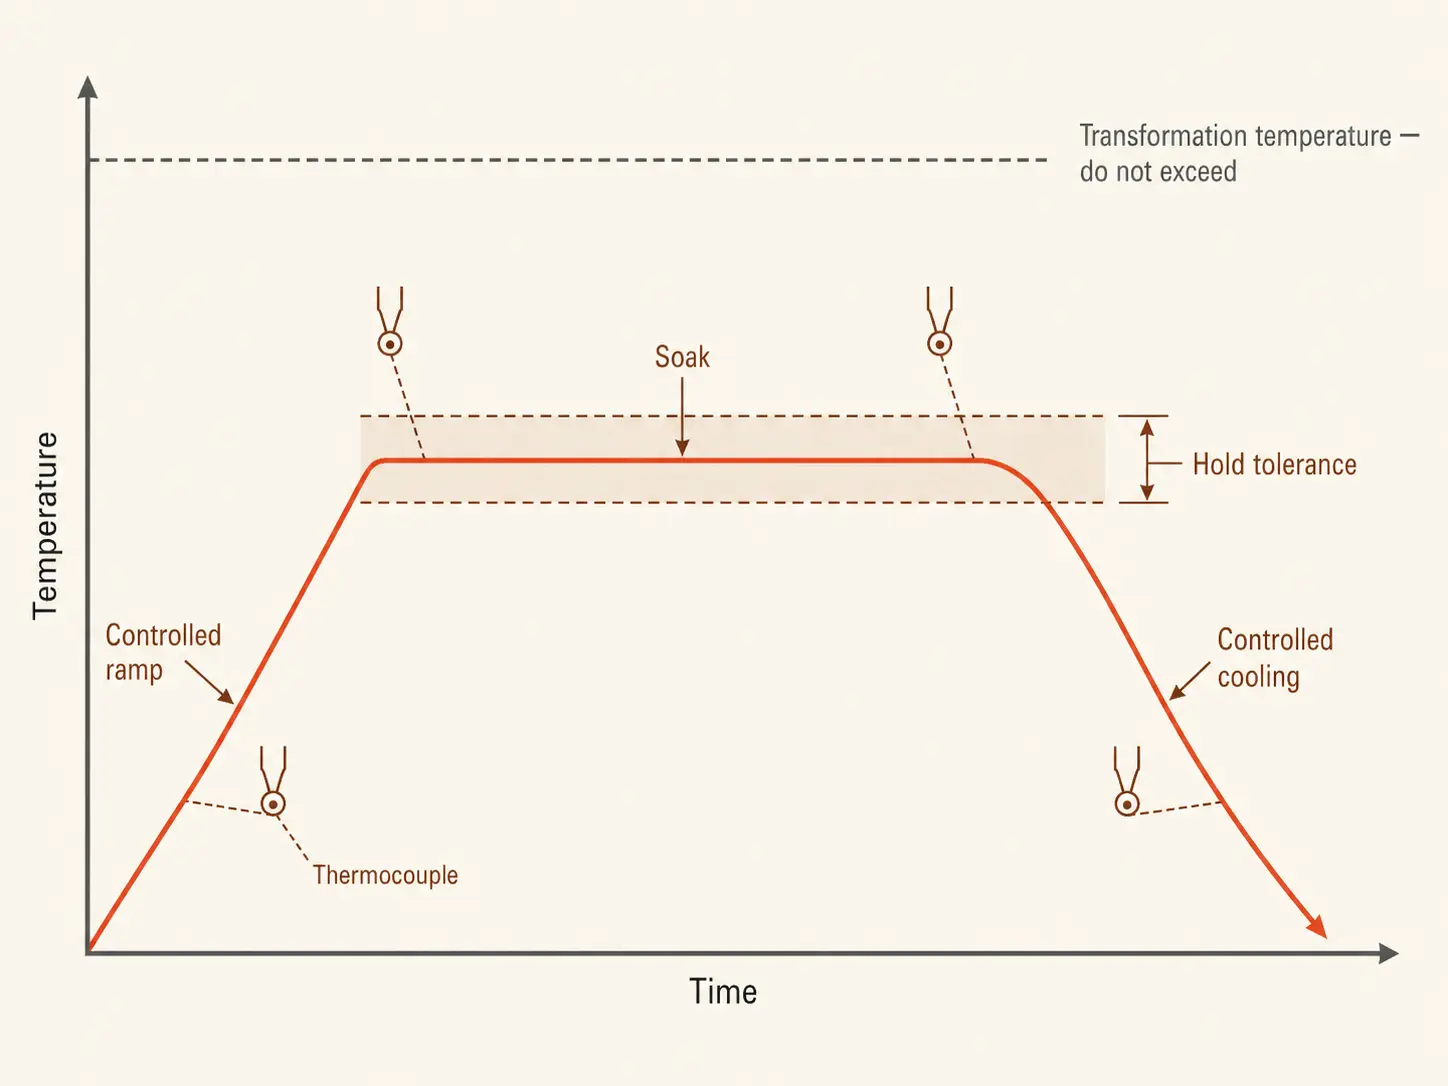
Сварка, токарная обработка, формовании, и термическая резка — всё это закрепляет напряжение в металле. Снятие напряжений разряжает их: деталь нагревается до определённого температурного окна ниже точки превращения, удерживается там заданное время, затем охлаждается контролируемым образом. Для углеродистых сталей, это окно обычно находится при 550–650°C, с временем выдержки около одного часа на 25 мм толщины сечения. Ничего не плавится, ничего не закаливается снова — металл просто становится достаточно тёплым, чтобы внутренние напряжения могли расслабиться.
Индукция делает это с помощью катушки или гибкого нагревательного кабеля вокруг целевой зоны. Электромагнитное поле генерирует тепло внутри самого заготовки, в определенной зоне вокруг сварного шва или критического участка — остальная часть детали полностью остается вне процесса.
Температурная зона находится близко к высокотемпературному отпуску, и оборудование перекрывается — и индукционного отпуска система работает в том же субкритическом диапазоне. Разница в намерении: отпуск регулирует твердость после закалки; снятие напряжений устраняет напряжения от сварки, токарная обработка, или ремонта. Оба принадлежат к одному семейству системы индукционной термообработки.
2. Индукционное против печного снятия напряжений
Оба метода дают приемлемые результаты при правильном применении. Вопрос в том, что вы платите за обработку, времени, и энергию, чтобы достичь этого.
| Фактор | Индукция | Печь |
|---|---|---|
| Нагреваемая зона | Определённая локальная зона | Вся деталь или партия |
| Обработка деталей | Оборудование подводят к детали | Деталь идёт в печь — краны, тележки, ожидание |
| Скорость нагрева | Быстро — тепло генерируется в металле | Медленно — камера и загрузка поднимаются вместе |
| Использование энергии | Нагревает килограммы | Нагревает загрузку, оснастку, и печь |
| Пакетная работа | Одна зона за раз | Эффективно для многих мелких деталей одновременно |
| Документация | Записи температуры для каждого сварного шва | Записи камеры на загрузку |
Печь сохраняет своё положение, когда спецификация требует равномерной температуры по всей поверхности, или когда сотни мелких деталей обрабатываются как партия. Если компонент подходит для существующей печи и график допускает ожидание в очереди, печь является более простым вариантом покупки.
Индукция применяется, когда код допускает локальную зону нагрева вокруг сварного шва, когда деталь слишком большая или слишком неудобная для перемещения, или когда доступность печи является узким местом. Трубный цех, который ждет два дня, чтобы получить место в печи, платит за это ожидание на каждом катушке.
Традиционной альтернативой для локальной термообработки после сварки является нагрев с помощью сопротивления одеялом. Индукция нагревает быстрее и генерирует энергию прямо в стенке трубы, а не прогревает её через поверхность подогрева — сама индукционный против нагрева сопротивлением сравнение охватывает механику.
3. Где оно находит своё применение: PWHT и работы с трубами
Термообработка после сварки — крупнейшее одноразовое применение индукционного оборудования для снятия напряжений. Повторяющиеся цели:
— Сварные кольцевые швы труб и трубопроводы НПЗ или электростанций
— Сварные швы сосудов под давлением, фланцев, и патрубки
— Компоненты котлов
— Конструкционные сварные соединения и каркасы тяжелого оборудования
— Большие валы, зубчатые заготовки, и отливки до окончательной механической обработки или после ремонта
Труба — самая простая геометрия для процесса. Кабель обвивает сварной шов, изоляция накладывается сверху, термопары устанавливаются в зоне выдержки, и вся схема повторяется на следующем соединении. Мастерские, ежедневно обрабатывающие аналогичные диаметры, хранят рецепт — размещение витков, разгон, выдержка, сигнализация — и каждая смена выполняет один и тот же цикл.
На судостроительных верфях, на электростанциях, и работа с трубопроводом, деталь никуда не денется. Портативные индукционные нагреватели с катушками в виде кабеля подводят процесс к сварному шву, на платформе или в траншее, где бы ни оказался стык.
Механически обработанные компоненты — это более спокойный вариант применения. Грубая механическая обработка и ремонтная сварка оставляют напряжения, которые позже проявляются как перемещение на столе для чистовой обработки — напряжения всегда были там, вы просто встретились с ними позже. Локальный цикл в критической области перед чистовой обработкой удерживает геометрию там, где указано на чертеже.
4. Размер системы
Вопросы по размеру соответствуют любой покупке индукционной термической обработки, и у каждого на этом сайте есть своё руководство. Версия, специальная для снятия напряжений, вкратце:
Материал и температура. Окно и замачивание взяты из спецификации процедуры сварки, кода, или от заказчика — никогда не от оборудования. Превышение температуры преобразования меняет металлурию, которую вы пытались защитить; недозапуск оставляет напряжение на месте. Загвоздить гвоздь, Толщина стенки, окно, выдержка, и пределы рампы до любого разговора с поставщиком.
Мощность. Размер по нагретой массе, не масса детали — местный оркестр на 5-тонном судне - это пока всего лишь оркестр. Недостаточная мощность растягивает рампу и позволяет теплу выходить за пределы зоны впитывания.. The выбор мощности руководство охватывает математику; стендовые испытания с реальной частью превосходят любые оценки.
Частота. Толстые секции используют более низкую частоту для более глубокого проникновения тока и даже сквозного нагрева.. Если вы ошибетесь при работе с тяжелыми сварными деталями, вы создадите температурные градиенты, которые контроллер не сможет исправить.. Частота механика здесь.
Катушка и кабель. Геометрия катушки решает вопрос единообразия. Трубы оборачиваются аккуратно; неправильные конструкции и большие изменения сечений требуют индивидуальных индукторов, дополнительная изоляция, или ступенчатый нагрев — раннее рассмотрение чертежей.
Охлаждение. Блок питания, выводы, и кабели проходят водяное охлаждение, а рабочий цикл определяется временем работы или простоя система охлаждения поддержание ритма. Цикл вымачиваний длится несколько часов — оцените весь комплект охлаждения, поток к фильтрации, прежде чем что-либо подписывать.
5. Controls, Термопары, и документация
Цикл снятия напряжений является контрактом: достичь окна, держать внутри допусков, охлаждать с указанной скоростью — и доказать, что все три условия выполнены. Здесь индукционные системы отделяются друг от друга., и именно этот раздел спецификации заслуживает наибольшего внимания..
Пакет управления, который выполняет эту работу:
— Программируемые профили линейного изменения и выдержки
— Несколько входов для термопар с более чем- и сигнализация о понижении температуры
— Выходная мощность, управляемая обратной связью по температуре, замкнутый контур
— Хранилище рецептов для повторных заданий
— Автоматическая регистрация времени, температура, и мощность для полного цикла
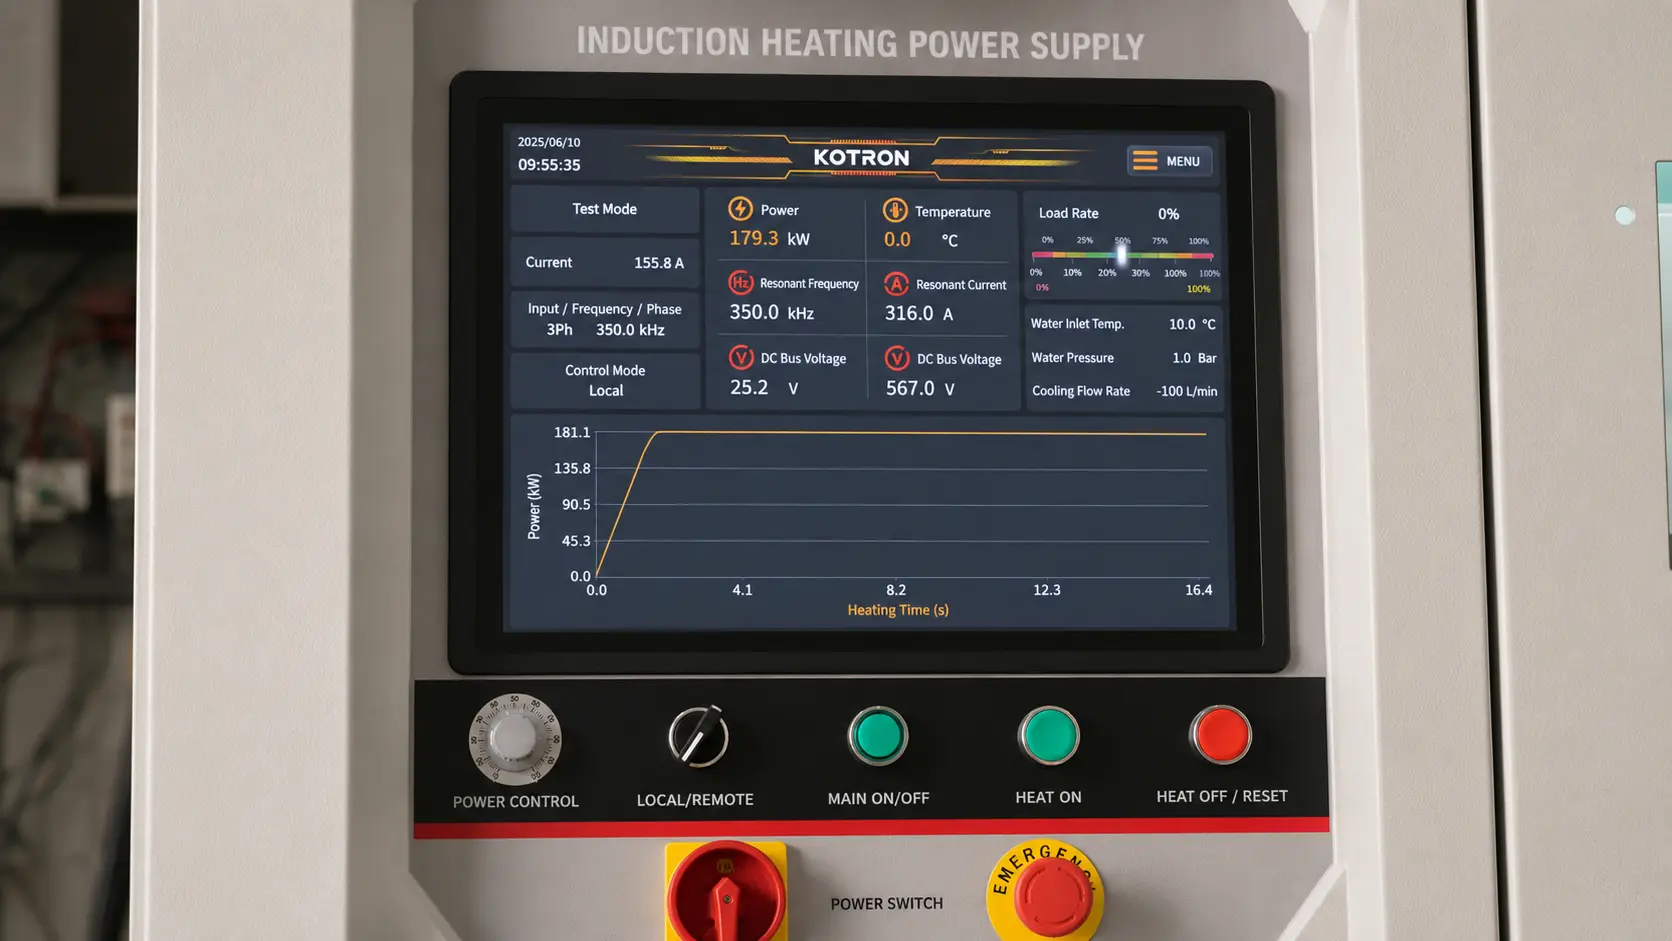
Контроллер знает только то, что ему сообщает термопара. Датчик, установленный слишком далеко от сварного шва, плохо закрепленный, или расположенный под зазором в изоляции, передает контроллеру неверное значение — и система затем удерживает это неверное значение с идеальной дисциплиной. Разработка процедур должна проверять расположение датчиков; толстые участки и критические сварные швы требуют нескольких термопар по всей зоне пропекания для подтверждения однородности.
Для проверяемых или нормативных работ, зафиксированная кривая является результатом работы не меньше, чем само нагревание. Система, которая автоматически ведет полный цикл учета, превращает часы ручного ведения журналов в файл, прикрепленный к записи сварки.
6. Перед тем как запросить предложение
Размер системы определяется качеством данных, на которых она основана. Придите с этими цифрами, и предложение имеет смысл; Придите без них, и все будут гадать.
| Параметр | Почему это важно |
|---|---|
| Марка материала и толщина стенки | Определяет температурный диапазон, частота, и мощность |
| Целевая температура и время выдержки | Берется из WPS, код, или спецификация клиента |
| Ширина диапазона выдержки | Определяет выбор катушки или кабеля и покрытие изоляции |
| Циклов за смену | Отделяет портативное устройство от производственной системы |
| Доступная мощность оборудования | Ограничивает варианты источника питания раньше всего прочего |
| Полевые или цеховые условия | Определяет портативность, охлаждение, и прочность |
| Требование к документации | Определяет пакет контроля и записи |
Помните, что источник питания — это половина стоимости покупки. Рабочая система включает кабели или катушки, выходной трансформатор, водяное охлаждение проводов, охладитель, термопары и регистратор, изоляционные одеяла, и приспособления. Надёжный источник питания, питающий плохо изготовленные кабели и один неправильно установленный термопару, приводит к сварным швам, не соответствующим спецификациям, при аккуратно оформленных документах. — Худший режим отказа там — это.
Подбирайте автоматизацию под работу. Повторяющиеся одинаковые соединения вознаграждают автоматическими рецептами и заблокированными настройками; Разовые ремонтные работы вознаграждают портативностью и быстрой настройкой. И до оформления заказа, проверьте скучный список: запасные части, варианты ремонта кабелей и катушек, обслуживание системы охлаждения, обучение, удалённая поддержка. Дешевая система, которая не может выдержать процедуру, является самой дорогой вещью в цехе.
Ключевой вывод
Индукционная релаксация напряжений зарабатывает своё место там, где напряжение локальное и деталь трудно переместить — сварочные ленты, стыки труб, тяжёлые конструкции — нагревать килограммы вместо тонн и фиксировать каждую степень цикла. указывайте характеристики системы, исходя из процедуры: температурное окно, зона выдержки, и расположение термопар в первую очередь, затем мощность, частота, и катушки. печь по-прежнему выигрывает по равномерности нагрева всего тела и пакетной работе; везде, где необходимо, доставить тепло к детали — это более короткий путь.
Часто задаваемые вопросы
вопрос: Можно ли использовать индукцию для кода PWHT?
А: Да, когда код или процедура сварки позволяет локальный нагрев сварной ленты — а для сварных сварок с толщиной трубы это обычно делает. система должна удерживать указанное окно с термопарной обратной связью, соблюдать рампы и ограничения охлаждения, и записывать полный цикл для сварного файла.
вопрос: какую температуру использует снятие напряжений?
А: Для углеродистых сталей, обычно 550–650°C — ниже температуры преобразования — держатся около одного часа на время 25 мм толщины. сплавные и нержавеющие сорта имеют свои окна, определяется спецификацией материала или WPS.
вопрос: Что лучше индукция или печь для снятия стресса??
А: Печь для однородности всего тела и партий мелких деталей. Индукция для локальных сварных полос, большие или неподвижные части, и работы, где время ожидания в печи обходится дороже, чем обработка. Спецификация решает — прежде чем сравнивать цены, подтвердите, что местный PWHT разрешен.
Покажите инженеру процедуру снятия стресса
Принесите WPS, размеры труб, и требования к документации. Мы скажем вам, подходит ли индукция для процедуры — и подберем мощность, кабелей, и контролирует, если это делает.


