
Alívio de Tensões por Indução: É Adequado para as Suas Peças — e Qual Sistema se Ajusta?
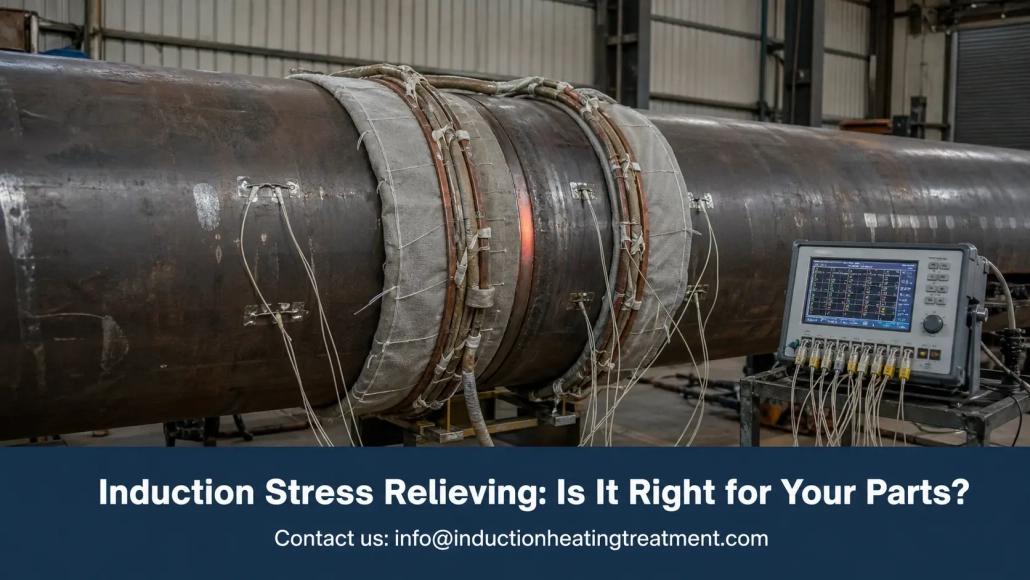
Alívio de tensões por indução aplica calor controlado exatamente onde a tensão residual se encontra — a zona de soldadura, a secção usinada, a junta da tubagem — sem mover a peça para um forno. Para tubagem sob pressão, eixos pesados, e estruturas fabricadas, isso altera a economia de todo o trabalho.
A tensão residual é paciente. Espera durante o acabamento de usinagem, durante o teste hidráulico, nos primeiros meses de serviço — e depois move a peça ou provoca fissuras na soldadura. O alívio de tensões existe para gastar essa tensão de acordo com o seu cronograma.
Este guia cobre o que o processo faz, quando ele supera um forno, e como especificar um sistema que mantém a temperatura e a comprova no papel.
1. O que Faz o Alívio de Tensões por Indução
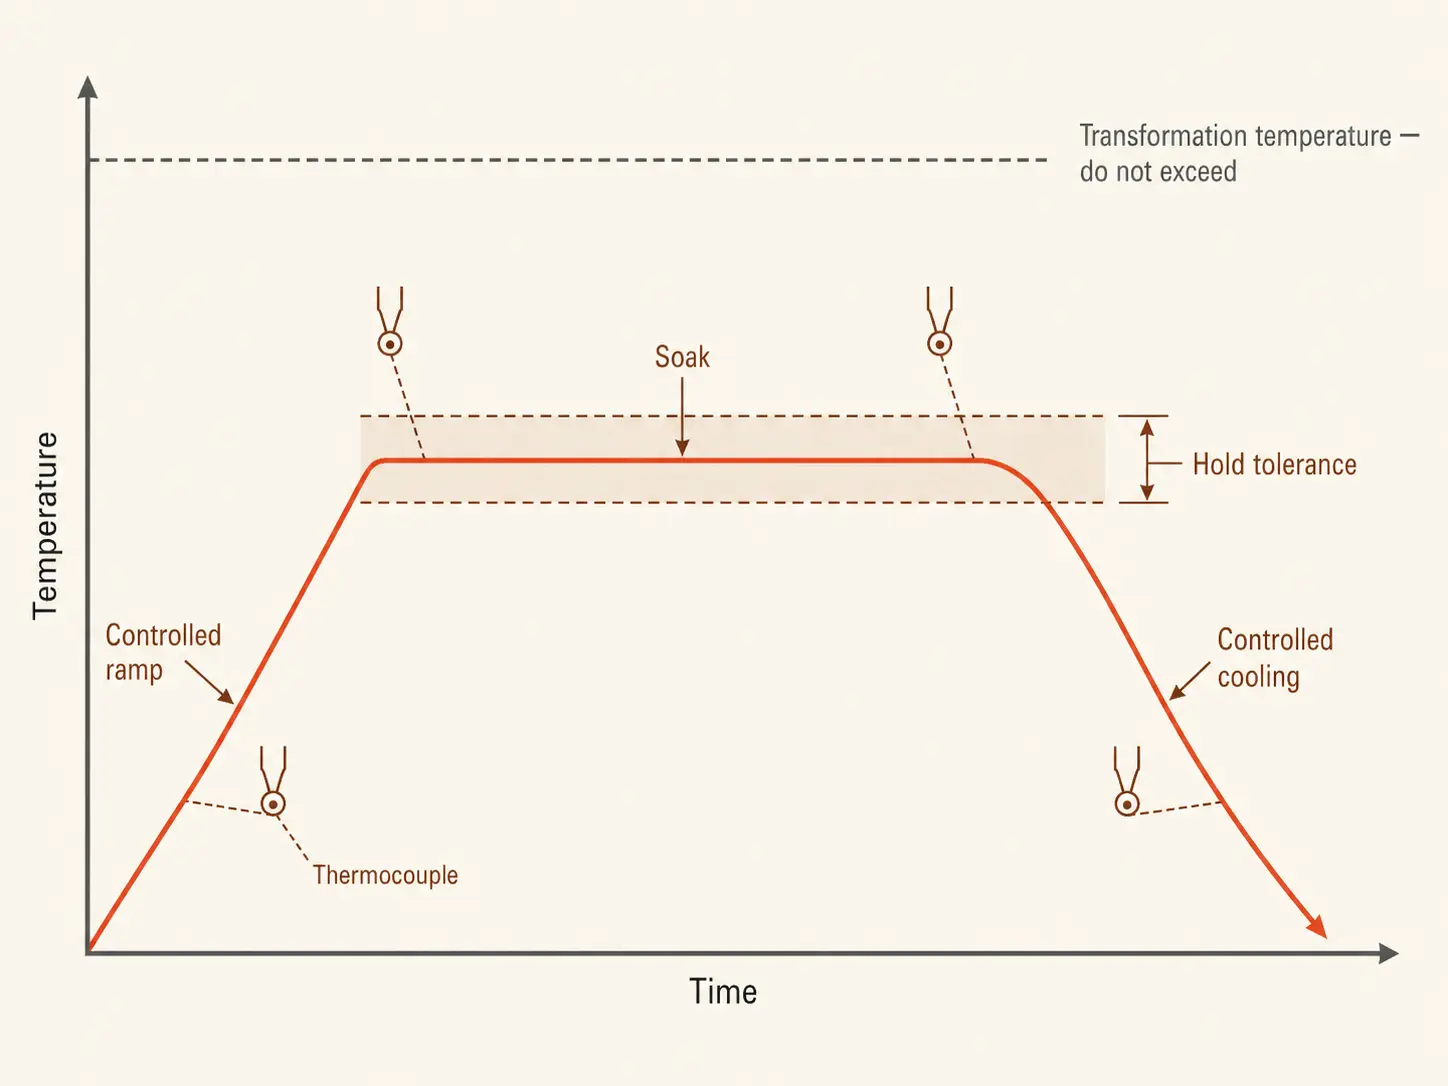
Soldadura, usinagem, formação, e corte térmico bloqueiam tensões no metal. O alívio de tensões descarrega-as: a peça é aquecida a uma janela de temperatura definida abaixo do ponto de transformação, mantido lá por uma imersão específica, então resfriado a uma taxa controlada. Para aços carbono, essa janela normalmente fica em 550–650°C, com tempos de imersão em torno de uma hora por 25 mm de espessura da seção. Nada derrete, nada endurece — o metal simplesmente fica quente o suficiente para que o estresse retido relaxe.
A indução faz isso com uma bobina ou cabo de aquecimento flexível ao redor da zona alvo. O campo eletromagnético gera calor dentro da própria peça, em uma faixa definida ao redor da solda ou seção crítica — o resto da peça permanece completamente fora do processo.
O território de temperatura situa-se próximo da têmpera de alta temperatura, e o equipamento sobrepõe-se — um sistema de têmpera por indução funciona na mesma gama subcrítica. A diferença está na intenção: a têmpera ajusta a dureza após a têmpera; alívio de tensões descarrega tensões da soldadura, usinagem, ou reparação. Ambos pertencem à mesma família de sistemas de tratamento térmico por indução.
2. Alívio de Tensões por Indução vs Forno
Ambos os métodos produzem resultados aceitáveis quando aplicados corretamente. A questão é o que se paga na manipulação, tempo, e energia para lá chegar.
| Fator | Indução | Forno |
|---|---|---|
| Zona aquecida | Uma faixa local definida | A peça ou lote inteiro |
| Manuseamento de peças | O equipamento move-se até à peça | A peça vai para o forno — gruas, carrinhos, à espera |
| Velocidade de aquecimento | Rápido — o calor é gerado no metal | Lento — câmara e carga sobem juntas |
| Consumo de energia | Aquece quilogramas | Aquece a carga, os suportes, e o forno |
| Trabalho em lote | Uma zona de cada vez | Fortes para muitas peças pequenas de cada vez |
| Documentação | Registos de temperatura por soldadura | Registos da câmara por carga |
O forno mantém o seu lugar quando a especificação exige uniformidade de temperatura em todo o corpo, ou quando centenas de pequenas peças são processadas em lote. Se o componente se encaixa num forno existente e o cronograma tolera a fila, o forno é a compra mais simples.
A indução assume quando o código aceita uma zona de imersão local em torno da solda, quando a peça é demasiado grande ou difícil de mover, ou quando a disponibilidade do forno é o gargalo. Uma oficina de tubos que espera dois dias por espaço no forno paga por essa espera em cada carretel.
A alternativa tradicional para PWHT local é o aquecimento com manta de resistência. A indução aquece mais rapidamente e gera energia na própria parede do tubo em vez de a espalhar a partir de um pad de superfície — o indução vs aquecimento por resistência a comparação abrange a mecânica.
3. Onde Ganha o Seu Lugar: PWHT e Trabalho em Tubos
O tratamento térmico pós-soldadura é o maior uso único de equipamentos de alívio de tensão por indução. Os alvos recorrentes:
— Soldaduras circumferenciais de tubos e tubagem de refinarias ou centrais elétricas
— Soldaduras em vasos de pressão, flanges, e bocais
— Componentes de caldeiras
— Estruturas soldadas e estruturas de equipamentos pesados
— Eixos grandes, blocos de engrenagem, e fundições antes de usinagem final ou após reparação
O tubo é a geometria mais amigável que o processo tem. O cabo envolve a soldadura, o isolamento passa por cima, os termopares ficam na banda de imersão, e todo o arranjo repete-se na próxima junta. Oficinas com diâmetros semelhantes guardam dia após dia a receita — disposição das bobinas, rampa, imersão, alarmes — e cada turno corre o mesmo ciclo.
Nos estaleiros, nas centrais elétricas, e no trabalho em tubos, a peça não vai a lado nenhum. Aquecedores portáteis de indução com indutores de cabo levam o processo à soldadura, numa plataforma ou numa vala, onde quer que a junta aconteça.
Os componentes usinados são o caso de uso mais silencioso. A usinagem grosseira e a soldadura de reparação deixam tensão que mais tarde se manifesta como deslocamento na mesa de acabamento — a tensão estava sempre lá, você apenas a encontrou tarde. Um ciclo localizado na região crítica antes do acabamento mantém a geometria onde o desenho diz que deve estar.
4. Dimensionamento do Sistema
As questões de dimensionamento correspondem a qualquer compra de tratamento térmico por indução, e cada uma tem o seu próprio guia neste site. A versão específica de alivio de tensão, em resumo:
Material e temperatura. A janela e a imersão vêm da especificação do procedimento de soldadura, o código, ou o cliente — nunca do equipamento. Ultrapassar a temperatura de transformação altera a metalurgia que estava a tentar proteger; Não atingir a temperatura deixa a tensão no lugar. Defina a categoria, espessura de parede, janela, imersão, e os limites de rampa antes de qualquer conversa com o fornecedor.
Potência. Tamanho da massa aquecida, não da peça — uma banda local num vaso de 5 toneladas continua a ser apenas uma banda. Potência subdimensionada alonga a rampa e deixa o calor passar a banda de imersão. O seleção de potência guia cobre a matemática; um ensaio de bancada com uma peça real supera todas as estimativas.
Frequência. secções grossas têm menor frequência para penetração de corrente mais profunda e até aquecimento através do controlo. Se errares em soldaduras pesadas, crias gradientes de temperatura que o controlador não consegue corrigir. Frequência mecânica aqui.
Bobina e cabo. A geometria da bobina decide a uniformidade. Tubos envolvem-se limpamente; fabricos irregulares e mudanças pesadas de secção precisam de indutores personalizados, isolamento extra, ou aquecimento em fases — rever os desenhos cedo.
Arrefecimento. a fonte de alimentação, condutores, e os cabos funcionam arrefecidos a água, e o ciclo de trabalho dura ou morre ao sistema de arrefecimento manter o ritmo. Um ciclo de imersão dura horas — avaliar o pacote completo de arrefecimento, fluxo até filtração, antes de assinar qualquer coisa.
5. Controlo, Termopares, e Documentação
Um ciclo de alívio de stress é um contrato: alcançar a janela, mantê-la dentro da tolerância, arrefecer à taxa especificada — e provar que os três aconteceram. É aqui que os sistemas de indução se separam entre si, e é a secção da ficha técnica que merece maior escrutínio.
O pacote de controlo que faz o trabalho:
— Perfis programáveis de rampa e imersão
— Múltiplas entradas de termopar com mais- e alarmes de subtemperatura
— Saída de energia impulsionada por feedback de temperatura, circuito fechado
— Armazenamento de receitas para trabalhos repetidos
— Registro automático de tempo, temperatura, e potência para o ciclo completo
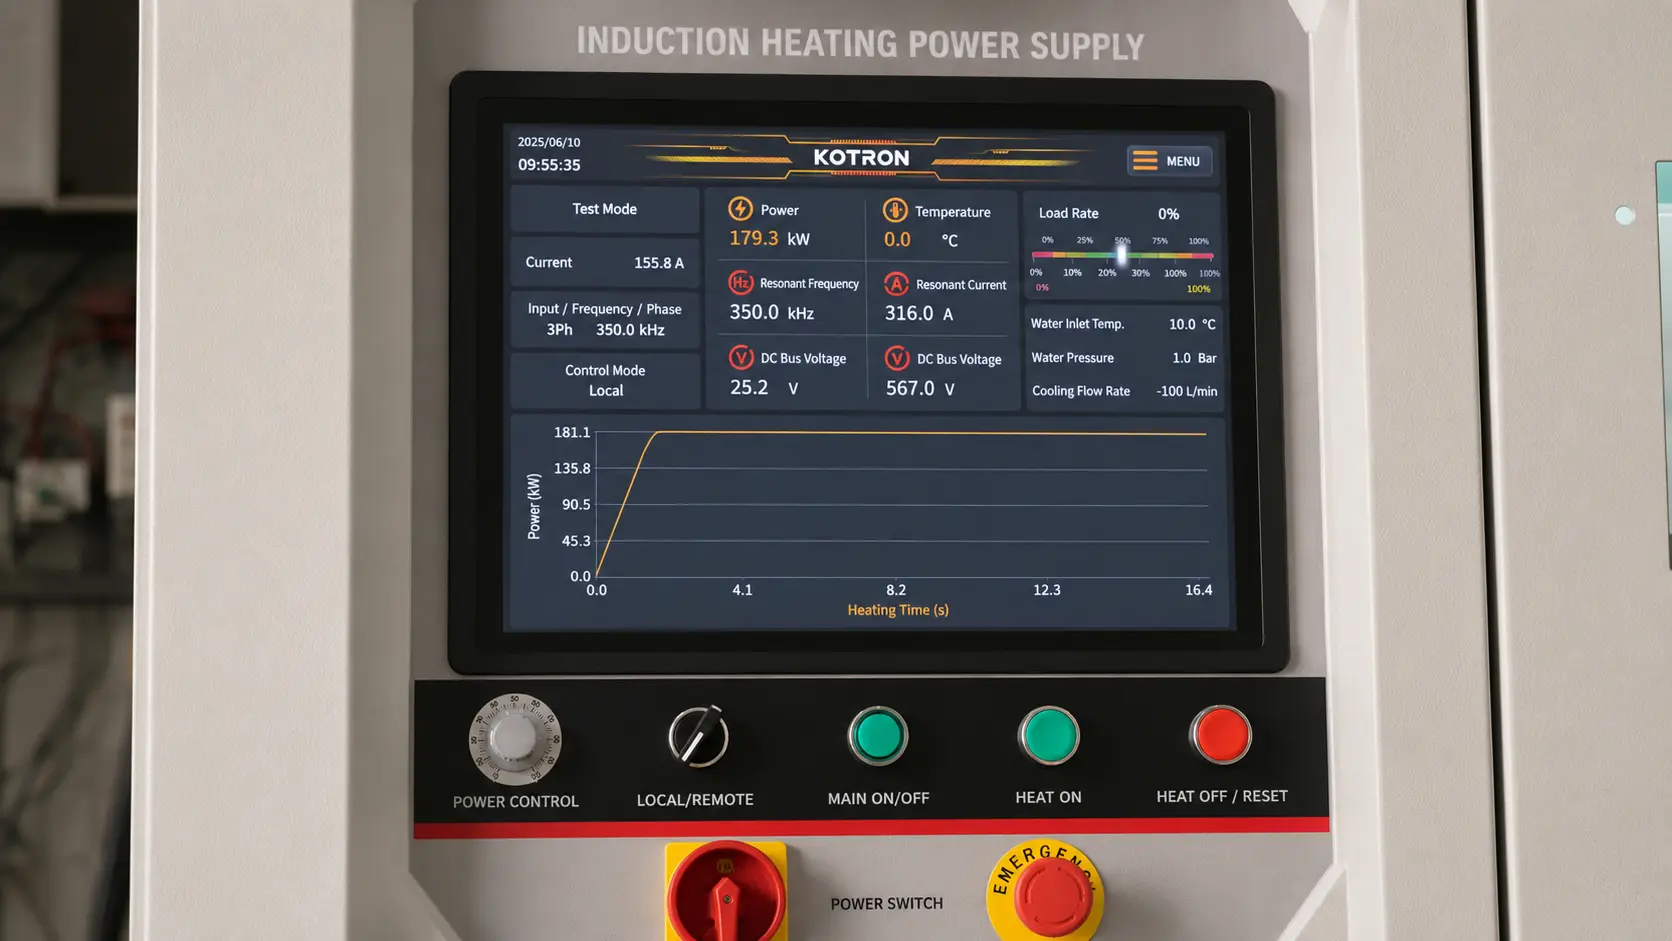
O controlador só sabe o que o termopar lhe diz. Um sensor colocado muito longe da solda, mal anexado, ou sentar sob uma lacuna no isolamento alimenta o controlador com o número errado — e o sistema mantém então esse número errado com disciplina perfeita. O desenvolvimento do procedimento deve verificar as localizações dos sensores; Seções espessas e soldaduras críticas recebem múltiplos termopares ao longo da faixa de imersão para confirmar a uniformidade.
Para trabalhos auditados ou sob código, A curva registada é tão importante quanto o próprio calor. Um sistema que regista automaticamente o ciclo completo transforma horas de manutenção manual de gráficos num ficheiro anexado ao registo da soldadura.
6. Antes de Solicitar um Orçamento
O dimensionamento do sistema é tão bom quanto os dados que o suportam. Entrar com estes números e a cotação significa algo; Entrar sem eles e todos estão a adivinhar.
| Parameter | Por que é importante |
|---|---|
| Grau do material e espessura da parede | Define a janela de temperatura, frequência, e potência |
| Temperatura alvo e tempo de imersão | Vem do WPS, código, ou especificação do cliente |
| Largura da faixa de imersão | Determina a escolha da bobina ou cabo e a cobertura de isolamento |
| Ciclos por turno | Diferencia uma unidade portátil de um sistema de produção |
| Potência disponível da fábrica | Limita as opções de fornecimento de energia antes de qualquer outra coisa |
| Condições de campo ou oficina | Decide a portabilidade, arrefecimento, e robustez |
| Requisito de documentação | Determina o pacote de controlo e registo |
Lembre-se de que a fonte de alimentação é metade da compra. O sistema de trabalho inclui cabos ou bobinas, um transformador de saída, condutores refrigerados a água, uma unidade de arrefecimento, termopares e um registador, mantas isolantes, e dispositivos de fixação. Uma fonte de alimentação robusta a alimentar cabos mal feitos e um termopar mal colocado produz soldaduras fora das especificações com documentação aparentemente correta — o pior modo de falha que existe.
Alinhar a automação com o trabalho. Juntas semelhantes repetidas recompensam receitas automáticas e configurações bloqueadas; Trabalhos de reparação pontuais recompensam portabilidade e configuração rápida. E antes da ordem de compra, verificar a lista aborrecida: peças sobresselentes, opções de reparação de cabos e bobinas, manutenção de arrefecimento, formação, suporte remoto. Um sistema barato que não consegue manter o procedimento é a coisa mais cara na oficina.
Principal vantagem
Alívio de tensões por indução ganha o seu lugar onde o stress é local e a peça é difícil de mover — bandas de solda, juntas de tubos, fabricações pesadas — aquecer quilogramas em vez de toneladas e registar cada grau do ciclo. Especifique o sistema desde o procedimento para fora: janela de temperatura, banda de imersão, e disposição dos termopares primeiro, depois potência, frequência, e bobina. O forno ainda vence em uniformidade de corpo inteiro e trabalho em lote; em todos os outros casos, levar o calor para a peça é o caminho mais curto.
Perguntas Frequentes
P: Pode a indução ser usada para PWHT de acordo com o código?
A: Sim, quando o código ou procedimento de soldadura permite aquecimento local da banda de soldadura — e para soldaduras circulares de tubos geralmente é permitido. O sistema tem de manter a janela especificada com feedback do termopar, respeitar a rampa e os limites de arrefecimento, e registar o ciclo completo para o ficheiro de soldadura.
P: Que temperatura é usada para o alivio de tensões?
A: Para aços carbono, tipicamente 550–650°C — abaixo da temperatura de transformação — mantida cerca de uma hora por 25 mm de espessura. As ligas e os aços inoxidáveis têm as suas próprias janelas, definidas pela especificação do material ou WPS.
P: É melhor indução ou forno para alívio de tensões?
A: Forno para uniformidade do corpo inteiro e lotes de peças pequenas. Indução para bandas de soldadura locais, partes grandes ou imóveis, e trabalhos onde o tempo de espera no forno custa mais do que o tratamento. A especificação decide — confirmar se o alívio de tensões local é permitido antes de comparar preços.
Apresente o seu procedimento de alívio de tensões a um engenheiro
Traga o WPS, os tamanhos de tubo, e os requisitos de documentação. Nós dir-nos-emos se a indução se ajusta ao procedimento — e dimensionar a potência, cabos, e controlos se assim for.


