
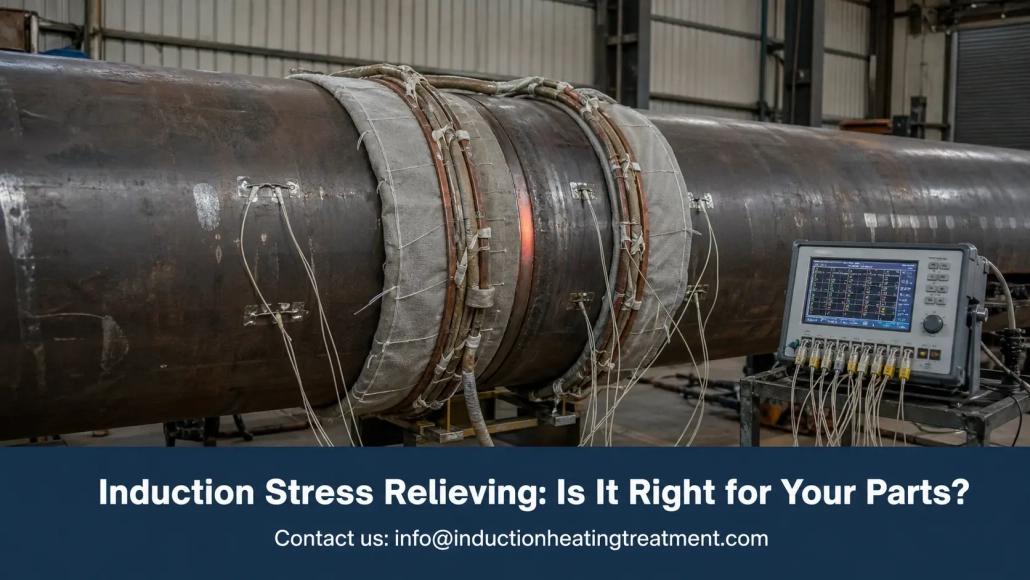
Giảm ứng lực căng bằng tôi luyện cảm ứng: Liệu nó có phù hợp với các bộ phận của bạn — và hệ thống nào phù hợp?
Giảm căng thẳng cảm ứng đặt nhiệt được kiểm soát chính xác ở nơi có ứng suất dư — vùng hàn, phần gia công, mối nối ống — không chuyển phần vào lò nung. Cho đường ống chịu áp lực, trục nặng, và kết cấu chế tạo, điều đó thay đổi kinh tế của toàn bộ công việc.
Ứng suất dư cần kiên nhẫn. Nó chờ qua quá trình gia công hoàn thiện, qua kiểm tra thủy tĩnh, qua những tháng đầu vận hành — rồi sau đó nó di chuyển chi tiết hoặc nứt mối hàn. Giải ứng suất tồn tại để tiêu thụ ứng suất đó theo lịch trình của bạn thay vì theo nó.
Hướng dẫn này bao gồm những gì quá trình làm, khi nó đánh bại một lò nung, và cách để chỉ định một hệ thống giữ nhiệt độ và chứng minh điều đó trên giấy.
1. Ứng suất giảm căng do cảm ứng là gì
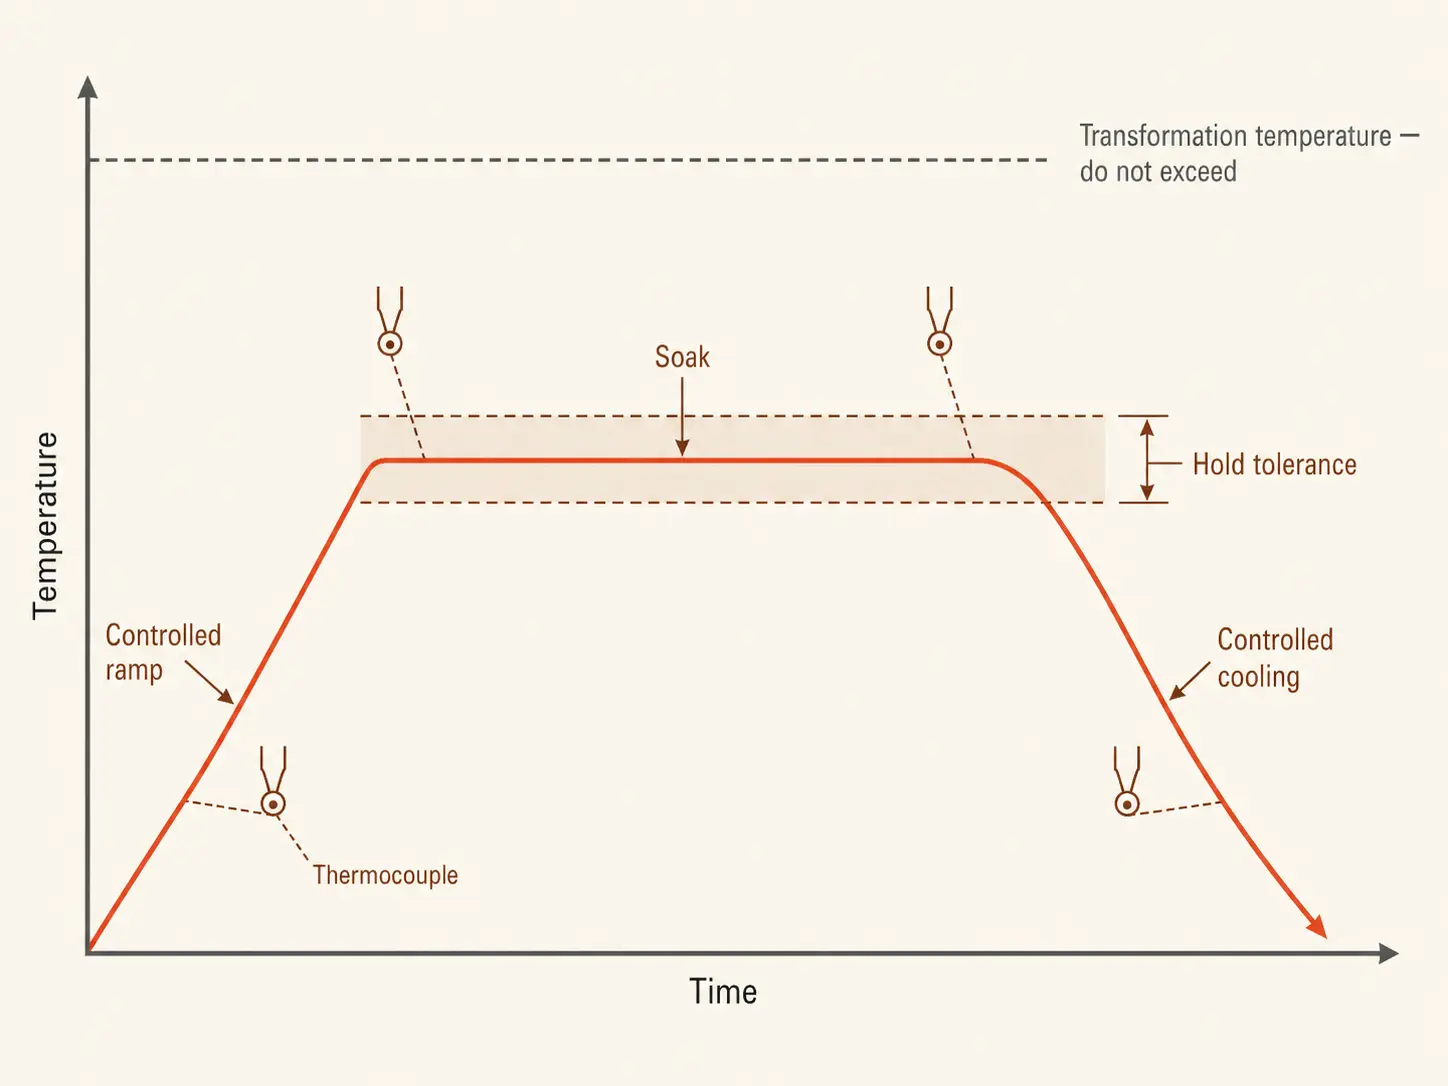
Hàn, gia công, tạo hình, và cắt nhiệt đều giữ ứng suất trong kim loại. Giảm căng sẽ giải phóng chúng: bộ phận được nâng lên đến một khoảng nhiệt độ xác định dưới điểm biến đổi, giữ ở đó theo thời gian ngâm định sẵn, sau đó làm nguội theo tốc độ kiểm soát. Đối với thép cacbon, khoảng nhiệt độ đó thường là 550–650°C, với thời gian ngâm khoảng một giờ mỗi 25 mm của độ dày tiết diện. Không gì tan chảy, không gì nguội cứng lại — kim loại đơn giản chỉ ấm lên đủ để làm giảm căng thẳng bị khóa bên trong.
Cảm ứng thực hiện điều này với một cuộn dây hoặc cáp nhiệt linh hoạt quanh vùng mục tiêu. Trường điện từ tạo nhiệt bên trong chi tiết làm việc, trong một vùng xác định quanh mối hàn hoặc tiết diện quan trọng — phần còn lại của chi tiết hoàn toàn không tham gia vào quá trình.
Vùng nhiệt độ này gần với tôi luyện nhiệt độ cao, và phần cứng chồng lên nhau — một tôi luyện cảm ứng hệ thống chạy ở cùng phạm vi dưới nhiệt độ tới hạn. Sự khác biệt là ý định: ủ điều chỉnh độ cứng sau khi làm nguội; xả stress do hàn, gia công, hoặc sửa chữa. Cả hai đều thuộc cùng một gia đình hệ thống xử lý nhiệt cảm ứng.
2. Giảm căng bằng cảm ứng so với bằng lò
Cả hai phương pháp đều cho kết quả chấp nhận được khi áp dụng đúng cách. Câu hỏi đặt ra là bạn phải trả bao nhiêu khi xử lý, thời gian, và năng lượng để đạt được điều đó.
| Yếu tố | Cảm ứng | lò nung |
|---|---|---|
| Vùng nóng | Một ban nhạc địa phương được xác định | Toàn bộ phần hoặc lô |
| Xử lý một phần | Thiết bị đến phần | Một phần đi vào lò — cần cẩu, xe đẩy, chờ |
| Tốc độ gia nhiệt | Nhanh — nhiệt lượng tỏa ra trong kim loại | Chậm — buồng và tải leo cùng nhau |
| Sử dụng năng lượng | Làm nóng kilôgam | Làm nóng tải trọng, các thiết bị cố định, và lò nung |
| Làm việc theo mẻ | Một vùng tại một thời điểm | Mạnh mẽ cho nhiều bộ phận nhỏ cùng lúc |
| Tài liệu | Ghi nhận nhiệt độ theo mỗi mối hàn | Ghi nhận nhiệt độ buồng theo từng tải |
Lò giữ vị trí khi thông số kỹ thuật yêu cầu đồng đều nhiệt độ toàn thân, hoặc khi hàng trăm bộ phận nhỏ chạy theo mẻ. Nếu thành phần phù hợp với lò hiện có và lịch trình cho phép xếp hàng chờ, thì lò là lựa chọn mua đơn giản hơn.
Cảm ứng sẽ thay thế khi mã chấp nhận một băng ngâm cục bộ quanh mối hàn, khi chi tiết quá lớn hoặc quá cồng kềnh để di chuyển, hoặc khi sẵn có lò là nút thắt cổ chai. Một xưởng ống phải chờ hai ngày để có chỗ trong lò phải trả tiền cho sự chờ đợi đó trên mọi cuộn ống.
Phương pháp truyền thống thay thế cho PWHT cục bộ là gia nhiệt bằng một tấm điện trở. Cảm ứng làm nóng nhanh hơn và tạo ra năng lượng trong ngay thành ống thay vì ngấm từ một tấm bề mặt — chính cảm ứng so với gia nhiệt điện trở so sánh bao gồm cơ chế.
3. Nơi nó có vai trò của mình: PWHT và công tác ống
Xử lý nhiệt sau mối hàn là ứng dụng duy nhất lớn nhất của thiết bị giảm ứng suất cảm ứng. Các mục tiêu lặp lại:
— Hàn chu vi ống và đường ống lọc dầu hoặc nhà máy điện
— Hàn bình áp lực, mặt bích, và vòi phun
— Các bộ phận nồi hơi
— Hàn kết cấu và khung thiết bị nặng
— Trục lớn, phôi bánh răng, và đúc trước khi gia công hoàn thiện hoặc sau khi sửa chữa
Ống là hình học thân thiện nhất của quá trình này. Cáp quấn mối hàn, cách điện phủ lên trên, cặp nhiệt điện nằm trong dải ngâm, và toàn bộ sắp xếp lặp lại ở mối nối tiếp theo. Các xưởng có đường kính tương tự ngày này qua ngày khác lưu trữ công thức — bố trí cuộn, dốc, ủ nhiệt, cảnh báo — và mỗi ca làm việc đều chạy theo cùng một chu kỳ.
Ở xưởng đóng tàu, nhà máy điện, công việc đường ống, bộ phận không đi đâu cả. Máy gia nhiệt cảm ứng di động với cuộn cảm kiểu cáp đưa quá trình đến mối hàn, trên nền tảng hoặc trong rãnh, bất cứ nơi nào mối nối nằm ở đâu.
Các chi tiết gia công là trường hợp sử dụng yên tĩnh hơn. Gia công thô và hàn sửa chữa để lại ứng suất biểu hiện sau khi chuyển động trên bàn gia công hoàn thiện — ứng suất luôn tồn tại, bạn chỉ gặp nó muộn. Một chu kỳ cục bộ trên vùng quan trọng trước khi hoàn thành giữ hình học nơi bản vẽ chỉ định.
4. Kích thước hệ thống
Các câu hỏi về kích thước phù hợp với bất kỳ việc mua xử lý nhiệt cảm ứng nào, và mỗi cái đều có hướng dẫn riêng trên trang web này. Phiên bản cụ thể giảm ứng suất, tóm lại:
Vật liệu và nhiệt độ. Cửa sổ và nhiệt ngâm đến từ đặc tả quy trình hàn, mã, hoặc khách hàng — không bao giờ từ thiết bị. Vượt quá nhiệt độ biến đổi làm thay đổi cấu trúc kim loại mà bạn đang cố gắng bảo vệ; Đặt mức thấp sẽ giữ nguyên áp lực. Xác định chắc chắn cấp độ, độ dày thành, cửa sổ, ủ nhiệt, và giới hạn dốc trước bất kỳ cuộc trò chuyện nào với nhà cung cấp.
Công suất. Kích thước dựa trên khối lượng được làm nóng, không phải khối lượng chi tiết — Một dải cục bộ trên một bình 5 tấn vẫn chỉ là một dải. Công suất thấp hơn kéo dài dốc và để nhiệt chảy qua dải ngâm. The lựa chọn công suất Hướng dẫn bao gồm phần toán học; Thử nghiệm trên bàn với một chi tiết thực tế tốt hơn mọi ước tính.
Tần số. Các phần dày cần tần số thấp hơn để dòng điện thâm nhập sâu hơn và làm nóng đều xuyên suốt. Nếu mắc sai ở các mối hàn nặng và bạn tạo ra các gradient nhiệt độ mà bộ điều khiển không thể sửa được. Tần số cơ khí ở đây.
Cuộn dây và cáp. Hình dạng cuộn quyết định độ đồng nhất. Ống được quấn sạch sẽ; gia công không đều và thay đổi tiết diện nặng cần cuộn cảm tùy chỉnh, cách nhiệt bổ sung, hoặc gia nhiệt theo từng giai đoạn — xem lại bản vẽ sớm.
Làm mát. Nguồn điện, dẫn đến, và cáp chạy làm mát bằng nước, và chu kỳ làm việc có thể sống hoặc chết tùy vào hệ thống làm mát duy trì. Chu trình ngâm kéo dài hàng giờ — đánh giá toàn bộ gói làm mát, dòng chảy đến lọc, trước khi ký bất cứ điều gì.
5. Các biện pháp kiểm soát, Cặp nhiệt điện, và Tài liệu
Chu trình giảm căng thẳng là một hợp đồng: đến cửa sổ, giữ nó bên trong sự khoan dung, làm mát theo tốc độ quy định — và chứng minh cả ba đều xảy ra. Đây là nơi các hệ thống cảm ứng tách biệt với nhau, và đó là phần của bảng thông số kỹ thuật đáng được xem xét kỹ lưỡng nhất.
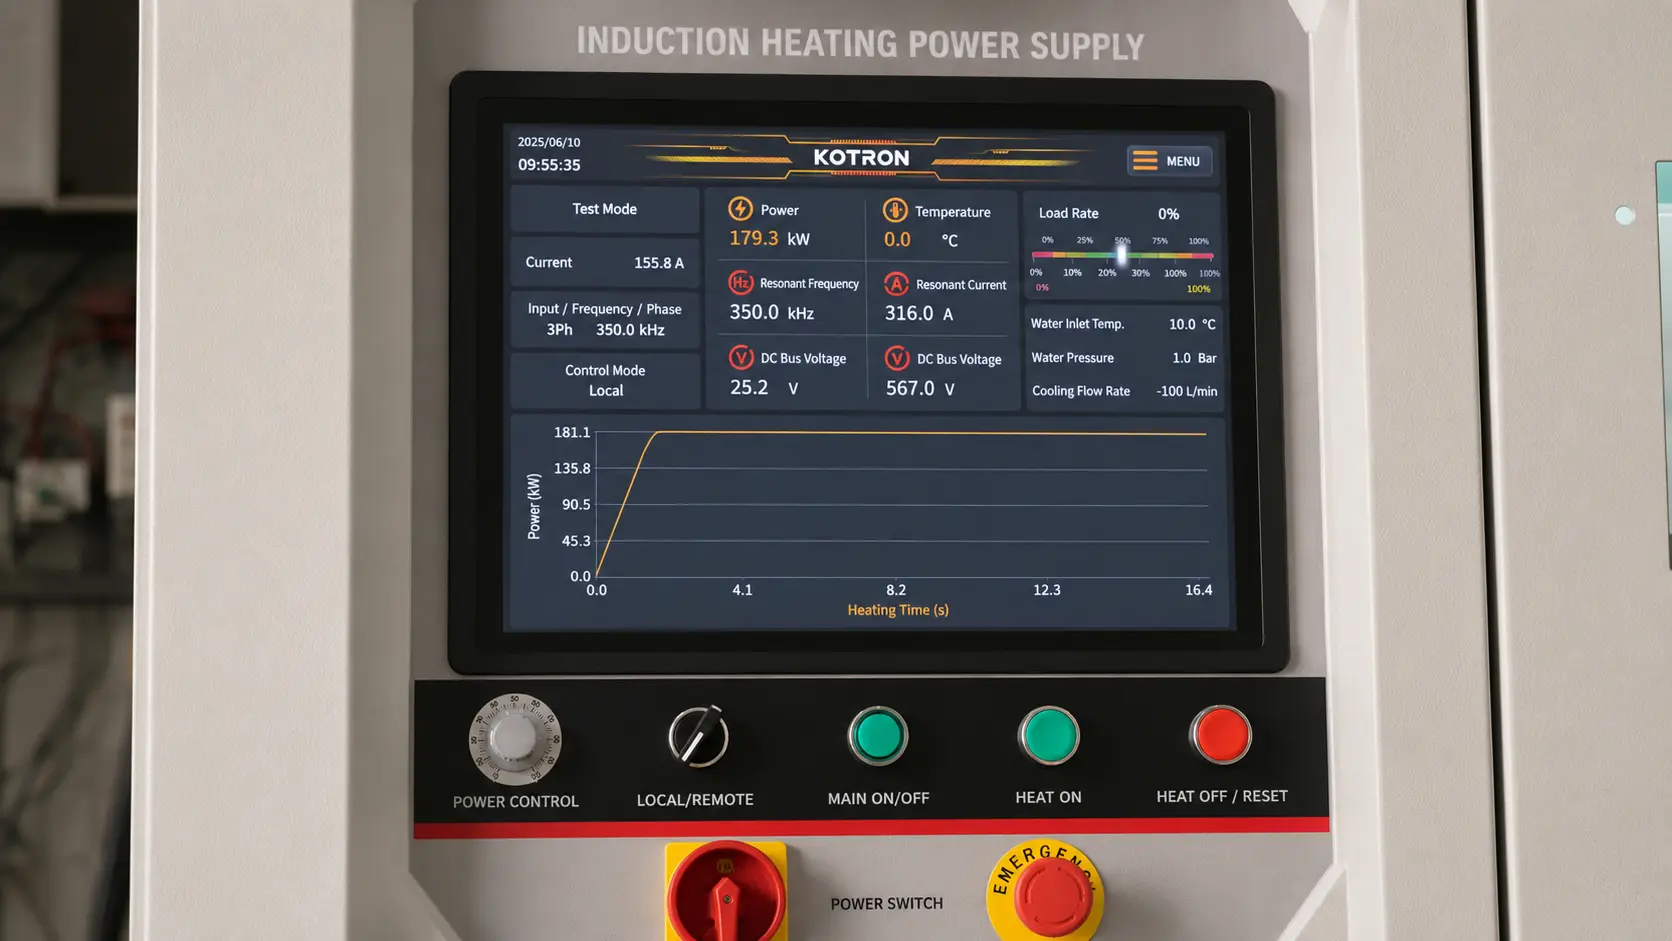
Gói điều khiển thực hiện công việc:
— Lập trình đường dốc và hồ sơ ngâm
— Nhiều đầu vào cặp nhiệt điện với hơn- và báo động dưới nhiệt độ
— Công suất đầu ra được điều khiển bởi phản hồi nhiệt độ, vòng khép kín
— Lưu trữ công thức cho các công việc lặp lại
— Tự động ghi lại thời gian, nhiệt độ, và sức mạnh cho toàn bộ chu kỳ
Bộ điều khiển chỉ biết những gì nhiệt điện trở báo cho nó. Một cảm biến được đặt quá xa mối hàn, gắn kém, hoặc nằm dưới một khe hở trong lớp cách nhiệt sẽ cung cấp cho bộ điều khiển số liệu sai — và hệ thống sau đó giữ con số sai đó với sự chính xác hoàn hảo. Quy trình phát triển phải xác minh vị trí cảm biến; các phần dày và mối hàn quan trọng cần nhiều nhiệt điện trở trải dài trên dải nhiệt để xác nhận tính đồng đều.
Đối với công việc được kiểm toán hoặc theo tiêu chuẩn, đường cong được ghi lại là sản phẩm giao hàng cũng quan trọng như chính nhiệt. Một hệ thống ghi lại toàn bộ chu trình tự động có thể biến nhiều giờ ghi chép thủ công thành một tập tin đính kèm hồ sơ mối hàn.
6. Trước khi bạn yêu cầu báo giá
Kích thước hệ thống chỉ tốt bằng dữ liệu đứng sau nó. Mang theo những số liệu này và báo giá sẽ có ý nghĩa; Nếu không mang theo, mọi người chỉ đoán mò.
| Tham số | Tại sao điều này quan trọng |
|---|---|
| Cấp vật liệu và độ dày thành | Đặt cửa sổ nhiệt độ, tần số, và công suất |
| Nhiệt độ mục tiêu và thời gian ủ | Xuất phát từ WPS, mã, hoặc thông số kỹ thuật của khách hàng |
| Chiều rộng dải ủ | Quyết định lựa chọn cuộn dây hoặc cáp và diện tích cách điện |
| Số chu kỳ mỗi ca | Phân biệt một thiết bị di động với hệ thống sản xuất |
| Công suất nhà máy khả dụng | Hạn chế các tùy chọn nguồn điện trước bất cứ yếu tố nào khác |
| Điều kiện hiện trường hoặc xưởng | Quyết định tính di động, làm mát, và độ bền rắn |
| Yêu cầu tài liệu | Xác định gói điều khiển và ghi chép |
Hãy nhớ rằng nguồn điện chiếm một nửa giá mua. Hệ thống làm việc bao gồm cáp hoặc cuộn dây, một biến áp đầu ra, dây dẫn làm mát bằng nước, một thiết bị làm lạnh, các nhiệt điện trở và một máy ghi, chăn cách điện, và các phụ kiện cố định. Một nguồn điện mạnh nhưng cấp cho cáp kém chất lượng và một nhiệt điện trở đặt sai vị trí sẽ tạo ra những mối hàn ngoài tiêu chuẩn với giấy tờ trông sạch sẽ — đây là chế độ lỗi tệ nhất ở đó.
Điều chỉnh tự động hóa cho phù hợp với công việc. Các mối nối tương tự lặp đi lặp lại thưởng cho các công thức tự động và các cài đặt cố định; Các công việc sửa chữa một lần thưởng cho tính di động và cài đặt nhanh. Và trước khi đặt hàng, kiểm tra danh sách nhàm chán: phụ tùng, tùy chọn sửa chữa cáp và dây quấn, bảo trì làm mát, đào tạo, hỗ trợ từ xa. Một hệ thống rẻ tiền không thể tuân thủ quy trình là thứ đắt nhất trong xưởng.
Chìa khóa mang đi
Giảm căng thẳng cảm ứng có vị trí xứng đáng khi áp lực tập trung tại chỗ và bộ phận khó di chuyển — dải hàn, mối nối ống, chế tạo nặng — nhiệt hóa các kilôgam thay vì tấn và ghi lại từng độ của chu trình. Xác định thông số hệ thống từ quy trình ra ngoài: cửa sổ nhiệt độ, dải ngâm, và bố trí thermocouple trước hết, sau đó là công suất, tần số, và cuộn dây. Lò vẫn chiếm ưu thế về tính đồng đều toàn thân và công việc theo lô; ở mọi nơi khác, đưa nhiệt đến chi tiết là con đường ngắn hơn.
Câu hỏi thường gặp
Q: Có thể sử dụng cảm ứng cho PWHT theo mã không?
MỘT: Có, khi mã hoặc quy trình hàn cho phép làm nóng cục bộ dải mối hàn — và đối với mối hàn vòng ống thường có thể. Hệ thống phải duy trì cửa sổ được chỉ định với phản hồi từ nhiệt điện trở, tôn trọng giới hạn tăng và làm nguội, và ghi lại toàn bộ chu trình cho hồ sơ mối hàn.
Q: Nhiệt độ làm giảm ứng suất sử dụng là bao nhiêu?
MỘT: Đối với thép cacbon, thường là 550–650°C — dưới nhiệt độ biến dạng — diễn ra khoảng một giờ cho mỗi 25 mm độ dày. Hợp kim và thép không gỉ có các khoảng thời gian riêng, được xác định bởi thông số kỹ thuật vật liệu hoặc WPS.
Q: Nhiệt luyện giảm ứng suất bằng cảm ứng hay bằng lò cái tốt hơn?
MỘT: Lò cho tính đồng đều toàn thân và các lô chi tiết nhỏ. Cảm ứng cho các dải hàn cục bộ, chi tiết lớn hoặc không thể di chuyển, và các công việc nơi thời gian xếp hàng lò lâu hơn chi phí so với việc xử lý. Thông số kỹ thuật quyết định — xác nhận PWHT cục bộ được phép trước khi so sánh giá.
Đặt thủ tục giảm ứng suất của bạn trước mặt một kỹ sư
Mang theo WPS, kích thước ống, và yêu cầu tài liệu. Chúng tôi sẽ cho bạn biết liệu quá trình tôi luyện cảm ứng có phù hợp với quy trình hay không — và xác định kích thước nguồn điện, cáp, và các bộ điều khiển nếu nó phù hợp.


