
Indukcyjne odpuszczanie naprężeń: Czy jest odpowiednie dla Twoich części — i który system pasuje?
Indukcyjne odprężanie dostarcza kontrolowane ciepło dokładnie tam, gdzie występują naprężenia szczątkowe — strefę spawania, obrobiona część, złącze rurowe — bez przenoszenia części do pieca. Do rurociągów ciśnieniowych, ciężkie wały, i gotowe konstrukcje, zmienia to ekonomikę całej pracy.
Stres resztkowy jest cierpliwy. Czeka na obróbkę wykańczającą, poprzez hydrotest, przez pierwsze miesiące służby — a następnie przesuwa część lub pęka spoinę. Zamiast tego istnieją sposoby łagodzenia stresu.
W tym przewodniku opisano, na czym polega ten proces, kiedy bije w piec, oraz jak określić system, który utrzymuje temperaturę i udowadnia to na papierze.
1. Jak działa odprężanie indukcyjne
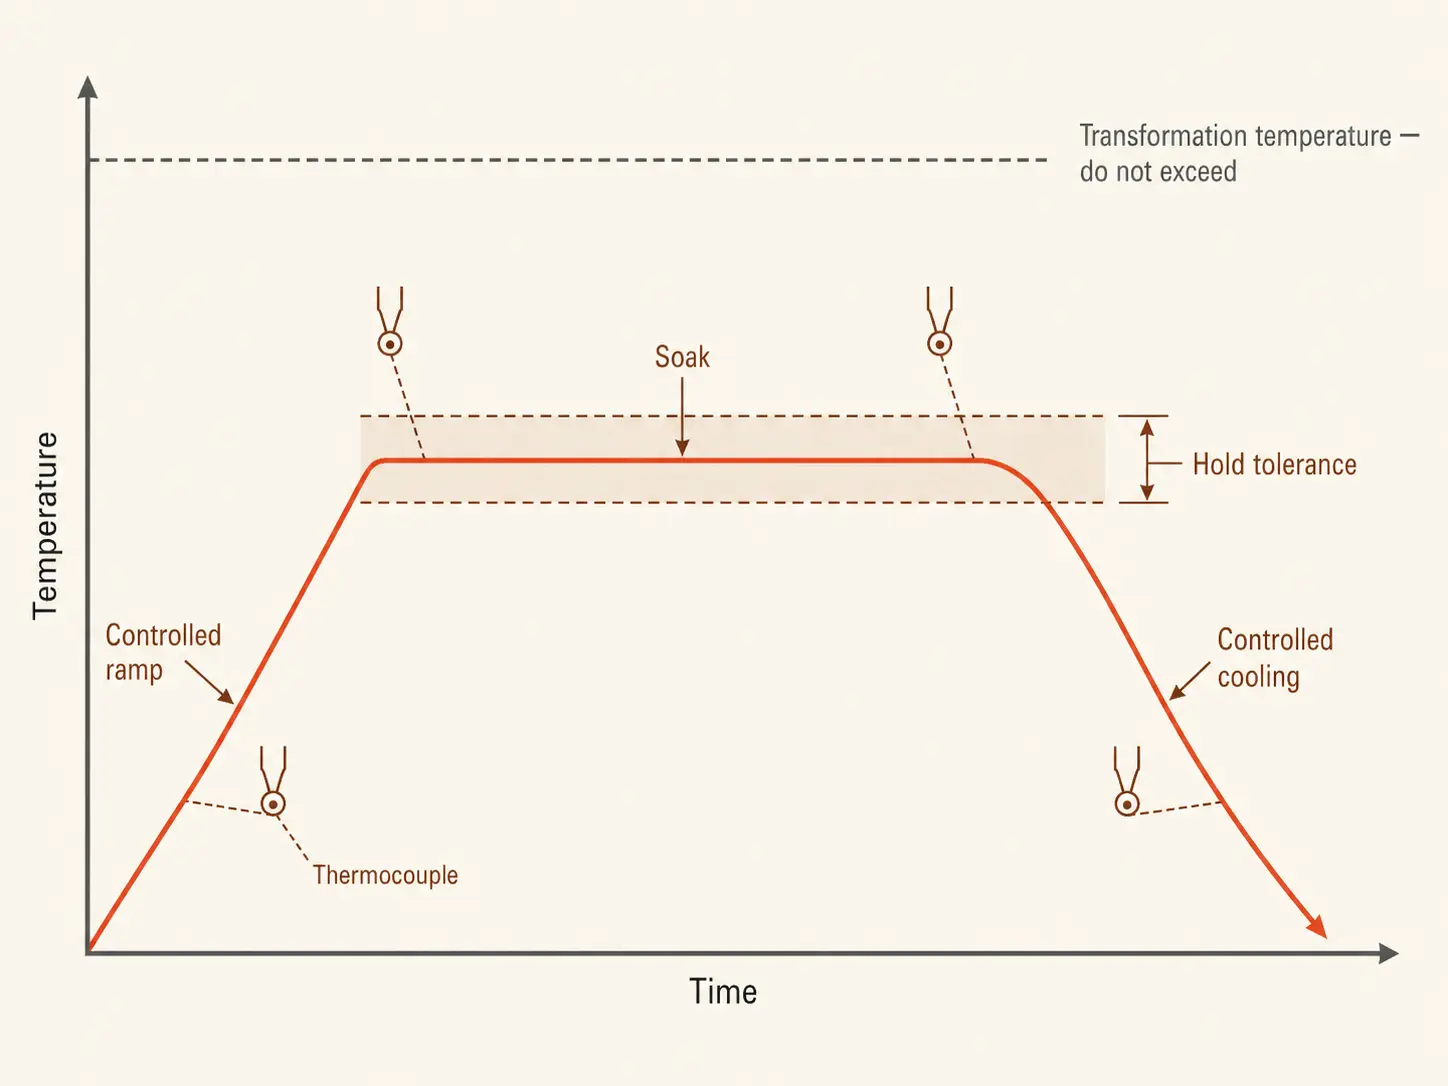
Spawanie, obróbka, Formowanie, i cięcie termiczne blokują naprężenia w metalu. Łagodzenie stresu rozładowuje go: część jest podnoszona do określonego okna temperaturowego poniżej punktu transformacji, przetrzymywany tam przez określony czas, następnie schładzano z kontrolowaną szybkością. Do stali węglowych, to okno zwykle wynosi 550–650°C, czas nasączania około godziny na 25 mm grubości przekroju. nic się nie topi, nic nie twardnieje — metal po prostu nagrzewa się na tyle, by zablokowane naprężenie się rozluźniło.
indukcja odbywa się za pomocą cewki lub elastycznego kabla grzewczego wokół strefy docelowej. pole elektromagnetyczne generuje ciepło wewnątrz samego obrabianego elementu, w określonym pasie wokół spawu lub sekcji krytycznej — reszta części całkowicie pozostaje poza procesem.
obszar temperatury jest bliski odpuszczaniu w wysokiej temperaturze, i sprzęt się pokrywa — na hartowanie indukcyjne system pracuje w tym samym zakresie podkrytycznym. Różnica polega na zamiarze: odpuszczanie reguluje twardość po hartowaniu; odprężanie rozładowuje naprężenia powstałe podczas spawania, obróbka, lub naprawić. Obydwa należą do tej samej rodziny indukcyjne systemy obróbki cieplnej.
2. Indukcja a odprężanie w piecu
Obie metody dają akceptowalne wyniki, jeśli są prawidłowo stosowane. Pytanie brzmi, ile płacisz za obsługę, czas, i energię, żeby się tam dostać.
| Czynnik | Indukcja | Piec |
|---|---|---|
| Strefa podgrzewana | Zdefiniowany lokalny zespół | Cała część lub partia |
| Obsługa części | Sprzęt przychodzi na część | Część idzie do pieca — dźwigi, wózki, czekanie |
| Szybkość nagrzewania | Szybko — ciepło jest wytwarzane w metalu | Wolno — komora i ładunek wspinają się razem |
| Zużycie energii | Ogrzewa kilogramy | Ogrzewa ładunek, przyrządy mocujące, i piec |
| Praca wsadowa | Jedna strefa naraz | Silny dla wielu małych części naraz |
| Dokumentacja | Rejestry temperatury dla każdego spawu | Rejestry komory dla każdego ładunku |
Piec utrzymuje swoją pozycję, gdy specyfikacja wymaga jednorodności temperatury całego ciała, lub gdy setki małych części są przetwarzane wsadowo. Jeśli element pasuje do istniejącego pieca i harmonogram toleruje kolejkę, piec jest prostszym zakupem.
Indukcja przejmuje, gdy kod dopuszcza lokalne nagrzewanie wokół spawu, gdy część jest zbyt duża lub nieporęczna do przeniesienia, lub gdy dostępność pieca jest wąskim gardłem. Warsztat rur czekający dwa dni na miejsce w piecu płaci za ten czas przy każdym zwoju.
Tradycyjną alternatywą dla lokalnego PWHT jest ogrzewanie kocem oporowym. Indukcja nagrzewa szybciej i wytwarza energię w samej ściance rury zamiast przez nagrzewanie od powierzchni — to indukcja kontra ogrzewanie oporowe porównanie obejmuje mechanikę.
3. Gdzie zasługuje na swoje miejsce: PWHT i prace rurowe
Obróbka ciepła po spawaniu jest największym pojedynczym zastosowaniem urządzeń do odciążania naprężeń indukcyjnych. Powtarzające się cele:
— Spawania rur obwodowych oraz rury rafineryjne lub elektrowni
— Spawania zbiorników ciśnieniowych, kołnierzy, oraz dysze
— Elementy kotła
— Spawania konstrukcyjne i ramy ciężkiego sprzętu
— Duże wały, półki zębatych, oraz odlewy przed zakończeniem obróbki lub po naprawie
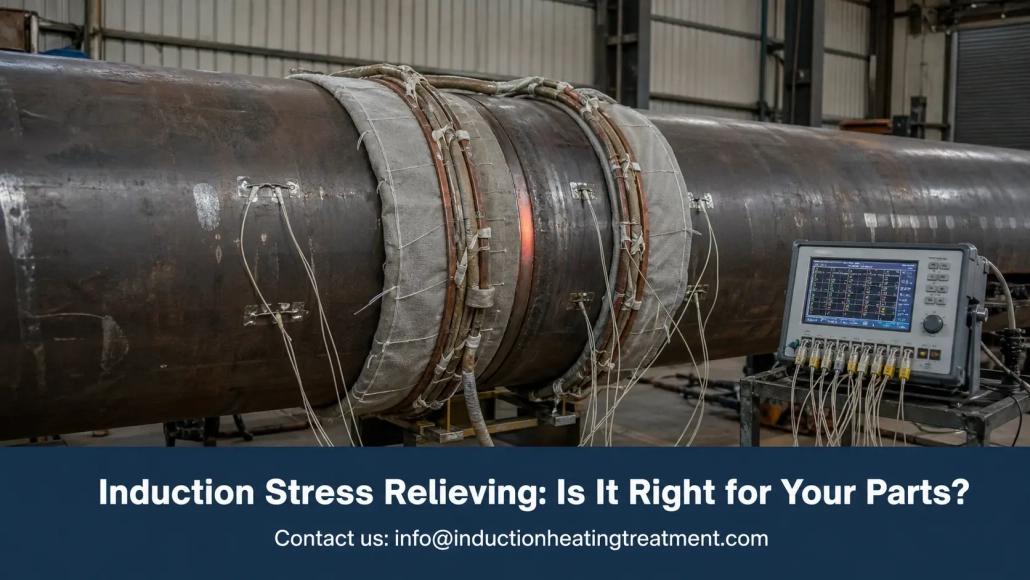
Rura to najprzyjaśniejsza geometria procesu. Kabel owija spaw, izolacja przechodzi na górę, termopary znajdują się w pasie nasiąkującym, i cały układ powtarza się na następnym połączeniu. Sklepy o podobnych średnicach dzień po dniu przechowują przepis — układ cewki, rampa, przetrzymywanie, alarmy — a każda zmiana przebiega w tym samym cyklu.
W stoczniach, elektrownie, i prace rurociągowe, ta część nigdzie się nie wybiera. Przenośne nagrzewnice indukcyjne z cewkami kablowymi przenoszą proces na spoinę, na platformie lub w rowie, gdziekolwiek znajduje się złącze.
Komponenty obrabiane maszynowo są cichszym przypadkiem użycia. Grube obróbki i naprawy spawania zostawiają naprężenia, które później pojawiają się jako ruch na stole obróbki końcowej — naprężenie zawsze było obecne, tylko spotkałeś je późno. Zlokalizowany cykl na krytycznym obszarze przed wykończeniem zachowuje geometrię tam, gdzie rysunek wskazuje jej miejsce.
4. Rozmiarowanie systemu
Pytania dotyczące wymiarowania odpowiadają każdemu zakupowi indukcyjnej obróbki cieplnej, a każdy z nich ma swój własny przewodnik na tej stronie. Wersja specyficzna dla redukcji naprężeń, w skrócie:
materiał i temperatura. okno i moczenie pochodzą ze specyfikacji procedury spawania, kod, albo klient — nigdy z urządzenia. Przekroczenie temperatury transformacji zmienia metalurgię, którą próbowałeś chronić; Nieosiągnięcie odpowiedniej temperatury pozostawia naprężenia. Określ gatunek, grubość ścianki, okno, przetrzymywanie, i limity przyrostu przed jakąkolwiek rozmową z dostawcą.
Moc. Wielkość masy nagrzewanej, nie masy części — lokalny pas na 5-tonowym naczyniu to nadal tylko pas. Niedostateczna moc wydłuża przyrost i pozwala ciepłu przeciekać poza pasem nagrzewania. Dla dobór mocy przewodnik obejmuje matematykę; próba na stole z prawdziwą częścią przewyższa każde oszacowanie.
Częstotliwość. Grube sekcje przyjmują niższą częstotliwość dla głębszego przenikania prądu, a nawet przez przegrzewanie. Jeśli pomylisz się przy ciężkich spawach, tworzysz gradienty temperatury, których sterownik nie jest w stanie naprawić. Częstotliwość mechanika tutaj.
Cewka i kabel. Geometria cewki decyduje o jednolitości. rury owijają się czysto; nieregularne fabrykacje i duże zmiany przekroju wymagają niestandardowych cewek, dodatkowej izolacji, lub stopniowego ogrzewania — wcześniejszego przeglądania rysunków.
Chłodzenie. zasilający, przewody, a kable są chłodzone wodą, a cykl pracy żyje lub umiera na systemu chłodzenia nadążając. cykl moczenia trwa godziny — oceń całego pakietu chłodzenia, przepływ do filtracji, zanim cokolwiek podpiszesz.
5. Kontrole, Termopary, i Dokumentacja
Cykl łagodzenia stresu to kontrakt: dotrzeć do okna, trzymaj się tego w granicach tolerancji, chłodzić z określoną szybkością — i udowodnij, że wszystkie trzy miały miejsce. W tym miejscu systemy indukcyjne oddzielają się od siebie, i to właśnie ta część specyfikacji zasługuje na największą analizę.
Pakiet kontrolny, który spełnia swoje zadanie:
— Programowalne profile rampy i namaczania
— Wiele wejść termopary z over- i alarmy o zbyt niskiej temperaturze
— Moc wyjściowa sterowana sprzężeniem zwrotnym temperatury, pętla zamknięta
— Przechowywanie receptur dla powtarzalnych zadań
— Automatyczne rejestrowanie czasu, temperatura, oraz zasilanie przez cały cykl
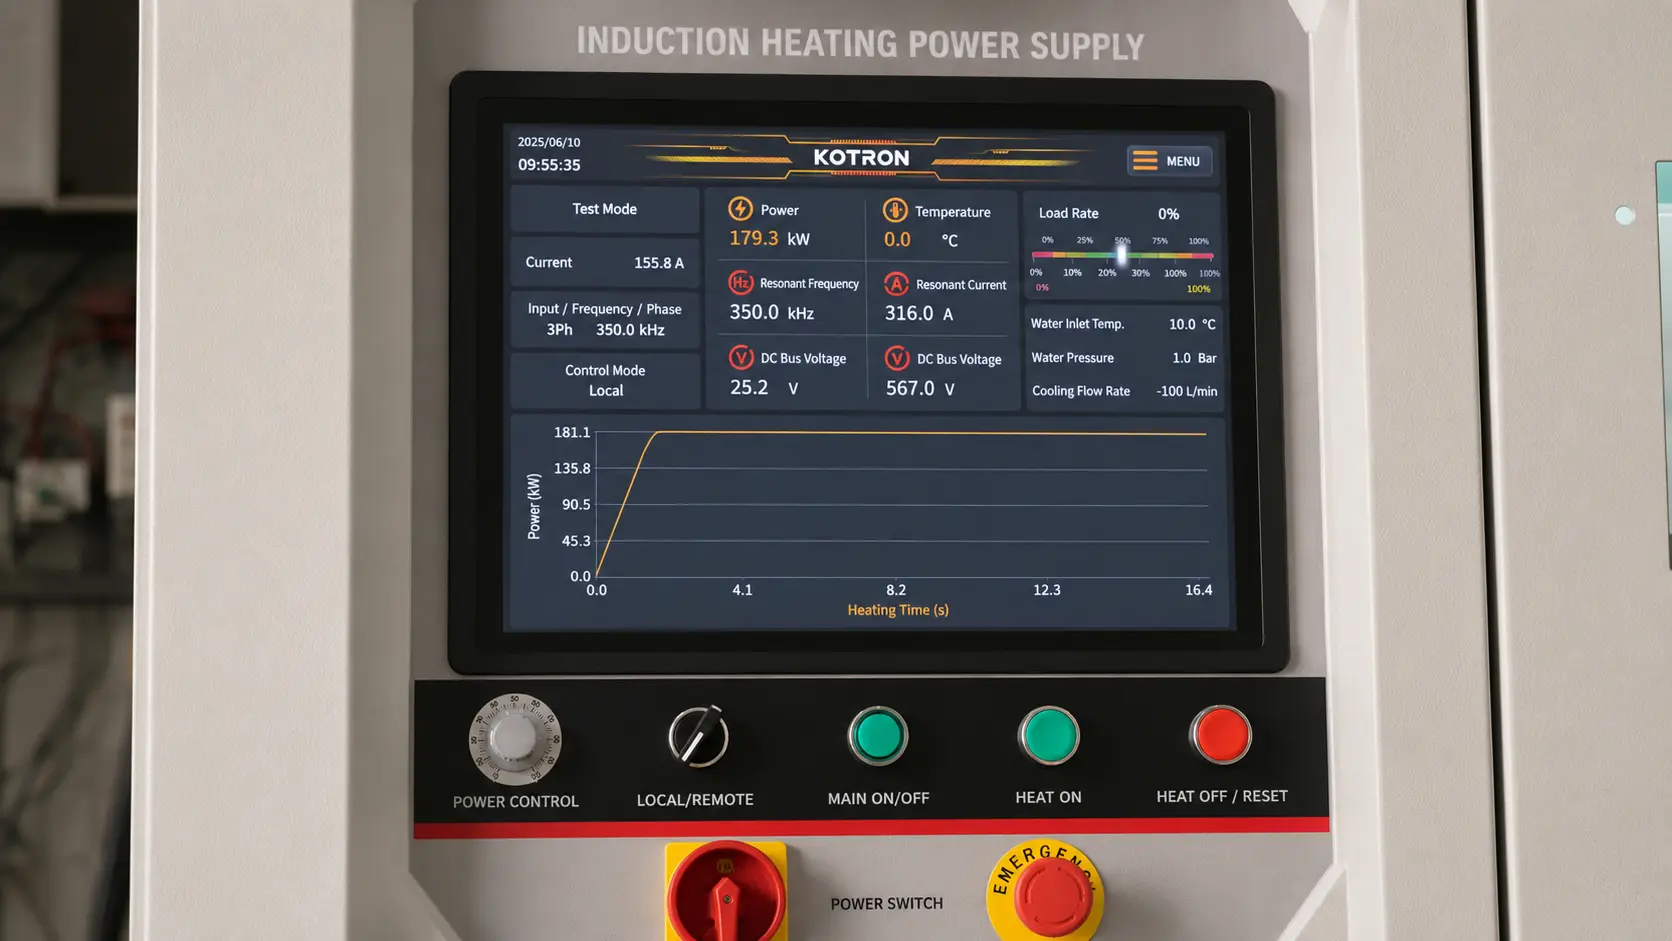
Sterownik zna tylko to, co termopara mu przekazuje. Czujnik umieszczony zbyt daleko od spawu, źle przymocowany, lub znajdujący się pod szczeliną w izolacji podaje sterownikowi błędną liczbę — a system następnie utrzymuje tę błędną liczbę z doskonałą dyscypliną. Rozwój procedur musi zweryfikować położenie czujników; grube sekcje i krytyczne spoiny wymagają wielu termopar w całym zakresie namaczania, aby potwierdzić jednorodność.
Dla pracy audytowanej lub zgodnej z normą, zarejestrowany wykres jest równie ważny jak sama temperatura. System, który automatycznie rejestruje pełny cykl, zamienia godziny ręcznego prowadzenia wykresów w plik dołączony do rekordu spoiny.
6. Zanim poprosisz o wycenę
Rozmiar systemu jest tak dobry, jak dane, na których się opiera. Przyjdź z tymi liczbami, a wycena ma znaczenie; Przyjdź bez nich, a wszyscy zgadują.
| Parametry | Dlaczego to ma znaczenie |
|---|---|
| Rodzaj materiału i grubość ścianki | Ustawia zakres temperatur, częstotliwość, i moc |
| Temperatura docelowa i czas wygrzewania | Pochodzi z WPS, kod, lub specyfikacja klienta |
| Szerokość pasma wygrzewania | Określa wybór cewki lub kabla i pokrycie izolacją |
| Cykle na zmianę | Odróżnia jednostkę przenośną od systemu produkcyjnego |
| Dostępna moc elektrowni | Ogranicza opcje zasilania zanim cokolwiek innego |
| Warunki w terenie lub w warsztacie | Decyduje o przenośności, chłodzenia, i wytrzymałości |
| Wymagania dokumentacyjne | Określa pakiet sterowania i rejestracji |
Pamiętaj, że zasilanie to połowa kosztu zakupu. System roboczy obejmuje kable lub cewki, transformator wyjściowy, przewody chłodzone wodą, chłodziarkę, termopary i rejestrator, koce izolacyjne, i osprzęt. Solidne źródło zasilania zasilające źle wykonane kable i źle umieszczoną termoparę powoduje spoiny niezgodne ze specyfikacją przy schludnej dokumentacji — to najgorszy tryb awarii.
Dopasuj automatyzację do pracy. Powtarzające się podobne spoiny nagradzają automatyczne przepisy i zablokowane ustawienia; Jednorazowe naprawy nagradzają przenośność i szybkie ustawienie. I zanim zostanie złożone zamówienie, sprawdź nudną listę: części zamienne, opcje naprawy kabli i cewek, konserwacja chłodzenia, szkolenie, wsparcie zdalne. Tani system, który nie wytrzymuje procedury, jest najdroższą rzeczą w warsztacie.
Klucz na wynos
Indukcyjne odprężanie zyskuje swoje miejsce tam, gdzie napięcie jest lokalne, a część trudno się przesuwa — taśmy spawalnicze, połączenia rur, ciężkie konstrukcje — grzanie kilogramów zamiast ton i rejestrowanie każdego stopnia cyklu. Specyfikuj system od procedury na zewnątrz: okno temperatury, taśma nasączająca, i układ termopar najpierw, następnie moc, częstotliwość, i cewka. Piec wciąż wygrywa pod względem jednolitości całego ciała i pracy wsadowej; wszędzie indziej, dostarczanie ciepła do części jest krótszą drogą.
FAQ
Q: Czy można użyć indukcji do kodowego PWHT?
A: Tak, gdy kod lub procedura spawania pozwala na miejscowe nagrzewanie strefy spawu — a dla obwodowych spawów rur zazwyczaj tak jest. System musi utrzymywać określone okno z użyciem sprzężenia zwrotnego z termopary, przestrzegać limitów przyspieszenia i chłodzenia, i rejestrować pełny cykl dla pliku spawu.
Q: Jaką temperaturę stosuje się do odprężania naprężeń?
A: Do stali węglowych, zazwyczaj 550–650°C — poniżej temperatury przemiany — przechowywane około jednej godziny na cel 25 mm grubości. Stopy i stale mają własne okna, określone przez specyfikację materiałową lub WPS.
Q: Czy indukcja lub piec są lepsze do redukcji naprężeń?
A: Piec dla jednolitości całego ciała i partii małych części. Indukcja dla lokalnych pasów spawalniczych, duże lub nieruchome części, oraz prace, gdzie czas w kolejce pieca kosztuje więcej niż sam zabieg. specyfikacja decyduje — potwierdzaj, czy lokalne pwht jest dozwolone przed porównaniem cen.
Przedstaw procedurę odprężania inżynierowi
Przynieś WPS, rozmiary rur, i wymagania dotyczące dokumentacji. Poinformujemy Cię, czy indukcja pasuje do procedury — i dobierzemy moc, kable, i sterowanie, jeśli tak.


