
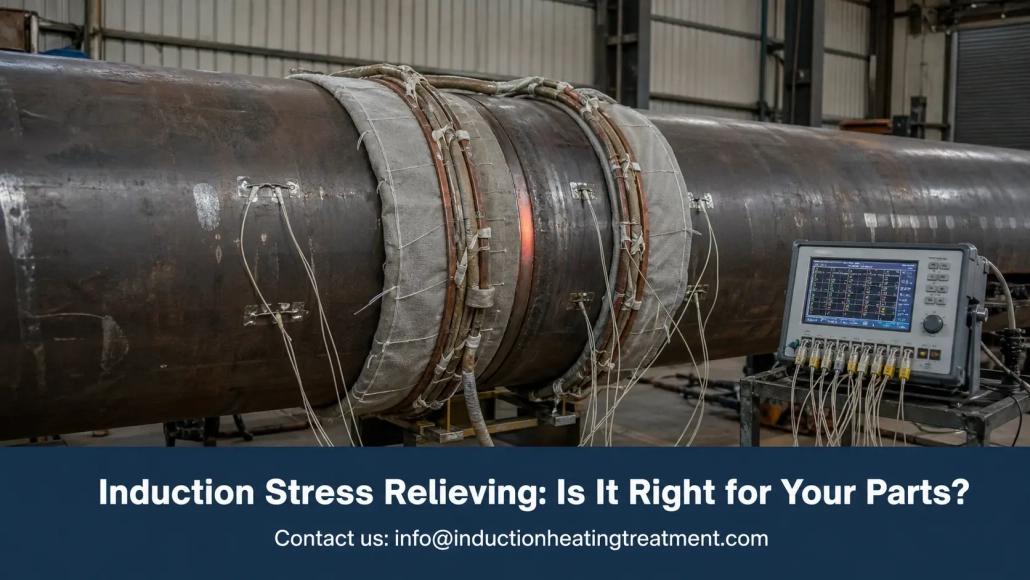
感应应力消除: 它是否适合您的零件——以及哪种系统合适?
感应应力消除 将受控热量精确地作用于残余应力所在的位置 — 焊接区, 加工部分, 管道接头 — 无需将零件移入炉中. 用于压力管道, 重型轴, 以及制造结构, 这改变了整个工作的经济效益.
残余应力是有耐心的. 等待精加工, 通过水压试验, 通过服务的头几个月 — 然后它会移动零件或使焊缝破裂. 缓解压力的目的是为了将压力花在您的日程安排上.
本指南涵盖了该流程的作用, 当它敲响熔炉时, 以及如何指定一个能够保持温度的系统并在纸上证明它.
| 1. 感应应力消除有什么作用 | 2. 感应与炉应力消除 |
| 3. 它在哪里赢得一席之地: 焊后热处理和管道工程 | 4. 调整系统规模 |
| 5. 控制, 热电偶, 和文档 | 6. 在您请求报价之前 |
1. 感应应力消除有什么作用
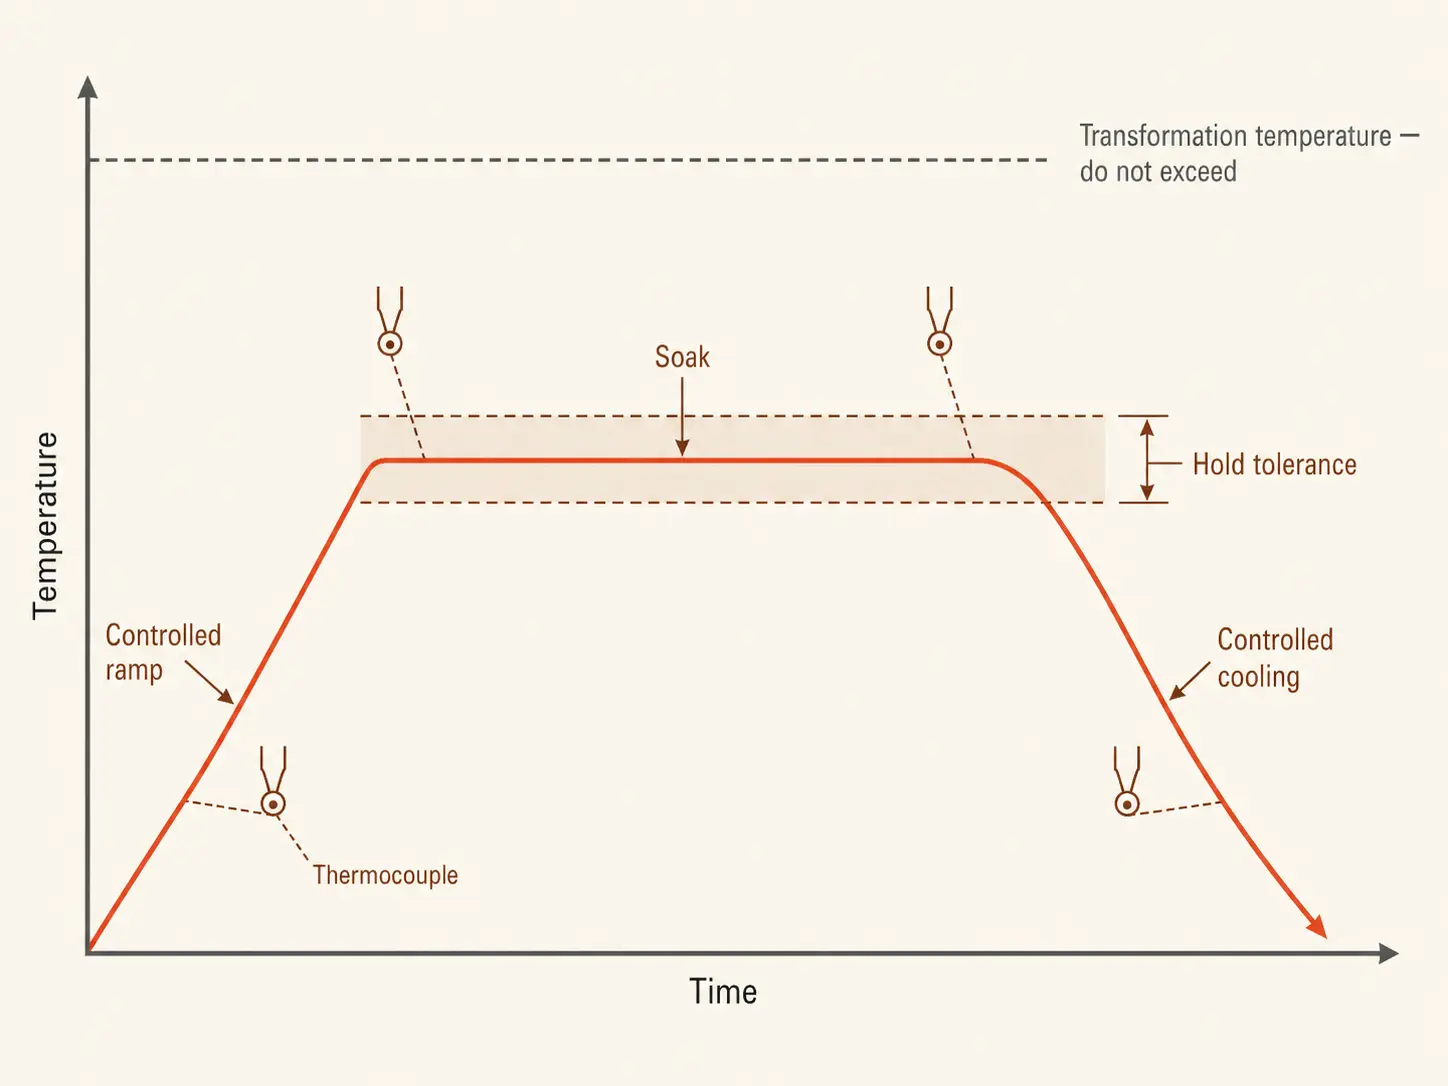
焊接, 加工, 成型, 并将所有锁定应力热切割到金属中. 缓解压力可以释放它: 将零件升高到低于转变点的定义温度窗口, 在那里进行指定的浸泡, 然后以受控速率冷却. 对于碳钢, 该窗口通常位于 550–650°C, 每次浸泡时间约一小时 25 截面厚度mm. 没有什么会融化, 没有任何东西重新硬化 — 金属只是变得足够热,以使锁定的应力得以放松.
感应通过目标区域周围的线圈或柔性加热电缆来实现这一点. 电磁场在工件内部产生热量, 在焊缝或关键部分周围的限定带内 — 其余部分完全不参与该过程.
温度范围接近高温回火, 并且硬件重叠 — 在 感应回火 系统运行相同的亚临界范围. 区别在于意图: 淬火后回火调整硬度; 应力消除消除焊接产生的应力, 加工, 或修理. 两者都属于同一个家族 感应热处理系统.
2. 感应与炉应力消除
如果应用得当,两种方法都会产生可接受的结果. 问题是你在处理过程中付出的代价, 时间, 和能量到达那里.
| 因素 | 感应 | 炉 |
|---|---|---|
| 加热区 | 定义的本地频段 | 整个零件或批次 |
| 零件处理 | 设备到了零件 | 部分进入熔炉 — 起重机, 推车, 等待 |
| 升温速度 | 快速 — 金属中产生热量 | 慢 — 腔室和负载同时升温 |
| 能量使用 | 加热公斤数 | 加热负载, 夹具, 以及炉子 |
| 批量工作 | 一次一个区域 | 适合许多小零件同时处理 |
| 文档记录 | 每次焊接的温度记录 | 每次负载的腔室记录 |
当规范要求整体温度均匀时,炉子可以保持位置, 或者当数百个小零件作为一批处理时. 如果组件适合现有炉子且日程允许排队,, 炉子是更简单的购买选择.
当代码接受焊缝周围的局部淬火带时采用感应加热, 当零件太大或太笨重而无法移动时, 或者当炉子供应是瓶颈时. 一个管道车间等待两天才能使用炉子,每个卷管都要为这段等待付费.
局部PWHT的传统替代方法是电阻毯加热. 感应加热更快,并且在管壁本身产生能量,而不是通过表面加热垫进行浸透 — 这 感应与电阻加热 比较涵盖其机械原理.
3. 它在哪里赢得一席之地: 焊后热处理和管道工程
焊后热处理是感应应力消除设备最大的单一用途. 重复目标:
— 管道环焊缝和炼油厂或发电厂管道
— 压力容器焊缝, 法兰, 和喷嘴
— 锅炉组件
— 结构焊件和重型设备框架
— 大轴, 齿轮毛坯, 以及精加工前或修复后的铸件
管道是该工艺中最友好的几何形状. 电缆包裹焊缝, 绝缘层超过顶部, 热电偶位于浸泡带中, 整个安排在下一个关节上重复. 日复一日经营类似直径的商店存储配方 — 线圈布局, 坡道, 浸泡, 警报 — 每个班次都运行相同的周期.
在造船厂, 发电厂, 和管道工作, 该零件不会去任何地方. 便携式感应加热器 使用电缆式电感器将工艺带到焊接中, 在平台上或沟渠中, 无论关节在哪里.
机加工部件是更安静的用例. 粗加工和修补焊接会留下应力,这些应力随后会在精加工工作台上以运动的形式出现 — 压力一直存在, 你只是遇见晚了. 在完成之前对关键区域进行局部循环,使几何图形保持在绘图所属的位置.
4. 调整系统规模
尺寸问题与任何感应热处理购买相匹配, 每个人在这个网站上都有自己的指南. 缓解压力专用版本, 简而言之:
材质及温度. 窗口和浸泡来自焊接工艺规范, 代码, 或客户 — 从来没有从设备. 超过转变温度会改变您试图保护的冶金学; 下冲将压力留在原地. 钉钉等级, 壁厚, 窗户, 浸泡, 和任何供应商对话之前的斜坡限制.
功率. 加热质量的大小, 不是零件质量 — 5吨重的船上的本地乐队仍然只是乐队. 功率过小会拉伸斜坡并让热量流过浸泡带. 这些 功率选择 指南涵盖了数学; 真实零件的台架试验超出了所有估计.
频率. 厚的部分采用较低的频率以获得更深的电流穿透甚至穿透加热. 如果重型焊件出现错误,就会产生控制器无法修复的温度梯度. 频率 机械师在这里.
线圈和电缆. 线圈几何形状 决定均匀性. 管道包裹干净; 不规则制造和大截面变化需要定制电感器, 额外的绝缘, 或分段加热 — 尽早审阅图纸.
冷却. 电源, 导线, 和电缆采用水冷方式运行, 和占空比的生存或死亡 冷却系统 跟上. 浸泡周期长达数小时 — 评估完整的冷却套件, 流向过滤, 在签署任何东西之前.
5. 控制, 热电偶, 和文档
压力缓解周期是一个合同: 到达窗户, 保持在公差范围内, 以指定的速率冷却 — 并证明这三件事都发生了. 这是感应系统彼此分开的地方, 这是规格表中最值得仔细审查的部分.
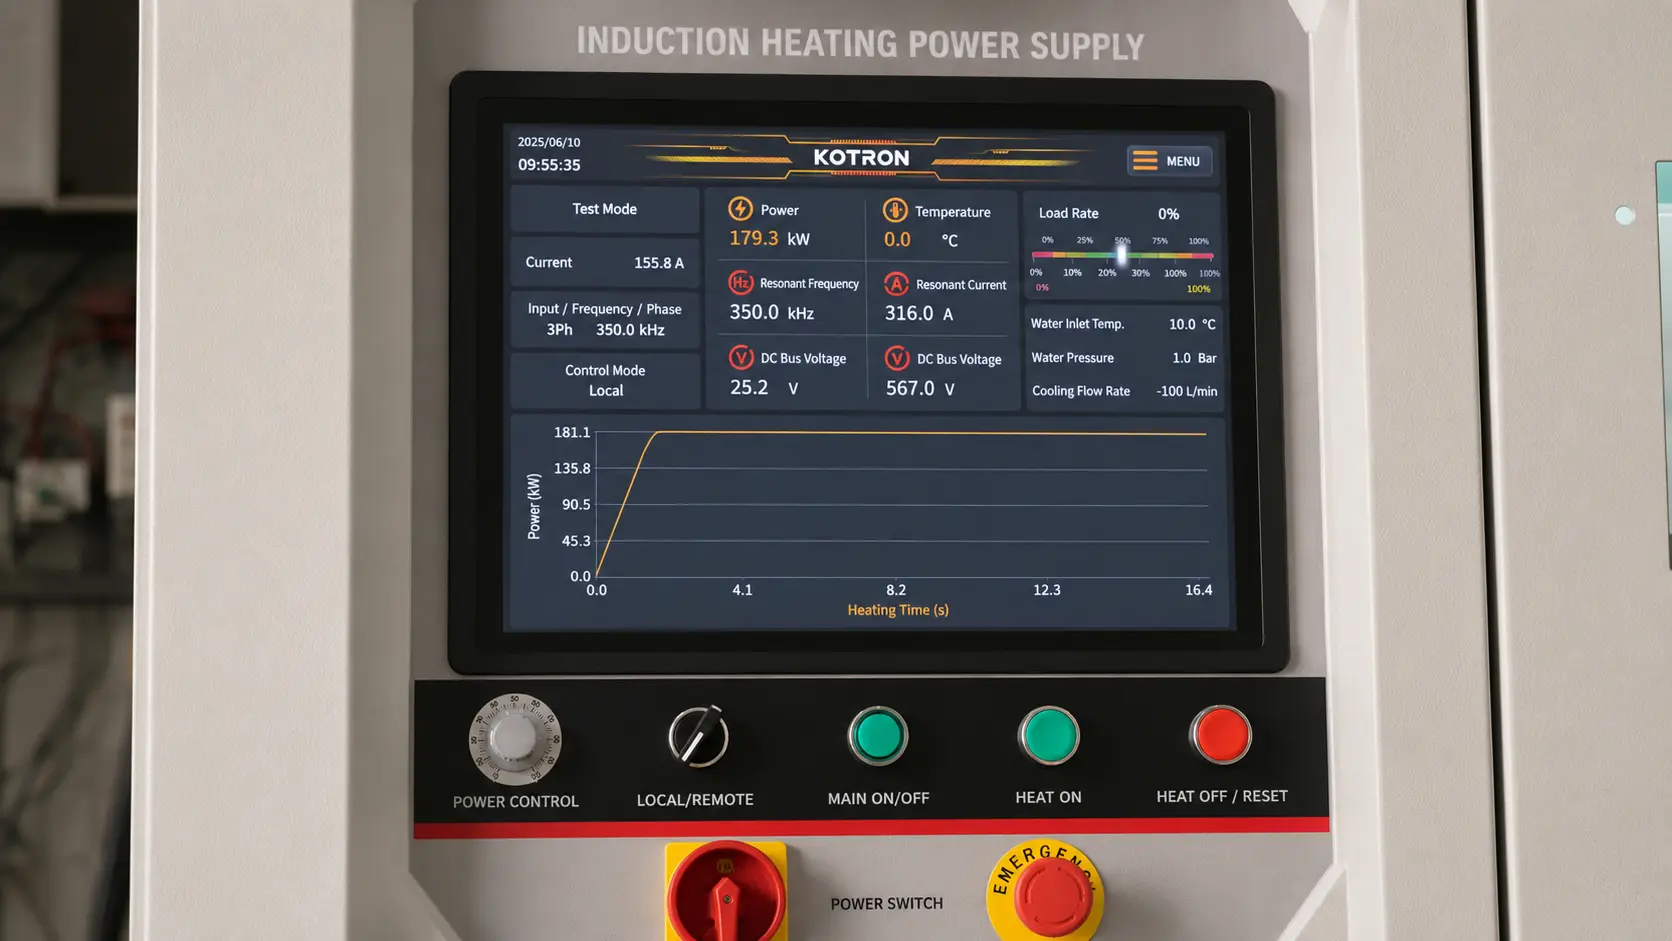
完成这项工作的控制包:
— 可编程斜坡和保温曲线
— 多个热电偶输入- 和低温警报
— 由温度反馈驱动的功率输出, 闭环
— 用于重复作业的配方存储
— 自动记录时间, 温度, 和整个周期的功率
控制器只知道热电偶告诉它的内容. 传感器距离焊缝太远, 依恋不佳, 或者坐在绝缘体间隙下向控制器提供错误的数字 — 然后系统会以完美的纪律保存该错误的号码. 程序开发必须验证传感器位置; 厚截面和关键焊缝在保温带上采用多个热电偶以确认均匀性.
用于审计或代码工作, 记录的曲线是可交付的热量本身. 一个自动记录整个周期的系统将数小时的手工记录转换为附加在焊接记录上的文件.
6. 在您请求报价之前
系统尺寸取决于其背后的数据质量. 带着这些数据来,报价才有意义; 没有这些数据来,大家都在猜测.
| 参数 | 其重要性 |
|---|---|
| 材料等级和壁厚 | 设置温度范围, 频率, 以及功率 |
| 目标温度和保温时间 | 来自焊接工艺规程(WPS), 代码, 或客户规范 |
| 保温带宽 | 决定线圈或电缆选择及绝缘覆盖 |
| 每班循环次数 | 将便携式设备与生产系统分开 |
| 可用工厂功率 | 在其他任何事情之前限制电源选项 |
| 现场或商店条件 | 决定便携性, 冷却, 和坚固性 |
| 文件要求 | 确定控制和录音包 |
请记住电源是购买的一半. 工作系统包括电缆或线圈, 输出变压器, 水冷引线, 冷却器, 热电偶和记录仪, 隔热毯, 和固定装置. 一个强大的电源供给劣质电缆和摆放不当的热电偶,会产生不合规格的焊缝,同时文书看起来很整洁 — 那里最糟糕的故障模式.
将自动化匹配到工作. 重复的类似接头适合使用自动化程序和固定设置; 一次性修理工作适合便携和快速安装. 在下采购订单之前, 检查无聊清单: 备件, 电缆和线圈维修选项, 冷却维护, 培训, 远程支持. 无法容纳程序的廉价系统是商店中最昂贵的东西.
要点
感应应力消除 在应力集中且部件难以移动的地方赢得一席之地 — 焊带, 管接头, 厚重的捏造 — 加热公斤而不是吨并记录循环的每个程度. 从程序向外规范系统: 温度窗口, 浸泡区间, 以及热电偶布局首先, 然后是功率, 频率, 和线圈. 在全身均匀性和批量工作方面炉子仍然占优势; 在其他地方, 将热量传递到部件是更短的路径.
常见问题解答
问: 是否可以将感应用于规范预热及后热处理(PWHT)?
一个: 可以, 当规范或焊接工艺允许对焊缝带进行局部加热时 — 对于管道环缝焊通常是允许的. 系统必须通过热电偶反馈保持指定窗口, 遵守升温和冷却限制, 并记录焊缝文件的完整循环.
问: 缓解压力使用什么温度?
一个: 对于碳钢, 通常为 550–650°C — 低于转变温度 — 每次举行约一小时 25 厚度毫米. 合金和不锈钢牌号有自己的窗口, 由材料规格或 WPS 定义.
问: 感应炉还是熔炉更适合消除应力?
一个: 用于实现全身均匀性和批量小零件的炉子. 局部焊带感应, 大型或不可移动部件, 以及熔炉排队时间成本高于处理成本的工作. 规格决定 — 在比较价格之前确认当地 PWHT 是否允许.


