
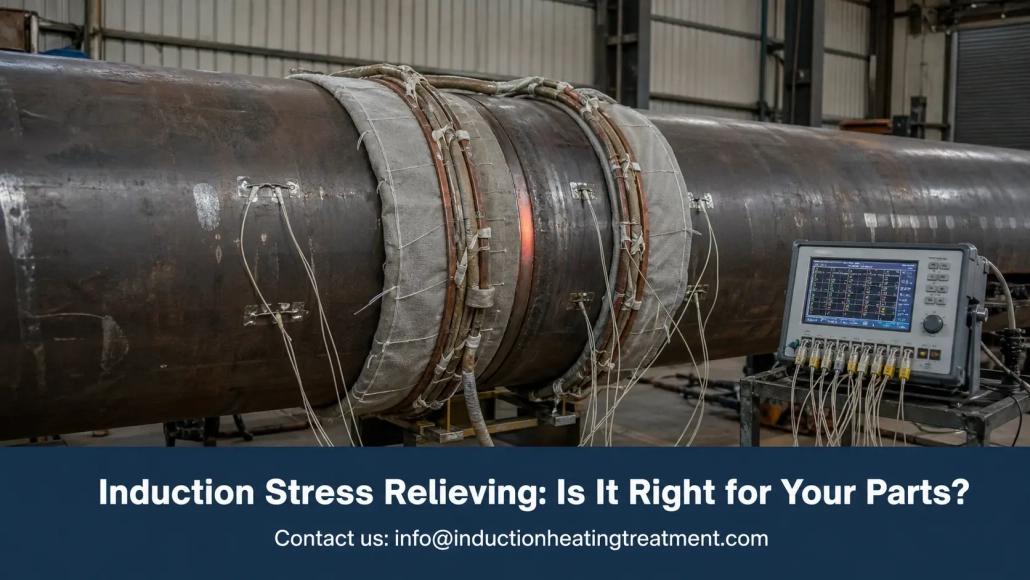
Alivio de Estrés por Inducción: ¿Es adecuado para tus piezas y qué sistema encaja??
Alivio de estrés por inducción aplica calor controlado exactamente donde reside el estrés residual — la zona de soldadura, la sección maquinada, la unión de la tubería — sin mover la pieza a un horno. Para tuberías de presión, ejes pesados, y estructuras fabricadas, eso cambia la economía de todo el trabajo.
El estrés residual es paciente. Espera durante el mecanizado final, durante la prueba hidrostática, durante los primeros meses de servicio — y luego mueve la pieza o agrieta la soldadura. El alivio de tensiones existe para gastar ese estrés según su propio horario.
Esta guía cubre lo que hace el proceso, cuando pasa por un horno, y cómo especificar un sistema que mantenga la temperatura y lo demuestre en papel.
1. Lo que hace el alivio de tensiones por inducción
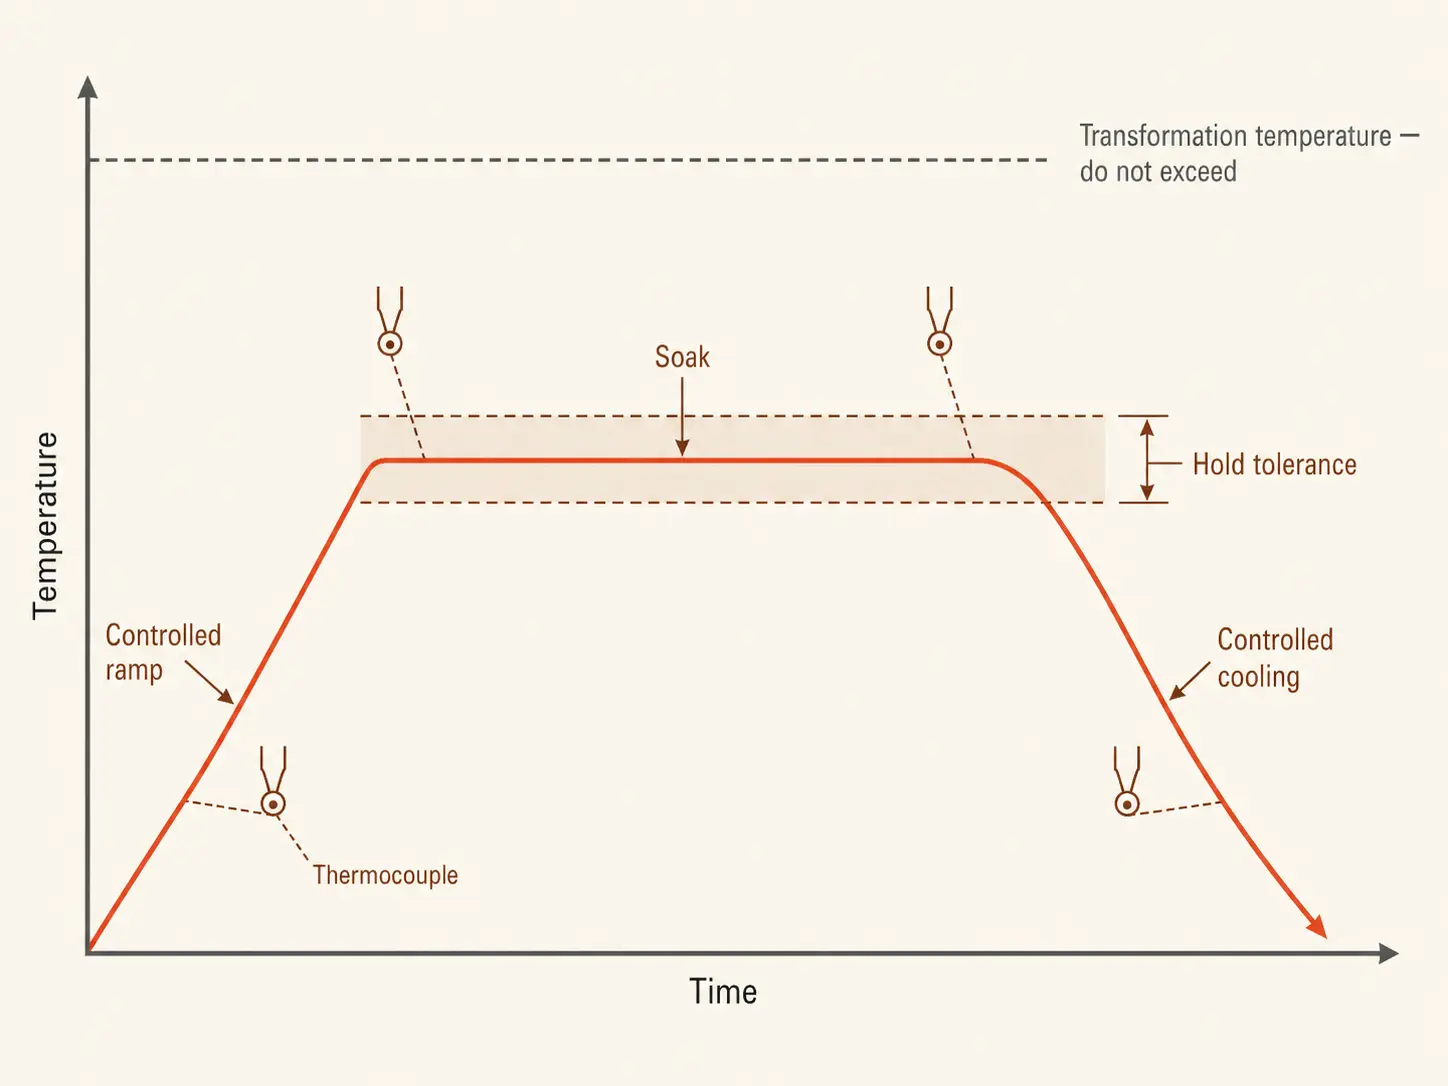
Soldadura, mecanizado, formado, y corte térmico atrapan tensiones en el metal. El alivio de tensiones las descarga: la pieza se eleva a una ventana de temperatura definida por debajo del punto de transformación, se mantiene allí por un tiempo de reposo especificado, luego se enfría a una velocidad controlada. Para aceros al carbono, esa ventana típicamente se sitúa en 550–650°C, con tiempos de reposo alrededor de una hora por 25 mm de espesor de sección. Nada se derrite, nada se vuelve a endurecer — el metal simplemente se calienta lo suficiente para que el estrés atrapado se relaje.
La inducción lo hace con una bobina o un cable calefactor flexible alrededor de la zona objetivo. El campo electromagnético genera calor dentro de la propia pieza de trabajo, en una banda definida alrededor de la soldadura o sección crítica — el resto de la pieza permanece completamente fuera del proceso.
El rango de temperatura se encuentra cerca del revenido de alta temperatura, y el hardware se superpone — un sistema de revenido por inducción funciona en el mismo rango subcrítico. La diferencia es la intención: el temple ajusta la dureza tras el temple; aliviar la tensión libera la tensión por soldadura, mecanizado, o reparación. Ambos pertenecen a la misma familia de sistemas de tratamiento térmico por inducción.
2. Alivio de tensiones por inducción vs horno
Ambos métodos producen resultados aceptables cuando se aplican correctamente. La cuestión es cuánto pagas en manejo, Tiempo, y energía para llegar ahí.
| Factor | Inducción | Horno |
|---|---|---|
| Zona calefactada | Una banda local definida | Toda la pieza o lote |
| Manipulación de pieza | El equipo llega a la pieza | La pieza va al horno — grúas, carros, espera |
| Velocidad de calentamiento | Rápido — se genera calor en el metal | Lento — cámara y carga suben juntos |
| Consumo de energía | Calienta kilogramos | Calienta la carga, los accesorios, y el horno |
| Trabajo por lotes | Una zona a la vez | Fuerte para muchas piezas pequeñas a la vez |
| Documentación | Registros de temperatura por soldadura | Registros de cámara por carga |
El horno mantiene su lugar cuando la especificación exige uniformidad de temperatura de cuerpo completo, o cuando cientos de piezas pequeñas funcionan en lote. Si el componente encaja en un horno existente y el calendario tolera la cola, el horno es la compra más sencilla.
La inducción toma el control cuando el código acepta una banda local de remojo alrededor de la soldadura, cuando la pieza es demasiado grande o incómoda para moverla, o cuando la disponibilidad del horno es el cuello de botella. Un taller de tuberías que espera dos días por espacio en el horno paga por esa espera en cada carrete.
La alternativa tradicional para PWHT local es el calentamiento con manta de resistencia. La inducción calienta más rápido y genera energía en la propia pared de la tubería en lugar de empaparla desde una almohadilla superficial — el inducción vs calentamiento por resistencia la comparación abarca la mecánica.
3. Dónde se gana su lugar: PWHT y trabajo de tuberías
El tratamiento térmico posterior a la soldadura es el uso individual más grande del equipo de alivio de tensiones por inducción. Los objetivos recurrentes:
— Soldaduras de circunferencia de tuberías y tuberías de refinerías o plantas de energía
— Soldaduras de vasos a presión, bridas, y toberas
— Componentes de calderas
— Soldaduras estructurales y marcos de equipos pesados
— Ejes grandes, barras de engranajes, y fundiciones antes del mecanizado final o después de la reparación
La tubería es la geometría más amigable que tiene el proceso. El cable se envuelve alrededor de la soldadura, el aislamiento se coloca sobre la parte superior, los termopares se sitúan en la banda de remojo, y todo el arreglo se repite en la siguiente unión. Las tiendas que manejan diámetros similares día tras día guardan la receta — diseño de la bobina, rampa, mantenimiento, alarmas — y cada turno realiza el mismo ciclo.
En astilleros, centrales eléctricas, y trabajos de tuberías, la pieza no va a ningún lado. Calentadores por inducción portátiles con inductores estilo cable lleva el proceso hasta la soldadura, en una plataforma o en una zanja, dondequiera que se encuentre la unión.
Los componentes mecanizados son el caso de uso más silencioso. El mecanizado y soldadura de reparación en bruto dejan tensión que luego se manifiesta como movimiento en la mesa de acabado-mecanizado — la tensión siempre estuvo ahí, simplemente la conociste tarde. Un ciclo localizado en la zona crítica antes del acabado mantiene la geometría donde el dibujo indica que pertenece.
4. Dimensionamiento del sistema
Las preguntas sobre el tamaño coinciden con cualquier compra de tratamiento térmico por inducción, y cada una tiene su propia guía en este sitio. La versión específica para aliviar la tensión, en resumen:
Material y temperatura. La ventana y el remojo provienen de la especificación del procedimiento de soldadura, el código, o el cliente — nunca desde el equipo. Exceder la temperatura de transformación cambia la metalurgia que estabas tratando de proteger; No alcanzar la temperatura deja el estrés en su lugar. Fija la calidad, espesor de pared, ventana, mantenimiento, y límites de rampa antes de cualquier conversación con el proveedor.
Potencia. Tamaño sobre la masa calentada, no la masa de la pieza — una banda local en un recipiente de 5 toneladas sigue siendo solo una banda. Potencia insuficiente estira la rampa y deja que el calor pase más allá de la banda de mantención. El selección de potencia la guía cubre las matemáticas; una prueba de banco con una pieza real supera cualquier estimación.
Frecuencia. Las secciones gruesas requieren frecuencias más bajas para una penetración de corriente más profunda e incluso calentamiento a través de toda la sección. Si te equivocas en soldaduras pesadas, creas gradientes de temperatura que el controlador no puede corregir. Frecuencia mecánica aquí.
Bobina y cable. La geometría de la bobina decide la uniformidad. Los tubos se envuelven limpiamente; Las fabricaciones irregulares y los cambios de sección pesada necesitan inductores personalizados, aislamiento extra, o calentamiento por etapas — revisa los planos temprano.
Enfriamiento. La fuente de alimentación, cables, y los cables funcionan con enfriamiento por agua, y el ciclo de trabajo depende totalmente del sistema de enfriamiento manteniendo el ritmo. Un ciclo de inmersión dura horas — evaluar todo el paquete de enfriamiento, flujo a filtración, antes de firmar cualquier cosa.
5. Controles, Termopares, y documentación
Un ciclo de alivio de estrés es un contrato: alcanzar la ventana, mantenerlo dentro de la tolerancia, enfriar a la velocidad especificada — y probar que las tres ocurrieron. Aquí es donde los sistemas de inducción se separan entre sí, y es la sección de la hoja de especificaciones que merece el mayor escrutinio.
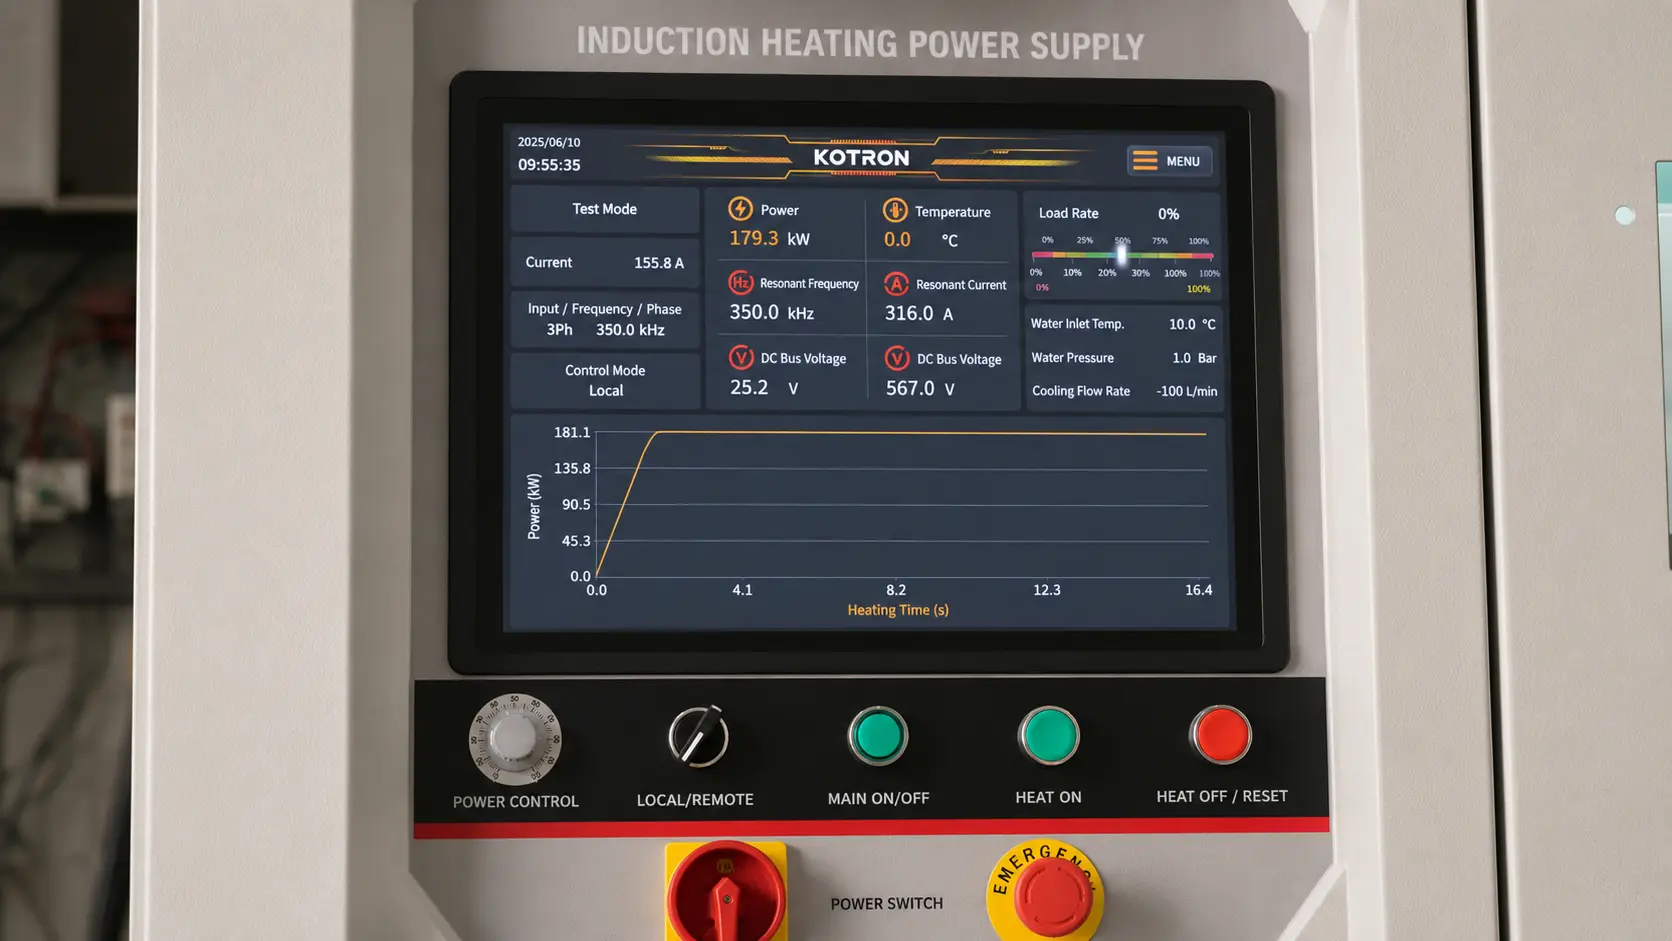
El paquete de control que hace el trabajo:
— Perfiles programables de rampa y mantenimiento
— Múltiples entradas de termopares con alarmas de sobre- y bajo-temperatura
— Potencia de salida controlada por retroalimentación de temperatura, circuito cerrado
— Almacenamiento de recetas para trabajos repetidos
— Registro automático de tiempo, la temperatura, y potencia durante todo el ciclo
El controlador solo sabe lo que el termopar le indica. Un sensor colocado demasiado lejos de la soldadura, mal fijado, o colocado bajo un hueco en el aislamiento le da al controlador el número incorrecto — y el sistema luego mantiene ese número incorrecto con disciplina perfecta. El desarrollo del procedimiento debe verificar las ubicaciones de los sensores; Las secciones gruesas y las soldaduras críticas requieren múltiples termopares a lo largo de la banda de inmersión para confirmar la uniformidad..
Para trabajo auditado o de código, La curva registrada es tanto el calor entregable como el calor mismo.. Un sistema que registra el ciclo completo convierte automáticamente las horas de registro manual de gráficos en un archivo adjunto al registro de soldadura..
6. Antes de solicitar un presupuesto
El tamaño del sistema es tan bueno como los datos que hay detrás de él. Entra con estos números y la cita significa algo.; Entrar sin ellos y todos están adivinando.
| Parameter | Por qué importa |
|---|---|
| Calidad del material y grosor de la pared | Establece la ventana de temperatura, frecuencia, y potencia |
| Temperatura objetivo y tiempo de mantenimiento | Proviene del WPS, código, o especificación del cliente |
| Ancho de la banda de mantenimiento | Determina la elección de la bobina o el cable y la cobertura de aislamiento |
| Ciclos por turno | Diferencia una unidad portátil de un sistema de producción |
| Potencia disponible de la planta | Limita las opciones de suministro de energía antes que cualquier otra cosa |
| Condiciones de campo o taller | Decide la portabilidad, la refrigeración, y la robustez |
| Requisitos de documentación | Determina el paquete de control y registro |
Recuerda que la fuente de alimentación cuesta la mitad de la compra.. El sistema de trabajo incluye cables o bobinas., un transformador de salida, conductores refrigerados por agua, un enfriador, termopares y un registrador, mantas de aislamiento, y accesorios. Una fuente de alimentación robusta que alimenta cables mal hechos y un termopar colocado incorrectamente produce soldaduras fuera de especificación con documentación que parece correcta — el peor modo de fallo que existe.
Ajustar la automatización al trabajo. Juntas similares repetidas recompensan recetas automáticas y configuraciones bloqueadas; los trabajos de reparación únicos recompensan la portabilidad y la configuración rápida. Y antes de la orden de compra, verifica la lista aburrida: piezas de repuesto, opciones de reparación de cables y bobinas, mantenimiento de enfriamiento, capacitación, soporte remoto. Un sistema barato que no puede mantener el procedimiento es lo más caro en el taller.
Conclusión clave
Alivio de estrés por inducción gana su lugar donde el esfuerzo es local y la pieza es difícil de mover — bandas de soldadura, uniones de tubería, fabricaciones pesadas — calentando kilogramos en lugar de toneladas y registrando cada grado del ciclo. Especifica el sistema desde el procedimiento hacia afuera: ventana de temperatura, banda de remojo, y disposición del termopar primero, luego la energía, frecuencia, y la bobina. El horno aún gana en uniformidad de todo el cuerpo y trabajos por lotes; en todos los demás casos, llevar el calor a la pieza es el camino más corto.
Preguntas frecuentes
q: ¿Se puede usar inducción para PWHT según el código??
A: Sí, cuando el código o el procedimiento de soldadura permite el calentamiento local de la banda de soldadura — y para soldaduras circunferenciales de tubería generalmente sí. El sistema debe mantener la ventana especificada con retroalimentación del termopar, respetar los límites de rampa y enfriamiento, y registrar todo el ciclo para el archivo de soldadura.
q: ¿Qué temperatura se usa para el alivio de tensiones??
A: Para aceros al carbono, típicamente 550–650°C — por debajo de la temperatura de transformación — mantenido alrededor de una hora por 25 mm de espesor. Las aleaciones y los grados de acero inoxidable tienen sus propias ventanas, definidas por la especificación del material o WPS.
q: ¿Es mejor la inducción o un horno para aliviar el estrés??
A: Horno para uniformidad de cuerpo completo y lotes de piezas pequeñas. Inducción para bandas de soldadura locales, piezas grandes o inmóviles, y trabajos donde el tiempo de cola del horno cuesta más que el tratamiento. La especificación decide — confirma que el PWHT local está permitido antes de comparar precios.
Presenta tu procedimiento de alivio de tensiones ante un ingeniero
Trae el WPS, los tamaños de las tuberías, y el requisito de documentación. Te diremos si la inducción se ajusta al procedimiento — y dimensiona la potencia, cables, y controla si lo hace.


