
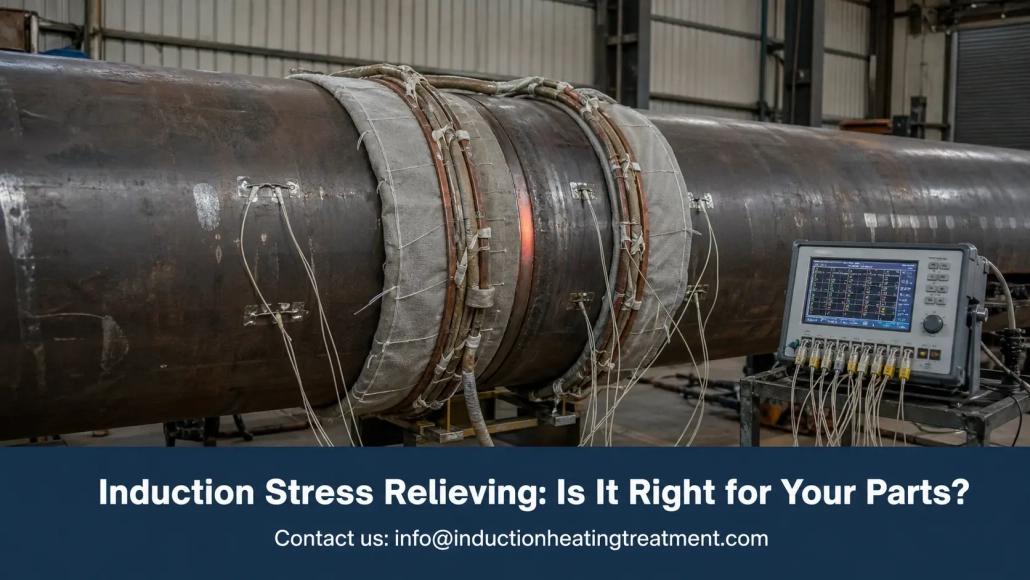
การคลายความเครียดด้วยอินดักชัน: เหมาะกับชิ้นส่วนของคุณหรือไม่ — และระบบใดเหมาะสม?
การเหนี่ยวนำการบรรเทาความเครียด ควบคุมความร้อนตรงจุดที่เกิดความเครียดตกค้าง — โซนเชื่อม, ส่วนที่กลึง, ข้อต่อท่อ — โดยไม่ต้องย้ายชิ้นส่วนเข้าเตาหลอม. สำหรับท่อแรงดัน, เพลาหนัก, และโครงสร้างที่ประกอบขึ้นมา, ซึ่งเปลี่ยนเศรษฐศาสตร์ของงานทั้งหมด.
ความเครียดตกค้างต้องใช้เวลา. มันรอจนกระทั่งการตัดเฉือนเสร็จสิ้น, ผ่านการทดสอบแรงดันน้ำ, ผ่านเดือนแรกของการใช้งาน — และจากนั้นมันก็ทำให้ชิ้นส่วนเคลื่อนหรือรอยเชื่อมแตกร้าว. การคลายความเครียดมีไว้เพื่อใช้ความเครียดนั้นในตารางเวลาของคุณแทน.
คู่มือนี้ครอบคลุมสิ่งที่กระบวนการทำ, เมื่อมันเอาชนะเตาหลอมได้, และวิธีการกำหนดสเปกระบบที่คงอุณหภูมิและสามารถพิสูจน์ได้บนเอกสาร.
1. การลดความเครียดด้วยการเหนี่ยวนำทำอะไร
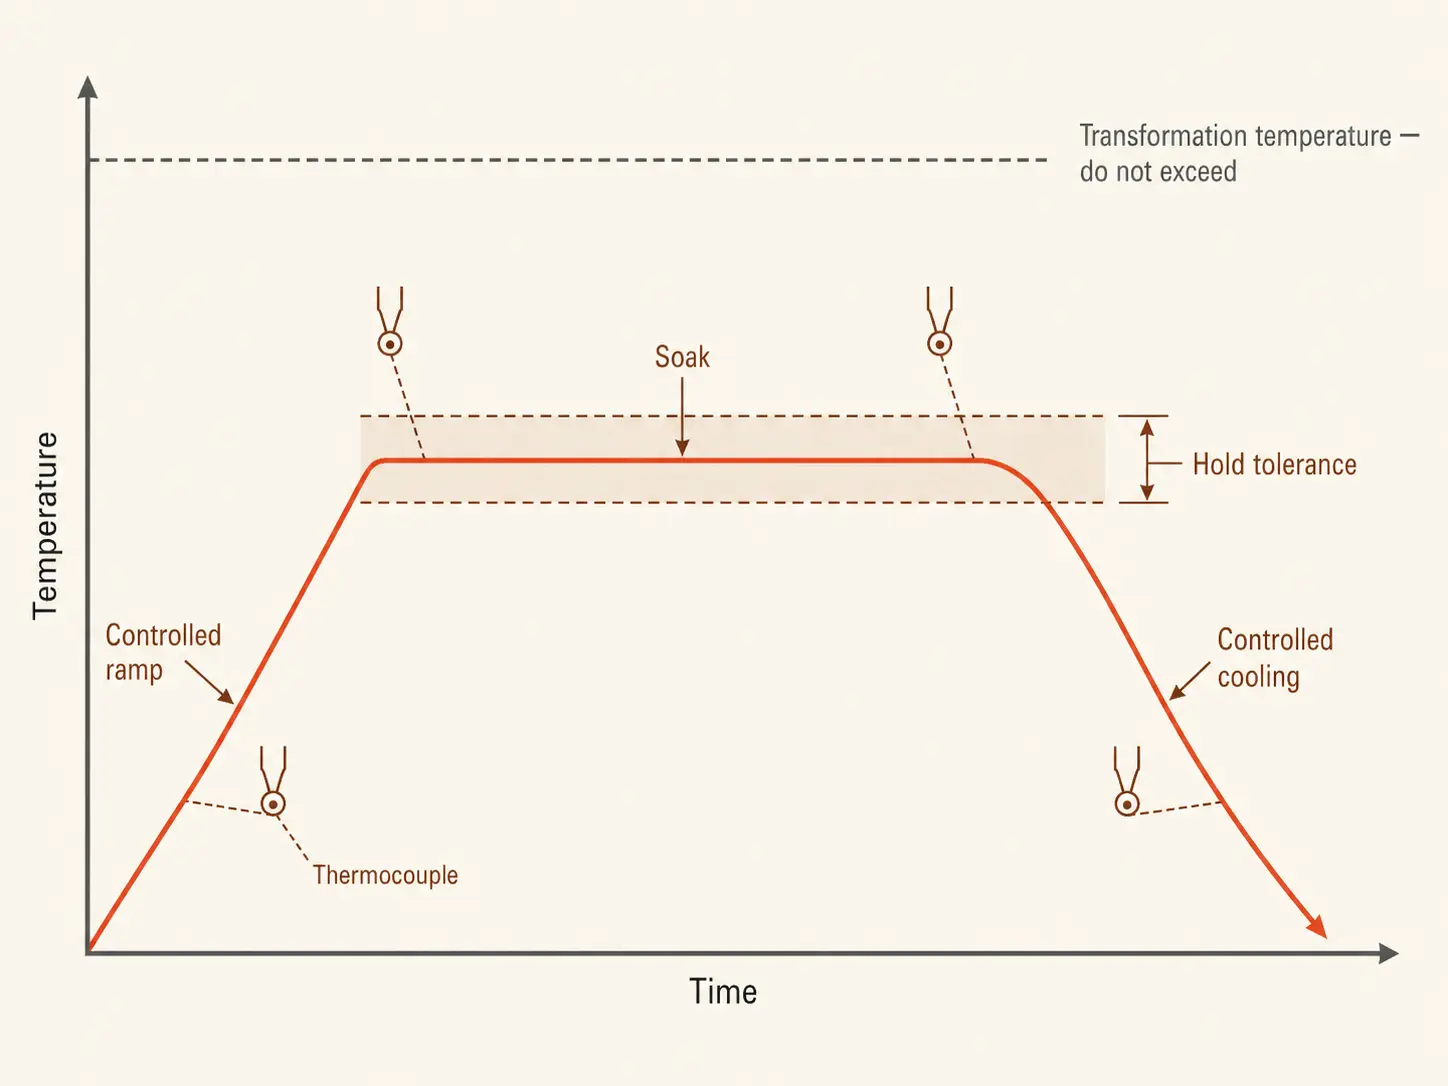
การเชื่อม, การกลึง, การขึ้นรูป, และการตัดด้วยความร้อนทั้งหมดล็อกความเครียดเข้าไปในโลหะ. การลดความเครียดจะปลดปล่อยมัน: ชิ้นส่วนจะถูกยกขึ้นไปยังช่วงอุณหภูมิที่กำหนดต่ำกว่าจุดแปลงสภาพ, คงที่ที่นั่นเป็นเวลาที่กำหนด, จากนั้นค่อย ๆ เย็นลงอย่างควบคุม. สำหรับเหล็กคาร์บอน, ช่วงนั้นมักอยู่ที่ 550–650°C, โดยมีเวลาการแช่ประมาณหนึ่งชั่วโมงต่อ 25 มม. ของความหนาของส่วน. ไม่มีอะไรละลาย, ไม่มีอะไรทำให้แข็งตัวอีก — โลหะจะอุ่นเพียงพอสำหรับความเครียดที่ล็อคไว้เพื่อผ่อนคลาย.
การเหนี่ยวนำทำได้โดยใช้ขดลวดหรือสายเคเบิลทำความร้อนแบบยืดหยุ่นรอบๆ โซนเป้าหมาย. สนามแม่เหล็กไฟฟ้าจะสร้างความร้อนภายในชิ้นงานเอง, ในแถบที่กำหนดไว้รอบๆ รอยเชื่อมหรือส่วนวิกฤต — ส่วนที่เหลือจะไม่อยู่ในกระบวนการทั้งหมด.
อาณาเขตอุณหภูมิตั้งอยู่ใกล้กับการแบ่งเบาบรรเทาอุณหภูมิสูง, และฮาร์ดแวร์ทับซ้อนกัน — หนึ่ง การอบชุบด้วยไฟฟ้าเหนี่ยวนำ ระบบรันช่วงต่ำกว่าวิกฤติเดียวกัน. ความแตกต่างอยู่ที่ความตั้งใจ: แบ่งเบาบรรเทาปรับความแข็งหลังจากการดับ; บรรเทาความเครียด ความเครียดจากการเชื่อม, การกลึง, หรือซ่อมแซม. ทั้งสองอยู่ในครอบครัวเดียวกันของ ระบบบำบัดความร้อนแบบเหนี่ยวนำ.
2. การลดความเครียดด้วยการเหนี่ยวนำกับการลดความเครียดด้วยเตา
ทั้งสองวิธีให้ผลลัพธ์ที่ยอมรับได้เมื่อใช้อย่างเหมาะสม. คำถามคือสิ่งที่คุณจ่ายในการจัดการ, เวลา, และมีพลังในการไปถึงจุดนั้น.
| ปัจจัย | การเหนี่ยวนำ | เตา |
|---|---|---|
| โซนร้อน | วงดนตรีท้องถิ่นที่กำหนด | ทั้งหมดส่วนหรือชุด |
| การจัดการชิ้นส่วน | อุปกรณ์ก็มาในส่วนของ | ส่วนหนึ่งไปที่เตาหลอม — รถเครน, เกวียน, ซึ่งรอคอย |
| ความเร็วในการเพิ่มความร้อน | รวดเร็ว — ความร้อนจะเกิดขึ้นในโลหะ | ช้า — ห้องและโหลดปีนขึ้นไปพร้อมกัน |
| การใช้พลังงาน | ให้ความร้อนต่อกิโลกรัม | ให้ความร้อนกับโหลด, อุปกรณ์ติดตั้ง, และเตาเผา |
| งานเป็นชุด | ครั้งละหนึ่งโซน | แข็งแรงสำหรับชิ้นส่วนเล็กจำนวนมากพร้อมกัน |
| เอกสารประกอบ | บันทึกอุณหภูมิต่อการเชื่อมแต่ละครั้ง | บันทึกห้องต่อโหลดแต่ละครั้ง |
เตาจะรักษาตำแหน่งของมันเมื่อมาตรฐานกำหนดความสม่ำเสมอของอุณหภูมิทั่วร่างกาย, หรือเมื่อมีชิ้นส่วนเล็ก ๆ หลายร้อยชิ้นทำงานเป็นชุด. ถ้าชิ้นส่วนเข้ากับเตาที่มีอยู่และตารางเวลาทนต่อคิวได้, เตาเผาเป็นตัวเลือกที่ง่ายกว่า.
การเหนี่ยวนำเข้ามาแทนที่เมื่อรหัสยอมรับแถบความร้อนเฉพาะรอบการเชื่อม, เมื่อชิ้นส่วนมีขนาดใหญ่เกินไปหรือเคลื่อนย้ายลำบาก, หรือเมื่อความพร้อมใช้งานของเตาหลอมเป็นข้อจำกัด. ร้านท่อที่ต้องรอพื้นที่ในเตาหลอมสองวันต้องจ่ายค่าใช้จ่ายจากการรอทุกชิ้นท่อ.
ทางเลือกแบบดั้งเดิมสำหรับการให้ความร้อน PWHT ท้องถิ่นคือการใช้ผ้าห่มความร้อนแบบต้านทาน. การเหนี่ยวนำความร้อนเร็วกว่และสร้างพลังงานในผนังท่อเองแทนที่จะซึมผ่านจากแผ่นผิว — การจัดเรียง การเหนี่ยวนำเทียบกับการให้ความร้อนแบบต้านทาน การเปรียบเทียบครอบคลุมถึงกลไก.
3. ตำแหน่งที่มันเหมาะสม: PWHT และงานท่อ
การอบชุบความร้อนหลังการเชื่อมเป็นการใช้งานหลักสําหรับอุปกรณ์ลดแรงเหนี่ยวนํา. เป้าหมายที่เกิดซ้ํา:
— การเชื่อมรอบท่อและท่อโรงกลั่นหรือโรงไฟฟ้า
— การเชื่อมถังแรงดัน, หน้าแปลน, หัวฉีด
— ส่วนประกอบหม้อไอน้ํา
— การเชื่อมโครงสร้างและโครงเครื่องจักรหนัก
— เพลาขนาดใหญ่, เฟืองเปล่า, และการหล่อก่อนการกลึงหรือหลังการซ่อมแซม
ท่อเป็นรูปทรงที่เป็นมิตรที่สุดของกระบวนการนี้. สายเคเบิลพันรอยเชื่อม, ฉนวนจะทับด้านบน, เทอร์โมคัปเปิลอยู่ในแถบแช่, และการจัดเรียงทั้งหมดจะทําซ้ําในรอยต่อถัดไป. ร้านค้าที่มีขนาดเส้นผ่าศูนย์กลางใกล้เคียงกันจะเก็บสูตรไว้ทุกวัน — เค้าโครงคอยล์, ทางลาด, แช่ให้ร้อน, สัญญาณเตือน — และทุกกะจะมีวงจรเดียวกัน.
ในอู่ต่อเรือ, โรงไฟฟ้า, และงานวางท่อ, ส่วนจะไม่ไปไหน. เครื่องทำความร้อนแบบเหนี่ยวนำแบบพกพา ด้วยตัวเหนี่ยวนำแบบสายเคเบิลนำกระบวนการไปเชื่อม, บนแท่นหรือในร่องลึก, ไม่ว่าข้อต่อจะเกิดขึ้นที่ไหนก็ตาม.
ส่วนประกอบที่ผ่านการกลึงถือเป็นกรณีการใช้งานที่เงียบกว่า. การตัดเฉือนหยาบและการเชื่อมซ่อมแซมทำให้เกิดความเครียดซึ่งจะแสดงในภายหลังเมื่อมีการเคลื่อนไหวบนโต๊ะตัดเฉือนขั้นสุดท้าย — ความเครียดอยู่ที่นั่นเสมอ, คุณเพิ่งเจอมันช้าไป. วงจรที่ปรับตามท้องถิ่นบนพื้นที่วิกฤตก่อนเสร็จช่วยให้รูปทรงคงอยู่ตามที่แบบวาดกำหนด.
4. การกำหนดขนาดระบบ
คำถามเกี่ยวกับขนาดตรงกับการซื้อการชุบด้วยความร้อนเหนี่ยวนำใด ๆ, และแต่ละอันมีคู่มือของตัวเองในเว็บไซต์นี้. เวอร์ชันเฉพาะสำหรับการลดความเครียด, โดยย่อ:
วัสดุและอุณหภูมิ. หน้าต่างและช่วงแช่มาจากข้อกำหนดกระบวนการเชื่อม, รหัส, หรือจากลูกค้า — ไม่เคยมาจากอุปกรณ์. การเกินอุณหภูมิการเปลี่ยนแปลงจะเปลี่ยนแร่โลหะวิทยาที่คุณพยายามปกป้อง; การปล่อยต่ำเกินไปจะทำให้ความเครียดยังคงอยู่ที่เดิม. กำหนดเกรดให้ชัดเจน, ความหนาของผนัง, หน้าต่าง, แช่ให้ร้อน, และขีดจำกัดของแร็มป์ก่อนการสนทนากับซัพพลายเออร์ใดๆ.
กำลังไฟ. ขนาดของมวลร้อน, ไม่ใช่มวลของชิ้นส่วน — แถบท้องถิ่นบนเรือหนัก 5 ตันก็ยังเป็นแค่แถบ. พลังงานที่เล็กเกินไปทำให้ช่วงแร็มป์ยืดและทำให้ความร้อนรั่วไหลผ่านแถบซ็อก. หลักการ การเลือกกำลังไฟ ไกด์ครอบคลุมคณิตศาสตร์; การทดลองบนม้านั่งกับชิ้นงานจริงดีกว่าการประเมินทุกครั้ง.
ความถี่. ชิ้นส่วนหนาต้องใช้ความถี่ต่ำเพื่อให้กระแสแทรกซึมลึกและความร้อนทั่วถึง. ถ้าทําผิดพลาดกับงานเชื่อมหนัก ๆ แล้วเกิดความต่างอุณหภูมิที่ตัวควบคุมไม่สามารถแก้ไขได้. ความถี่ กลไกตรงนี้.
ขดลวดและสายเคเบิล. รูปทรงขดลวด ตัดสินความสม่ําเสมอ. ท่อพันอย่างสะอาด; การผลิตที่ไม่สม่ําเสมอและการเปลี่ยนแปลงส่วนหนักต้องใช้ตัวเหนี่ยวนําแบบกําหนดเอง, ฉนวนเพิ่มเติม, หรือการให้ความร้อนแบบขั้น — ตรวจสอบแบบแต่เนิ่น ๆ.
การระบายความร้อน. แหล่งจ่ายไฟ, นำไปสู่, และสายเคเบิลทํางานระบายความร้อนด้วยน้ํา, และรอบการทํางานขึ้นอยู่กับ ระบบระบายความร้อน รักษามาตรฐาน. รอบแช่ใช้เวลาหลายชั่วโมง — ประเมินชุดทําความเย็นทั้งหมด, ไหลสู่การกรอง, ก่อนเซ็นสัญญาใด ๆ.
5. การควบคุม, เทอร์โมคัปเปิล, และเอกสารประกอบ
วงจรบรรเทาความเครียดเป็นสัญญา: ถึงหน้าต่าง, เก็บไว้ในความอดทน, เย็นตามอัตราที่กำหนด — และพิสูจน์ว่าทั้งสามเกิดขึ้น. นี่คือจุดที่ระบบเหนี่ยวนำแยกออกจากกัน, และเป็นส่วนของแผ่นข้อมูลจำเพาะที่สมควรได้รับการตรวจสอบอย่างละเอียดที่สุด.
ชุดควบคุมที่ทำงาน:
— ทางลาดที่ตั้งโปรแกรมได้และโปรไฟล์การแช่
— อินพุตเทอร์โมคัปเปิลหลายช่องพร้อมโอเวอร์- และสัญญาณเตือนอุณหภูมิต่ำกว่าปกติ
— กำลังขับที่ขับเคลื่อนโดยการตอบสนองของอุณหภูมิ, วงปิด
— การจัดเก็บสูตรสำหรับงานซ้ำ
— การบันทึกเวลาอัตโนมัติ, อุณหภูมิ, และพลังเต็มรอบ
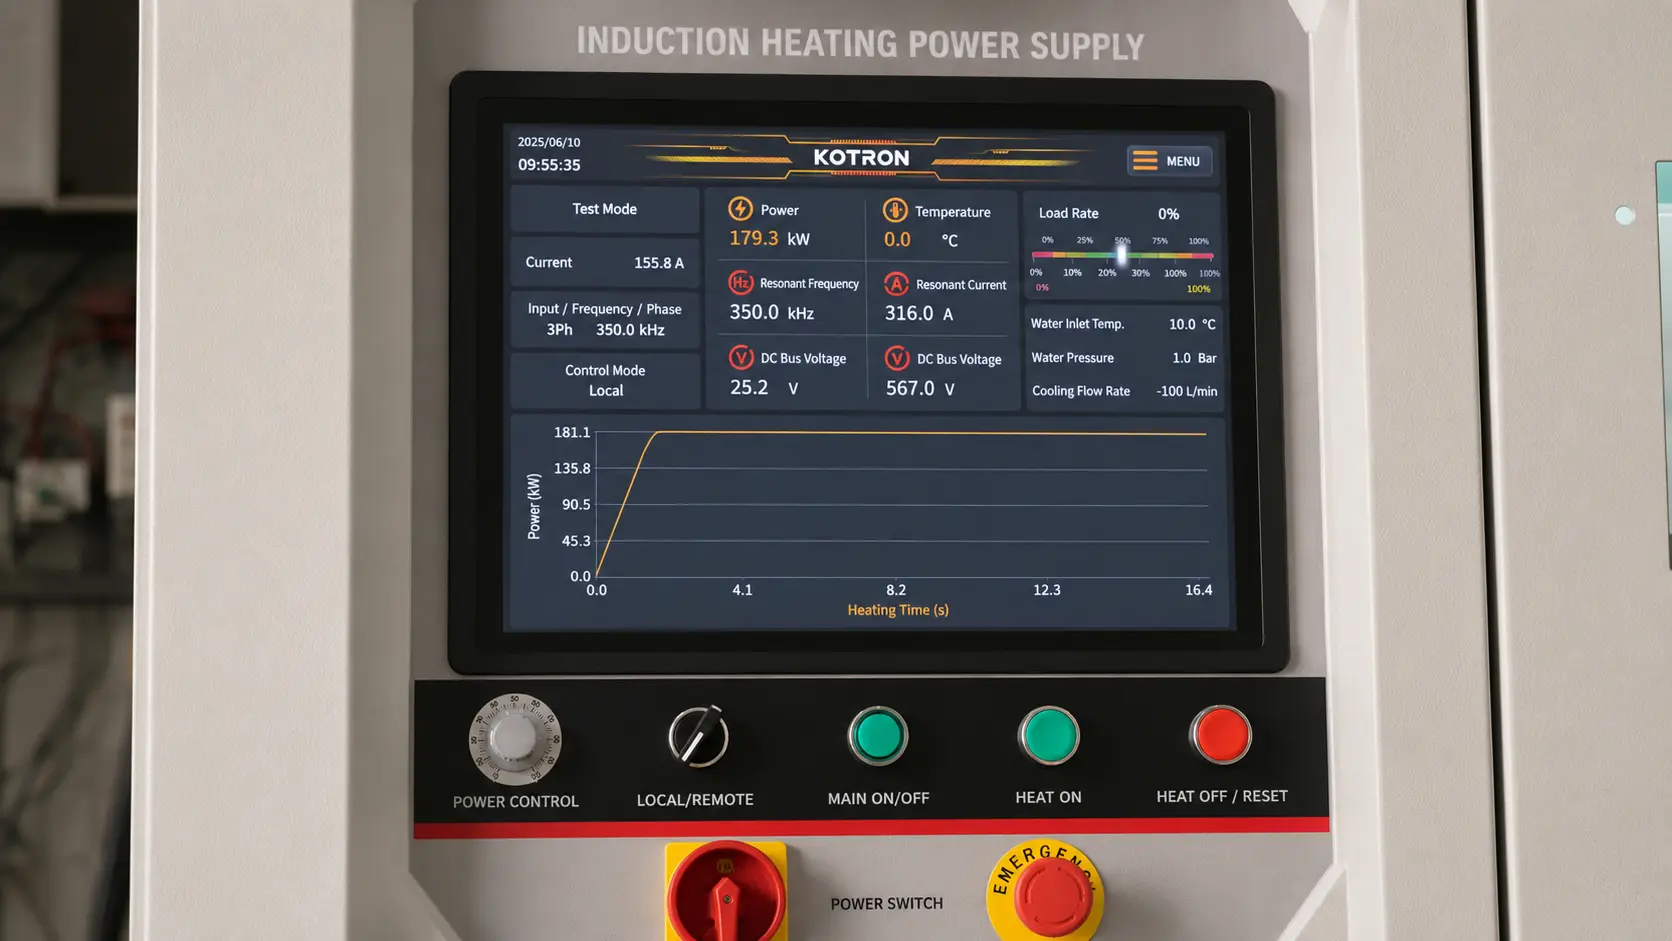
ตัวควบคุมจะรู้แค่สิ่งที่เทอร์โมคัปเปิลบอกมัน. เซ็นเซอร์ที่วางห่างจากรอยเชื่อมมากเกินไป, ติดตั้งไม่ดี, หรือวางอยู่ใต้ช่องว่างของฉนวนจะส่งหมายเลขผิดไปยังตัวควบคุม — และระบบจะถือหมายเลขผิดนั้นอย่างเคร่งครัด. การพัฒนากระบวนงานต้องตรวจสอบตำแหน่งเซ็นเซอร์; ส่วนหนาและรอยเชื่อมที่สำคัญต้องใช้เทอร์โมคัปเปิลหลายตัวตลอดแถบแช่เพื่อยืนยันความสม่ำเสมอ.
สำหรับงานที่ตรวจสอบหรือเป็นไปตามรหัส, กราฟที่บันทึกไว้คือสิ่งที่จะส่งมอบพอ ๆ กับความร้อนเอง. ระบบที่บันทวนนิพจน์เต็มรอบอัตโนมัติจะเปลี่ยนชั่วโมงของการจดแผนภูมิด้วยมือให้กลายเป็นไฟล์ที่แนบกับบันทึกการเชื่อม.
6. ก่อนที่คุณจะขอใบเสนอราคา
ขนาดของระบบดีเท่ากับข้อมูลที่อยู่เบื้องหลัง. เดินเข้ามาพร้อมตัวเลขเหล่านี้และใบเสนอราคามีความหมาย; เดินเข้าไปโดยไม่มีพวกมันและทุกคนต้องเดา.
| Parameter | ทำไมมันถึงสำคัญ |
|---|---|
| เกรดวัสดุและความหนาของผนัง | ตั้งค่าช่วงอุณหภูมิ, ความถี่, และกำลังไฟ |
| อุณหภูมิเป้าหมายและเวลาการแช่ | มาจาก WPS, รหัส, หรือตามข้อกำหนดของลูกค้า |
| ความกว้างของช่วงแช่ | กำหนดการเลือกคอยล์หรือสายเคเบิลและการครอบคลุมฉนวน |
| รอบต่อกะ | แยกยูนิตพกพาออกจากระบบการผลิต |
| กำลังไฟฟ้าของโรงงานที่มีอยู่ | จำกัดตัวเลือกแหล่งจ่ายไฟก่อนสิ่งอื่น |
| สภาพหน้างานหรือในร้าน | ตัดสินความสามารถในการพกพา, การทำความเย็น, และความทนทาน |
| ข้อกำหนดเอกสาร | กำหนดแพ็คเกจการควบคุมและการบันทึก |
จำไว้ว่าแหล่งจ่ายไฟคิดเป็นครึ่งหนึ่งของราคาซื้อ. ระบบการทำงานประกอบด้วยสายเคเบิลหรือขดลวด, หม้อแปลงขาออก, สายไฟที่ระบายความร้อนด้วยน้ำ, เครื่องทำความเย็น, เทอร์โมคัปเปิลและเครื่องบันทึก, ผ้าห่มฉนวน, และอุปกรณ์ยึดจับ. แหล่งจ่ายไฟที่แข็งแรงจ่ายไปยังสายเคเบิลที่ทำไม่ดีและเทอร์โมคัปเปิลที่วางผิดตำแหน่งเพียงตัวเดียวจะทำให้รอยเชื่อมไม่เป็นไปตามมาตรฐานแม้เอกสารจะดูเรียบร้อย — นี่คือโหมดความล้มเหลวที่แย่ที่สุด.
ปรับการทำงานอัตโนมัติตามงาน. รอยต่อที่ซ้ำกันบ่อยๆ จะได้ประโยชน์จากสูตรอัตโนมัติและการตั้งค่าที่ล็อกไว้; งานซ่อมเพียงครั้งเดียวจะได้ประโยชน์จากความสามารถเคลื่อนย้ายและการติดตั้งที่รวดเร็ว. และก่อนออกใบสั่งซื้อ, ตรวจสอบรายการที่น่าเบื่อ: อะไหล่, ตัวเลือกการซ่อมสายเคเบิลและคอยล์, การบำรุงรักษาความเย็น, การฝึกอบรม, การสนับสนุนระยะไกล. ระบบราคาถูกที่ไม่สามารถรักษาขั้นตอนได้คือสิ่งที่แพงที่สุดในร้าน.
คีย์ Takeaway
การเหนี่ยวนำการบรรเทาความเครียด ได้รับจุดที่ความเครียดอยู่ในท้องถิ่นและส่วนที่เคลื่อนย้ายได้ยาก — วงเชื่อม, ข้อต่อท่อ, การประดิษฐ์หนัก — ทำความร้อนเป็นกิโลกรัมแทนตันและบันทึกรอบทุกระดับ. ระบุระบบจากขั้นตอนภายนอก: หน้าต่างอุณหภูมิ, แช่วงดนตรี, และโครงร่างเทอร์โมคัปเปิลก่อน, แล้วพลัง, ความถี่, และคอยล์. เตาประสานยังคงได้เปรียบในด้านความสม่ำเสมอทั่วทั้งชิ้นงานและการทำงานแบบเป็นชุด; ในทุกที่อื่น ๆ, การนำความร้อนไปยังชิ้นงานเป็นเส้นทางที่สั้นกว่า.
คำถามที่พบบ่อย
Q: สามารถใช้การเหนี่ยวนำสำหรับการบำบัดความเครียดหลังเชื่อมตามรหัสได้หรือไม่?
ก: ได้, เมื่อรหัสหรือขั้นตอนการเชื่อมอนุญาตให้มีการให้ความร้อนเฉพาะจุดที่รอยเชื่อม — และสำหรับรอยเชื่อมรอบท่อมักจะใช้ได้. ระบบต้องรักษาช่วงเวลาที่ระบุโดยมีการตอบสนองจากเทอร์โมคัปเปิล, เคารพข้อจำกัดในการเพิ่มอุณหภูมิและการระบายความร้อน, และบันทึกวงจรเต็มสำหรับแฟ้มรอยเชื่อม.
Q: อุณหภูมิที่ใช้ในการลดความเครียดคือเท่าไหร่?
ก: สำหรับเหล็กคาร์บอน, โดยปกติ 550–650°C — ต่ำกว่าอุณหภูมิการเปลี่ยนแปลง — ใช้เวลาประมาณหนึ่งชั่วโมงต่อ 25 มิลลิเมตรของความหนา. เกรดโลหะผสมและสแตนเลสมีช่วงเวลาของตัวเอง, กำหนดโดยข้อกำหนดวัสดุหรือ WPS.
Q: การเหนี่ยวนำหรือเตาอบแบบใดเหมาะสมกว่าสำหรับการลดความเครียด?
ก: เตาอบสำหรับความสม่ำเสมอทั่วทั้งชิ้นและชุดชิ้นส่วนเล็ก ๆ. การเหนี่ยวนำสำหรับรอยเชื่อมท้องถิ่น, ชิ้นส่วนขนาดใหญ่หรือเคลื่อนย้ายไม่ได้, และงานที่เวลารอในเตามีค่าใช้จ่ายมากกว่าการบำบัด. ข้อกำหนดเป็นตัวกำหนด — ยืนยันว่าการ PWHT ท้องถิ่นได้รับอนุญาตก่อนเปรียบเทียบราคา.
นำขั้นตอนการลดความเครียดของคุณไปให้วิศวกรดู
นำ WPS มาด้วย, ขนาดท่อ, และข้อกำหนดเอกสาร. เราจะแจ้งให้คุณทราบว่าอินดักชันเหมาะกับกระบวนการหรือไม่ — และกำหนดขนาดกำลังไฟ, สายเคเบิล, และการควบคุมหากเป็นเช่นนั้น.


