
Soldagem por indução vs.. Brasagem por Indução: Qual é a diferença?
Como a temperatura do metal de enchimento, Requisitos Conjuntos e Aquecimento por Indução Afetam a Seleção do Processo
Soldagem por indução e brasagem por indução ambos usam indução eletromagnética para aquecer componentes metálicos para união. Em qualquer processo, o metal de adição derrete, molha as superfícies adjacentes e solidifica para formar uma junta sem derreter intencionalmente os materiais de base.
Os dois processos diferem na temperatura do metal de adição, requisitos típicos de junta e as condições térmicas necessárias para uma união bem-sucedida. Essas diferenças afetam qual método é apropriado para uma montagem específica.
Resposta rápida: A principal diferença entre a soldagem por indução e a brasagem por indução é a temperatura liquidus do metal de adição.. Sob AWS A3.0M/A3.0:2025 terminologia, a soldagem usa um metal de adição com liquidus igual ou inferior a 450°C (aproximadamente 840°F), enquanto a brasagem utiliza um enchimento com liquidus acima de 450°C, mas abaixo da temperatura solidus dos materiais de base. Ambos os processos podem usar aquecimento por indução. A soldagem é frequentemente selecionada para uniões em temperaturas mais baixas, incluindo conexões elétricas adequadas, enquanto a brasagem fornece opções de metal de adição para juntas que exigem maior resistência mecânica ou maior capacidade de temperatura de serviço.
2. Como o aquecimento por indução difere entre soldagem e brasagem?
3. Como funcionam os metais de adição, Umedecimento e design de juntas afetam o resultado?
4. Quando a soldagem por indução ou brasagem por indução deve ser selecionada?
5. Como o processo de união por indução selecionado pode ser verificado?
1. Qual é a diferença entre soldagem por indução e brasagem por indução?
A classificação depende do metal de adição, não a fonte de alimentação de indução ou bobina de aquecimento.
A Sociedade Americana de Soldagem (AWS) distingue a soldagem da brasagem usando a temperatura liquidus do metal de adição. Liquidus é a temperatura acima da qual uma liga é completamente líquida.
Isso é mais preciso do que usar um cálculo geral ponto de fusão, porque muitas ligas de enchimento fundem em uma faixa de temperatura.
| Comparação | Soldagem por indução | Brasagem por Indução |
|---|---|---|
| Metal de adição líquido | A ou abaixo de 450°C | Acima de 450°C, abaixo do solidus do metal base |
| Método de aquecimento | Indução eletromagnética | Indução eletromagnética |
| Fusão de metais básicos | Não pretendido | Não pretendido |
| Sistemas de enchimento típicos | Ligas de solda à base de estanho e outras ligas de solda de baixa temperatura | Prata-, cobre-, alumínio- ou ligas de brasagem à base de níquel |
| Mecanismo de adesão | Umedecimento de enchimento, ação capilar e solidificação | Umedecimento de enchimento, ação capilar e solidificação |
| Exposição térmica | Geralmente mais baixo | Geralmente mais alto |
| Aplicações típicas | Conexões elétricas, conectores e juntas metálicas selecionadas de baixa temperatura | Tubulação, trocadores de calor, ferramentas de corte e montagens mecanicamente exigentes |
| Principais preocupações de seleção | Propriedades elétricas, sensibilidade térmica e condições de serviço | Força articular, temperatura de serviço, compatibilidade de materiais e design conjunto |
O limite de 450°C é um limite de classificação de metal de adição. É não é uma temperatura universal da peça ou ponto de ajuste de aquecimento por indução recomendado.
As temperaturas reais de união devem ser suficientes para que o enchimento escolhido molhe e flua através das superfícies de contato. Eles dependem de sua faixa de fusão, os materiais de base e a geometria da junta.
Por que essa distinção é importante?
Considere um tubo de cobre conectado a uma conexão de latão.
A montagem pode ser unida usando uma liga de solda adequada ou um enchimento de brasagem, dependendo das condições de operação e especificações aplicáveis.
A fonte de calor pode ser indução em ambos os casos. Alteração do metal de adição e suas condições de união exigidas, no entanto, altera a classificação do processo e pode alterar o desempenho da junta.
Como a soldagem e a brasagem são diferentes da soldagem?
Soldagem e brasagem formam juntas usando metal de adição fundido enquanto os materiais de base permanecem sólidos.
Soldagem por fusão, por contraste, envolve derreter o material de base na junta. Outros métodos de soldagem podem produzir juntas de estado sólido sem derreter o material de base.
Por exemplo, certo soldagem por indução de alta frequência processa bordas de acoplamento térmico que são subsequentemente forçadas juntas para formar uma solda.
Portanto, soldagem por indução, soldagem por indução e brasagem por indução não deve ser usado de forma intercambiável.
A terminologia deve descrever o mecanismo de adesão real.
O Informações sobre brasagem e soldagem da American Welding Society e seu AWSA3.0M/A3.0:2025 padrão de terminologia forneça as definições relevantes.
2. Como o aquecimento por indução difere entre soldagem e brasagem?
O princípio do aquecimento eletromagnético é o mesmo em ambos os processos.
A corrente alternada em uma bobina de indução produz um campo magnético variável. Isso induz correntes elétricas em peças condutoras, gerando calor através de resistência elétrica.
Para soldagem e brasagem, o Sistema de indução está disposto para fornecer calor aos componentes ao redor da junta.
O metal de adição pode receber muito do seu calor através da condução das superfícies metálicas circundantes, em vez de através do aquecimento por indução direta..
O que muda entre os processos é o ciclo térmico necessário e a forma como o calor deve ser controlado.
Soldagem por indução: controlando a união em temperaturas mais baixas
A soldagem geralmente requer temperaturas de união mais baixas do que a brasagem.
Isto pode ser útil para montagens que contenham componentes sensíveis à temperatura, Revestimentos, materiais isolantes ou recursos mecânicos próximos que não devem sofrer aquecimento desnecessário.
No entanto, A temperatura mais baixa do metal de adição não garante que os componentes circundantes permanecerão frios.
Condutores e invólucros metálicos podem transferir calor para longe da junta pretendida. Se o ciclo de indução for muito longo, componentes próximos ainda podem atingir temperaturas prejudiciais.
O processo deve aquecer suficientemente as superfícies de união para umedecer a solda e, ao mesmo tempo, limitar a exposição térmica em outros lugares.
Uma liga de solda fundida na junta não, por si só, provar que ambas as superfícies de contato atingiram condições de união adequadas.
Brasagem por indução: aquecendo a junta sem exposição térmica excessiva
A brasagem geralmente requer temperaturas de união mais altas.
A exposição térmica adicional pode aumentar a importância do controle da oxidação, expansão térmica, alinhamento de componentes e a resposta de materiais próximos.
Por exemplo, ao soldar um encaixe de latão grosso em um tubo de cobre fino, os dois componentes podem aquecer de forma diferente devido à sua geometria, massa térmica e condução de calor.
Se um componente ficar suficientemente quente enquanto o outro permanecer muito frio, o enchimento não pode molhar toda a junta.
O aquecimento excessivo também pode produzir oxidação desnecessária ou perturbar a montagem..
O objetivo é estabelecer condições adequadas nas superfícies de contato, em vez de simplesmente aquecer a parte mais acessível da junta.
O que o sistema de indução precisa controlar?
Para qualquer método de união, os fatores relevantes incluem:
— Acoplamento da bobina e posição em relação à junta.
— Resposta de aquecimento de cada material base.
— Dimensões dos componentes e massa térmica.
— Condução de calor para regiões adjacentes.
— Tempo disponível para umedecimento e fluxo do enchimento.
— Limites de temperatura de materiais próximos.
Esses fatores determinam se o calor atinge as superfícies necessárias de maneira adequada e repetível.
Um sistema capaz de atingir temperaturas de brasagem também pode ser adequado para soldagem, mas essa capacidade por si só não estabelece um controle satisfatório do processo em baixa temperatura.
De forma semelhante, equipamentos projetados para um conector soldado pequeno podem não ter a capacidade de aquecimento ou o arranjo de bobina apropriado para uma montagem soldada maior.
O arranjo de aquecimento deve ser desenvolvido para a junta específica.
3. Como funcionam os metais de adição, Umedecimento e design de juntas afetam o resultado?
A seleção do metal de adição é fundamental para ambos os processos.
Sua composição determina a faixa de fusão e influencia a molhabilidade, propriedades conjuntas, compatibilidade com corrosão e condições de serviço aceitáveis.
Composição e compatibilidade do metal de adição
Ligas à base de estanho são amplamente utilizadas para aplicações de soldagem, particularmente conexões elétricas e certas juntas metálicas de baixa temperatura.
Os enchimentos de brasagem podem conter prata, cobre, alumínio, níquel ou outros elementos de liga, dependendo dos materiais básicos e requisitos de serviço.
A presença de prata não significa necessariamente que o processo de união seja brasagem.
Algumas ligas contendo prata são cargas de solda, enquanto outros têm temperaturas liquidus acima de 450°C e são classificados como enchimentos de brasagem.
Esta distinção é especialmente relevante para o termo mais antigo solda de prata, que às vezes é usado para processos que atendem à definição moderna de brasagem.
A seleção do enchimento deve considerar mais do que a temperatura de fusão. Um enchimento que derreta dentro da faixa de temperatura disponível ainda pode ser inadequado devido à baixa molhabilidade, propriedades mecânicas inadequadas ou incompatibilidade com o ambiente de serviço.
Preparação de superfície e umedecimento
Tanto a soldagem quanto a brasagem requerem metal de adição fundido para molhar as superfícies de contato.
Óxidos, óleos e outras contaminações podem interferir na umedecimento e impedir a formação satisfatória de juntas.
Fluxos adequados podem ser usados para controlar óxidos de superfície. Certas aplicações de união utilizam atmosferas controladas ou outros métodos de proteção.
O método apropriado depende dos materiais, liga de enchimento e condições de produção.
O aquecimento por indução fornece a energia necessária para a união, mas não elimina automaticamente a contaminação da superfície nem garante umedecimento do enchimento.
Ação capilar e depuração articular
Em muitos conjuntos soldados e brasados, o enchimento fundido é puxado para o espaço entre superfícies bem ajustadas através de ação capilar.
A folga da junta influencia a eficácia com que o enchimento pode entrar e preencher esse espaço.
Se a folga for muito pequena, a penetração do enchimento pode ser restrita, dependendo da condição da superfície, comportamento do fluxo e o sistema de enchimento.
Se a folga for excessiva, a ação capilar pode ser insuficiente para o preenchimento completo da junta ou a junta resultante pode não ter as propriedades exigidas.
Uma folga apropriada deve, portanto, ser estabelecida para os materiais selecionados e liga de enchimento.
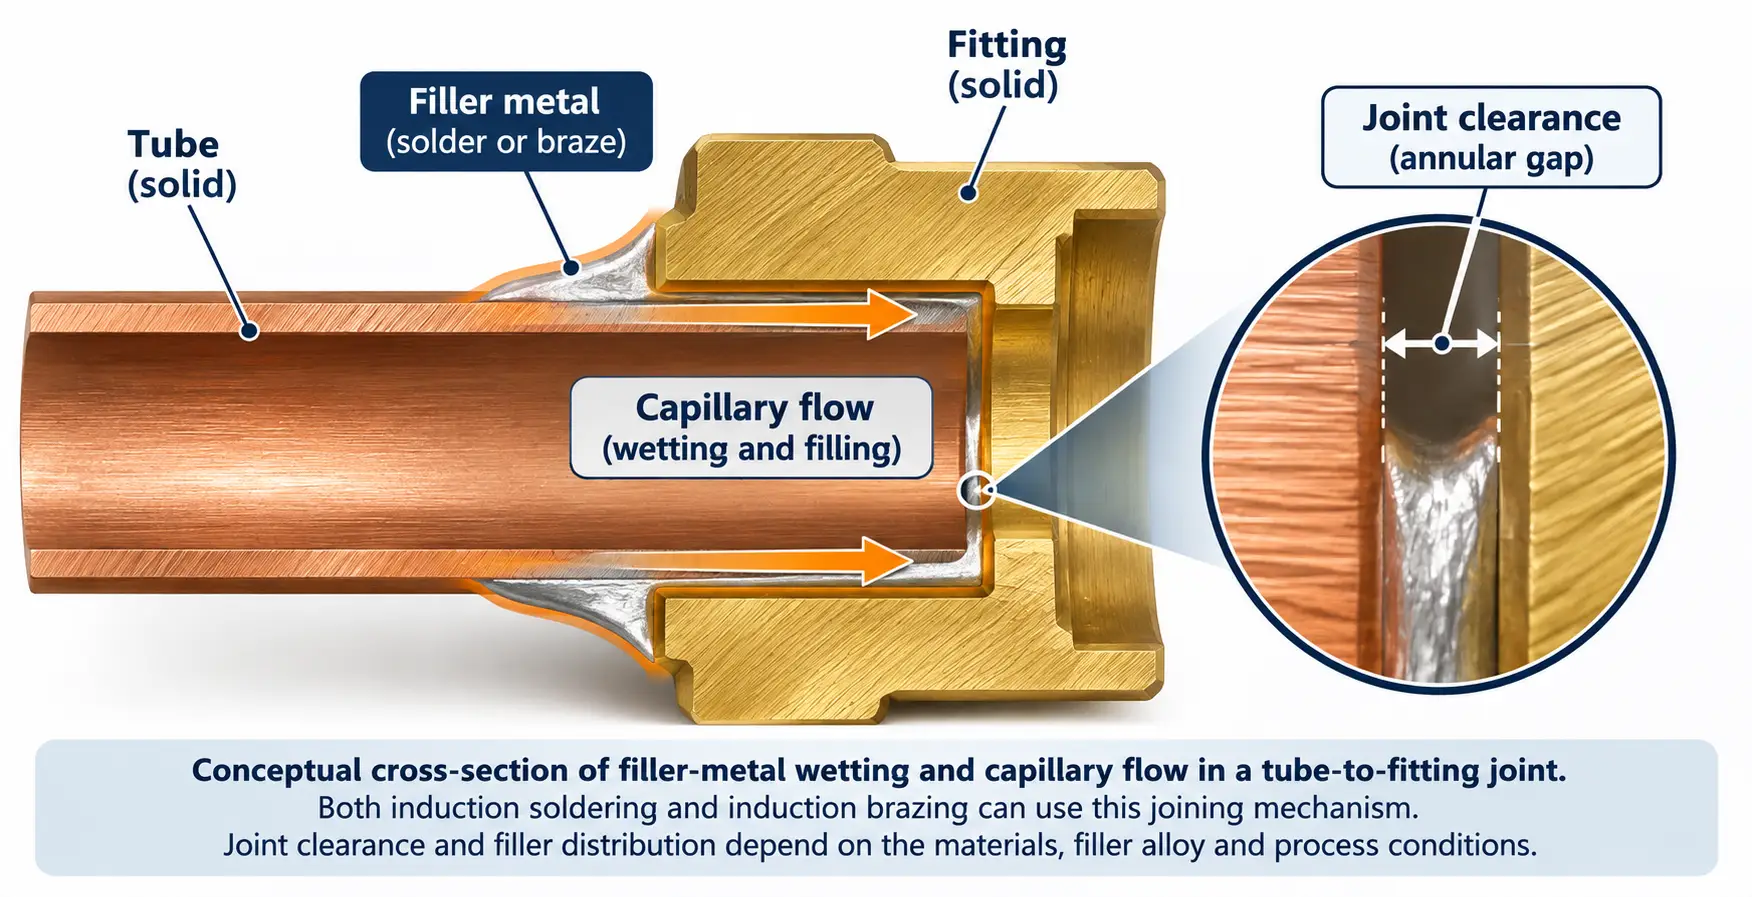
A folga na temperatura de união pode diferir da folga de montagem.
Isto é particularmente importante ao unir metais diferentes.
Diferentes materiais se expandem em diferentes quantidades durante o aquecimento. Como resultado, uma junta montada com uma folga adequada à temperatura ambiente pode ter uma folga menor ou maior quando o metal de adição se torna líquido.
Por exemplo, um tubo de cobre dentro de uma conexão de aço pode se expandir de maneira diferente da conexão circundante durante a brasagem. Dependendo da geometria e dos materiais, a folga pode ficar mais estreita durante o aquecimento.
O projeto final da junta deve levar em conta esses efeitos, em vez de depender apenas das dimensões da temperatura ambiente..
O Orientação do TWI sobre brasagem explica a importância da geometria das juntas e do fluxo capilar.
A brasagem é sempre mais forte do que a soldagem?
A brasagem geralmente oferece sistemas de metal de adição adequados para maiores demandas mecânicas e temperaturas de serviço mais altas.
Isso não significa que toda junta soldada seja mais forte do que toda junta soldada..
O desempenho real depende da liga de enchimento, materiais básicos, geometria da junta, condições de carregamento e qualidade da junta concluída.
Uma conexão elétrica soldada adequadamente projetada pode atender a todos os requisitos relevantes. Uma junta soldada mal projetada ou preenchida de forma incompleta pode falhar apesar de ser produzida em uma temperatura mais alta.
A comparação correta é entre juntas que satisfazem os mesmos requisitos de serviço definidos.
4. Quando a soldagem por indução ou brasagem por indução deve ser selecionada?
A escolha depende do uso pretendido da junta, especialmente sua mecânica, requisitos elétricos e térmicos.
Escolha a soldagem por indução quando uma menor exposição térmica for importante
A soldagem por indução pode ser adequada para conectores elétricos selecionados, terminais, conjuntos de condutores e outras juntas metálicas que possam atender aos seus requisitos de serviço com um enchimento de temperatura mais baixa.
Considerações relevantes incluem continuidade elétrica, resistência de contato, limites de temperatura dos componentes e a durabilidade da conexão acabada.
Conexões metálicas usadas em conjuntos de mudança de fase de antena são uma aplicação possível da soldagem por indução.
Tais aplicações ainda exigem uma avaliação cuidadosa dos componentes condutores reais e dos materiais sensíveis à temperatura próximos..
A soldagem por indução não deve ser considerada adequada para todos os conjuntos eletrônicos. Placas de circuito compactadas, componentes pequenos e substratos sensíveis ao calor podem exigir outros métodos de união.
Escolha a brasagem por indução quando as demandas de serviços conjuntos assim o exigirem
A brasagem por indução pode ser apropriada para montagens metálicas que exigem maior resistência mecânica, desempenho adequado à prova de vazamentos ou resistência a temperaturas de serviço elevadas.
As aplicações incluem tubos de cobre e ligas de cobre, conexões do trocador de calor e certos conjuntos de ferramentas de corte.
Para esses componentes, o enchimento selecionado deve atender aos requisitos de serviço, permanecendo compatível com os materiais e o ciclo térmico.
A configuração da junta e possíveis diferenças de expansão térmica também devem ser consideradas.
Mais informações sobre o processo e suas aplicações industriais estão disponíveis em nosso site. Brasagem por Indução página.
A mesma junta pode ser soldada ou brasada?
Em alguns casos, ambos os processos são tecnicamente possíveis.
A tubulação de cobre é um exemplo útil. Dependendo da aplicação, uma conexão pode ser projetada para soldagem ou brasagem.
A decisão pode ser governada pela pressão operacional, temperatura de serviço, vibração, carregando, requisitos regulamentares ou um procedimento de adesão especificado.
Uma junta que possa ser produzida fisicamente por soldagem não é necessariamente aprovada para o serviço pretendido.
Da mesma forma, usar um enchimento de brasagem de alta temperatura não melhora automaticamente uma junta se o aquecimento adicional danificar os componentes ou criar uma condição de montagem inadequada.
O processo deve ser selecionado de acordo com a especificação da junta acabada e não com a temperatura máxima disponível no equipamento de indução.
5. Como o processo de união por indução selecionado pode ser verificado?
Uma vez selecionado o método de união e a liga de enchimento, montagens representativas devem ser usadas para estabelecer se o processo de indução produz a junta necessária de forma consistente.
O objetivo é verificar as condições reais de união e o desempenho final, não apenas confirmar que o metal de adição derrete.
Confirme as condições de temperatura na junta
As superfícies de contato devem atingir uma temperatura adequada para que o enchimento umedeça e flua.
Dependendo da montagem, a medição de temperatura pode ser suportada por termopares, configurado adequadamente medição infravermelha ou outros métodos validados.
As medições devem levar em conta a geometria real da junta e as limitações de medição.
Uma leitura de temperatura de uma superfície externa acessível pode não representar a temperatura em toda uma junta oculta.
Verifique umedecimento e distribuição do enchimento
Observe se o enchimento se espalha pelas superfícies pretendidas e entra na junta conforme necessário.
Umedecimento deficiente pode resultar de temperatura inadequada, contaminação, fluxo inadequado ou incompatibilidade de enchimento.
Para juntas que dependem de enchimento capilar, aparência externa satisfatória não prova necessariamente que a folga interna foi preenchida.
Quando necessário, seccionar amostras representativas pode ajudar a estabelecer a extensão da penetração e ligação do enchimento.
Verifique se há efeitos térmicos excessivos
Inspecione os componentes quanto a oxidação inaceitável, à deformação, danos no revestimento ou alterações em recursos próximos sensíveis à temperatura.
Estas verificações são particularmente relevantes quando as peças conectadas têm diferentes espessuras ou comportamento de expansão térmica.
Para montagens com materiais isolantes, adesivos ou outros elementos sensíveis à temperatura, os limites térmicos desses componentes devem ser incluídos na avaliação do processo.
Verifique o desempenho da junta acabada
Os testes necessários dependem da aplicação.
Uma conexão elétrica pode exigir medições de continuidade ou resistência de contato.
Uma junta de manuseio de fluidos pode exigir teste de vazamento.
Um conjunto carregado mecanicamente pode exigir um teste mecânico apropriado, potencialmente apoiado pelo exame da seção.
A inspeção visual pode identificar alguns defeitos superficiais, mas não pode estabelecer todas as propriedades internas ou funcionais de uma junta.
O método de inspeção deve, portanto, corresponder aos critérios de aceitação declarados.
Confirme a repetibilidade sob condições de produção
Após terem sido estabelecidas condições de união adequadas, o processo deve ser verificado usando peças e arranjos de produção representativos.
Variáveis importantes podem incluir posicionamento de componentes, alinhamento da bobina, tempo de aquecimento, colocação de enchimento e mudanças na condição do material recebido.
Uma junta individual bem-sucedida não estabelece por si só um processo de fabricação repetível.
A decisão final entre soldagem por indução e brasagem por indução deve ser apoiada pelas propriedades de junta exigidas, materiais de enchimento compatíveis e um processo de aquecimento que produz consistentemente resultados aceitáveis.
Principal vantagem
•O limite é o metal de adição liquidus: soldagem ≤450°C, brasagem acima de 450°C, mas abaixo do solidus do metal base (Terminologia AWS A3.0).
•Ambos os processos usam o mesmo princípio de aquecimento eletromagnético; o que muda é o ciclo térmico necessário e o controle de calor.
•A seleção do enchimento deve levar em conta a umectação, folga conjunta, ação capilar e expansão térmica, não apenas a temperatura de fusão.
•Escolha a soldagem para menor exposição térmica (ligações elétricas); escolha a brasagem para demandas de resistência e temperatura de serviço.
•Verifique a junta acabada – temperatura, molhar, efeitos térmicos, desempenho e repetibilidade - não apenas o enchimento derreteu.
Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
Qual é a principal diferença entre soldagem e brasagem?
A temperatura do líquido do metal de adição. Sob a terminologia AWS A3.0, a soldagem usa um enchimento com liquidus igual ou inferior a 450°C, enquanto a brasagem usa um enchimento com liquidus acima de 450°C, mas abaixo do solidus dos materiais de base.
O mesmo equipamento de indução pode ser usado para soldagem e brasagem??
Muitas vezes sim, mas atingir a temperatura de brasagem não garante um controle satisfatório de baixa temperatura para soldagem. A disposição da bobina e a capacidade de aquecimento devem ser desenvolvidas para a junta específica.
A brasagem é sempre mais forte do que a soldagem?
Não necessariamente. O desempenho depende da liga de enchimento, materiais básicos, geometria da junta, condições de carregamento e qualidade da junta. Uma conexão soldada bem projetada pode atender aos seus requisitos, enquanto uma junta soldada mal preenchida pode falhar.
Quando devo escolher a soldagem por indução em vez da brasagem por indução?
Escolha a soldagem quando a menor exposição térmica for importante, como para conexões elétricas ou montagens com componentes sensíveis à temperatura. Escolha a brasagem quando a junta precisar de maior resistência, estanqueidade ou capacidade de temperatura de serviço elevada.
Precisa de ajuda para selecionar um processo de união por indução?
Envie seus dados conjuntos, requisitos de materiais e serviços, e KECHUANG pode ajudá-lo a escolher entre soldagem por indução e brasagem por indução.


