
Soldadura por inducción vs.. Soldadura por inducción: ¿Cuál es la diferencia??
Cómo temperatura del metal de aportación, Los requisitos de las juntas y el calentamiento por inducción afectan la selección del proceso
Soldadura por inducción y soldadura fuerte por inducción. Ambos utilizan inducción electromagnética para calentar componentes metálicos para unirlos.. En cualquier proceso, el metal de aportación se funde, humedece las superficies contiguas y se solidifica para formar una junta sin derretir intencionalmente los materiales base.
Los dos procesos difieren en la temperatura del metal de aportación., Requisitos típicos de las juntas y las condiciones térmicas necesarias para una unión exitosa.. Estas diferencias afectan qué método es apropiado para un ensamblaje en particular..
Respuesta rápida: La principal diferencia entre la soldadura por inducción y la soldadura fuerte por inducción es la temperatura líquida del metal de aportación.. Bajo AWS A3.0M/A3.0:2025 terminología, La soldadura utiliza un metal de aportación con un liquidus igual o inferior a 450 °C. (aproximadamente 840°F), mientras que la soldadura fuerte utiliza un relleno con un líquido superior a 450 °C pero inferior a la temperatura sólida de los materiales base.. Ambos procesos pueden utilizar calentamiento por inducción.. La soldadura a menudo se selecciona para uniones a baja temperatura., incluyendo conexiones eléctricas adecuadas, mientras que la soldadura fuerte proporciona opciones de metal de aporte para uniones que requieren mayor resistencia mecánica o mayor capacidad de temperatura de servicio..
2. ¿En qué se diferencia el calentamiento por inducción entre soldadura y soldadura fuerte??
3. ¿Cómo funcionan los metales de aportación?, La humectación y el diseño de las juntas afectan el resultado?
4. ¿Cuándo se debe seleccionar la soldadura por inducción o la soldadura fuerte por inducción??
5. ¿Cómo se puede verificar el proceso de unión por inducción seleccionado??
1. ¿Cuál es la diferencia entre soldadura por inducción y soldadura fuerte por inducción??
La clasificación depende del metal de aportación., no la fuente de alimentación de inducción o la bobina de calentamiento.
La sociedad americana de soldadura (AWS) distingue la soldadura fuerte de la soldadura fuerte utilizando la temperatura líquida del metal de aportación. Liquidus es la temperatura por encima de la cual una aleación es completamente líquida..
Esto es más preciso que usar un general. punto de fusión, porque muchas aleaciones de relleno se funden en un rango de temperaturas.
| Comparación | Soldadura por inducción | Soldadura por inducción |
|---|---|---|
| Metal de aportación líquido | A 450°C o menos | Por encima de 450°C, debajo del sólido del metal base |
| Método de calentamiento | Inducción electromagnética | Inducción electromagnética |
| Fusión de metales comunes | No intencionado | No intencionado |
| Sistemas de llenado típicos | Aleaciones de soldadura a base de estaño y otras aleaciones de baja temperatura | Plata-, cobre-, aluminio- o aleaciones para soldadura fuerte a base de níquel |
| Mecanismo de unión | Humectación de relleno, acción capilar y solidificación | Humectación de relleno, acción capilar y solidificación |
| Exposición térmica | Generalmente más bajo | Generalmente más alto |
| Aplicaciones típicas | Conexiones electricas, Conectores y uniones metálicas seleccionadas para bajas temperaturas. | Tubería, intercambiadores de calor, herramientas de corte y conjuntos mecánicamente exigentes |
| Principales preocupaciones de selección | Propiedades electricas, Sensibilidad térmica y condiciones de servicio. | fuerza conjunta, temperatura de servicio, compatibilidad de materiales y diseño de juntas |
El límite de 450°C es un umbral de clasificación del metal de aportación.. Sino No es una temperatura universal de la pieza de trabajo ni un punto de ajuste recomendado para el calentamiento por inducción..
Las temperaturas de unión reales deben ser suficientes para que el relleno elegido se humedezca y fluya a través de las superficies de contacto.. Dependen de su rango de fusión., Los materiales base y la geometría de la junta..
¿Por qué es importante esta distinción??
Considere un tubo de cobre conectado a un accesorio de latón..
El conjunto se puede unir utilizando una aleación de soldadura adecuada o un relleno para soldadura fuerte., dependiendo de las condiciones de funcionamiento y las especificaciones aplicables.
La fuente de calor podría ser inducción en ambos casos.. Cambiar el metal de aportación y sus condiciones de unión requeridas., sin embargo, cambia la clasificación del proceso y puede cambiar el desempeño de la junta.
¿En qué se diferencian la soldadura fuerte y la soldadura fuerte de la soldadura??
La soldadura fuerte y fuerte forma uniones utilizando metal de aportación fundido mientras los materiales base permanecen sólidos..
Soldadura por fusión, en contraste, Implica fundir el material base en la unión.. Otros métodos de soldadura pueden producir uniones de estado sólido sin derretir el material base..
Por ejemplo, cierto soldadura por inducción de alta frecuencia procesa bordes de acoplamiento térmico que posteriormente se juntan para formar una soldadura.
Por lo tanto, soldadura por inducción, soldadura por inducción y soldadura por inducción no debe usarse indistintamente.
La terminología debe describir el mecanismo de unión real..
El Información sobre soldadura fuerte y soldadura fuerte de la American Welding Society y su AWSA3.0M/A3.0:2025 estándar terminológico proporcionar las definiciones relevantes.
2. ¿En qué se diferencia el calentamiento por inducción entre soldadura y soldadura fuerte??
El principio de calentamiento electromagnético es el mismo en ambos procesos..
La corriente alterna en una bobina de inducción produce un campo magnético cambiante.. Esto induce corrientes eléctricas en piezas conductoras., generar calor a través de una resistencia eléctrica.
Para soldar y soldar, el sistema de inducción está dispuesto para entregar calor a los componentes alrededor de la junta.
El metal de aportación puede recibir gran parte de su calor por conducción desde las superficies metálicas circundantes en lugar de por calentamiento por inducción directa..
Lo que cambia entre los procesos es el ciclo térmico requerido y la forma en que se debe controlar el calor..
soldadura por inducción: controlar la unión a baja temperatura
La soldadura generalmente requiere temperaturas de unión más bajas que la soldadura fuerte..
Esto puede resultar útil para conjuntos que contienen componentes sensibles a la temperatura., revestimientos, materiales aislantes o características mecánicas cercanas que no deberían experimentar calentamiento innecesario.
Sin embargo, Una temperatura más baja del metal de aporte no garantiza que los componentes circundantes permanezcan fríos..
Los conductores y carcasas metálicos pueden transferir calor fuera de la unión prevista.. Si el ciclo de inducción es demasiado largo, Los componentes cercanos aún pueden alcanzar temperaturas dañinas..
El proceso debe calentar las superficies de unión reales lo suficiente como para humedecer la soldadura y al mismo tiempo limitar la exposición térmica en otros lugares..
Una aleación de soldadura que se funde en la unión no, por sí mismo, demostrar que ambas superficies de contacto han alcanzado las condiciones de unión adecuadas.
Soldadura por inducción: calentar la junta sin exposición térmica excesiva
La soldadura fuerte generalmente requiere temperaturas de unión más altas..
La exposición térmica adicional puede aumentar la importancia del control de la oxidación., expansión térmica, Alineación de componentes y respuesta de materiales cercanos..
Por ejemplo, al soldar un conector de latón grueso a un tubo de cobre delgado, Los dos componentes pueden calentarse de manera diferente debido a su geometría., masa térmica y conducción de calor.
Si un componente se calienta lo suficiente mientras el otro permanece demasiado frío, Es posible que el relleno no moje toda la junta..
Un calentamiento excesivo también puede producir oxidación innecesaria o alterar el conjunto..
El objetivo es establecer condiciones adecuadas en las superficies de contacto., en lugar de simplemente calentar la parte más accesible de la articulación.
¿Qué necesita controlar el sistema de inducción??
Para cualquier método de unión, los factores relevantes incluyen:
— Acoplamiento de la bobina y posición relativa a la junta..
— Respuesta de calentamiento de cada material base..
— Dimensiones de los componentes y masa térmica..
— Conducción de calor hacia regiones adyacentes..
— Tiempo disponible para la humectación y el flujo del relleno..
— Límites de temperatura de materiales cercanos..
Estos factores determinan si el calor llega a las superficies requeridas de manera adecuada y repetible..
Un sistema capaz de alcanzar temperaturas de soldadura fuerte también puede ser adecuado para soldar., pero esa capacidad por sí sola no establece un control satisfactorio del proceso a baja temperatura..
De manera similar, Es posible que el equipo diseñado para un conector soldado pequeño no tenga la capacidad de calentamiento o la disposición de bobina adecuada para un conjunto soldado más grande..
La disposición de calefacción debe desarrollarse para la junta específica..
3. ¿Cómo funcionan los metales de aportación?, La humectación y el diseño de las juntas afectan el resultado?
La selección del metal de aportación es fundamental para ambos procesos..
Su composición determina el rango de fusión e influye en la humectabilidad., propiedades conjuntas, compatibilidad con la corrosión y condiciones de servicio aceptables.
Composición y compatibilidad del metal de aportación.
Las aleaciones a base de estaño se utilizan ampliamente para aplicaciones de soldadura., particularmente conexiones eléctricas y ciertas uniones metálicas de baja temperatura.
Los rellenos para soldadura fuerte pueden contener plata., cobre, aluminio, níquel u otros elementos de aleación, dependiendo de los materiales base y los requisitos de servicio.
La presencia de plata no significa necesariamente que un proceso de unión sea soldadura fuerte..
Algunas aleaciones que contienen plata son rellenos para soldadura., mientras que otros tienen temperaturas líquidas superiores a 450°C y se clasifican como rellenos para soldadura fuerte..
Esta distinción es especialmente relevante para el término más antiguo. soldadura de plata, que a veces se utiliza para procesos que cumplen con la definición moderna de soldadura fuerte.
La selección del relleno debe considerar algo más que la temperatura de fusión.. Una masilla que se funde dentro del rango de temperatura disponible puede seguir siendo inadecuada debido a su escasa humectabilidad., Propiedades mecánicas inadecuadas o incompatibilidad con el entorno de servicio..
Preparación y humectación de superficies.
Tanto la soldadura fuerte como la soldadura fuerte requieren metal de aportación fundido para humedecer las superficies de contacto..
Óxidos, Los aceites y otros contaminantes pueden interferir con la humectación y evitar la formación satisfactoria de juntas..
Se pueden utilizar fundentes adecuados para controlar los óxidos superficiales.. En cambio, determinadas aplicaciones de unión utilizan atmósferas controladas u otros métodos de protección..
El método apropiado depende de los materiales., aleación de relleno y condiciones de producción..
El calentamiento por inducción proporciona la energía necesaria para la unión., pero no elimina automáticamente la contaminación de la superficie ni garantiza la humectación del relleno..
Acción capilar y aclaramiento articular.
En muchos conjuntos soldados y con soldadura fuerte, El relleno fundido se introduce en el espacio entre superficies muy ajustadas mediante acción capilar..
La holgura de la junta influye en la eficacia con la que el relleno puede entrar y llenar ese espacio..
Si el espacio libre es demasiado pequeño, la penetración del relleno puede estar restringida, dependiendo del estado de la superficie, comportamiento del flujo y el sistema de relleno.
Si el espacio libre es excesivo, La acción capilar puede ser insuficiente para el llenado completo de la junta o la junta resultante puede no tener las propiedades requeridas..
Por lo tanto, se debe establecer una holgura adecuada para los materiales seleccionados y la aleación de relleno..
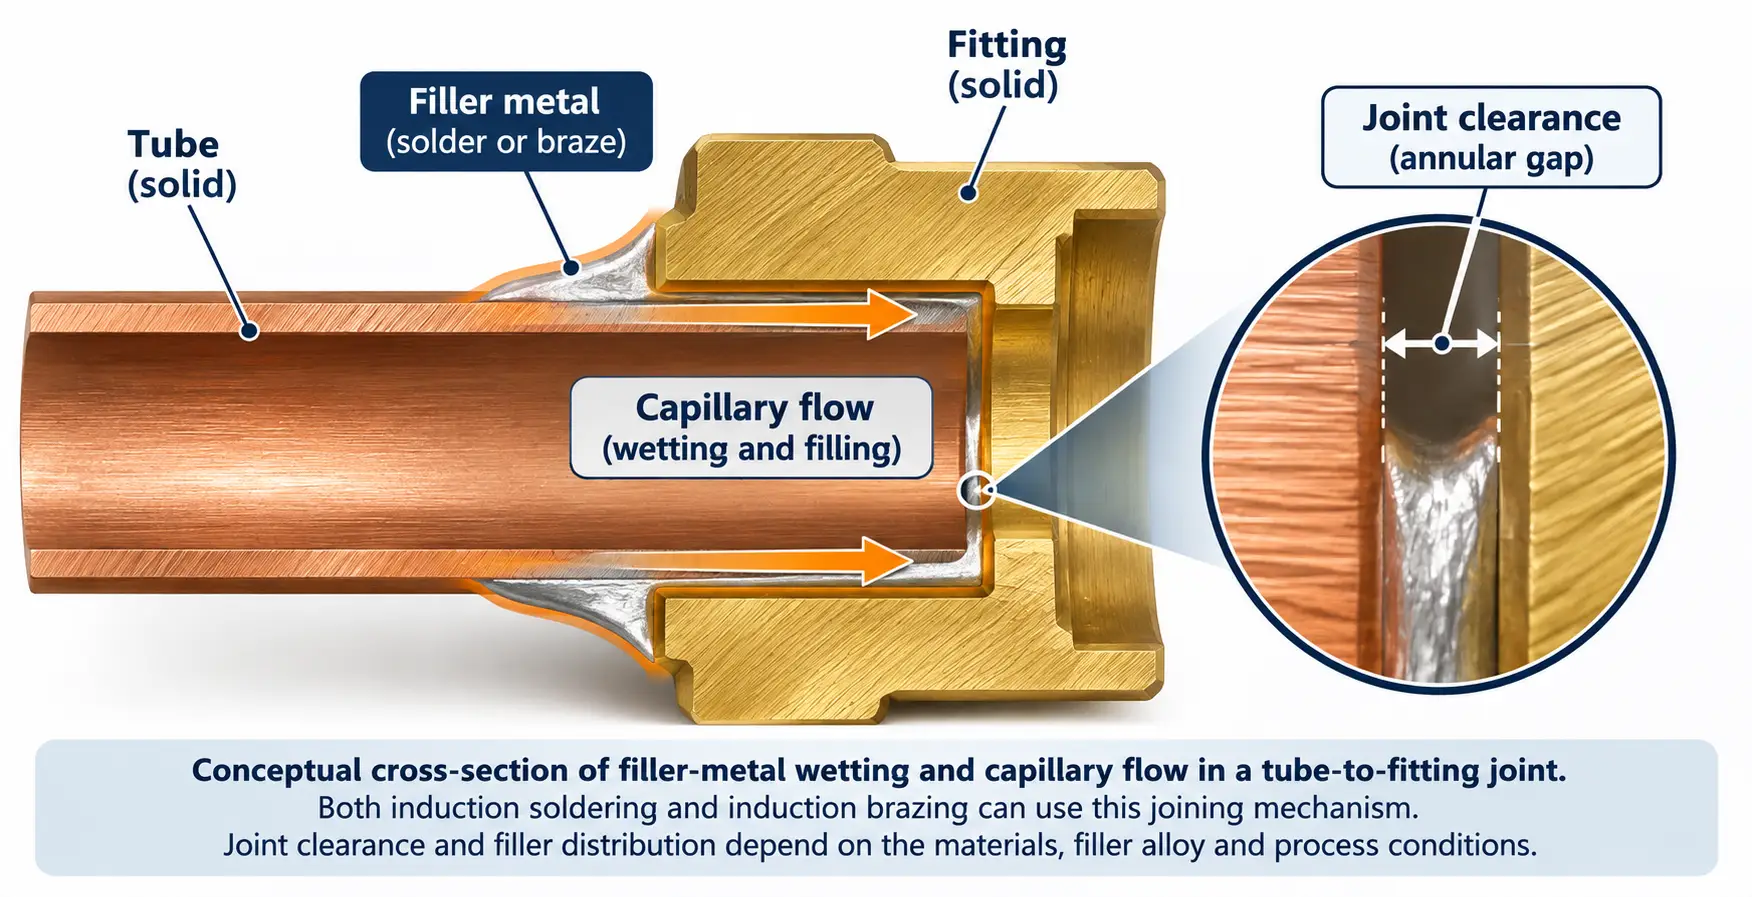
La holgura a la temperatura de unión puede diferir de la holgura de montaje..
Esto es particularmente importante cuando se unen metales diferentes..
Diferentes materiales se expanden en diferentes cantidades durante el calentamiento.. Como resultado, Una junta ensamblada con un espacio libre adecuado a temperatura ambiente puede tener un espacio libre menor o mayor cuando el metal de aportación se vuelve líquido..
Por ejemplo, Un tubo de cobre dentro de un accesorio de acero puede expandirse de manera diferente que el accesorio circundante durante la soldadura fuerte.. Dependiendo de la geometría y los materiales., El espacio libre puede reducirse durante el calentamiento..
El diseño final de la junta debe tener en cuenta estos efectos en lugar de depender únicamente de las dimensiones a temperatura ambiente..
El Guía TWI sobre soldadura fuerte Explica la importancia de la geometría de las articulaciones y el flujo capilar..
¿La soldadura fuerte siempre es más fuerte que la soldadura fuerte??
La soldadura fuerte generalmente ofrece sistemas de metal de aportación adecuados para mayores demandas mecánicas y temperaturas de servicio más altas..
Eso no significa que cada unión soldada sea más fuerte que cada unión soldada..
El rendimiento real depende de la aleación de relleno., materiales base, geometría de la unión, Condiciones de carga y calidad de la junta terminada..
Una conexión eléctrica soldada correctamente diseñada puede cumplir todos los requisitos pertinentes.. Una unión soldada mal diseñada o no completamente rellenada puede fallar a pesar de haberse producido a una temperatura más alta..
La comparación correcta es entre juntas que satisfacen los mismos requisitos de servicio definidos..
4. ¿Cuándo se debe seleccionar la soldadura por inducción o la soldadura fuerte por inducción??
La elección depende del uso previsto de la articulación., especialmente su mecanica, requisitos eléctricos y térmicos.
Elija soldadura por inducción cuando sea importante una menor exposición térmica
La soldadura por inducción puede ser adecuada para conectores eléctricos seleccionados., terminales, Conjuntos de conductores y otras uniones metálicas que pueden cumplir con sus requisitos de servicio con un relleno de baja temperatura..
Las consideraciones relevantes incluyen la continuidad eléctrica., resistencia de contacto, límites de temperatura de los componentes y la durabilidad de la conexión terminada.
Conexiones metálicas utilizadas en conjuntos de desfasadores de antena son una posible aplicación de la soldadura por inducción.
Estas aplicaciones aún requieren una evaluación cuidadosa de los componentes conductores reales y de los materiales cercanos sensibles a la temperatura..
No se debe suponer que la soldadura por inducción es adecuada para todos los conjuntos electrónicos.. Placas de circuitos muy empaquetadas, Los componentes pequeños y los sustratos sensibles al calor pueden requerir otros métodos de unión..
Elija soldadura fuerte por inducción cuando las demandas de servicio conjunto lo requieran
La soldadura fuerte por inducción puede ser apropiada para conjuntos metálicos que requieren mayor resistencia mecánica., rendimiento hermético adecuado o resistencia a temperaturas de servicio elevadas.
Las aplicaciones incluyen tubos de cobre y aleaciones de cobre., conexiones del intercambiador de calor y ciertos conjuntos de herramientas de corte.
Para estos componentes, el relleno seleccionado debe cumplir con los requisitos de servicio sin dejar de ser compatible con los materiales y el ciclo térmico.
También se deben considerar la configuración de las juntas y las posibles diferencias de expansión térmica..
Más información sobre el proceso y sus aplicaciones industriales está disponible en nuestro Soldadura por inducción página.
¿Se puede soldar o soldar la misma unión??
En algunos casos, ambos procesos son técnicamente posibles.
Los tubos de cobre son un ejemplo útil. Dependiendo de la aplicación, una conexión puede diseñarse para soldar o soldar.
La decisión puede regirse por la presión operativa., temperatura de servicio, vibración, carga, requisitos reglamentarios o un procedimiento de adhesión específico.
Una unión que se puede producir físicamente mediante soldadura no necesariamente está aprobada para el servicio previsto..
Del mismo modo, El uso de un relleno para soldadura fuerte a mayor temperatura no mejora automáticamente una unión si el calentamiento adicional daña los componentes o crea una condición de ensamblaje inadecuada..
El proceso debe seleccionarse de acuerdo con las especificaciones de la junta terminada en lugar de la temperatura máxima disponible en el equipo de inducción..
5. ¿Cómo se puede verificar el proceso de unión por inducción seleccionado??
Una vez seleccionado el método de unión y la aleación de aporte, Se deben utilizar ensamblajes representativos para establecer si el proceso de inducción produce la unión requerida de manera consistente..
El objetivo es verificar las condiciones reales de unión y el rendimiento final., no simplemente confirmar que el metal de aportación se funde.
Confirmar las condiciones de temperatura en la junta.
Las superficies de contacto deben alcanzar una temperatura adecuada para que el relleno se humedezca y fluya..
Dependiendo del montaje, La medición de temperatura puede ser soportada por termopares., configurado apropiadamente medición infrarroja u otros métodos validados.
Las mediciones deben tener en cuenta la geometría real de la junta y las limitaciones de medición..
Una lectura de temperatura desde una superficie externa accesible puede no representar la temperatura en toda una junta oculta..
Comprobar la humectación y distribución del relleno.
Observe si la masilla se extiende sobre las superficies previstas y penetra en la junta según sea necesario..
La mala humectación puede deberse a una temperatura inadecuada., contaminación, Flujo inadecuado o incompatibilidad de relleno..
Para articulaciones que dependen del llenado capilar., Una apariencia externa satisfactoria no prueba necesariamente que se haya llenado el espacio interno..
Cuando sea necesario, La sección de muestras representativas puede ayudar a establecer el grado de penetración y unión del relleno..
Compruebe si hay efectos térmicos excesivos.
Inspeccione los componentes para detectar oxidación inaceptable., la deformación, daños en el revestimiento o cambios en las características cercanas sensibles a la temperatura.
Estos controles son particularmente relevantes cuando las piezas conectadas tienen diferentes espesores o comportamiento de expansión térmica..
Para montajes con materiales aislantes, adhesivos u otros elementos sensibles a la temperatura, Los límites térmicos de esos componentes deben incluirse en la evaluación del proceso..
Verificar el rendimiento de las juntas terminadas
Las pruebas requeridas dependen de la aplicación..
Una conexión eléctrica puede requerir mediciones de continuidad o resistencia de contacto..
Una junta de manejo de fluidos puede requerir una prueba de fugas.
Un conjunto cargado mecánicamente puede requerir una prueba mecánica adecuada., potencialmente respaldado por el examen de sección.
La inspección visual puede identificar algunos defectos de la superficie., pero no puede establecer todas las propiedades internas o funcionales de una articulación..
Por lo tanto, el método de inspección debe coincidir con los criterios de aceptación establecidos..
Confirmar la repetibilidad en condiciones de producción.
Después de que se hayan establecido las condiciones de unión adecuadas, El proceso debe comprobarse utilizando piezas y disposiciones de producción representativas..
Las variables importantes pueden incluir el posicionamiento de los componentes., alineación de la bobina, Tiempo de calentamiento, Colocación del relleno y cambios en la condición del material entrante..
Una unión individual exitosa no establece por sí sola un proceso de fabricación repetible..
La decisión final entre soldadura por inducción y soldadura fuerte por inducción debe estar respaldada por las propiedades de unión requeridas., Materiales de relleno compatibles y un proceso de calentamiento que produce consistentemente resultados aceptables..
Conclusión clave
•El límite es el liquidus del metal de aportación.: soldadura ≤450°C, soldadura fuerte por encima de 450°C pero por debajo del solidus del metal base (Terminología de AWS A3.0).
•Ambos procesos utilizan el mismo principio de calentamiento electromagnético.; lo que cambia es el ciclo térmico requerido y el control de calor.
•La selección del relleno debe tener en cuenta la humectación., liquidación conjunta, Acción capilar y expansión térmica., no solo la temperatura de fusión.
•Elija soldadura para una menor exposición térmica (conexiones eléctricas); Elija soldadura fuerte según las demandas de resistencia y temperatura de servicio..
•Verificar la junta terminada – temperatura, mojada, efectos térmicos, rendimiento y repetibilidad, no solo que el relleno se derrita.
Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
¿Cuál es la principal diferencia entre soldar y soldar??
La temperatura del líquido del metal de aportación.. Bajo la terminología AWS A3.0, La soldadura utiliza un relleno con un liquidus a 450°C o menos., mientras que la soldadura fuerte utiliza un relleno con un líquido superior a 450 °C pero inferior al sólido de los materiales base..
¿Se puede utilizar el mismo equipo de inducción para soldar y soldar fuerte??
A menudo si, pero alcanzar la temperatura de soldadura fuerte no garantiza un control satisfactorio de la baja temperatura para soldar. La disposición del serpentín y la capacidad de calentamiento deben desarrollarse para la junta específica..
¿La soldadura fuerte siempre es más fuerte que la soldadura fuerte??
No necesariamente. El rendimiento depende de la aleación de relleno., materiales base, geometría de la unión, condiciones de carga y calidad de la junta. Una conexión soldada bien diseñada puede cumplir con sus requisitos, mientras que una unión soldada mal rellenada puede fallar.
¿Cuándo debo elegir la soldadura por inducción en lugar de la soldadura fuerte por inducción??
Elija soldar cuando sea importante una menor exposición térmica, como por ejemplo para conexiones eléctricas o conjuntos con componentes sensibles a la temperatura. Elija soldadura fuerte cuando la unión necesite mayor resistencia, estanqueidad o capacidad de temperatura de servicio elevada.
Necesita ayuda para seleccionar un proceso de unión por inducción?
Envía los datos de tu unión, requisitos de materiales y servicios, y KECHUANG puede ayudarle a elegir entre soldadura por inducción y soldadura fuerte por inducción..


