
اللحام التعريفي مقابل. اللحام بالحث: ما هو الفرق?
كيف درجة حرارة حشو المعدن, تؤثر المتطلبات المشتركة والتسخين التعريفي على اختيار العملية
لحام التعريفي والنحاس التعريفي كلاهما يستخدم الحث الكهرومغناطيسي لتسخين المكونات المعدنية للانضمام. في كلتا العمليتين, يذوب معدن الحشو, يبلل الأسطح المجاورة ويتصلب لتكوين وصلة دون ذوبان المواد الأساسية عمدًا.
وتختلف العمليتان في درجة حرارة معدن الحشو, متطلبات مشتركة نموذجية والظروف الحرارية اللازمة للانضمام الناجح. تؤثر هذه الاختلافات على الطريقة المناسبة لتجميع معين.
إجابة سريعة: الفرق الرئيسي بين اللحام بالحث والنحاس هو درجة حرارة السائل لمعدن الحشو. تحت AWS A3.0M/A3.0:2025 مصطلحات, يستخدم اللحام معدن حشو ذو سائل عند أو أقل من 450 درجة مئوية (حوالي 840 درجة فهرنهايت), بينما يستخدم اللحام بالنحاس حشو ذو سائل أعلى من 450 درجة مئوية ولكن أقل من درجة حرارة المادة الصلبة للمواد الأساسية. يمكن لكلتا العمليتين استخدام التسخين التعريفي. غالبًا ما يتم اختيار اللحام للانضمام إلى درجة حرارة منخفضة, بما في ذلك التوصيلات الكهربائية المناسبة, بينما يوفر اللحام خيارات حشو معدنية للمفاصل التي تتطلب قوة ميكانيكية أكبر أو قدرة أعلى على درجة حرارة الخدمة.
2. كيف يختلف التسخين التعريفي بين اللحام والنحاس؟?
3. كيف حشو المعادن, يؤثر الترطيب وتصميم المفاصل على النتيجة?
4. متى يجب اختيار اللحام الحثي أو اللحام الحثي?
5. كيف يمكن التحقق من عملية الانضمام التعريفي المحددة?
1. ما هو الفرق بين اللحام التعريفي والنحاس التعريفي?
يعتمد التصنيف على معدن الحشو, ليس مصدر الطاقة التعريفي أو ملف التسخين.
جمعية اللحام الأمريكية (أوس) يميز اللحام عن اللحام باستخدام درجة حرارة السائل لمعدن الحشو. Liquidus هي درجة الحرارة التي تكون فوقها السبيكة سائلة تمامًا.
هذا أكثر دقة من استخدام عام نقطة الانصهار, لأن العديد من سبائك الحشو تذوب على مدى درجات الحرارة.
| مقارنة | اللحام التعريفي | اللحام بالحث |
|---|---|---|
| سائل حشو معدني | عند أو أقل من 450 درجة مئوية | فوق 450 درجة مئوية, تحت الصلبة المعدنية الأساسية |
| طريقة التدفئة | الحث الكهرومغناطيسي | الحث الكهرومغناطيسي |
| ذوبان المعادن الأساسية | غير مقصود | غير مقصود |
| أنظمة الحشو النموذجية | سبائك اللحام القائمة على القصدير وغيرها من سبائك اللحام ذات درجات الحرارة المنخفضة | فضي-, نحاس-, الألومنيوم- أو سبائك النحاس القائمة على النيكل |
| آلية الانضمام | ترطيب الحشو, العمل الشعري والتصلب | ترطيب الحشو, العمل الشعري والتصلب |
| التعرض الحراري | أقل عموما | أعلى عموما |
| التطبيقات النموذجية | التوصيلات الكهربائية, الموصلات والمفاصل المعدنية المختارة ذات درجة الحرارة المنخفضة | الأنابيب, مبادلات حرارية, أدوات القطع والتجمعات التي تتطلب ميكانيكيا |
| اهتمامات الاختيار الرئيسية | الخصائص الكهربائية, الحساسية الحرارية وظروف الخدمة | قوة المفاصل, درجة حرارة الخدمة, توافق المواد والتصميم المشترك |
حدود 450 درجة مئوية هي عتبة تصنيف حشو المعادن. إنه ليست درجة حرارة عالمية لقطعة العمل أو نقطة ضبط التسخين التعريفي الموصى بها.
يجب أن تكون درجات حرارة الانضمام الفعلية كافية حتى تتبلل المادة المالئة المختارة وتتدفق عبر أسطح التزاوج. أنها تعتمد على نطاق ذوبانها, المواد الأساسية والهندسة المشتركة.
لماذا هذا التمييز مهم?
فكر في أنبوب نحاسي متصل بتركيبة نحاسية.
قد يتم ربط التجميع باستخدام سبيكة لحام مناسبة أو حشو مختلط, حسب ظروف التشغيل والمواصفات المعمول بها.
يمكن أن يكون مصدر الحرارة هو التحريض في كلتا الحالتين. تغيير معدن الحشو وشروط ربطه المطلوبة, لكن, يغير تصنيف العملية وقد يغير أداء المفصل.
كيف يختلف اللحام والنحاس عن اللحام?
يشكل اللحام والنحاس مفاصل باستخدام معدن حشو منصهر بينما تظل المواد الأساسية صلبة.
لحام الانصهار, على النقيض من ذلك, ينطوي على ذوبان المادة الأساسية في المفصل. يمكن لطرق اللحام الأخرى إنتاج وصلات صلبة دون ذوبان المادة الأساسية.
على سبيل المثال, تأكيد لحام الحث عالي التردد يعالج حواف التزاوج الحراري التي يتم إجبارها معًا لاحقًا لتكوين لحام.
لذلك, اللحام التعريفي, لحام التعريفي و اللحام بالحث لا ينبغي أن تستخدم بالتبادل.
يجب أن تصف المصطلحات آلية الانضمام الفعلية.
ثم يقوم معلومات اللحام واللحام الخاصة بجمعية اللحام الأمريكية ولها AWS A3.0M/A3.0:2025 معيار المصطلحات تقديم التعريفات ذات الصلة.
2. كيف يختلف التسخين التعريفي بين اللحام والنحاس؟?
مبدأ التسخين الكهرومغناطيسي هو نفسه في كلتا العمليتين.
التيار المتردد في ملف الحث ينتج مجالًا مغناطيسيًا متغيرًا. هذا يستحث التيارات الكهربائية في قطع العمل الموصلة, توليد الحرارة من خلال المقاومة الكهربائية.
للحام والنحاس, ال نظام الحث يتم ترتيبه لتوصيل الحرارة إلى المكونات المحيطة بالمفصل.
قد يتلقى معدن الحشو الكثير من حرارته من خلال التوصيل من الأسطح المعدنية المحيطة بدلاً من التسخين بالحث المباشر.
ما يتغير بين العمليات هو الدورة الحرارية المطلوبة وطريقة التحكم في الحرارة.
لحام التعريفي: التحكم في الانضمام إلى درجة الحرارة المنخفضة
يتطلب اللحام عمومًا درجات حرارة ربط أقل من اللحام بالنحاس.
يمكن أن يكون هذا مفيدًا للتجمعات التي تحتوي على مكونات حساسة لدرجة الحرارة, الطلاءات, المواد العازلة أو الخصائص الميكانيكية القريبة التي لا ينبغي أن تتعرض لتسخين غير ضروري.
ومع ذلك, لا تضمن درجة الحرارة المنخفضة لمعدن الحشو بقاء المكونات المحيطة باردة.
يمكن للموصلات المعدنية والمبيتات نقل الحرارة بعيدًا عن المفصل المقصود. إذا كانت دورة الحث طويلة جدًا, قد تظل المكونات القريبة تصل إلى درجات حرارة ضارة.
يجب أن تقوم العملية بتسخين أسطح الربط الفعلية بدرجة كافية لترطيب اللحام مع الحد من التعرض الحراري في مكان آخر.
لا يحدث ذوبان سبيكة اللحام عند المفصل, في حد ذاته, إثبات أن كلا سطحي التزاوج قد وصلا إلى ظروف الانضمام المناسبة.
اللحام بالحث الكهربائي: تسخين المفصل دون التعرض للحرارة المفرطة
يتطلب اللحام عمومًا درجات حرارة ربط أعلى.
يمكن أن يزيد التعرض الحراري الإضافي من أهمية التحكم في الأكسدة, التوسع الحراري, محاذاة المكونات واستجابة المواد القريبة.
على سبيل المثال, عند لحام نحاس سميك مناسب لأنبوب نحاسي رفيع, قد يسخن المكونان بشكل مختلف بسبب هندستهما, الكتلة الحرارية والتوصيل الحراري.
إذا أصبح أحد المكونات ساخنًا بدرجة كافية بينما ظل الآخر باردًا جدًا, قد لا يبلل الحشو المفصل بأكمله.
يمكن أن يؤدي التسخين المفرط أيضًا إلى أكسدة غير ضرورية أو إزعاج التجميع.
الهدف هو تهيئة الظروف المناسبة عبر أسطح التزاوج, بدلاً من مجرد تسخين الجزء الذي يسهل الوصول إليه من المفصل.
ما الذي يحتاجه نظام الحث للتحكم فيه?
لأي من طريقة الانضمام, وتشمل العوامل ذات الصلة:
— اقتران الملف والموضع بالنسبة للمفصل.
— استجابة التدفئة لكل مادة أساسية.
— أبعاد المكونات والكتلة الحرارية.
— توصيل الحرارة إلى المناطق المجاورة.
— الوقت المتاح لترطيب وتدفق الحشو.
— حدود درجة حرارة المواد القريبة.
تحدد هذه العوامل ما إذا كانت الحرارة تصل إلى الأسطح المطلوبة بطريقة مناسبة ومتكررة.
قد يكون النظام القادر على الوصول إلى درجات حرارة اللحام مناسبًا أيضًا للحام, لكن هذه القدرة وحدها لا توفر تحكمًا مُرضيًا في عملية درجات الحرارة المنخفضة.
وبالمثل, قد لا تتمتع المعدات المصممة لموصل ملحوم صغير بقدرة التسخين أو ترتيب الملف المناسب لتجميع النحاس الأكبر.
يجب تطوير ترتيب التدفئة للمفصل المحدد.
3. كيف حشو المعادن, يؤثر الترطيب وتصميم المفاصل على النتيجة?
يعد اختيار الحشو المعدني أمرًا أساسيًا في كلتا العمليتين.
يحدد تكوينه نطاق الانصهار ويؤثر على قابلية التبلل, خصائص مشتركة, التوافق مع التآكل وشروط الخدمة المقبولة.
تكوين حشو المعدن والتوافق
تستخدم السبائك القائمة على القصدير على نطاق واسع في تطبيقات اللحام, خاصة التوصيلات الكهربائية وبعض الوصلات المعدنية ذات درجة الحرارة المنخفضة.
قد تحتوي حشوات النحاس على الفضة, النحاس, الألومنيوم, النيكل أو عناصر صناعة السبائك الأخرى, اعتمادا على المواد الأساسية ومتطلبات الخدمة.
وجود الفضة لا يعني بالضرورة أن عملية الانضمام مختلط.
بعض السبائك المحتوية على الفضة هي حشوات لحام, بينما البعض الآخر لديه درجة حرارة سائلة أعلى من 450 درجة مئوية ويتم تصنيفه على أنه حشو مختلط.
هذا التمييز ذو صلة خاصة بالمصطلح الأقدم لحام الفضة, والذي يستخدم أحيانًا للعمليات التي تلبي التعريف الحديث للنحاس.
يجب أن يأخذ اختيار الحشو بعين الاعتبار أكثر من درجة حرارة الانصهار. قد تظل مادة الحشو التي تذوب ضمن نطاق درجة الحرارة المتاحة غير مناسبة بسبب ضعف قابلية البلل, عدم كفاية الخصائص الميكانيكية أو عدم التوافق مع بيئة الخدمة.
إعداد السطح والترطيب
يتطلب كل من اللحام والنحاس معدن حشو منصهر لتبليل أسطح التزاوج.
أكاسيد, يمكن أن تتداخل الزيوت وغيرها من الملوثات مع عملية الترطيب وتمنع تكوين المفصل بشكل مرضي.
يمكن استخدام التدفقات المناسبة للتحكم في الأكاسيد السطحية. تستخدم بعض تطبيقات الانضمام بدلاً من ذلك أجواءً خاضعة للرقابة أو طرق حماية أخرى.
الطريقة المناسبة تعتمد على المواد, سبائك الحشو وظروف الإنتاج.
يوفر التسخين التعريفي الطاقة اللازمة للانضمام, ولكنها لا تقضي تلقائيًا على تلوث السطح أو تضمن ترطيب الحشو.
العمل الشعري والتخليص المشترك
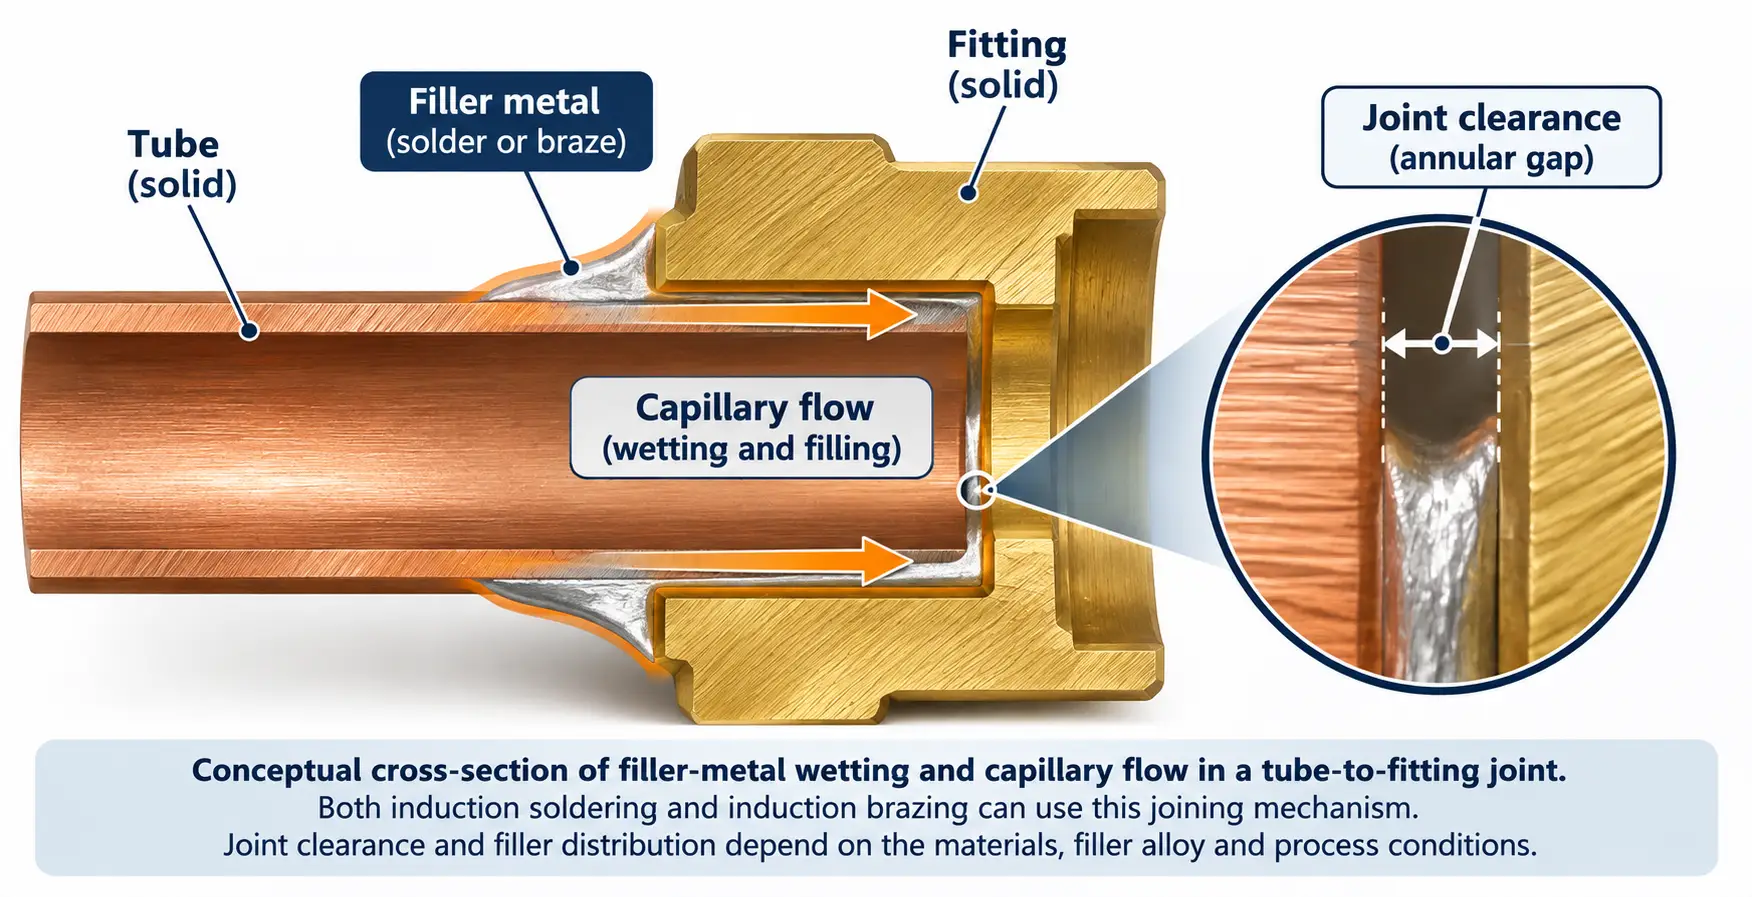
في العديد من الجمعيات ملحومة وملحومة, يتم سحب الحشو المنصهر إلى الفراغ بين الأسطح المجهزة بشكل وثيق من خلال العمل الشعري.
يؤثر الخلوص المشترك على مدى فعالية دخول الحشو وملء تلك المساحة.
إذا كانت الخلوص صغيرًا جدًا, قد يكون اختراق الحشو مقيدًا, اعتمادا على حالة السطح, سلوك التدفق ونظام الحشو.
إذا كان التخليص مفرطا, قد يكون العمل الشعري غير كاف لملء المفصل بالكامل أو قد لا يتمتع المفصل الناتج بالخصائص المطلوبة.
ولذلك يجب إنشاء خلوص مناسب للمواد المختارة وسبائك الحشو.
قد يختلف الخلوص عند درجة حرارة الانضمام عن خلوص التجميع.
وهذا مهم بشكل خاص عند الانضمام إلى معادن مختلفة.
تتمدد المواد المختلفة بكميات مختلفة أثناء التسخين. نتيجة ل, قد يكون للمفصل الذي تم تجميعه بخلوص مناسب في درجة حرارة الغرفة خلوص أصغر أو أكبر عندما يصبح معدن الحشو سائلاً.
على سبيل المثال, قد يتمدد الأنبوب النحاسي الموجود داخل التركيبة الفولاذية بشكل مختلف عن التركيبة المحيطة أثناء عملية اللحام بالنحاس. اعتمادا على الهندسة والمواد, يمكن أن تصبح الخلوص أضيق أثناء التسخين.
يجب أن يأخذ التصميم المشترك النهائي هذه التأثيرات بدلاً من الاعتماد فقط على أبعاد درجة حرارة الغرفة.
ثم يقوم إرشادات TWI بشأن اللحام بالنحاس يشرح أهمية هندسة المفاصل والتدفق الشعري.
هل اللحام دائما أقوى من اللحام؟?
تقدم شركة Brazing عمومًا أنظمة حشو معدنية مناسبة لمتطلبات ميكانيكية أكبر ودرجات حرارة خدمة أعلى.
هذا لا يعني أن كل مفصل ملحوم أقوى من كل مفصل ملحوم.
يعتمد الأداء الفعلي على سبيكة الحشو, المواد الأساسية, الهندسة المشتركة, ظروف التحميل وجودة المفصل المكتمل.
قد يلبي التوصيل الكهربائي الملحوم المصمم بشكل صحيح جميع المتطلبات ذات الصلة. قد تفشل الوصلة النحاسية سيئة التصميم أو المملوءة بشكل غير كامل على الرغم من إنتاجها عند درجة حرارة أعلى.
المقارنة الصحيحة هي بين المفاصل التي تلبي نفس متطلبات الخدمة المحددة.
4. متى يجب اختيار اللحام الحثي أو اللحام الحثي?
يعتمد الاختيار على الاستخدام المقصود للمفصل, وخاصة الميكانيكية, المتطلبات الكهربائية والحرارية.
اختر اللحام التعريفي عندما يكون التعرض الحراري المنخفض أمرًا مهمًا
قد يكون اللحام التعريفي مناسبًا للموصلات الكهربائية المحددة, محطات, تجميعات الموصلات والمفاصل المعدنية الأخرى التي يمكنها تلبية متطلبات الخدمة الخاصة بها باستخدام حشو منخفض الحرارة.
وتشمل الاعتبارات ذات الصلة الاستمرارية الكهربائية, مقاومة الاتصال, حدود درجة حرارة المكونات ومتانة الاتصال النهائي.
الوصلات المعدنية المستخدمة في جمعيات مبدل طور الهوائي هي أحد التطبيقات الممكنة للحام التعريفي.
لا تزال مثل هذه التطبيقات تتطلب تقييمًا دقيقًا للمكونات الموصلة الفعلية والمواد القريبة الحساسة للحرارة.
لا ينبغي افتراض أن اللحام التعريفي مناسب لكل تجميع إلكتروني. لوحات الدوائر معبأة بشكل وثيق, قد تتطلب المكونات الصغيرة والركائز الحساسة للحرارة طرق ربط أخرى.
اختر اللحام بالحث عندما تتطلب متطلبات الخدمة المشتركة ذلك
قد يكون اللحام بالحث مناسبًا للتجمعات المعدنية التي تتطلب قوة ميكانيكية أعلى, أداء مناسب مانع للتسرب أو مقاومة لدرجات حرارة الخدمة المرتفعة.
وتشمل التطبيقات أنابيب النحاس وسبائك النحاس, توصيلات المبادل الحراري وبعضها تجميعات أدوات القطع.
لهذه المكونات, يجب أن يفي الحشو المحدد بمتطلبات الخدمة مع الحفاظ على توافقه مع المواد والدورة الحرارية.
يجب أيضًا مراعاة التكوين المشترك واختلافات التمدد الحراري المحتملة.
مزيد من المعلومات حول العملية وتطبيقاتها الصناعية متاحة على موقعنا اللحام بالحث صفحة.
هل يمكن لحام أو لحام نفس المفصل?
في بعض الحالات, كلتا العمليتين ممكنة من الناحية الفنية.
تعتبر الأنابيب النحاسية مثالاً مفيدًا. اعتمادا على التطبيق, قد يكون الاتصال مصممًا للحام أو اللحام بالنحاس.
يمكن أن يحكم القرار ضغط التشغيل, درجة حرارة الخدمة, الاهتزاز, التحميل, المتطلبات التنظيمية أو إجراءات الانضمام المحددة.
إن المفصل الذي يمكن إنتاجه فعليًا عن طريق اللحام لا تتم الموافقة عليه بالضرورة للخدمة المقصودة.
وبالمثل, إن استخدام حشو مختلط ذو درجة حرارة أعلى لا يؤدي تلقائيًا إلى تحسين المفصل إذا أدى التسخين الإضافي إلى إتلاف المكونات أو خلق حالة تجميع غير مناسبة.
يجب أن يتم اختيار العملية وفقًا لمواصفات المفصل النهائي بدلاً من درجة الحرارة القصوى المتاحة من معدات الحث.
5. كيف يمكن التحقق من عملية الانضمام التعريفي المحددة?
بمجرد اختيار طريقة الانضمام وسبائك الحشو, يجب استخدام التجميعات التمثيلية لتحديد ما إذا كانت عملية الحث تنتج المفصل المطلوب بشكل ثابت.
الهدف هو التحقق من شروط الانضمام الفعلية والأداء النهائي, لا مجرد التأكد من ذوبان معدن الحشو.
تأكيد ظروف درجة الحرارة في المفصل
يجب أن تصل أسطح التزاوج إلى درجة حرارة مناسبة حتى يبلل الحشو ويتدفق.
اعتمادا على الجمعية, يمكن دعم قياس درجة الحرارة بواسطة المزدوجات الحرارية, تكوينها بشكل مناسب قياس الأشعة تحت الحمراء أو غيرها من الطرق المعتمدة.
يجب أن تأخذ القياسات في الاعتبار القيود الفعلية للهندسة والقياس المشتركة.
قد لا تمثل قراءة درجة الحرارة من سطح خارجي يمكن الوصول إليه درجة الحرارة في جميع أنحاء المفصل المخفي.
التحقق من ترطيب الحشو وتوزيعه
لاحظ ما إذا كان الحشو ينتشر على الأسطح المقصودة ويدخل إلى المفصل كما هو مطلوب.
يمكن أن ينجم سوء التبول عن عدم كفاية درجة الحرارة, التلوث, تدفق غير مناسب أو عدم توافق الحشو.
للمفاصل التي تعتمد على حشو الشعيرات الدموية, المظهر الخارجي المرضي لا يدل بالضرورة على استيفاء التخليص الداخلي.
عند الضرورة, يمكن أن يساعد تقسيم العينات التمثيلية في تحديد مدى اختراق الحشو والترابط.
تحقق من وجود تأثيرات حرارية مفرطة
فحص المكونات للأكسدة غير المقبولة, تشوه, تلف الطلاء أو التغييرات في الميزات الحساسة لدرجة الحرارة القريبة.
تكون عمليات الفحص هذه ذات أهمية خاصة عندما يكون للأجزاء المتصلة سُمك مختلف أو سلوك تمدد حراري مختلف.
للتجمعات مع المواد العازلة, المواد اللاصقة أو غيرها من العناصر الحساسة لدرجة الحرارة, وينبغي إدراج الحدود الحرارية لتلك المكونات في تقييم العملية.
التحقق من الأداء المشترك النهائي
الاختبارات المطلوبة تعتمد على التطبيق.
قد يتطلب التوصيل الكهربائي قياسات الاستمرارية أو مقاومة التلامس.
قد يتطلب مفصل التعامل مع السوائل اختبار التسرب.
قد تتطلب التجميعات المحملة ميكانيكيًا إجراء اختبار ميكانيكي مناسب, يحتمل أن تكون مدعومة بفحص القسم.
يمكن للفحص البصري تحديد بعض العيوب السطحية, لكنها لا تستطيع إثبات كل الممتلكات الداخلية أو الوظيفية للمشترك.
ولذلك ينبغي أن تتوافق طريقة التفتيش مع معايير القبول المذكورة.
تأكيد التكرار في ظل ظروف الإنتاج
بعد توافر الشروط المناسبة للانضمام, يجب فحص العملية باستخدام أجزاء وترتيبات الإنتاج التمثيلية.
قد تتضمن المتغيرات المهمة موضع المكونات, محاذاة الملف, وقت التسخين, وضع الحشو والتغيرات في حالة المواد الواردة.
لا يؤدي المفصل الفردي الناجح في حد ذاته إلى إنشاء عملية تصنيع قابلة للتكرار.
يجب أن يكون القرار النهائي بين اللحام بالحث والنحاس بالحث مدعومًا بالخصائص المشتركة المطلوبة, مواد حشو متوافقة وعملية تسخين تنتج باستمرار نتائج مقبولة.
الوجبات الجاهزة الرئيسية
•الحدود هي سائل الحشو المعدني: لحام ≥450 درجة مئوية, مختلط أعلى من 450 درجة مئوية ولكن تحت صلابة المعدن الأساسي (مصطلحات AWS A3.0).
•تستخدم كلتا العمليتين نفس مبدأ التسخين الكهرومغناطيسي; ما يتغير هو الدورة الحرارية المطلوبة والتحكم في الحرارة.
•يجب أن يأخذ اختيار الحشو في الاعتبار الترطيب, التخليص المشترك, العمل الشعري والتمدد الحراري, لا ذوبان درجة الحرارة وحدها.
•اختر اللحام لتقليل التعرض الحراري (التوصيلات الكهربائية); اختر اللحام حسب متطلبات القوة ودرجة حرارة الخدمة.
•التحقق من المفصل النهائي – درجة الحرارة, ترطيب, التأثيرات الحرارية, الأداء والتكرار - وليس فقط ذوبان الحشو.
الأسئلة المتداولة
انقر فوق سؤال لتوسيع الإجابة.
ما هو الفرق الرئيسي بين اللحام والنحاس؟?
درجة حرارة سائل الحشو المعدني. ضمن مصطلحات AWS A3.0, يستخدم اللحام مادة حشو ذات سائل عند أو أقل من 450 درجة مئوية, بينما يستخدم اللحام بالنحاس مادة حشو ذات سائل أعلى من 450 درجة مئوية ولكن أقل من المواد الصلبة للمواد الأساسية.
هل يمكن استخدام نفس معدات الحث في اللحام والنحاس؟?
في كثير من الأحيان نعم, لكن الوصول إلى درجة حرارة اللحام لا يضمن التحكم المُرضي في درجة الحرارة المنخفضة للحام. يجب تطوير ترتيب الملف وقدرة التسخين للمفصل المحدد.
هل اللحام دائما أقوى من اللحام؟?
ليس بالضرورة. يعتمد الأداء على سبيكة الحشو, المواد الأساسية, الهندسة المشتركة, ظروف التحميل وجودة المفاصل. يمكن للاتصال الملحوم المصمم جيدًا أن يلبي متطلباته, في حين أن المفصل النحاسي المملوء بشكل سيئ يمكن أن يفشل.
متى يجب أن أختار اللحام الحثي بدلاً من اللحام الحثي؟?
اختر اللحام عندما يكون التعرض الحراري المنخفض مهمًا, مثل التوصيلات الكهربائية أو التجميعات ذات المكونات الحساسة لدرجة الحرارة. اختر اللحام بالنحاس عندما يحتاج المفصل إلى قوة أعلى, ضيق التسرب أو ارتفاع القدرة على درجة حرارة الخدمة.
بحاجة إلى مساعدة في اختيار عملية الانضمام التعريفي?
أرسل التفاصيل المشتركة الخاصة بك, متطلبات المواد والخدمات, وKECHUANG يمكن أن تساعدك على الاختيار بين اللحام بالحث والنحاس بالحث.


