
Индукционная пайка против. индукционная пайка: В чем разница?
Как температура присадочного металла, Требования к соединениям и индукционный нагрев влияют на выбор процесса
Индукционная пайка и индукционная пайка оба используют электромагнитную индукцию для нагрева металлических компонентов для соединения.. В любом процессе, присадочный металл плавится, смачивает прилегающие поверхности и затвердевает, образуя соединение без преднамеренного плавления основных материалов.
Эти два процесса различаются температурой присадочного металла., типичные требования к соединению и температурные условия, необходимые для успешного соединения. Эти различия влияют на то, какой метод подходит для конкретной сборки..
Быстрый ответ: Основное различие между индукционной пайкой и индукционной пайкой заключается в температуре ликвидуса присадочного металла.. Под AWS A3.0M/A3.0:2025 терминология, при пайке используется присадочный металл с температурой ликвидуса 450°C или ниже. (примерно 840°F), при пайке используется наполнитель с температурой ликвидуса выше 450°C, но ниже температуры солидуса основных материалов.. Оба процесса могут использовать индукционный нагрев.. Пайка часто выбирается для соединения при более низких температурах., включая подходящие электрические соединения, в то время как пайка обеспечивает возможность использования присадочного металла для соединений, требующих большей механической прочности или более высокой рабочей температуры..
2. Чем отличается индукционный нагрев между пайкой и пайкой?
3. Как делают присадочные металлы, Смачивание и конструкция соединений влияют на результат?
4. Когда следует выбирать индукционную пайку или индукционную пайку?
5. Как можно проверить выбранный процесс индукционной сварки??
1. В чем разница между индукционной пайкой и индукционной пайкой?
Классификация зависит от присадочного металла., не индукционный источник питания или нагревательная катушка.
Американское общество сварщиков (АВС) отличает пайку от пайки твердым припоем по температуре ликвидуса присадочного металла.. Ликвидус – это температура, выше которой сплав становится полностью жидким..
Это более точно, чем использование общего температура плавления, потому что многие припои плавятся в диапазоне температур.
| Сравнение | Индукционная пайка | индукционная пайка |
|---|---|---|
| Жидкий присадочный металл | При или ниже 450°C | Выше 450°С, ниже солидуса основного металла |
| Метод нагрева | Электромагнитная индукция | Электромагнитная индукция |
| Плавка недрагоценных металлов | Не предназначено | Не предназначено |
| Типичные системы наполнения | Припои на основе олова и другие низкотемпературные припои | Серебро-, медь-, алюминий- или припои на основе никеля |
| Соединительный механизм | Смачивание наполнителя, капиллярное действие и затвердевание | Смачивание наполнителя, капиллярное действие и затвердевание |
| Термическое воздействие | Обычно ниже | Обычно выше |
| Типичные применения | Электрические соединения, разъемы и избранные низкотемпературные металлические соединения | Тюбинг, теплообменники, режущие инструменты и механически сложные узлы |
| Основные проблемы выбора | Электрические свойства, термическая чувствительность и условия эксплуатации | Сила суставов, рабочая температура, Совместимость материалов и конструкция соединения |
Граница 450°C является порогом классификации присадочного металла.. Он не универсальная температура заготовки или рекомендуемая уставка индукционного нагрева.
Фактическая температура соединения должна быть достаточной для того, чтобы выбранный наполнитель смачивался и растекался по сопрягаемым поверхностям.. Они зависят от его диапазона плавления., базовые материалы и геометрия соединения.
Почему это различие важно?
Рассмотрим медную трубку, соединенную с латунным фитингом..
Сборка может быть соединена с использованием подходящего припоя или припоя., в зависимости от условий эксплуатации и применимых технических характеристик.
В обоих случаях источником тепла может быть индукция.. Изменение присадочного металла и необходимых условий его соединения., однако, меняет классификацию процесса и может изменить производительность соединения.
Чем пайка и пайка отличаются от сварки?
Пайка и пайка образуют соединения с использованием расплавленного присадочного металла, в то время как основные материалы остаются твердыми..
Сварка плавлением, в отличие от этого, включает плавление основного материала в месте соединения.. Другие методы сварки позволяют создавать твердотельные соединения без плавления основного материала..
Например, определенный высокочастотная индукционная сварка обрабатывает нагреванием сопрягаемые кромки, которые впоследствии соединяются вместе, образуя сварной шов.
Поэтому, индукционная сварка, индукционная пайка и Индукционная пайка не следует использовать как взаимозаменяемые.
Терминология должна описывать фактический механизм соединения..
The Информация Американского общества сварщиков о пайке и пайке и его АВС А3.0М/А3.0:2025 стандарт терминологии дайте соответствующие определения.
2. Чем отличается индукционный нагрев между пайкой и пайкой?
Принцип электромагнитного нагрева одинаков в обоих процессах..
Переменный ток в индукционной катушке создает изменяющееся магнитное поле.. Это индуцирует электрические токи в проводящих заготовках., выработка тепла за счет электрического сопротивления.
Для пайки и пайки, сама индукционная система предназначен для подачи тепла к компонентам вокруг соединения..
Присадочный металл может получать большую часть своего тепла за счет проводимости от окружающих металлических поверхностей, а не за счет прямого индукционного нагрева..
Что меняется между процессами, так это требуемый тепловой цикл и способ управления теплом..
Индукционная пайка: контроль низкотемпературного соединения
Пайка обычно требует более низких температур соединения, чем пайка..
Это может быть полезно для сборок, содержащих чувствительные к температуре компоненты., покрытия, изоляционные материалы или близлежащие механические элементы, которые не должны подвергаться ненужному нагреву..
Однако, более низкая температура присадочного металла не гарантирует, что окружающие компоненты останутся холодными.
Металлические проводники и корпуса могут отводить тепло от предполагаемого соединения.. Если индукционный цикл слишком длинный, близлежащие компоненты могут по-прежнему достигать опасной температуры.
Этот процесс должен нагреть фактические соединяемые поверхности в достаточной степени для смачивания припоя, одновременно ограничивая тепловое воздействие в других местах..
Припой, плавящийся в месте соединения, не, говорит вам сама по себе, доказать, что обе сопрягаемые поверхности достигли подходящих условий соединения.
Индукционная пайка: нагрев шва без чрезмерного термического воздействия
Пайка обычно требует более высоких температур соединения..
Дополнительное термическое воздействие может повысить важность контроля окисления., тепловое расширение, выравнивание компонентов и реакция близлежащих материалов.
Например, при пайке толстого латунного фитинга к тонкой медной трубке, два компонента могут нагреваться по-разному из-за их геометрии., тепловая масса и теплопроводность.
Если один компонент становится достаточно горячим, а другой остается слишком холодным, шпатлевка не должна смачивать весь шов.
Чрезмерный нагрев также может привести к ненужному окислению или нарушению сборки..
Цель состоит в том, чтобы создать подходящие условия на сопрягаемых поверхностях., а не просто нагревать наиболее доступную часть соединения.
Что должна контролировать индукционная система?
Для любого метода присоединения, соответствующие факторы включают в себя:
— Соединение катушки и положение относительно шарнира.
— Реакция нагрева каждого основного материала.
— Размеры компонентов и тепловая масса.
— Теплопроводность в соседние области.
— Время, доступное для смачивания и растекания наполнителя.
— Температурные пределы близлежащих материалов.
Эти факторы определяют, достигнет ли тепло требуемых поверхностей подходящим и повторяемым образом..
Система, способная достигать температуры пайки, также может подойти для пайки., но эта возможность сама по себе не обеспечивает удовлетворительного управления процессом при низких температурах..
Аналогично, оборудование, предназначенное для небольшого паяного разъема, может не иметь нагревательной мощности или подходящего расположения катушек для более крупного паяного узла..
Схема обогрева должна быть разработана для конкретного стыка..
3. Как делают присадочные металлы, Смачивание и конструкция соединений влияют на результат?
Выбор присадочного металла занимает центральное место в обоих процессах..
Его состав определяет диапазон плавления и влияет на смачиваемость., совместная собственность, коррозионная совместимость и приемлемые условия эксплуатации.
Состав присадочного металла и совместимость
Сплавы на основе олова широко используются для пайки., особенно электрические соединения и некоторые низкотемпературные металлические соединения..
Припои для припоя могут содержать серебро., медь, алюминий, никель или другие легирующие элементы, в зависимости от базовых материалов и требований к обслуживанию.
Наличие серебра не обязательно означает, что процесс соединения является пайкой..
Некоторые серебросодержащие сплавы являются припоями для припоя., в то время как другие имеют температуру ликвидуса выше 450 ° C и классифицируются как припои для припоя..
Это различие особенно актуально для старого термина пайка серебром, который иногда используется для процессов, соответствующих современному определению пайки.
Filler selection must consider more than melting temperature. A filler that melts within the available temperature range may still be unsuitable because of poor wettability, inadequate mechanical properties or incompatibility with the service environment.
Surface preparation and wetting
Both soldering and brazing require molten filler metal to wet the mating surfaces.
Oxides, oils and other contamination can interfere with wetting and prevent satisfactory joint formation.
Suitable fluxes may be used to control surface oxides. Certain joining applications instead use controlled atmospheres or other protective methods.
The appropriate method depends on the materials, filler alloy and production conditions.
Induction heating supplies the energy needed for joining, но он не устраняет автоматически загрязнение поверхности и не гарантирует смачивание наполнителя..
Капиллярное действие и суставной клиренс
Во многих паяных и паяных узлах, расплавленный наполнитель втягивается в пространство между плотно прилегающими поверхностями за счет капиллярного действия.
Зазор в шве влияет на то, насколько эффективно наполнитель может проникнуть и заполнить это пространство..
Если зазор слишком мал, проникновение наполнителя может быть ограничено, в зависимости от состояния поверхности, поведение флюса и система наполнителя.
Если зазор слишком велик, капиллярное действие может оказаться недостаточным для полного заполнения шва или полученный шов может не обладать требуемыми свойствами.
Поэтому для выбранных материалов и присадочного сплава необходимо установить соответствующий зазор..
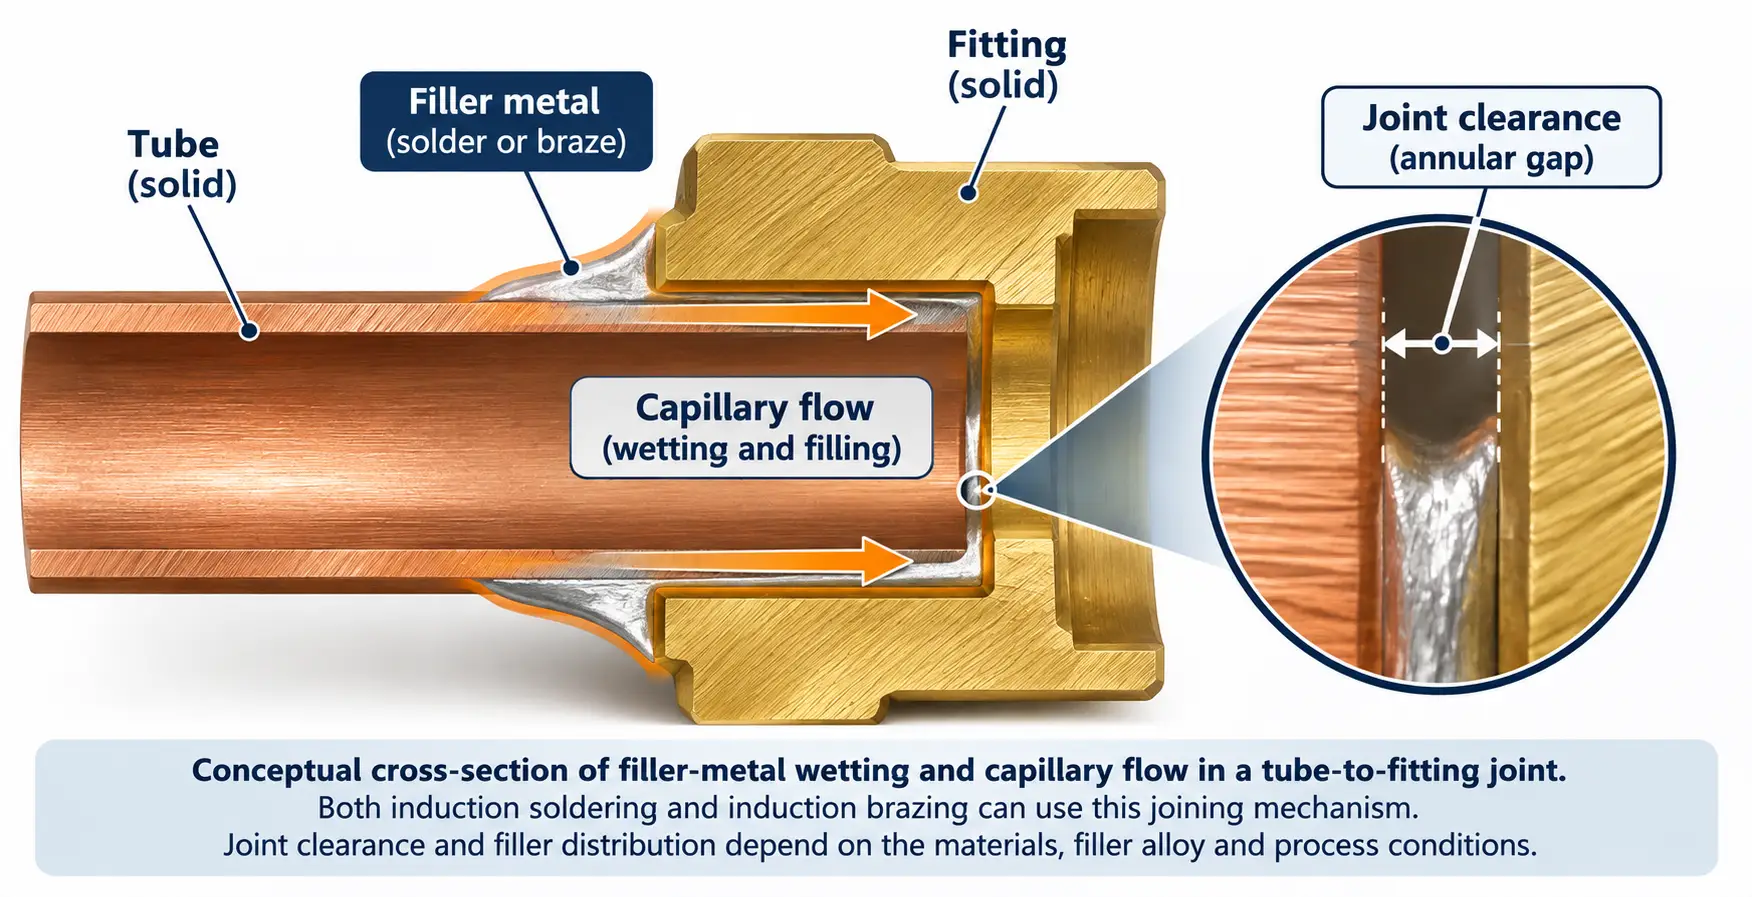
Зазор при температуре соединения может отличаться от монтажного зазора..
Это особенно важно при соединении разнородных металлов..
Разные материалы при нагревании расширяются по-разному.. Как результат, соединение, собранное с подходящим зазором при комнатной температуре, может иметь меньший или больший зазор, когда присадочный металл становится жидким.
Например, медная трубка внутри стального фитинга может расширяться иначе, чем окружающий фитинг во время пайки. В зависимости от геометрии и материалов, зазор может стать уже при нагреве.
Окончательный проект соединения должен учитывать эти эффекты, а не полагаться только на параметры комнатной температуры..
The Руководство TWI по пайке объясняет важность геометрии сустава и капиллярного потока.
Всегда ли пайка прочнее пайки??
Пайка обычно предлагает системы присадочного металла, подходящие для более высоких механических требований и более высоких рабочих температур..
Это не означает, что каждое паяное соединение прочнее любого паяного соединения..
Фактическая производительность зависит от присадочного сплава., базовые материалы, геометрия соединения, условия нагрузки и качество выполненного соединения.
Правильно спроектированное паяное электрическое соединение может отвечать всем соответствующим требованиям.. Плохо спроектированное или неполностью заполненное паяное соединение может выйти из строя, несмотря на то, что оно было произведено при более высокой температуре..
Правильное сравнение проводится между соединениями, которые удовлетворяют одним и тем же определенным требованиям к эксплуатации..
4. Когда следует выбирать индукционную пайку или индукционную пайку?
Выбор зависит от предполагаемого использования соединения., особенно его механический, электрические и тепловые требования.
Выбирайте индукционную пайку, когда важно снизить тепловое воздействие.
Индукционная пайка может подойти для некоторых электрических разъемов., терминалы, сборки проводников и другие металлические соединения, которые могут соответствовать требованиям эксплуатации с низкотемпературным наполнителем.
Соответствующие соображения включают в себя электрическую непрерывность., контактное сопротивление, температурные пределы компонентов и долговечность готового соединения.
Металлические соединения, используемые в антенные фазовращатели в сборе одно из возможных применений индукционной пайки.
Такие приложения по-прежнему требуют тщательной оценки реальных проводящих компонентов и близлежащих термочувствительных материалов..
Не следует считать, что индукционная пайка подходит для каждой электронной сборки.. Плотно упакованные платы, Для небольших компонентов и термочувствительных подложек могут потребоваться другие методы соединения..
Выбирайте индукционную пайку, когда этого требуют требования к совместному обслуживанию.
Индукционная пайка может подойти для металлических узлов, требующих более высокой механической прочности., подходящая герметичность или устойчивость к повышенным температурам эксплуатации.
Область применения: трубы из меди и медных сплавов., соединения теплообменника и некоторые режущие инструменты в сборе.
Для этих компонентов, выбранный наполнитель должен соответствовать эксплуатационным требованиям, оставаясь при этом совместимым с материалами и термическим циклом..
Также необходимо учитывать конфигурацию соединений и возможные различия в тепловом расширении..
Более подробную информацию об этом процессе и его промышленном применении можно найти на нашем сайте. индукционная пайка страница.
Можно ли одно и то же соединение спаять или спаять??
В некоторых случаях, оба процесса технически возможны.
Медные трубы – полезный пример.. В зависимости от приложения, соединение может быть предназначено для пайки или пайки.
Решение может зависеть от рабочего давления., рабочая температура, вибрация, нагрузка, нормативные требования или установленная процедура присоединения.
Соединение, которое можно физически выполнить пайкой, не обязательно одобрено для предполагаемой эксплуатации..
Точно так же, использование высокотемпературного припоя не приводит к автоматическому улучшению соединения, если дополнительный нагрев повреждает компоненты или создает неподходящие условия сборки..
Процесс следует выбирать в соответствии со спецификациями готового соединения, а не максимальной температурой, доступной для индукционного оборудования..
5. Как можно проверить выбранный процесс индукционной сварки??
После выбора метода соединения и присадочного сплава, следует использовать репрезентативные сборки, чтобы установить, обеспечивает ли индукционный процесс стабильное требуемое соединение..
Цель состоит в том, чтобы проверить фактические условия соединения и конечную производительность., не просто подтвердить, что присадочный металл плавится.
Уточните температурный режим в месте соединения.
Сопрягаемые поверхности должны достичь подходящей температуры для смачивания и растекания наполнителя..
В зависимости от сборки, измерение температуры может поддерживаться термопарами, соответствующим образом настроен инфракрасное измерение или другие проверенные методы.
При измерениях следует учитывать фактическую геометрию соединения и ограничения измерений..
Показания температуры с доступной внешней поверхности могут не отражать температуру во всем скрытом соединении..
Проверьте смачивание и распределение наполнителя.
Наблюдайте, распределяется ли шпатлевка по намеченным поверхностям и входит ли в шов должным образом..
Плохое смачивание может быть результатом недостаточной температуры., загрязнение, неподходящий флюс или несовместимость наполнителей.
Для швов, зависящих от капиллярного наполнения, удовлетворительный внешний вид не обязательно доказывает, что внутренний зазор заполнен.
При необходимости, секционирование репрезентативных образцов может помочь установить степень проникновения и сцепления наполнителя..
Проверьте, нет ли чрезмерных термических эффектов.
Осмотрите компоненты на предмет неприемлемого окисления., деформация, повреждение покрытия или изменения близлежащих чувствительных к температуре элементов.
Эти проверки особенно актуальны, когда соединяемые детали имеют разную толщину или характеристики теплового расширения..
Для сборок с изоляционными материалами, клеи или другие термочувствительные элементы, температурные пределы этих компонентов должны быть включены в оценку процесса..
Проверка работоспособности готового соединения
Требуемые тесты зависят от приложения.
Электрическое соединение может потребовать измерения целостности или сопротивления контактов..
Соединение, работающее с жидкостью, может потребовать проверки на герметичность..
Механически нагруженный узел может потребовать соответствующего механического испытания., потенциально подтверждается изучением раздела.
Визуальный осмотр может выявить некоторые дефекты поверхности., но он не может установить все внутренние или функциональные свойства сустава..
Таким образом, метод контроля должен соответствовать установленным критериям приемки..
Подтвердить повторяемость в производственных условиях
После установления подходящих условий соединения, процесс должен быть проверен с использованием репрезентативных производственных деталей и устройств..
Важные переменные могут включать расположение компонентов., выравнивание катушки, время нагрева, размещение наполнителя и изменение состояния поступающего материала.
Успешное отдельное соединение само по себе не обеспечивает повторяемый производственный процесс..
Окончательное решение между индукционной пайкой и индукционной пайкой должно основываться на требуемых свойствах соединения., совместимые наполнители и процесс нагрева, который постоянно дает приемлемые результаты.
Ключевой вывод
•Границей является ликвидус присадочного металла.: пайка ≤450°C, пайка при температуре выше 450°C, но ниже солидуса основного металла (Терминология AWS A3.0).
•Оба процесса используют один и тот же принцип электромагнитного нагрева.; какие изменения - это требуемый тепловой цикл и контроль нагрева.
•Выбор наполнителя должен учитывать смачивание, зазор суставов, капиллярное действие и тепловое расширение, не только температура плавления.
•Выбирайте пайку для меньшего теплового воздействия. (электрические соединения); выбирайте пайку с учетом требований к прочности и рабочей температуре.
•Проверка готового соединения — температура, смачивание, тепловые эффекты, производительность и повторяемость — не только расплавленный наполнитель.
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
В чем основная разница между пайкой и пайкой??
Температура жидкости присадочного металла. По терминологии AWS A3.0, при пайке используется наполнитель с температурой ликвидуса 450°C или ниже., при пайке используется наполнитель с температурой ликвидуса выше 450°C, но ниже солидуса основных материалов..
Можно ли использовать одно и то же индукционное оборудование для пайки и пайки??
Часто да, но достижение температуры пайки не гарантирует удовлетворительного низкотемпературного контроля при пайке.. Расположение змеевика и мощность нагрева должны разрабатываться для конкретного соединения..
Всегда ли пайка прочнее пайки??
Не обязательно. Производительность зависит от присадочного сплава, базовые материалы, геометрия соединения, условия нагрузки и качество соединения. Хорошо спроектированное паяное соединение может удовлетворить его требованиям., в то время как плохо заполненное паяное соединение может выйти из строя.
Когда следует выбирать индукционную пайку вместо индукционной пайки?
Выбирайте пайку, когда важно меньшее тепловое воздействие, например, для электрических соединений или сборок с чувствительными к температуре компонентами. Выбирайте пайку, когда соединение требует более высокой прочности., герметичность или возможность работы при повышенных температурах.
Нужна помощь в выборе процесса индукционной сварки?
Отправьте ваши совместные данные, Требования к материалам и обслуживанию, и KECHUANG могут помочь вам выбрать между индукционной пайкой и индукционной пайкой..


