
การบัดกรีแบบเหนี่ยวนำเทียบกับ. การบัดกรีด้วยเหนี่ยวนำ: ความแตกต่างคืออะไร?
อุณหภูมิของฟิลเลอร์-โลหะเป็นอย่างไร, ข้อกำหนดร่วมและการทำความร้อนแบบเหนี่ยวนำส่งผลต่อการเลือกกระบวนการ
การบัดกรีแบบเหนี่ยวนำและการประสานแบบเหนี่ยวนำ ทั้งสองใช้การเหนี่ยวนำแม่เหล็กไฟฟ้าเพื่อให้ความร้อนแก่ส่วนประกอบโลหะในการเชื่อม. ในกระบวนการใดกระบวนการหนึ่ง, โลหะฟิลเลอร์จะละลาย, ทำให้พื้นผิวที่อยู่ติดกันเปียกและแข็งตัวเพื่อสร้างรอยต่อโดยไม่ทำให้วัสดุฐานละลายโดยเจตนา.
กระบวนการทั้งสองมีความแตกต่างกันในเรื่องอุณหภูมิของโลหะตัวเติม, ข้อกำหนดทั่วไปของข้อต่อและสภาวะความร้อนที่จำเป็นสำหรับการเข้าร่วมที่ประสบความสำเร็จ. ความแตกต่างเหล่านี้ส่งผลต่อวิธีการที่เหมาะสมสำหรับการประกอบโดยเฉพาะ.
ตอบด่วน: ความแตกต่างที่สำคัญระหว่างการบัดกรีแบบเหนี่ยวนำและการบัดกรีแบบเหนี่ยวนำคืออุณหภูมิของเหลวของโลหะตัวเติม. ภายใต้ AWS A3.0M/A3.0:2025 คำศัพท์เฉพาะทาง, การบัดกรีใช้โลหะเติมที่มีของเหลวที่อุณหภูมิหรือต่ำกว่า 450°C (ประมาณ 840°F), ในขณะที่การบัดกรีแข็งใช้สารตัวเติมที่มีของเหลวสูงกว่า 450°C แต่ต่ำกว่าอุณหภูมิโซลิดัสของวัสดุฐาน. ทั้งสองกระบวนการสามารถใช้ความร้อนแบบเหนี่ยวนำได้. การบัดกรีมักถูกเลือกสำหรับการต่อที่อุณหภูมิต่ำ, รวมถึงการเชื่อมต่อไฟฟ้าที่เหมาะสม, ในขณะที่การบัดกรีให้ตัวเลือกโลหะเติมสำหรับข้อต่อที่ต้องการความแข็งแรงเชิงกลมากขึ้นหรือความสามารถในการให้บริการที่อุณหภูมิสูงกว่า.
2. การทำความร้อนแบบเหนี่ยวนำแตกต่างกันอย่างไรระหว่างการบัดกรีและการบัดกรี?
3. ฟิลเลอร์โลหะทำอย่างไร, การออกแบบรอยเปียกและข้อต่อส่งผลต่อผลลัพธ์?
4. เมื่อใดควรเลือกการบัดกรีแบบเหนี่ยวนำหรือการประสานแบบเหนี่ยวนำ?
5. กระบวนการเข้าร่วมการชักนำที่เลือกสามารถตรวจสอบได้อย่างไร?
1. ความแตกต่างระหว่างการบัดกรีแบบเหนี่ยวนำและการประสานแบบเหนี่ยวนำคืออะไร?
การจำแนกประเภทขึ้นอยู่กับโลหะตัวเติม, ไม่ใช่แหล่งจ่ายไฟเหนี่ยวนำหรือคอยล์ทำความร้อน.
สมาคมการเชื่อมอเมริกัน (AWS) แยกความแตกต่างระหว่างการบัดกรีจากการบัดกรีโดยใช้อุณหภูมิของเหลวของโลหะตัวเติม. Liquidus คืออุณหภูมิที่โลหะผสมกลายเป็นของเหลวโดยสมบูรณ์.
มีความแม่นยำมากกว่าการใช้แบบทั่วไป จุดหลอมเหลว, เนื่องจากโลหะผสมของตัวเติมจำนวนมากหลอมละลายในช่วงอุณหภูมิ.
| การเปรียบเทียบ | การบัดกรีแบบเหนี่ยวนำ | การบัดกรีด้วยเหนี่ยวนำ |
|---|---|---|
| ฟิลเลอร์เหลว-โลหะ | ที่หรือต่ำกว่า 450°C | สูงกว่า 450°C, ใต้โซลิดัสโลหะฐาน |
| วิธีให้ความร้อน | การเหนี่ยวนำแม่เหล็กไฟฟ้า | การเหนี่ยวนำแม่เหล็กไฟฟ้า |
| การหลอมโลหะฐาน | ไม่ได้ตั้งใจ | ไม่ได้ตั้งใจ |
| ระบบตัวเติมทั่วไป | โลหะผสมบัดกรีที่มีดีบุกและอุณหภูมิต่ำอื่นๆ | เงิน-, ทองแดง-, อลูมิเนียม- หรือโลหะผสมสำหรับการบัดกรีแข็งที่มีนิกเกิล |
| กลไกการเข้าร่วม | ฟิลเลอร์เปียก, การกระทำของเส้นเลือดฝอยและการแข็งตัว | ฟิลเลอร์เปียก, การกระทำของเส้นเลือดฝอยและการแข็งตัว |
| การสัมผัสกับความร้อน | โดยทั่วไปจะต่ำกว่า | โดยทั่วไปสูงขึ้น |
| การใช้งานทั่วไป | การเชื่อมต่อไฟฟ้า, ขั้วต่อและข้อต่อโลหะอุณหภูมิต่ำที่เลือก | ท่อ, เครื่องแลกเปลี่ยนความร้อน, เครื่องมือตัดและชิ้นส่วนที่ต้องใช้กลไกสูง |
| ข้อกังวลในการเลือกหลัก | คุณสมบัติทางไฟฟ้า, ความไวต่อความร้อนและเงื่อนไขการบริการ | ความแข็งแรงร่วมกัน, อุณหภูมิบริการ, ความเข้ากันได้ของวัสดุและการออกแบบข้อต่อ |
ขอบเขตอุณหภูมิ 450°C เป็นเกณฑ์การจำแนกประเภทโลหะเติม. แต่เป็น ไม่ใช่อุณหภูมิชิ้นงานสากลหรือจุดตั้งค่าการให้ความร้อนแบบเหนี่ยวนำที่แนะนำ.
อุณหภูมิในการเชื่อมจริงต้องเพียงพอสำหรับสารตัวเติมที่เลือกให้เปียกและไหลผ่านพื้นผิวผสมพันธุ์. ขึ้นอยู่กับช่วงการหลอมละลาย, วัสดุฐานและรูปทรงของข้อต่อ.
เหตุใดความแตกต่างนี้จึงสำคัญ?
พิจารณาท่อทองแดงที่เชื่อมต่อกับข้อต่อทองเหลือง.
การประกอบอาจเชื่อมต่อโดยใช้โลหะผสมบัดกรีที่เหมาะสมหรือตัวเติมสำหรับการบัดกรีแข็ง, ขึ้นอยู่กับสภาพการทำงานและข้อกำหนดเฉพาะที่บังคับใช้.
แหล่งความร้อนสามารถเหนี่ยวนำได้ในทั้งสองกรณี. การเปลี่ยนโลหะตัวเติมและเงื่อนไขการเชื่อมที่จำเป็น, อย่างไรก็ตาม, เปลี่ยนแปลงการจำแนกกระบวนการและอาจเปลี่ยนแปลงประสิทธิภาพของข้อต่อ.
การบัดกรีและการบัดกรีแตกต่างจากการเชื่อมอย่างไร?
การบัดกรีและการประสานเกิดขึ้นจากข้อต่อโดยใช้โลหะตัวเติมหลอมเหลว ในขณะที่วัสดุฐานยังคงแข็งอยู่.
การเชื่อมฟิวชั่น, ในทางตรงกันข้าม, เกี่ยวข้องกับการหลอมวัสดุฐานที่ข้อต่อ. วิธีการเชื่อมอื่นๆ สามารถสร้างข้อต่อโซลิดสเตตได้โดยไม่ทำให้วัสดุฐานละลาย.
ตัวอย่างเช่น, แน่ใจ การเชื่อมแบบเหนี่ยวนำความถี่สูง ประมวลผลขอบการจับคู่ความร้อนซึ่งต่อมาถูกบังคับเข้าด้วยกันเพื่อสร้างรอยเชื่อม.
ดังนั้น, การเชื่อมแบบเหนี่ยวนำ, การบัดกรีแบบเหนี่ยวนำ และ การบัดกรีด้วยการเหนี่ยวนำ ไม่ควรใช้สลับกัน.
คำศัพท์ควรอธิบายกลไกการเข้าร่วมจริง.
หลักการ ข้อมูลการบัดกรีและการบัดกรีของ American Welding Society และมัน AWS A3.0M/A3.0:2025 มาตรฐานคำศัพท์ ให้คำจำกัดความที่เกี่ยวข้อง.
2. การทำความร้อนแบบเหนี่ยวนำแตกต่างกันอย่างไรระหว่างการบัดกรีและการบัดกรี?
หลักการทำความร้อนด้วยแม่เหล็กไฟฟ้าจะเหมือนกันในทั้งสองกระบวนการ.
กระแสสลับในขดลวดเหนี่ยวนำทำให้เกิดสนามแม่เหล็กที่เปลี่ยนแปลง. ซึ่งจะเหนี่ยวนำกระแสไฟฟ้าในชิ้นงานที่เป็นสื่อกระแสไฟฟ้า, สร้างความร้อนผ่านความต้านทานไฟฟ้า.
สำหรับการบัดกรีและการบัดกรีแข็ง, การจัดเรียง ระบบเหนี่ยวนำ ถูกจัดเรียงเพื่อส่งความร้อนไปยังส่วนประกอบรอบข้อต่อ.
โลหะตัวเติมอาจได้รับความร้อนมากผ่านการนำจากพื้นผิวโลหะโดยรอบ แทนที่จะผ่านการทำความร้อนแบบเหนี่ยวนำโดยตรง.
สิ่งที่เปลี่ยนแปลงระหว่างกระบวนการคือวัฏจักรความร้อนที่จำเป็นและวิธีการควบคุมความร้อน.
การบัดกรีแบบเหนี่ยวนำ: การควบคุมการเชื่อมต่อที่อุณหภูมิต่ำกว่า
โดยทั่วไปการบัดกรีต้องใช้อุณหภูมิในการเชื่อมต่ำกว่าการบัดกรีแข็ง.
สิ่งนี้มีประโยชน์สำหรับชุดประกอบที่มีส่วนประกอบที่ไวต่ออุณหภูมิ, การเคลือบ, วัสดุฉนวนหรือคุณสมบัติทางกลใกล้เคียงที่ไม่ควรได้รับความร้อนโดยไม่จำเป็น.
อย่างไรก็ตาม, อุณหภูมิโลหะเติมที่ต่ำกว่าไม่ได้รับประกันว่าส่วนประกอบโดยรอบจะยังคงเย็นอยู่.
ตัวนำและตัวเรือนโลหะสามารถถ่ายเทความร้อนออกจากข้อต่อที่ต้องการได้. หากรอบการเหนี่ยวนำยาวเกินไป, ส่วนประกอบใกล้เคียงอาจยังมีอุณหภูมิที่สร้างความเสียหายได้.
กระบวนการนี้จะต้องให้ความร้อนแก่พื้นผิวการเชื่อมจริงเพียงพอสำหรับการบัดกรีเปียกในขณะที่จำกัดการสัมผัสความร้อนที่อื่น.
โลหะผสมบัดกรีที่หลอมละลายที่ข้อต่อไม่ได้, ด้วยตัวเอง, พิสูจน์ว่าพื้นผิวการผสมพันธุ์ทั้งสองมีสภาวะการเชื่อมต่อที่เหมาะสม.
การประสานแบบเหนี่ยวนำ: ให้ความร้อนแก่ข้อต่อโดยไม่มีการสัมผัสความร้อนมากเกินไป
โดยทั่วไปการบัดกรีต้องใช้อุณหภูมิการเชื่อมที่สูงกว่า.
การเปิดรับความร้อนเพิ่มเติมสามารถเพิ่มความสำคัญของการควบคุมออกซิเดชันได้, การขยายตัวทางความร้อน, การจัดตำแหน่งส่วนประกอบและการตอบสนองของวัสดุใกล้เคียง.
ตัวอย่างเช่น, เมื่อบัดกรีทองเหลืองหนาเข้ากับท่อทองแดงบาง, ส่วนประกอบทั้งสองอาจมีความร้อนแตกต่างกันเนื่องจากรูปทรงของมัน, มวลความร้อนและการนำความร้อน.
หากส่วนประกอบหนึ่งร้อนเพียงพอในขณะที่อีกชิ้นยังเย็นเกินไป, ฟิลเลอร์อาจไม่ทำให้ข้อต่อเปียกทั้งหมด.
การให้ความร้อนที่มากเกินไปอาจทำให้เกิดออกซิเดชันโดยไม่จำเป็นหรือรบกวนการประกอบได้.
วัตถุประสงค์คือเพื่อสร้างสภาวะที่เหมาะสมทั่วทั้งพื้นผิวการผสมพันธุ์, แทนที่จะให้ความร้อนแก่ส่วนที่เข้าถึงได้มากที่สุดของข้อต่อ.
ระบบเหนี่ยวนำจำเป็นต้องควบคุมอะไรบ้าง?
สำหรับวิธีการเข้าร่วมอย่างใดอย่างหนึ่ง, ปัจจัยที่เกี่ยวข้องได้แก่:
— ข้อต่อคอยล์และตำแหน่งสัมพันธ์กับข้อต่อ.
— การตอบสนองความร้อนของวัสดุฐานแต่ละชนิด.
— ขนาดส่วนประกอบและมวลความร้อน.
— การนำความร้อนเข้าสู่บริเวณข้างเคียง.
— เวลาที่ใช้ในการทำให้ฟิลเลอร์เปียกและไหล.
— ขีดจำกัดอุณหภูมิของวัสดุใกล้เคียง.
ปัจจัยเหล่านี้จะกำหนดว่าความร้อนไปถึงพื้นผิวที่ต้องการในลักษณะที่เหมาะสมและทำซ้ำได้หรือไม่.
ระบบที่สามารถเข้าถึงอุณหภูมิการบัดกรีแข็งอาจเหมาะสำหรับการบัดกรีด้วย, แต่ความสามารถนั้นเพียงอย่างเดียวไม่สามารถสร้างการควบคุมกระบวนการที่อุณหภูมิต่ำที่น่าพอใจได้.
เช่นเดียวกัน, อุปกรณ์ที่ออกแบบมาสำหรับขั้วต่อบัดกรีขนาดเล็กอาจไม่มีความสามารถในการทำความร้อนหรือการจัดเรียงคอยล์ที่เหมาะสมสำหรับชุดบัดกรีขนาดใหญ่.
การจัดระบบทำความร้อนต้องได้รับการพัฒนาสำหรับข้อต่อเฉพาะ.
3. ฟิลเลอร์โลหะทำอย่างไร, การออกแบบรอยเปียกและข้อต่อส่งผลต่อผลลัพธ์?
การเลือกโลหะเติมถือเป็นหัวใจสำคัญของทั้งสองกระบวนการ.
องค์ประกอบจะกำหนดช่วงการหลอมเหลวและมีอิทธิพลต่อความสามารถในการเปียกน้ำ, คุณสมบัติร่วมกัน, ความเข้ากันได้ของการกัดกร่อนและเงื่อนไขการบริการที่ยอมรับได้.
ส่วนประกอบของโลหะฟิลเลอร์และความเข้ากันได้
โลหะผสมที่มีดีบุกถูกนำมาใช้กันอย่างแพร่หลายสำหรับงานบัดกรี, โดยเฉพาะการเชื่อมต่อทางไฟฟ้าและข้อต่อโลหะที่มีอุณหภูมิต่ำกว่า.
สารตัวเติมสำหรับการบัดกรีอาจมีสีเงิน, ทองแดง, อลูมิเนียม, นิกเกิลหรือธาตุผสมอื่น ๆ, ขึ้นอยู่กับวัสดุพื้นฐานและข้อกำหนดการบริการ.
การมีเงินไม่ได้หมายความว่ากระบวนการเชื่อมจะประสานกันเสมอไป.
โลหะผสมที่มีเงินบางชนิดเป็นสารตัวเติมบัดกรี, ในขณะที่บางชนิดมีอุณหภูมิของเหลวสูงกว่า 450°C และจัดเป็นสารตัวเติมสำหรับประสาน.
ความแตกต่างนี้มีความเกี่ยวข้องอย่างยิ่งกับคำที่เก่ากว่า การบัดกรีเงิน, ซึ่งบางครั้งใช้สำหรับกระบวนการที่ตรงตามคำจำกัดความสมัยใหม่ของการบัดกรีแข็ง.
การเลือกฟิลเลอร์ต้องคำนึงถึงมากกว่าอุณหภูมิหลอมเหลว. สารตัวเติมที่ละลายภายในช่วงอุณหภูมิที่มีอยู่อาจยังไม่เหมาะสมเนื่องจากมีความสามารถในการเปียกได้ไม่ดี, คุณสมบัติทางกลไม่เพียงพอหรือความไม่เข้ากันกับสภาพแวดล้อมการบริการ.
การเตรียมพื้นผิวและการทำให้เปียก
ทั้งการบัดกรีและการบัดกรีต้องใช้โลหะหลอมเหลวเพื่อทำให้พื้นผิวการผสมพันธุ์เปียก.
ออกไซด์, น้ำมันและการปนเปื้อนอื่นๆ อาจรบกวนการเปียกและป้องกันการเกิดข้อต่อที่น่าพึงพอใจ.
อาจใช้ฟลักซ์ที่เหมาะสมเพื่อควบคุมออกไซด์ของพื้นผิว. แอปพลิเคชันการรวมบางรายการจะใช้บรรยากาศควบคุมหรือวิธีการป้องกันอื่นๆ แทน.
วิธีการที่เหมาะสมขึ้นอยู่กับวัสดุ, โลหะผสมฟิลเลอร์และสภาวะการผลิต.
การทำความร้อนแบบเหนี่ยวนำจะจ่ายพลังงานที่จำเป็นสำหรับการเข้าร่วม, แต่ไม่ได้กำจัดการปนเปื้อนบนพื้นผิวโดยอัตโนมัติหรือรับประกันว่าฟิลเลอร์จะเปียก.
การกระทำของเส้นเลือดฝอยและการกวาดล้างข้อต่อ
ในชุดประกอบที่มีการบัดกรีและประสานจำนวนมาก, สารตัวเติมที่หลอมละลายจะถูกดึงเข้าไปในช่องว่างระหว่างพื้นผิวที่ติดตั้งอย่างใกล้ชิดโดยผ่านการกระทำของเส้นเลือดฝอย.
การกวาดล้างข้อต่อจะส่งผลต่อประสิทธิภาพของฟิลเลอร์ที่สามารถเข้าและเติมเต็มช่องว่างนั้นได้.
หากระยะห่างมีน้อยเกินไป, การเจาะฟิลเลอร์อาจถูกจำกัด, ขึ้นอยู่กับสภาพพื้นผิว, พฤติกรรมฟลักซ์และระบบฟิลเลอร์.
หากระยะห่างมากเกินไป, การกระทำของเส้นเลือดฝอยอาจไม่เพียงพอสำหรับการอุดข้อต่อโดยสมบูรณ์ หรือข้อต่อที่เกิดขึ้นอาจไม่มีคุณสมบัติที่ต้องการ.
ดังนั้นจึงต้องกำหนดระยะห่างที่เหมาะสมสำหรับวัสดุที่เลือกและโลหะผสมตัวเติม.
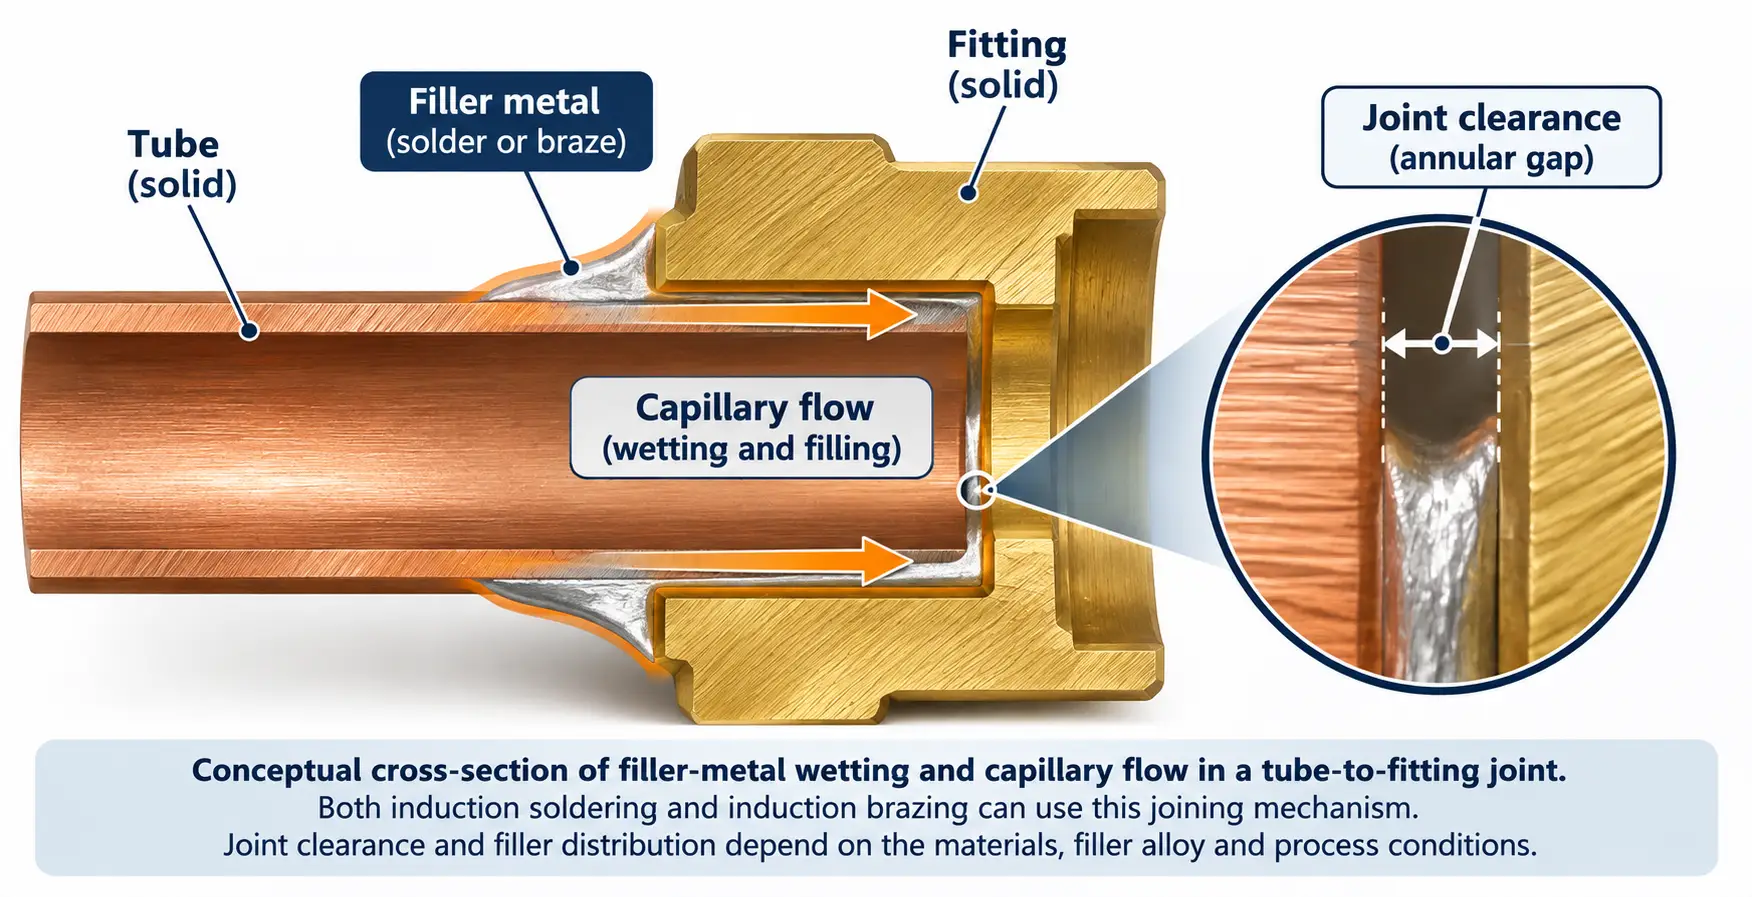
ระยะห่างที่อุณหภูมิจุดเชื่อมต่ออาจแตกต่างจากระยะห่างของชุดประกอบ.
นี่เป็นสิ่งสำคัญอย่างยิ่งเมื่อเชื่อมโลหะที่ไม่เหมือนกัน.
วัสดุที่แตกต่างกันจะขยายตัวตามปริมาณที่แตกต่างกันระหว่างการให้ความร้อน. ส่งผลให้, ข้อต่อที่ประกอบขึ้นโดยมีช่องว่างที่เหมาะสมที่อุณหภูมิห้องอาจมีช่องว่างน้อยลงหรือมากขึ้นเมื่อโลหะเติมกลายเป็นของเหลว.
ตัวอย่างเช่น, ท่อทองแดงภายในข้อต่อเหล็กอาจขยายตัวแตกต่างจากข้อต่อโดยรอบในระหว่างการบัดกรี. ขึ้นอยู่กับรูปทรงและวัสดุ, ระยะห่างอาจแคบลงระหว่างการทำความร้อน.
การออกแบบข้อต่อขั้นสุดท้ายควรคำนึงถึงผลกระทบเหล่านี้ แทนที่จะอาศัยเฉพาะขนาดอุณหภูมิห้องเท่านั้น.
หลักการ คำแนะนำของ TWI เกี่ยวกับการบัดกรี อธิบายความสำคัญของเรขาคณิตของข้อต่อและการไหลของเส้นเลือดฝอย.
การบัดกรีแข็งกว่าการบัดกรีเสมอ?
โดยทั่วไปการบัดกรีแข็งจะมีระบบเติมโลหะที่เหมาะสมกับความต้องการทางกลที่มากขึ้นและอุณหภูมิบริการที่สูงขึ้น.
นั่นไม่ได้หมายความว่าข้อต่อที่บัดกรีทุกข้อจะแข็งแรงกว่าข้อต่อที่บัดกรีทุกข้อ.
ประสิทธิภาพที่แท้จริงขึ้นอยู่กับโลหะผสมของฟิลเลอร์, วัสดุฐาน, รูปแบบรอยต่อ, เงื่อนไขการรับน้ำหนักและคุณภาพของข้อต่อที่เสร็จสมบูรณ์.
การเชื่อมต่อไฟฟ้าแบบบัดกรีที่ออกแบบอย่างเหมาะสมอาจเป็นไปตามข้อกำหนดที่เกี่ยวข้องทั้งหมด. ข้อต่อประสานที่ออกแบบมาไม่ดีหรือเติมไม่สมบูรณ์อาจล้มเหลวแม้จะผลิตที่อุณหภูมิสูงกว่าก็ตาม.
การเปรียบเทียบที่ถูกต้องคือระหว่างข้อต่อที่ตรงตามข้อกำหนดการบริการที่กำหนดไว้เดียวกัน.
4. เมื่อใดควรเลือกการบัดกรีแบบเหนี่ยวนำหรือการประสานแบบเหนี่ยวนำ?
ทางเลือกขึ้นอยู่กับจุดประสงค์การใช้งานของข้อต่อ, โดยเฉพาะกลไกของมัน, ข้อกำหนดทางไฟฟ้าและความร้อน.
เลือกการบัดกรีแบบเหนี่ยวนำเมื่อการสัมผัสความร้อนต่ำเป็นสิ่งสำคัญ
Induction soldering may be suitable for selected electrical connectors, terminals, conductor assemblies and other metallic joints that can meet their service requirements with a lower-temperature filler.
Relevant considerations include electrical continuity, contact resistance, component temperature limits and the durability of the finished connection.
Metal connections used in antenna phase-shifter assemblies are one possible application of induction soldering.
Such applications still require careful evaluation of the actual conductive components and nearby temperature-sensitive materials.
Induction soldering should not be assumed suitable for every electronic assembly. Closely packed circuit boards, small components and heat-sensitive substrates may require other joining methods.
Choose induction brazing when joint service demands require it
การบัดกรีแข็งแบบเหนี่ยวนำอาจเหมาะสมกับชิ้นส่วนโลหะที่ต้องการความแข็งแรงทางกลที่สูงขึ้น, ประสิทธิภาพการรั่วซึมที่เหมาะสมหรือความต้านทานต่ออุณหภูมิบริการที่สูงขึ้น.
การใช้งานรวมถึงท่อทองแดงและโลหะผสมทองแดง, การเชื่อมต่อเครื่องแลกเปลี่ยนความร้อนและบางส่วน ชุดเครื่องมือตัด.
สำหรับส่วนประกอบเหล่านี้, ฟิลเลอร์ที่เลือกจะต้องเป็นไปตามข้อกำหนดการบริการในขณะที่ยังคงเข้ากันได้กับวัสดุและวงจรความร้อน.
ต้องพิจารณาโครงร่างร่วมและความแตกต่างในการขยายตัวเนื่องจากความร้อนที่เป็นไปได้ด้วย.
ข้อมูลเพิ่มเติมเกี่ยวกับกระบวนการและการใช้งานทางอุตสาหกรรมมีอยู่ที่ของเรา การบัดกรีด้วยเหนี่ยวนำ หน้าหนังสือ.
ข้อต่อเดียวกันสามารถบัดกรีหรือบัดกรีได้?
ในบางกรณี, ทั้งสองกระบวนการเป็นไปได้ในทางเทคนิค.
ท่อทองแดงเป็นตัวอย่างที่มีประโยชน์. ขึ้นอยู่กับการใช้งาน, การเชื่อมต่ออาจได้รับการออกแบบสำหรับการบัดกรีหรือการบัดกรีแข็ง.
การตัดสินใจสามารถถูกควบคุมโดยแรงกดดันในการทำงาน, อุณหภูมิบริการ, การสั่นสะเทือน, การโหลด, ข้อกำหนดด้านกฎระเบียบหรือขั้นตอนการเข้าร่วมที่ระบุ.
ข้อต่อที่สามารถผลิตได้ทางกายภาพโดยการบัดกรีไม่จำเป็นต้องได้รับการอนุมัติสำหรับบริการที่ต้องการ.
เช่นเดียวกัน, การใช้ตัวเติมสำหรับการบัดกรีแข็งที่มีอุณหภูมิสูงกว่าจะไม่ปรับปรุงข้อต่อโดยอัตโนมัติ หากการให้ความร้อนเพิ่มเติมทำให้ส่วนประกอบเสียหายหรือสร้างสภาพการประกอบที่ไม่เหมาะสม.
ควรเลือกกระบวนการตามข้อกำหนดเฉพาะของข้อต่อสำเร็จรูป แทนที่จะเลือกอุณหภูมิสูงสุดจากอุปกรณ์เหนี่ยวนำ.
5. กระบวนการเข้าร่วมการชักนำที่เลือกสามารถตรวจสอบได้อย่างไร?
เมื่อเลือกวิธีการต่อและฟิลเลอร์อัลลอยด์แล้ว, ควรใช้ชุดประกอบตัวแทนเพื่อกำหนดว่ากระบวนการเหนี่ยวนำสร้างข้อต่อที่ต้องการอย่างสม่ำเสมอหรือไม่.
วัตถุประสงค์คือเพื่อตรวจสอบเงื่อนไขการเข้าร่วมจริงและประสิทธิภาพที่เสร็จสิ้น, ไม่เพียงแต่ยืนยันว่าโลหะตัวเติมละลายเท่านั้น.
ยืนยันสภาวะอุณหภูมิที่ข้อต่อ
พื้นผิวการผสมพันธุ์ต้องมีอุณหภูมิที่เหมาะสมสำหรับตัวเติมให้เปียกและไหล.
ขึ้นอยู่กับการประกอบ, เทอร์โมคัปเปิลอาจรองรับการวัดอุณหภูมิได้, กำหนดค่าไว้อย่างเหมาะสม การวัดอินฟราเรด หรือวิธีการตรวจสอบอื่น ๆ.
การวัดควรคำนึงถึงรูปทรงข้อต่อที่เกิดขึ้นจริงและข้อจำกัดในการวัดด้วย.
การอ่านอุณหภูมิจากพื้นผิวภายนอกที่เข้าถึงได้อาจไม่แสดงถึงอุณหภูมิทั่วทั้งข้อต่อที่ซ่อนอยู่.
ตรวจสอบการเปียกและการกระจายตัวของฟิลเลอร์
สังเกตว่าฟิลเลอร์กระจายไปทั่วพื้นผิวที่ต้องการและเข้าสู่รอยต่อตามที่ต้องการหรือไม่.
การเปียกที่ไม่ดีอาจเป็นผลมาจากอุณหภูมิที่ไม่เพียงพอ, มลพิษ, ความไม่เข้ากันของฟลักซ์หรือฟิลเลอร์ที่ไม่เหมาะสม.
สำหรับข้อต่อที่ต้องอาศัยการเติมเส้นเลือดฝอย, ลักษณะภายนอกที่น่าพอใจไม่จำเป็นต้องพิสูจน์ว่าได้เติมช่องว่างภายในแล้ว.
ในกรณีที่จำเป็น, การแบ่งตัวอย่างที่เป็นตัวแทนสามารถช่วยสร้างขอบเขตของการเจาะและการยึดเกาะของฟิลเลอร์.
ตรวจสอบผลกระทบจากความร้อนที่มากเกินไป
ตรวจสอบส่วนประกอบเพื่อหาออกซิเดชันที่ไม่สามารถยอมรับได้, การเสียรูป, ความเสียหายของสารเคลือบหรือการเปลี่ยนแปลงคุณสมบัติที่ไวต่ออุณหภูมิในบริเวณใกล้เคียง.
การตรวจสอบเหล่านี้มีความเกี่ยวข้องอย่างยิ่งในกรณีที่ชิ้นส่วนที่เชื่อมต่อมีความหนาหรือมีพฤติกรรมการขยายตัวเนื่องจากความร้อนต่างกัน.
สำหรับการประกอบด้วยวัสดุฉนวน, กาวหรือองค์ประกอบอื่น ๆ ที่ไวต่ออุณหภูมิ, ขีดจำกัดความร้อนของส่วนประกอบเหล่านั้นควรรวมอยู่ในการประเมินกระบวนการ.
ตรวจสอบประสิทธิภาพของข้อต่อที่เสร็จสิ้นแล้ว
การทดสอบที่จำเป็นขึ้นอยู่กับการใช้งาน.
การเชื่อมต่อทางไฟฟ้าอาจต้องมีการวัดความต่อเนื่องหรือความต้านทานการสัมผัส.
ข้อต่อการจัดการของเหลวอาจต้องมีการทดสอบการรั่ว.
การประกอบที่รับน้ำหนักทางกลไกอาจต้องมีการทดสอบทางกลที่เหมาะสม, อาจได้รับการสนับสนุนโดยการสอบภาค.
การตรวจสอบด้วยสายตาสามารถระบุข้อบกพร่องที่พื้นผิวบางอย่างได้, แต่ไม่สามารถกำหนดคุณสมบัติภายในหรือคุณสมบัติเชิงหน้าที่ของข้อต่อได้ทั้งหมด.
วิธีการตรวจสอบจึงควรตรงกับเกณฑ์การยอมรับที่ระบุไว้.
ยืนยันความสามารถในการทำซ้ำภายใต้เงื่อนไขการผลิต
หลังจากกำหนดเงื่อนไขการเข้าร่วมที่เหมาะสมแล้ว, ควรตรวจสอบกระบวนการโดยใช้ชิ้นส่วนและการจัดเตรียมการผลิตที่เป็นตัวแทน.
ตัวแปรที่สำคัญอาจรวมถึงการวางตำแหน่งส่วนประกอบ, การจัดตำแหน่งคอยล์, เวลาในการให้ความร้อน, การวางตำแหน่งฟิลเลอร์และการเปลี่ยนแปลงสภาพวัสดุที่เข้ามา.
ข้อต่อส่วนบุคคลที่ประสบความสำเร็จไม่ได้สร้างกระบวนการผลิตที่ทำซ้ำได้ด้วยตัวเอง.
การตัดสินใจขั้นสุดท้ายระหว่างการบัดกรีแบบเหนี่ยวนำและการบัดกรีแบบเหนี่ยวนำควรได้รับการสนับสนุนจากคุณสมบัติของข้อต่อที่ต้องการ, วัสดุตัวเติมที่เข้ากันได้และกระบวนการให้ความร้อนซึ่งให้ผลลัพธ์ที่ยอมรับได้อย่างสม่ำเสมอ.
คีย์ Takeaway
•ขอบเขตคือของเหลวที่เป็นโลหะตัวเติม: การบัดกรี ≤450°C, การบัดกรีแข็งที่สูงกว่า 450°C แต่ต่ำกว่าโซลิดัสของโลหะฐาน (คำศัพท์ AWS A3.0).
•กระบวนการทั้งสองใช้หลักการทำความร้อนด้วยแม่เหล็กไฟฟ้าแบบเดียวกัน; สิ่งที่เปลี่ยนแปลงคือวงจรความร้อนและการควบคุมความร้อนที่จำเป็น.
•การเลือกฟิลเลอร์ต้องคำนึงถึงการเปียกด้วย, การกวาดล้างร่วม, การกระทำของเส้นเลือดฝอยและการขยายตัวทางความร้อน, ไม่ใช่อุณหภูมิหลอมละลายเพียงอย่างเดียว.
•เลือกการบัดกรีเพื่อลดการสัมผัสความร้อน (การเชื่อมต่อทางไฟฟ้า); เลือกการบัดกรีแข็งตามความต้องการด้านความแข็งแกร่งและอุณหภูมิบริการ.
•ตรวจสอบข้อต่อที่เสร็จแล้ว — อุณหภูมิ, เปียก, ผลกระทบจากความร้อน, ประสิทธิภาพและการทำซ้ำ — ไม่ใช่แค่การที่ฟิลเลอร์ละลายเท่านั้น.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
ความแตกต่างที่สำคัญระหว่างการบัดกรีและการบัดกรีคืออะไร?
อุณหภูมิของเหลวของฟิลเลอร์โลหะ. ภายใต้คำศัพท์เฉพาะของ AWS A3.0, การบัดกรีใช้สารตัวเติมที่มีของเหลวที่อุณหภูมิหรือต่ำกว่า 450°C, ในขณะที่การบัดกรีแข็งจะใช้ตัวเติมที่มีของเหลวที่มีอุณหภูมิสูงกว่า 450°C แต่ต่ำกว่าของแข็งของวัสดุฐาน.
สามารถใช้อุปกรณ์เหนี่ยวนำเดียวกันสำหรับการบัดกรีและการบัดกรีแข็งได้?
มักจะใช่, แต่อุณหภูมิในการบัดกรีถึงอุณหภูมิไม่ได้รับประกันว่าจะควบคุมอุณหภูมิต่ำได้อย่างน่าพอใจสำหรับการบัดกรี. การจัดเรียงคอยล์และความสามารถในการทำความร้อนต้องได้รับการพัฒนาสำหรับข้อต่อเฉพาะ.
การบัดกรีแข็งกว่าการบัดกรีเสมอ?
ไม่จำเป็น. ประสิทธิภาพขึ้นอยู่กับโลหะผสมของฟิลเลอร์, วัสดุฐาน, รูปแบบรอยต่อ, เงื่อนไขการรับน้ำหนักและคุณภาพของข้อต่อ. การเชื่อมต่อแบบบัดกรีที่ออกแบบมาอย่างดีสามารถตอบสนองความต้องการได้, ในขณะที่ข้อต่อประสานที่เติมไม่ดีอาจล้มเหลวได้.
เมื่อใดที่ฉันควรเลือกการบัดกรีแบบเหนี่ยวนำแทนการบัดกรีแบบเหนี่ยวนำ?
เลือกการบัดกรีเมื่อการสัมผัสความร้อนลดลงมีความสำคัญ, เช่นสำหรับการเชื่อมต่อทางไฟฟ้าหรือชุดประกอบที่มีส่วนประกอบที่ไวต่ออุณหภูมิ. เลือกการบัดกรีเมื่อข้อต่อต้องการความแข็งแรงสูงกว่า, ความแน่นของการรั่วไหลหรือความสามารถในการให้บริการที่อุณหภูมิสูงขึ้น.
ต้องการความช่วยเหลือในการเลือกกระบวนการเข้าร่วมการปฐมนิเทศ?
ส่งรายละเอียดร่วมของคุณ, ข้อกำหนดด้านวัสดุและบริการ, และ KECHUANG สามารถช่วยคุณเลือกระหว่างการบัดกรีแบบเหนี่ยวนำและการบัดกรีแบบเหนี่ยวนำ.


