
Hàn cảm ứng vs. hàn cảm ứng: Sự khác biệt là gì?
Nhiệt độ kim loại phụ như thế nào, Yêu cầu chung và quá trình gia nhiệt cảm ứng ảnh hưởng đến việc lựa chọn quy trình
Hàn cảm ứng và hàn cảm ứng đều sử dụng cảm ứng điện từ để làm nóng các linh kiện kim loại để nối. Trong cả hai quá trình, kim loại phụ tan chảy, làm ướt các bề mặt liền kề và đông cứng lại để tạo thành mối nối mà không cố ý làm nóng chảy vật liệu nền.
Hai quá trình này khác nhau về nhiệt độ kim loại phụ, yêu cầu chung điển hình và điều kiện nhiệt cần thiết để nối thành công. Những khác biệt này ảnh hưởng đến phương pháp nào phù hợp cho một tổ hợp cụ thể.
Trả lời nhanh: Sự khác biệt chính giữa hàn cảm ứng và hàn cảm ứng là nhiệt độ chất lỏng của kim loại phụ. Theo AWS A3.0M/A3.0:2025 thuật ngữ, hàn sử dụng kim loại phụ có nhiệt độ lỏng tối đa ở hoặc dưới 450°C (khoảng 840°F), trong khi hàn chảy sử dụng kim loại phụ có nhiệt độ lỏng tối đa trên 450°C nhưng dưới nhiệt độ rắn của vật liệu cơ bản. Cả hai quá trình có thể sử dụng gia nhiệt cảm ứng. Hàn thường được chọn cho việc nối ở nhiệt độ thấp hơn, bao gồm các kết nối điện phù hợp, trong khi hàn chảy cung cấp các tùy chọn kim loại phụ cho các mối nối yêu cầu độ bền cơ học cao hơn hoặc khả năng chịu nhiệt độ hoạt động cao hơn.
2. Gia nhiệt cảm ứng khác nhau như thế nào giữa hàn và hàn chảy?
3. Kim loại phụ,, Độ ướt và thiết kế mối nối ảnh hưởng đến kết quả như thế nào?
4. Khi nào nên chọn hàn cảm ứng hoặc hàn chảy cảm ứng?
5. Làm thế nào để xác minh quá trình nối cảm ứng đã chọn?
1. Sự khác biệt giữa hàn cảm ứng và hàn chảy cảm ứng là gì?
Việc phân loại phụ thuộc vào kim loại phụ, không phải nguồn điện cảm ứng hoặc cuộn dây đốt nóng.
Hiệp hội hàn Mỹ (AWS) phân biệt hàn với hàn đồng bằng cách sử dụng nhiệt độ chất lỏng của kim loại phụ. Liquidus là nhiệt độ trên đó hợp kim hoàn toàn ở dạng lỏng.
Điều này chính xác hơn việc sử dụng một cách tổng quát điểm nóng chảy, bởi vì nhiều hợp kim phụ tan chảy trong một phạm vi nhiệt độ.
| So sánh | Hàn cảm ứng | hàn cảm ứng |
|---|---|---|
| Chất độn kim loại lỏng | Bằng hoặc dưới 450°C | Trên 450°C, bên dưới khối rắn kim loại cơ bản |
| Phương pháp nung | Cảm ứng điện từ | Cảm ứng điện từ |
| nấu chảy kim loại cơ bản | Không có ý định | Không có ý định |
| Hệ thống phụ điển hình | Hợp kim hàn dựa trên thiếc và nhiệt độ thấp khác | Bạc-, đồng-, nhôm- hoặc hợp kim hàn dựa trên niken |
| Cơ chế tham gia | Làm ướt chất độn, hoạt động mao dẫn và đông đặc | Làm ướt chất độn, hoạt động mao dẫn và đông đặc |
| Tiếp xúc với nhiệt | Nói chung là thấp hơn | Nói chung cao hơn |
| Ứng dụng điển hình | Kết nối điện, đầu nối và khớp kim loại nhiệt độ thấp được chọn | Ống, trao đổi nhiệt, dụng cụ cắt và các cụm lắp ráp đòi hỏi cơ khí |
| Mối quan tâm lựa chọn chính | Tính chất điện, độ nhạy nhiệt và điều kiện dịch vụ | Sức mạnh chung, nhiệt độ dịch vụ, khả năng tương thích vật liệu và thiết kế chung |
Ranh giới 450°C là ngưỡng phân loại kim loại phụ. Mà là không phải là nhiệt độ phôi phổ biến hoặc điểm đặt gia nhiệt cảm ứng được khuyến nghị.
Nhiệt độ nối thực tế phải đủ để chất độn được chọn làm ướt và chảy qua các bề mặt tiếp xúc. Chúng phụ thuộc vào phạm vi nóng chảy của nó, vật liệu cơ bản và hình học chung.
Tại sao sự khác biệt này lại quan trọng?
Xét một ống đồng nối với một ống đồng.
Việc lắp ráp có thể được nối bằng cách sử dụng hợp kim hàn phù hợp hoặc chất hàn hàn, tùy thuộc vào điều kiện hoạt động và thông số kỹ thuật áp dụng.
Nguồn nhiệt có thể là cảm ứng trong cả hai trường hợp. Thay đổi kim loại phụ và các điều kiện nối yêu cầu của nó, tuy nhiên, thay đổi cách phân loại quy trình và có thể thay đổi hiệu suất của khớp.
Hàn và hàn đồng khác với hàn như thế nào?
Hàn và hàn các mối nối bằng cách sử dụng kim loại nóng chảy trong khi vật liệu cơ bản vẫn ở dạng rắn.
Hàn nhiệt hạch, ngược lại, liên quan đến việc làm tan chảy vật liệu cơ bản tại mối nối. Các phương pháp hàn khác có thể tạo ra các mối nối ở trạng thái rắn mà không làm nóng chảy vật liệu nền.
Ví dụ, chắc chắn hàn cảm ứng tần số cao xử lý các cạnh giao phối nhiệt mà sau đó được ép lại với nhau để tạo thành mối hàn.
Vì thế, hàn cảm ứng, hàn cảm ứng và Hàn rãnh cảm ứng không nên được sử dụng thay thế cho nhau.
Thuật ngữ nên mô tả cơ chế tham gia thực tế.
The Thông tin về hàn và hàn của Hiệp hội hàn Hoa Kỳ và nó AWS A3.0M/A3.0:2025 tiêu chuẩn thuật ngữ cung cấp các định nghĩa liên quan.
2. Gia nhiệt cảm ứng khác nhau như thế nào giữa hàn và hàn chảy?
Nguyên lý gia nhiệt điện từ giống nhau ở cả hai quá trình.
Dòng điện xoay chiều trong cuộn dây cảm ứng tạo ra từ trường biến thiên. Điều này tạo ra dòng điện trong phôi dẫn điện, tạo ra nhiệt thông qua điện trở.
Để hàn và hàn đồng, chính hệ thống cảm ứng được bố trí để truyền nhiệt tới các bộ phận xung quanh khớp.
Kim loại phụ có thể nhận phần lớn nhiệt thông qua sự dẫn nhiệt từ các bề mặt kim loại xung quanh thay vì thông qua gia nhiệt cảm ứng trực tiếp..
Những thay đổi giữa các quy trình là chu trình nhiệt cần thiết và cách kiểm soát nhiệt..
Hàn cảm ứng: kiểm soát mối nối nhiệt độ thấp hơn
Hàn thường yêu cầu nhiệt độ nối thấp hơn so với hàn đồng.
Điều này có thể hữu ích cho các tổ hợp có chứa các thành phần nhạy cảm với nhiệt độ, lớp phủ, vật liệu cách điện hoặc các bộ phận cơ học gần đó không bị nóng lên không cần thiết.
Tuy nhiên, nhiệt độ kim loại phụ thấp hơn không đảm bảo rằng các bộ phận xung quanh sẽ vẫn mát.
Dây dẫn và vỏ kim loại có thể truyền nhiệt ra khỏi khớp dự định. Nếu chu kỳ cảm ứng quá dài, các bộ phận gần đó vẫn có thể đạt đến nhiệt độ gây tổn hại.
Quá trình này phải làm nóng các bề mặt nối thực tế đủ để làm ướt chất hàn đồng thời hạn chế tiếp xúc với nhiệt ở những nơi khác.
Hợp kim hàn nóng chảy ở mối nối không, tự nó, chứng minh rằng cả hai bề mặt giao phối đã đạt đến điều kiện nối phù hợp.
hàn cảm ứng: làm nóng khớp mà không tiếp xúc với nhiệt quá mức
Hàn thường đòi hỏi nhiệt độ nối cao hơn.
Việc tiếp xúc với nhiệt bổ sung có thể làm tăng tầm quan trọng của việc kiểm soát quá trình oxy hóa, sự giãn nở nhiệt, căn chỉnh thành phần và phản ứng của các vật liệu gần đó.
Ví dụ, khi hàn một khớp nối bằng đồng dày vào một ống đồng mỏng, hai thành phần có thể nóng khác nhau do hình dạng của chúng, khối lượng nhiệt và dẫn nhiệt.
Nếu một bộ phận trở nên đủ nóng trong khi bộ phận kia vẫn quá mát, chất độn có thể không làm ướt toàn bộ khớp.
Nhiệt độ quá cao cũng có thể tạo ra quá trình oxy hóa không cần thiết hoặc làm xáo trộn quá trình lắp ráp..
Mục tiêu là thiết lập các điều kiện thích hợp trên các bề mặt giao phối, thay vì chỉ làm nóng phần dễ tiếp cận nhất của khớp.
Hệ thống cảm ứng cần điều khiển những gì?
Đối với một trong hai phương pháp tham gia, các yếu tố liên quan bao gồm:
— Khớp nối cuộn dây và vị trí liên quan đến khớp.
— Phản ứng gia nhiệt của từng vật liệu cơ bản.
— Kích thước thành phần và khối lượng nhiệt.
— Dẫn nhiệt sang các vùng lân cận.
— Thời gian có sẵn để làm ướt và chảy chất độn.
— Giới hạn nhiệt độ của vật liệu gần đó.
Những yếu tố này xác định liệu nhiệt có đến được các bề mặt cần thiết một cách phù hợp và có thể lặp lại hay không.
Một hệ thống có khả năng đạt tới nhiệt độ hàn vảy cứng cũng có thể thích hợp cho việc hàn vảy cứng., nhưng chỉ khả năng đó thôi thì không đủ để thiết lập khả năng kiểm soát quy trình ở nhiệt độ thấp thỏa đáng.
Tương tự, thiết bị được thiết kế cho đầu nối hàn nhỏ có thể không có công suất gia nhiệt hoặc cách bố trí cuộn dây thích hợp cho cụm hàn lớn hơn.
Việc bố trí hệ thống sưởi phải được phát triển cho từng khớp cụ thể.
3. Kim loại phụ,, Độ ướt và thiết kế mối nối ảnh hưởng đến kết quả như thế nào?
Lựa chọn kim loại phụ là trọng tâm của cả hai quá trình.
Thành phần của nó xác định phạm vi nóng chảy và ảnh hưởng đến độ ẩm, tính chất chung, khả năng tương thích ăn mòn và điều kiện dịch vụ chấp nhận được.
Thành phần kim loại phụ và khả năng tương thích
Hợp kim gốc thiếc được sử dụng rộng rãi cho các ứng dụng hàn, đặc biệt là các kết nối điện và một số mối nối kim loại có nhiệt độ thấp hơn.
Chất độn hàn có thể chứa bạc, đồng, nhôm, niken hoặc các nguyên tố hợp kim khác, tùy thuộc vào vật liệu cơ bản và yêu cầu dịch vụ.
Sự hiện diện của bạc không nhất thiết có nghĩa là quá trình hàn đang hàn.
Một số hợp kim chứa bạc là chất độn hàn, trong khi những loại khác có nhiệt độ chất lỏng trên 450°C và được phân loại là chất độn hàn.
Sự khác biệt này đặc biệt liên quan đến thuật ngữ cũ hơn hàn bạc, đôi khi được sử dụng cho các quy trình đáp ứng định nghĩa hiện đại về hàn đồng.
Việc lựa chọn chất hàn phải xem xét nhiều hơn chỉ nhiệt độ nóng chảy. Một chất hàn có thể tan chảy trong phạm vi nhiệt độ sẵn có vẫn có thể không phù hợp do khả năng thấm ướt kém, tính chất cơ học không đầy đủ hoặc không tương thích với môi trường sử dụng.
Chuẩn bị bề mặt và khả năng thấm ướt
Cả hàn và hàn rãnh đều yêu cầu chất hàn nóng chảy thấm vào bề mặt cần ghép.
Các oxit, dầu mỡ và các chất bẩn khác có thể cản trở sự thấm ướt và ngăn cản việc tạo mối nối đạt yêu cầu.
Có thể sử dụng chất trợ hàn thích hợp để kiểm soát các oxit bề mặt. Một số ứng dụng ghép nối thay vào đó sử dụng môi trường khí kiểm soát hoặc các phương pháp bảo vệ khác.
Phương pháp phù hợp phụ thuộc vào vật liệu, hợp kim chất hàn và điều kiện sản xuất.
Gia nhiệt cảm ứng cung cấp năng lượng cần thiết cho việc ghép nối, nhưng nó không tự động loại bỏ ô nhiễm bề mặt hoặc đảm bảo làm ướt chất độn.
Hoạt động mao mạch và giải phóng khớp
Trong nhiều cụm hàn và hàn đồng, chất độn nóng chảy được hút vào khoảng trống giữa các bề mặt được gắn chặt thông qua hoạt động mao dẫn.
Độ hở của khớp ảnh hưởng đến mức độ hiệu quả của chất độn có thể đi vào và lấp đầy khoảng trống đó.
Nếu khe hở quá nhỏ, sự thâm nhập của chất độn có thể bị hạn chế, tùy thuộc vào điều kiện bề mặt, hành vi thông lượng và hệ thống phụ.
Nếu khoảng trống quá lớn, Hoạt động mao dẫn có thể không đủ để lấp đầy hoàn toàn khớp hoặc khớp tạo thành có thể không có các đặc tính cần thiết.
Do đó, phải thiết lập khoảng hở thích hợp cho vật liệu đã chọn và hợp kim phụ.
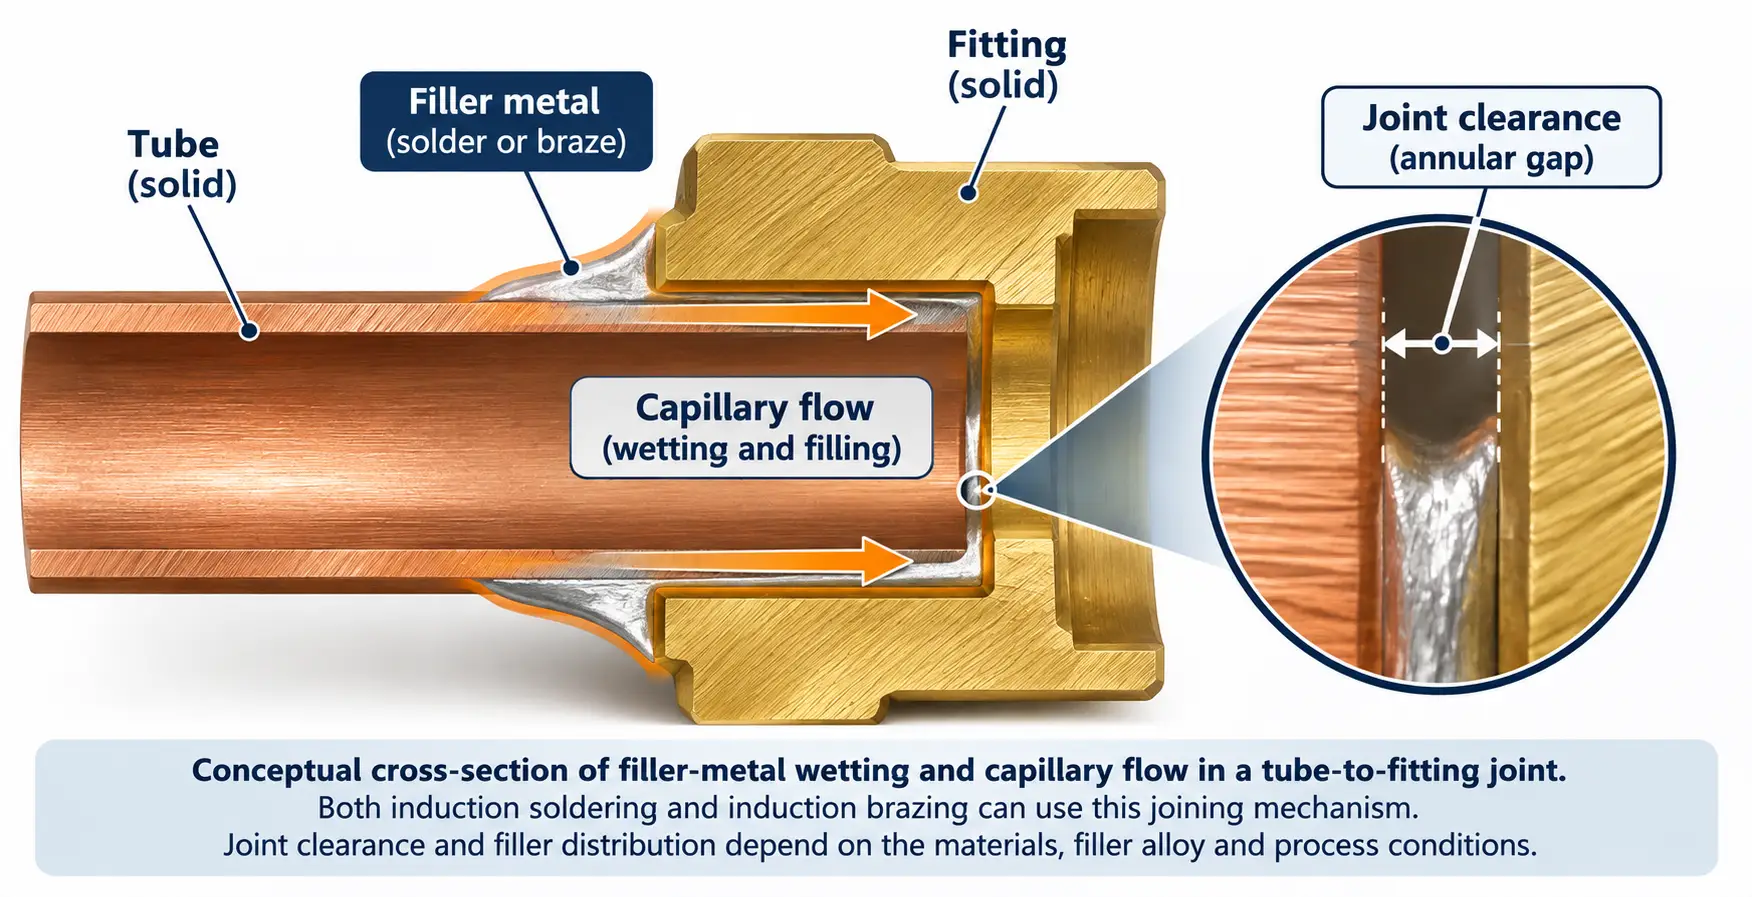
Khoảng hở ở nhiệt độ ghép nối có thể khác với khoảng hở lắp ráp.
Điều này đặc biệt quan trọng khi ghép nối các kim loại khác nhau.
Các vật liệu khác nhau nở ra khác nhau trong quá trình gia nhiệt. Kết quả là, Một mối nối được lắp ráp với khoảng hở phù hợp ở nhiệt độ phòng có thể có khoảng hở nhỏ hơn hoặc lớn hơn khi vật liệu hàn trở nên lỏng.
Ví dụ, Một ống đồng bên trong khớp nối thép có thể nở khác với khớp nối xung quanh trong quá trình hàn kìm hàn. Tùy thuộc vào hình dạng và vật liệu, khoảng hở có thể trở nên hẹp hơn trong quá trình gia nhiệt.
Thiết kế mối nối cuối cùng nên tính đến những ảnh hưởng này thay vì chỉ dựa vào kích thước ở nhiệt độ phòng.
The Hướng dẫn của TWI về hàn kìm hàn giải thích tầm quan trọng của hình dạng mối nối và dòng chảy mao dẫn.
Liệu hàn có luôn bền hơn hàn không?
Hàn thường cung cấp các hệ thống kim loại hàn phù hợp với yêu cầu cơ học cao hơn và nhiệt độ sử dụng cao hơn.
Điều đó không có nghĩa là mọi mối hàn đều bền hơn mọi mối hàn khác.
Hiệu suất thực tế phụ thuộc vào hợp kim đệm, vật liệu cơ bản, hình học chung, điều kiện tải và chất lượng mối hàn hoàn chỉnh.
Một kết nối điện hàn được thiết kế đúng cách có thể đáp ứng tất cả các yêu cầu liên quan. Một mối hàn được thiết kế kém hoặc chưa được lấp đầy hoàn toàn có thể bị hỏng dù được sản xuất ở nhiệt độ cao hơn.
So sánh đúng là giữa các mối hàn đáp ứng cùng yêu cầu dịch vụ.
4. Khi nào nên chọn hàn cảm ứng hoặc hàn chảy cảm ứng?
Lựa chọn phụ thuộc vào mục đích sử dụng của mối nối, đặc biệt là các yêu cầu cơ học, điện và nhiệt.
Chọn hàn cảm ứng khi cần tiếp xúc nhiệt thấp hơn
Hàn cảm ứng có thể phù hợp với các đầu nối điện được chọn, thiết bị đầu cuối, cụm dây dẫn và các mối nối kim loại khác có thể đáp ứng các yêu cầu sử dụng của chúng với chất độn ở nhiệt độ thấp hơn.
Những cân nhắc liên quan bao gồm tính liên tục về điện, điện trở tiếp xúc, giới hạn nhiệt độ thành phần và độ bền của kết nối đã hoàn thành.
Kết nối kim loại được sử dụng trong cụm dịch pha ăng-ten là một trong những ứng dụng có thể có của hàn cảm ứng.
Các ứng dụng như vậy vẫn yêu cầu đánh giá cẩn thận các thành phần dẫn điện thực tế và các vật liệu nhạy cảm với nhiệt độ gần đó..
Hàn cảm ứng không nên được cho là phù hợp với mọi tổ hợp điện tử. Bo mạch được đóng gói chặt chẽ, các thành phần nhỏ và chất nền nhạy cảm với nhiệt có thể yêu cầu các phương pháp nối khác.
Chọn hàn cảm ứng khi nhu cầu dịch vụ chung yêu cầu
Hàn cảm ứng có thể thích hợp cho các cụm kim loại đòi hỏi độ bền cơ học cao hơn, hiệu suất kín rò rỉ phù hợp hoặc khả năng chống chịu nhiệt độ dịch vụ cao.
Các ứng dụng bao gồm ống đồng và hợp kim đồng, kết nối trao đổi nhiệt và một số cụm dụng cụ cắt.
Đối với những thành phần này, chất độn được chọn phải đáp ứng các yêu cầu dịch vụ trong khi vẫn tương thích với vật liệu và chu trình nhiệt.
Cấu hình chung và sự khác biệt về giãn nở nhiệt có thể có cũng phải được xem xét.
Thông tin thêm về quy trình và các ứng dụng công nghiệp của nó có sẵn trên hàn cảm ứng trang.
Cùng một khớp có thể được hàn hoặc hàn đồng?
Trong một số trường hợp, cả hai quá trình đều có thể thực hiện được về mặt kỹ thuật.
Ống đồng là một ví dụ hữu ích. Tùy thuộc vào ứng dụng, một kết nối có thể được thiết kế để hàn hoặc hàn đồng.
Quyết định có thể được điều chỉnh bởi áp suất vận hành, nhiệt độ dịch vụ, Rung động, đang tải, yêu cầu pháp lý hoặc thủ tục tham gia cụ thể.
Mối nối có thể được tạo ra bằng phương pháp hàn không nhất thiết phải được phê duyệt cho mục đích sử dụng.
Tương tự, sử dụng chất độn hàn nhiệt độ cao hơn không tự động cải thiện mối nối nếu việc gia nhiệt bổ sung làm hỏng các bộ phận hoặc tạo ra điều kiện lắp ráp không phù hợp.
Quá trình nên được lựa chọn theo thông số kỹ thuật của mối nối hoàn thiện thay vì nhiệt độ tối đa có sẵn từ thiết bị cảm ứng.
5. Làm thế nào để xác minh quá trình nối cảm ứng đã chọn?
Khi phương pháp nối và hợp kim phụ đã được chọn, nên sử dụng các bộ phận đại diện để xác định liệu quá trình cảm ứng có tạo ra mối nối cần thiết một cách nhất quán hay không.
Mục tiêu là để xác minh các điều kiện nối thực tế và hiệu suất hoàn thiện, không chỉ đơn thuần xác nhận rằng kim loại phụ đã tan chảy.
Xác nhận điều kiện nhiệt độ tại khớp
Các bề mặt giao phối phải đạt đến nhiệt độ thích hợp để chất độn ướt và chảy.
Tùy theo cách lắp ráp, đo nhiệt độ có thể được hỗ trợ bởi cặp nhiệt điện, được cấu hình phù hợp đo hồng ngoại hoặc các phương pháp được xác nhận khác.
Các phép đo phải tính đến hình dạng thực tế của mối nối và các giới hạn đo lường.
Số đọc nhiệt độ từ bề mặt bên ngoài có thể tiếp cận được có thể không thể hiện nhiệt độ trên toàn bộ mối nối được che giấu.
Kiểm tra độ ướt và phân phối chất độn
Quan sát xem chất độn có trải đều trên các bề mặt dự định và đi vào mối nối theo yêu cầu hay không.
Làm ướt kém có thể do nhiệt độ không đủ, ô nhiễm, thông lượng không phù hợp hoặc chất độn không tương thích.
Đối với các khớp phụ thuộc vào mao mạch, bề ngoài bên ngoài đạt yêu cầu không nhất thiết chứng minh rằng khe hở bên trong đã được lấp đầy.
Khi cần thiết, cắt mẫu đại diện có thể giúp xác định mức độ xâm nhập và liên kết của chất trám.
Kiểm tra các tác động nhiệt quá mức
Kiểm tra các thành phần để phát hiện sự oxy hóa không chấp nhận được, biến dạng, hư hỏng lớp phủ hoặc thay đổi các chi tiết nhạy cảm với nhiệt xung quanh.
Các kiểm tra này đặc biệt quan trọng khi các bộ phận kết nối có độ dày hoặc đặc tính giãn nở nhiệt khác nhau.
Đối với các bộ phận lắp ráp có vật liệu cách điện, chất kết dính hoặc các yếu tố nhạy cảm với nhiệt khác, giới hạn nhiệt của các thành phần đó nên được đưa vào đánh giá quy trình.
Xác minh hiệu suất mối nối hoàn thiện
Các bài kiểm tra cần thiết phụ thuộc vào ứng dụng.
Một kết nối điện có thể yêu cầu đo độ dẫn điện hoặc trở kháng tiếp xúc.
Một mối nối xử lý chất lỏng có thể yêu cầu kiểm tra rò rỉ.
Một cụm cơ khí chịu lực có thể yêu cầu một bài kiểm tra cơ học thích hợp, có thể được hỗ trợ bởi kiểm tra tiết diện.
Kiểm tra bằng mắt có thể xác định một số khuyết tật bề mặt, nhưng không thể xác định tất cả các đặc tính bên trong hoặc chức năng của một mối nối.
Phương pháp kiểm tra do đó nên phù hợp với các tiêu chí chấp nhận đã nêu.
Xác nhận tính lặp lại dưới điều kiện sản xuất
Sau khi các điều kiện ghép nối phù hợp đã được thiết lập, quy trình nên được kiểm tra bằng các chi tiết và cách bố trí đại diện cho sản xuất.
Các biến số quan trọng có thể bao gồm vị trí các thành phần, căn chỉnh cuộn dây, thời gian gia nhiệt, vị trí chất hàn và thay đổi trong điều kiện vật liệu đầu vào.
Một mối nối đơn thành công tự nó không thiết lập được quy trình sản xuất lặp lại.
Quyết định cuối cùng giữa hàn cảm ứng và hàn cảm ứng phải được hỗ trợ bởi các đặc tính chung cần thiết, vật liệu độn tương thích và quy trình gia nhiệt luôn tạo ra kết quả chấp nhận được.
Chìa khóa mang đi
•Ranh giới là chất lỏng kim loại phụ: hàn ≤450°C, hàn đồng trên 450°C nhưng dưới nhiệt độ rắn của kim loại cơ bản (Thuật ngữ AWS A3.0).
•Cả hai quá trình đều sử dụng cùng một nguyên lý gia nhiệt điện từ; những thay đổi là chu trình nhiệt cần thiết và kiểm soát nhiệt.
•Lựa chọn chất độn phải tính đến việc làm ướt, giải phóng mặt bằng khớp, hiện tượng mao dẫn và giãn nở nhiệt, không chỉ nhiệt độ nóng chảy.
•Chọn hàn để tiếp xúc với nhiệt thấp hơn (kết nối điện); chọn hàn theo nhu cầu về sức mạnh và nhiệt độ sử dụng.
•Kiểm tra mối nối đã hoàn thiện - nhiệt độ, làm ướt, hiệu ứng nhiệt, hiệu suất và độ lặp lại - không chỉ là chất độn tan chảy.
Câu hỏi thường gặp
Bấm vào một câu hỏi để mở rộng câu trả lời.
Sự khác biệt chính giữa hàn và hàn là gì?
Nhiệt độ chất lỏng kim loại phụ. Theo thuật ngữ AWS A3.0, hàn sử dụng chất độn có chất lỏng ở nhiệt độ bằng hoặc thấp hơn 450°C, trong khi hàn đồng sử dụng chất độn có chất lỏng trên 450°C nhưng ở dưới mức rắn của vật liệu cơ bản.
Có thể sử dụng cùng một thiết bị cảm ứng cho cả hàn và hàn đồng thau không??
Thường thì có, nhưng đạt đến nhiệt độ hàn không đảm bảo kiểm soát nhiệt độ thấp thỏa đáng để hàn. Việc bố trí cuộn dây và khả năng gia nhiệt phải được phát triển cho từng khớp cụ thể.
Liệu hàn có luôn bền hơn hàn không?
Không nhất thiết. Hiệu suất phụ thuộc vào hợp kim phụ, vật liệu cơ bản, hình học chung, điều kiện tải và chất lượng mối nối. Một kết nối hàn được thiết kế tốt có thể đáp ứng yêu cầu của nó, trong khi mối hàn hàn kém có thể bị hỏng.
Khi nào nên chọn hàn cảm ứng thay vì hàn cảm ứng?
Chọn hàn khi vấn đề tiếp xúc với nhiệt thấp hơn, chẳng hạn như đối với các kết nối điện hoặc cụm lắp ráp có bộ phận nhạy cảm với nhiệt độ. Chọn hàn khi mối nối cần cường độ cao hơn, độ kín khít hoặc khả năng chịu nhiệt độ sử dụng cao.
Cần trợ giúp chọn quy trình tham gia cảm ứng?
Gửi chi tiết chung của bạn, yêu cầu về vật liệu và dịch vụ, và KECHUANG có thể giúp bạn lựa chọn giữa hàn cảm ứng và hàn cảm ứng.


