
Saldatura ad induzione vs. Brasatura a Induzione: Qual è la differenza??
Come la temperatura del metallo d'apporto, I requisiti dei giunti e il riscaldamento a induzione influiscono sulla selezione del processo
Saldatura a induzione e brasatura a induzione entrambi utilizzano l'induzione elettromagnetica per riscaldare i componenti metallici da unire. In entrambi i processi, il metallo d'apporto si scioglie, bagna le superfici adiacenti e solidifica formando un giunto senza sciogliere intenzionalmente i materiali di base.
I due processi differiscono nella temperatura del metallo d'apporto, requisiti tipici del giunto e le condizioni termiche necessarie per un'unione riuscita. Queste differenze influiscono sul metodo appropriato per un particolare assieme.
Risposta rapida: La differenza principale tra la saldatura a induzione e la brasatura a induzione è la temperatura liquidus del metallo d'apporto. In AWS A3.0M/A3.0:2025 terminologia, la saldatura utilizza un metallo d'apporto con un liquidus pari o inferiore a 450°C (circa 840°F), mentre la brasatura utilizza un riempitivo con una temperatura liquidus superiore a 450°C ma inferiore alla temperatura solidus dei materiali base. Entrambi i processi possono utilizzare il riscaldamento a induzione. La saldatura viene spesso scelta per giunzioni a temperature più basse, compresi gli opportuni collegamenti elettrici, mentre la brasatura fornisce opzioni di metallo d'apporto per giunti che richiedono maggiore resistenza meccanica o capacità di temperatura di servizio più elevata.
2. In che modo il riscaldamento a induzione differisce tra saldatura e brasatura?
3. Come funzionano i metalli d'apporto, La bagnatura e la progettazione dei giunti influiscono sul risultato?
4. Quando è opportuno selezionare la saldatura a induzione o la brasatura a induzione?
5. Come può essere verificato il processo di giunzione ad induzione selezionato?
1. Qual è la differenza tra saldatura a induzione e brasatura a induzione?
La classificazione dipende dal metallo d'apporto, non l'alimentatore a induzione o la bobina di riscaldamento.
L'American Welding Society (AWS) distingue la saldatura dalla brasatura utilizzando la temperatura liquidus del metallo d'apporto. Liquidus è la temperatura al di sopra della quale una lega è completamente liquida.
Questo è più preciso rispetto all'utilizzo di un generale punto di fusione, perché molte leghe di apporto fondono in un intervallo di temperature.
| Confronto | Saldatura ad induzione | Brasatura a Induzione |
|---|---|---|
| Metallo d'apporto liquido | A o sotto 450°C | Oltre 450°C, sotto il solidus del metallo comune |
| Metodo di riscaldamento | Induzione elettromagnetica | Induzione elettromagnetica |
| Fusione dei metalli comuni | Non previsto | Non previsto |
| Sistemi di riempimento tipici | Leghe per saldatura a base di stagno e altre leghe a bassa temperatura | Argento-, rame-, alluminio- o leghe per brasatura a base di nichel |
| Meccanismo di unione | Bagnatura del riempitivo, azione capillare e solidificazione | Bagnatura del riempitivo, azione capillare e solidificazione |
| Esposizione termica | Generalmente più basso | Generalmente più alto |
| Applicazioni tipiche | Collegamenti elettrici, connettori e giunti metallici selezionati per basse temperature | Tubazione, scambiatori di calore, utensili da taglio e assemblaggi meccanicamente impegnativi |
| Principali preoccupazioni di selezione | Proprietà elettriche, sensibilità termica e condizioni di servizio | Forza congiunta, temperatura di servizio, compatibilità dei materiali e progettazione dei giunti |
Il limite di 450°C è una soglia di classificazione dei metalli d'apporto. È non è una temperatura universale del pezzo o un setpoint di riscaldamento a induzione consigliato.
Le temperature di giunzione effettive devono essere sufficienti affinché il riempitivo scelto si bagni e scorra attraverso le superfici di accoppiamento. Dipendono dal suo intervallo di fusione, i materiali di base e la geometria del giunto.
Perché questa distinzione è importante?
Consideriamo un tubo di rame collegato ad un raccordo di ottone.
L'assieme può essere unito utilizzando una lega di saldatura adatta o un materiale di apporto per brasatura, a seconda delle condizioni operative e delle specifiche applicabili.
La fonte di calore potrebbe essere l'induzione in entrambi i casi. Modifica del metallo d'apporto e delle condizioni di giunzione richieste, tuttavia, cambia la classificazione del processo e può modificare le prestazioni del giunto.
In che modo la saldatura e la brasatura differiscono dalla saldatura?
La saldatura e la brasatura formano giunti utilizzando metallo d'apporto fuso mentre i materiali di base rimangono solidi.
Saldatura per fusione, al contrario, comporta la fusione del materiale di base in corrispondenza del giunto. Altri metodi di saldatura possono produrre giunti allo stato solido senza fondere il materiale di base.
Per esempio, certo saldatura ad induzione ad alta frequenza elabora i bordi di accoppiamento termico che vengono successivamente forzati insieme per formare una saldatura.
Perciò, saldatura ad induzione, saldatura ad induzione e brasatura a induzione non dovrebbero essere usati in modo intercambiabile.
La terminologia dovrebbe descrivere l'effettivo meccanismo di unione.
Il Informazioni su brasatura e saldatura dell'American Welding Society e il suo AWS A3.0M/A3.0:2025 norma terminologica fornire le relative definizioni.
2. In che modo il riscaldamento a induzione differisce tra saldatura e brasatura?
Il principio del riscaldamento elettromagnetico è lo stesso in entrambi i processi.
La corrente alternata in una bobina di induzione produce un campo magnetico variabile. Ciò induce correnti elettriche in pezzi conduttivi, generazione di calore tramite resistenza elettrica.
Per saldatura e brasatura, la sistema di induzione è predisposto per fornire calore ai componenti attorno al giunto.
Il metallo d'apporto può ricevere gran parte del suo calore attraverso la conduzione dalle superfici metalliche circostanti piuttosto che attraverso il riscaldamento ad induzione diretta.
Ciò che cambia tra i processi è il ciclo termico richiesto e il modo in cui il calore deve essere controllato.
Saldatura ad induzione: controllo della giunzione a temperatura più bassa
La saldatura generalmente richiede temperature di giunzione inferiori rispetto alla brasatura.
Ciò può essere utile per gli assiemi contenenti componenti sensibili alla temperatura, rivestimenti, materiali isolanti o elementi meccanici vicini che non dovrebbero subire un riscaldamento non necessario.
Tuttavia, una temperatura inferiore del metallo d'apporto non garantisce che i componenti circostanti rimangano freddi.
I conduttori e gli alloggiamenti metallici possono trasferire il calore lontano dal giunto previsto. Se il ciclo di induzione è troppo lungo, i componenti vicini potrebbero comunque raggiungere temperature dannose.
Il processo deve riscaldare le superfici di giunzione effettive in modo sufficiente per bagnare la saldatura, limitando al contempo l'esposizione termica altrove.
Una lega di saldatura che si scioglie nel giunto no, da solo, dimostrare che entrambe le superfici accoppiate hanno raggiunto condizioni di unione adeguate.
Brasatura ad induzione: riscaldare il giunto senza eccessiva esposizione termica
La brasatura richiede generalmente temperature di giunzione più elevate.
L'ulteriore esposizione termica può aumentare l'importanza del controllo dell'ossidazione, espansione termica, allineamento dei componenti e risposta dei materiali vicini.
Per esempio, quando si brasa un raccordo di ottone spesso su un tubo di rame sottile, i due componenti possono riscaldarsi diversamente a causa della loro geometria, massa termica e conduzione del calore.
Se un componente diventa sufficientemente caldo mentre l'altro rimane troppo freddo, lo stucco potrebbe non bagnare tutta la giunzione.
Un riscaldamento eccessivo può anche produrre ossidazioni inutili o disturbare l'assemblaggio.
L'obiettivo è quello di stabilire condizioni adeguate tra le superfici di accoppiamento, piuttosto che semplicemente riscaldare la parte più accessibile dell'articolazione.
Cosa deve controllare il sistema a induzione?
Per entrambi i metodi di unione, i fattori rilevanti includono:
— Accoppiamento della bobina e posizione rispetto al giunto.
— Risposta al riscaldamento di ciascun materiale di base.
— Dimensioni dei componenti e massa termica.
— Conduzione del calore nelle regioni adiacenti.
— Tempo a disposizione per la bagnatura e lo scorrimento del riempitivo.
— Limiti di temperatura dei materiali vicini.
Questi fattori determinano se il calore raggiunge le superfici richieste in modo adeguato e ripetibile.
Un sistema in grado di raggiungere temperature di brasatura può essere adatto anche alla saldatura, ma questa capacità da sola non garantisce un controllo soddisfacente del processo a bassa temperatura.
Allo stesso modo, l'apparecchiatura progettata per un connettore saldato di piccole dimensioni potrebbe non avere la capacità di riscaldamento o la disposizione della bobina adeguata per un assieme brasato più grande.
La disposizione del riscaldamento deve essere sviluppata per il giunto specifico.
3. Come funzionano i metalli d'apporto, La bagnatura e la progettazione dei giunti influiscono sul risultato?
La selezione del metallo d'apporto è fondamentale per entrambi i processi.
La sua composizione determina l'intervallo di fusione e influenza la bagnabilità, proprietà comuni, compatibilità con la corrosione e condizioni di servizio accettabili.
Composizione e compatibilità del metallo d'apporto
Le leghe a base di stagno sono ampiamente utilizzate per applicazioni di saldatura, in particolare i collegamenti elettrici e alcuni giunti metallici a bassa temperatura.
I riempitivi per brasatura possono contenere argento, rame, alluminio, nichel o altri elementi leganti, a seconda dei materiali di base e dei requisiti di servizio.
La presenza di argento non significa necessariamente che il processo di giunzione sia una brasatura.
Alcune leghe contenenti argento sono riempitivi per saldatura, mentre altri hanno temperature liquidus superiori a 450°C e sono classificati come riempitivi per brasatura.
Questa distinzione è particolarmente rilevante per il termine più vecchio saldatura d'argento, che a volte viene utilizzato per processi che soddisfano la moderna definizione di brasatura.
La scelta del riempitivo deve considerare non solo la temperatura di fusione. Un riempitivo che fonde nell'intervallo di temperature disponibile potrebbe comunque non essere adatto a causa della scarsa bagnabilità, proprietà meccaniche inadeguate o incompatibilità con l'ambiente di servizio.
Preparazione e bagnatura della superficie
Sia la saldatura che la brasatura richiedono metallo d'apporto fuso per bagnare le superfici di accoppiamento.
Ossidi, oli e altri contaminanti possono interferire con la bagnatura e impedire una formazione soddisfacente dei giunti.
Flussi adatti possono essere utilizzati per controllare gli ossidi superficiali. Alcune applicazioni di giunzione utilizzano invece atmosfere controllate o altri metodi protettivi.
Il metodo appropriato dipende dai materiali, lega d'apporto e condizioni di produzione.
Il riscaldamento a induzione fornisce l'energia necessaria per la giunzione, ma non elimina automaticamente la contaminazione superficiale né garantisce la bagnabilità del riempitivo.
Azione capillare e clearance articolare
In molti assemblaggi saldati e brasati, il riempitivo fuso viene attirato nello spazio tra le superfici strettamente aderenti attraverso l'azione capillare.
Il gioco del giunto influenza l'efficacia con cui il riempitivo può entrare e riempire quello spazio.
Se lo spazio è troppo piccolo, la penetrazione del riempitivo potrebbe essere limitata, a seconda delle condizioni della superficie, comportamento del flusso e sistema di riempimento.
Se lo spazio è eccessivo, l'azione capillare potrebbe essere insufficiente per il riempimento completo del giunto oppure il giunto risultante potrebbe non avere le proprietà richieste.
È quindi necessario stabilire una distanza adeguata per i materiali selezionati e la lega d'apporto.
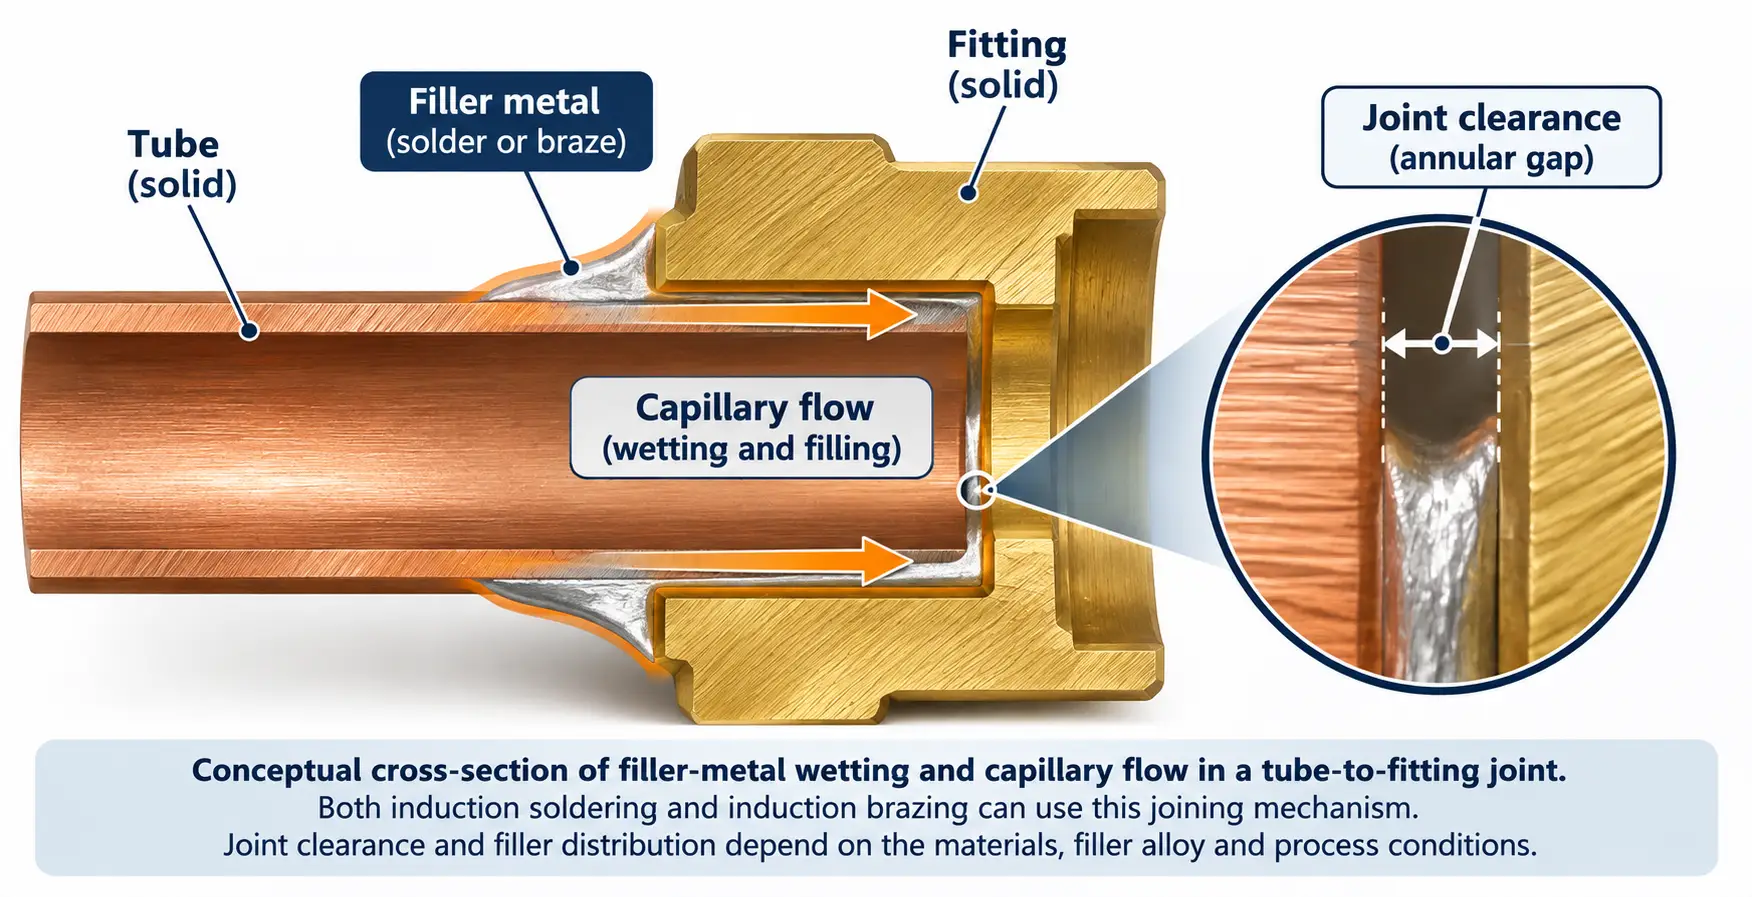
Il gioco alla temperatura di giunzione può differire dal gioco di assemblaggio.
Ciò è particolarmente importante quando si uniscono metalli diversi.
Materiali diversi si espandono in quantità diverse durante il riscaldamento. Di conseguenza, un giunto assemblato con un gioco adeguato a temperatura ambiente può avere un gioco minore o maggiore quando il metallo d'apporto diventa liquido.
Per esempio, un tubo di rame all'interno di un raccordo in acciaio può espandersi in modo diverso rispetto al raccordo circostante durante la brasatura. A seconda della geometria e dei materiali, la distanza può ridursi durante il riscaldamento.
La progettazione finale del giunto dovrebbe tenere conto di questi effetti anziché fare affidamento solo sulle dimensioni della temperatura ambiente.
Il Guida TWI sulla brasatura spiega l'importanza della geometria articolare e del flusso capillare.
La brasatura è sempre più forte della saldatura??
La brasatura offre generalmente sistemi di metallo d'apporto adatti a maggiori esigenze meccaniche e temperature di servizio più elevate.
Ciò non significa che ogni giunto brasato sia più resistente di ogni giunto saldato.
Le prestazioni effettive dipendono dalla lega di riempimento, materiali di base, geometria della giunzione, condizioni di carico e qualità del giunto completato.
Una connessione elettrica saldata adeguatamente progettata può soddisfare tutti i requisiti pertinenti. Un giunto brasato mal progettato o riempito in modo incompleto potrebbe rompersi nonostante sia prodotto a una temperatura più elevata.
Il confronto corretto è tra giunti che soddisfano gli stessi requisiti di servizio definiti.
4. Quando è opportuno selezionare la saldatura a induzione o la brasatura a induzione?
La scelta dipende dalla destinazione d'uso del giunto, soprattutto è meccanico, requisiti elettrici e termici.
Scegliere la saldatura a induzione quando è importante una minore esposizione termica
La saldatura a induzione può essere adatta per connettori elettrici selezionati, terminali, gruppi di conduttori e altri giunti metallici in grado di soddisfare i requisiti di servizio con un riempitivo a temperatura inferiore.
Le considerazioni rilevanti includono la continuità elettrica, resistenza di contatto, limiti di temperatura dei componenti e durata della connessione finita.
Collegamenti metallici utilizzati in gruppi sfasatori d'antenna sono una possibile applicazione della saldatura a induzione.
Tali applicazioni richiedono ancora un'attenta valutazione dei componenti conduttivi effettivi e dei materiali sensibili alla temperatura nelle vicinanze.
La saldatura a induzione non deve essere considerata adatta per ogni assemblaggio elettronico. Circuiti stampati molto ravvicinati, piccoli componenti e substrati sensibili al calore possono richiedere altri metodi di giunzione.
Scegli la brasatura a induzione quando le esigenze di servizio congiunte lo richiedono
La brasatura a induzione può essere appropriata per assemblaggi metallici che richiedono una maggiore resistenza meccanica, prestazioni adeguate di tenuta o resistenza a temperature di servizio elevate.
Le applicazioni includono tubi in rame e leghe di rame, collegamenti dello scambiatore di calore e alcuni gruppi di utensili da taglio.
Per questi componenti, il riempitivo selezionato deve soddisfare i requisiti di servizio pur rimanendo compatibile con i materiali e il ciclo termico.
Dovranno essere considerate anche la configurazione dei giunti e le possibili differenze di dilatazione termica.
Maggiori informazioni sul processo e sulle sue applicazioni industriali sono disponibili sul ns Brasatura a Induzione pagina.
Lo stesso giunto può essere saldato o brasato??
In alcuni casi, entrambi i processi sono tecnicamente possibili.
I tubi di rame sono un esempio utile. A seconda dell'applicazione, una connessione può essere progettata per la saldatura o la brasatura.
La decisione può essere governata dalla pressione operativa, temperatura di servizio, vibrazione, carico, requisiti normativi o una procedura di adesione specifica.
Un giunto che può essere prodotto fisicamente mediante saldatura non è necessariamente approvato per il servizio previsto.
Allo stesso modo, l'utilizzo di un materiale d'apporto per brasatura a temperatura più elevata non migliora automaticamente un giunto se il riscaldamento aggiuntivo danneggia i componenti o crea una condizione di assemblaggio inadeguata.
Il processo deve essere selezionato in base alle specifiche del giunto finito piuttosto che alla temperatura massima disponibile dall'apparecchiatura di induzione.
5. Come può essere verificato il processo di giunzione ad induzione selezionato?
Una volta selezionati il metodo di giunzione e la lega di apporto, dovrebbero essere utilizzate assemblee rappresentative per stabilire se il processo di inserimento produce in modo coerente il giunto richiesto.
L'obiettivo è verificare le effettive condizioni di giunzione e le prestazioni finite, non si limitano a confermare che il metallo d'apporto si scioglie.
Confermare le condizioni di temperatura nel giunto
Le superfici di accoppiamento devono raggiungere una temperatura adeguata affinché il riempitivo possa bagnarsi e scorrere.
A seconda dell'assemblaggio, la misurazione della temperatura può essere supportata da termocoppie, opportunamente configurato misurazione a infrarossi o altri metodi validati.
Le misurazioni dovrebbero tenere conto della geometria effettiva del giunto e dei limiti di misurazione.
Una lettura della temperatura da una superficie esterna accessibile potrebbe non rappresentare la temperatura attraverso un giunto nascosto.
Controllare la bagnatura e la distribuzione del riempitivo
Osservare se il riempitivo si distribuisce sulle superfici previste e penetra nel giunto come richiesto.
Una scarsa bagnatura può derivare da una temperatura inadeguata, contaminazione, incompatibilità di flusso o riempitivo inadeguato.
Per giunti che dipendono dal riempimento capillare, un aspetto esterno soddisfacente non dimostra necessariamente che lo spazio interno sia stato riempito.
Se necessario, il sezionamento di campioni rappresentativi può aiutare a stabilire il grado di penetrazione e di adesione del riempitivo.
Verificare la presenza di effetti termici eccessivi
Ispezionare i componenti per individuare eventuali ossidazioni inaccettabili, alla deformazione, danni al rivestimento o modifiche alle caratteristiche sensibili alla temperatura nelle vicinanze.
Tali controlli sono particolarmente rilevanti nel caso in cui le parti collegate presentino spessori o comportamenti di dilatazione termica diversi.
Per assemblaggi con materiali isolanti, adesivi o altri elementi sensibili alla temperatura, i limiti termici di tali componenti dovrebbero essere inclusi nella valutazione del processo.
Verificare le prestazioni del giunto finito
I test richiesti dipendono dall'applicazione.
Un collegamento elettrico può richiedere misurazioni della continuità o della resistenza di contatto.
Un giunto per la gestione dei fluidi potrebbe richiedere un test di tenuta.
Un assieme caricato meccanicamente può richiedere un test meccanico appropriato, potenzialmente supportato dall'esame della sezione.
L'ispezione visiva può identificare alcuni difetti superficiali, ma non può stabilire ogni proprietà interna o funzionale di un giunto.
Il metodo di ispezione dovrebbe quindi corrispondere ai criteri di accettazione indicati.
Confermare la ripetibilità nelle condizioni di produzione
Dopo che sono state stabilite le condizioni di unione adeguate, il processo dovrebbe essere controllato utilizzando parti e disposizioni di produzione rappresentative.
Variabili importanti possono includere il posizionamento dei componenti, allineamento della bobina, tempo di riscaldamento, posizionamento del riempitivo e cambiamenti nelle condizioni del materiale in entrata.
Una giunzione individuale riuscita non stabilisce di per sé un processo di produzione ripetibile.
La decisione finale tra la saldatura a induzione e la brasatura a induzione dovrebbe essere supportata dalle proprietà del giunto richieste, materiali di riempimento compatibili e un processo di riscaldamento che produce costantemente risultati accettabili.
Chiave da asporto
•Il confine è il liquidus del metallo d'apporto: saldatura ≤450°C, brasatura sopra i 450°C ma al di sotto del solidus del metallo base (Terminologia AWS A3.0).
•Entrambi i processi utilizzano lo stesso principio di riscaldamento elettromagnetico; ciò che cambia è il ciclo termico e il controllo del calore richiesti.
•La scelta del riempitivo deve tenere conto della bagnatura, gioco articolare, azione capillare e dilatazione termica, non solo la temperatura di fusione.
•Scegli la saldatura per una minore esposizione termica (connessioni elettriche); scegliere la brasatura in base ai requisiti di resistenza e temperatura di servizio.
•Verificare la temperatura del giunto finito, bagnare, effetti termici, prestazioni e ripetibilità, non solo il fatto che il riempitivo si sia sciolto.
Domande frequenti
Fare clic su una domanda per espandere la risposta.
Qual è la differenza principale tra saldatura e brasatura?
La temperatura del liquido del metallo d'apporto. Secondo la terminologia AWS A3.0, la saldatura utilizza un riempitivo con un liquidus pari o inferiore a 450°C, mentre la brasatura utilizza un riempitivo con un liquidus superiore a 450°C ma inferiore al solidus dei materiali base.
È possibile utilizzare la stessa attrezzatura a induzione sia per la saldatura che per la brasatura??
Spesso sì, ma il raggiungimento della temperatura di brasatura non garantisce un controllo soddisfacente della bassa temperatura per la saldatura. La disposizione della batteria e la capacità di riscaldamento devono essere sviluppate per il giunto specifico.
La brasatura è sempre più forte della saldatura??
Non necessariamente. Le prestazioni dipendono dalla lega di apporto, materiali di base, geometria della giunzione, condizioni di carico e qualità del giunto. Una connessione saldata ben progettata può soddisfare i suoi requisiti, mentre un giunto brasato scarsamente riempito può fallire.
Quando dovrei scegliere la saldatura a induzione anziché la brasatura a induzione?
Scegli la saldatura quando è importante una minore esposizione termica, come ad esempio per collegamenti elettrici o assemblaggi con componenti sensibili alla temperatura. Scegliere la brasatura quando il giunto necessita di maggiore resistenza, tenuta o capacità di temperatura di servizio elevata.
Hai bisogno di aiuto per selezionare un processo di adesione a induzione?
Invia i tuoi dati congiunti, materiali e requisiti di servizio, e KECHUANG può aiutarti a scegliere tra saldatura a induzione e brasatura a induzione.


