
HF-Induktionsschweißen für Rohr & Rohrleitung: Wie es funktioniert und was die Schweißqualität beeinflusst
HF-Induktionsschweißen wird häufig verwendet, um längsgeschweißte Stahlrohre und -leitungen herzustellen. Von außen, der Prozess sieht einfach aus: forme einen Streifen zu einem Rohr, erhitze die beiden Kanten und drücke sie zusammen.
Die eigentliche Schweißzone ist weitaus weniger einfach.
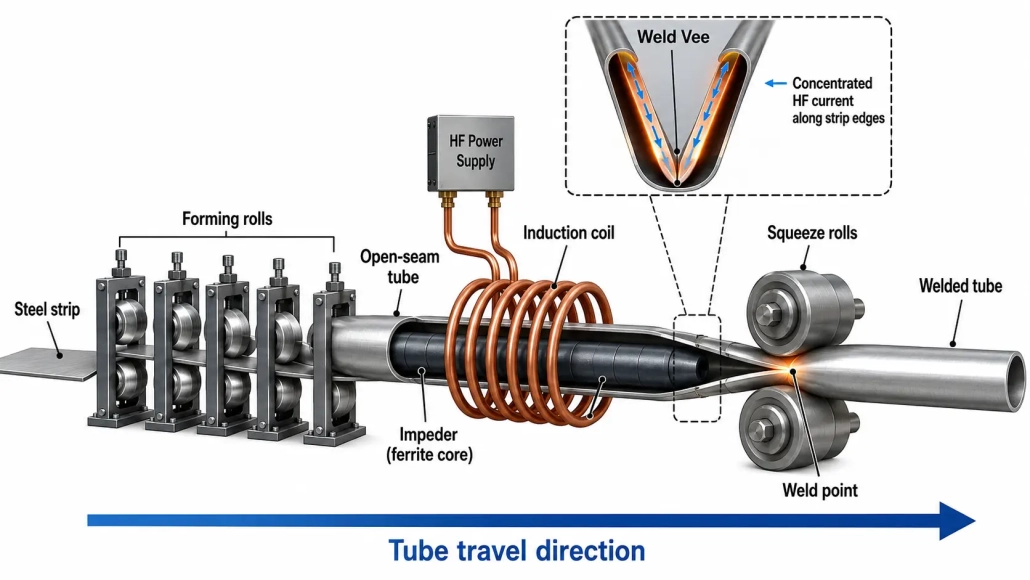
Das HF-Netzteil ist ein Teil eines Systems, das auch die Bänderformung umfasst, das Induktionsspule, die Schweiß-V-Naht, den Impeder, Andruckrollen und das kontinuierlich bewegte Rohr. Änderungen in einem dieser Bereiche können den Stromfluss verändern, wie sich die Kanten erwärmen und was am Schweißpunkt geschieht.
Dies ist ein Grund, warum ein Schweißproblem nicht automatisch als Problem des Netzteils behandelt werden sollte. HF-Rohrschweißen ist ein elektromagnetischer, thermischer und mechanischer Prozess, der gleichzeitig arbeitet.
1. So funktioniert das HF-Induktionsrohrschweißen
Die Produktion beginnt normalerweise damit, dass das Stahlband eine Reihe von Formwalzen durchläuft. Die Rollen biegen das Band nach und nach, bis es ein rundes oder ein anderes gewünschtes Rohrprofil erreicht, Dabei verbleibt zwischen den beiden Streifenkanten eine schmale Öffnung.
In der Nähe der Schweißstation, Diese offenen Kanten bilden das, was man üblicherweise als bezeichnet Rinder schweißen.
Ein Hochfrequenz-Wechselstrom wird einer Induktionsspule zugeführt, die um das Rohr vor der Schweißstelle positioniert ist. Das elektromagnetische Feld der Spule induziert Strom im leitfähigen Band. Der nützliche Teil dieses Stroms bewegt sich entlang der Kanten zu dem Punkt, an dem sie sich treffen.
Elektrischer Widerstand in diesen schmalen Strompfaden erzeugt schnelle Erwärmung.
Sobald die Kanten die erforderliche Schweißbedingung erreichen, drücken Walzen sie zusammen. Die erhitzten Kanten werden mechanisch verbunden, wodurch die Längsnaht entsteht, während das Rohr weiterhin durch das Werk läuft.
Der Prozess kann also als zwei eng miteinander verbundene Phasen betrachtet werden: elektromagnetisches Kantenerhitzen → mechanische Verbindung.
Die Erhitzungszone ist im Vergleich zur Gesamtgröße des Rohrs sehr lokalisiert. Diese Lokalisierung ist eines der Merkmale, die es dem HF-Schweißen ermöglichen, kontinuierlich mit hohen Produktionsgeschwindigkeiten zu arbeiten.
2. Warum Stromkonzentration wichtig ist
Das Anlegen einer Induktionsspule um ein geformtes Rohr bedeutet nicht, dass der gesamte induzierte Strom gleichermaßen zum Schweißen beiträgt.
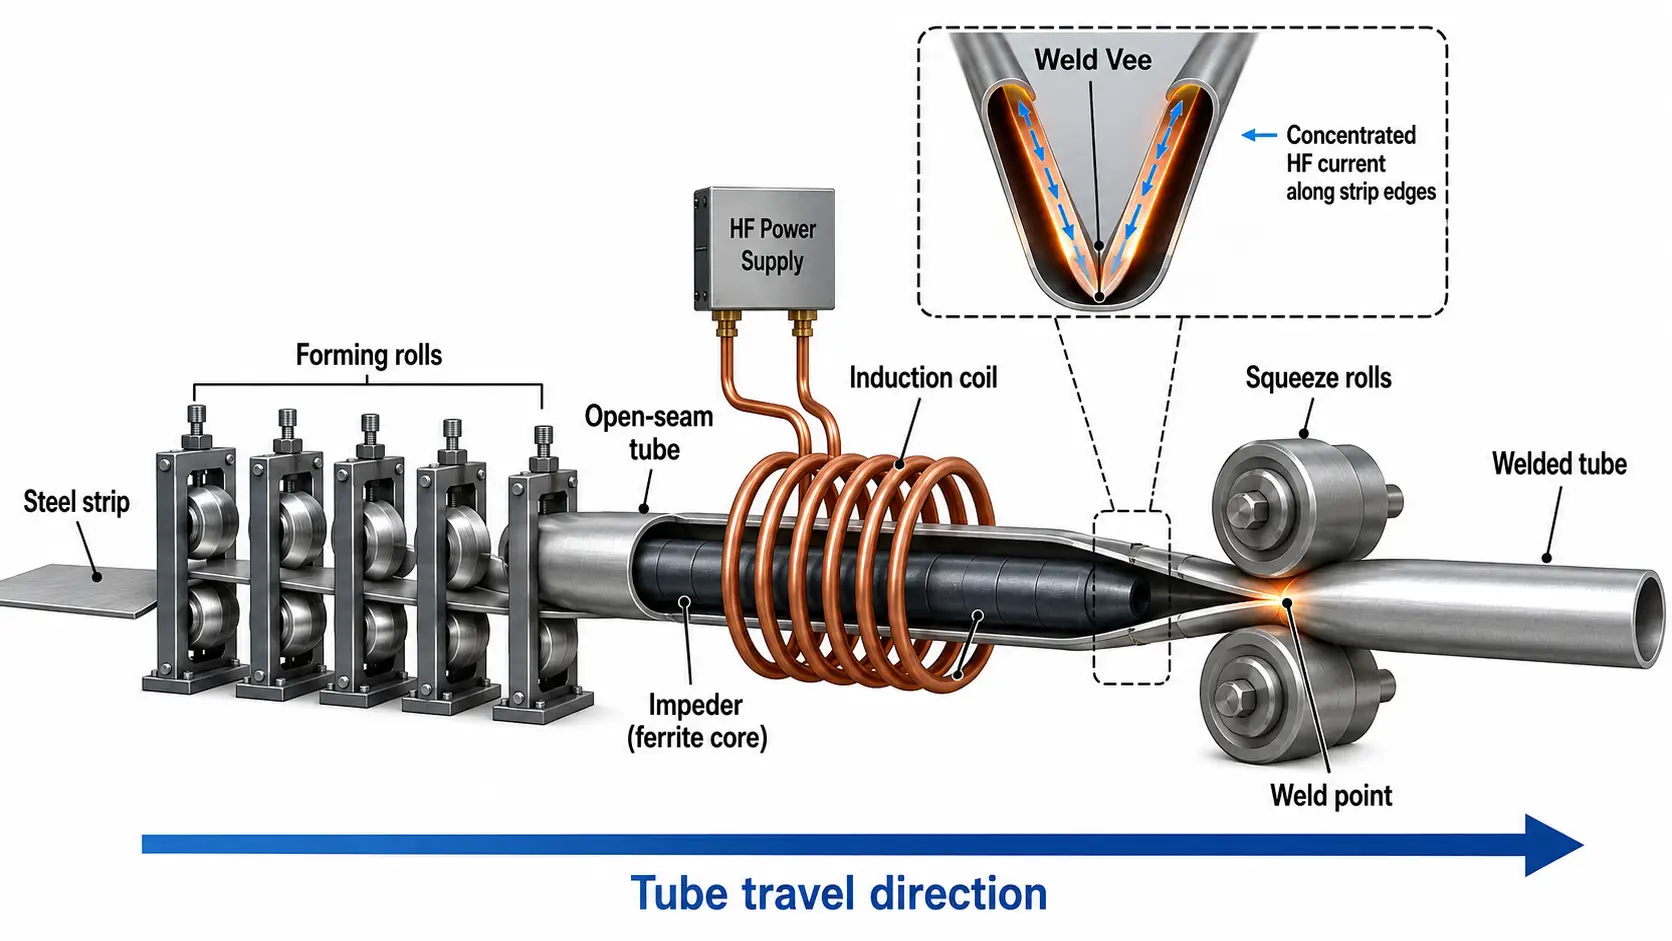
Der Strom kann verschiedene Wege durch den Laufstreifen nehmen. Ein Teil fließt entlang der offenen Kanten zum Schweißpunkt, während andere in weniger nützliche Richtungen um das Rohr fließen können.
Für die Schweißeffizienz, das Ziel ist es, möglichst viel nützlichen Strom entlang der Streifenränder stromabwärts der Spule und zum Schweißpunkt zu konzentrieren.
Bei hoher Frequenz, ist das Eindringen des Stroms in das Material relativ oberflächlich. Der enge Abstand der beiden Ränder in der Nähe des V-förmigen Einschnitts beeinflusst ebenfalls die Stromkonzentration. Wenn sich die Ränder einander nähern, ändern sich die elektromagnetischen Bedingungen kontinuierlich, bis sie sich treffen.
Dies erklärt, warum eine Rohrmühle ausreichende HF-Leistung haben kann, aber dennoch schlechte oder instabile Erwärmung zeigt, wenn die Schweißgeometrie falsch ist.
Leistung erreicht die Maschine elektrisch. Die Schweißanordnung bestimmt, wie effektiv diese Leistung an den Bandkanten genutzt wird.
3. Das Schweiß-V ist wichtiger, als es aussieht
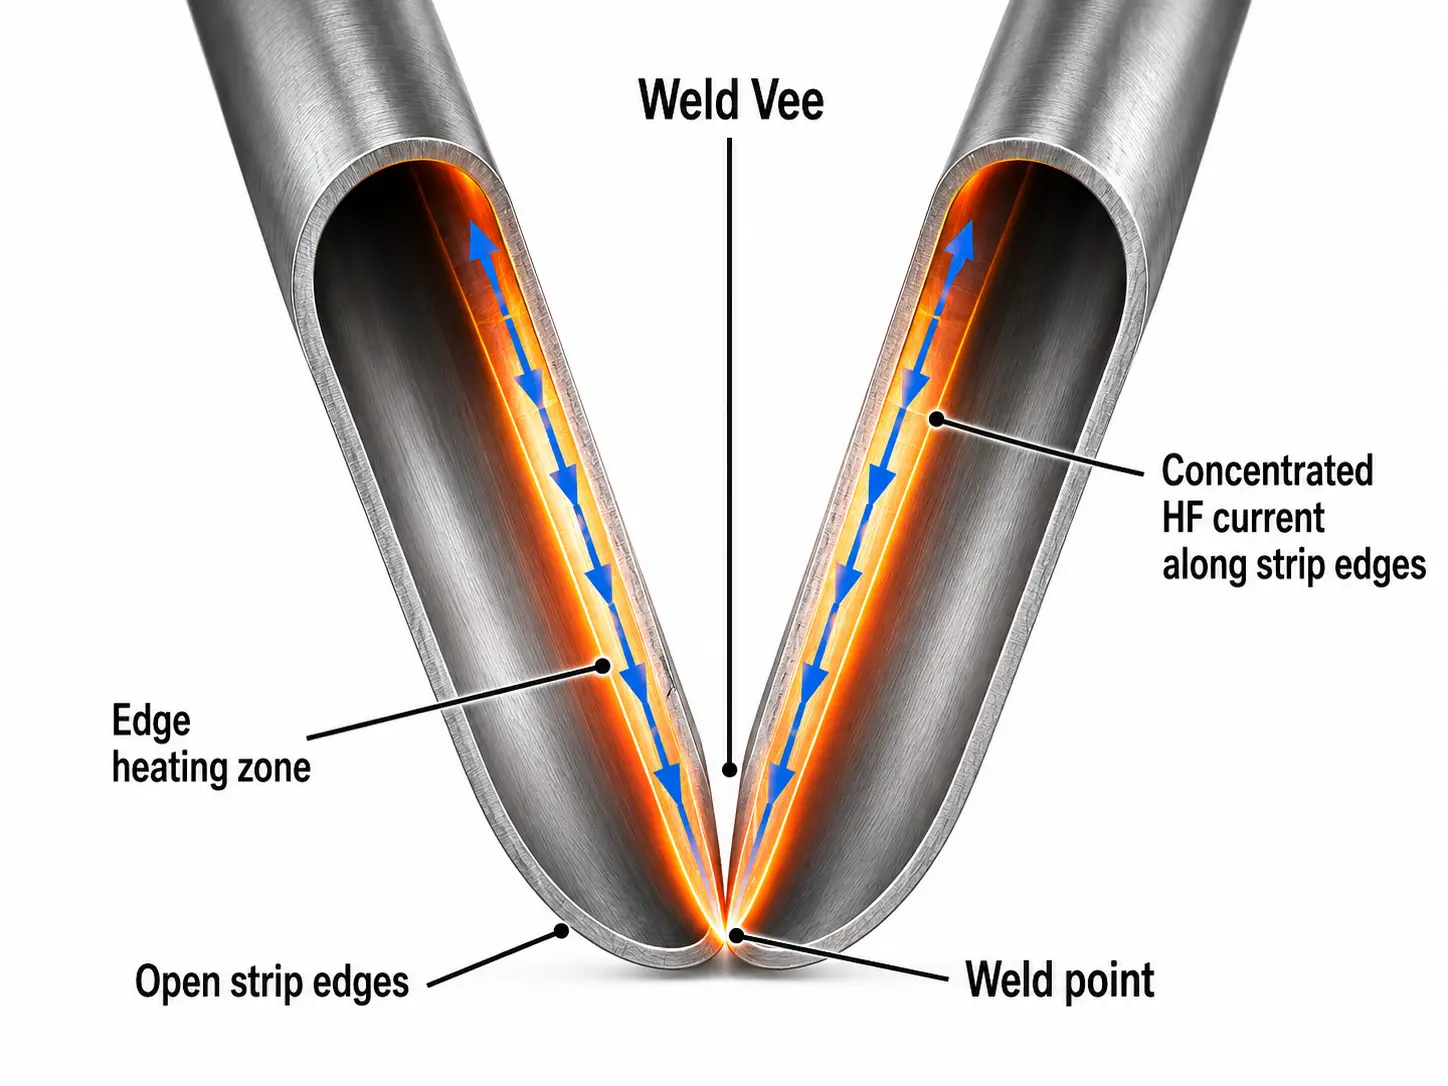
Die V-förmige Öffnung direkt vor dem Schweißpunkt mag wie eine einfache Folge der Rohrumformung erscheinen. Beim HF-Schweißen, seine Geometrie beeinflusst direkt den Heizprozess.
Das Vee entsteht, wenn sich die geformten Streifenkanten allmählich annähern. Sein Winkel, Länge und Stabilität beeinflussen die Stromverteilung und daher die entlang der Kanten entwickelte Temperatur.
Die Formbedingungen sind hier wichtig. Das Federn nach dem Verlassen der Umformwalzen kann die erwartete V-Geometrie verzerren. Die Kantenausrichtung kann sich ebenfalls ändern, je nach Fräseinstellung, Zustand oder Walzenaufbau ändern.
A 2024 dreidimensionale Simulationsstudie des HF-Induktionsrohrschweißens ergab, dass sowohl die V-Geometrie als auch die Rückfederung die Stromverteilung beeinflussen. In den von den Forschern modellierten Fällen, Eine Erhöhung des Vee-Winkels vergrößerte auch die Breite des wärmebeeinflussten Bereichs. Diese numerischen Werte beziehen sich auf die simulierten Rohrabmessungen und sollten nicht als universelle Einstellregel betrachtet werden.
Der praktische Ansatz ist nützlicher als ein fester Winkel: Eine stabile Schweißnaht erfordert ein stabiles Vee.
Wenn sich das V während der Produktion bewegt oder seine Form ändert, kann allein die Änderung der HF-Leistung das Symptom ausgleichen, ohne die Ursache zu korrigieren.
4. Was macht der Impeder eigentlich?
Im Inneren des geformten Rohrs, nahe dem Schweißbereich, gibt es normalerweise einen Impeder, der hochpermeabilitätsmagnetisches Material enthält.
Seine Aufgabe ist es nicht, das Rohr direkt zu erhitzen.
Der Impeder lenkt den magnetischen Fluss und verhindert, dass induzierter Strom einen leichteren Weg um den inneren Umfang des Rohrs nimmt. Dies hilft, mehr nützlichen Strom in Richtung der offenen Streifenkanten und des Schweißpunkts zu leiten.
Ohne einen effektiven Impeder, kann mehr Leckstrom durch unerwünschte Wege fließen. Das verbraucht Energie und erzeugt Wärme, wo sie nicht benötigt wird. Numerische Analysen zeigen auch, dass der Abstand zwischen dem Impeder und der Innenseite die Temperaturverteilung über die Streifenkante beeinflussen kann.
Dies macht Impeder-Bedingung und -Positionierung zu einem Teil der Schweißanordnung, nicht einfach zu einem Wartungsdetail.
Die relativen Positionen der Spule, Abschirmkante, Streifenkanten und des Schweißpunkts müssen zusammenarbeiten.
Wenn die Schweißleistung allmählich nachlässt, kann die Überprüfung nur der Generatorleistung ein abgenutztes, beschädigtes oder falsch positioniertes Teil des Schweißsystems übersehen.
5. Leistung, Frequenz und Bandgeschwindigkeit arbeiten zusammen
Einer der einfachsten Fehler beim HF-Rohrschweißen ist, die Schweißleistung als unabhängige Zahl zu betrachten.
Ist sie nicht.
Die Menge der zu einem bestimmten Streifenabschnitt gelieferten Energie hängt teilweise davon ab, wie schnell dieser Abschnitt durch die Heizzone läuft. Erhöhen Sie die Bandgeschwindigkeit ohne eine entsprechende Änderung der Heizbedingungen und es steht weniger Zeit zur Verfügung, um die Kanten in den erforderlichen Schweißzustand zu bringen.
Diese Beziehung wird manchmal durch einen Wärmeeintragfaktor ausgedrückt, der auf der Schweißleistung in Bezug auf die Bandgeschwindigkeit basiert. Forschungen an HFI-geschweißten Rohren haben gezeigt, dass Wärmeeintrag und Anpresskraft die resultierenden mechanischen Eigenschaften des geschweißten Bereichs beeinflussen können.
Rohrdurchmesser und Wandstärke sind ebenfalls von Bedeutung. Ein für ein Dünnwandrohr entwickeltes Setup kann nicht einfach auf ein Rohr mit dickerer Wand übertragen werden, ohne alle elektrischen Parameter zu ändern.
Die Frequenz fügt eine weitere Variable hinzu. Es beeinflusst die Stromdurchführung und die Temperaturverteilung und kann die Form und Breite der erhitzten Zone beeinflussen. Forschungsmodelle haben Veränderungen der HAZ-Breite gezeigt, wenn sich die Schweißfrequenz ändert, obwohl die genaue Reaktion von den Rohrmaßen und dem restlichen Aufbau abhängt.
In der Produktion, müssen diese Variablen zusammen betrachtet werden: Rohrgröße + Wandstärke + Material + Liniengeschwindigkeit + Frequenz + Leistung + Schweißgeometrie.
Es gibt keine nützliche Regel, die besagt, dass mehr HF-Leistung automatisch eine bessere Schweißnaht erzeugt.
6. Mehr Hitze bedeutet nicht automatisch besseres Schweißen
Der Zweck des HF-Induktionsschweißens besteht darin, die richtigen thermischen und mechanischen Bedingungen an den Kanten zu erzeugen, wenn sie den Presspunkt erreichen.
Zu wenig Hitze kann ein korrektes Verbinden verhindern. Einfach mehr Leistung hinzuzufügen, Jedoch, ist keine vollständige Lösung.
Übermäßige oder schlecht verteilte Wärme verändert das thermische Profil um die Schweißnaht und kann den betroffenen Bereich vergrößern. Gleichzeitig, müssen die Längsrollen die erforderliche mechanische Wirkung ausüben, während die Kanten in dem entsprechenden Zustand sind.
Diese Wechselwirkung ist der Grund, warum allein das Betrachten der Generatorwerte ein unvollständiges Bild der Schweißqualität liefert.
Eine nützliche Diagnose beginnt mit dem Prozess selbst. Ist die Bandgeschwindigkeit stabil? Verhält sich die V-förmige Führung konsistent? Sind die Kanten ausgerichtet? Ist der Impeder in der richtigen Position und im richtigen Zustand? Hat sich die Position der Spule geändert? Sind die Quetschwalzen richtig eingestellt?
Eine Leistungsanpassung kann notwendig sein, aber sie sollte unter Berücksichtigung dieser Bedingungen erfolgen.
7. Warum HF-Schweißqualität instabil werden kann
Wenn ein Rohrmühle Läuft stundenlang gut und beginnt dann eine inkonsistente Schweißnaht, Die Ursache könnte irgendwo außerhalb des HF-Generators liegen.
Kleine Veränderungen in der Streifenbildung können das Vee verschieben. Ein beschädigter oder falsch platzierter Impeder verändert die magnetischen Bedingungen im Rohr. Die Position der Spule beeinflusst die elektromagnetische Kopplung. Änderungen der Bandgeschwindigkeit verändern die Wärmeeinwirkung auf jeden Materialabschnitt.
Mechanische Bedingungen an den Squeeze-Rollen fügen eine weitere Ebene hinzu.
Diese Faktoren wirken zusammen. Ein Umformproblem kann für den Bediener zunächst wie ein Wärmeproblem erscheinen, weil sich der Strompfad geändert hat. Die Erhöhung der Leistung kann vorübergehend das Erscheinungsbild der Schweißnaht verbessern, während die zugrunde liegende Geometrie unverändert bleibt.
Das ist es, was das HF-Induktionsschweißen von der Behandlung des Schweißers als eigenständige Wärmequelle unterscheidet.
Die Schweißlinie ist ein System.
Moderne numerische Studien beschreiben HFI-Schweißen als einen Multi-Physik-Prozess der elektromagnetisches Erwärmen, Wärmeübertragung, mechanisches Verbinden und metallurgische Veränderungen in einem kontinuierlich bewegten Rohr umfasst.
8. Eine stabile Schweißnaht entsteht aus einem stabilen Prozess
Mehrere einzeln sinnvolle Einstellungen können immer noch ein schlechtes Ergebnis liefern, wenn sie nicht zusammenarbeiten.
HF-Induktionsschweißen ermöglicht eine Hochgeschwindigkeits-Kontinuierliche Rohrproduktion, indem Wärme in einem sehr kleinen Bereich konzentriert wird, unmittelbar bevor die Streifenkanten verbunden werden.
Der HF-Generator allein kann jedoch keine gute Schweißnaht erzeugen.
Aktueller Pfad, V-Geometrie, hinderlicher Zustand, der Spulenposition, Frequenz, Leistung, Liniengeschwindigkeit, Formstabilität und Quetschwalzenaufbau beeinflussen, was in den wenigen Augenblicken passiert, bevor die Kanten zur Schweißnaht werden.
Bei der Fehlerbehebung oder Optimierung einer HF-Rohrmühle, Ein Blick auf diese Beziehungen ist in der Regel nützlicher, als eine Frage zu stellen wie „Brauchen wir mehr Macht?“?”
Die bessere Frage ist: Sind die elektrischen, thermische und mechanische Teile des Schweißprozesses arbeiten im selben Fenster?
Häufig gestellte Fragen
Brauche ich mehr Leistung, wenn die Schweißnaht instabil wird?
Nicht unbedingt. Überprüfe zuerst die V-Geometrie, Kantenausrichtung, Impederposition und Leitungsgeschwindigkeit zuerst. Ein Umform- oder Impederproblem zeigt sich oft als Heizproblem, und das Hinzufügen von Leistung kaschiert das Symptom nur, ohne die Ursache zu korrigieren.
Kann ich dieselben Einstellungen für unterschiedliche Rohrgrößen verwenden?
Nein. Rohrdurchmesser und Wandstärke ändern die erforderliche Frequenz, Leistung und Vorschubgeschwindigkeit. Ein für Rohr mit dünner Wand entwickelte Einstellung kann nicht auf ein Produkt mit dickerer Wand übertragen werden, während alle elektrischen Parameter unverändert bleiben.
Warum ist der Impeder wichtig, wenn er das Rohr nicht erhitzt?
Er leitet den magnetischen Fluss und verhindert, dass induzierter Strom im Inneren des Rohres zirkuliert. Ohne einen effektiven Impeder, mehr Strom nimmt einen unerwünschten Pfad, Leistungsaufnahme und Erzeugung von Wärme dort, wo sie nicht benötigt wird.
Was sollte ich prüfen, wenn die Schweißqualität allmählich schlechter wird?
Überprüfen, ob das Vee stabil ist, die Kanten ausgerichtet sind, der Impeder an der Position und unbeschädigt ist, die Spulenposition sich nicht geändert hat, und die Pressrollen korrekt eingestellt sind.
Benötigen Sie die richtige HF-Einstellung für Ihre Rohrwalzanlage?
Schweißleistung, Frequenz, Spulendesign und Liniengeschwindigkeit müssen alle zu Ihrer Rohrgröße und Ihrem Material passen. Sagen Sie uns, was Sie produzieren, und wir helfen Ihnen, die Ausrüstung zu spezifizieren.


