
感应焊接与. 感应钎焊: 有什么区别?
填充金属温度如何, 联合要求和感应加热影响工艺选择
感应焊接和感应钎焊 两者都使用电磁感应来加热金属部件以进行连接. 在任一过程中, 填充金属熔化, 润湿相邻表面并固化形成接缝,而无需故意熔化基材.
这两种工艺的填充金属温度不同, 典型的接头要求和成功连接所需的热条件. 这些差异会影响哪种方法适合特定的装配.
快速解答: 感应钎焊和感应钎焊的主要区别在于填充金属的液相线温度. 在AWS A3.0M/A3.0下:2025 术语, 焊接使用液相线温度等于或低于 450°C 的填充金属 (约 840°F), 钎焊时使用液相线高于 450°C 但低于基材固相线温度的填料. 两种工艺都可以使用感应加热. 通常选择焊接来进行低温连接, 包括合适的电气连接, 而钎焊为需要更高机械强度或更高工作温度能力的接头提供了填充金属选择.
1. 感应焊接和感应钎焊有什么区别?
分类取决于填充金属, 不是感应电源或加热线圈.
美国焊接学会 (AWS) 使用填充金属的液相线温度区分钎焊和钎焊. 液相线是合金完全液态的温度.
这比使用通用方法更精确 熔点, 因为许多填充合金会在一定温度范围内熔化.
| 比较 | 感应焊接 | 感应钎焊 |
|---|---|---|
| 液体填充金属 | 450°C 或以下 | 450℃以上, 低于母材固相线 |
| 加热方式 | 电磁感应 | 电磁感应 |
| 贱金属熔炼 | 无意 | 无意 |
| 典型的填料系统 | 锡基及其他低温焊料合金 | 银-, 铜-, 铝- 或镍基钎料合金 |
| 加盟机制 | 填料润湿, 毛细作用和凝固 | 填料润湿, 毛细作用和凝固 |
| 热暴露 | 一般较低 | 一般较高 |
| 典型应用 | 电气连接, 连接器和精选的低温金属接头 | 管道, 热交换器, 切削工具和机械要求较高的组件 |
| 主要选择问题 | 电气性能, 热敏感性和使用条件 | 接合强度, 使用温度, 材料兼容性和接头设计 |
450°C 边界是填充金属分类阈值. 它是 不是通用工件温度或推荐的感应加热设定值.
实际的连接温度必须足以使所选填料润湿并流过配合表面. 它们取决于其熔化范围, 基础材料和接头几何形状.
为什么这种区别很重要?
考虑连接到黄铜配件的铜管.
可以使用合适的焊料合金或钎焊填料连接组件, 取决于操作条件和适用的规格.
在这两种情况下,热源都可以是感应热源. 改变填充金属及其所需的连接条件, 然而, 改变过程分类并可能改变接头的性能.
锡焊和钎焊与焊接有何不同?
软焊和钎焊使用熔融填充金属形成接头,同时基材保持固态.
熔焊, 相反, 涉及熔化接缝处的基材. 其他焊接方法可以在不熔化母材的情况下产生固态接头.
例如, 肯定 高频感应焊接 处理热配合边缘,随后将其强制在一起形成焊缝.
所以, 感应焊接, 感应焊接 以及 感应钎焊 不应互换使用.
术语应描述实际的加入机制.
这些 美国焊接协会的钎焊和焊接信息 和它的 AWS A3.0M/A3.0:2025 术语标准 提供相关定义.
2. 感应加热与钎焊有何不同?
两种工艺的电磁加热原理相同.
感应线圈中的交流电产生变化的磁场. 这会在导电工件中感应出电流, 通过电阻产生热量.
用于锡焊和钎焊, 这 感应系统 被布置为将热量传递到接头周围的组件.
填充金属可以通过周围金属表面的传导而不是直接感应加热来接收大部分热量.
过程之间的变化是所需的热循环和必须控制热量的方式.
感应焊接: 控制低温连接
钎焊通常需要比钎焊更低的连接温度.
这对于包含温度敏感组件的组件很有用, 涂层, 绝缘材料或附近的机械部件不应受到不必要的加热.
然而, 较低的填充金属温度并不能保证周围的部件保持凉爽.
金属导体和外壳可以将热量从预期的接头处转移出去. 如果诱导周期太长, 附近的组件仍可能达到破坏性的温度.
该工艺必须充分加热实际连接表面以实现焊料润湿,同时限制其他地方的热暴露.
在接头处熔化的焊料合金不会, 就其本身而言, 证明两个配合面已达到合适的连接条件.
感应钎焊: 加热接头而不过度受热
钎焊通常需要较高的连接温度.
额外的热暴露可以增加氧化控制的重要性, 热膨胀, 组件对齐和附近材料的响应.
例如, 将厚黄铜配件钎焊到细铜管时, 由于其几何形状,这两个组件的加热方式可能不同, 热质量和热传导.
如果一个组件变得足够热而另一个组件仍然太冷, 填充物可能不会弄湿整个接缝.
过度加热还会产生不必要的氧化或扰乱组装.
目标是在配合表面上建立合适的条件, 而不是简单地加热接头最容易接近的部分.
感应系统需要控制什么?
对于任一连接方法, 相关因素包括:
— 线圈耦合和相对于接头的位置.
— 各基材的热响应.
— 组件尺寸和热质量.
— 热传导到邻近区域.
— 填料润湿和流动的可用时间.
— 附近材料的温度限制.
这些因素决定热量是否以合适且可重复的方式到达所需的表面.
能够达到钎焊温度的系统也可能适合焊接, 但仅靠这种能力并不能建立令人满意的低温过程控制.
相似地, 为小型焊接连接器设计的设备可能不具备用于大型焊接组件的加热能力或适当的线圈布置.
必须针对特定接头开发加热装置.
3. 填充金属如何做, 润湿和接缝设计影响结果?
填充金属的选择是这两种工艺的核心.
其成分决定熔化范围并影响润湿性, 联合财产, 腐蚀兼容性和可接受的使用条件.
填充金属成分和相容性
锡基合金广泛用于焊接应用, 特别是电气连接和某些低温金属接头.
钎焊填料可能含有银, 铜, 铝, 镍或其他合金元素, 取决于基材和服务要求.
银的存在并不一定意味着连接过程是钎焊.
一些含银合金是焊接填料, 而其他的液相线温度高于 450°C,则被归类为钎焊填料.
这种区别与旧术语尤其相关 银焊, 有时用于满足现代钎焊定义的工艺.
填料选择必须考虑的不仅仅是熔化温度. 在可用温度范围内熔化的填料可能仍然不适合,因为润湿性差, 机械性能不足或与使用环境不相容.
表面准备和润湿
钎焊和钎焊都需要熔化的填充金属来润湿配合表面.
氧化物, 油和其他污染物会干扰润湿并妨碍令人满意的接缝形成.
可以使用合适的助焊剂来控制表面氧化物. 某些连接应用改为使用受控气氛或其他保护方法.
适当的方法取决于材料, 填充合金及生产条件.
感应加热提供连接所需的能量, 但它不会自动消除表面污染或保证填料润湿.
毛细管作用和接头间隙
在许多焊接和钎焊组件中, 熔融填料通过毛细管作用被吸入紧密贴合的表面之间的空间.
接缝间隙影响填料进入和填充该空间的效率.
如果间隙太小, 填料渗透可能会受到限制, 取决于表面状况, 助焊剂行为和填料系统.
如果间隙过大, 毛细管作用可能不足以完全填充接缝,或者所得接缝可能不具有所需的特性.
因此,必须为所选材料和填充合金建立适当的间隙.
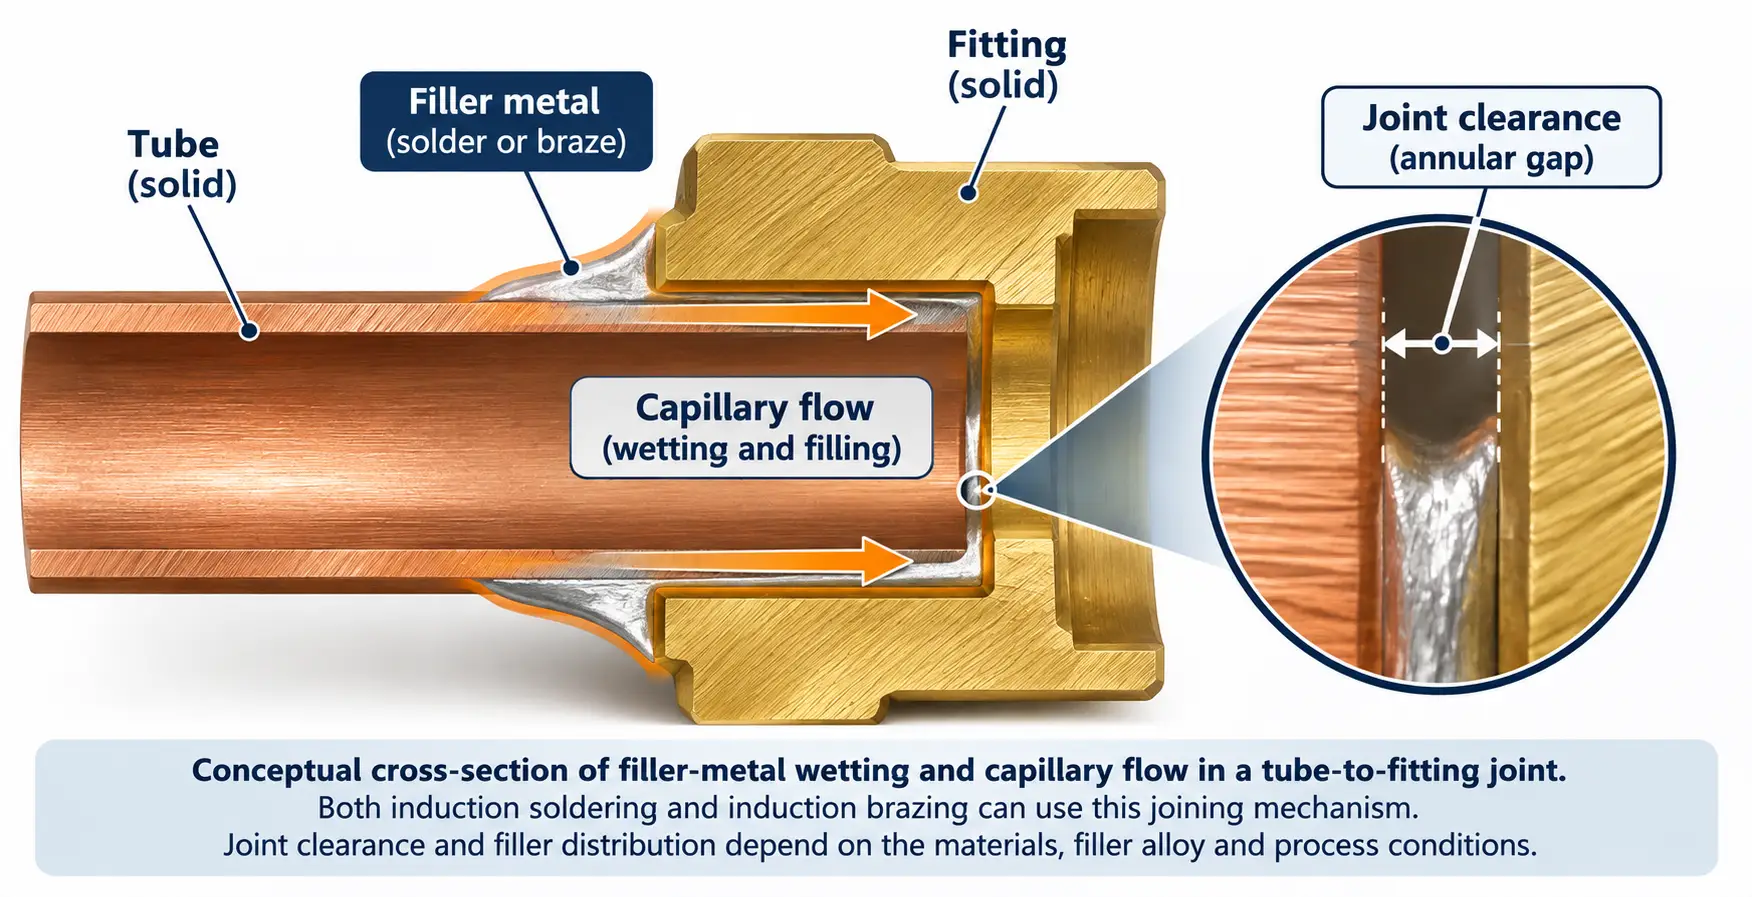
连接温度下的间隙可能与装配间隙不同.
这在连接异种金属时尤其重要.
不同材料在加热过程中膨胀量不同. 因此, 当填充金属变成液体时,在室温下以适当间隙组装的接头可能具有更小或更大的间隙.
例如, 在钎焊过程中,钢配件内的铜管可能会与周围配件不同地膨胀. 取决于几何形状和材料, 加热过程中间隙会变窄.
最终的接头设计应考虑这些影响,而不是仅依赖于室温尺寸.
这些 TWI 钎焊指南 解释了接头几何形状和毛细管流动的重要性.
钎焊总是比锡焊更强吗?
钎焊通常提供适合更高机械要求和更高工作温度的填充金属系统.
这并不意味着每个钎焊接头都比每个焊接接头更坚固.
实际性能取决于填充合金, 基材, 接头几何形状, 加载条件和已完成接头的质量.
正确设计的焊接电气连接可以满足所有相关要求. 尽管在较高温度下生产,但设计不良或未完全填充的钎焊接头可能会失败.
正确的比较是在满足相同定义的服务要求的接头之间进行.
4. 何时应选择感应焊接或感应钎焊?
选择取决于接头的预期用途, 尤其是它的机械, 电气和热要求.
当较低的热暴露很重要时选择感应焊接
感应焊接可能适用于选定的电连接器, 终端, 导体组件和其他金属接头可以使用较低温度的填料满足其使用要求.
相关考虑因素包括电气连续性, 接触电阻, 组件温度限制和成品连接的耐用性.
金属连接件用于 天线移相器组件 是感应焊接的一种可能的应用.
此类应用仍然需要仔细评估实际的导电元件和附近的温度敏感材料.
不应假定感应焊接适合所有电子组件. 紧密封装的电路板, 小部件和热敏基材可能需要其他连接方法.
当联合服务需要时选择感应钎焊
感应钎焊可能适用于需要更高机械强度的金属组件, 合适的密封性能或耐高温性能.
应用包括铜和铜合金管, 热交换器连接和某些 切削刀具组件.
对于这些组件, 所选填料必须满足使用要求,同时保持与材料和热循环兼容.
还必须考虑接头配置和可能的热膨胀差异.
有关该工艺及其工业应用的更多信息,请访问我们的 感应钎焊 页.
同一接头可以软焊或钎焊吗?
在某些情况下, 这两个过程在技术上都是可行的.
铜管是一个有用的例子. 取决于应用, 连接可设计用于软焊或钎焊.
该决定可以由操作压力决定, 使用温度, 振动, 加载中, 监管要求或指定的加入程序.
可以通过焊接物理产生的接头不一定被批准用于预期用途.
同样, 如果额外的加热会损坏部件或造成不合适的装配条件,则使用较高温度的钎焊填料不会自动改善接头.
应根据成品接头规格而不是感应设备可用的最高温度来选择工艺.
5. 如何验证所选感应焊接工艺?
选择连接方法和填充合金后, 应使用代表性组件来确定感应过程是否一致地产生所需的接头.
目的是验证实际连接条件和最终性能, 不仅仅是确认填充金属熔化.
确认接头处的温度条件
配合表面必须达到适合填料润湿和流动的温度.
取决于装配, 热电偶可以支持温度测量, 适当配置 红外测量 或其他经过验证的方法.
测量应考虑实际的接头几何形状和测量限制.
可触及外表面的温度读数可能并不代表整个隐藏接头的温度.
检查填料润湿和分布
观察填料是否铺展到预期表面并按要求进入接缝.
温度不足可能导致润湿不良, 污染, 助焊剂不合适或填料不相容.
对于依赖毛细血管填充的关节, 令人满意的外观并不一定证明内部间隙已被填充.
在必要时, 对代表性样品进行切片有助于确定填料渗透和粘合的程度.
检查是否存在过度的热效应
检查组件是否存在不可接受的氧化, 变形, 涂层损坏或附近温度敏感特征发生变化.
当连接部件具有不同的厚度或热膨胀行为时,这些检查尤其重要.
用于带有绝缘材料的组件, 粘合剂或其他温度敏感元件, 这些组件的热限制应包含在过程评估中.
验证成品接头性能
所需的测试取决于应用.
电气连接可能需要连续性或接触电阻测量.
流体处理接头可能需要泄漏测试.
机械加载组件可能需要适当的机械测试, 可能受到部分考试的支持.
目视检查可以识别一些表面缺陷, 但它不能确定关节的每个内部或功能属性.
因此,检查方法应符合规定的验收标准.
确认生产条件下的重复性
确定合适的加盟条件后, 应使用有代表性的生产零件和布置来检查该过程.
重要的变量可能包括组件定位, 线圈对准, 加热时间, 填料放置和进料条件的变化.
成功的单个接头本身并不能建立可重复的制造过程.
感应钎焊和感应钎焊之间的最终决定应由所需的接头性能来支持, 兼容的填充材料和持续产生可接受结果的加热过程.
要点
•边界是填充金属液相线: 焊接≤450℃, 钎焊温度高于 450°C 但低于母材固相线 (AWS A3.0 术语).
•两种工艺均采用相同的电磁加热原理; 变化的是所需的热循环和热控制.
•填料选择必须考虑润湿性, 关节间隙, 毛细作用和热膨胀, 不仅仅是熔化温度.
•选择焊接以降低热暴露 (电气连接); 根据强度和工作温度要求选择钎焊.
•验证成品接头 — 温度, 润湿, 热效应, 性能和可重复性——不仅仅是填料融化.
常见问题解答
单击问题以展开答案.
钎焊和钎焊的主要区别是什么?
填充金属液体温度. AWS A3.0 术语下, 焊接使用液相线温度等于或低于 450°C 的填料, 钎焊时使用液相线高于 450°C 但低于基材固相线的填料.
相同的感应设备可以用于锡焊和钎焊吗?
经常是的, 但达到钎焊温度并不能保证焊接的低温控制令人满意. 必须针对特定接头开发线圈布置和加热能力.
钎焊总是比锡焊更强吗?
未必. 性能取决于填充合金, 基材, 接头几何形状, 负载条件和接头质量. 精心设计的焊接连接可以满足其要求, 而填充不良的钎焊接头可能会失败.
什么时候应该选择感应焊接代替感应钎焊?
当较低的热暴露很重要时选择焊接, 例如用于电气连接或带有温度敏感元件的组件. 当接头需要更高强度时选择钎焊, 密封性或提高工作温度能力.


