
Lutowanie indukcyjne vs. Lutowanie indukcyjne: Jaka jest różnica?
Jak temperatura metalu wypełniającego, Wspólne wymagania i ogrzewanie indukcyjne wpływają na wybór procesu
Lutowanie indukcyjne i lutowanie indukcyjne oba wykorzystują indukcję elektromagnetyczną do podgrzewania metalowych elementów do łączenia. W każdym procesie, metal wypełniający topi się, zwilża przylegające powierzchnie i zestala się, tworząc spoinę bez celowego topienia materiałów podstawowych.
Obydwa procesy różnią się temperaturą spoiwa, typowe wymagania dotyczące połączeń i warunki termiczne potrzebne do udanego połączenia. Różnice te wpływają na to, która metoda jest odpowiednia dla konkretnego złożenia.
Szybka odpowiedź: Główną różnicą między lutowaniem indukcyjnym a lutowaniem indukcyjnym jest temperatura likwidusu metalu dodatkowego. W AWS A3.0M/A3.0:2025 terminologia, lutowanie wykorzystuje metal wypełniający z likwidusem w temperaturze 450°C lub niższej (około 840°F), podczas lutowania wykorzystuje się wypełniacz o temperaturze likwidusu powyżej 450°C, ale poniżej temperatury solidusu materiałów bazowych. W obu procesach można zastosować ogrzewanie indukcyjne. Do łączenia w niższych temperaturach często wybiera się lutowanie, łącznie z odpowiednimi przyłączami elektrycznymi, podczas gdy lutowanie zapewnia opcje metalu wypełniającego dla połączeń wymagających większej wytrzymałości mechanicznej lub wyższej odporności na temperaturę pracy.
2. Czym różni się nagrzewanie indukcyjne między lutowaniem a lutowaniem twardym?
3. Jak działają metale wypełniające, Zwilżanie i konstrukcja złącza wpływają na wynik?
4. Kiedy należy wybrać lutowanie indukcyjne lub lutowanie indukcyjne?
5. W jaki sposób można zweryfikować wybrany proces łączenia indukcyjnego?
1. Jaka jest różnica między lutowaniem indukcyjnym a lutowaniem indukcyjnym?
Klasyfikacja zależy od metalu wypełniającego, a nie zasilacz indukcyjny lub cewka grzejna.
Amerykańskie Towarzystwo Spawalnicze (AWS-a) odróżnia lutowanie od lutowania twardego na podstawie temperatury likwidusu spoiwa. Liquidus to temperatura, powyżej której stop staje się całkowicie płynny.
Jest to bardziej precyzyjne niż użycie generała temperatura topnienia, ponieważ wiele stopów wypełniaczy topi się w pewnym zakresie temperatur.
| Porównanie | Lutowanie indukcyjne | Lutowanie indukcyjne |
|---|---|---|
| Płynny metal wypełniający | W temperaturze 450°C lub niższej | Powyżej 450°C, poniżej solidusa z metalu nieszlachetnego |
| Metoda nagrzewania | Indukcja elektromagnetyczna | Indukcja elektromagnetyczna |
| Topienie metali nieszlachetnych | Nie zamierzone | Nie zamierzone |
| Typowe systemy wypełniaczy | Stopy lutownicze na bazie cyny i inne stopy lutownicze niskotemperaturowe | Srebrny-, miedź-, aluminium- lub stopy lutownicze na bazie niklu |
| Mechanizm łączenia | Zwilżanie wypełniacza, działanie kapilarne i krzepnięcie | Zwilżanie wypełniacza, działanie kapilarne i krzepnięcie |
| Ekspozycja termiczna | Generalnie niższe | Generalnie wyższy |
| Typowe zastosowania | Połączenia elektryczne, connectors and selected low-temperature metal joints | Tubing, heat exchangers, cutting tools and mechanically demanding assemblies |
| Main selection concerns | Electrical properties, thermal sensitivity and service conditions | Joint strength, temperatura serwisowa, material compatibility and joint design |
The 450°C boundary is a filler-metal classification threshold. Jest not a universal workpiece temperature or recommended induction-heating setpoint.
Actual joining temperatures must be sufficient for the chosen filler to wet and flow across the mating surfaces. They depend on its melting range, the base materials and the joint geometry.
Why is this distinction important?
Consider a copper tube connected to a brass fitting.
The assembly might be joined using either a suitable solder alloy or a brazing filler, w zależności od warunków pracy i obowiązujących specyfikacji.
W obu przypadkach źródłem ciepła może być indukcja. Zmiana spoiwa i wymaganych warunków łączenia, jednak, zmienia klasyfikację procesu i może zmienić działanie złącza.
Czym lutowanie i lutowanie różni się od spawania?
Lutowanie i lutowanie twarde tworzy połączenia przy użyciu stopionego metalu wypełniającego, podczas gdy materiały podstawowe pozostają stałe.
Spawanie fuzyjne, w przeciwieństwie do tego, polega na stopieniu materiału bazowego na złączu. Inne metody spawania mogą wytwarzać połączenia półprzewodnikowe bez topienia materiału podstawowego.
Na przykład, niektórzy spawanie indukcyjne wysoką częstotliwością przetwarza krawędzie łączące się na gorąco, które następnie są dociskane do siebie, tworząc spoinę.
Dlatego, spawanie indukcyjne, lutowanie indukcyjne i lutowanie indukcyjne nie należy stosować zamiennie.
Terminologia powinna opisywać rzeczywisty mechanizm łączenia.
Dla Informacje American Welding Society na temat lutowania i lutowania i jego AWS A3.0M/A3.0:2025 norma terminologiczna podać odpowiednie definicje.
2. Czym różni się nagrzewanie indukcyjne między lutowaniem a lutowaniem twardym?
Zasada ogrzewania elektromagnetycznego jest taka sama w obu procesach.
Prąd przemienny w cewce indukcyjnej wytwarza zmienne pole magnetyczne. Powoduje to indukcję prądu elektrycznego w przewodzących przedmiotach, wytwarzanie ciepła poprzez opór elektryczny.
Do lutowania i lutowania twardego, to układ indukcyjny jest przystosowany do dostarczania ciepła do elementów wokół złącza.
Metal wypełniający może odbierać większość ciepła poprzez przewodzenie z otaczających powierzchni metalu, a nie przez bezpośrednie nagrzewanie indukcyjne.
To, co zmienia się pomiędzy procesami, to wymagany cykl termiczny i sposób, w jaki ciepło musi być kontrolowane.
Lutowanie indukcyjne: kontrolowanie łączenia w niższych temperaturach
Lutowanie wymaga zazwyczaj niższych temperatur łączenia niż lutowanie twarde.
Może to być przydatne w przypadku zespołów zawierających komponenty wrażliwe na temperaturę, powłoki, materiały izolacyjne lub pobliskie elementy mechaniczne, które nie powinny ulegać niepotrzebnemu nagrzewaniu.
Jednak, niższa temperatura spoiwa nie gwarantuje, że otaczające elementy pozostaną chłodne.
Metalowe przewodniki i obudowy mogą odprowadzać ciepło z zamierzonego złącza. Jeśli cykl indukcji jest zbyt długi, pobliskie elementy mogą nadal osiągać szkodliwe temperatury.
Proces musi wystarczająco ogrzać rzeczywiste powierzchnie łączenia, aby umożliwić zwilżenie lutu, ograniczając jednocześnie ekspozycję termiczną w innych miejscach.
Stop lutowniczy topiący się na złączu nie, samodzielnie, wykazać, że obie współpracujące powierzchnie osiągnęły odpowiednie warunki połączenia.
Lutowanie indukcyjne: podgrzewanie złącza bez nadmiernego narażenia termicznego
Lutowanie zwykle wymaga wyższych temperatur łączenia.
Dodatkowa ekspozycja termiczna może zwiększyć znaczenie kontroli utleniania, rozszerzalność cieplna, wyrównanie komponentów i reakcję pobliskich materiałów.
Na przykład, podczas lutowania grubej mosiężnej złączki z cienką miedzianą rurką, te dwa elementy mogą nagrzewać się inaczej ze względu na ich geometrię, masa termiczna i przewodzenie ciepła.
Jeśli jeden element nagrzeje się wystarczająco, podczas gdy drugi pozostaje zbyt chłodny, wypełniacz nie może zwilżyć całego złącza.
Nadmierne ogrzewanie może również powodować niepotrzebne utlenianie lub zakłócać montaż.
Celem jest ustalenie odpowiednich warunków na współpracujących powierzchniach, zamiast po prostu podgrzewać najbardziej dostępną część złącza.
Co musi kontrolować układ indukcyjny?
Dla dowolnej metody łączenia, odpowiednie czynniki obejmują:
— Złącze cewki i położenie względem złącza.
— Reakcja na ogrzewanie każdego materiału podstawowego.
— Wymiary elementów i masa termiczna.
— Przewodzenie ciepła do sąsiednich obszarów.
— Dostępny czas na zwilżenie i płynięcie wypełniacza.
— Granice temperatur pobliskich materiałów.
Czynniki te decydują o tym, czy ciepło dociera do wymaganych powierzchni w odpowiedni i powtarzalny sposób.
Do lutowania może nadawać się również system zdolny do osiągnięcia temperatur lutowania twardego, ale sama ta zdolność nie zapewnia zadowalającej kontroli procesu w niskiej temperaturze.
podobnie, sprzęt zaprojektowany dla małego złącza lutowanego może nie mieć wydajności grzewczej lub odpowiedniego układu cewek dla większego zespołu lutowanego.
Układ ogrzewania należy opracować dla konkretnego złącza.
3. Jak działają metale wypełniające, Zwilżanie i konstrukcja złącza wpływają na wynik?
Wybór spoiwa ma kluczowe znaczenie w obu procesach.
Jego skład określa zakres topnienia i wpływa na zwilżalność, wspólne właściwości, odporność na korozję i akceptowalne warunki pracy.
Skład i kompatybilność spoiwa
Stopy na bazie cyny są szeroko stosowane do lutowania, szczególnie połączenia elektryczne i niektóre złącza metalowe pracujące w niższych temperaturach.
Wypełniacze lutownicze mogą zawierać srebro, miedź, aluminium, nikiel lub inne pierwiastki stopowe, w zależności od materiałów podstawowych i wymagań serwisowych.
Obecność srebra nie musi oznaczać, że proces łączenia jest lutowany.
Niektóre stopy zawierające srebro są wypełniaczami lutowniczymi, podczas gdy inne mają temperaturę likwidusu powyżej 450°C i są klasyfikowane jako wypełniacze lutownicze.
To rozróżnienie jest szczególnie istotne w przypadku starszego terminu lutowanie srebrne, który jest czasami używany w procesach spełniających współczesną definicję lutowania twardego.
Wybór wypełniacza musi uwzględniać nie tylko temperaturę topnienia. Wypełniacz, który topi się w dostępnym zakresie temperatur, może nadal być nieodpowiedni ze względu na słabą zwilżalność, nieodpowiednie właściwości mechaniczne lub niezgodność ze środowiskiem pracy.
Przygotowanie powierzchni i zwilżanie
Zarówno lutowanie, jak i lutowanie twarde wymagają stopionego metalu wypełniającego w celu zwilżenia współpracujących powierzchni.
Tlenki, oleje i inne zanieczyszczenia mogą zakłócać zwilżanie i uniemożliwiać zadowalające utworzenie spoiny.
Do kontroli tlenków powierzchniowych można zastosować odpowiednie topniki. Zamiast tego w niektórych zastosowaniach łączenia stosuje się atmosfery kontrolowane lub inne metody ochrony.
Odpowiednia metoda zależy od materiałów, stop wypełniacza i warunki produkcji.
Nagrzewanie indukcyjne dostarcza energię potrzebną do łączenia, ale nie eliminuje to automatycznie zanieczyszczeń powierzchniowych i nie gwarantuje zwilżenia wypełniacza.
Działanie kapilarne i oczyszczanie stawów
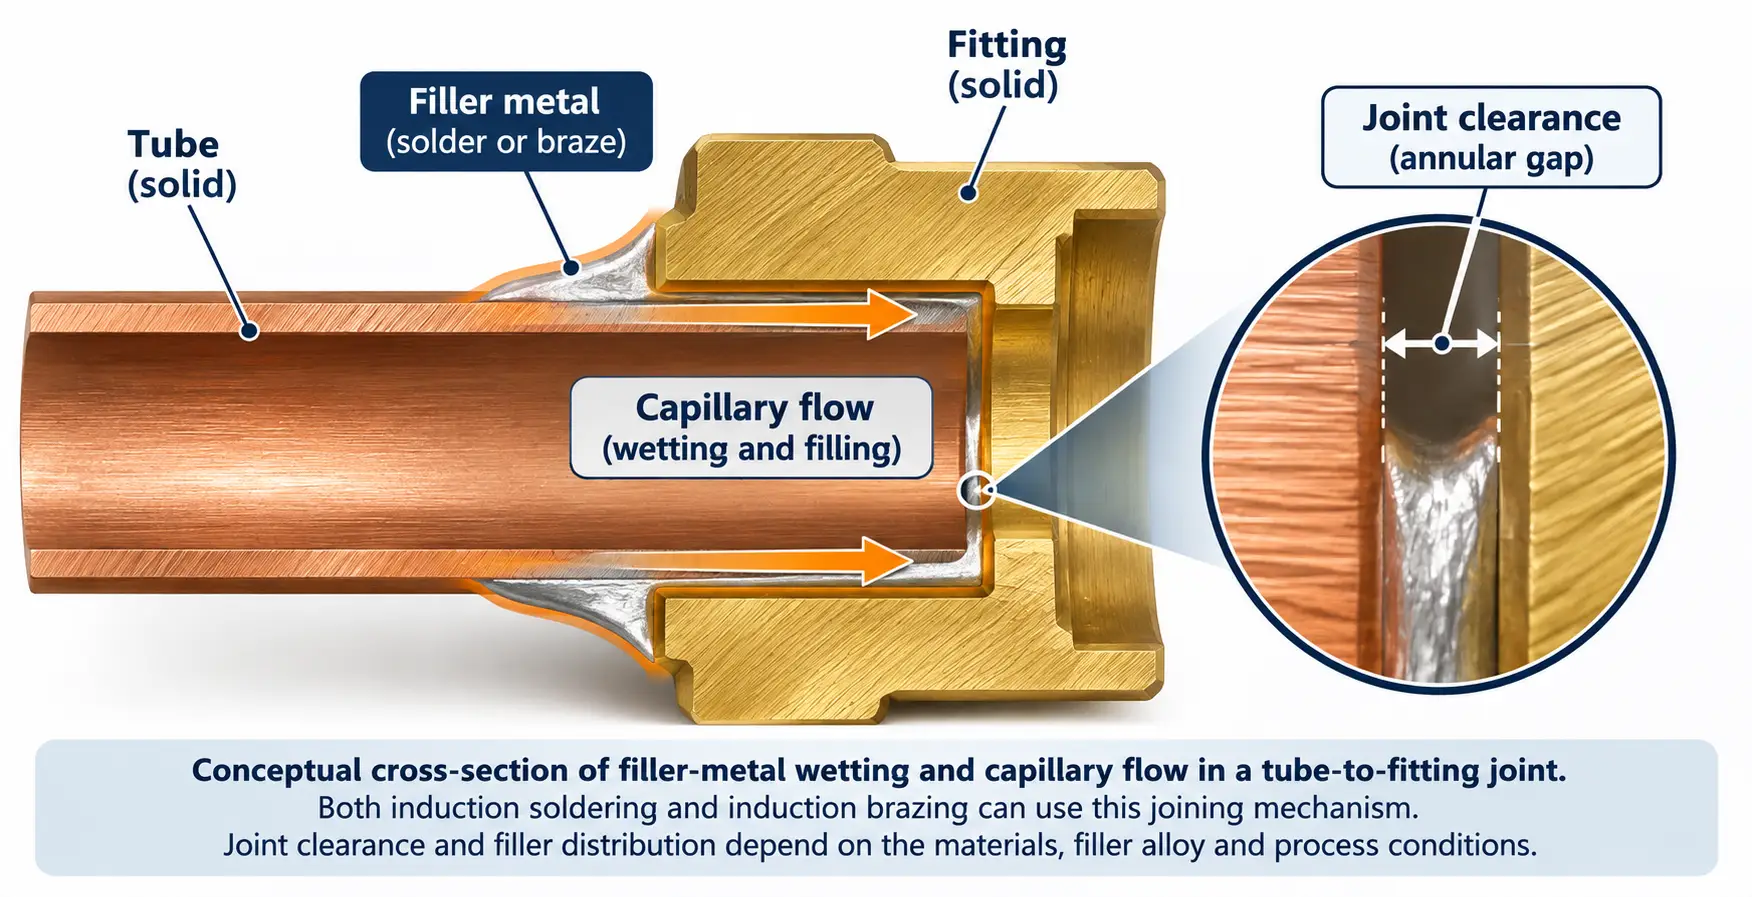
W wielu zespołach lutowanych i lutowanych, stopiony wypełniacz jest wciągany do przestrzeni pomiędzy ściśle dopasowanymi powierzchniami poprzez działanie kapilarne.
Luz złącza wpływa na to, jak skutecznie wypełniacz może wejść i wypełnić tę przestrzeń.
Jeśli prześwit jest za mały, penetracja wypełniacza może być ograniczona, w zależności od stanu powierzchni, zachowanie topnika i układ wypełniacza.
Jeśli luz jest nadmierny, działanie kapilarne może być niewystarczające do całkowitego wypełnienia spoiny lub powstała spoina może nie posiadać wymaganych właściwości.
Dlatego dla wybranych materiałów i stopów wypełniacza należy ustalić odpowiedni luz.
Luz w temperaturze łączenia może różnić się od luzu montażowego.
Jest to szczególnie ważne przy łączeniu różnych metali.
Różne materiały rozszerzają się w różnym stopniu podczas ogrzewania. W rezultacie, złącze zmontowane z odpowiednim luzem w temperaturze pokojowej może mieć mniejszy lub większy luz, gdy metal wypełniający stanie się płynny.
Na przykład, rura miedziana wewnątrz stalowej złączki może podczas lutowania rozszerzać się inaczej niż otaczająca złączka. W zależności od geometrii i materiałów, prześwit może się zmniejszyć podczas ogrzewania.
Ostateczny projekt złącza powinien uwzględniać te efekty, a nie polegać wyłącznie na wymiarach w temperaturze pokojowej.
Dla Wytyczne TWI dotyczące lutowania twardego wyjaśnia znaczenie geometrii stawów i przepływu kapilarnego.
Czy lutowanie jest zawsze mocniejsze niż lutowanie??
Lutowanie oferuje ogólnie systemy z metalem dodatkowym, które są odpowiednie dla większych wymagań mechanicznych i wyższych temperatur pracy.
Nie oznacza to, że każde połączenie lutowane jest mocniejsze niż każde połączenie lutowane.
Rzeczywista wydajność zależy od stopu wypełniacza, materiały bazowe, geometria złącza, warunków obciążenia i jakości wykonanego złącza.
Prawidłowo zaprojektowane lutowane połączenie elektryczne może spełniać wszystkie odpowiednie wymagania. Źle zaprojektowane lub niecałkowicie wypełnione złącze lutowane może ulec uszkodzeniu, mimo że jest produkowane w wyższej temperaturze.
Prawidłowe porównanie dokonuje się pomiędzy złączami, które spełniają te same określone wymagania serwisowe.
4. Kiedy należy wybrać lutowanie indukcyjne lub lutowanie indukcyjne?
Wybór zależy od przeznaczenia złącza, zwłaszcza mechaniczne, wymagania elektryczne i termiczne.
Jeśli ważna jest mniejsza ekspozycja termiczna, wybierz lutowanie indukcyjne
W przypadku wybranych złączy elektrycznych odpowiednie może być lutowanie indukcyjne, terminale, zespoły przewodów i inne złącza metalowe, które mogą spełnić wymagania eksploatacyjne przy użyciu wypełniacza o niższej temperaturze.
Istotne kwestie obejmują ciągłość elektryczną, rezystancja styku, dopuszczalne temperatury komponentów i trwałość gotowego połączenia.
Połączenia metalowe stosowane w zespoły przesuwników fazowych anteny to jedno z możliwych zastosowań lutowania indukcyjnego.
Takie zastosowania nadal wymagają dokładnej oceny rzeczywistych elementów przewodzących i pobliskich materiałów wrażliwych na temperaturę.
Nie należy zakładać, że lutowanie indukcyjne jest odpowiednie dla każdego zespołu elektronicznego. Ściśle upakowane płytki drukowane, małe elementy i podłoża wrażliwe na ciepło mogą wymagać innych metod łączenia.
Jeśli wymagają tego wymagania dotyczące połączeń, wybierz lutowanie indukcyjne
Induction brazing may be appropriate for metal assemblies requiring higher mechanical strength, suitable leak-tight performance or resistance to elevated service temperatures.
Applications include copper and copper-alloy tubing, heat-exchanger connections and certain cutting-tool assemblies.
For these components, the selected filler must meet the service requirements while remaining compatible with the materials and the thermal cycle.
Joint configuration and possible thermal-expansion differences must also be considered.
More information about the process and its industrial applications is available on our Lutowanie indukcyjne strona.
Can the same joint be soldered or brazed?
W niektórych przypadkach, both processes are technically possible.
Copper tubing is a useful example. W zależności od zastosowania, a connection may be designed for soldering or brazing.
The decision can be governed by operating pressure, temperatura serwisowa, drgania, załadunek, wymogi regulacyjne lub określoną procedurę łączenia.
Złącze, które można fizycznie wytworzyć przez lutowanie, niekoniecznie jest zatwierdzone do zamierzonego zastosowania.
Podobnie, użycie wypełniacza lutowniczego o wyższej temperaturze nie poprawia automatycznie połączenia, jeśli dodatkowe nagrzewanie uszkodzi elementy lub stworzy nieodpowiednie warunki montażu.
Proces należy wybrać zgodnie ze specyfikacją gotowego złącza, a nie maksymalną temperaturą dostępną w urządzeniu indukcyjnym.
5. W jaki sposób można zweryfikować wybrany proces łączenia indukcyjnego?
Po wybraniu metody łączenia i stopu wypełniacza, należy zastosować reprezentatywne zespoły, aby ustalić, czy proces indukcyjny zapewnia spójne połączenie.
Celem jest weryfikacja rzeczywistych warunków łączenia i gotowej wydajności, nie tylko potwierdzić, że metal wypełniający się topi.
Sprawdź warunki temperaturowe na złączu
Łączone powierzchnie muszą osiągnąć odpowiednią temperaturę, aby wypełniacz zwilżył się i rozpłynął.
W zależności od montażu, pomiar temperatury może być wspomagany termoparami, odpowiednio skonfigurowany pomiar w podczerwieni lub innymi zatwierdzonymi metodami.
Pomiary powinny uwzględniać rzeczywistą geometrię złącza i ograniczenia pomiarowe.
Odczyt temperatury z dostępnej powierzchni zewnętrznej może nie odzwierciedlać temperatury w całym ukrytym połączeniu.
Sprawdź zwilżenie i rozprowadzenie wypełniacza
Należy zwrócić uwagę, czy wypełniacz rozprzestrzenił się na zamierzonych powierzchniach i w razie potrzeby przedostał się do spoiny.
Słabe zwilżenie może wynikać z nieodpowiedniej temperatury, zanieczyszczenie, nieodpowiedni topnik lub niekompatybilność wypełniacza.
Do połączeń wymagających wypełnienia kapilarnego, zadowalający wygląd zewnętrzny nie musi koniecznie świadczyć o wypełnieniu luzu wewnętrznego.
W razie potrzeby, podzielenie reprezentatywnych próbek może pomóc w ustaleniu stopnia penetracji wypełniacza i wiązania.
Sprawdź, czy nie występują nadmierne efekty termiczne
Sprawdź komponenty pod kątem niedopuszczalnego utlenienia, odkształceniom, uszkodzenie powłoki lub zmiany w pobliskich elementach wrażliwych na temperaturę.
Kontrole te są szczególnie istotne, gdy łączone części mają różną grubość lub różnią się pod względem rozszerzalności cieplnej.
Do montażu z materiałami izolacyjnymi, kleje lub inne elementy wrażliwe na temperaturę, w ocenie procesu należy uwzględnić granice termiczne tych składników.
Sprawdź wydajność gotowego złącza
Wymagane testy zależą od zastosowania.
Połączenie elektryczne może wymagać pomiarów ciągłości lub rezystancji styków.
Złącze do transportu cieczy może wymagać sprawdzenia szczelności.
Zespół obciążony mechanicznie może wymagać odpowiedniego testu mechanicznego, potencjalnie poparte badaniem sekcji.
Kontrola wzrokowa może zidentyfikować pewne wady powierzchni, ale nie może ustalić każdej wewnętrznej lub funkcjonalnej właściwości stawu.
Dlatego metoda kontroli powinna odpowiadać podanym kryteriom akceptacji.
Potwierdzić powtarzalność w warunkach produkcyjnych
Po ustaleniu odpowiednich warunków łączenia, proces należy sprawdzić przy użyciu reprezentatywnych części i układów produkcyjnych.
Do ważnych zmiennych może należeć pozycjonowanie komponentów, ustawienie cewki, czas nagrzewania, rozmieszczenie wypełniacza i zmiany stanu materiału przychodzącego.
Udane pojedyncze połączenie samo w sobie nie gwarantuje powtarzalnego procesu produkcyjnego.
Ostateczna decyzja pomiędzy lutowaniem indukcyjnym a lutowaniem indukcyjnym powinna być poparta wymaganymi właściwościami złącza, kompatybilnych materiałów wypełniających i procesu ogrzewania, który stale daje akceptowalne wyniki.
Klucz na wynos
•Granicę stanowi likwidus metalu wypełniającego: lutowanie ≤450°C, lutowanie powyżej 450°C, ale poniżej solidusu metalu nieszlachetnego (Terminologia AWS A3.0).
•Obydwa procesy wykorzystują tę samą zasadę ogrzewania elektromagnetycznego; jakie zmiany to wymagany cykl termiczny i kontrola ciepła.
•Dobór wypełniacza musi uwzględniać zwilżanie, wspólny luz, działanie kapilarne i rozszerzalność cieplna, nie tylko temperatura topnienia.
•Wybierz lutowanie, aby uzyskać niższą ekspozycję termiczną (połączenia elektryczne); wybierz lutowanie twarde ze względu na wymagania dotyczące wytrzymałości i temperatury pracy.
•Sprawdź gotowe złącze — temperaturę, zwilżanie, efekty termiczne, wydajność i powtarzalność – nie tylko stopienie wypełniacza.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Jaka jest główna różnica między lutowaniem a lutowaniem twardym?
Temperatura cieczy spoiwa. Zgodnie z terminologią AWS A3.0, lutowanie wykorzystuje wypełniacz z likwidusem w temperaturze 450°C lub niższej, podczas lutowania wykorzystuje się wypełniacz o temperaturze likwidusu powyżej 450°C, ale poniżej solidusu materiałów bazowych.
Czy ten sam sprzęt indukcyjny może być używany zarówno do lutowania, jak i lutowania twardego??
Często tak, ale osiągnięcie temperatury lutowania nie gwarantuje zadowalającej kontroli niskiej temperatury lutowania. Rozmieszczenie wężownic i wydajność grzewczą należy dostosować do konkretnego złącza.
Czy lutowanie jest zawsze mocniejsze niż lutowanie??
Niekoniecznie. Wydajność zależy od stopu wypełniacza, materiały bazowe, geometria złącza, warunków obciążenia i jakości połączenia. Dobrze zaprojektowane połączenie lutowane może spełnić jego wymagania, podczas gdy słabo wypełnione złącze lutowane może zawieść.
Kiedy wybrać lutowanie indukcyjne zamiast lutowania indukcyjnego??
Wybierz lutowanie, gdy liczy się mniejsza ekspozycja termiczna, na przykład w przypadku połączeń elektrycznych lub zespołów zawierających elementy wrażliwe na temperaturę. Wybierz lutowanie, gdy złącze wymaga większej wytrzymałości, szczelność lub odporność na podwyższoną temperaturę pracy.
Potrzebujesz pomocy w wyborze procesu łączenia indukcyjnego?
Wyślij swoje wspólne dane, wymagania dotyczące materiałów i usług, i KECHUANG mogą pomóc w wyborze pomiędzy lutowaniem indukcyjnym a lutowaniem indukcyjnym.


