
Gia nhiệt cảm ứng cho các Thành phần Tuabin Gió Bền
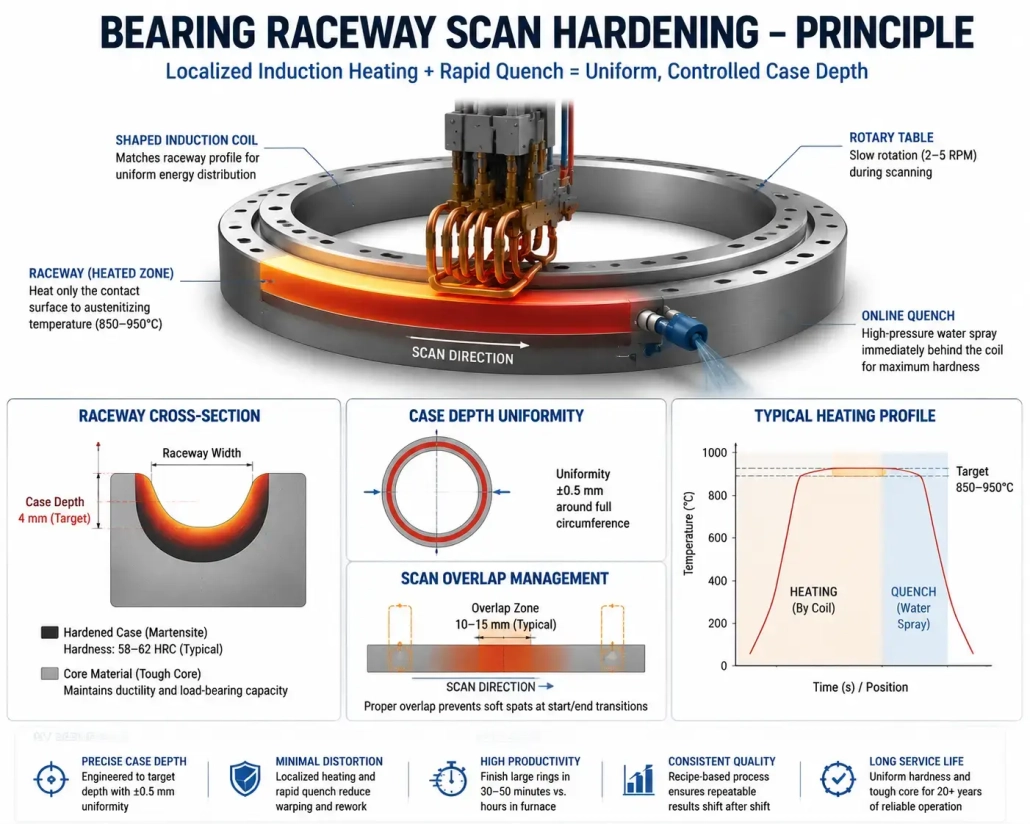
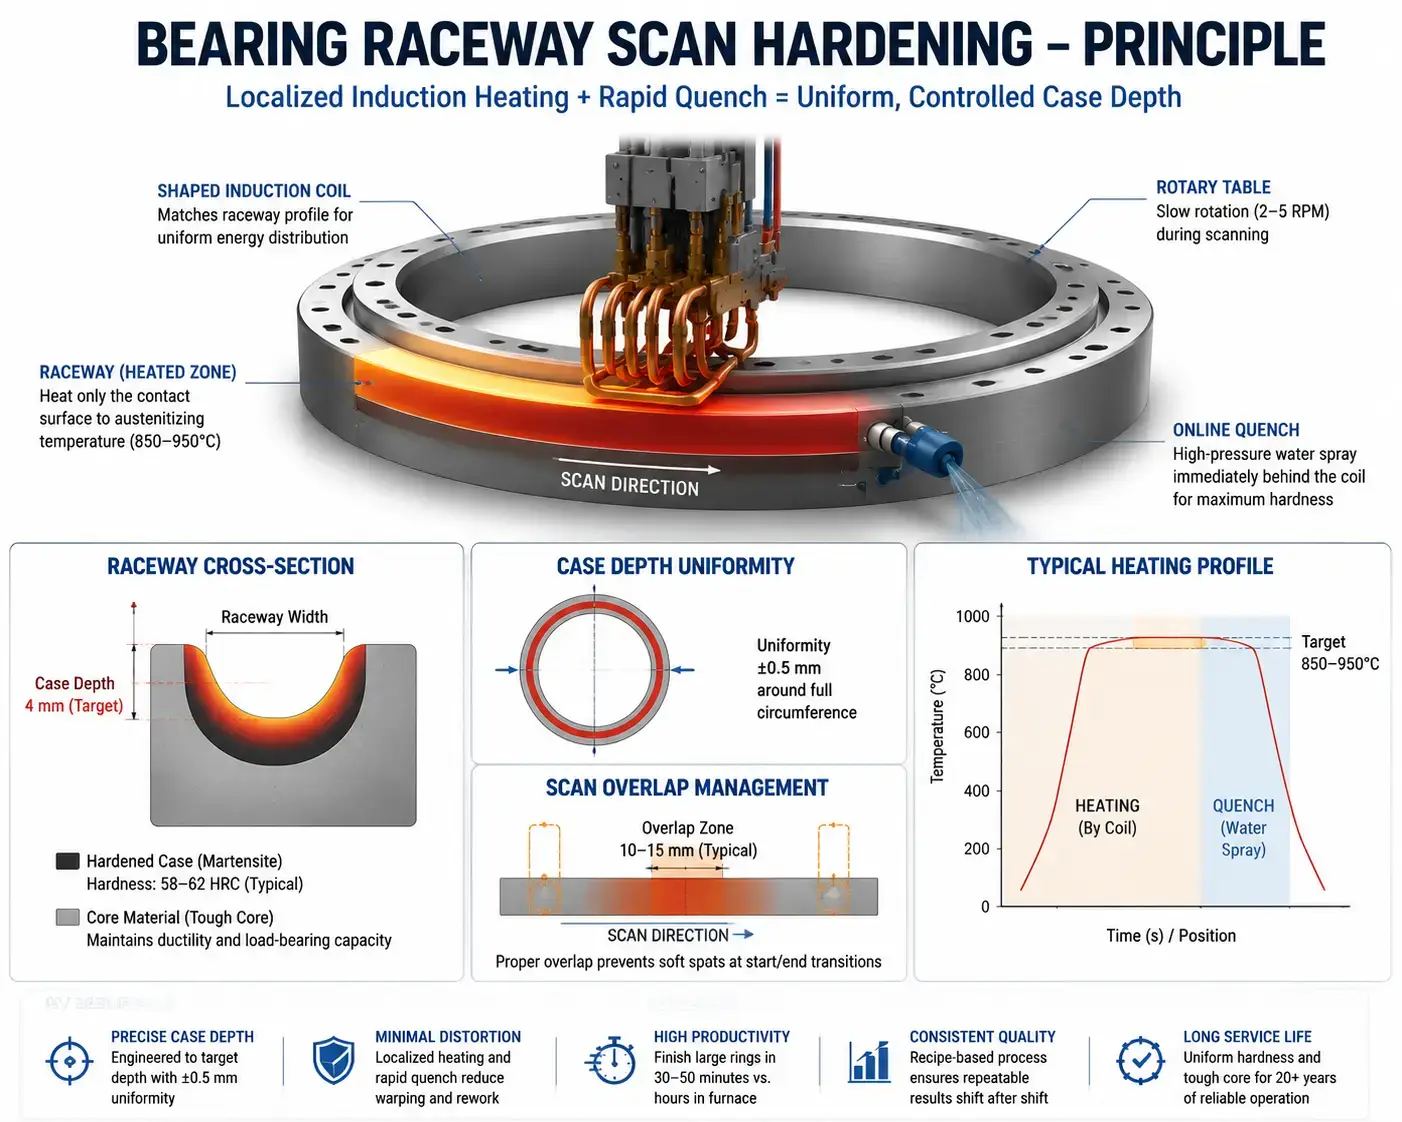
Một vòng bi có bước chân 4 mét cho một 8 tua-bin ngoài khơi MW nặng 3.5 tấn. Rãnh của nó cần một 4 trường hợp cứng mm, đều trong ±0,5 mm xung quanh toàn bộ chu vi. Tùy chọn lò nung: tải vòng, làm nóng toàn bộ phần 3,5 tấn đến 880°C, ngâm cho 2 giờ, dập nguội, bình tĩnh - một chu kỳ nhiệt kéo dài 6 giờ làm biến dạng vòng đủ để yêu cầu 0.5 mm sau mài. Một sưởi ấm cảm ứng cho các thành phần năng lượng gió phương pháp tiếp cận quét một cuộn dây dọc theo đường đua tại 200 mm/phút, chỉ làm nóng bề mặt tiếp xúc đến độ sâu, dập tắt nội tuyến, và kết thúc vòng trong 40 phút. Độ méo giảm. Thông lượng tăng gấp ba lần. Sau khi mài được đo bằng micron, không phải nửa milimét.
Mục Lục
1. Tại sao các thành phần gió phá vỡ các phương pháp sưởi ấm tiêu chuẩn
Một vòng mang sân chạy 2 cho 5 mét đường kính. Tạp chí trục chính là 400 cho 800 mm ngang. Một bánh răng hành tinh nặng 2 tấn trước lần gia công đầu tiên. Đây không phải là những bộ phận bạn tải vào máy quét cảm ứng để bàn.
Kích thước chỉ là vấn đề đầu tiên. Hình học là thứ hai. Đường chạy vòng bi là các rãnh cong. Răng bánh răng có hai bên, rễ cây, và đầu bánh răng — mỗi cái có khối lượng và khả năng tản nhiệt khác nhau. Một cuộn dây làm nóng đều trục trụ sẽ không chạm mép rãnh đường đua. Cuộn dây phải theo đặc điểm, không chỉ bao quanh chi tiết.
Khi đó còn phải trả giá nếu làm sai. Thay hộp số hoặc ổ bi chính trên tuabin ngoài khơi gây mất hàng tuần ngừng hoạt động, di động cần cẩu, và mất sản lượng. Quá trình gia nhiệt mang lại rủi ro chất lượng không tương xứng: một độ sâu khe hở chưa đạt tiêu chuẩn hoặc một điểm yếu trên vòng bi có thể không xuất hiện cho đến năm 7 của một tuổi thọ thiết kế 20 năm. Khi nó dịch chuyển, hồ sơ tôi nhiệt - nếu có - là điều đầu tiên mà nhóm phân tích hỏng hóc yêu cầu.
Gia nhiệt trong lò tránh một số vấn đề này bằng cách gia nhiệt mọi thứ. Nó tạo ra những vấn đề khác. Biến dạng từ hàng giờ ngâm nhiệt. Gỉ một lớp trên bề mặt đã gia công. Thời gian chu kỳ dài đến mức quá trình tôi nhiệt, không phải gia công cơ khí, mới quyết định nhịp độ của nhà máy. Gia nhiệt cảm ứng chỉ làm nóng phần cần thiết, trong vài phút, và tích hợp quá trình làm nguội và xử lý trong một trạm. Sự đánh đổi: nó đòi hỏi vị trí chính xác, tần số phù hợp, và đủ công suất để vượt qua một bộ tản nhiệt nhiều tấn.
2. Ứng dụng sưởi ấm cảm ứng trong sản xuất tuabin gió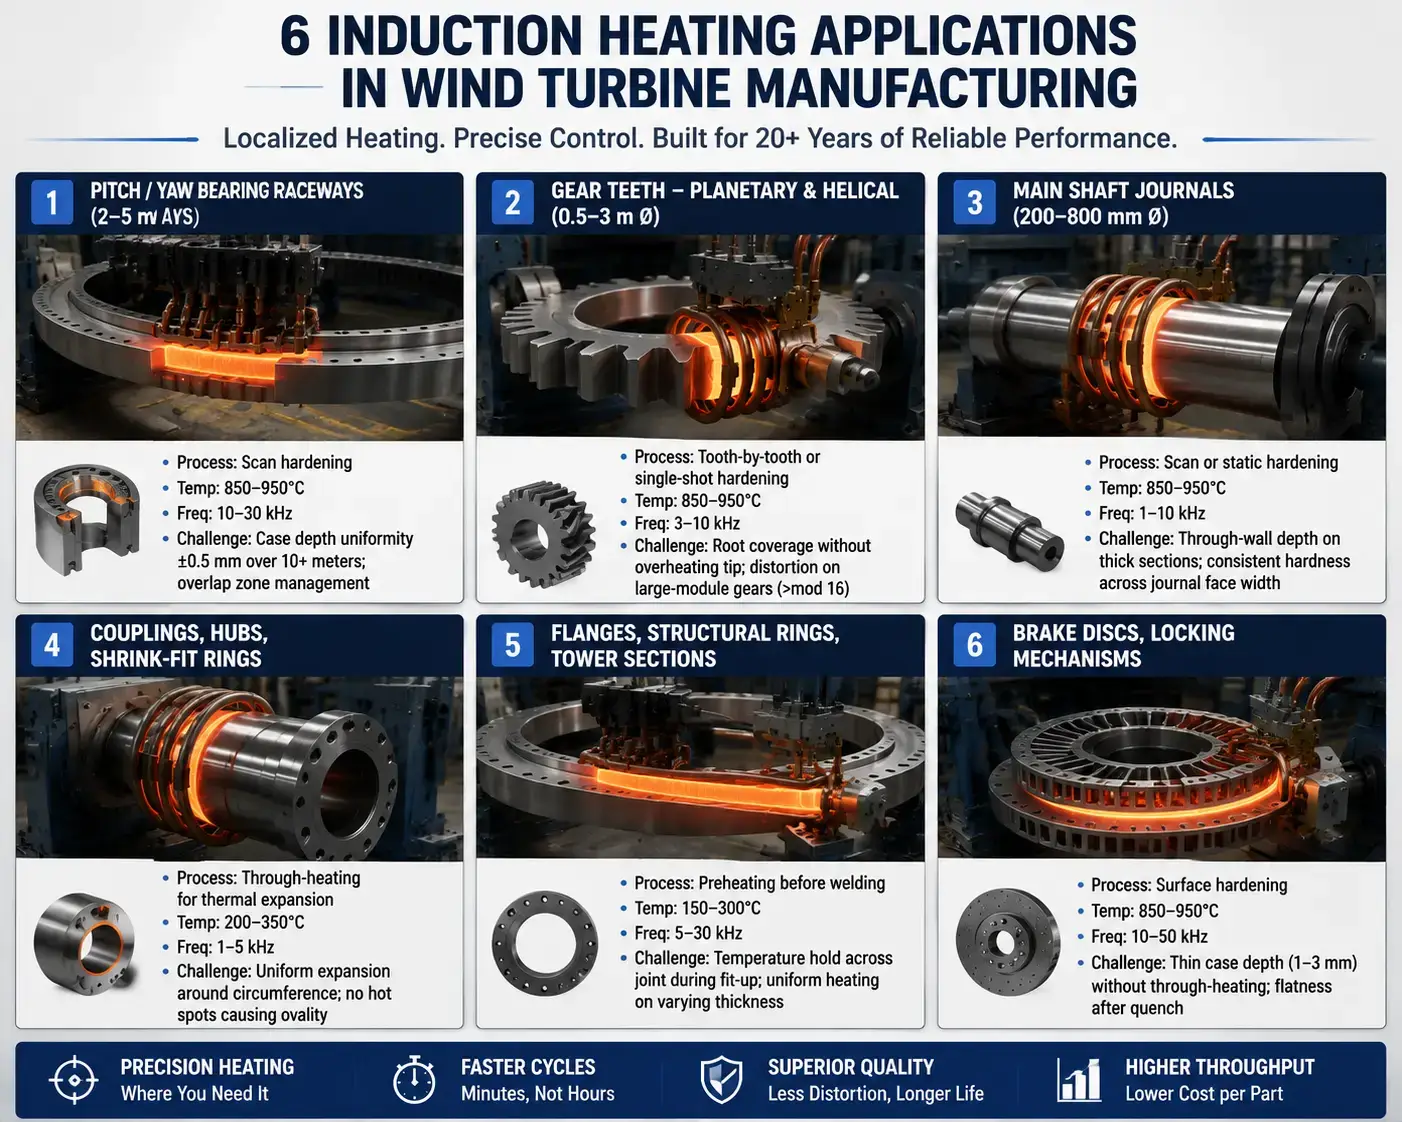
Sáu ứng dụng được minh họa ở trên bao phủ tất cả các thành phần động cơ chính từ trục chính đến đĩa phanh. Vòng bi, răng bánh răng, và ống lót trục chiếm ưu thế ở phía làm cứng. Khớp nối, trục bánh xe, và vòng co nhiệt chiếm phần lớn gia nhiệt lắp ráp. Các mặt bích và các phần tháp sử dụng cảm ứng để tiền gia nhiệt trước hàn. Mỗi ứng dụng yêu cầu một tần số khác nhau, mật độ công suất, và hình dạng cuộn dây — bảng trong Mục 4 bao quát khía cạnh điện của những quyết định đó.
3. Quy mô thành phần: Đường kính, Khối, và vấn đề truy cập
Đường kính quyết định mọi thứ ở phía hạ nguồn. Một cuộn dây cho vòng đỡ có bước 4 mét phải duy trì khe hở không khí 2–5 mm quanh rãnh một đường chạy cong trong khi vòng quay ở 2–5 RPM trên bàn xoay. Cùng một cuộn dây đó sẽ không làm nóng hiệu quả một vòng 2 mét — khe hở không khí trở nên quá lớn. Các nhà máy sử dụng nhiều kích cỡ vòng khác nhau giữ nhiều cuộn dây: một cho ống nhỏ, một cho tầm trung, một cuộn cho ống lớn. Thách thức tương tự xuất hiện trong gia nhiệt vòng lớn cảm ứng: đường kính điều khiển kho cuộn và thiết kế xử lý.
Khối lượng là bộ tản nhiệt bạn đang đối đầu. Vòng bi nặng 3,5 tấn ở nhiệt độ phòng hút nhiệt ra khỏi bề mặt đường chạy nhanh hơn cuộn cảm ứng có thể truyền — trừ khi nguồn điện được kích thước đúng. Đối với vòng 4 mét, 200–500 kW là điển hình cho việc làm cứng quét đường ray. Nhỏ hơn kích thước bởi 30% và hai điều xảy ra. Bề mặt có thể không bao giờ đạt đến nhiệt độ austenit hóa ở tốc độ quét mục tiêu. Hoặc nó đạt nhiệt độ quá chậm khiến vùng ảnh hưởng nhiệt lan ra ngoài độ sâu lớp bề mặt được chỉ định, và hồ sơ độ cứng không đạt kiểm tra kim loại học.
Và sau đó có vấn đề về tiếp cận. Cuộn dây có thể tiếp cận bề mặt về mặt vật lý không? Ổ trục trục chính có khả năng tiếp cận OD một cách mở. Rãnh trong bánh răng hành tinh thì không — một cuộn dây thông thường bao quanh sẽ không vừa. Các lỗ khoan bên trong, Vai mù, và các bề mặt lõm cần cuộn dây ID hoặc bộ dẫn pancake để nhét vừa không gian sẵn có. Cuộn dây phải tránh phần chi tiết, thiết bị cố định, vòng làm nguội, đường nhìn của máy đo nhiệt, và lộ trình nâng hàng bằng cần cẩu. Trong thực tế, sự cản trở của thiết bị cố định thường hạn chế hình dạng cuộn dây nhiều hơn bản thân chi tiết.
4. Tần số, Công suất, và thiết kế cuộn dây cho các thành phần lớn
Thay đổi tần số và thiết kế cuộn dây trở kháng dịch chuyển. Thay đổi hình dạng cuộn dây và yêu cầu công suất thay đổi. Trên một linh kiện cuộn dây, khi một chi tiết bị loại bỏ cũng sẽ xóa đi phần biên độ an toàn của một tá chi tiết tốt, tần số, quyền lực, và hình học cuộn dây được thiết kế như một hệ thống duy nhất.
- Tần số theo độ sâu trường hợp. Mương vòng bi ở độ sâu vỏ 2–6 mm hoạt động trong phạm vi 10–30 kHz. Răng bánh răng cần 3–8 mm ở chân răng chạy 3–10 kHz. Lắp co ngót - trong đó mục tiêu là gia nhiệt xuyên suốt để giãn nở nhiệt đồng đều, không phải là gradient độ cứng - sử dụng 1–5 kHz. Đây là những điểm khởi đầu. Cấp vật liệu thay đổi số lượng: 42CrMo4 (4140) hoạt động khác với 18CrNiMo7-6, thép cacbon hóa đặc trưng cho bánh răng tuabin gió. Hướng dẫn của chúng tôi về hướng dẫn chọn tần số đề cập đến mối quan hệ độ sâu-tần số.
- Việc điều chỉnh công suất bắt đầu từ thành phần trường hợp xấu nhất, không phải trung bình. Nhà sản xuất chạy ba kích thước vòng bi trên cùng một máy — 2 mét, 3.5-mét, và 5 mét — phải xác định kích thước nguồn điện cho vòng 5 mét ở tốc độ quét yêu cầu. Tham khảo: làm cứng đường ray vòng bi 5 mét thành 4 mm độ sâu vỏ tại 180 mm/phút cần khoảng 400–600 kW. Chạy cùng một vòng tại 300 mm/phút cần 700–900 kW. Việc thêm biên độ 15–20% cho sự lão hóa cuộn dây và sự thay đổi điện áp đường dây sẽ đặt hệ thống ở mức 500 kW đến 1.1 MW tùy thuộc vào mục tiêu thông lượng. Hướng dẫn của chúng tôi về lựa chọn công suất hướng dẫn thực hiện phép tính.
- Nước làm mát tách biệt thời gian hoạt động sản xuất với thời gian ngừng hoạt động. Ở công suất 400–800 kW, cuộn dây, cung cấp điện, tụ điện, và xe buýt tạo ra nhiệt lượng đáng kể. The hệ thống làm mát bằng nước lưu thông 60–150 L/phút chỉ qua cuộn dây. Ngưỡng chất lượng nước: điện dẫn dưới 300 µS/cm, pH 6,5–8,0, chất rắn lơ lửng dưới 10 mg/L. Bơm dự phòng, công tắc dòng chảy trên mỗi mạch, và giám sát ΔT là mức tối thiểu sản xuất. Khi mạch làm mát bị hỏng trên cuộn dây làm nóng vòng 5 mét giữa chu kỳ, đồng ủ chỉ trong vài giây — và vòng có thể cần đánh giá thu hồi.
5. Ghép lắp co rút, Lắp ráp, và sửa chữa hiện trường
Phụ kiện co lại — làm nóng khớp nối, vòng trong ổ bi, hoặc ống để mở rộng lên trục — phổ biến trong công việc tuabin gió như làm cứng. Vật lý: vòng thép ở 250°C giãn nở mạnh 0.15 mm trên 100 mm đường kính. MỘT 500 mm lỗ khớp nối mở bởi 0.75 mm. Điều đó giải quyết khớp nhiễu 0,3–0,5 mm.
Gia nhiệt đồng đều là yếu tố làm cho nó hoạt động. Một ngọn đuốc ở một bên tạo ra một điểm nóng, hình bầu dục, và một chi tiết bị kẹt. Một cuộn cảm từ bao quanh toàn bộ chu vi — với chi tiết nằm ở giữa — mang lại sự giãn nở đều. 50–200 kW tại 1–5 kHz làm nóng bức tường trong 2–8 phút. Kiểm tra nhiệt độ ở 3–4 điểm trước khi nâng.
Sửa chữa tại hiện trường biến cùng nguyên lý vật lý thành một vấn đề khó hơn. Một ổ bi chính bị hỏng trong một nacelle 100 cách mặt đất hàng mét. Không cần cẩu nào có thể hạ toàn bộ hệ truyền động. Máy cảm ứng di động — 30–100 kW, làm mát bằng không khí hoặc tuần hoàn nước nhỏ gọn — làm nóng vòng trong của ổ bi tại chỗ. Thời gian chu trình: 5–15 phút. Phương án thay thế: cắt ổ trục bằng máy mài, hoặc bằng đèn hàn trong cabin đầy sương dầu.
6. Xử lý và định vị
Một vòng ổ trục dài 4 mét hạ xuống cần cẩu, đặt lên bàn quay với các trục lăn hỗ trợ, và phải căn tâm ±1 mm so với cuộn dây trước khi quét bắt đầu. Bàn quay, giá gắn cuộn dây, vòng làm nguội, và cánh tay pyrometer đều cạnh tranh không gian quanh bộ phận. Nếu việc tải và dỡ thêm hơn 2–3 phút cho mỗi chu trình, mục tiêu sản lượng sẽ không đạt được.
Định vị không phải là một bước thiết lập. Nó chính là quá trình.
Trên hệ thống quét vành ổ trục, khoảng cách giữa cuộn dây và chi tiết chạy từ 2–5 mm. Nếu ổ trục bàn xoay có 0.5 độ lệch tâm ngang mm, khoảng cách thay đổi ±0,5 mm quanh chu vi. Nhiệt độ bề mặt thay đổi ±8–15°C. Độ sâu ổ một vỏ thay đổi 0,3–0,5 mm. Độ lệch bàn xoay, mòn con lăn, độ bầu — mỗi yếu tố đều góp phần. Lịch trình bảo trì phòng ngừa phải bao quát hệ thống xử lý với mức độ nghiêm ngặt tương tự như nguồn điện.
7. 5 Các vấn đề thường gặp và cách ngăn chặn chúng
| Vấn đề | Nguyên nhân gốc rễ | Phòng ngừa |
| Biến dạng độ sâu ổ vỏ >1 mm quanh chu vi ổ trượt | Biến dạng khoảng cách cuộn dây-chi tiết từ độ lệch bàn xoay hoặc hình bầu của vòng; mức độ không đều của tốc độ quét | Xác minh độ lệch quay của bàn xoay <0.3 mm TIR. Điều chỉnh khoảng cách cuộn dây tại 4 các điểm xung quanh chu vi trong quá trình thiết lập. Sử dụng điều khiển tốc độ quét vòng kín liên kết với bộ mã hóa quay — không dùng động cơ mở. |
| Vết mềm tại vùng chồng chéo quét | Chiều dài chồng chéo không đủ; giảm công suất trước khi kết thúc quét; độ trễ làm nguội tại chuyển tiếp bắt đầu/kết thúc | Chương trình chồng chéo quét 10–15 mm. Duy trì công suất đầy đủ trong vùng chồng chéo — không giảm công suất sớm. Bắt đầu dòng làm nguội 2–3 giây trước khi cuộn dây đến vùng chồng lấn để đảm bảo làm mát ngay lập tức. |
| Chân răng bánh răng bị cứng, đầu bánh răng quá nóng | Khe hở đồng đều giữa cuộn dây và răng không thể với cuộn dây bao quanh tiêu chuẩn; Chân bánh răng đóng vai trò tản nhiệt, Đầu bánh răng làm ăng-ten | Sử dụng cuộn dây có hình dạng theo kiểu răng với bộ tập trung từ từ tại chân răng. Giảm tần số xuống 3–5 kHz để xuyên sâu hơn vào chân răng. Kiểm định quy trình chạy với cắt răng tại chân răng, sườn, và đầu. |
| Vòng co co gắn một phần vào trục | Gia nhiệt không đều tạo hình bầu dục; vòng nguội đi trong quá trình chuyển từ bộ gia nhiệt sang trạm lắp ráp | Xác minh nhiệt độ tại 3–4 điểm xung quanh trước khi nâng. Giữ thời gian chuyển dưới 30 giây. Kích thước cuộn dây cho khe hở hướng kính 15–20 mm để cho phép chi tiết giãn nở. Gia nhiệt đến 30–50°C trên yêu cầu giãn nở tính toán như đệm cho làm mát khi chuyển. |
| Biến dạng vượt quá dung sai mài sau cùng | Nhiệt lượng đầu vào quá nhiều; tôi nhiệt không đều; ứng suất dư từ gia công trước được giải phóng trong quá trình gia nhiệt | Sử dụng công suất tối thiểu đạt độ sâu lớp vỏ ở tốc độ quét mục tiêu — không phải công suất tối đa có sẵn. Căn chỉnh mẫu phun tôi bằng dải gia nhiệt. Giảm ứng suất cho vòng gia công thô trước khi gia công hoàn thiện và gia công cảm ứng. Đo độ tròn trước và sau để xác định biến dạng cơ bản trên mỗi kích thước vòng. |
Hầu hết các cơ chế khuyết tật trong các khuyết điểm tôi cứng cảm ứng phổ biến áp dụng cho các bộ phận gió — điểm khác biệt là các bộ phận gió lớn hơn, đắt hơn để phế liệu, và khó gắn kết hơn các bộ phận ô tô hoặc công nghiệp thông thường. Vật lý không thay đổi. Hậu quả ngày càng lớn.
8. Lựa chọn Hệ thống: Thông số kỹ thuật xếp hạng kW sẽ không bao gồm
Công suất được xác định sau chi tiết, quá trình, và thông lượng được xác định. Bắt đầu với các đầu vào này:
- Bản vẽ chi tiết với cấp vật liệu, kích thước, và dung sai.
- Khu vực gia nhiệt: bề mặt nào, độ sâu trường hợp nào, quy cách độ cứng nào.
- Nhiệt độ mục tiêu và dung sai.
- Thời gian chu trình cho thành phần lớn nhất, nặng nhất trong hỗn hợp sản phẩm.
- Công suất cẩu sẵn có, diện tích sàn, và đường tải chi tiết.
- Nước làm mát: dòng chảy, áp suất, nhiệt độ, và chất lượng tại điểm lắp đặt.
- Chất làm nguội, lọc, và yêu cầu kiểm soát nhiệt độ.
Ngoài bảng thông số kỹ thuật, bốn điều tách biệt một hệ thống chạy theo ca với một hệ thống phải gỡ lỗi trong cả năm:
- Kinh nghiệm với đường kính và trọng lượng của bạn. 150 hệ thống khớp nối CV ô tô không chuẩn bị cho đội ngũ kỹ sư cho vòng bi 4 mét và tải trọng bàn xoay 5 tấn.
- Phạm vi hệ thống làm mát. Nếu báo giá không bao gồm bộ trao đổi nhiệt, trượt bơm, lọc, và giám sát độ dẫn điện, đó không phải là hệ thống chìa khóa trao tay. Khởi động chất lượng nước là nguyên nhân phổ biến nhất gây gián đoạn sản xuất năm đầu.
- Quản lý công thức. Lưu trữ tốc độ quét, quyền lực, tần số, khoảng trống, và thời gian làm nguội theo số phụ tùng loại bỏ sự biến động thiết lập chuyển số .
- Quá trình phát triển trên sàn của bạn, với các bộ phận của bạn. Thử nghiệm trong phòng thí nghiệm trên 500 Phiếu giảm giá mm không xác nhận quy trình sản xuất vòng 4 mét. Vận hành trên bàn xoay của bạn, với cách xử lý của bạn, sự giải khát của bạn, và tiêu chí chấp nhận luyện kim của bạn là cách duy nhất để thu hẹp khoảng cách giữa việc lắp đặt và sẵn sàng sản xuất.
Để được hướng dẫn rộng hơn, bài viết của chúng tôi về chọn một hệ thống tôi cứng cảm ứng bao gồm khung quyết định - mở rộng theo kích thước thành phần gió, những nguyên tắc tương tự được áp dụng.
Chìa khóa mang đi
Gia nhiệt cảm ứng cho các thành phần điện gió thay thế các chu trình lò hàng giờ bằng gia nhiệt cục bộ trong phạm vi vài phút — khi hệ thống được thiết kế quanh bộ phận, không được điều chỉnh từ một ứng dụng nhỏ hơn.
Ba yếu tố quyết định liệu nó có hoạt động hay không. Một: cuộn có thể đạt đến vị trí cần gia nhiệt? Hai: nguồn điện có thể chạy nhanh hơn sự dẫn nhiệt của một bộ tản nhiệt nặng nhiều tấn không? Ba: hệ thống xử lý có định vị bộ phận lặp đi lặp lại đủ để Bộ phận 47 nóng giống như Bộ phận 1? Công suất kW được xác định sau khi các câu hỏi trên được trả lời.
Câu hỏi thường gặp
Q: Những bộ phận nào của tuabin gió có thể được tôi cứng bằng cảm ứng?
MỘT: Lót vòng bi trục quay và trục quay thẳng, Răng bánh răng hành tinh và răng vít, Các ổ trục chính của trục, Và bề mặt đĩa phanh. Quy trình này hoạt động bất cứ nơi nào cần bề mặt chịu mài mòn được kiểm soát độ cứng — thường sâu 2–8 mm — trên chi tiết thép dẫn điện hoặc gang.
Q: Công nghệ cảm ứng có xử lý được đường kính lớn trong tuabin gió không?
MỘT: Có — nhưng hệ thống xử lý quan trọng hơn nguồn điện. Một vòng bi 4 mét cần một bàn xoay với <0.3 độ nhô TIR mm, một cuộn dây với khoảng hở điều khiển 2–5 mm, và tốc độ quét liên kết với phản hồi vị trí quay. Phía điện mở rộng. Phía cơ khí là nơi đường kính tạo ra vấn đề: cuộn dây võng dưới trọng lượng của chính nó, mòn vòng bi bàn xoay, và sự giãn nhiệt của vòng thay đổi khoảng hở giữa chu kỳ.
Q: Điện trở từ có nhanh hơn xử lý nhiệt trong lò cho các thành phần cối xoay không?
MỘT: Đối với làm cứng cục bộ — vòng bi, răng bánh răng, trục — vâng. Một chu trình lò cho vòng 3,5 tấn kéo dài 4–6 giờ bao gồm ngâm, dập nguội, và làm mát. Quét cảm ứng làm cứng cùng một vòng trong 30–50 phút, chỉ làm nóng bề mặt đường chạy đến độ sâu. Đối với các ứng dụng yêu cầu làm nóng toàn bộ tiết diện chi tiết, lợi thế về tốc độ giảm đi hoặc biến mất. Công nghệ này nổi trội khi chỉ cần làm nóng một chi tiết cụ thể, không phải toàn bộ khối lượng.
Nhận Đánh Giá Quy Trình cho Ứng Dụng Linh Kiện Turbine Gió của Bạn
Nếu bạn đang làm cứng vòng bi, làm cứng vỏ bánh răng hành tinh, hoặc lắp khớp co rút vào trục — gửi bản vẽ chi tiết của bạn, cấp vật liệu, spec độ sâu lò, và chu kỳ mục tiêu. Chúng tôi sẽ đánh giá tần suất, quyền lực, hình học cuộn dây, và yêu cầu xử lý xung quanh thành phần lớn nhất của bạn, không phải trung bình của bạn.


