
用于耐用风力组件的感应加热
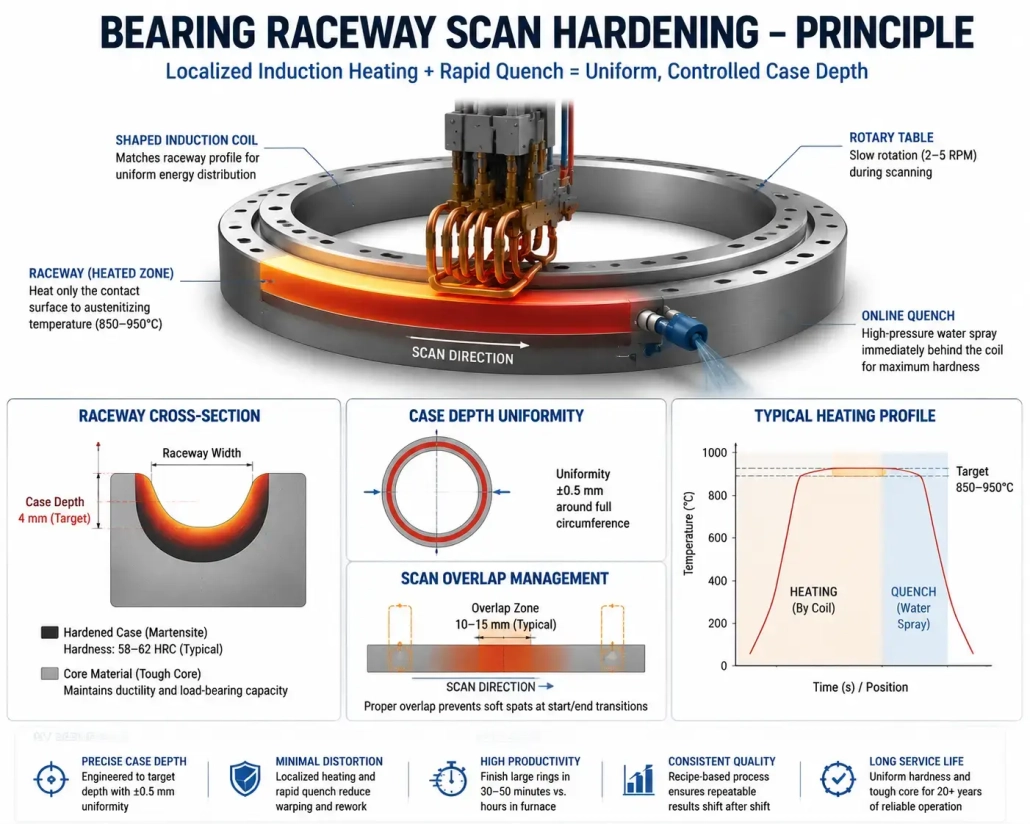
4 米节距轴承环,用于 8 兆瓦海上涡轮机重量 3.5 吨. 它的滚道需要一个 4 毫米 硬化壳, 全周均匀±0.5mm以内. 熔炉选项: 加载环, 将整个 3.5 吨重的部件加热至 880°C, 浸泡 2 小时, 淬火, 回火 — 6 小时的热循环,使环变形到足以需要 0.5 后磨削毫米. 一台 风电部件感应加热 方法沿滚道扫描线圈 200 毫米/分钟, 仅将接触表面加热至深度, 在线淬火, 并完成戒指 40 分钟. 畸变滴. 吞吐量增加三倍. 后研磨以微米为单位测量, 不是半毫米.
目录
| 1. 为什么风力组件打破标准加热方法 | 2. 感应加热在风力涡轮机制造中的应用 |
| 3. 组件规模: 直径, 大量的, 和访问问题 | 4. 频率, 功率, 和大型元件的线圈设计 |
| 5. 收缩配合, 装配, 和现场维修 | 6. 搬运和定位 |
| 7. 5 常见问题及预防方法 | 8. 选择系统: 千瓦额定值无法涵盖的规格 |
1. 为什么风力组件打破标准加热方法
变桨轴承环运行 2 到 5 直径米. 主轴颈是 400 到 800 直径毫米. 行星齿轮毛坯的重量 2 第一道加工前的吨数. 这些不是您加载到台式感应扫描仪中的部件.
尺寸只是第一个问题. 几何是第二. 轴承滚道为弧形沟槽. 齿轮的齿有齿面, 根, 和技巧 - 每个都有不同的质量和散热器行为. 均匀加热圆柱形轴颈的线圈会错过滚道槽的边缘. 线圈必须遵循特征, 不只是圈住该部分.
然后就是犯错的代价. 海上涡轮机的变速箱或主轴承更换需要数周的停机时间, 起重机动员, 和失落的一代. 加热过程带来不成比例的质量风险: 低于规格的渗碳深度或轴承滚道中的软点可能要到一年才能显现出来 7 20年的设计寿命. 当它发生时, 热处理记录(如果存在)是故障分析团队要求的第一件事.
炉加热通过加热所有东西来避免其中一些问题. 它创造了其他人. 浸泡数小时造成的变形. 机加工表面氧化皮. 循环时间足够长,以便进行热处理, 不加工, 设定工厂的步伐. 感应仅加热需要的功能, 分钟后, 并将淬火和处理集成于一站. 权衡: 它需要精确的定位, 正确的频率, 以及足够的功率来超越数吨重的散热器.
2. 感应加热在风力涡轮机制造中的应用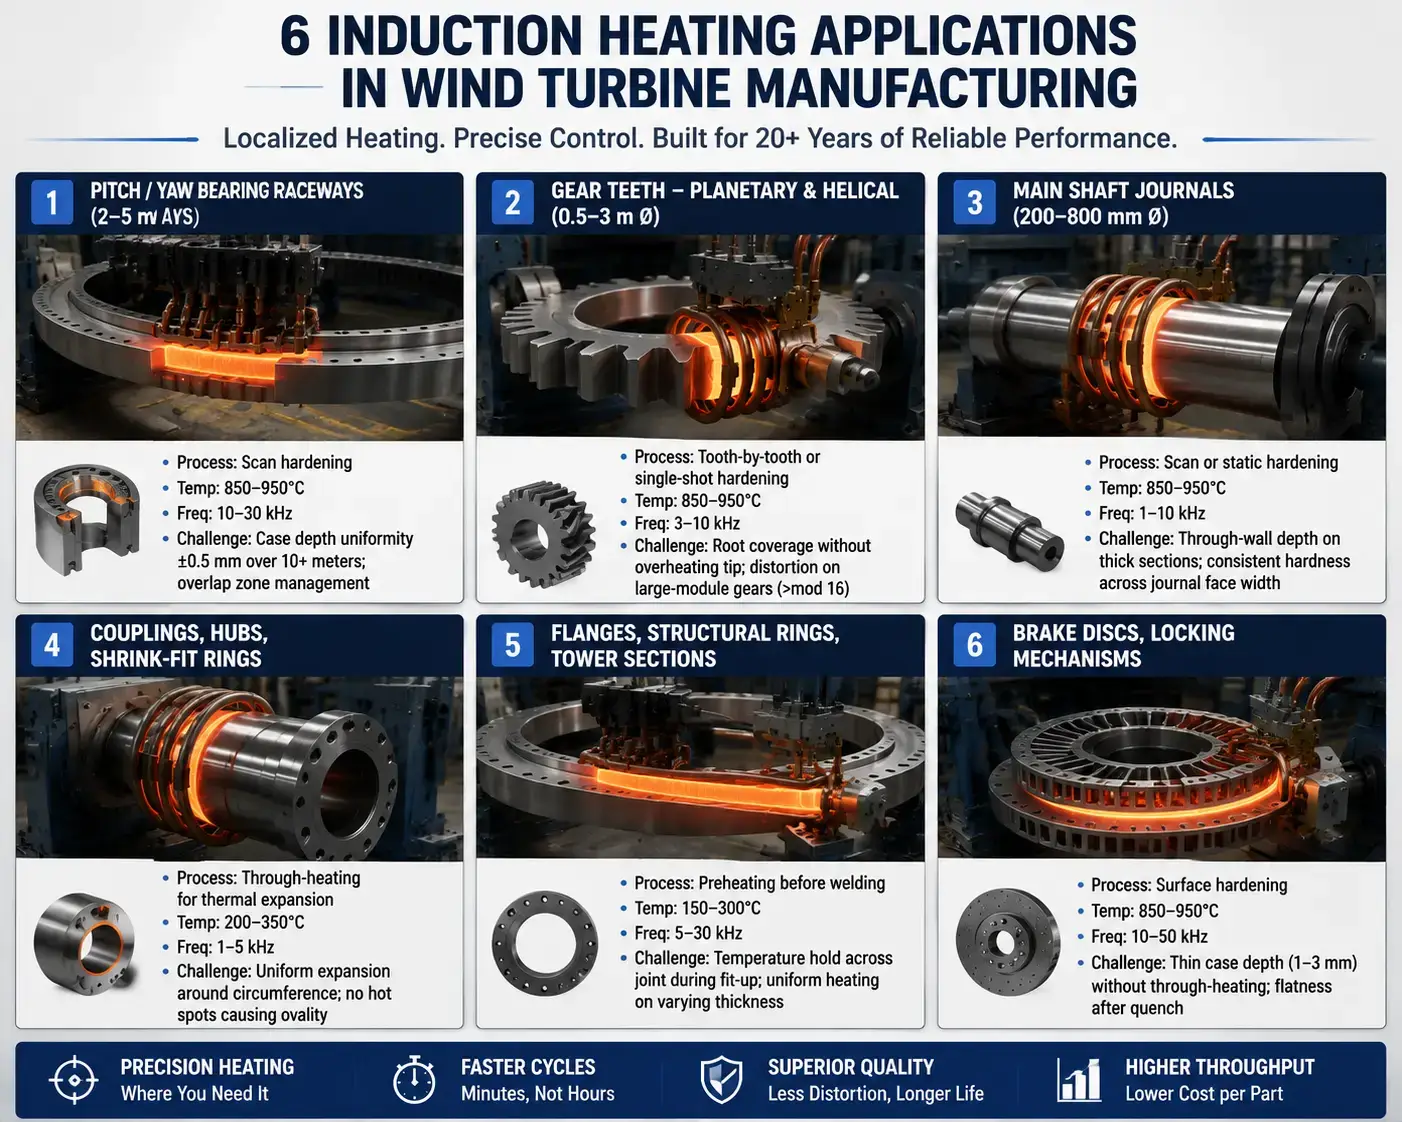
上面映射的六个应用涵盖从主轴到制动盘的每个主要传动系统部件. 轴承滚道, 齿轮齿, 轴颈在硬化侧占主导地位. 联轴器, 法兰毂, 和热缩配合环占装配加热的大部分. 法兰和塔架部分使用感应进行焊前预热. 每个应用程序需要不同的频率, 功率密度, 和线圈几何形状 - 第节中的表格 4 涵盖这些决策的电气方面.
3. 组件规模: 直径, 大量的, 和访问问题
直径决定下游的一切. 当环在转盘上以 2-5 RPM 的速度旋转时,4 米节距轴承环的线圈必须在弯曲滚道凹槽周围保持 2-5 毫米的气隙. 同样的线圈无法有效地加热 2 米长的环 - 气隙变得太大. 运行各种环尺寸的轧机可保留多个线圈: 一种用于小口径, 一个用于中等口径, 1个用于大口径. 同样的挑战出现在 感应加热大环: 直径驱动卷材库存和处理设计.
质量是你正在对抗的散热器. 室温下 3.5 吨重的轴承圈从滚道表面吸走热量的速度比感应线圈传递热量的速度要快 — 除非电源尺寸正确. 对于 4 米环, 200–500 kW 是滚道扫描硬化的典型值. 尺寸过小 30% 发生了两件事. 在目标扫描速度下,表面可能永远不会达到奥氏体化温度. 或者达到温度的速度太慢,以致热影响区超出了规定的渗碳层深度, 硬度分布未通过金相检验.
然后就可以访问了. 线圈可以物理到达表面吗? 主轴颈具有开放式外径通道. 行星齿轮内花键不适合——标准环形线圈不适合. 内孔, 盲目的肩膀, 凹进的表面需要 ID 线圈或扁平导体来挤入可用空间. 线圈必须清除零件, 固定装置, 淬火环, 高温计视线, 和起重机装载路径. 在实践中, 夹具干扰比零件本身更频繁地限制线圈几何形状.
4. 频率, 功率, 和大型元件的线圈设计
改变频率和 线圈设计 阻抗变化. 改变线圈几何形状和功率需求变化. 在风部件上,一个报废部件抹去了一打好部件的余量, 频率, 功率, 和线圈几何形状被设计为一个单一系统.
- 频率随渗层深度变化. 表面深度为 2–6 mm 的轴承滚道在 10–30 kHz 范围内运行. 轮齿根部需要 3-8 毫米,运行频率 3-10 kHz. 热缩配合 — 目标是通过加热实现均匀热膨胀, 不是硬度梯度 — 使用 1–5 kHz. 这些是起点. 材料牌号移数: 42铬钼合金 (4140) 与 18CrNiMo7-6 的行为不同, 风力涡轮机齿轮的主力渗碳钢. 我们的 频率选择指南 涵盖深度-频率关系.
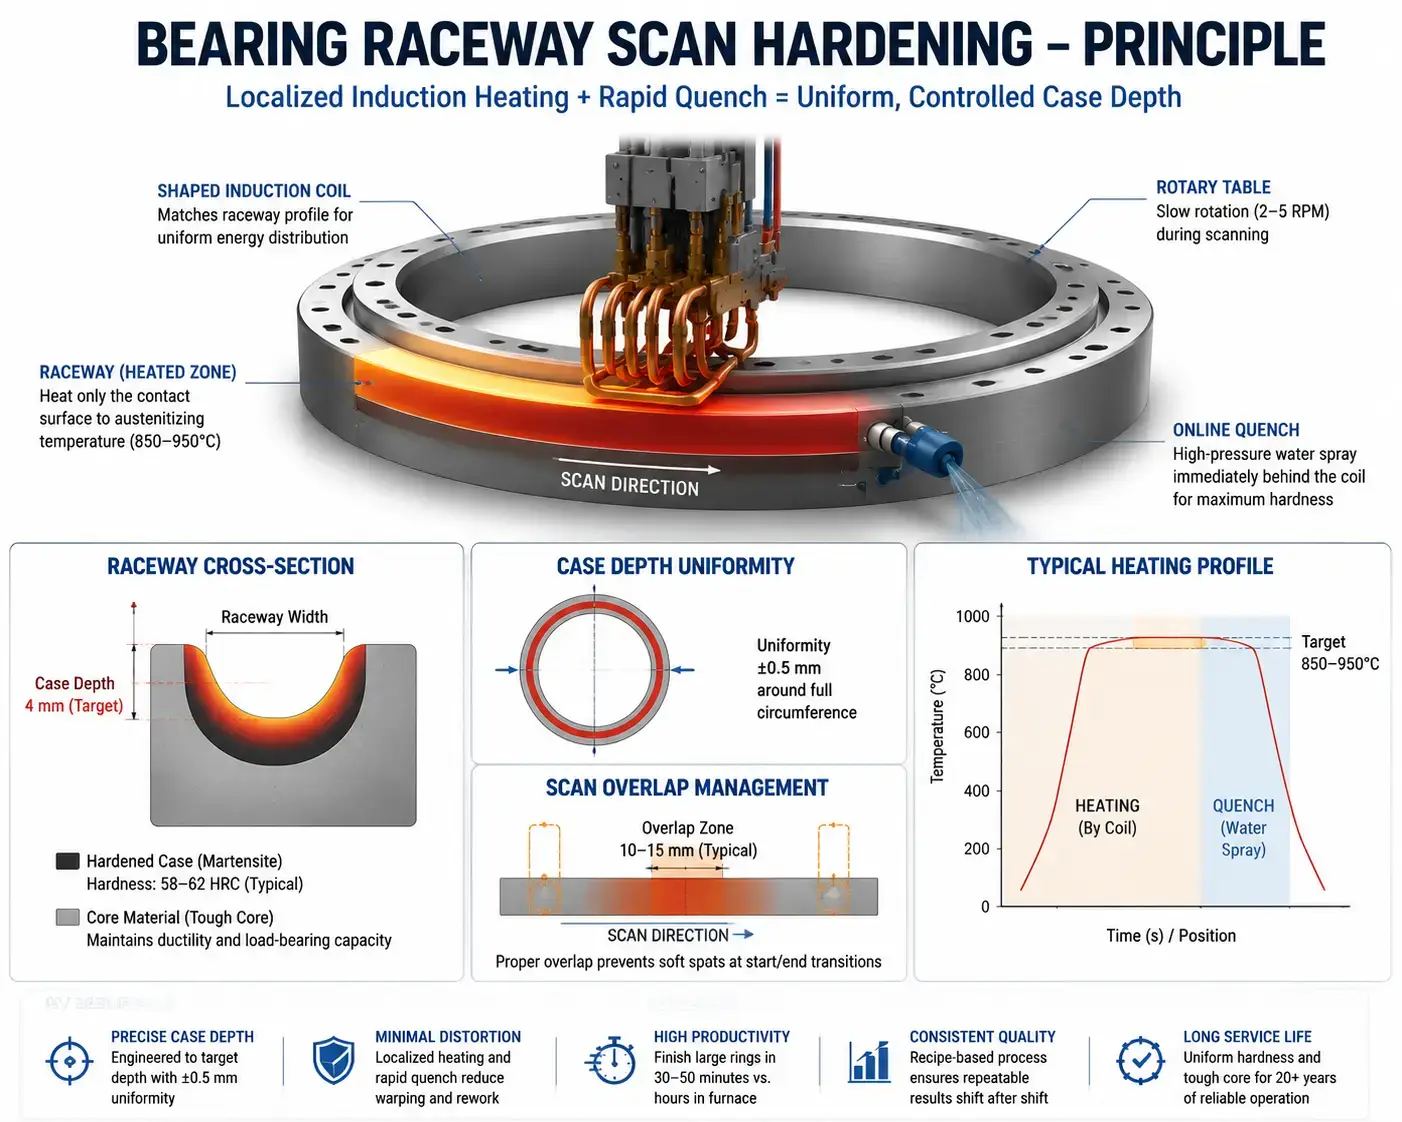
- 功率调整从最坏情况的组件开始, 不是平均数. 一家制造商在同一台机器上运行三种轴承圈尺寸 - 2 米, 3.5-仪表, 和 5 米环 — 必须按照所需的扫描速度调整 5 米环的电源尺寸. 供参考: 对 5 米节距轴承滚道进行扫描硬化 4 毫米 渗层深度 180 毫米/分钟大约需要 400–600 kW. 运行相同的环 300 毫米/分钟需要 700–900 kW. 为线圈老化和线电压变化增加 15-20% 的余量,使系统处于 500 千瓦至 1.1 MW 取决于吞吐量目标. 我们的 功率选择 指南逐步完成计算.
- 冷却水将生产正常运行时间与停机时间分开. 输出功率为 400–800 kW, 线圈, 电源, 电容器, 和总线系统产生大量热量. 这些 水冷系统 仅通过线圈循环 60–150 L/min. 水质阈值: 电导率低于 300 µS/cm, pH 值 6.5–8.0, 悬浮固体下 10 毫克/升. 冗余泵, 每回路流量开关, 和 ΔT 监控是生产最小值. 当循环中加热 5 米环的线圈上的冷却回路发生故障时, 铜在几秒钟内退火 - 并且环可能需要进行抢救评估.
5. 收缩配合, 装配, 和现场维修
热缩接头 — 加热联轴器, 轴承内圈, 或将其扩展到轴上的套筒 - 在风力涡轮机工作中与硬化一样常见. 物理学: 250°C 下的钢环大致膨胀 0.15 毫米每 100 直径毫米. 一个 500 毫米联轴器孔打开方式 0.75 毫米. 消除 0.3–0.5 mm 的过盈配合.
均匀加热使其发挥作用. 一侧的火炬会产生热点, 椭圆度, 和卡住的部分. 感应线圈围绕整个圆周(以零件为中心)提供均匀的膨胀. 50–200 kW(1–5 kHz)可在 2–8 分钟内透热墙壁. 起吊前检查 3-4 个点的温度.
现场修复将相同的物理问题变成了更难的问题. 机舱主轴承发生故障 100 米高. 没有起重机可以降低整个传动系统. 便携式感应 — 30–100 kW, 风冷或紧凑型水循环 — 将轴承内圈加热到位. 周期时间: 5–15 分钟. 另一种选择: 用磨床切割轴承, 或充满油雾的机舱内的火炬.
6. 搬运和定位
4米长的轴承环落在起重机上, 安装在带有滚轮支撑的转盘上, 并且在扫描开始之前必须居中于线圈的 ±1 毫米处. 转盘, 线圈安装座, 淬火环, 和高温计臂都争夺零件周围的空间. 如果装载和卸载使循环时间增加超过 2-3 分钟, 吞吐量目标无法达到.
定位不是设置步骤. 就是这个过程.
在轴承滚道扫描系统上, 线圈与零件之间的间隙为 2-5 毫米. 如果转盘轴承有 0.5 毫米径向跳动, 间隙沿圆周变化 ±0.5 mm. 表面温度变化 ±8–15°C. 渗层深度为 0.3–0.5 mm. 转盘跳动, 滚轮磨损, 椭圆度——每个人都有贡献. 预防性维护计划必须涵盖与电源同样严格的搬运系统.
7. 5 常见问题及预防方法
| 问题 | 根本原因 | 预防措施 |
| 渗层深度变化 >1 滚道周长毫米 | 转盘跳动或环椭圆度导致线圈与零件之间的间隙变化; 扫描速度不一致 | 验证转盘跳动 <0.3 毫米TIR. 拨入线圈间隙 4 设置期间围绕圆周的点. 使用与旋转编码器相关的闭环扫描速度控制 - 而不是开环电机驱动. |
| 扫描重叠区的软点 | 重叠长度不足; 扫描结束前功率逐渐下降; 启动/停止转换时的淬火延迟 | 编程 10–15 mm 扫描重叠. 通过重叠区域保持全功率 - 不要过早减速. 在线圈到达重叠区之前 2-3 秒启动淬火流,以确保立即冷却. |
| 齿轮齿根淬火不足, 尖端过热 | 标准环形线圈不可能实现均匀的线圈与齿间隙; 根部起到散热器的作用, 尖端作为天线 | 使用遵循齿廓的异型线圈,并在根部配备通量集中器. 将频率降低至 3–5 kHz 以实现更深的根部穿透. 在根部进行牙齿切片运行工艺鉴定, 侧翼, 和小费. |
| 热缩配合环部分粘在轴上 | 加热不均匀造成椭圆度; 环在从加热器转移到装配站的过程中冷却 | 提升前验证 3-4 个圆周点的温度. 保持传输时间低于 30 秒. 将线圈尺寸调整为 15–20 mm 径向间隙,以允许零件生长. 加热至高于计算膨胀要求 30–50°C 作为转移冷却缓冲液. |
| 变形量超过研磨后余量 | 热量输入过多; 不均匀淬火; 加热过程中释放的先前加工产生的残余应力 | 使用以目标扫描速度实现表面深度的最小功率——而不是最大可用功率. 将淬火喷雾图案与加热带对齐. 在精加工和感应淬火之前消除粗加工环的应力. 测量前后的圆度以确定每个环尺寸的基线变形. |
大多数缺陷机制 常见的感应硬化缺陷 适用于风部件——区别在于风部件更大, 报废成本更高, 比汽车或一般工业部件更难固定. 物理原理没有改变. 后果会越来越大.
8. 选择系统: 千瓦额定值无法涵盖的规格
额定功率位于零件之后, 过程, 和吞吐量被定义. 从这些输入开始:
- 带有材料等级的零件图, 尺寸, 和公差.
- 加热区域: 哪个表面, 什么情况下深度, 什么硬度规格.
- 目标温度和公差.
- 最大周期时间, 产品组合中最重的成分.
- 可用起重机容量, 地面空间, 和零件加载路径.
- 冷却水: 流动, 压力, 温度, 和安装点的质量.
- 淬火介质, 过滤, 及温度控制要求.
超出规格表, 轮班运行的系统与调试一年的系统有四个区别:
- 适合您的直径和重量等级的经验. 150 汽车等速万向节系统没有为 4 米轴承圈和 5 吨转盘负载准备工程团队.
- 冷却系统范围. 如果报价不包括热交换器, 泵撬, 过滤, 和电导率监测, 它不是一个交钥匙系统. 水质故障是第一年生产停机的最常见原因.
- 菜谱管理. 存储扫描速度, 功率, 频率, 间隙, 并按零件编号进行淬火计时,消除了班次设置差异.
- 在您的楼层进行流程开发, 和你的零件. 实验室试验 500 mm 优惠券不能验证 4 米生产环的流程. 在转盘上进行调试, 与你的处理, 你的淬火, 您的冶金验收标准是缩小安装与生产准备之间差距的唯一方法.
寻求更广泛的指导, 我们的文章关于 选择感应淬火系统 涵盖决策框架——扩大到风能组件尺寸, 同样的原则适用.
要点
风电部件感应加热 当系统围绕零件设计时,用分钟范围的局部加热取代长达数小时的熔炉循环, 不是改编自较小的应用程序.
三件事决定它是否有效. 一: 线圈能否到达被加热的特征? 二: 电源能否超越数吨散热器的热传导? 三: 处理系统是否足够重复地定位零件 47 加热方式与零件相同 1? 回答完后会出现额定功率.
常见问题解答
问: 哪些风力涡轮机组件可以采用感应淬火?
一个: 桨距和偏航轴承滚道, 行星齿轮和螺旋齿轮齿面, 主轴颈部, 以及制动盘表面. 该工艺适用于任何需要在带电导性的钢或铸铁零件上形成可控硬化层的磨损表面——通常深度为2~8毫米.
问: 感应淬火能处理风力涡轮机的大直径吗?
一个: 可以——但搬运系统比电源更重要. 一个4米的轴承环需要带有 <0.3 毫米总跳动(TIR)的转台, 间隙控制为 2–5 mm 的线圈, 扫描速度与旋转位置反馈相关. 电气侧秤. 机械方面是直径产生问题的地方: 线圈在自重作用下下垂, 转盘轴承磨损, 环的热膨胀改变了周期中的间隙.
问: 对于风电部件来说,感应加热比熔炉热处理更快吗??
一个: 用于局部硬化——轴承滚道, 齿轮齿, 轴颈 — 是. 3.5 吨环的炉循环需要 4-6 小时,包括浸泡, 淬火, 很酷. 感应扫描在 30-50 分钟内硬化同一个环, 仅将滚道表面加热至深度. 适用于需要对整个零件横截面进行完全加热的应用, 速度优势缩小或消失. 该技术在只有特定功能需要热量的情况下获胜, 不是整个质量.
获取风电组件应用的流程审查
如果您正在硬化轴承套圈, 表面硬化行星齿轮, 或将热压配合联轴器安装到轴上 - 发送您的零件图, 材料等级, 渗层深度规格, 和目标周期时间. 我们将评估频率, 功率, 线圈几何形状, 以及您最大的组件的处理要求, 而不是您的平均组件.


