
Ogrzewanie indukcyjne dla trwałych komponentów elektrowni wiatrowych
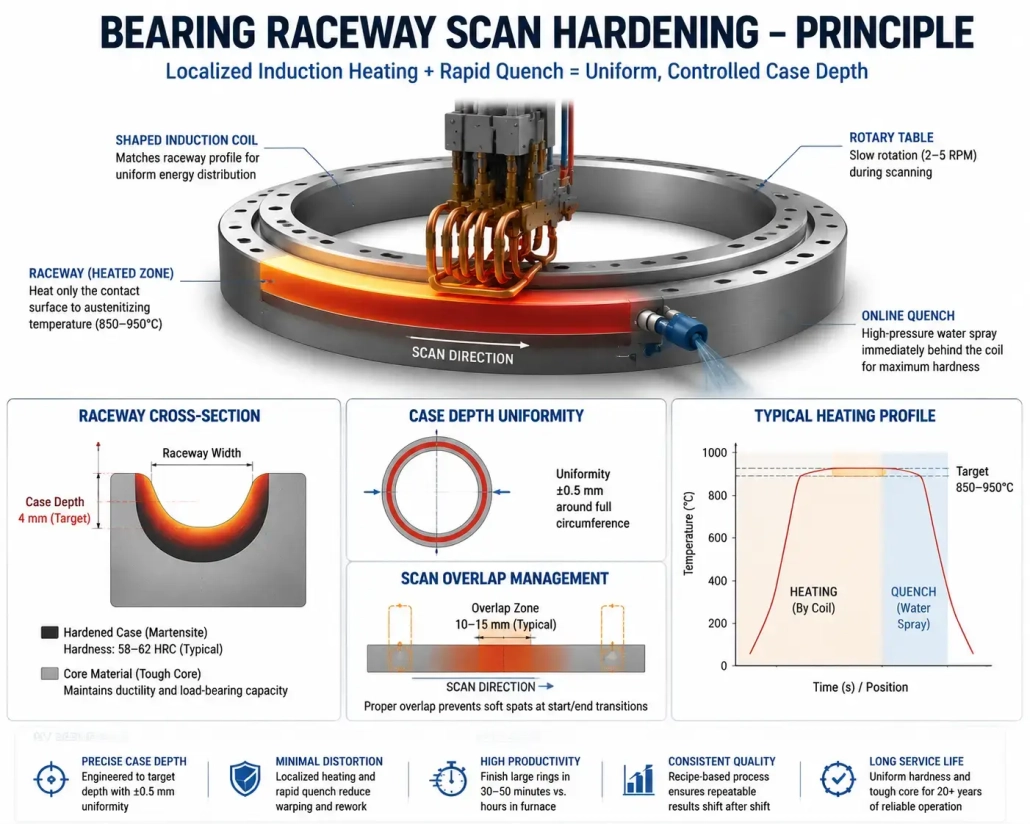
Pierścień łożyskowy o skoku 4 metrów do 8 Waży turbina morska MW 3.5 mnóstwo. Jego bieżnia potrzebuje 4 mm, wzmocniona obudowa, jednolite w zakresie ±0,5 mm na całym obwodzie. Opcja pieca: załaduj pierścień, podgrzać całą 3,5-tonową część do 880°C, namoczyć 2 godzin, hartowanie, temperament — 6-godzinny cykl termiczny, który zniekształca pierścień na tyle, aby tego wymagać 0.5 mm po szlifowaniu. A nagrzewanie indukcyjne elementów elektrowni wiatrowych podejście skanuje cewkę wzdłuż bieżni w 200 mm/min, podgrzewa tylko powierzchnię styku do głębokości, gasi w linii, i kończy pierścień 40 minuty. Zniekształcenia spadają. Przepustowość potroiła się. Szlifowanie końcowe mierzy się w mikronach, nie pół milimetra.
Spis treści
1. Dlaczego komponenty wiatrowe przełamują standardowe podejścia do ogrzewania
Pierścień łożyska podziałowego działa 2 do 5 metrów średnicy. Czop wału głównego jest 400 do 800 mm średnicy. Waży półfabrykat przekładni planetarnej 2 ton przed pierwszym przejściem obróbczym. Nie są to części, które ładuje się do stacjonarnego skanera indukcyjnego.
Rozmiar to tylko pierwszy problem. Geometria to drugie. Bieżnie łożysk są zakrzywionymi rowkami. Zęby przekładni mają boki, korzenie, i końcówki — każda o innej masie i zachowaniu radiatora. Cewka, która równomiernie nagrzewa cylindryczny czop wału, będzie omijać krawędzie rowka bieżni. Cewka musi być zgodna z cechą, nie tylko otaczaj część.
Błędne postawienie sprawy wiąże się z kosztami. Wymiana skrzyni biegów lub łożyska głównego w turbinie morskiej wiąże się z tygodniowymi przestojami, mobilizacja dźwigu, i stracone pokolenie. Proces ogrzewania niesie ze sobą nieproporcjonalne ryzyko jakościowe: głębokość obudowy poniżej specyfikacji lub miękkie miejsce na bieżni łożyska mogą ujawnić się dopiero po roku 7 o 20-letnim życiu projektowym. Gdy się zmieni, zapis obróbki cieplnej – jeśli istnieje – jest pierwszą rzeczą, o którą prosi zespół analizy awarii.
Ogrzewanie piecowe pozwala uniknąć niektórych z tych problemów, podgrzewając wszystko. Tworzy innych. Zniekształcenia spowodowane wielogodzinnym moczeniem. Skala na powierzchniach obrobionych. Czasy cykli wystarczająco długie, aby można było zastosować obróbkę cieplną, nie obróbka, wyznacza tempo fabryki. Indukcja nagrzewa tylko ten element, który tego potrzebuje, w ciągu minut, i integruje hartowanie oraz obsługę w jednej stacji. Kompromis: wymaga precyzyjnego pozycjonowania, odpowiedniej częstotliwości, i wystarczającej mocy, aby pokonać wielotonowy rozpraszacz ciepła.
2. Zastosowania ogrzewania indukcyjnego w produkcji turbin wiatrowych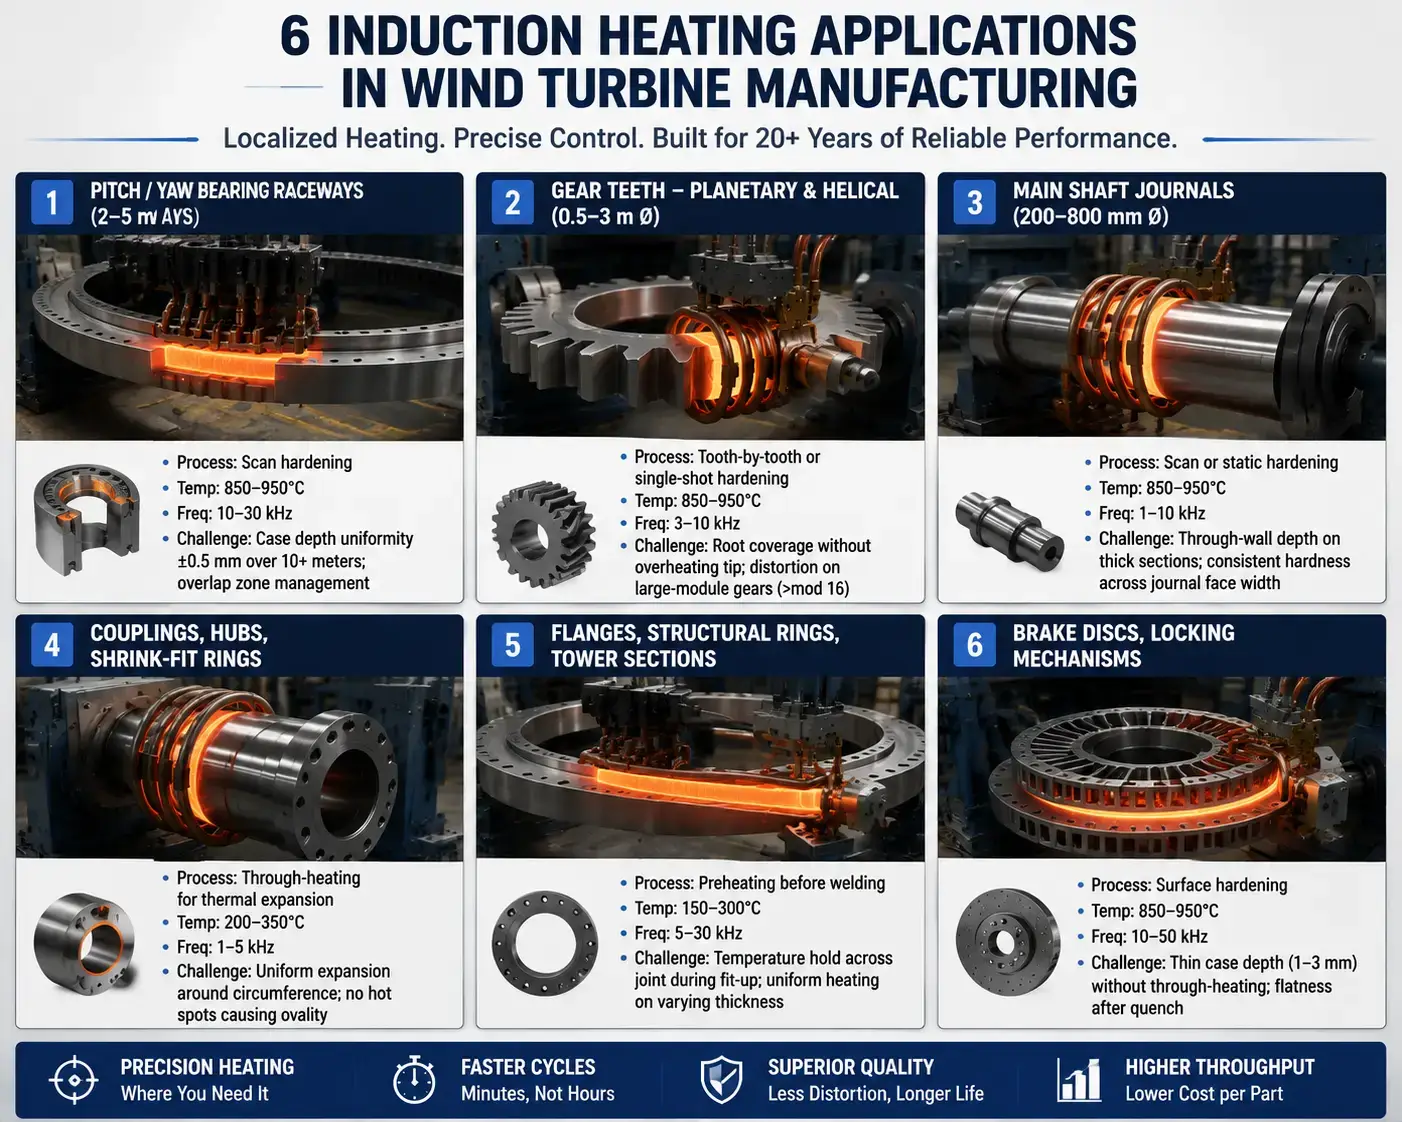
Sześć zastosowań wymienionych powyżej obejmuje każdy główny element napędu, od głównego wału po tarczę hamulcową. Tory łożysk, zęby zęba, i panewki wału dominują po stronie utwardzania. Sprzęgła, piasty, a pierścienie kurczliwe odpowiadają za większość ogrzewania montażu. Kołnierze i sekcje wieżowe wykorzystują indukcję do wstępnego nagrzewania przyspawania. Każda aplikacja wymaga innej częstotliwości, gęstości mocy, a geometria cewek — tabela w Sekcji 4 obejmuje stronę elektryczną tych decyzji.
3. Skala komponentów: średnicę, Masa, i problem dostępu
Średnica decyduje o wszystkim, co dalej. Cewka pierścienia łożyskowego o rozstawie 4 metrów musi utrzymywać 2–5 mm szczeliny powietrznej wokół zakrzywionego rowka drogi, podczas gdy pierścień obraca się z prędkością 2–5 obr./min na stole obrotowym. Ta sama spirala nie ogrzeje efektywnie pierścienia o średnicy 2 metrów — szczelina powietrzna staje się zbyt duża. Zakłady wytwarzające pierścienie o różnych rozmiarach utrzymują wiele cewek: jedną dla małych średnic, jedną dla średniego zakresu, jedną dla dużych średnic. Ten sam problem pojawia się przy indukcyjnym ogrzewaniu dużych pierścieni: Średnica determinuje zapas cewek i projekt obsługi.
Masa jest zlewem ciepła, z którym walczysz. Pierścień łożyskowy o masie 3,5 tony w temperaturze pokojowej odprowadza ciepło z powierzchni bieżni szybciej, niż jest w stanie dostarczyć cewka indukcyjna — chyba że zasilacz zostanie odpowiednio dobrany. Na 4-metrowy pierścień, 200–500 kW jest typowe dla hartowania skaningowego bieżni. Niewymiarowe wg 30% i zdarzają się dwie rzeczy. Przy docelowej szybkości skanowania powierzchnia może nigdy nie osiągnąć temperatury austenityzacji. Lub osiąga temperaturę tak wolno, że strefa wpływu ciepła wykracza poza określoną głębokość obudowy, a profil twardości nie przechodzi kontroli metalurgicznej.
A potem jest dostęp. Czy cewka może fizycznie dotrzeć do powierzchni? Czop wału głównego ma otwarty dostęp do średnicy zewnętrznej. Wewnętrzny wielowypust przekładni planetarnej nie pasuje — standardowa cewka otaczająca nie będzie pasować. Otwory wewnętrzne, ślepe ramiona, i zagłębione powierzchnie wymagają cewek identyfikacyjnych lub przewodów typu naleśnik, które wciskają się w dostępną przestrzeń. Cewka musi oczyścić część, oprawa, pierścień tłumiący, linię wzroku pirometru, oraz ścieżkę załadunku dźwigiem. W rzeczywistości, interferencja uchwytu ogranicza geometrię cewki częściej niż sama część.
4. Częstotliwość, Moc, i projektowanie cewek dla dużych komponentów
Zmień częstotliwość i projekt cewki zmiany impedancji. Zmień geometrię cewki, a zapotrzebowanie na moc się zmieni. Na komponencie wiatrowym, gdzie jedna zeskrobana część usuwa margines na tuzinie dobrych, częstotliwość, moc, i geometria cewki zostały zaprojektowane jako jeden system.
- Częstotliwość podąża za głębokością obudowy. Bieżnie łożysk na głębokości obudowy 2–6 mm pracują w zakresie 10–30 kHz. Zęby przekładni wymagające 3–8 mm przy przebiegu nasady 3–10 kHz. Łączenie termokurczliwe — gdy celem jest przegrzanie w celu uzyskania równomiernej rozszerzalności cieplnej, a nie gradient twardości — wykorzystuje 1–5 kHz. To są punkty wyjścia. Klasa materiału zmienia liczbę: 42CrMo4 (4140) zachowuje się inaczej niż 18CrNiMo7-6, podstawowa stal nawęglająca do przekładni turbin wiatrowych. Nasz przewodnik doboru częstotliwości obejmuje zależność głębokość-częstotliwość.
- Dobór mocy zaczyna się od komponentu w najgorszym przypadku, nie średnią. Producent obsługujący trzy rozmiary pierścieni łożyskowych na tej samej maszynie — 2-metrowe, 3.5-metr, i 5-metrowy — musi dobrać zasilanie dla pierścienia 5-metrowego przy wymaganej szybkości skanowania. Dla odniesienia: hartowanie skaningowe bieżni łożyska o skoku 5 metrów 4 mm głębokość obudowy przy 180 mm/min wymaga około 400–600 kW. Prowadzenie tego samego ringu o godz 300 mm/min wymaga 700–900 kW. Dodanie 15–20% marginesu na starzenie się cewki i zmiany napięcia sieciowego daje systemowi ok 500 kW do 1.1 MW w zależności od docelowej przepustowości. Nasz dobór mocy przewodnik przeprowadza obliczenia.
- Woda chłodząca oddziela czas sprawności produkcji od przestojów. Przy mocy 400–800 kW, cewce, zasilanie, kondensatorów, i autobusy generują znaczne ciepło. Dla układzie chłodzenia wodą przepływa przez samą wężownicę z szybkością 60–150 l/min. Progi jakości wody: przewodność poniżej 300 µS/cm, pH 6,5–8,0, zawieszone ciała stałe poniżej 10 mg/L. Zapasowe pompy, przełączniki przepływu w obwodzie, i monitorowanie ΔT to minimum produkcyjne. W przypadku awarii obwodu chłodzącego wężownicy nagrzewającej 5-metrowy pierścień w połowie cyklu, miedź wyżarza się w ciągu kilku sekund — a pierścień może wymagać oceny złomu.
5. Dopasowanie skurczowe, Montaż, i naprawy terenowe
Pasowanie na wcisk — nagrzewanie sprzęgła, pierścień wewnętrzny łożyska, albo tuleja do rozszerzenia na wał — jest tak samo powszechna w pracy przy turbinach wiatrowych jak hartowanie. Fizyka: stalowy pierścień w 250°C rozszerza się w przybliżeniu 0.15 mm na 100 mm średnicy. A 500 otwór sprzęgła rozszerza się o 0.75 mm. To usuwa ciasne dopasowanie o 0,3–0,5 mm.
Jednorodne ogrzewanie sprawia, że to działa. Palnik po jednej stronie tworzy gorący punkt, owalność, i zablokowaną część. Cewka indukcyjna wokół całego obwodu — z częścią wycentrowaną — zapewnia równomierne rozszerzanie. 50–200 kW przy 1–5 kHz nagrzewa ścianę w 2–8 minut. Przed podniesieniem sprawdź temperaturę w 3–4 punktach.
Naprawa w terenie sprawia, że ta sama fizyka staje się trudniejszym problemem. Awaria głównego łożyska w gondoli 100 metrów w górę. Żaden dźwig nie jest w stanie opuścić pełnego układu napędowego. Indukcja przenośna — 30–100 kW, chłodzony powietrzem lub kompaktowy z recyrkulacją wody — podgrzewa pierścień wewnętrzny łożyska na miejscu. Czas cyklu: 5–15 minut. Alternatywa: przecięcie łożyska szlifierką, lub latarka wewnątrz gondoli pełnej mgły olejowej.
6. Obsługa i pozycjonowanie
Na dźwigu ląduje 4-metrowy pierścień nośny, osadza się na stole obrotowym z podporami rolkowymi, i musi wyśrodkować do ±1 mm cewki przed rozpoczęciem skanowania. Gramofon obrotowy, mocowanie cewki, pierścień hartowania, oraz ramię pirometru walczą o miejsce wokół części. Jeśli załadowanie i rozładowanie wydłuża cykl o więcej niż 2–3 minuty, cele przepustowości są nieosiągalne.
Pozycjonowanie nie jest etapem przygotowawczym. To jest proces.
W systemie skanowania biegni łożyska, szczelina między cewką a częścią ma 2–5 mm. Jeśli łożysko obrotowe ma 0.5 mm promieniowe wycięcie, szczelina zmienia się ±0,5 mm wokół obwodu. Zmiany temperatury powierzchni ±8–15°C. Głębokość obudowy przesuwa się o 0,3–0,5 mm. Zużycie gramofona, zużycie rolki, owalność — każdy z nich się składa. Harmonogram konserwacji zapobiegawczej musi obejmować system obsługi z taką samą rygorystyką jak zasilacz.
7. 5 Typowe problemy i sposoby ich zapobiegania
| Problem | Przyczyna źródłowa | Prewencja |
| Zmiana głębokości obudowy >1 mm wokół obwodu biegu | Różnica między cewką a częścią od wyczerpania gramofonowy lub owalności pierścieni; niespójność prędkości skanowania | Weryfikacja przekroczenia prędkości obrotowej <0.3 mm TIR. Ustawienie szczeliny cewki na 4 punkty wokół obwodu podczas montażu. Używaj kontroli prędkości skanowania w zamkniętej pętli powiązanej z enkoderem obrotowym — nie napędem silnika otwartej pętli. |
| Miękkie miejsca w strefie nakładania się skanowania | Niewystarczająca długość nakładania; Obniżenie mocy przed końcem skanowania; Opóźnienie gaszenia przy przejściu start/stop | Program 10–15 mm nakładanie skanów. Utrzymanie pełnej mocy w strefie nakładania — nie zmniejszaj szybko. Rozpocznij przepływ chłodzenia 2–3 sekundy przed osiągnięciem strefy nakładania, aby zapewnić natychmiastowe chłodzenie. |
| Korzeń zęba przekładni niedohartowany, Końcówka przegrzana | Jednolita szczelina cewka-ząb niemożliwa przy standardowej cewce obejmującej; korzeń działa jako radiator ciepła, szczyt jako antena | Użyj kształtowanej cewki, która podąża za profilem zęba z koncentratorem strumienia przy korzeniu. Zmniejsz częstotliwość do 3–5 kHz dla głębszej penetracji korzenia. Przeprowadź kwalifikację procesu przy przekrojach zęba na korzeniu, bok, i wierzchołek. |
| Pierścień dopasowany na wcisk wsuwa się częściowo na wał | Nierównomierne nagrzewanie tworzy owalność; pierścień stygnie podczas przenoszenia z nagrzewnicy do stanowiska montażowego | Zweryfikuj temperaturę w 3–4 punktach obwodowych przed podniesieniem. Utrzymuj czas przenoszenia poniżej 30 sekundy. Cewka o rozmiarze 15–20 mm promieniowego prześwitu, aby umożliwić wzrost części. Ogrzej do 30–50°C powyżej obliczonego zapotrzebowania na rozszerzalność jako bufor chłodzenia transferowego. |
| Zniekształcenia przekraczające dozwolony czas po szlifowaniu | Nadmierne dopłynięcie ciepła; nierównomierne zagaszanie; naprężenia pozostałościowe po wcześniejszym obróbce uwalniane podczas nagrzewania | Użyj minimalnej mocy osiągającej głębokość obudowy przy docelowej prędkości skanowania — nie jest dostępna maksymalna dostępność. Wyrównaj wzór natrysku hartowania z podgrzewanym paskiem. Zredukuj naprężenia na pierścienie obróbki szorstkiej obróbki przed wykończeniem obróbki i hartowaniem indukcyjnym. Zmierz okrągłość przed i po, aby ustalić zniekształcenie linii bazowej w zależności od rozmiaru pierścionka. |
Większość mechanizmów defektów w Typowe wady hartowania indukcyjnego dotyczą elementów wiatrowych — różnica polega na tym, że elementy wiatrowe są większe, droższe w złomowaniu, i trudniejsze w montażu niż komponenty samochodowe lub przemysłowe. Fizyka się nie zmienia. Konsekwencje stają się większe.
8. Wybór systemu: Specyfikacje, których nie obejmuje moc znamionowa kW
Moc znamionowa znajduje się po części, proces, i przepustowość są zdefiniowane. Zacznij od tych danych wejściowych:
- Rysunki części z klasą materiału, wymiary, i tolerancje.
- Obszar podgrzewany: która powierzchnia, jaka głębokość obudowy, jaka specyfikacja twardości.
- Docelowa temperatura i tolerancja.
- czas cyklu dla największego, najcięższy komponent w mieszance produktów.
- dostępna pojemność dźwigu, powierzchnia podłogi, i ścieżka załadunku części.
- woda chłodząca: przepływ, ciśnienie, temperatura, oraz jakość w punkcie montażu.
- medium hartowania, filtracja, oraz wymagania dotyczące kontroli temperatury.
poza specyfikacją, cztery rzeczy oddzielają system pracujący na zmiany od systemu, który jest debugowany przez rok:
- doświadczenie w twojej klasie średnicy i wagi. 150 motoryzacyjne systemy przegubów CV nie przygotowują zespołu inżynieryjnego na 4-metrowy pierścień łożyskowy i obciążenie obrotnicy o masie 5 ton.
- Zakres systemu chłodzenia. Jeśli oferta nie obejmuje wymiennika ciepła, ślizg pompy, filtracja, monitorowanie przewodności, nie jest to system pod klucz. najczęstszą przyczyną przestojów w produkcji w pierwszym roku.
- zarządzanie recepturą. przechowywanie prędkości skanowania, moc, częstotliwość, przerwa, a czas hartowania według numeru części eliminuje zmienność ustawienia między zmianami.
- rozwój procesu na twojej hali, z częściami. próby laboratoryjne włączone 500 Kupony MM nie walidują procesu dla pierścienia produkcyjnego o średnicy 4 metrów. Uruchomienie na twoim gramofonie, z twoim zachowaniem, hartowaniem, oraz kryteriami akceptacji metalurgicznej to jedyny sposób, by zmniejszyć lukę między instalacją a gotowością produkcyjną.
Dla szerszych wskazówek, nasz artykuł o wybór systemu hartowania indukcyjnego obejmuje ramy decyzyjne — skalowane do wymiarów komponentów nakrętowych, obowiązują te same zasady.
Klucz na wynos
ogrzewanie indukcyjne dla komponentów wiatrowych zastępuje wielogodzinne cykle pieca lokalnym ogrzewaniem — gdy system jest projektowany wokół elementu, nie zaadaptowany z mniejszego zastosowania.
trzy rzeczy decydują o jego działaniu. Po pierwsze: czy cewka dotrze do ogrzewanego elementu? Dwa: czy zasilacz może przekroczyć przewodnictwo cieplne wielotonowego radiatora? Trzy: czy system obsługi ustawia część na tyle powtarzalnie, aby część 47 nagrzewa się tak samo jak część 1? moc kW pojawia się po spełnieniu tych pytań.
FAQ
Q: Jakie elementy turbin wiatrowych mogą być utwardzane indukcyjnie?
A: Tory łożysk sterujących nachyleniem i kątem obrotu, Zęby przekładni planetarnych i śrubowych, Panewki wału głównego, oraz powierzchnie tarcz hamulcowych. Proces działa wszędzie tam, gdzie określona powierzchnia zużycia wymaga kontrolowanej warstwy utwardzonej — zwykle o głębokości 2–8 mm — na części stalowej lub żeliwnej przewodzącej prąd elektryczny.
Q: Czy indukcja poradzi sobie z dużymi średnicami w turbinach wiatrowych?
A: Tak — ale system obsługi jest ważniejszy niż źródło zasilania. Pierścień łożyska o średnicy 4 metrów wymaga stołu obrotowego z <0.3 mm luzem run-out TIR, cewka z regulacją szczeliny 2–5 mm, i prędkość skanowania powiązana z sygnałem zwrotnym pozycji obrotowej. Skala po stronie elektrycznej. Strona mechaniczna to miejsce, gdzie średnica stwarza problemy: opadanie cewki pod własnym ciężarem, zużycie łożyska talerza obrotowego, i rozszerzalność termiczna pierścienia zmieniająca szczelinę w trakcie cyklu.
Q: Czy indukcja jest szybsza niż obróbka cieplna w piecu dla elementów wirników?
A: Dla miejscowego utwardzania — bieżnie łożysk, zęby zęba, czopy wału — tak. Cykl pieca dla pierścienia o masie 3,5 tony trwa 4–6 godzin wliczając nasycanie, hartowanie, i schładzanie. Skan indukcyjny utwardza ten sam pierścień w 30–50 minut, podgrzewając tylko powierzchnię biegu do głębokości. W zastosowaniach wymagających pełnego nagrzewania całego przekroju poprzecznego części, przewaga prędkości się zwęża lub znika. technologia wygrywa tam, gdzie tylko konkretna cecha potrzebuje ciepła, nie cała masa.
uzyskaj przegląd procesu dla zastosowania komponentów wiatrowych
jeśli hartujesz pierścienie łożyskowe, utwardzanie powierzchni przekładni planetarnych, lub złącza kurczliwe na wałach — prześlij rysunki części, klasa materiału, specyfikacja głębokości obudowy, i docelowy czas cyklu. Ocenimy częstotliwość, moc, geometrii cewki, i wymagania dotyczące obsługi największego komponentu, nie dla przeciętnej.


