
Induktionserwärmung für die Herstellung von Verbindungselementen: Heiße Überschrift, Nussformen und Warmformen
Wie Induktionsvorwärmung die Herstellung von Schrauben unterstützt, Schrauben und Muttern
Bei der Herstellung von Verbindungselementen kommt die Induktionserwärmung zum Einsatz zum Vorwärmen von Metalldraht, Stangen und Rohlinge vor dem Umformen. Es ermöglicht Herstellern, ausgewählte Abschnitte eines Werkstücks kurz vor der Verformung zu erwärmen, Dadurch eignet es sich für heiße Überfahrten, Anwendungen zur Warmumformung von Muttern und zur Warmumformung.
Für Produktionslinien zur Herstellung von Schrauben, Schrauben, Muttern und andere industrielle Verbindungselemente, Die Anordnung der Heizung hängt vom Material ab, Werkstückabmessungen, Umformverfahren und erforderlicher Produktionszyklus.
Schnelle Antwort
Die Induktionserwärmung wird bei der Herstellung von Verbindungselementen hauptsächlich vor der Warm- oder Warmumformung eingesetzt. Zu den typischen Anwendungen gehört das Erhitzen der Enden von Stahldraht zum Bohren von Bolzen und Schrauben, Vorwärmen der Mutternrohlinge vor dem Warmschmieden, und Erhitzen des Befestigungsmaterials vor dem Warmstauchen oder Gewindewalzen. Der beheizte Bereich und die Temperatur müssen zum folgenden Umformvorgang passen und dürfen nicht allein aus der Geräteleistung ausgewählt werden.
2. Induktionserwärmung zum Heißstauchen von Bolzen und Schrauben
3. Induktionserwärmung für die Heißformung von Muttern
4. Induktionswarmformung und Warmstauchen
5. Induktionserwärmung vor dem Gewindewalzen
6. Prozessfaktoren, die die Erwärmung von Verbindungselementen beeinflussen
1. Wo wird Induktionserwärmung bei der Herstellung von Verbindungselementen eingesetzt??
Die Herstellung von Verbindungselementen umfasst mehrere Metallumformvorgänge. Abhängig vom Produkt und Herstellungsweg, Die Induktionserwärmung kann vor einem oder mehreren dieser Vorgänge integriert werden.
| Herstellungsprozess | Rolle der Induktionserwärmung |
|---|---|
| Bolzen und Schrauben mit heißem Kopf | Erwärmt das Draht- oder Stabende vor der Kopfbildung |
| Heiße Nussformung | Erhitzt Mutternrohlinge oder Rohlinge vor dem Schmieden |
| Warme Überschrift | Erwärmt das Material vor der Warmverformung vor |
| Warmumformung | Bietet kontrollierte Erwärmung vor ausgewählten Umformvorgängen |
| Gewinderollen | Erwärmt Verbindungsmaterial oder Rohlinge für bestimmte Warm- oder Warmwalzprozesse vor |
Nicht jedes Verbindungselement erfordert eine Induktionsvorwärmung. Kaltstauchen und konventionelles Kaltgewindewalzen sind nach wie vor weit verbreitete Herstellungsverfahren.
Induktionserwärmung wird relevant, wenn der gewählte Umformweg eine zusätzliche thermische Vorbereitung des Materials erfordert.
2. Induktionserwärmung zum Heißstauchen von Bolzen und Schrauben
Wie funktioniert das Induktions-Heißkopfverfahren??
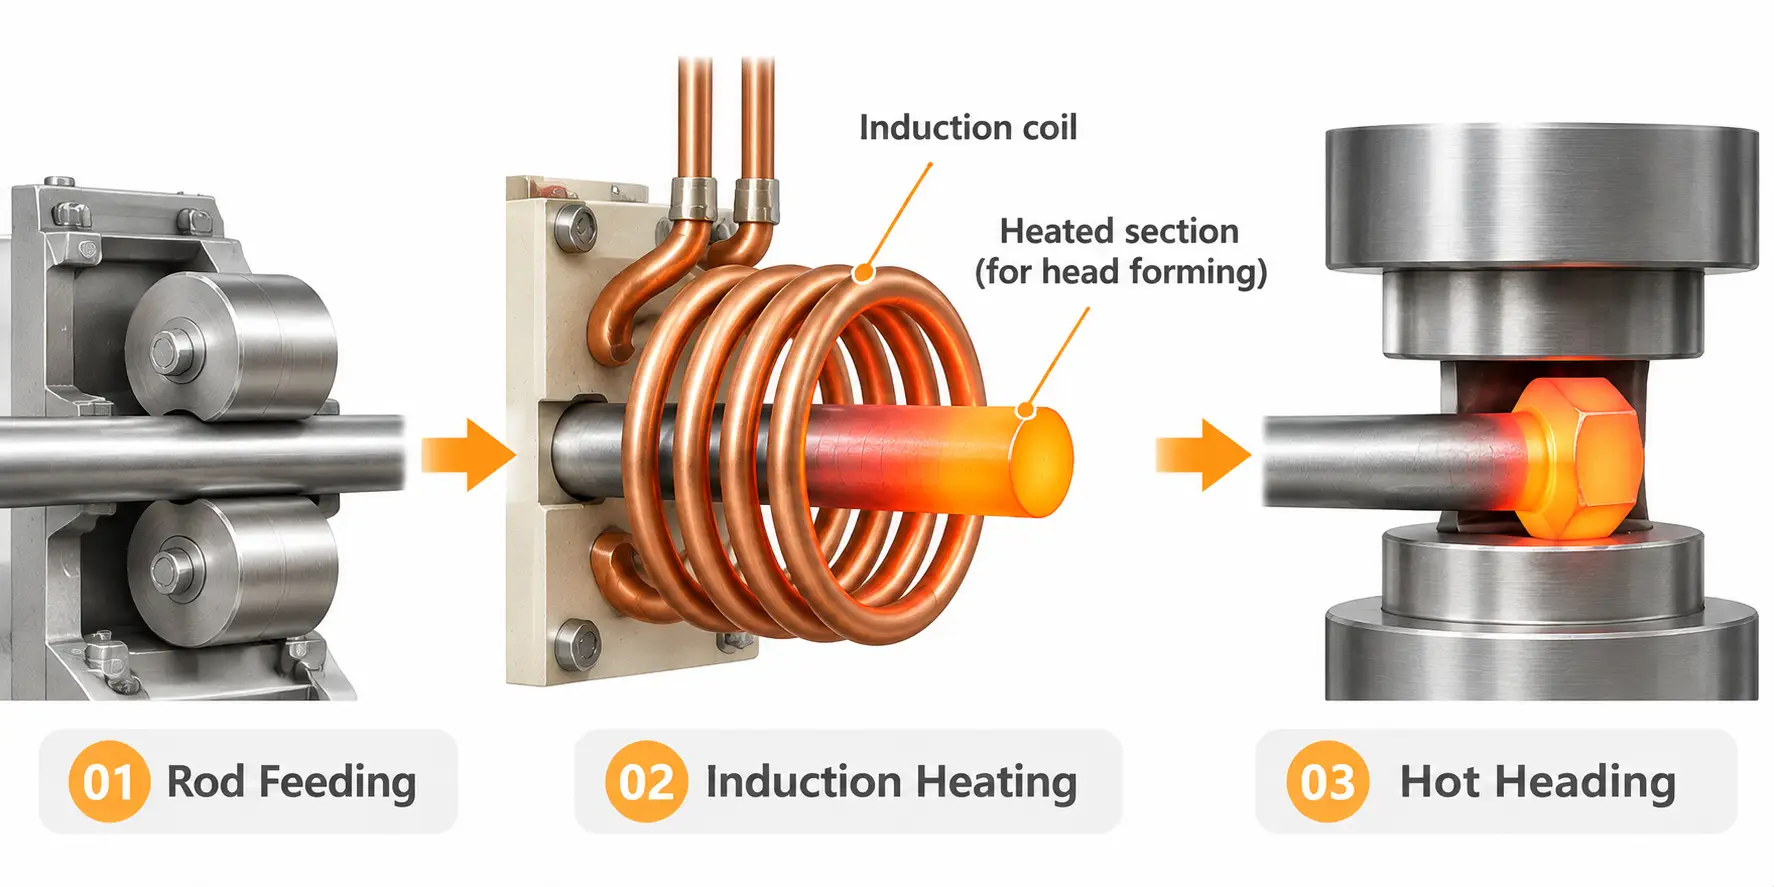
Beim Warmstauchen handelt es sich um einen Umformvorgang zur Herstellung von Schraubenköpfen, Schrauben und ähnliche Befestigungselemente. Ein Abschnitt eines Metalldrahts oder -stabs wird erhitzt, bevor er durch einen Stempel oder eine Stauchmatrize komprimiert wird.
Im Induktions-Heißstauchverfahren, der Draht oder die Stange durchläuft eine Induktionsspule vor dem Betreten der Formstation. Abhängig von der Werkstück- und Prozessgestaltung, Die Erwärmung kann sich in der Nähe des Endes konzentrieren, das zum Kopf des Befestigungselements wird.
Nach Erreichen des erforderlichen Umformzustandes, Das erhitzte Material wird zur Stauchmaschine transportiert, wo Druckkraft den Kopf formt.
Warum ist lokale Erwärmung wichtig??
Für viele Bolzen- und Schraubanwendungen, Der kopfbildende Bereich erfordert mehr Erwärmung als der restliche Schaft. Durch Induktionserwärmung kann die Energie in diesem ausgewählten Bereich konzentriert werden, anstatt das gesamte Werkstück unnötig zu erhitzen.
Die erforderliche Heizlänge und das Temperaturprofil hängen von der Kopfgeometrie ab, Material und Verformungsprozess. Einige Anwendungen erfordern einen relativ scharfen Übergang zwischen den beheizten und unbeheizten Abschnitten, während andere einen allmählicheren Temperaturübergang benötigen.
Inductotherms technischer Artikel zur Induktionserwärmung von Verbindungselementen beschreibt die selektive Erwärmung von Stangenenden und verschiedene Induktoranordnungen für Heiß- und Warmbearbeitungsanwendungen.
3. Induktionserwärmung für die Heißformung von Muttern
Wie wird die Induktionserwärmung bei der Herstellung von Nüssen eingesetzt??
Das Warmformen von Muttern ist eine weitere Anwendung der Induktionserwärmung bei der Herstellung von Verbindungselementen.
Abhängig vom Herstellungsweg, Metallrohlinge oder vorbereitete Mutternrohlinge werden vor dem Eintritt erhitzt Schmiede- und Umformausrüstung. Anschließend wird das erhitzte Material durch entsprechende Umformvorgänge in die erforderliche Mutterngeometrie verformt.
Bei Anwendungen zur Induktionsmutterformung, Das Heizsystem ist vor der Formstation positioniert und bereitet das Material für den weiteren Arbeitsgang vor.
Was es zu beachten gilt?
Im Gegensatz zur Schraubenüberschrift, wo die Erwärmung oft am Ende eines Stabes konzentriert ist, Anwendungen zum Formen von Muttern erfordern möglicherweise das Erhitzen eines größeren Teils des Werkstücks.
Die tatsächliche Heizanordnung hängt davon ab:
— Mutterabmessungen und Rohlingsgeometrie
— Materialzusammensetzung
— Die Umformmethode
— Erforderliche Umformtemperatur
— Produktionsgeschwindigkeit und Materialtransfer
Ajax TOCCO identifiziert insbesondere das Warmstauchen und Mutterformen als Anwendungen, bei denen die Induktion zum Vorwärmen von Verbindungselementen vor dem Schmieden eingesetzt wird.
Es ist wichtig, das Formen von heißen Nüssen vom Formen von kalten Nüssen zu unterscheiden. Die Induktionserwärmung ist für Fertigungswege relevant, die eine thermische Vorbereitung erfordern, nicht für jeden Nussproduktionsprozess.
4. Induktionswarmformung und Warmstauchen
Die Warmumformung ist eine weitere wichtige Anwendung der Induktionserwärmung in der Verbindungselementindustrie.
Im Gegensatz zum herkömmlichen Warmschmieden, Warmumformung nutzt eine niedrigere Materialtemperatur und bietet dennoch thermische Unterstützung bei der Verformung. Ziel ist es, die Umformbarkeit des Materials unter den gewählten Herstellungsbedingungen zu verbessern.
Warme Überschrift
Beim Warmstauchen handelt es sich um einen Stauchvorgang, der unter Warmumformbedingungen durchgeführt wird.
Der Draht, Der Stangen- oder Verbindungselementrohling wird erhitzt, bevor er in die Stauchmaschine gelangt. Das erhitzte Material wird dann komprimiert, um den gewünschten Kopf oder die gewünschte Form zu erzeugen.
Abhängig vom Material und der Werkstückgeometrie, Warmstauchen kann in Betracht gezogen werden, wenn Hersteller Umformlasten ändern müssen, Materialfluss oder Werkzeugbedingungen im Vergleich zur Kaltumformung.
Andere Warmumformanwendungen
Die Induktionswarmumformung beschränkt sich nicht nur auf das Kopfformen. Es kann auch auf ausgewählte Gewindewalz- und Einschussschmiedevorgänge angewendet werden.
CEIA identifiziert die Überschrift, Gewindewalzen und Einzelschussschmieden als Warmumformanwendungen bei der Herstellung von Verbindungselementen.
Die Begriffe heißen Überschrift, Warmstauchen und Warmformen sollten nicht als austauschbar betrachtet werden. Die Überschrift beschreibt den Umformvorgang, während heiß und warm die thermischen Bedingungen beschreiben, unter denen eine Verformung stattfindet.
Die geeignete Temperatur hängt von der Legierung ab, Materialbeschaffenheit und Umformanforderungen. Es gibt keinen einheitlichen Temperaturbereich, der für jedes Befestigungsmaterial und jede Anwendung gilt.
5. Induktionserwärmung vor dem Gewindewalzen
Das Gewinderollen ist ein wichtiger Vorgang bei der Herstellung von Bolzen und Schrauben. Es formt Außengewinde, indem es das Werkstück zwischen Matrizen drückt, anstatt die Gewinde abzuschneiden.
Herkömmliches Gewindewalzen wird üblicherweise im kalten Zustand durchgeführt. Jedoch, Bei einigen Herstellungsprozessen kommt vor dem Warm- oder Heißwalzen des Gewindes eine Induktionserwärmung zum Einsatz.
Warum wird vor dem Gewindewalzen vorgewärmt??
Abhängig von den Material- und Formgebungsanforderungen, Das Vorwärmen kann den Verformungswiderstand des Materials und sein Verhalten beim Walzen verändern.
Vor der Gewinderollmaschine kann ein Induktionsheizsystem installiert werden, um den erforderlichen Abschnitt des Verbindungselementrohlings vorzubereiten.
Es sind zwei Arten von Anwendungen zu unterscheiden:
•Erhitzen des Materials vor dem Warmformen und Gewindewalzen: Vor der anschließenden Warmumformung inklusive Gewindebildung werden Stangen oder Rohlinge erhitzt.
•Lokale Vorwärmung vor dem Warmgewindewalzen: Ein ausgewählter Abschnitt eines bereits vorbereiteten Verbindungselementrohlings wird erhitzt, bevor er in die Walzmaschine gelangt.
Die Anordnung der Heizung richtet sich nach dem Einfädelvorgang, Werkstückgeometrie, Material- und Produktionszyklus.
Ambrell dokumentiert Anwendungen, bei denen es um die Induktionserwärmung von Verbindungsstangen und Rohlingen für die Warmumformung und das Gewindewalzen geht. CEIA beschreibt auch Vorwärmanordnungen, die in Gewindewalzmaschinen integriert sind.
Die Induktionserwärmung vor dem Gewindewalzen ist daher eine spezielle Fertigungsanwendung, Dies ist nicht für alle Produktionslinien für Bolzen und Schrauben erforderlich.
6. Prozessfaktoren, die die Erwärmung von Verbindungselementen beeinflussen
Die Leistung eines Induktionserwärmungsprozesses hängt von der Abstimmung der Heizanordnung auf das Werkstück und den Umformvorgang ab.
Material- und Werkstückabmessungen
Stahl, Edelstahl, Titan und andere Befestigungsmaterialien haben unterschiedliche elektrische Eigenschaften, magnetische und thermische Eigenschaften.
Der Durchmesser, Querschnittsform und Länge des Werkstücks beeinflussen auch die Energieübertragung und die Wärmeentwicklung im Material.
Eine für Drähte mit kleinem Durchmesser ausgelegte Heizanordnung kann nicht automatisch auf einen größeren Verbindungselementrohling angewendet werden, ohne die Prozessanforderungen zu bewerten.
Beheizte Länge und Heizposition
Die erforderliche Heizfläche hängt vom folgenden Umformvorgang ab.
Für Schraubenkopf, Das Ende des Stabes muss möglicherweise lokal erhitzt werden. Andere Anwendungen erfordern möglicherweise einen größeren beheizten Abschnitt oder ein anderes Temperaturprofil entlang des Werkstücks.
Frequenz, Leistung und Heizzeit
Diese Parameter wirken zusammen, um das Heizverhalten zu bestimmen.
Die Frequenz beeinflusst die Verteilung des induzierten Stroms, während Leistung und Aufheizzeit die Geschwindigkeit und Menge der an das Werkstück abgegebenen Energie beeinflussen.
Die geeignete Kombination hängt von den Materialeigenschaften ab, Werkstückabmessungen, erforderliche Temperaturverteilung und Produktionszyklus.
Übertragungszeit und Produktionsgeschwindigkeit
Das Material verliert auch nach dem Verlassen der Induktionsspule weiterhin Wärme.
Die Zeit zwischen Erwärmung und Umformung kann daher Einfluss auf die tatsächliche Temperatur haben, wenn das Werkstück die Stauchpresse oder Walzmaschine erreicht.
Für die automatisierte Verbindungsherstellung, den Heizzyklus, Die Reihenfolge der Materialzuführung und -formung muss koordiniert werden.
Temperaturmessung und Prozessüberwachung
Die tatsächliche Werkstücktemperatur sollte unter repräsentativen Produktionsbedingungen bewertet werden.
Infrarot-Pyrometer kann zur berührungslosen Temperaturüberwachung eingesetzt werden, wenn die Messanordnung auf das Material und die Oberflächenbeschaffenheit abgestimmt ist.
Für Anwendungen, die eine bestimmte interne Temperaturverteilung erfordern, Oberflächenmessungen allein beschreiben den thermischen Zustand des Werkstücks möglicherweise nicht vollständig.
Der Prozess sollte anhand repräsentativer Materialien und Werkstückabmessungen validiert werden, anstatt sich nur auf nominale Generatoreinstellungen zu verlassen.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Referenzen
1. Inductotherm-Gruppe, Induktionserwärmung und Wärmebehandlung von Verbindungselementen.
2. Ajax TOCCO, Systeme zur Herstellung von Verbindungselementen.
3. Ambrell, Heißstauchender Stahldraht: Schrauben erstellen.
4. Ambrell, Heizstäbe zum Gewindewalzen zur Herstellung von Verbindungselementen.
5. CEIA USA, Verschluss: Induktionserwärmungslösungen für die Verbindungsindustrie.
Für die Herstellung von Verbindungselementen wird eine Induktionserwärmung benötigt?
Senden Sie uns Ihr Befestigungsmaterial, Abmessungen, Umformverfahren und Produktionsvolumen. KECHUANG kann die richtige Induktionsheizanordnung für Ihren Heißvortrieb bewerten, Nussformung, Warmumform- oder Gewindewalzanlage.
Besprechen Sie Ihre Anwendung zur Erwärmung von Verbindungselementen →


