
Nagrzewanie indukcyjne dla kołnierzy: Przewodnik po procesie
Kołnierze służą do mocowania połączeń śrubowych w systemach rurowych, zbiorniki ciśnieniowe, wieże wiatrowe, i ciężkie maszyny. Gdy potrzeba ciepła – do montażu, spawanie, lub konserwacja — indukcja dostarcza go do kołnierza, a nie całą zespołę. Proces jest prosty na papierze. W rzeczywistości, geometria rządzi.
1.Co sprawia, że kołnierze są odporne na ciepło
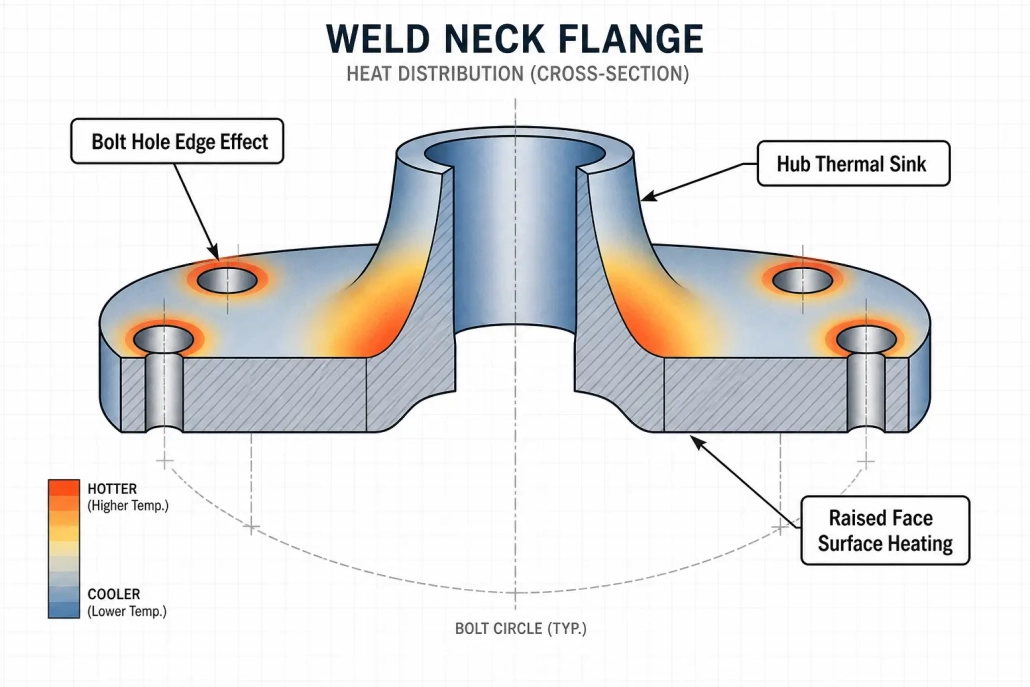
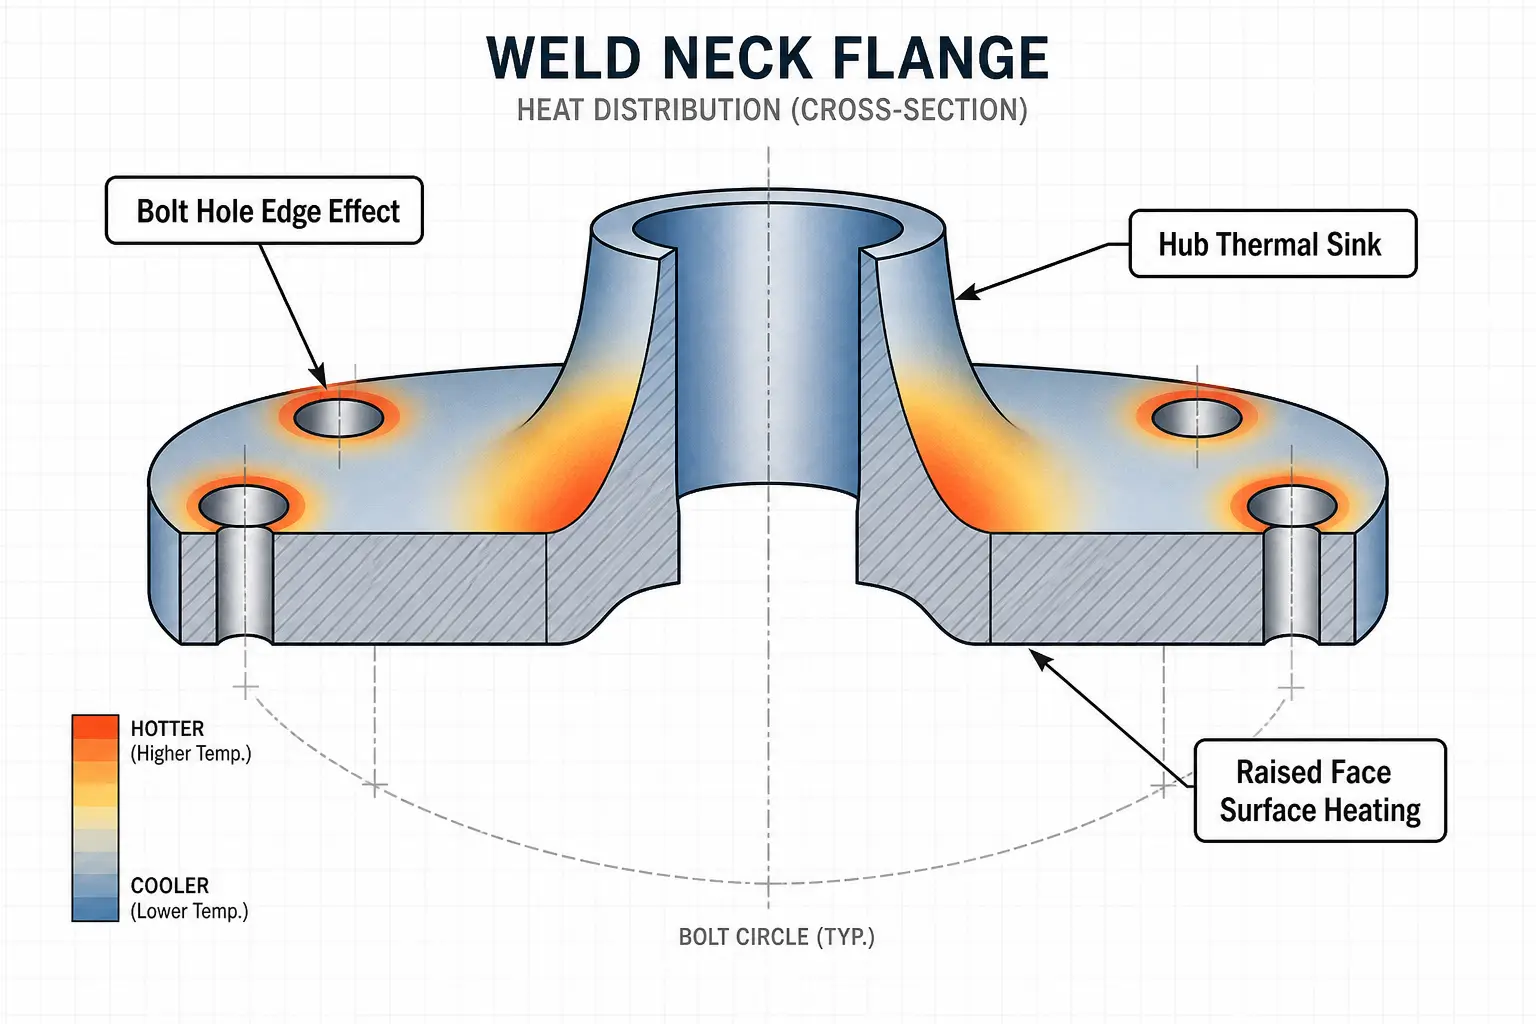
Kołnierze są okrągłe, ale rzadko jednolite. Otwory na śruby, podniesione twarze, szyjki spawalnicze, piasty, a rowki uszczelek powodują różnice masy termicznej w całej części. Funkcje te zapewniają ogrzewanie i chłodzenie z różną szybkością. Jeśli geometria cewki ich nie uwzględnia, temperatura rozkłada się nierównomiernie.
Wybór materiału pogłębia problem. Kołnierze ze stali węglowej nagrzewają się wydajnie poniżej temperatury Curie. Kołnierze ze stali nierdzewnej i stopów niklu tego nie robią. 24-calowa szyjka spawana A105 i 24-calowa 316 Kołnierz zaślepiający ze stali nierdzewnej wymaga różnych poziomów mocy, różnych częstotliwościach – nawet przy tej samej cewce przed nimi. Do dużych kołnierzy, pytanie nie brzmi, czy indukcja Móc podgrzej część. Zależy to od tego, czy system ogrzewa odpowiednią strefę, we właściwym tempie, bez nadmiernych wahań temperatury i uszkodzeń obrabianych powierzchni.
2.Gdzie indukcja pasuje do kołnierzy
Ogrzewanie indukcyjne kołnierzy ma sens, gdy zadanie wymaga lokalizacji, powtarzalne ciepło i tempo produkcji uzasadniają dedykowany sprzęt. Kołnierze podgrzewane jest na stanowisku montażowym, obok spawalnicy, lub w linii w komórce automatycyjnej. Brak transportu przez piec. Brak długich czasów nasykania. Ogrzewanie włącza się, gdy produkcja tego potrzebuje, a zatrzymuje się po zakończeniu cyklu — porównaj to z wypalaniem pieca dla jednej części lub czekaniem na zwiększenie osłon oporowych. Dla czytelników chcących poznać podstawy procesu, zobacz jak działa nagrzewanie indukcyjne.
3.Typowe zastosowania ogrzewania kołnierzy
3.1Dopasowanie obkurczające i montaż
Najczęstsze zastosowanie indukcji dla kołnierzy: rozszerzalność cieplna dla dopasowań interferencyjnych. Podgrzej otwór lub określoną część pierścienia. Kołnierz się rozszerza. Ślizga się na wał, rura, lub piasta. Chłodzenie blokuje dopasowanie.
Sztuczka polega na podgrzewaniu tylko tego, co musi się rozszerzyć. Podgrzewanie całego kołnierza marnuje energię i czas. Odpowiednio dobrana cewka celuje w strefę otworu. Cele temperaturowe pochodzą z obliczeń interferencji — nie są zgadywane. Uwzględnij wystarczający margines na obsługę, ale nie przegrzewaj się. Nadmierna temperatura grozi zniekształceniem. Więcej na temat doboru sprzętu do tego typu prac, zobacz nasz przewodnik do Wybór maszyny do montażu indukcyjnego.
3.2Podgrzewanie spoiny
Kołnierze z szyjką spawaną i połączenia rur o grubych ściankach często wymagają podgrzewania wstępnego, aby kontrolować szybkość chłodzenia i zapobiegać pękaniu wodorowemu. Indukcja zapewnia podgrzewanie wstępne, które osiąga wyższą temperaturę i jest bardziej równomierne niż w przypadku metod palnikowych. Z termoparą lub sprzężeniem zwrotnym w podczerwieni, system utrzymuje taśmę podgrzewającą przez cały cykl spawania. Brak operatora regulującego płomień. Brak zgadywania, czy temperatura faktycznie jest tam, gdzie mówi kod.
3.3Usuwanie powłok i ogrzewanie konserwacyjne
Kołnierze rurociągów, Połączenia rafineryjne, i ciężki sprzęt często wymagają ciepła, aby zmiękczyć powłoki, uwolnić środki uszczelniające, lub poluzować skorodowane śruby podczas demontażu. Indukcja ogrzewa stal pod powłoką bez otwartego płomienia. Celem jest uwolnienie, nie przegrzewanie. Przed przystąpieniem do procesu sprawdź skład chemiczny powłoki i wentylację – kontrola temperatury ma tutaj większe znaczenie niż w przypadku ogrzewania zespołu.
3.4Miejscowa obróbka cieplna
Niektóre kołnierze wymagają hartowania na powierzchni uszczelnienia, odprężanie wokół strefy spawania, lub odpuszczanie po obróbce. Indukcja nagrzewa wybrany pierścień lub powierzchnię bez narażania całej części na działanie warunków pieca. Zastosowania te wymagają ściślejszej kontroli metalurgicznej – szybkości chłodzenia, czas moczenia, i równomierność temperatury – wszystko się liczy. Zobacz naszą stronę na hartowanie indukcyjne gdy kołnierz ma wymagania właściwości mechaniczne wykraczające poza dopasowanie montażowe.
4.Kluczowe zmienne procesowe — i szybki wróż materiałowy
Trzy zmienne wpływają na każdy układ ogrzewania kołnierza: strefa ogrzewana, równomierność temperatury, oraz czas cyklu.
najpierw zdefiniuj strefę ogrzewaną. nagrzewanie pełnego średnicy kołnierza o średnicy 36 cali wymaga innej mocy i geometrii cewki niż ogrzewanie tylko otworu. błędne popełnienie tego wpływa na każdą dalszą decyzję.
równomierność temperatury determinuje, ile inżynierii wkłada projekt cewek, obrót części, i umiejscowienie czujnika. Pasowanie montażowe może tolerować ±25°F w poprzek otworu. Podgrzewanie spoiny zgodnie z kodem nie będzie.
Czas cyklu jest kompromisem w stosunku do gradientów termicznych. Maksymalna moc w minimalnym czasie tworzy strome różnice temperatur między powierzchnią a rdzeniem w grubych kołnierzach. Nieco dłuższy cykl z krótkim namoczeniem często daje bardziej jednolite rezultaty — szczególnie w przypadku ścian o powierzchni powyżej dwóch cali. Obsługa części również ma znaczenie. Konfiguracja ogrzewania powinna pasować do sposobu, w jaki kołnierze faktycznie poruszają się w instalacji, nie odwrotnie.
| Materiał | Magnetyczny (Poniżej Curie) | Zachowanie podczas ogrzewania | Typowa częstotliwość | Uważaj na |
|---|---|---|---|---|
| Stal węglowa (A105) | Tak | Szybko, wydajny | 1–10 kHz | Przekroczenie powyżej punktu Curie |
| Stal stopowa (F11, F22) | Tak | Szybko, wydajny | 1–10 kHz | Limity okna temperowania |
| 304 / 316 Nierdzewny | Nie | Wolniejszy, potrzeba więcej mocy | 10–50 kHz | Wyższa rozszerzalność cieplna niż stal węglowa |
| Żeliwo sferoidalne | Tak | Szybko | 1–10 kHz | Topienie powierzchniowe na ostrych krawędziach |
| Inconel 625 / 718 | Nie | Wolno, duże zapotrzebowanie na moc | 10–50 kHz | Niska przewodność cieplna → strome nachylenia |
5.Rozważania dotyczące projektu cewki
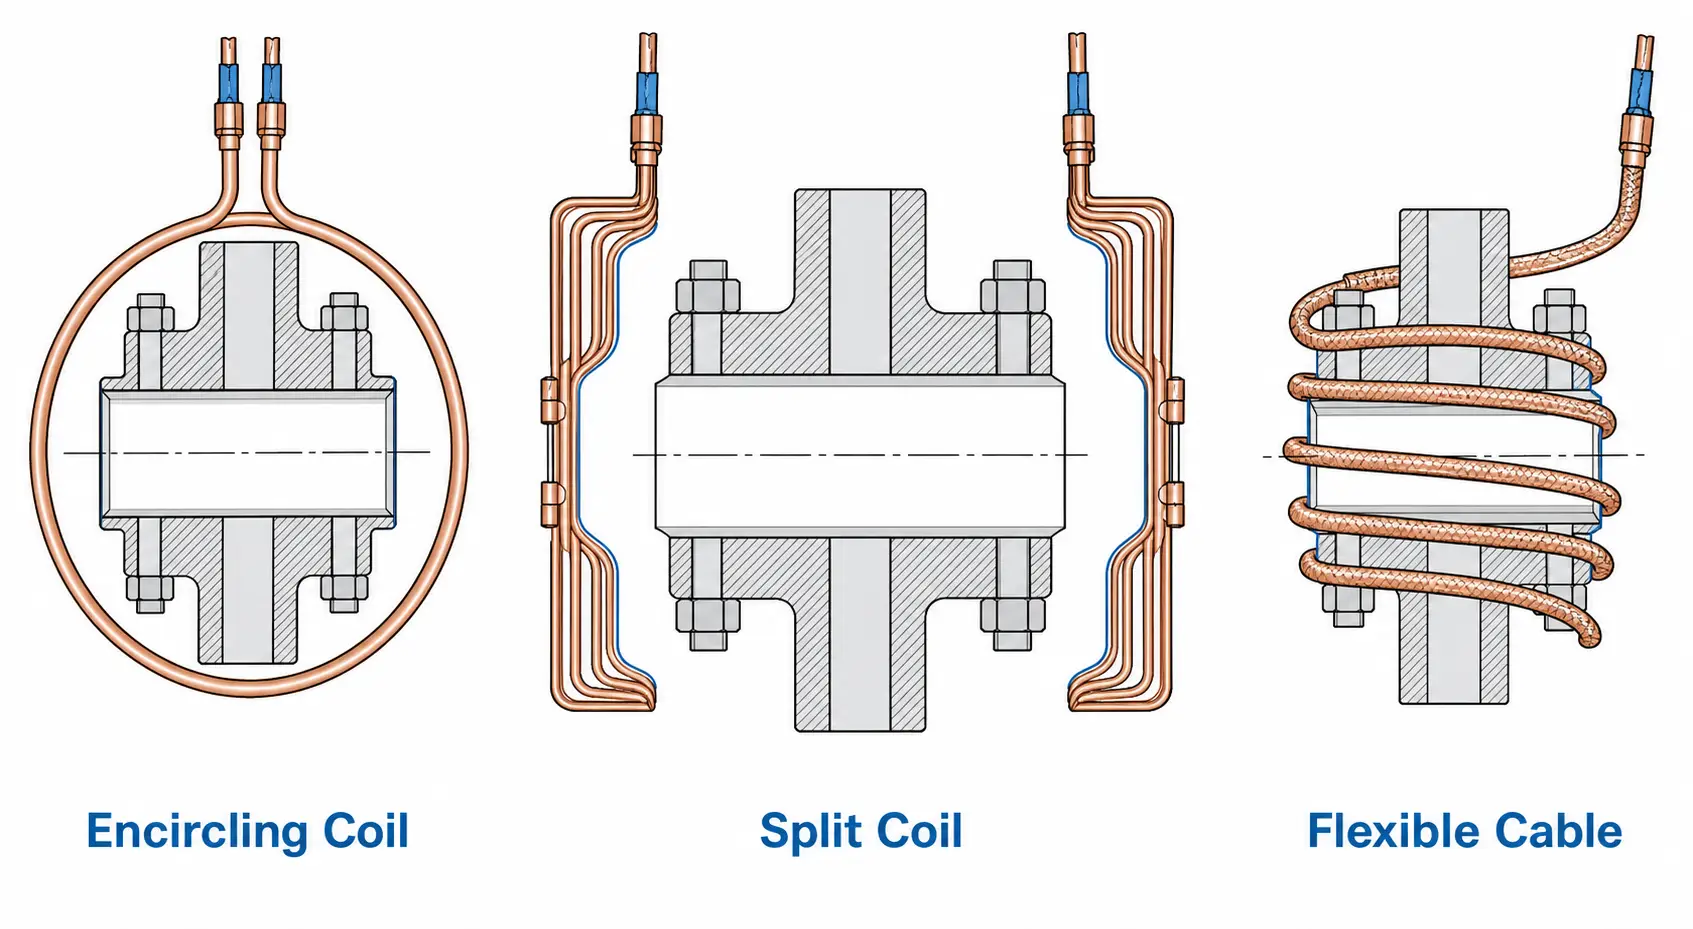
Konstrukcja cewki oddziela niezawodny proces nagrzewania kołnierza od niespójnego. Cewka musi odpowiadać średnicy kołnierza, strefa podgrzewana, oraz sposób, w jaki część przechodzi przez produkcję. Mniejsze kołnierze dobrze współpracują z okrągłymi cewkami otaczającymi wokół średnicy zewnętrznej lub otworu. Duże kołnierze – sekcje wież wiatrowych, korpusy zbiorników ciśnieniowych — mogą wymagać dzielonych wężownic, elastyczne kable indukcyjne, lub głowice skanujące. Jeśli kołnierz pozostaje nieruchomy, cewka musi się otworzyć, zacisk, lub indeksuj wokół niego.
Otwory na śruby i wystające elementy w pobliżu cewki mogą lokalnie skupiać ciepło. Obrót części lub regulacja cewki wieloobrotowej pomaga to wyrównać. Chłodzenie wodą jest obowiązkowe dla cewek produkcyjnych przenoszących duży prąd. System powinien obejmować odpowiednio dobrany system chłodzenia wodą dla nagrzewania indukcyjnego z monitorowaniem przepływu i ochroną przed niskim przepływem. Aby zobaczyć szerszy obraz tego, jak wszystkie elementy współgrają ze sobą, zobacz naszą analizę komponentów systemu nagrzewania indukcyjnego. Testy prototypów to tanie ubezpieczenie — jeden test grzewczy pokazuje, czy cewka zapewnia akceptowalną jednolitość przed finalizacją systemu.
6.Moc, Częstotliwość, oraz kontrola temperatury
moc skaluje się z masą, docelowa temperatura, oraz czas cyklu. mały kołnierz wsuwany może wymagać 15–30 kW. kołnierz naczynia ciśnieniowego o średnicy 48 cali potrzebuje znacznie więcej. zgadywanie niskiego poziomu spowalnia produkcję. zgadywanie kapitału o wysokim odpadzie.
Kontrola częstotliwości, gdzie ciepło trafia do materiału. Niższe częstotliwości wpychają się głębiej – jest to krytyczne w przypadku grubościennych kołnierzy, gdzie ogrzewanie wyłącznie powierzchniowe nie działa. Wyższe częstotliwości koncentrują się na powierzchni. Dla głębszego wyjaśnienia, zobacz nasz przewodnik o jak częstotliwość wpływa na ogrzewanie indukcyjne. Dopasuj częstotliwość do wymaganej głębokości ogrzewania, nie tylko najszybsze nagrzewanie powierzchni.
Kontrola temperatury powinna odpowiadać ryzyku procesu. Niekrytyczne prace związane z rozszerzaniem mogą odbywać się przy ogrzewaniu czasowym, jeśli części są spójne. Spawanie, obróbkę cieplną, lub montaż o wąskiej tolerancji wymaga sterowania w pętli zamkniętej — sprzężenie zwrotne za pomocą termopary lub pirometru na podczerwień z rejestracją danych. Umiejscowienie czujnika ma znaczenie: czujnik podczerwieni skierowany na błyszczącą obrobioną powierzchnię odczytuje błędnie, chyba że zarządza się emisyjnością. Umieścić termopary w miejscu, w którym reprezentują krytyczną temperaturę procesu, nie tylko tam, gdzie można je łatwo przymocować. Jeśli nadal dobierasz sprzęt, nasz przewodnik po ile mocy potrzebujesz do nagrzewania indukcyjnego może pomóc w określeniu realistycznych wymagań.
7.Wykonywanie połączenia
Indukcja nadaje się do nagrzewania kołnierzy, gdy trzy czynniki się zgadzają: obszar nagrzewania jest dobrze określony, wolumen produkcji uzasadnia koszt narzędzi, a kontrola temperatury jest na tyle istotna, że uzasadnia sprzęt. Jeśli kołnierze codziennie przechodzą przez Twój warsztat — do dopasowań przy montażu, wstępnego nagrzewania, lub konserwacji — indukcja skraca czas cyklu i zapewnia tę samą temperaturę za każdym razem.
Nagrzewanie jednego kołnierza miesięcznie przy luźno określonym zakresie temperatur? Piec lub mata grzewcza oporowa mogą wystarczyć. Linią podziału nie jest rozmiar kołnierza – liczy się to, czy powtarzalność się opłaca. Aby zobaczyć porównanie indukcji z tradycyjnym ogrzewaniem, zobacz ogrzewanie indukcyjne vs. Piec gazowy.
Klucz na wynos
Nagrzewanie indukcyjne kołnierza działa przy cewce, zasilanie, i kontrola temperatury są dopasowane do rzeczywistej geometrii części, a nie szacowane na podstawie samej średnicy. Aby uzyskać wynik, możesz powtórzyć, najpierw zdefiniuj strefę ogrzewaną, wybierz częstotliwość odpowiednią dla materiału, i nie zamieniaj jednolitości na prędkość.
8.Często zadawane pytania
Q: Jakie materiały kołnierzy mogą być podgrzewane indukcyjnie?
A: Najbardziej przewodzące metale — stal węglowa, stal stopowa, stal nierdzewna, żeliwo sferoidalne, i stopy niklu. Magnetyczne stale węglowe nagrzewają się najszybciej. Ni-magnetyczne gatunki takie jak 316 stal nierdzewna i Inconel wymagają innych ustawień częstotliwości i mocy.
Q: Czy indukcja może podgrzewać duże kołnierze rurociągowe?
A: Tak. Ale średnica i masa decydują o wymaganiach mocy i projekcie cewki. Duże kołnierze często używają cewek dzielonych, elastyczne kable indukcyjne, ogrzewania etapowego, lub obracania części w celu utrzymania jednolitości w strefie nagrzewania.
Q: Indukcja lub palnik do wstępnego podgrzewania kołnierzy?
A: Indukcja wygrywa z powtarzalnością, kontrolę temperatury, i warunków pracy w środowisku produkcyjnym. Ogrzewanie palnikowe nadal pozwala na okazjonalne naprawy w terenie, gdzie dokumentacja nie jest wymagana, a kształty części różnią się w zależności od eksploatacji.
Q: Jakich informacji potrzebuję, aby dobrać rozmiar systemu ogrzewania kołnierzowego?
A: Zacznij od rysunku kołnierza, klasa materiału, strefa ogrzewana, docelowa temperatura, wymagany czas cyklu. Dostawca je wykorzystuje – plus roczna ilość, cyklu pracy, oraz wszelkie obowiązujące wymagania norm — aby zalecić poziom mocy, zakresu częstotliwości, koncepcja cewki, i wydajność chłodzenia.
Potrzebujesz procesu nagrzewania indukcyjnego dla kołnierzy?
Prześlij nam rysunek swojego kołnierza, klasa materiału, docelowa temperatura, oraz czas cyklu. Nasz zespół inżynierów przeanalizuje zastosowanie i zaleci konfigurację nagrzewania indukcyjnego do testów lub produkcji.


