
التسخين بالحث للفلانجات: دليل العملية
تحمل الشفاه وصلات مسننة في أنظمة الأنابيب, أوعية الضغط, أبراج الرياح, والآلات الثقيلة. عندما يحتاج الشخص إلى الحرارة—للتركيب, اللحام, أو الصيانة—يقدم التحريض الحرارة إلى الشفة, وليس إلى التجميع بأكمله. العملية مباشرة على الورق. في الممارسة العملية, الهندسة تحدد المسار.
1.ما الذي يجعل الشفاه صعبة التسخين؟
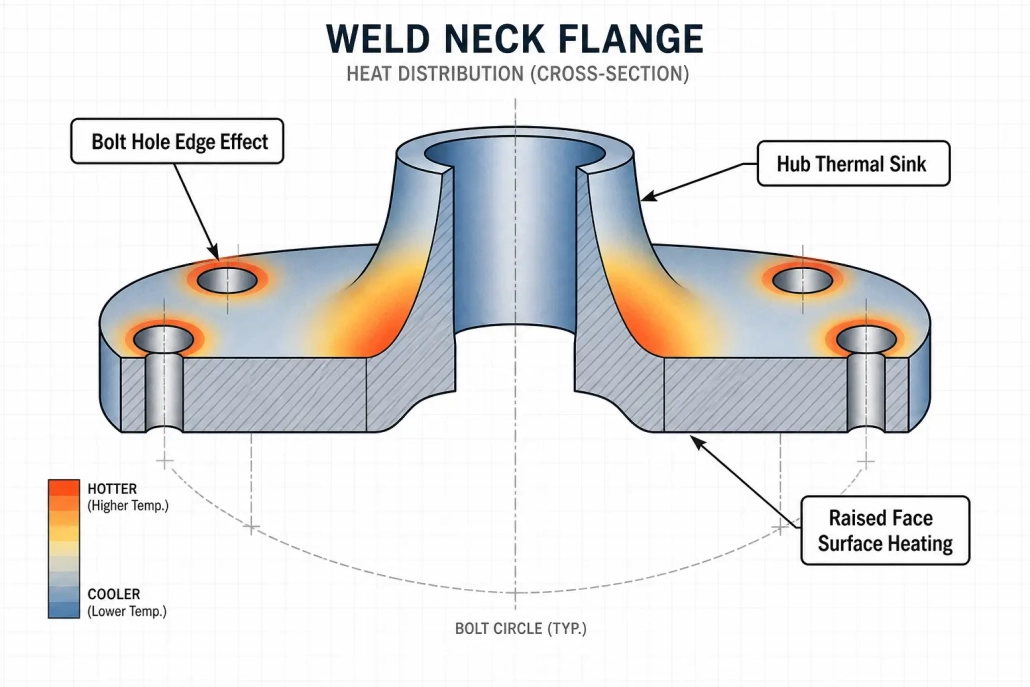
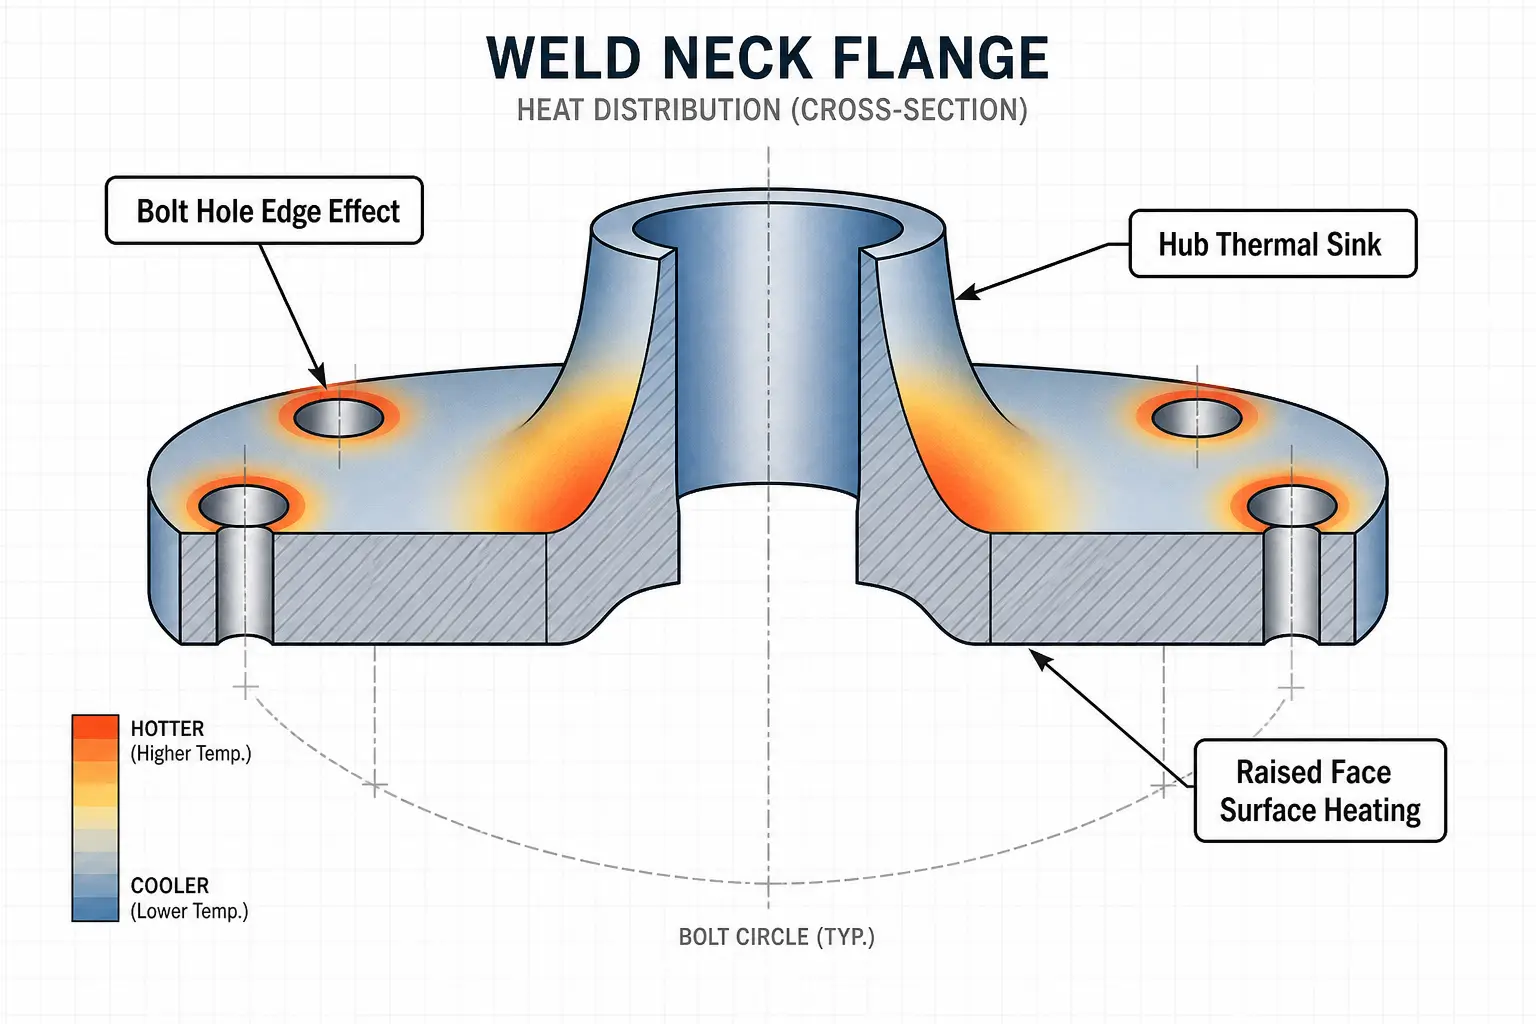
الشفاه دائرية ولكن نادراً ما تكون متجانسة. فتحات الترباس, وجوه مرفوعة, رقاب اللحام, الطواحين, وتخلق أخاديد الحشية اختلافات في الكتلة الحرارية عبر الجزء. تتميز هذه الميزات بالحرارة والبرودة بمعدلات مختلفة. إذا كانت هندسة الملف لا تحسب لهم, تنتشر درجة الحرارة بشكل غير متساو.
اختيار المواد يفاقم المشكلة. تسخن الشفاه المصنوعة من الفولاذ الكربوني بكفاءة أقل من درجة حرارة كوري. الشفاه المصنوعة من الفولاذ المقاوم للصدأ وسبائك النيكل لا تفعل ذلك. رقبة ملحومة مقاس 24 بوصة A105 و24 بوصة 316 تحتاج شفة أعمى غير القابل للصدأ إلى مستويات طاقة مختلفة, ترددات مختلفة - حتى مع وجود نفس الملف أمامهم. للفلنجات الكبيرة, السؤال ليس ما إذا كان الحث يستطيع تسخين الجزء. إنه ما إذا كان النظام يسخن المنطقة الصحيحة, بالمعدل الصحيح, دون تغير مفرط في درجات الحرارة أو تلف الأسطح الآلية.
2.أين يناسب التحريض الشفاه؟
يعد التسخين الحثي للفلنجات أمرًا منطقيًا عندما تتطلب المهمة موضعيًا, الحرارة القابلة للتكرار ووتيرة الإنتاج تبرر المعدات المخصصة. يتم تسخين الحافة في محطة التجميع, بجوار خليج اللحام, أو مضمنة في خلية الأتمتة. لا يوجد نقل الفرن. لا توجد أوقات نقع طويلة. يتم تشغيل الحرارة عند الحاجة إليها في الإنتاج وتتوقف عند انتهاء الدورة—قارن ذلك بتسخين فرن لجزء واحد فقط أو انتظار بطانيات المقاومة لتسخينها تدريجياً. للقراء الذين يريدون المبادئ الأساسية وراء العملية, انظر كيف يعمل التسخين بالحث.
3.تطبيقات شائعة لتسخين الشفاه
3.1التركيب بالانكماش والتجميع
أكثر تطبيق شائع للحمل الحثي على الحواف: التمدد الحراري لتلائم التداخل. سخن الفتحة أو قسم الحلقة المحدد. ينتشر الحافة. ينزلق على العمود, أنبوب, أو محور. التبريد يثبت التركيب.
الحيلة هي تسخين فقط ما يحتاج للتمدد. تسخين الحافة بأكملها يهدر الطاقة والوقت. يستهدف الملف المطابق بشكل صحيح منطقة التجويف. تأتي أهداف درجة الحرارة من حساب التداخل، وليس من التخمين. بناء هامش كاف للتعامل معها, ولكن لا تسخن. درجة الحرارة المفرطة تهدد التشويه. لمعرفة المزيد عن اختيار المعدات لهذا النوع من العمل, راجع دليلنا لـ اختيار آلة التثبيت بالانكماش بالحث.
3.2التسخين المسبق للحام
غالبًا ما تتطلب فلنجات عنق اللحام ووصلات الأنابيب ذات الجدران الثقيلة التسخين المسبق للتحكم في معدل التبريد ومنع تكسير الهيدروجين. يوفر الحث تسخينًا مسبقًا أسرع لدرجة الحرارة وأكثر تجانسًا من طرق الشعلة. مع ردود الفعل الحرارية أو الأشعة تحت الحمراء, يحتفظ النظام بشريط التسخين المسبق خلال دورة اللحام. لا يوجد مشغل يقوم بضبط اللهب. لا داعي للتخمين ما إذا كانت درجة الحرارة هي في الواقع حيث يقول الكود أنها يجب أن تكون.
3.3إزالة الطلاء وصيانة التدفئة
الشفاه خطوط الأنابيب, مفاصل المصفاة, وغالبًا ما تحتاج المعدات الثقيلة إلى الحرارة لتليين الطلاء, الافراج عن المواد المانعة للتسرب, أو البراغي المتآكلة الحرة أثناء التفكيك. التسخين بالحث يسخن الفولاذ تحت الطلاء دون لهب مفتوح. الهدف هو الإطلاق, ليس التسخين الزائد. راجع كيمياء الطلاء والتهوية قبل الالتزام بالعملية - التحكم في درجة الحرارة هنا أهم من تسخين التجميع.
3.4المعالجة الحرارية الموضعية
بعض الحواف تحتاج للتصلب على أرضية الختم, تخفيف الإجهاد حول منطقة اللحام, أو المعالجة حراريًا بعد التشغيل. التسخين الحثي يسخن حلقة أو سطحًا محددًا دون تعريض الجزء الكامل لظروف الفرن. تتطلب هذه التطبيقات تحكمًا متزايدًا في الخصائص المعدنية — معدل التبريد, وقت النقع, وتجانس درجة الحرارة كلها مهمة. راجع صفحتنا عن التقسية بالتحريض عندما يكون للفلانجة متطلبات الخصائص الميكانيكية تتجاوز ملاءمة التجميع.
4.المتغيرات الرئيسية للعملية — ومرجع سريع للمواد
ثلاثة متغيرات تحرك كل إعداد تسخين للفلانجة: المنطقة المسخنة, تجانس درجة الحرارة, وزمن الدورة.
حدد المنطقة المسخنة أولاً. تسخين القطر الخارجي الكامل لحافة 36 بوصة يتطلب طاقة وهندسة ملف مختلفة عن تسخين التجويف فقط. إن الحصول على هذه الشلالات الخاطئة ينعكس في كل قرار نهائي.
يحدد تجانس درجة الحرارة مقدار الهندسة التي تدخل في تصميم الملف, دوران الجزء, ووضع الاستشعار. قد يتحمل تركيب التجميع ±25 درجة فهرنهايت عبر التجويف. لن يتم تسخين الكود التالي للحام.
يتم تداول وقت الدورة مقابل التدرجات الحرارية. أقصى قوة في أدنى وقت تسبب فروق حرارة حادة بين السطح والنواة في الحواف السميكة. دورة أطول قليلاً مع نقع قصير غالبًا ما تنتج نتائج أكثر انتظامًا - خاصة في أقسام الجدار التي تزيد عن بوصتين. التعامل مع الأجزاء مهم أيضًا. ينبغي أن يتناسب إعداد التسخين مع طريقة تحرك الحواف فعليًا عبر المصنع, وليس العكس.
| مادة | مغناطيسي (أسفل درجة كوري) | سلوك التسخين | التردد النموذجي | انتبه لـ |
|---|---|---|---|---|
| فولاذ كربوني (A105) | نعم | سريع, فعال | 1–10 كيلوهرتز | تجاوز نقطة كوري |
| فولاذ سبيكي (F11, F22) | نعم | سريع, فعال | 1–10 كيلوهرتز | حدود نافذة التقسية |
| 304 / 316 غير القابل للصدأ | لا | أبطأ, المزيد من القوة اللازمة | 10-50 كيلو هرتز | تمدد حراري أعلى من الفولاذ الكربوني |
| حديد الدكتايل | نعم | سريع | 1–10 كيلوهرتز | ذوبان السطح عند الحواف الحادة |
| إنكونيل 625 / 718 | لا | بطيء, ارتفاع الطلب على الطاقة | 10-50 كيلو هرتز | الموصلية الحرارية المنخفضة → التدرجات الحادة |
5.اعتبارات تصميم الملف
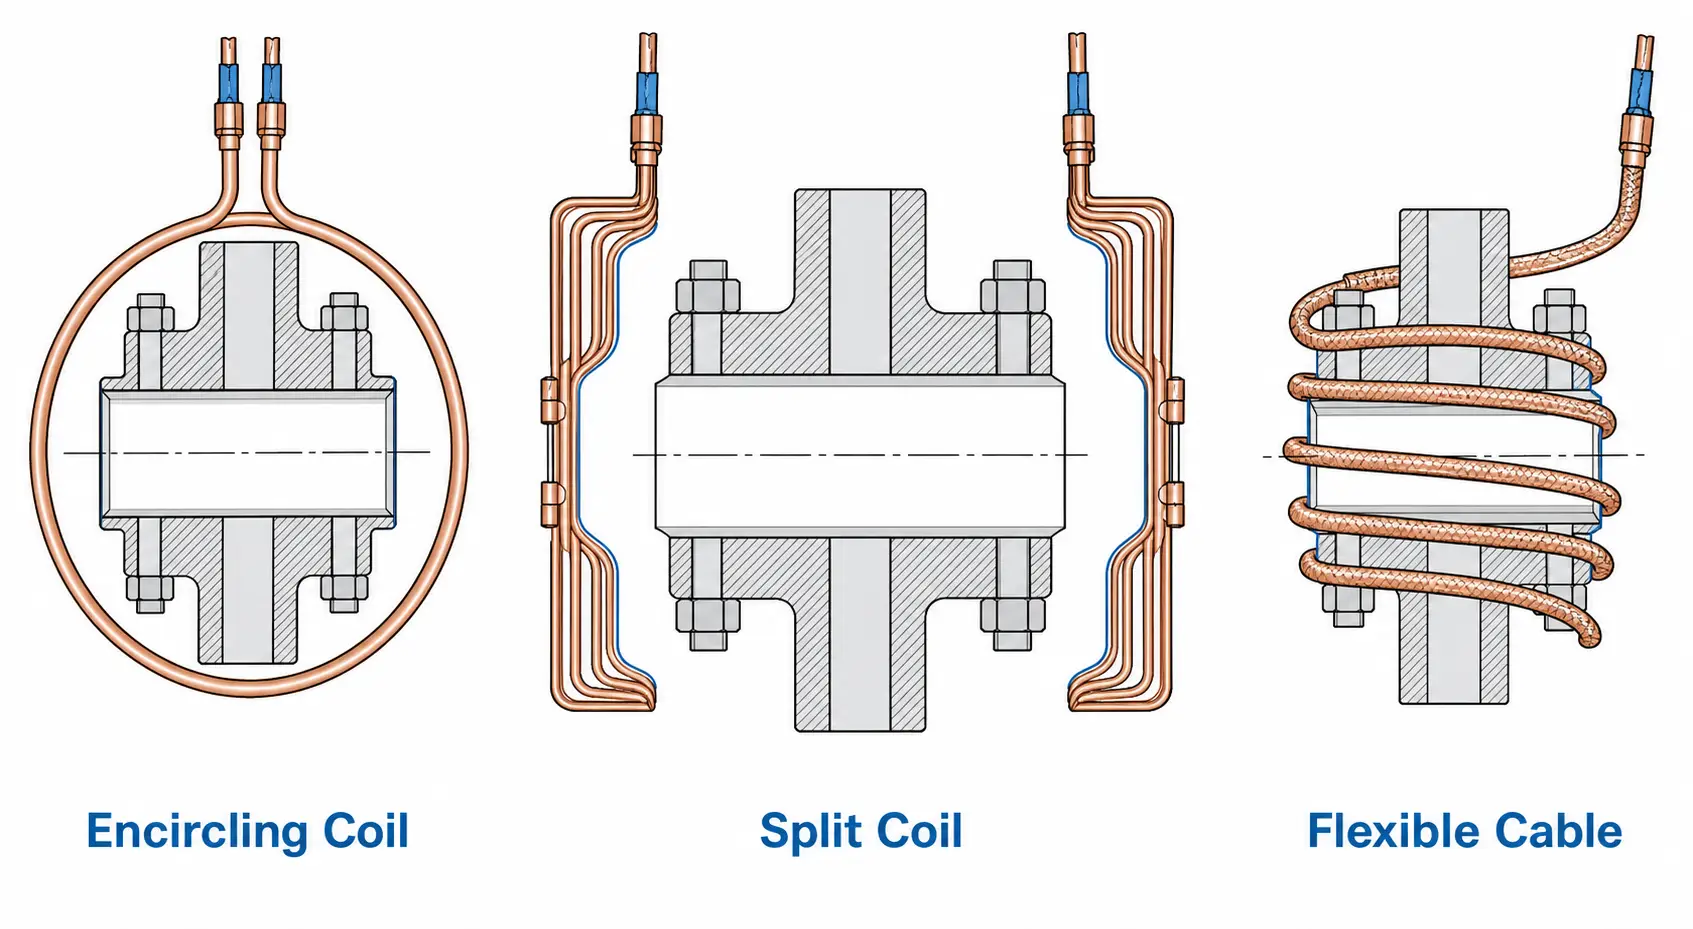
يفصل تصميم الملف عملية تسخين الحافة الموثوقة عن عملية غير متناسقة. يجب أن يتطابق الملف مع قطر الحافة, المنطقة الساخنة, والطريقة التي يتحرك بها الجزء خلال الإنتاج. تعمل الشفاه الصغيرة بشكل جيد مع الملفات الدائرية المحيطة بالقطر الخارجي أو التجويف. الشفاه الكبيرة – أقسام برج الرياح, أجسام أوعية الضغط - قد تحتاج إلى ملفات مقسمة, كابلات الحث المرنة, أو رؤوس المسح. إذا ظلت الشفة ثابتة, يجب أن تفتح الملف, الملزمة, أو التوجيه حوله.
فتحات البراغي والملامح المرتفعة بالقرب من الملف يمكن أن تركز الحرارة موضعياً. دوران الجزء أو ضبط الملفات متعددة اللفات يساعد على تنعيم ذلك. التبريد بالماء إلزامي لملفات الإنتاج التي تحمل تيارا عاليا. يجب أن يتضمن النظام حجمًا مناسبًا التعريفي نظام تبريد المياه التدفئة مع مراقبة التدفق والحماية ضد حالات انخفاض التدفق. لإلقاء نظرة أوسع على كيفية تناسب جميع القطع معًا, انظر انهيارنا مكونات نظام التسخين بالحث. يعد اختبار النموذج الأولي بمثابة تأمين رخيص الثمن، حيث تكشف إحدى تجارب التسخين ما إذا كان الملف ينتج تجانسًا مقبولاً قبل الانتهاء من النظام.
6.الطاقة, التردد, والتحكم في درجة الحرارة
موازين القوة مع الكتلة, درجة الحرارة المستهدفة, وزمن الدورة. قد تحتاج فلنجة صغيرة سهلة الارتداء إلى 15-30 كيلووات. تحتاج شفة وعاء الضغط مقاس 48 بوصة إلى المزيد. التخمين منخفض يبطئ الإنتاج. التخمين ارتفاع رأس المال النفايات.
يتحكم التردد في مكان هبوط الحرارة في المادة. تدفع الترددات المنخفضة إلى عمق أكبر - وهو أمر بالغ الأهمية بالنسبة للفلنجات ذات الجدران السميكة حيث لن تعمل التدفئة السطحية فقط. الترددات العالية تتركز على السطح. للحصول على تفسير أعمق, راجع دليلنا على كيف يؤثر التردد على التسخين التحريضي. مطابقة التردد لعمق الحرارة المطلوب, ليس فقط أسرع عملية إحماء للسطح.
يجب أن يتوافق التحكم في درجة الحرارة مع مخاطر العملية. قد يتم تنفيذ أعمال التوسعة غير الحرجة عند التسخين المحدد بوقت عندما تكون الأجزاء متسقة. اللحام, المعالجة الحرارية, أو يستدعي التجميع ذو التسامح المحكم التحكم في الحلقة المغلقة - ردود الفعل الحرارية أو البيرومتر بالأشعة تحت الحمراء مع تسجيل البيانات. موضع المستشعر مهم: يقرأ مستشعر الأشعة تحت الحمراء الذي يستهدف سطحًا لامعًا آليًا بشكل خاطئ ما لم تتم إدارة الانبعاث. ضع المزدوجات الحرارية حيث تمثل درجة حرارة العملية الحرجة, ليس فقط حيث يسهل إرفاقها. إذا كنت لا تزال تقوم بتغيير حجم المعدات, دليلنا على كمية الطاقة التي تحتاجها للتسخين بالحث يمكن أن تساعد في صياغة متطلبات واقعية.
7.اتخاذ القرار
يناسب الحث تسخين الحافة عندما تصطف ثلاثة أشياء: المنطقة الساخنة محددة جيدًا, حجم الإنتاج يدعم تكلفة الأدوات, والتحكم في درجة الحرارة مهم بما يكفي لتبرير المعدات. إذا كانت الشفاه تتحرك عبر متجرك يوميًا - لتركيبات التجميع, التسخين المسبق, أو الصيانة - يعمل الحث على تقليل وقت الدورة ويمنحك نفس الحرارة في كل دورة.
تسخين شفة واحدة شهريًا مع نافذة درجة حرارة فضفاضة? قد يكون الفرن أو بطانية المقاومة جيدة. الخط الفاصل ليس حجم الحافة، بل هو ما إذا كانت التكرارية تدفع تكاليفها. لإلقاء نظرة جنبًا إلى جنب على كيفية تكديس الحث في مواجهة التدفئة التقليدية, انظر التدفئة التعريفي مقابل. فرن غاز.
الوجبات الجاهزة الرئيسية
يعمل التسخين بالحث الشفة عندما يكون الملف, مزود الطاقة, ويتم مطابقة التحكم في درجة الحرارة مع هندسة الجزء الفعلي - ولا يتم تقديرها من القطر وحده. للحصول على نتيجة يمكنك تكرار, تحديد المنطقة الساخنة أولا, اختر التردد المناسب للمواد, ولا تستبدل التوحيد بالسرعة.
8.الأسئلة المتداولة
س: ما هي المواد شفة يمكن تحريض الحرارة?
أ: معظم المعادن موصلة للكهرباء – الفولاذ الكربوني, صلب السبائك, الفولاذ المقاوم للصدأ, حديد الدكتايل, وسبائك النيكل. يسخن الفولاذ الكربوني المغناطيسي بشكل أسرع. الدرجات غير المغناطيسية مثل 316 يحتاج الفولاذ المقاوم للصدأ والإنكونيل إلى إعدادات تردد وطاقة مختلفة.
س: يمكن تحريض تسخين الأنابيب الكبيرة?
أ: نعم. لكن القطر والكتلة يدفعان متطلبات الطاقة وتصميم الملف. غالبًا ما تستخدم الفلنجات الكبيرة ملفات مقسمة, كابلات الحث المرنة, التسخين المرحلي, أو دوران جزئي للحفاظ على التجانس عبر المنطقة الساخنة.
س: الحث أو الشعلة للتسخين المسبق للشفة?
أ: الحث يفوز على التكرار, التحكم في درجة الحرارة, وظروف العمل في بيئة الإنتاج. لا يزال لدى تسخين الشعلة مكان للإصلاحات الميدانية العرضية حيث لا تكون الوثائق مطلوبة وتختلف أشكال الأجزاء من التشغيل إلى التشغيل.
س: ما هي المعلومات التي أحتاجها لتحديد حجم نظام تسخين الحافة?
أ: ابدأ برسم الشفة, درجة المادة, المنطقة المسخنة, درجة الحرارة المستهدفة, وزمن الدورة المطلوب. يستخدمها المورد، بالإضافة إلى الحجم السنوي, دورة العمل, وأي متطلبات رمزية قابلة للتطبيق - لتوصية مستوى الطاقة, نطاق التردد, مفهوم الملف, قدرة التبريد.
نحتاج إلى عملية تسخين بالحث للفلانجات?
أرسل لنا رسمة الفلانجة الخاصة بك, درجة المادة, درجة الحرارة المستهدفة, وزمن الدورة. سوف يقوم فريق الهندسة لدينا بمراجعة التطبيق والتوصية بتكوين تسخين بالحث للاختبار أو الإنتاج.


