
Индукционный нагрев фланцев: Руководство по процессу
Фланцы несут болтовые соединения в трубопроводных системах, давление сосудов, ветровые башни, и тяжелое оборудование. Когда требуется нагрев — для сборки, сварке, или обслуживания — индукция подает его на фланец, а не весь узел. Процесс напрямую прост на бумаге. На практике, геометрия определяет правила.
1.What Makes Flanges Challenging to Heat
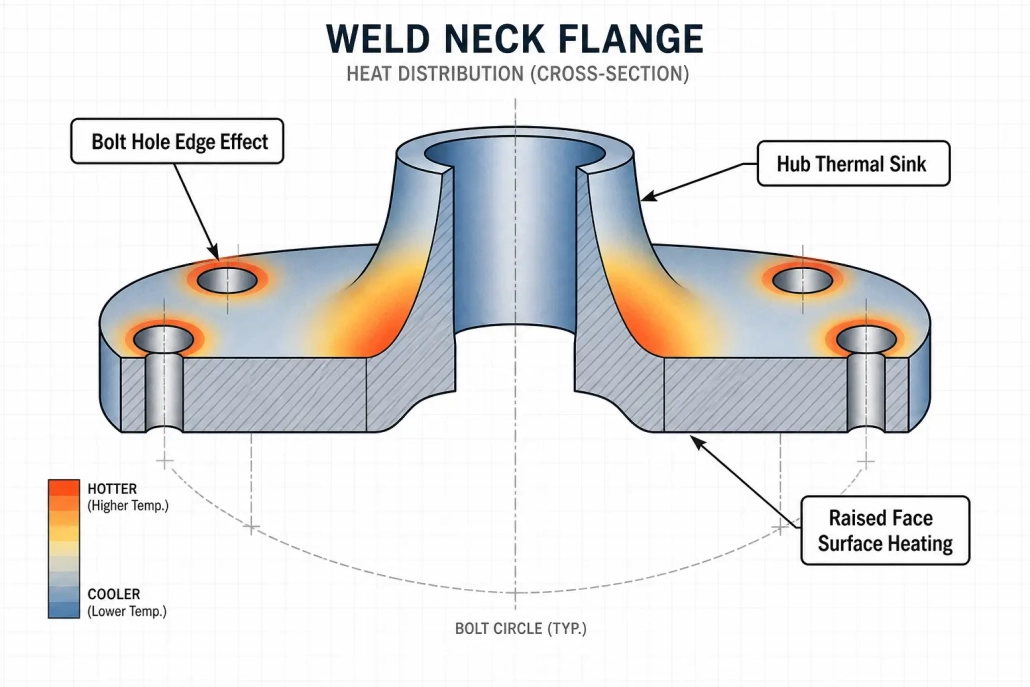
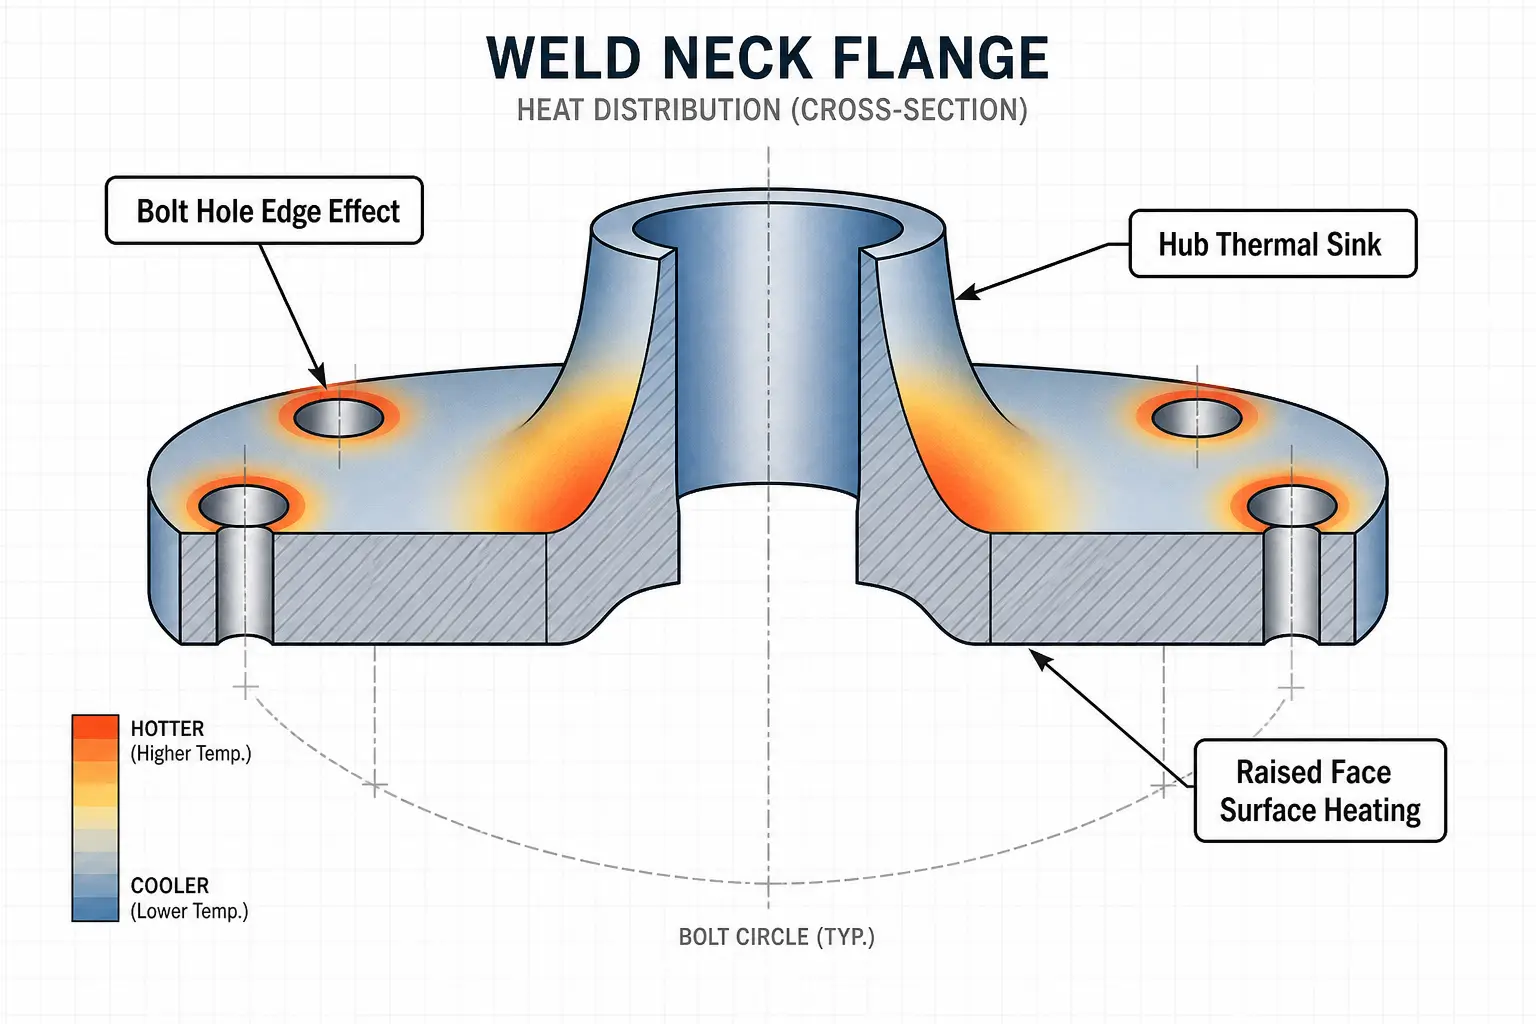
Flanges are circular but rarely uniform. Bolt holes, raised faces, weld necks, ступицы, and gasket grooves create thermal mass differences across the part. These features heat and cool at different rates. If the coil geometry doesn’t account for them, temperature spreads unevenly.
Material choice compounds the problem. Carbon steel flanges heat efficiently below the Curie temperature. Stainless steel and nickel alloy flanges don’t. A 24-inch A105 weld neck and a 24-inch 316 stainless blind flange need different power levels, different frequencies—even with the same coil in front of them. For large flanges, вопрос не в том, является ли индукция может нагреть деталь. Важно, нагревает ли система правильную зону, с правильной скоростью, без чрезмерных колебаний температуры или повреждения обработанных поверхностей.
2.Where Induction Fits for Flanges
Индукционный нагрев фланцев имеет смысл, когда работа требует локального, повторяемого нагрева и производственный темп оправдывает использование специализированного оборудования. Фланец нагревается на монтажной станции, рядом со сварочной секцией, или непосредственно в автоматизированной ячейке. Нет необходимости в транспортировке к печи. Нет длительного времени выдержки. Отопление включается, когда это необходимо для производства, и выключается, когда цикл заканчивается — сравните это с разогревом печи для одной детали или ожиданием, пока электротермические одеяла разогреются. Для читателей, которые хотят понять основы процесса, см. как работает индукционный нагрев.
3.Common Flange Heating Applications
3.1Сборка с натягом и установка
Наиболее распространенное применение индукционного нагрева фланцев: тепловое расширение для натяжных посадок. Нагрейте отверстие или определенную кольцевую зону. Фланец расширяется. Он скользит на вал, трубу, или ступицу. Охлаждение фиксирует посадку.
Главное — нагревать только то, что нужно расширять. Нагрев всей фланцевой поверхности тратит энергию и время. Правильно подобранная катушка целенаправленно нагревает зону отверстия. Целевые температуры определяются расчетом интерференции, а не методом проб и ошибок. Закладывайте достаточный запас для обращения с деталью, но не перегревайте. Избыточная температура может привести к деформации. Для получения дополнительной информации о выборе оборудования для этого типа работы, см. наше руководство по выбор индукционной машины для усадки под пресс.
3.2Предварительный подогрев сварного соединения
Фланцы под сварку и соединения труб с толстыми стенками часто требуют предварительного подогрева для контроля скорости охлаждения и предотвращения водородного растрескивания. Индукционный метод обеспечивает предварительный подогрев, который достигает нужной температуры быстрее и равномернее, чем методы с использованием пламени. С термопарой или инфракрасной обратной связью, система поддерживает диапазон предварительного подогрева на протяжении всего сварочного цикла. Оператор не регулирует пламя. Нет догадок о том, соответствует ли температура указанной в коде.
3.3Удаление покрытия и нагрев для обслуживания
Фланцы трубопроводов, Соединения на НПЗ, и тяжелое оборудование часто требуют нагрева для размягчения покрытий, освобождения герметиков, или высвобождения корродированных болтов при разборке. Индукция нагревает сталь под покрытием без открытого пламени. Цель — выпуск, не перегрев. Перед началом процесса пересмотрите химию покрытия и вентиляцию — контроль температуры здесь важнее, чем при сборочном нагреве.
3.4Локальная термообработка
Некоторые фланцы требуют закалки на уплотнительной поверхности, снятие напряжений вокруг зоны сварки, или отпуск после механической обработки. Индукция нагревает выбранное кольцо или поверхность, не подвергая всю деталь условиям печи. Эти применения требуют более строгого металлургического контроля — скорость охлаждения, время выдержки, и равномерность температуры имеют значение. Смотрите нашу страницу о индукционная закалка когда фланец имеет требования к механическим свойствам, превышающие посадку при сборке.
4.Ключевые технологические переменные — и краткая справка по материалам
Три переменных управляют каждой установкой нагрева фланца: нагреваемая зона, равномерность температуры, и время цикла.
Сначала определите нагреваемую зону. Нагрев всей наружной поверхности фланца диаметром 36 дюймов требует другой мощности и геометрии катушки, чем нагрев только отверстия. Ошибки в этом приводят к последствиям на каждом последующем этапе.
Равномерность температуры определяет, сколько инженерной работы потребуется при проектировании катушек, вращения детали, и размещении датчиков. Сборка может допускать ±25°F по диаметру отверстия. Предварительный прогрев сварки в соответствии с кодом не допускает этого.
Время цикла зависит от тепловых градиентов. Максимальная мощность за минимальное время создает резкие различия температуры от поверхности до ядра в толстых фланцах. Немного более длинный цикл с короткой выдержкой часто дает более равномерные результаты — особенно на стенках толщиной более двух дюймов. Обращение с деталями также имеет значение. Нагревательная установка должна соответствовать тому, как фланцы фактически перемещаются по предприятию, а не наоборот.
| Материал | Магнитный (Ниже точки Кюри) | Поведение при нагреве | Типичная частота | Следить за |
|---|---|---|---|---|
| Углеродистая сталь (A105) | Да | Быстро, эффективно | 1–10 кГц | Перегрев выше точки Кюри |
| Легированная сталь (F11, F22) | Да | Быстро, эффективно | 1–10 кГц | Пределы температуры отжига |
| 304 / 316 Нержавеющая сталь | Нет | Медленнее, требуется больше мощности | 10–50 кГц | Более высокое термическое расширение, чем у углеродистой стали |
| Ковкий чугун | Да | Быстро | 1–10 кГц | Плавление поверхности на острых кромках |
| Инконель 625 / 718 | Нет | Медленно, высокие требования к мощности | 10–50 кГц | Низкая теплопроводность → крутые градиенты |
5.Coil Design Considerations
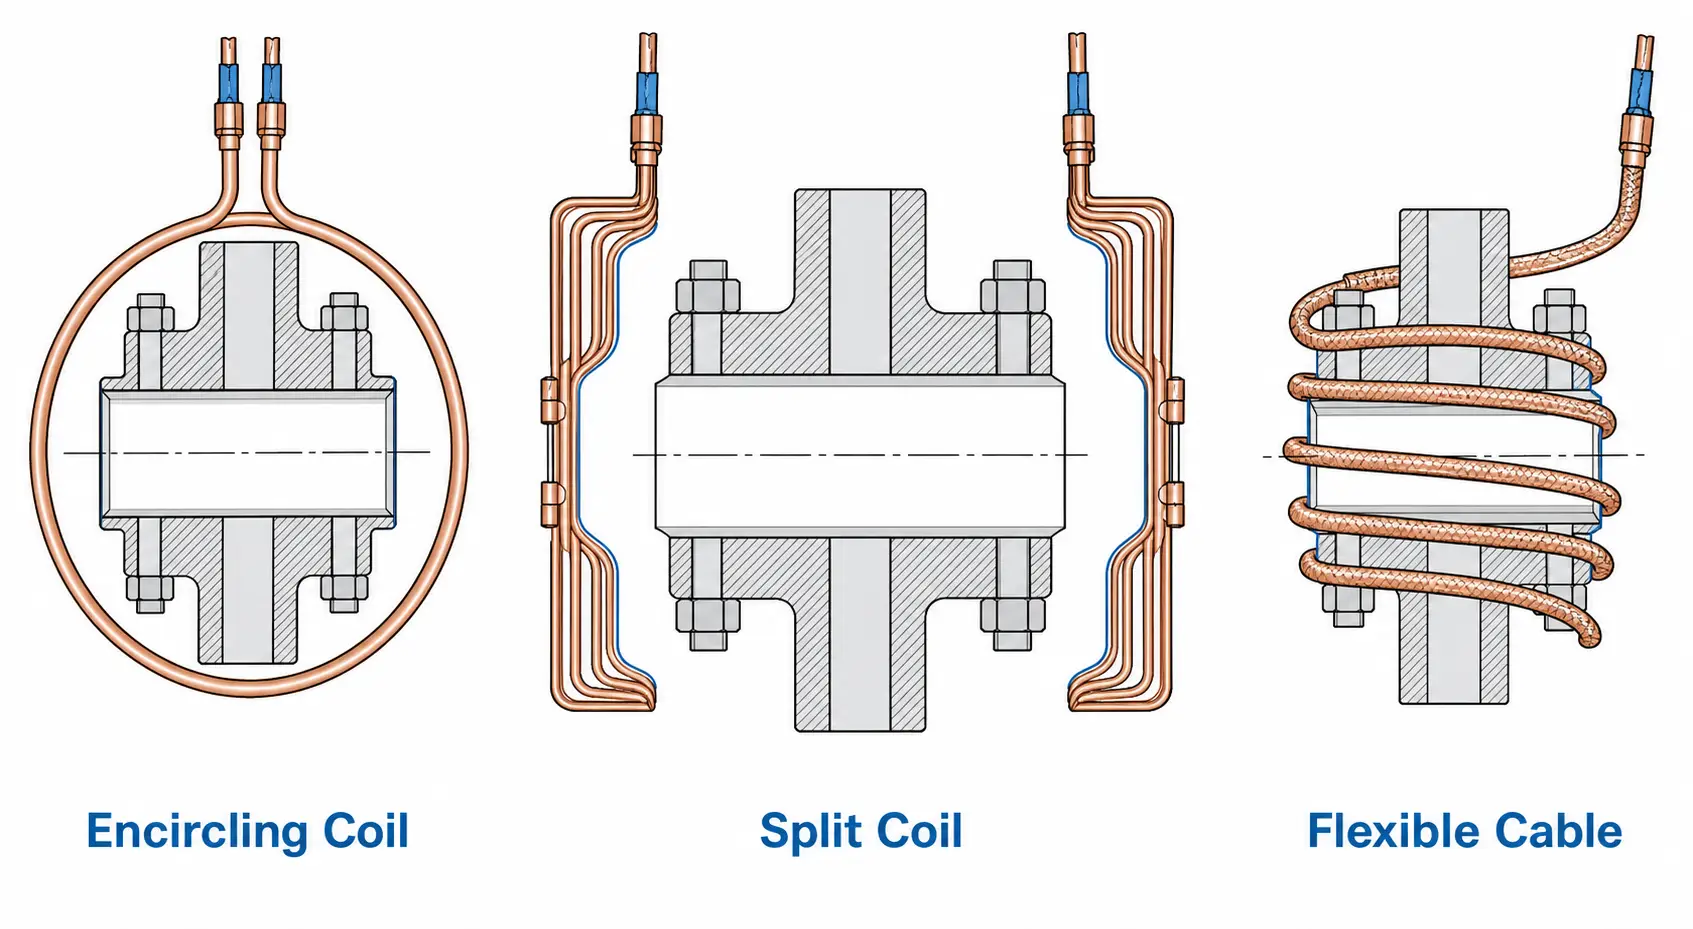
Конструкция катушки отделяет надежный процесс нагрева фланца от нестабильного. Катушка должна соответствовать диаметру фланца, нагреваемая зона, и способ, которым деталь перемещается в процессе производства. Меньшие фланцы хорошо работают с круговыми обмотками, охватывающими наружный диаметр или отверстие. Большие фланцы — секции башен, корпуса сосудов высокого давления — могут требовать разъемных катушек, гибкие индукционные кабели, или сканирующие головки. Если фланец остается неподвижным, катушка должна раскрываться, зажиматься, или индексироваться вокруг него.
Отверстия под болты и выступающие элементы рядом с катушкой могут локально концентрировать тепло. Вращение детали или многократная настройка катушки помогают сгладить это. Водяное охлаждение обязательно для производственных катушек, через которые проходит высокий ток. Система должна включать правильно подобранную систему водяного охлаждения индукционного нагрева с мониторингом потока и защитой от условий низкого потока. Для более широкого понимания того, как все элементы объединяются, см. наш разбор компонентов системы индукционного нагрева. Прототипное тестирование — дешёвая страховка: один нагревательный пробный запуск показывает, производит ли катушка приемлемую однородность, прежде чем система будет окончательно завершена.
6.Мощность, Частота, и управление температурой
Мощность масштабируется с массой, целевая температура, и время цикла. Небольшой накладной фланец может потребовать 15–30 кВт. Фланец сосудов давления диаметром 48 дюймов требует значительно больше. Недогадка замедляет производство. Переоценка расходует капитал.
Частотное управление определяет, куда попадает тепло в материал. Нижние частоты проникают глубже — критически важно для фланцев с толстыми стенками, где нагрев только поверхности не сработает. Высокие частоты концентрируются на поверхности.. Для более подробного объяснения, см. наше руководство по как частота влияет на индукционный нагрев. Сопоставьте частоту с требуемой глубиной нагрева, а не только для быстрого прогрева поверхности.
Контроль температуры должен соответствовать риску процесса. Для некритичной работы по расширению можно использовать нагрев по времени, когда детали одинаковые. Сварка, термическая обработка, или при сборке с точной подгонкой требуется замкнутая система управления — обратная связь термопары или инфракрасного пирометра с записью данных. Размещение датчиков имеет значение: ИК-датчик, направленный на блестящую обработанную поверхность, показывает неверные данные, если не учитывать излучательную способность. Размещайте термопары там, где они отражают критическую температуру процесса, а не только там, где их легко прикрепить. Если вы все еще подбираете оборудование, наш гид по Сколько мощности требуется для индукционного нагрева может помочь определить реалистичные требования.
7.Making the Call
Индукция подходит для фланцевого нагрева, когда три вещи совпадают: зона нагрева четко выражена, объем производства поддерживает стоимость оснастки, и контроль температуры имеют достаточно важное значение, чтобы оправдать использование оборудования. Если фланцы проходят через ваш цех ежедневно — для сборки подходит, предварительный нагрев, или техническое обслуживание — индукция сокращает время цикла и обеспечивает одинаковое количество тепла в каждом цикле..
Нагрев одного фланца в месяц при свободном температурном окне? Подойдет духовка или защитное одеяло.. Разделительной линией является не размер фланца, а вопрос окупаемости повторяемости.. Чтобы посмотреть, как индукция сочетается с традиционным нагревом., см. индукционный нагрев против. газовая печь.
Ключевой вывод
Индукционный нагрев фланца работает, когда катушка, источник питания, и контроль температуры соответствуют фактической геометрии детали, а не оцениваются только по диаметру. Для достижения результата вы можете повторить, сначала определите зону нагрева, выберите частоту, подходящую для материала, и не жертвуйте равномерностью ради скорости.
8.Часто задаваемые вопросы
вопрос: Какие материалы фланцев можно нагревать индукцией?
А: Большинство проводящих металлов — углеродистая сталь, легированной стали, нержавеющая сталь, ковкий чугун, и никелевые сплавы. Магнитная углеродистая сталь нагревается быстрее всего. Немагнитные сорта, такие как 316 нержавеющая сталь и инконель, требуют других настроек частоты и мощности.
вопрос: Можно ли нагревать большие фланцы труб индукцией?
А: Да. Но диаметр и масса определяют требуемую мощность и конструкцию катушки. Для больших фланцев часто используют разъемные катушки, гибкие индукционные кабели, ступенчатый нагрев, или вращение детали для поддержания равномерности в зоне нагрева.
вопрос: Индукция или горелка для предварительного нагрева фланцев?
А: Индукция выигрывает по повторяемости, контроле температуры, и условиям работы в производственной среде. Нагрев горелкой всё ещё имеет место при случайных полевых ремонтах, где документация не требуется и формы деталей различаются с каждым разом.
вопрос: Какая информация мне нужна для расчета системы подогрева фланца?
А: Начните с чертежа фланца, маркой материала, нагреваемая зона, целевая температура, и требуемое время цикла. Поставщик использует это — плюс годовой объем, рабочего цикла, и все применимые требования к нормам — для рекомендации уровня мощности, диапазон частот, концепция катушки, и охлаждающей способности.
Нужен индукционный процесс нагрева для фланцев?
Пришлите нам свой чертёж фланца, маркой материала, целевая температура, и время цикла. Наша инженерная команда рассмотрит заявку и порекомендует конфигурацию индукционного нагрева для тестирования или производства.


