
Aquecimento por Indução para Flanges: Guia de Processo
As flanges suportam ligações aparafusadas em sistemas de tubagem, vasos de pressão, torres eólicas, e maquinaria pesada. Quando é necessário calor—para montagem, soldadura, ou manutenção—a indução fornece-o à flange, não todo o conjunto. O processo é direto no papel. Na prática, a geometria é que manda.
1.O que torna os flanges desafiantes de aquecer
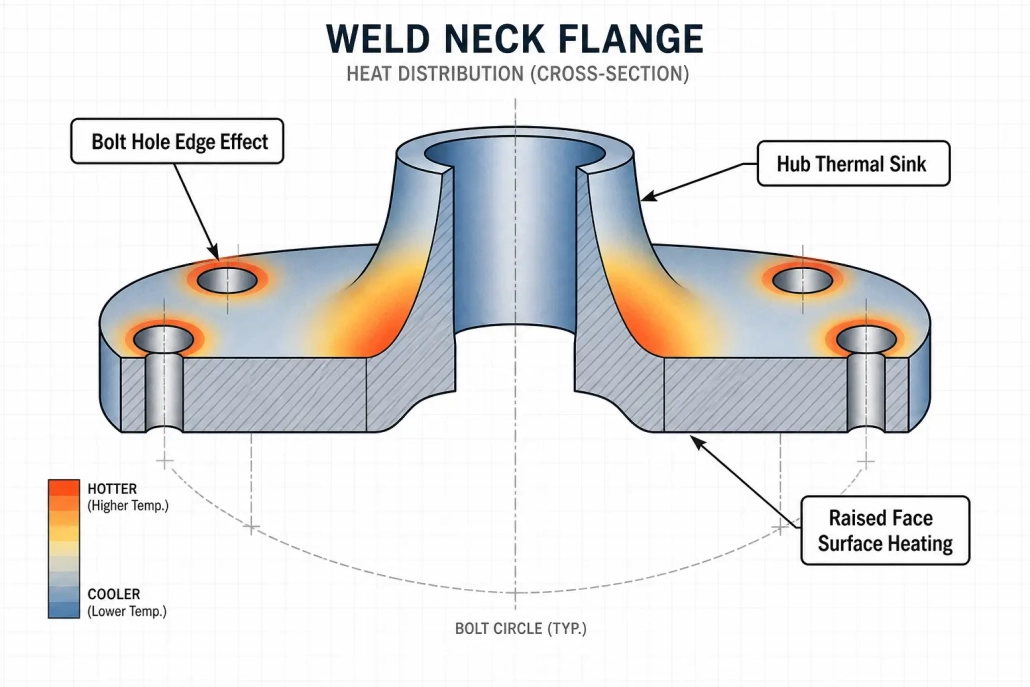
Os flanges são circulares, mas raramente uniformes. Orifícios de parafuso, faces elevadas, pescoços de solda, cubos, e ranhuras de vedação criam diferenças de massa térmica ao longo da peça. Estas características aquecem e arrefecem a taxas diferentes. Se a geometria da bobina não as considerar, a temperatura distribui-se de forma desigual.
A escolha do material agrava o problema. Flanges em aço carbono aquecem eficientemente abaixo da temperatura de Curie. Flanges em aço inoxidável e ligas de níquel não. Um flange de pescoço de solda A105 de 24 polegadas e um 316 flange cego em aço inoxidável de 24 polegadas necessitam de níveis de potência diferentes, frequências diferentes — mesmo com a mesma bobina à frente deles. Para flanges grandes, a questão não é se a indução pode aquecer a peça. É se o sistema aquece a zona certa, na taxa certa, sem variação excessiva de temperatura ou danos às superfícies usinadas.
2.Onde a indução se encaixa para flanges
O aquecimento por indução para flanges faz sentido quando o trabalho exige calor localizado, repetível e a cadência de produção justifica equipamento dedicado. Uma flange é aquecida na estação de montagem, perto da baía de soldadura, ou em linha numa célula de automação. Sem transporte para forno. Sem longos tempos de imersão. O calor é ativado quando a produção precisa e para quando o ciclo termina – compare isso com o acendimento de um forno para uma única peça ou com a espera que as mantas de resistência aumentem. Para leitores que desejam os fundamentos por trás do processo, ver como funciona o aquecimento por indução.
3.Aplicações comuns de aquecimento de flanges
3.1Encaixe e montagem retrátil
A aplicação de indução de flange mais comum: expansão térmica para ajustes de interferência. Aqueça o furo ou uma seção de anel definida. A flange se expande. Ele desliza no eixo, cano, ou hub. O resfriamento bloqueia o ajuste.
O truque é aquecer apenas o que precisa ser expandido. Aquecer todo o flange desperdiça energia e tempo. Uma bobina adequadamente combinada tem como alvo a zona do furo. As metas de temperatura vêm do cálculo de interferência – não é uma suposição. Deixe margem suficiente para manuseamento, mas não sobreaqueça. A temperatura excessiva pode causar distorção. Para mais informações sobre a seleção de equipamento para este tipo de trabalho, consulte o nosso guia de seleção de máquina de montagem por encolhimento por indução.
3.2Pré-aquecimento da soldadura
Flanges de pescoço de solda e conexões de tubos de parede grossa frequentemente requerem pré-aquecimento para controlar a taxa de arrefecimento e prevenir a fissuração por hidrogénio. A indução fornece pré-aquecimento mais rápido até à temperatura e mais uniforme do que os métodos com maçarico. Com termopar ou feedback infravermelho, o sistema mantém a faixa de pré-aquecimento durante o ciclo de soldadura. Sem o operador ajustar a chama. Sem adivinhações sobre se a temperatura está realmente onde o código indica que deve estar.
3.3Remoção de Revestimento e Aquecimento para Manutenção
Flanges de oleodutos, Juntas de refinaria, e equipamentos pesados frequentemente precisam de calor para amolecer revestimentos, libertar selantes, ou soltar parafusos corroídos durante a desmontagem. A indução aquece o aço por baixo do revestimento sem chama aberta. O objetivo é libertar, não sobreaquecer. Revise a química do revestimento e a ventilação antes de se comprometer com o processo — o controlo da temperatura importa mais aqui do que no aquecimento para montagem.
3.4Tratamento Térmico Localizado
Algumas flanges precisam de enrijecimento numa face de vedação, alívio de tensões à volta de uma zona de soldadura, ou têmpera após a usinagem. A indução aquece um anel ou superfície selecionada sem expor toda a peça às condições do forno. Estas aplicações exigem um controlo metalúrgico mais rigoroso — a taxa de arrefecimento, tempo de manutenção, e a uniformidade da temperatura são todos importantes. Veja a nossa página sobre Endurecimento por indução quando a flange tem requisitos de propriedades mecânicas além do ajuste de montagem.
4.Variáveis-chave do Processo — e um Referencial Rápido de Materiais
Três variáveis determinam cada configuração de aquecimento de flange: zona aquecida, uniformidade de temperatura, e tempo de ciclo.
Defina primeiro a zona aquecida. Aquecer o diâmetro exterior completo de uma flange de 36 polegadas requer potência e geometria da bobina diferentes de aquecer apenas o furo. Errar isto repercute-se em todas as decisões subsequentes.
A uniformidade da temperatura determina quanta engenharia é necessária no projeto da bobina, rotação de peças, e posicionamento do sensor. Um ajuste de montagem pode tolerar ±25°F no furo. Um pré-aquecimento de solda seguindo o código não.
O tempo do ciclo compensa gradientes térmicos. A potência máxima no menor tempo cria diferenças acentuadas de temperatura da superfície ao núcleo em flanges espessos. Um ciclo ligeiramente mais longo com uma breve pausa muitas vezes produz resultados mais uniformes—especialmente em secções de parede acima de cinco centímetros. O manuseamento da peça também é importante. A configuração de aquecimento deve adequar-se à maneira como as flanges realmente se movimentam pela fábrica, não o contrário.
| Material | Magnético (Abaixo do ponto de Curie) | Comportamento de aquecimento | Frequência típica | Fique atento a |
|---|---|---|---|---|
| Aço carbono (A105) | Sim | Rápido, eficiente | 1–10 kHz | Sobreaquecimento acima do ponto de Curie |
| Aço de liga (F11, F22) | Sim | Rápido, eficiente | 1–10 kHz | Limites da janela de têmpera |
| 304 / 316 Inoxidável | Não | Mais lento, mais energia necessária | 10–50 kHz | Maior expansão térmica do que o aço carbono |
| Ferro Dúctil | Sim | Rápido | 1–10 kHz | Derretimento da superfície em arestas vivas |
| Inconel 625 / 718 | Não | Lento, demanda de alta potência | 10–50 kHz | Baixa condutividade térmica → gradientes acentuados |
5.Considerações sobre o design da bobina
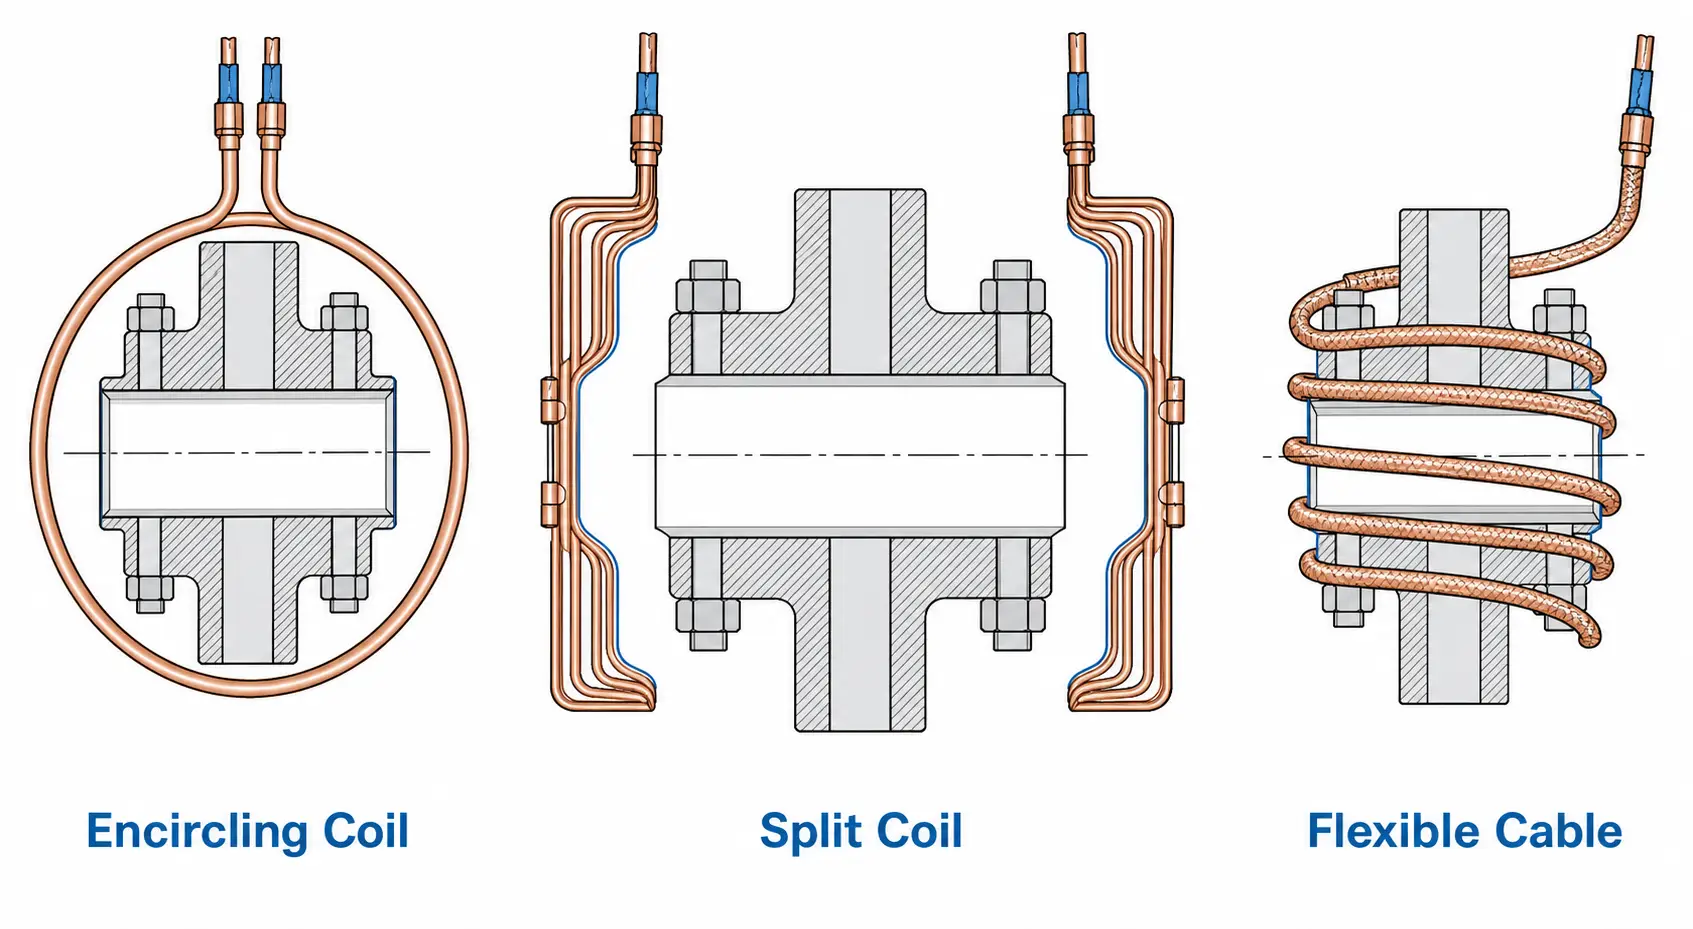
O design da bobina separa um processo confiável de aquecimento de flange de um processo inconsistente. A bobina deve corresponder ao diâmetro do flange, a zona aquecida, e a maneira como a peça se move na produção. Flanges menores funcionam bem com bobinas circulares ao redor do diâmetro externo ou do furo. Flanges grandes – seções de torre eólica, corpos de vasos de pressão - podem precisar de bobinas divididas, cabos de indução flexíveis, ou cabeças de digitalização. Se o flange permanecer fixo, a bobina deve abrir, braçadeira, ou indexe em torno dele.
Os furos para parafusos e saliências próximas à bobina podem concentrar o calor localmente. A rotação da peça ou ajustes da bobina em múltiplas voltas ajudam a suavizar isto. A refrigeração por água é obrigatória para bobinas de produção que transportam alta corrente. O sistema deve incluir um dimensionamento adequado sistema de resfriamento de água com aquecimento por indução com monitorização do fluxo e proteção contra condições de baixo fluxo. Para uma visão mais ampla de como todas as peças se encaixam, veja a nossa análise de componentes do sistema de aquecimento por indução. O teste de protótipo é um seguro barato – um teste de aquecimento revela se a bobina produz uma uniformidade aceitável antes do sistema ser finalizado.
6.Potência, Frequência, e controle de temperatura
Escalas de potência com massa, temperatura-alvo, e tempo de ciclo. Um pequeno flange deslizante pode precisar de 15–30 kW. Um flange de vaso de pressão de 48 polegadas precisa de substancialmente mais. Adivinhar que o valor baixo retarda a produção. Adivinhando alto desperdício de capital.
A frequência controla onde o calor chega ao material. Frequências mais baixas são mais profundas - essenciais para flanges de paredes espessas onde o aquecimento somente de superfície não funciona. Frequências mais altas concentram-se na superfície. Para uma explicação mais aprofundada, veja o nosso guia sobre como a frequência afeta o aquecimento por indução. Ajustar a frequência à profundidade térmica necessária, não apenas o aquecimento superficial mais rápido.
O controlo de temperatura deve corresponder ao risco do processo. Trabalhos de expansão não críticos podem funcionar com aquecimento temporizado quando as peças são consistentes. Soldadura, tratamento térmico, ou a montagem por tolerância apertada exige controlo em circuito fechado—retroalimentação por termopar ou pirômetro infravermelho com registo de dados. A colocação do sensor importa: um sensor IR apontado para uma superfície maquinada brilhante lê errado, a menos que a emissividade seja gerida. Coloque os termopares onde eles representam a temperatura crítica do processo, não apenas onde eles são fáceis de anexar. Se você ainda está dimensionando o equipamento, nosso guia sobre quanta potência precisa para aquecimento por indução pode ajudar a definir requisitos realistas.
7.Tomando a decisão
A indução se ajusta ao aquecimento do flange quando três coisas se alinham: a zona aquecida está bem definida, o volume de produção suporta o custo do ferramental, e o controle de temperatura é importante o suficiente para justificar o equipamento. Se os flanges passarem diariamente pela sua oficina - para ajustes de montagem, pré-aquecer, ou manutenção – a indução reduz o tempo do ciclo e fornece o mesmo calor em cada ciclo.
Aquecimento de um flange por mês com uma janela de temperatura solta? Um forno ou cobertor de resistência pode servir bem. A linha divisória não é o tamanho do flange – é se a repetibilidade se paga. Para ver lado a lado como a indução se compara ao aquecimento tradicional, ver aquecimento por indução vs.. forno a gás.
Principal vantagem
O aquecimento por indução de flanges funciona quando a bobina, fonte de alimentação, e o controlo de temperatura são ajustados à geometria real da peça — não apenas estimados a partir do diâmetro. Para um resultado que pode repetir, defina primeiro a zona aquecida, escolha a frequência apropriada ao material, e não troque uniformidade por velocidade.
8.Perguntas frequentes
P: Que materiais de flange podem ser aquecidos por indução?
A: A maioria dos metais condutores — aço carbono, Aço de liga, aço inoxidável, ferro dúctil, e ligas de níquel. Os aços carbono magnéticos aquecem mais rapidamente. Graus não magnéticos como 316 aço inoxidável e Inconel necessitam de definições diferentes de frequência e potência.
P: Pode a indução aquecer grandes flanges de tubo?
A: Sim. Mas o diâmetro e a massa determinam a necessidade de potência e o design da bobina. Flanges grandes frequentemente usam bobinas divididas, cabos de indução flexíveis, aquecimento em etapas, ou rotação da peça para manter a uniformidade na zona aquecida.
P: Indução ou maçarico para pré-aquecimento de flanges?
A: A indução ganha em repetibilidade, controlo da temperatura, e condições de trabalho num ambiente de produção. O aquecimento por maçarico ainda tem lugar para reparações ocasionais em campo onde a documentação não é necessária e as formas das peças variam de corrida para corrida.
P: Que informações preciso para dimensionar um sistema de aquecimento de flange?
A: Comece com o desenho da flange, grau do material, zona aquecida, temperatura-alvo, e tempo de ciclo necessário. Um fornecedor usa estes—mais o volume anual, ciclo de utilização, e quaisquer requisitos de código aplicáveis – para recomendar o nível de potência, intervalo de frequência, conceito de bobina, e capacidade de arrefecimento.
Necessidade de um Processo de Aquecimento por Indução para Flanges?
Envie-nos o desenho do seu flange, grau do material, temperatura-alvo, e tempo de ciclo. A nossa equipa de engenharia irá rever a aplicação e recomendar uma configuração de aquecimento por indução para teste ou produção.


