
法兰感应加热: 流程指南
法兰在管道系统中进行螺栓连接, 压力容器, 风塔, 和重型机械. 当需要热量进行组装时, 焊接, 或维护——感应将其传送至法兰, 不是整个装配体. 该过程在纸面上很简单. 在实践中, 几何决定一切.
| 法兰的挑战因素 | 感应加热在法兰中的应用 |
| 常见法兰加热应用 | 关键工艺变量 & 材料参考 |
| 线圈设计考虑因素 | 功率, 频率 & 温度控制 |
| 做出决定 | 常见问题解答 |
1.法兰加热的挑战因素
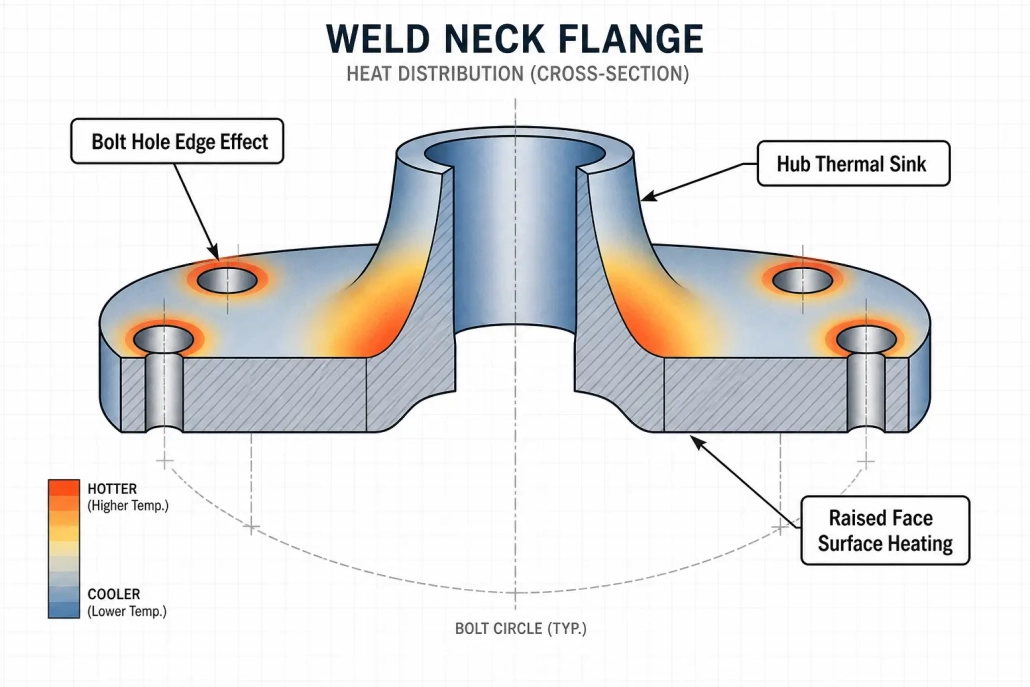
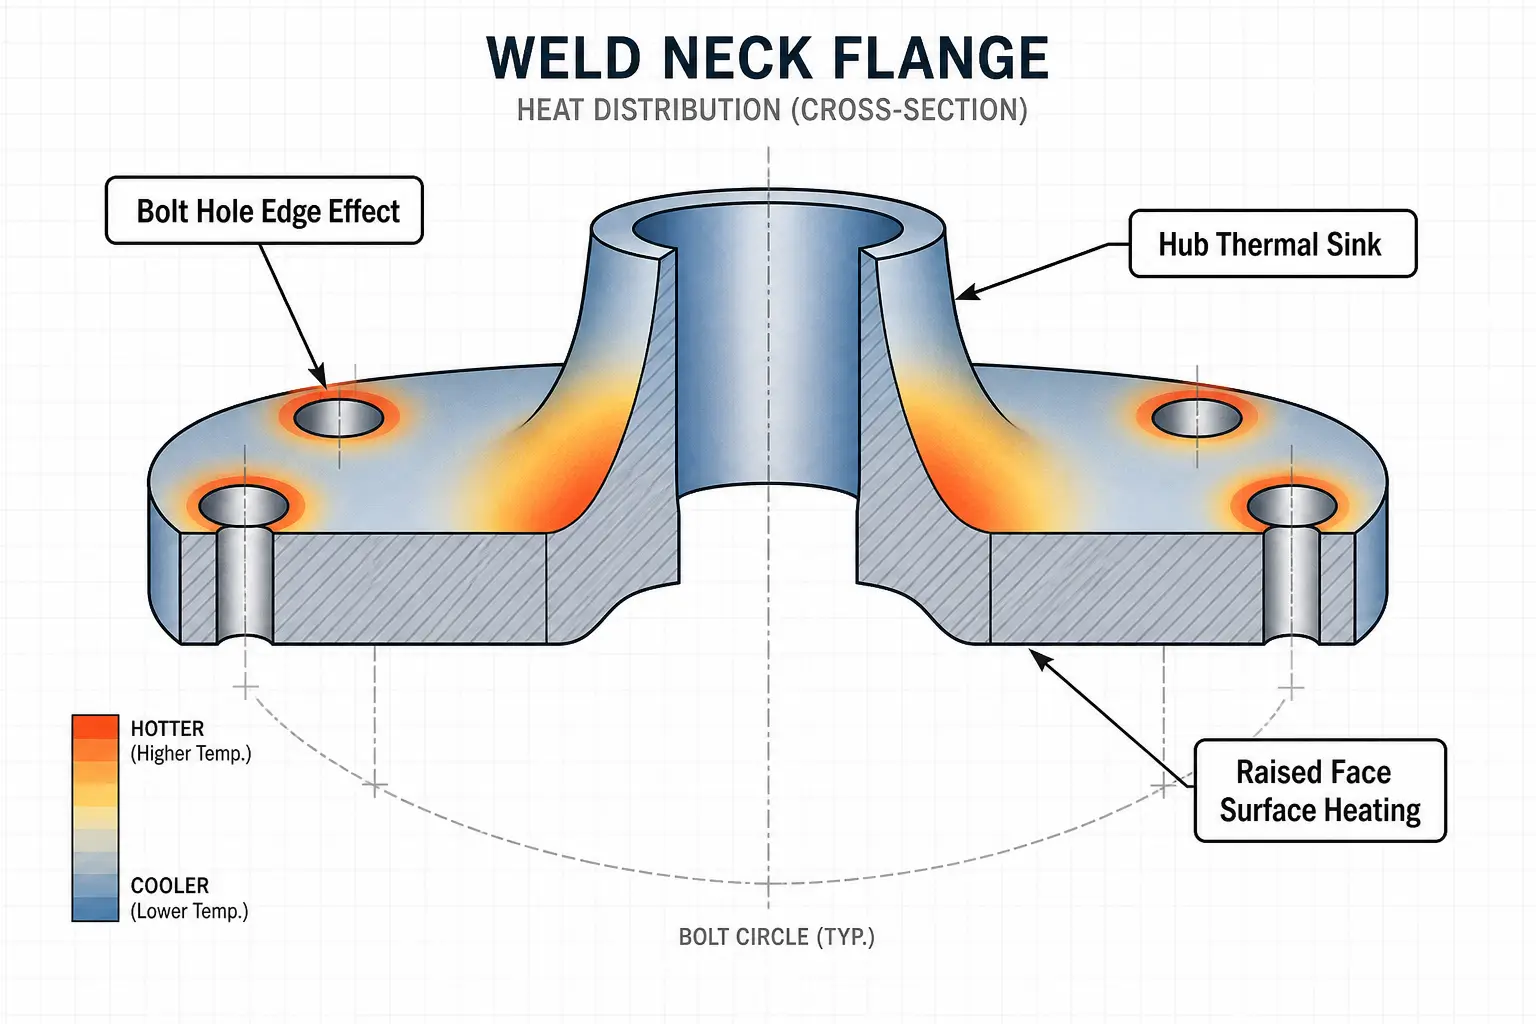
法兰是圆形的,但很少均匀. 螺栓孔, 凸面, 焊颈, 法兰毂, 垫片槽导致零件各处热容量不同. 这些特征加热和冷却的速度不同. 如果线圈的几何形状没有考虑到它们, 温度分布不均匀.
材料选择使问题变得更加复杂. 碳钢法兰可在居里温度以下有效加热. 不锈钢和镍合金法兰则不然. 一个 24 英寸 A105 焊颈和一个 24 英寸 316 不锈钢盲板法兰需要不同的功率等级, 不同的频率——即使前面有相同的线圈. 适用于大型法兰, 问题不在于归纳是否有效 能 加热零件. 而是系统是否加热正确的区域, 以适当的速度, 不会出现过度的温度变化或损坏加工表面.
2.感应加热在法兰中的应用
当工作需要局部化时,法兰感应加热很有意义, 可重复的热量和生产速度证明了专用设备的合理性. 法兰在装配站被加热, 焊接台旁边, 或内嵌在自动化单元中. 无炉运输. 浸泡时间不宜过长. 当生产需要时加热启动,周期结束时停止——与为单个零件点燃炉子或等待电阻毯升温相比. 对于想了解工艺基础的读者, 看看 感应加热的工作原理.
3.常见法兰加热应用
3.1收缩配合与装配
最常见的法兰感应应用: 用于干涉配合的热膨胀. 加热孔或指定的环形区域. 法兰膨胀. 它滑到轴上, 管道, 或轮毂. 冷却锁紧配合.
诀窍是只加热需要膨胀的部分. 加热整个法兰浪费能源和时间. 正确匹配的线圈瞄准孔区域. 温度目标来自干扰计算——不是猜测. 建立足够的余量进行处理, 但不要过热. 温度过高有变形的风险. 有关此类工作的设备选择的更多信息, 查看我们的指南 感应热缩配合机选择.
3.2焊接预热
对焊法兰和厚壁管道连接通常需要预热以控制冷却速率并防止氢裂. 与火炬方法相比,感应加热可更快达到温度且更均匀. 带热电偶或红外反馈, 系统在整个焊接周期中保持预热带. 无需操作员调节火焰. 无需猜测温度是否实际达到代码规定的温度.
3.3涂层去除和维护加热
管道法兰, 炼油厂接头, 重型设备通常需要热量来软化涂层, 释放密封剂, 或在拆卸过程中释放腐蚀的螺栓. 感应加热涂层下方的钢材,无需明火. 目标是释放, 不过热. 在进行工艺之前检查涂层化学和通风——温度控制在这里比装配加热更重要.
3.4局部热处理
一些法兰需要在密封面上进行硬化处理, 焊接区周围的应力消除, 或机加工后回火. 感应加热选定的环或表面,而无需将整个部件暴露在熔炉条件下. 这些应用需要更严格的冶金控制——冷却速率, 保温时间, 和温度均匀性都很重要. 请参阅我们的页面 感应淬火 当法兰有超出装配配合的机械性能要求时.
4.关键工艺变量 - 和材料快速参考
三个变量驱动每个法兰加热设置: 加热区, 温度均匀性, 以及循环时间.
首先定义加热区域. 与仅加热孔相比,加热 36 英寸法兰的整个外径需要不同的功率和线圈几何形状. 让这种错误级联影响到每个下游决策.
温度均匀性决定了线圈设计的工程量, 零件旋转, 和传感器放置. 装配配合可能允许孔内 ±25°F. 以下代码不会进行焊接预热.
循环时间与热梯度之间的权衡. 在最短时间内获得最大功率,在厚法兰中产生陡峭的表面与核心温差. 稍微长一点的周期和短暂的浸泡通常会产生更均匀的结果 - 特别是在两英寸以上的墙壁部分. 零件处理也很重要. 加热装置应适合法兰在工厂中实际移动的方式, 不是相反.
| 材料 | 磁的 (低于居里) | 加热行为 | 典型频率 | 留意 |
|---|---|---|---|---|
| 碳钢 (A105) | 可以 | 快速, 高效的 | 1–10 千赫 | 超出居里点 |
| 合金钢 (F11, F22) | 可以 | 快速, 高效的 | 1–10 千赫 | 回火窗口限制 |
| 304 / 316 不锈钢 | 不 | 更慢, 需要更多功率 | 10–50 kHz | 热膨胀比碳钢大 |
| 球墨铸铁 | 可以 | 快速 | 1–10 千赫 | 尖锐边缘表面熔化 |
| 因科镍合金 625 / 718 | 不 | 慢, 高功率需求 | 10–50 kHz | 热导率低 → 温度梯度大 |
5.线圈设计考虑因素
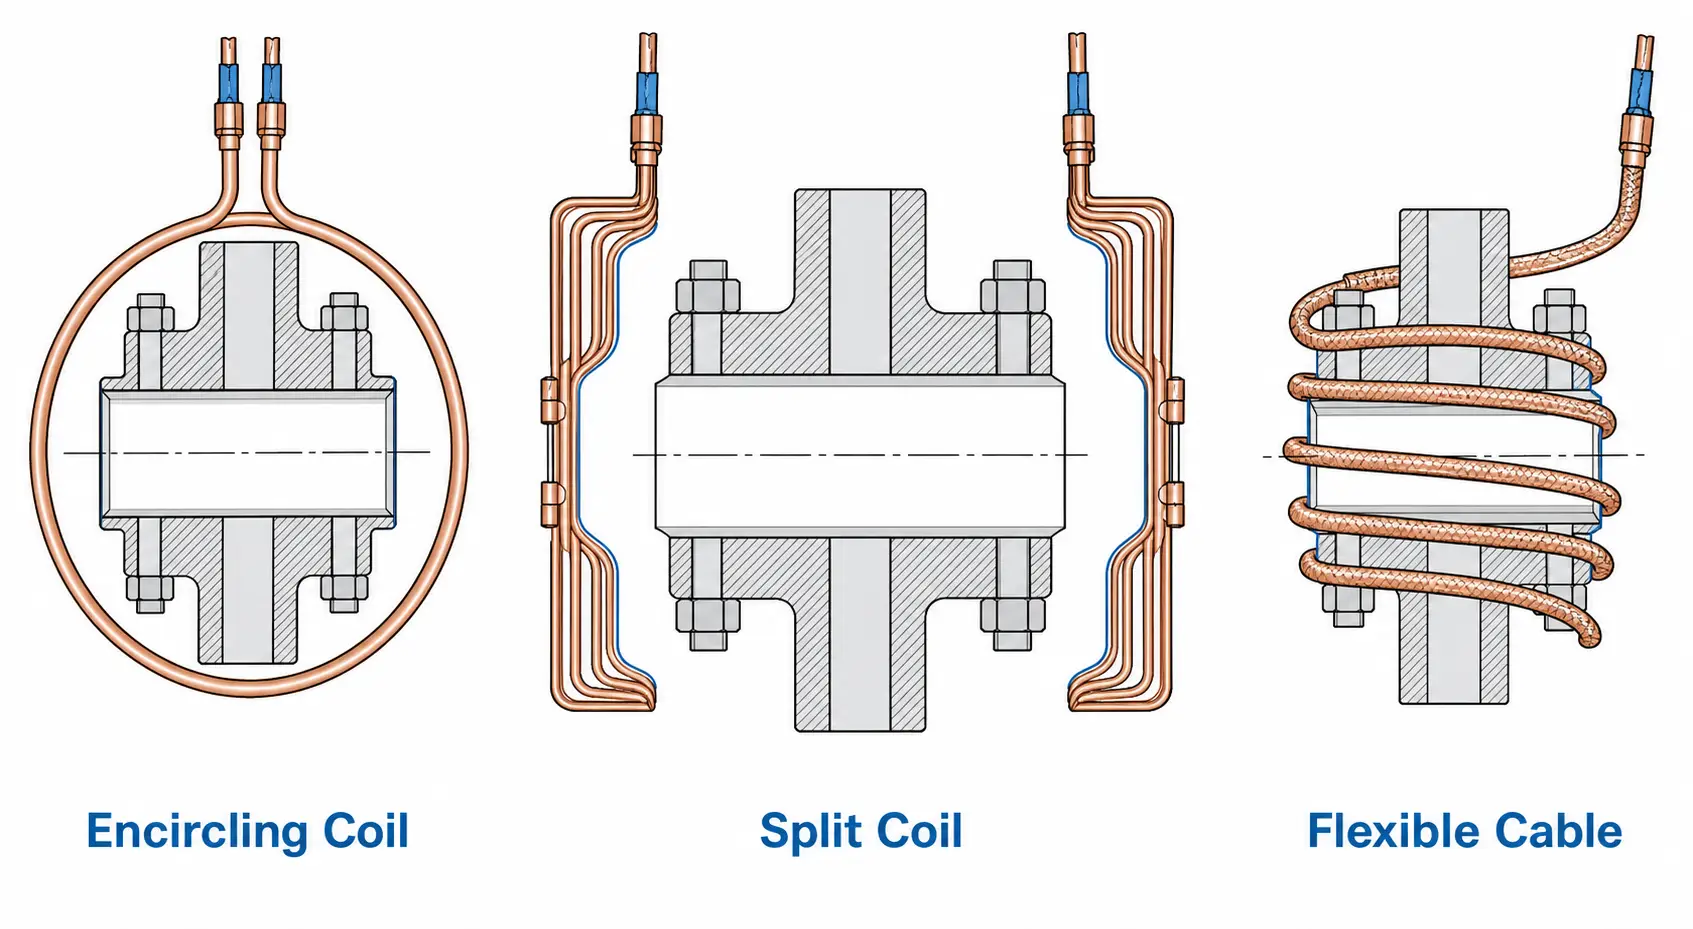
线圈设计将可靠的法兰加热工艺与不稳定工艺分开. 线圈必须匹配法兰直径, 加热区域, 以及零件在生产中的移动方式. 较小的法兰与外径或孔周围的圆形环绕线圈配合良好. 大型法兰——风塔截面, 压力容器体——可能需要分体线圈, 柔性感应电缆, 或扫描头. 如果法兰保持固定, 线圈必须打开, 夹钳, 或围绕它的索引.
线圈附近的螺栓孔和凸起特征可以局部集中热量. 零件旋转或多匝线圈调整有助于解决这个问题. 大电流生产线圈必须采用水冷. 该系统应包括一个适当大小的 感应加热水冷系统 具有流量监控和低流量条件保护. 更广泛地了解所有部分如何组合在一起, 看看我们的细分 感应加热系统组件. 原型测试是一种廉价的保险——一次加热试验即可在系统最终确定之前揭示线圈是否产生可接受的均匀性.
6.功率, 频率, 和温度控制
功率与质量成正比, 目标温度, 以及循环时间. 小型滑动法兰可能需要 15–30 kW. 48 英寸压力容器法兰需要更多. 猜测低会减慢生产速度. 猜测高浪费资本.
频率控制热量落在材料中的位置. 较低的频率推动更深——对于仅表面加热不起作用的厚壁法兰至关重要. 较高的频率集中在表面. 为了更深入的解释, 参见我们的指南 频率如何影响感应加热. 将频率与所需的热深度相匹配, 不仅仅是最快的表面预热.
温度控制应与过程风险相匹配. 当零件一致时,非关键膨胀工作可以通过定时加热进行. 焊接, 热处理, 或紧公差装配需要闭环控制——带数据记录的热电偶或红外高温计反馈. 传感器放置很重要: 除非对发射率进行管理,否则瞄准闪亮加工表面的红外传感器会读取错误. 将热电偶放置在代表临界过程温度的位置, 不仅仅是易于安装的地方. 如果您仍在调整设备尺寸, 我们的指南 感应加热所需的功率 可以帮助制定现实的要求.
7.做出决定
当三样东西排成一行时,感应适合法兰加热: 加热区域界限分明, 产量支持模具成本, 和温度控制足以证明设备的合理性. 如果法兰每天经过您的车间——用于装配配合, 预热, 或维护——感应缩短了循环时间并在每个循环中为您提供相同的热量.
每月加热一个法兰,温度窗口宽松? 烤箱或电阻毯可能很好用. 分界线不是法兰尺寸,而是可重复性是否物有所值. 并排了解感应加热与传统加热的对比, 看看 感应加热与. 煤气炉.
要点
法兰感应加热工作时线圈, 电源, 和温度控制与实际零件几何形状相匹配——而不是仅根据直径来估计. 为了得到结果,你可以重复, 首先定义加热区域, 选择适合材料的频率, 并且不要为了速度而牺牲均匀性.
8.常见问题解答
问: 什么法兰材料可以感应加热?
一个: 最导电的金属——碳钢, 合金钢, 不锈钢, 球墨铸铁, 和镍合金. 磁性碳钢加热速度最快. 非磁性等级如 316 不锈钢和铬镍铁合金需要不同的频率和功率设置.
问: 可以感应加热大型管道法兰吗?
一个: 可以. 但直径和质量决定了功率要求和线圈设计. 大型法兰常采用分体线圈, 柔性感应电缆, 分阶段加热, 或零件旋转以保持加热区域的均匀性.
问: 用于法兰预热的感应或火炬?
一个: 归纳法在可重复性方面获胜, 温度控制, 以及生产环境中的工作条件. 火炬加热仍然可以用于偶尔的现场维修,其中不需要文档并且零件形状因运行而异.
问: 确定法兰加热系统的尺寸需要哪些信息?
一个: 从法兰图开始, 材料等级, 加热区, 目标温度, 和所需的周期时间. 供应商使用这些——加上年产量, 占空比, 以及任何适用的规范要求——推荐功率级别, 频率范围, 线圈概念, 和冷却能力.


