
Calentamiento por inducción para bridas: Guía del proceso
Las bridas soportan conexiones atornilladas en sistemas de tuberías, vasijas a presión, torres eólicas, y maquinaria pesada. Cuando se necesita calor, ya sea para ensamblaje, soldadura, o mantenimiento, la inducción lo proporciona a la brida, no todo el conjunto. El proceso es sencillo en teoría. En la práctica, la geometría manda.
1.Qué hace que las bridas sean desafiantes de calentar
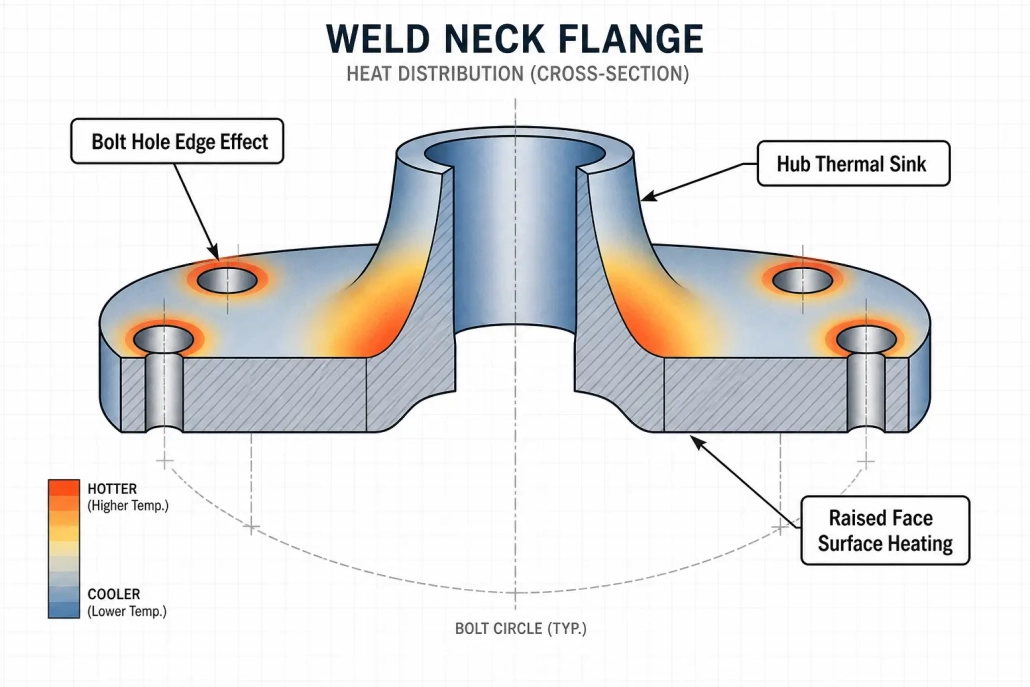
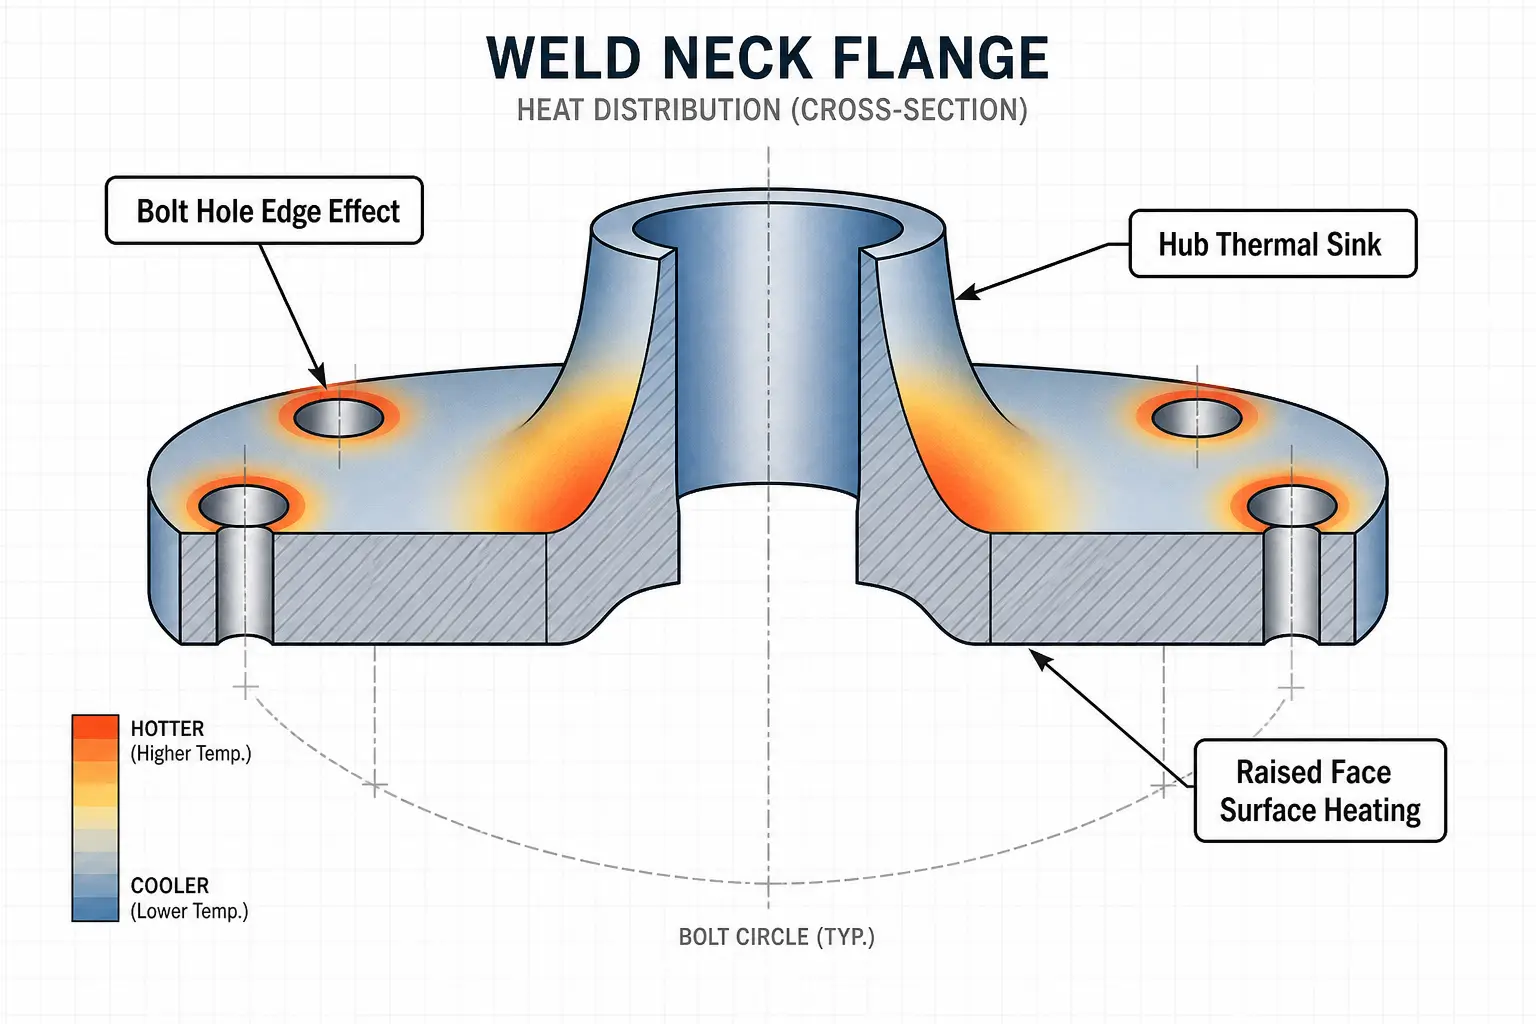
Las bridas son circulares pero rara vez uniformes. Orificios para pernos, caras elevadas, cuellos de soldadura, cubos, y ranuras para juntas crean diferencias de masa térmica a lo largo de la pieza. Estas características se calientan y enfrían a diferentes velocidades. Si la geometría de la bobina no las tiene en cuenta, la temperatura se distribuye de manera desigual.
La elección del material agrava el problema. Las bridas de acero al carbono se calientan de manera eficiente por debajo de la temperatura de Curie. Las bridas de acero inoxidable y aleaciones de níquel no. Un cuello de soldadura A105 de 24 pulgadas y un cuello de soldadura de 24 pulgadas 316 La brida ciega de acero inoxidable necesita diferentes niveles de potencia., diferentes frecuencias, incluso con la misma bobina delante de ellos. Para bridas grandes, la pregunta no es si la inducción poder calentar la pieza. Se trata de si el sistema calienta la zona correcta., al ritmo correcto, sin variaciones de temperatura excesivas ni daños en las superficies mecanizadas.
2.Dónde encaja la inducción para las bridas
La calefacción por inducción para bridas tiene sentido cuando el trabajo requiere calor localizado, repetible y el ritmo de producción justifica equipo dedicado. Una brida se calienta en la estación de ensamblaje, junto al área de soldadura, o en línea en una célula de automatización. No hay transporte al horno. No hay largos tiempos de remojo. El calor se enciende cuando la producción lo necesita y se detiene cuando finaliza el ciclo; compárese con encender un horno para una sola pieza o esperar a que las mantas de resistencia aumenten.. Para lectores que desean conocer los fundamentos detrás del proceso., ver cómo funciona el calentamiento por inducción.
3.Aplicaciones comunes de calentamiento de bridas
3.1Montaje y ajuste retráctil
La aplicación de inducción de bridas más común.: expansión térmica para ajustes de interferencia. Calentar el orificio o una sección anular definida. La brida se expande. Se desliza sobre el eje, tubo, o centro. El enfriamiento bloquea el ajuste.
El truco es calentar solo lo que necesita expandirse. Calentar toda la brida desperdicia energía y tiempo. Una bobina correctamente ajustada apunta a la zona del orificio. Los objetivos de temperatura provienen del cálculo de interferencia, no de una suposición. Incorpore suficiente margen para el manejo, pero no sobrecaliente. La temperatura excesiva puede provocar deformación. Para más información sobre la selección de equipos para este tipo de trabajo, consulte nuestra guía de Selección de máquina de montaje por contracción por inducción.
3.2Precalentamiento de soldadura
Las bridas de cuello de soldadura y las conexiones de tubería de pared gruesa a menudo requieren precalentamiento para controlar la velocidad de enfriamiento y prevenir agrietamiento por hidrógeno. La inducción proporciona un precalentamiento que alcanza la temperatura más rápido y de manera más uniforme que los métodos con antorcha. Con termopar o retroalimentación infrarroja, el sistema mantiene la banda de precalentamiento durante el ciclo de soldadura. Sin que el operador ajuste una llama. No adivine si la temperatura está realmente donde el código indica que debería estar.
3.3Remoción de recubrimientos y calentamiento para mantenimiento
Bridas de tuberías, Uniones de refinería, y equipos pesados a menudo necesitan calor para ablandar recubrimientos, liberar selladores, o aflojar tornillos corroídos durante el desmontaje. La inducción calienta el acero debajo del recubrimiento sin llama abierta. El objetivo es liberar, no sobrecalentar. Revise la química del recubrimiento y la ventilación antes de comprometerse con el proceso—el control de la temperatura importa más aquí que en el calentamiento para ensamblaje.
3.4Tratamiento Térmico Localizado
Algunas bridas necesitan endurecimiento en la superficie de sellado, alivio de tensiones alrededor de una zona de soldadura, o temple después del mecanizado. La inducción calienta un anillo o superficie seleccionada sin exponer toda la pieza a las condiciones del horno. Estas aplicaciones exigen un control metalúrgico más estricto: la velocidad de enfriamiento, tiempo de mantenimiento, y la uniformidad de la temperatura son todos importantes. Vea nuestra página sobre temple por inducción cuando la brida tiene requisitos de propiedades mecánicas más allá del ajuste de ensamblaje.
4.Variables clave del proceso — y una referencia rápida de materiales
Tres variables impulsan cada configuración de calentamiento de bridas: zona calentada, uniformidad de temperatura, y tiempo del ciclo.
Defina primero la zona calentada. Calentar todo el diámetro exterior de una brida de 36 pulgadas requiere diferente potencia y geometría de bobina que calentar solo el agujero central. Equivocarse en esto afecta todas las decisiones posteriores.
La uniformidad de temperatura determina cuánta ingeniería implica el diseño de la bobina, rotación de la pieza, y la colocación de los sensores. Un ajuste de conjunto podría tolerar ±25°F en el diámetro. Un precalentamiento de soldadura siguiendo el código no.
El tiempo del ciclo compite con los gradientes térmicos. La máxima potencia en el tiempo mínimo crea diferencias pronunciadas de temperatura de la superficie al núcleo en bridas gruesas. Un ciclo ligeramente más largo con una breve remojo a menudo produce resultados más uniformes, especialmente en secciones de pared de más de dos pulgadas. El manejo de las piezas también importa. La configuración de calentamiento debe adaptarse a la forma en que las bridas realmente se mueven a través de la planta, no al revés.
| Material | Magnético (Por debajo del Curie) | Comportamiento de calentamiento | Frecuencia típica | Vigilar |
|---|---|---|---|---|
| Acero al carbono (A105) | Sí | Rápido, eficiente | 1-10 kHz | Sobrepaso por encima del punto de Curie |
| Acero aleado (F11, F22) | Sí | Rápido, eficiente | 1-10 kHz | Límites de la ventana de revenido |
| 304 / 316 Acero inoxidable | No | Más lento, se necesita más potencia | 10–50 kHz | Mayor expansión térmica que el acero al carbono |
| Hierro dúctil | Sí | Rápido | 1-10 kHz | Fusión superficial en bordes afilados |
| Inconel 625 / 718 | No | Lento, alta demanda de energía | 10–50 kHz | Baja conductividad térmica → gradientes pronunciados |
5.Consideraciones de diseño de la bobina
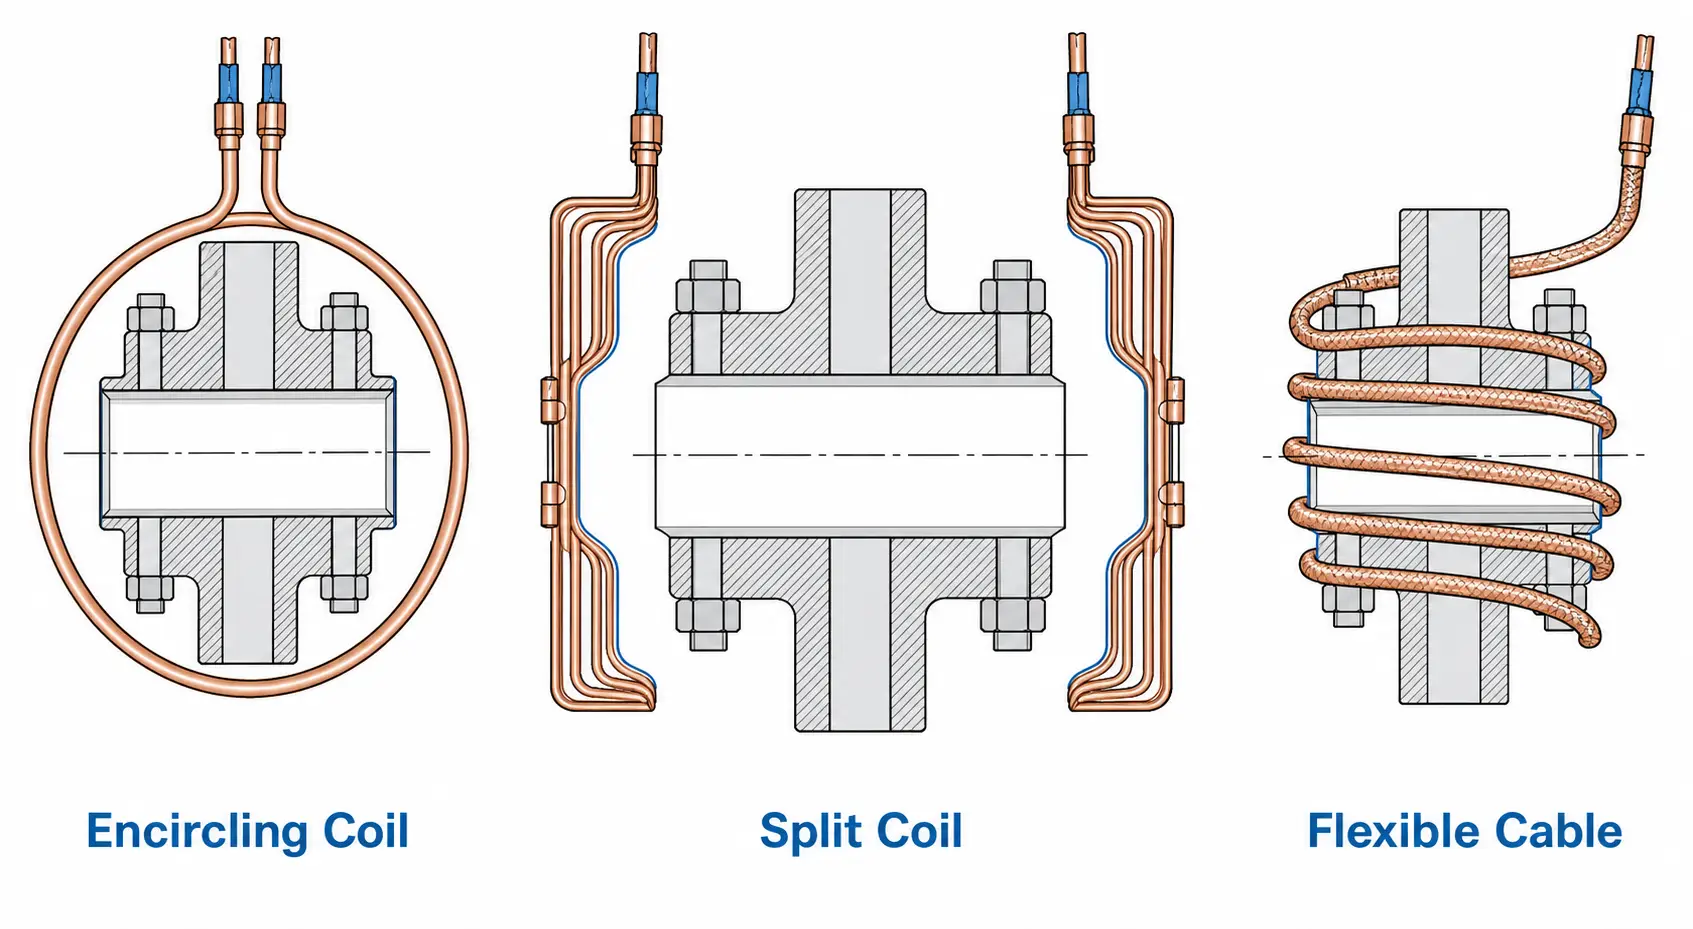
El diseño de la bobina separa un proceso confiable de calentamiento de la brida de uno inconsistente. La bobina debe coincidir con el diámetro de la brida, la zona calentada, y la forma en que la pieza se desplaza a través de la producción. Las bridas más pequeñas funcionan bien con bobinas circulares que rodean el diámetro exterior o el orificio. Bridas grandes: secciones de torres enrolladas, cuerpos de recipientes a presión: pueden necesitar bobinas partidas, cables de inducción flexibles, o cabezales de escaneo. Si la brida permanece fija, la bobina debe abrirse, abrocharse, o posicionarse a su alrededor.
Los agujeros para pernos y las características elevadas cerca de la bobina pueden concentrar el calor localmente. La rotación de la pieza o los ajustes de bobina de múltiples vueltas ayudan a suavizar esto. La refrigeración líquida es obligatoria para bobinas de producción que transportan alta corriente. El sistema debe incluir un tamaño adecuado sistema de enfriamiento de agua por calentamiento por inducción con monitorización del flujo y protección contra condiciones de bajo caudal. Para una visión más amplia de cómo encajan todas las piezas, consulta nuestro desglose de componentes del sistema de calentamiento por inducción. Las pruebas de prototipo son un seguro barato—una prueba de calentamiento revela si la bobina produce una uniformidad aceptable antes de que el sistema se finalice.
6.Potencia, Frecuencia, y Control de Temperatura
La potencia escala con la masa, temperatura objetivo, y tiempo del ciclo. Una pequeña brida deslizante podría necesitar entre 15 y 30 kW. Una brida de recipiente a presión de 48 pulgadas necesita sustancialmente más. Suponer bajo ralentiza la producción. Suponer capital de alto desperdicio.
Controles de frecuencia dónde cae el calor en el material. Las frecuencias bajas empujan más profundo—crítico para bridas de pared gruesa donde el calentamiento solo superficial no funcionará. Las frecuencias más altas se concentran en la superficie. Para una explicación más profunda, consulta nuestra guía sobre cómo la frecuencia afecta el calentamiento por inducción. Ajustar la frecuencia a la profundidad térmica requerida, no solo el calentamiento superficial más rápido.
El control de temperatura debe coincidir con el riesgo de proceso. El trabajo de expansión no crítico puede funcionar con calefacción programada cuando las piezas son consistentes. Soldadura, tratamiento térmico, o el ensamblaje de tolerancia estricta requiere control de circuito cerrado: retroalimentación por termopar o pirómetro infrarrojo con registro de datos. La ubicación del sensor importa: un sensor de infrarrojos dirigido a una superficie mecanizada brillante lee mal a menos que se gestione la emisividad. Coloque los termopares donde representen la temperatura crítica del proceso., no solo donde son fáciles de colocar. Si todavía estás dimensionando el equipo, nuestra guía sobre cuánta potencia necesitas para calentamiento por inducción puede ayudar a definir requisitos realistas.
7.Tomar la decisión
La inducción se ajusta al calentamiento de bridas cuando se alinean tres cosas: la zona calentada está bien definida, el volumen de producción justifica el costo de la herramienta, y el control de la temperatura es lo suficientemente importante como para justificar el equipo. Si las bridas pasan por tu taller a diario—para ajustes de ensamblaje, precaución, o mantenimiento—la inducción reduce el tiempo del ciclo y te da el mismo calor en cada ciclo.
Calentar una brida al mes con un rango de temperatura amplio? Un horno o manta de resistencia puede servir bien. La línea divisoria no es el tamaño de la brida, sino si la repetibilidad se amortiza sola. Para ver en paralelo cómo la inducción se compara con el calentamiento tradicional, ver calentamiento por inducción vs.. horno de gas.
Conclusión clave
El calentamiento por inducción de brida funciona cuando la bobina, fuente de alimentación, y el control de temperatura se adaptan a la geometría real de la pieza, no se estiman únicamente a partir del diámetro. Para obtener un resultado puedes repetir., defina primero la zona calentada, elige la frecuencia apropiada para el material, y no intercambies uniformidad por velocidad.
8.Preguntas frecuentes
q: Qué materiales de brida se pueden calentar por inducción?
A: La mayoría de los metales conductores—acero al carbono, acero aleado, acero inoxidable, hierro dúctil, y aleaciones de níquel. Los aceros al carbono magnéticos se calientan más rápido. Los grados no magnéticos como 316 el acero inoxidable y el Inconel requieren diferentes configuraciones de frecuencia y potencia.
q: ¿Puede la inducción calentar bridas de tubería grandes??
A: Sí. Pero el diámetro y la masa determinan el requisito de potencia y el diseño de la bobina. Las bridas grandes a menudo usan bobinas partidas, cables de inducción flexibles, calentamiento en etapas, o rotación de la pieza para mantener la uniformidad en la zona calentada.
q: Inducción o soplete para el precalentamiento de bridas?
A: La inducción destaca por la repetibilidad, control de temperatura, y las condiciones de trabajo en un entorno de producción. El calentamiento con antorcha todavía tiene un lugar para reparaciones ocasionales en el campo donde no se requiere documentación y las formas de las piezas varían de lote en lote.
q: Qué información necesito para dimensionar un sistema de calentamiento de bridas?
A: Comienza con el dibujo de la brida, grado de material, zona calentada, temperatura objetivo, y tiempo de ciclo requerido. Un proveedor utiliza estos, más el volumen anual, ciclo de trabajo, y cualquier requisito de código aplicable—para recomendar el nivel de potencia, rango de frecuencia, concepto de bobina, y capacidad de enfriamiento.
Necesitamos un proceso de calentamiento por inducción para bridas?
Envíanos tu dibujo de brida, grado de material, temperatura objetivo, y tiempo del ciclo. Nuestro equipo de ingeniería revisará la aplicación y recomendará una configuración de calentamiento por inducción para pruebas o producción.


