
Induktionshärtung vs.. Verkohlerung: Wie wählt man das richtige Verfahren
Eine harte Oberfläche mit einem zäheren Kern kann auf mehr als einem Wärmebehandlungsweg erzeugt werden. Eine gekennzeichnete Zeichnung „oberflächengehärtet“ sagt nicht, von selbst, ob das Teil gesotten oder induktionsgehärtet werden sollte.
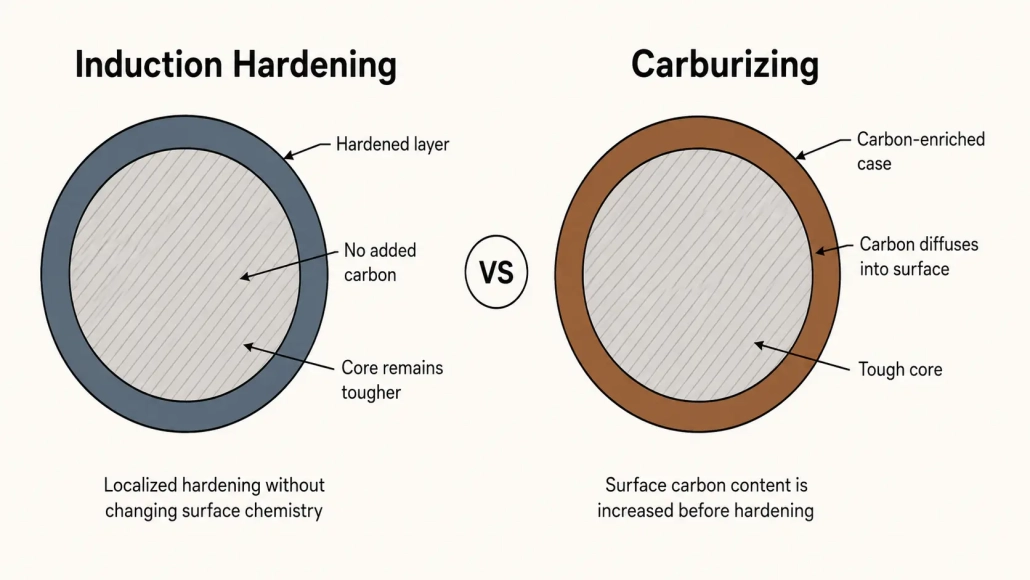
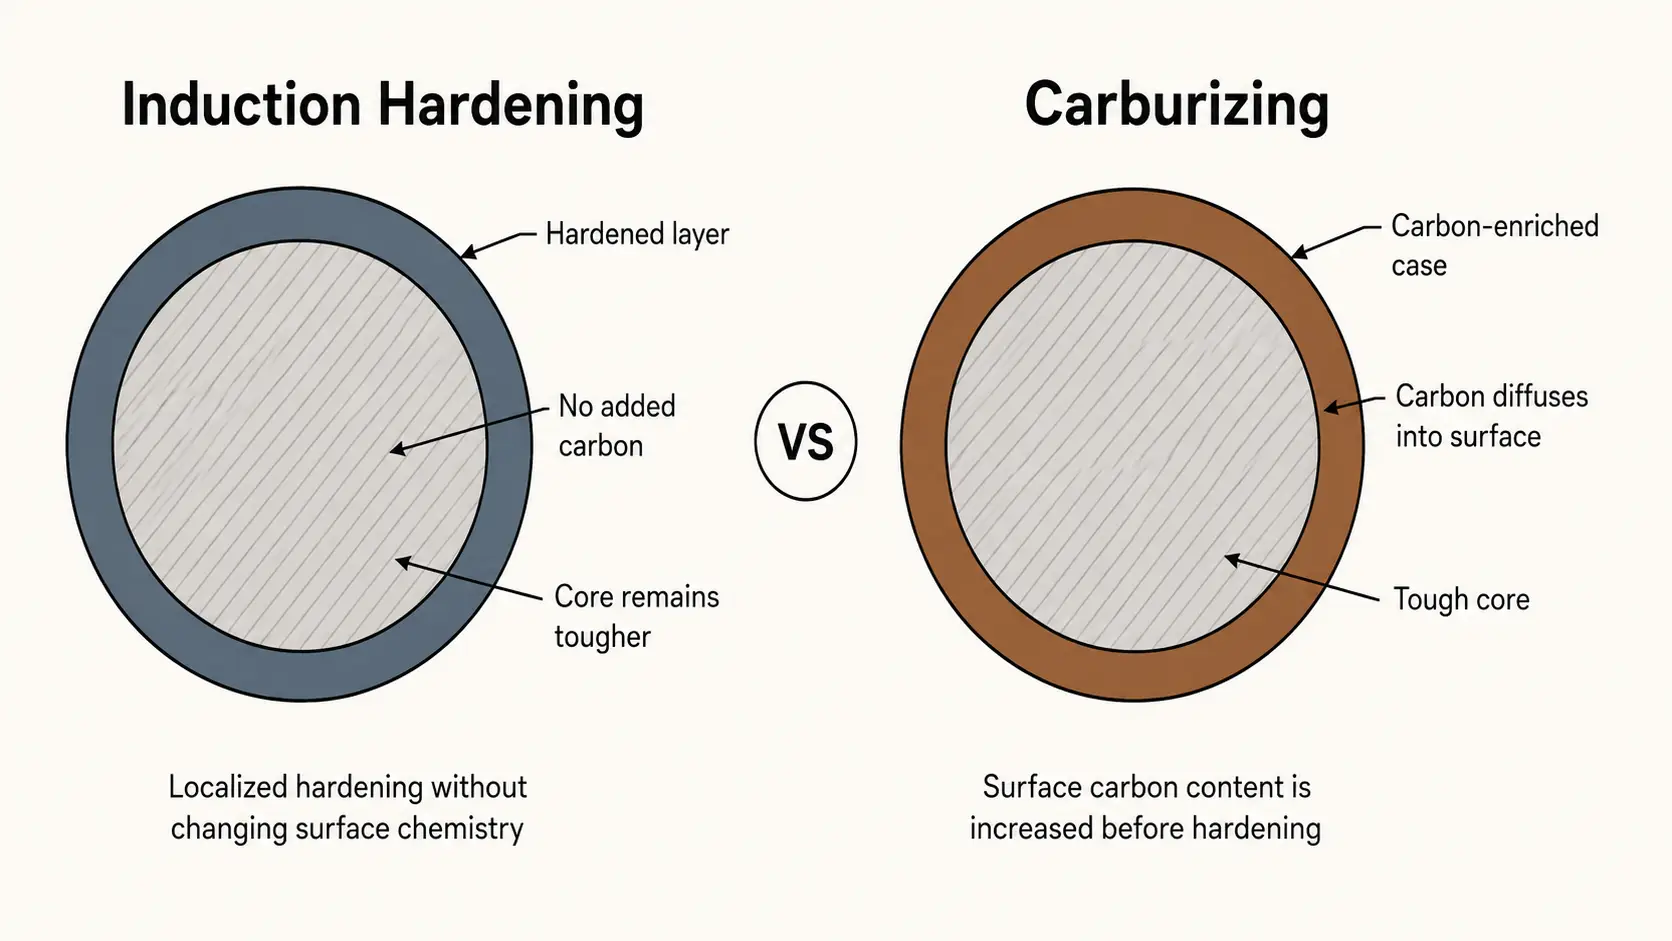
Die beiden Verfahren können ähnliche Konstruktionsziele erfüllen, aber sie erreichen diese auf unterschiedliche Weise. Aufkohlen verändert den Kohlenstoffgehalt nahe der Oberfläche vor dem Härten. Induktionshärten beruht auf dem bereits im Stahl vorhandenen Kohlenstoff und der Härtbarkeit, erwärmt ausgewählte Bereiche und löscht sie dann.
Dieser Unterschied beeinflusst die Materialwahl, Härtungszonen-Geometrie, Verzerrungen, Produktionsfluss und Ausrüstung. Für eine Welle, ein Zahnrad, Stift oder Getriebekomponente, ist die nützliche Frage nicht „welches Verfahren besser ist?“ sondern „welches Verfahren zu diesem Teil passt?“
| Wie das Einsatzhärten funktioniert | Wie sich Induktionshärten unterscheidet |
| Materialwahl | Härtungsbereich & Bauteilgröße |
| Verzug | Produktionsvolumen |
| Wie sieht es mit Zahnrädern aus? | Auswahl-Checklist |
1. „Einsatzhärten“ Bedeutet nicht nur Einsatzhärten
Die Terminologie kann verwirrend sein. Aufkohlen ist ein Einsatzhärtungsverfahren, aber es ist nicht der einzige Weg, um eine harte Oberfläche und einen zäheren Kern zu erzeugen. Induktionshärten wird normalerweise als Oberflächenhärtungs- oder lokalisierter Wärmebehandlungsprozess diskutiert, da es den vorhandenen Stahl härtet, ohne absichtlich Kohlenstoff auf die Oberfläche zu bringen.
Für Auswahlarbeiten, ist die metallurgische Unterscheidung wichtiger als die Bezeichnung. ASM International’s Übersicht über Oberflächenhärten diskutiert das Induktionshärten und Aufkohlen als verschiedene Wege mit unterschiedlichen Material- und Prozessanforderungen.
2. Wie das Aufkohlen die gehärtete Randschicht erzeugt
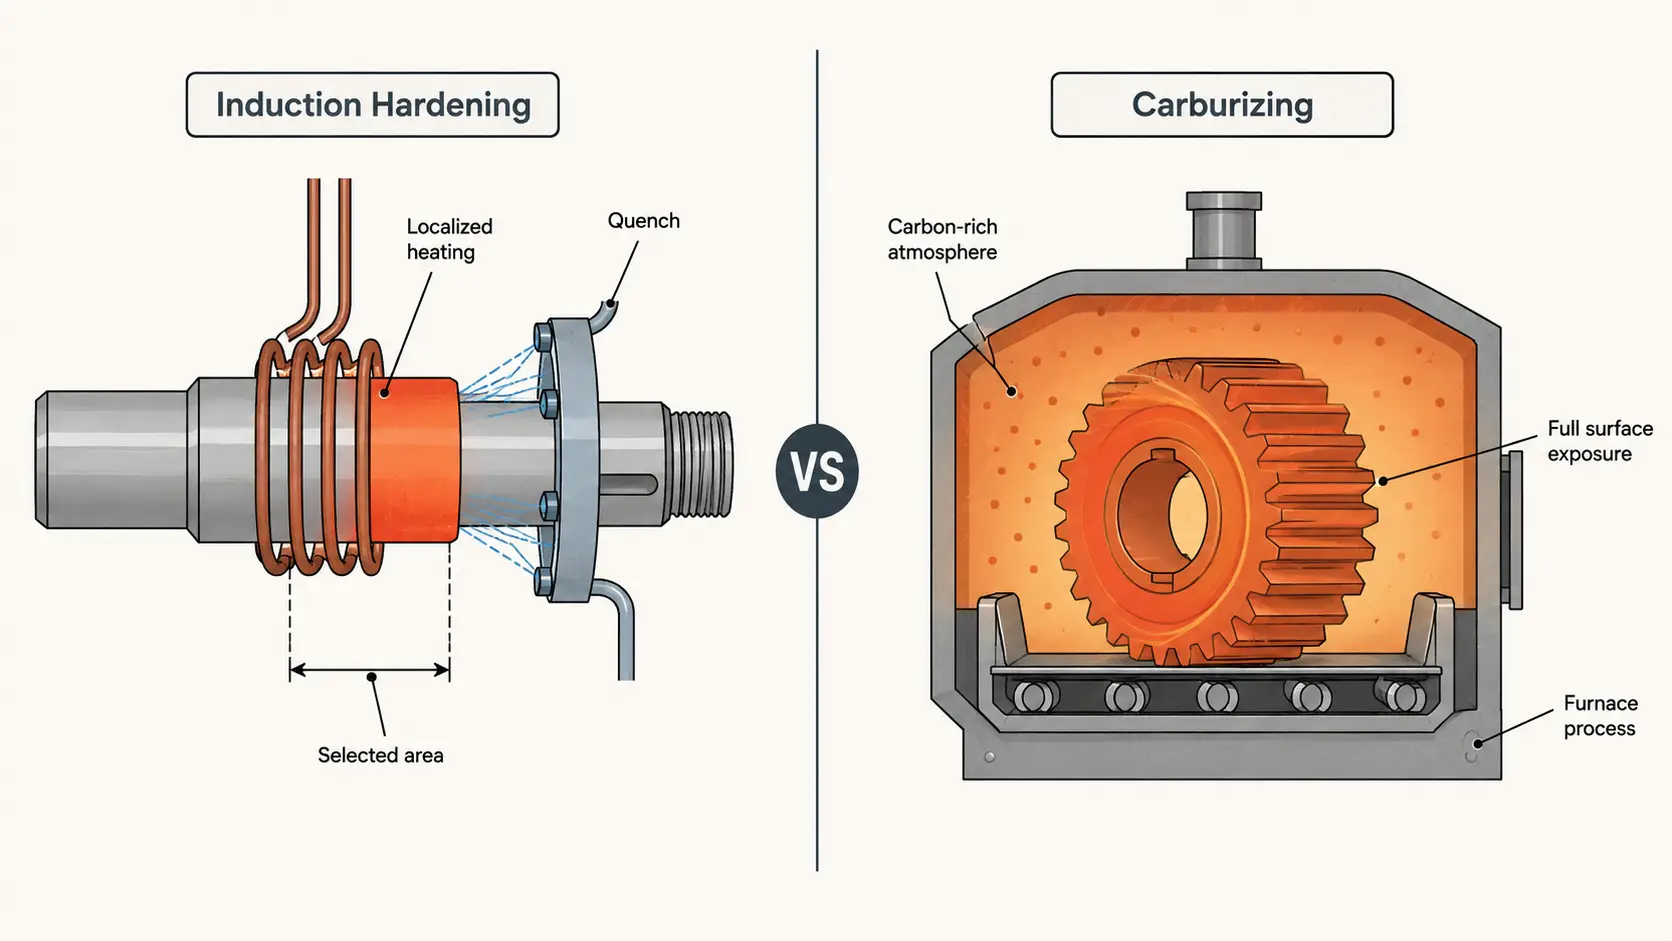
Aufkohlen ist ein thermochemischer Prozess. Ein Stahlbauteil wird bei erhöhter Temperatur in einer kohlenstoffreichen Umgebung gehalten, damit Kohlenstoff in seine Oberfläche diffundieren kann. Die kohlenstoffangereicherte Schicht wird anschließend gehärtet, normalerweise durch Abschrecken, während der kohlenstoffärmere Kern eine andere Kombination von Eigenschaften behält.
Deshalb wird Aufkohlen eng mit niedrigkohlenstoff- und niedriglegierten Aufkohlstählen in Verbindung gebracht. Die NIST-Referenz zur Wärmebehandlung von Eisen und Stahl stellt fest, dass niedrigere Kohlenstoffsorten weit verbreitet für das Aufkohlen verwendet werden, Während Mittelkohlenstoffstähle üblicherweise in wärmebehandeltem Zustand verwendet werden. ASM’s Gas-Carburieren Das Kapitel identifiziert Temperatur, Kohlenstoffpotential und Zeit als die wichtigsten Prozessvariablen.
Die Randschichttiefe hängt von der Diffusion ab. Eine tiefere aufkohlte Schicht erfordert im Allgemeinen mehr Aufkohlungszeit, obwohl Temperatur, Ofentechnologie und Boost-/Diffusionsstrategien den Zyklus verändern können.
Aufkohlen macht besonders Sinn, wenn das Bauteil auf einen aufkohlungsfähigen Stahl ausgelegt wurde und eine kohlenstoffangereicherte Randschicht Teil der erforderlichen metallurgischen Struktur ist. Zahnräder und Stirnräder sind bekannte Beispiele, aber die Zeichnung und die Einsatzanforderungen sollten den Weg bestimmen, nicht nur der Bauteilname.
3. Wie sich der Induktionshärtungsprozess unterscheidet
Induktionshärten erhöht normalerweise nicht den Oberflächenkohlenstoff. Eine Induktionsspule erwärmt einen ausgewählten Bereich des Werkstücks; die erforderliche Zone wird in den Austenitisierungsbereich gebracht und dann abgeschreckt, um die gehärtete Struktur zu erzeugen. ASM beschreibt das Induktionshärten speziell als eine Methode, eine Oberfläche zu härten, ohne die chemische Zusammensetzung der Oberflächenschicht zu verändern.
Da es keinen Karburisierungsprozess gibt, muss der Stahl selbst genügend Kohlenstoff enthalten und ausreichend Härtbarkeit besitzen, um das vorgegebene Ergebnis zu erreichen. ASM stellt fest, dass für die Induktionhärtung ausgewählte Stähle einen geeigneten Kohlenstoffgehalt und eine Legierung für die erforderliche Härteverteilung benötigen; Mittelkohlenstoffstähle sind gängige Wahlen.
Der Prozess kann auch stark lokalisiert sein. Ein Lagerjournal auf einer langen Welle kann behandelt werden, ohne dass die gesamte Welle einen Ofenzyklus durchlaufen muss. Eine längere zylindrische Oberfläche kann Scan-gehärtet, wobei sich die Heiz- und Abschreckzone entlang des Bauteils bewegt.
Diese Lokalisierung ist einer der Gründe, warum Induktionshärtungen für Wellen in Betracht gezogen wird, Pins, Rollen, Verzackungen und große Bauteile mit definierten Arbeitsflächen.
4. Induktionshärtung vs.. Vergaserung auf einen Blick
| Auswahlfaktor | Induktionshärtung | Verkohlerung |
|---|---|---|
| Oberflächenchemie | Normalerweise unverändert | Kohlenstoff wird in die Oberfläche gedfundfundiert |
| Typischer Materialansatz | Stahl hat bereits ausreichende Kohlenstoff- und Härtbarkeit | Üblicherweise kohlenstoffarme Verkohlungsqualitäten |
| Beheizte Fläche | Kann auf ausgewählte Zonen lokalisiert werden | Teil wird in einer Verkohlerumgebung verarbeitet |
| Gehärtetes Muster | Stark beeinflusst durch Spulen, Bewegung und Abschrecken | Stark beeinflusst durch Kohlenstoffdiffusion und anschließende Härtung |
| Produktionsfluss | Gut geeignet für die Inline- und Einteilverarbeitung | Üblicherweise Chargen- oder kontinuierliche Ofenverarbeitung; es existieren auch Einteiler-Systeme |
| Hauptvariablen | Leistung, Frequenz, Erwärmungszeit, Spulenform, Bewegung, abschrecken | Temperatur, Kohlenstoffpotenzial, Zeit, Diffusionsstrategie, abschrecken |
| Werkzeuge | Teilespezifische Spule und Befestigungen werden oft benötigt | Ofenbefestigungen, Atmosphärenkontroll- und Abschrecksystem sind zentral |
Der Tisch ist ein anfängliches Siebwerkzeug. Es gibt eingängig gehärtete Zahnräder und verkohlte Wellen. Die Auswahlregeln für Komponentenbezeichnungen sind schlecht.
5. Die Materialwahl kann das Problem entscheiden, bevor es die Maschine tut
Wenn eine Komponente sich noch in der Entwurfsphase befindet, sollten Material und Wärmebehandlung zusammen betrachtet werden.
Ein niedrigkohlenstoffhaltiger Einsatzstahl, der ausgewählt wurde, um eine harte kohlenstoffreiche Oberfläche und einen zähen Kern zu entwickeln, ist nicht automatisch ein guter Kandidat für die herkömmliche Induktionserhärtung. Umgekehrt, wenn ein Mittelkohlenstoffstahl bereits die Härtbarkeit für die angegebene Oberflächenhärte besitzt, Vergaserung kann einen metallurgischen Schritt hinzufügen, den das Design nicht benötigt.
Das Ersetzen von Vergasern durch Induktionhärtung ist daher nicht einfach ein Geräteersatz. Materialgüte, erforderliche Fall, Kerneigenschaften und die Zeichnung müssen alle überprüft werden.
ASM's Leitfaden zu Auswahl von Stählen für die Aufgusshärtung behandelt Einsatzstähle und Stähle für Induktions- oder Flammenhärten als separate Materialauswahlkategorien.
6. Härtungsbereich und Bauteilgröße begünstigen oft Induktion
Betrachten Sie ein langer Schaft die Härte nur bei zwei Lagerjournalen benötigt. Die Einzelbehandlung dieser Zonen kann praktischer sein, als das gesamte Bauteil durch einen Ofenprozess zu schicken.
Induktion wird besonders attraktiv, wenn die gehärtete Fläche klar definiert ist: ein Journal, Stiftoberfläche, Spline, Laufbahn oder ausgewählter Abschnitt eines großen Bauteils. ASM weist außerdem darauf hin, dass Induktion oder Flammenhärtung angewendet werden kann, wenn Zahnradzähne eine hohe Härte benötigen, die Bauteilgröße oder -konfiguration aber nicht zum Vergasen und Abschrecken des gesamten Bauteils geeignet sind.
Das bedeutet nicht „großer Teil = Induktion.“ Durchmesserübergänge, Schultern und eingeschränkter Abschreckzugang können das Spulendesign und das Erwärmungsmuster komplizieren. Der Vorteil ist die Möglichkeit, den Prozess um den Bereich zu gestalten, der tatsächlich behandelt werden muss.
Für lange zylindrische Flächen, kann die nächste Frage Festpositions- versus Abtast-Härten sein. Unser Leitfaden zu wie man ein Induktionshärtungssystem auswählt geht weiter auf Leistung, Frequenz, Härtetiefe und Werkstückanforderungen ein.
7. Verzug: Induktion kann helfen, aber sie ist nicht verzerrungsfrei
Einsatzhärten und der anschließende Härtungszyklus können dimensionsänderungen verursachen, daher muss Verzerrung bei der Prozessplanung und bei den Fertigungszugaben berücksichtigt werden. Das ASM-Material über einsatzgehärtete Zahnräder behandelt Verzerrungen durch Wärmebehandlung speziell als Teil der Prozessplanung.
Induktionshärten erhitzt in vielen Anwendungen ein begrenztes Materialvolumen und kann eine engere Kontrolle der Oberflächenverzerrung bei geeigneten Bauteilen bieten. ASM gibt eine engere Kontrolle der Oberflächenverzerrung als beim konventionellen Einsatzhärten an, zusammen mit einteiligem Durchfluss und Wiederholbarkeit, für bestimmte Anwendungen im Luft- und Raumfahrtgetriebe.
Das ist nicht dasselbe wie zu sagen, dass die Induktion keine Verzerrung verursacht. schnelle lokale Erwärmung, Abschreckungsspannungen, eine ungeeignete Spule oder schwierige Geometrie kann trotzdem zu einer Maßänderung führen oder Risse. Beide Verfahren erfordern eine Validierung des eigentlichen Bauteils.
8. Produktionsvolumen erzeugt keinen einfachen Gewinner
Induktionshärtung passt natürlich in die automatisierte Fertigung. Ein Teil kann positioniert, erhitzt, abgeschreckt und zum nächsten Gang gebracht werden, während CNC-Ausrüstung die Position des Scans, Vorschubgeschwindigkeit, Drehung und Abschreckung koordinieren kann. Für wiederholte Wellen und ähnliche Teile, ein CNC-Induktionshärtungsanlage kann einen festgelegten Bewegungs- und Erwärmungsablauf reproduzieren.
Das Aufkohlen sollte nicht als altes Batch-Verfahren abgetan werden. Chargen- und Durchlauföfen bleiben etablierte Produktionsmethoden, während die Niederdruckaufkohlung auch für eine hochkontrollierte und sogar Einzelstückproduktion entwickelt wurde. ASM hat speziell Arbeiten über echte Ein-Stück-Fluss-Carbonitrierungssysteme veröffentlicht.
Die Wirtschaftlichkeit hängt vom Durchsatz ab, Teilemischung, erforderliche Fall, Endbearbeitungsprozesse und vorhandene Anlagentechnik. Ein großer Chargenprozess, der auf eine Carbonitrierroute ausgelegt ist, kann gut zu einem Ofenbetrieb passen. Eine Linie, die eine selektive Behandlung bestimmter Zonen erfordert, kann direkter mit Induktion integriert werden.
9. Wie sieht es mit Zahnrädern aus?
Räder sind der Punkt, an dem einfache Regeln riskant werden.
Das Aufkohlen ist für viele Stahlzahnräder ein etabliertes Verfahren, da sich um die Zahnoberfläche herum eine mit Kohlenstoff angereicherte Hülle entwickeln lässt und gleichzeitig die erforderlichen Kerneigenschaften erhalten bleiben. Induktionshärten wird auch bei Zahnrädern mit unterschiedlichen Abmessungen eingesetzt, Konfiguration, Je nach Herstellungsverfahren oder gewünschtem Härtebild ist eine selektive Behandlung begünstigt. Das Material zur Wärmebehandlung von Zahnrädern von ASM deckt sowohl das Aufkohlen als auch das Induktionshärten ab, anstatt beides als eine universelle Lösung zu betrachten.
Große Zahnräder können weitere Wahlmöglichkeiten einführen, wie z. B. Umhüllungshärtung, Zahn-für-Zahn-Behandlung und unterschiedliche Scanstrategien. Diese Entscheidungen verdienen eine eigene Prozessanalyse, anstatt einer Regel zu folgen, dass jedes Zahnrad einer einzigen Wärmebehandlungsmethode zugeordnet wird.
10. Eine praktische Auswahlprüfung
Überprüfen Sie jede Aussage, die auf Ihr Teil zutrifft, und zählen Sie die Häkchen.
☐ Nur definierte Arbeitsbereiche (Lagerstellen, Verzahnung, Laufflächen) müssen gehärtet werden, nicht die gesamte Oberfläche.
☐ Der Stahl hat bereits den Kohlenstoffgehalt und die Härtbarkeit, um die vorgeschriebene Oberflächenhärte zu erreichen.
☐ Der benötigte Einsatz ist flach bis mäßig und lokal, kein tiefes kohlenstoffreiches Einsatzgehäuse über komplexen Oberflächen.
☐ Das Teil ist eine Welle, Stift, Rolle, Nut oder großes Bauteil mit definierten Arbeitsflächen.
☐ Die Produktion erfolgt inline oder im Einteilfluss, nicht in großen Ofenchargen.
☐ Eine enge Kontrolle der Oberflächenverzerrung ist wichtig für den Fertigungszuschnitt.
☐ Die Ausrüstung wird für eine wiederholbare Bauteilfamilie betrieben und nicht für mehrere Geometrien.
☐ Die Zeichnung wurde nicht für einen einsatzfähigen Stahl entworfen.
Punktzahl 6–8: Induktivhärten ist wahrscheinlich die besser geeignete Methode.
Punktzahl 3–5: Grauzone — beide Verfahren am tatsächlichen Teil testen.
Punktzahl 0–2: Karburieren ist wahrscheinlich die besser geeignete Methode.
Wenn das Teil ein kohlenstoffarmer Einsatzstahl ist und eine kohlenstoffreiche Schicht über komplexen Arbeitsflächen benötigt wird, Karburieren könnte der logische Weg sein. Wenn der Stahl bereits eine ausreichende Härtbarkeit aufweist und nur ausgewählte Bereiche behandelt werden müssen, verdient die Induktionshärtung eine ernsthafte Prüfung.
Zwischen diesen Fällen gibt es ein breites Spektrum, in dem Tests, metallurgische Überprüfung und Produktionsökonomie die Entscheidung bestimmen. Die Umstellung einer bestehenden Komponente von Einsatzhärten auf Induktionshärten kann auch bedeuten, dass der Stahlgrad, Härtespezifikation, Einsatztiefe und Fertigungsfolge überprüft werden müssen, anstatt einfach eine Maschine durch eine andere zu ersetzen.
Der sicherste Ausgangspunkt ist die Werkstückzeichnung, nicht die Wärmebehandlungsmaschine. Definieren Sie die Material, gehärteter Bereich, Gehäusetiefe, Härteanforderung und Produktionsrate zuerst. Wählen Sie dann den Prozess und die Ausrüstung rund um das Teil, anstatt das Teil in einen bevorzugten Prozess zu zwingen.
Häufig gestellte Fragen
Kann Induktionshärten das Aufkohlen eines bestehenden Teils ersetzen?
Nicht nur durch den Austausch der Ausrüstung. Die Stahlsorte, Gehäusetiefe, Härtespezifikation und Endbearbeitungsfolge müssen möglicherweise alle überprüft werden, bevor ein aufgekohltes Teil auf Induktionshärten umgestellt wird.
Ist das Aufkohlen immer ein Chargenofen-Verfahren??
Nein. Chargen- und Durchlauföfen sind gebräuchlich, aber Niederdruckaufkohlen wurde auch für hochkontrollierte und sogar Einzelstückfertigung entwickelt.
Verursacht Induktionshärten immer weniger Verzug als Aufkohlen??
Es kann eine engere Kontrolle des Oberflächenverzugs bei geeigneten Teilen bieten, aber es ist nicht verzugsfrei. Schnelles, lokales Erwärmen und Abschrecken kann dennoch zu Maßänderungen oder Rissen führen.
Welches Verfahren ist besser für Zahnräder??
Beide werden verwendet. Aufkohlen entwickelt eine kohlenstoffreiche Schicht über der Zahnoberfläche; Induktionshärten wird verwendet, wenn Größe, Konfiguration oder das gewünschte gehärtete Muster eine selektive Behandlung begünstigt.
Stellen Sie die Zeichnung vor die Maschine
Senden Sie uns die Stahlgüte, gehärteter Bereich, Gehäusetiefe und Produktionsrate aus Ihrer Zeichnung. Wir prüfen die Induktionshärtung gegen Verkohlerung für Ihr spezielles Bauteil.


