
Закалка индукцией против. Цементация: Как выбрать правильный процесс
Жесткую поверхность с более твердым ядром можно получить более чем одним способом термообработки. Чертеж с надписью «поверхность закалена» не, говорит вам сама по себе, следует ли деталь цементировать или подвергать индукционной закалке.
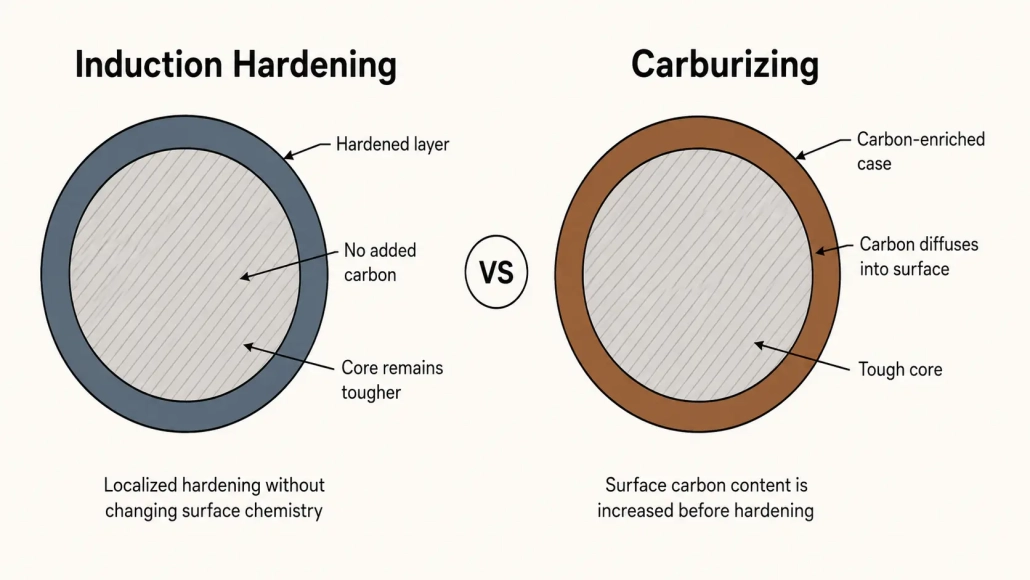
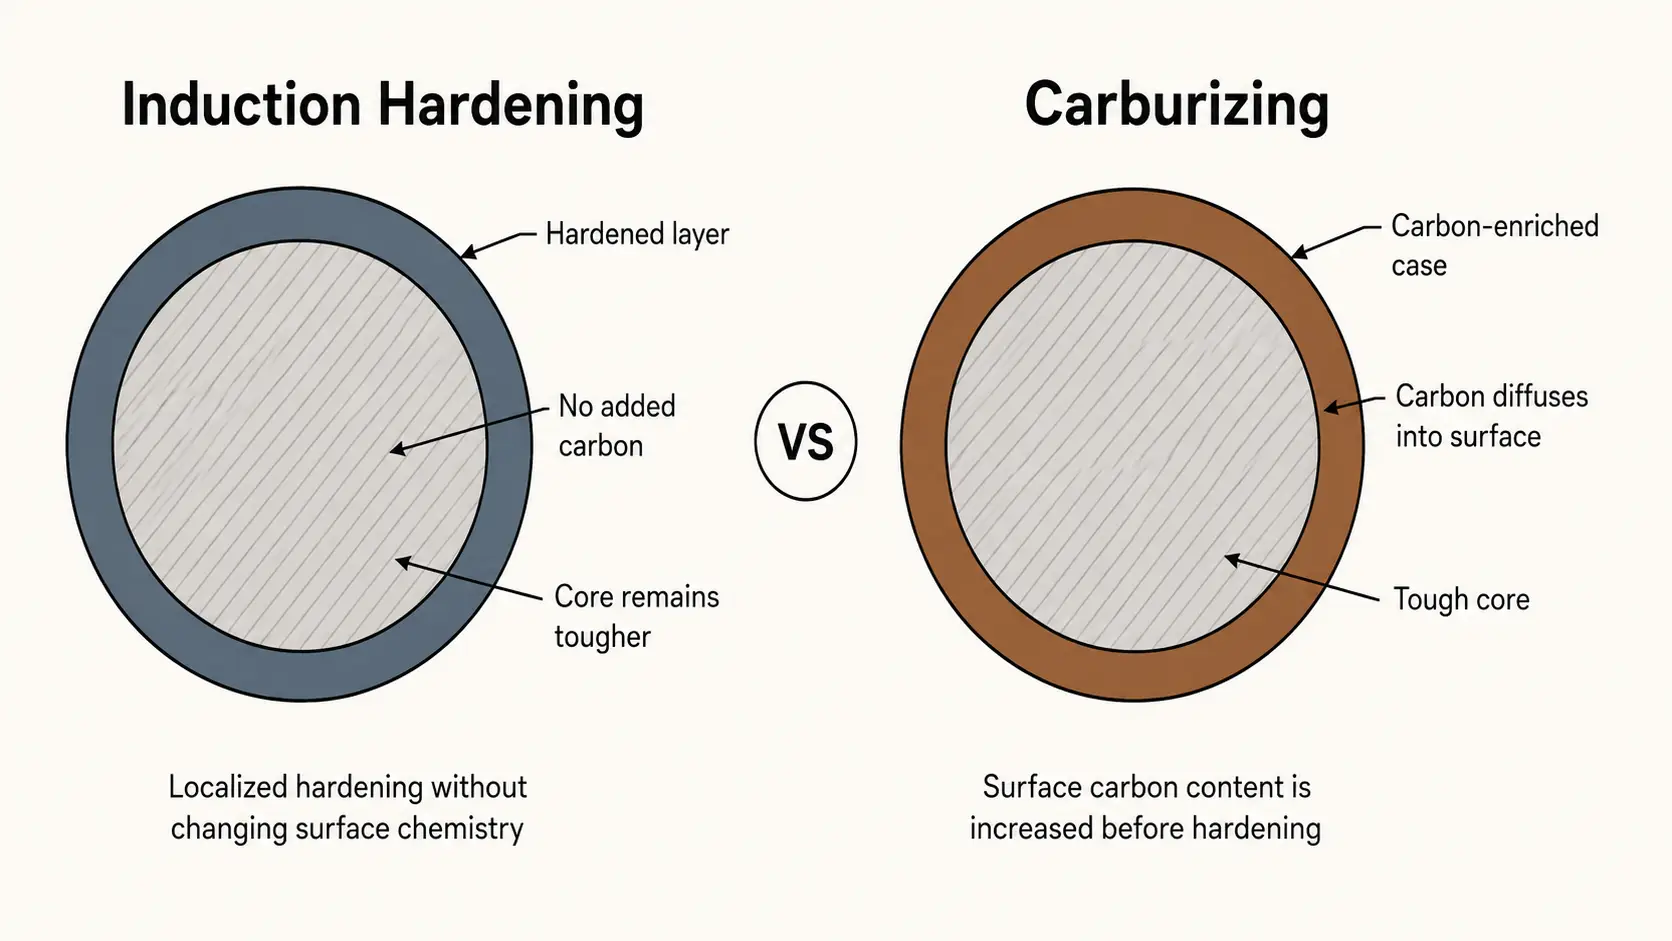
Оба процесса могут служить аналогичным целям проектирования, но они достигают этого по-разному. Цементация изменяет содержание углерода у поверхности до закалки. Индукционная закалка опирается на уже присутствующий в стали углерод и закаливаемость, нагрев выбранных участков с последующим закаливанием.
Эта разница влияет на выбор материала., геометрия закаленной зоны, искривление, производственный поток и оборудование. Для вала, шестерня, штифт или компонент передачи, полезный вопрос не «какой процесс лучше?» а в том, «какой процесс подходит к этой части?»
| Как работает цементация | Чем отличается индукционная закалка |
| Выбор материала | Закаленная область & Размер детали |
| Деформация | Объем производства |
| А как насчет передач? | Контрольный список выбора |
1. «Закалка корпуса» Это не означает только цементацию
Терминология может сбивать с толку. Цементация — это процесс цементации., но это не единственный способ получить твердую поверхность и более прочную сердцевину.. Индукционная закалка обычно рассматривается как процесс поверхностной закалки или локальной термообработки, потому что она закаляет существующую сталь без намеренного добавления углерода на поверхность.
Для подборочного анализа, металлургическое различие имеет большее значение, чем обозначение. Обзор поверхностной закалки ASM International обсуждает индукционное закаливание и цементацию как разные методы с разными требованиями к материалам и процессам.
2. Как цементация создает закаленный слой
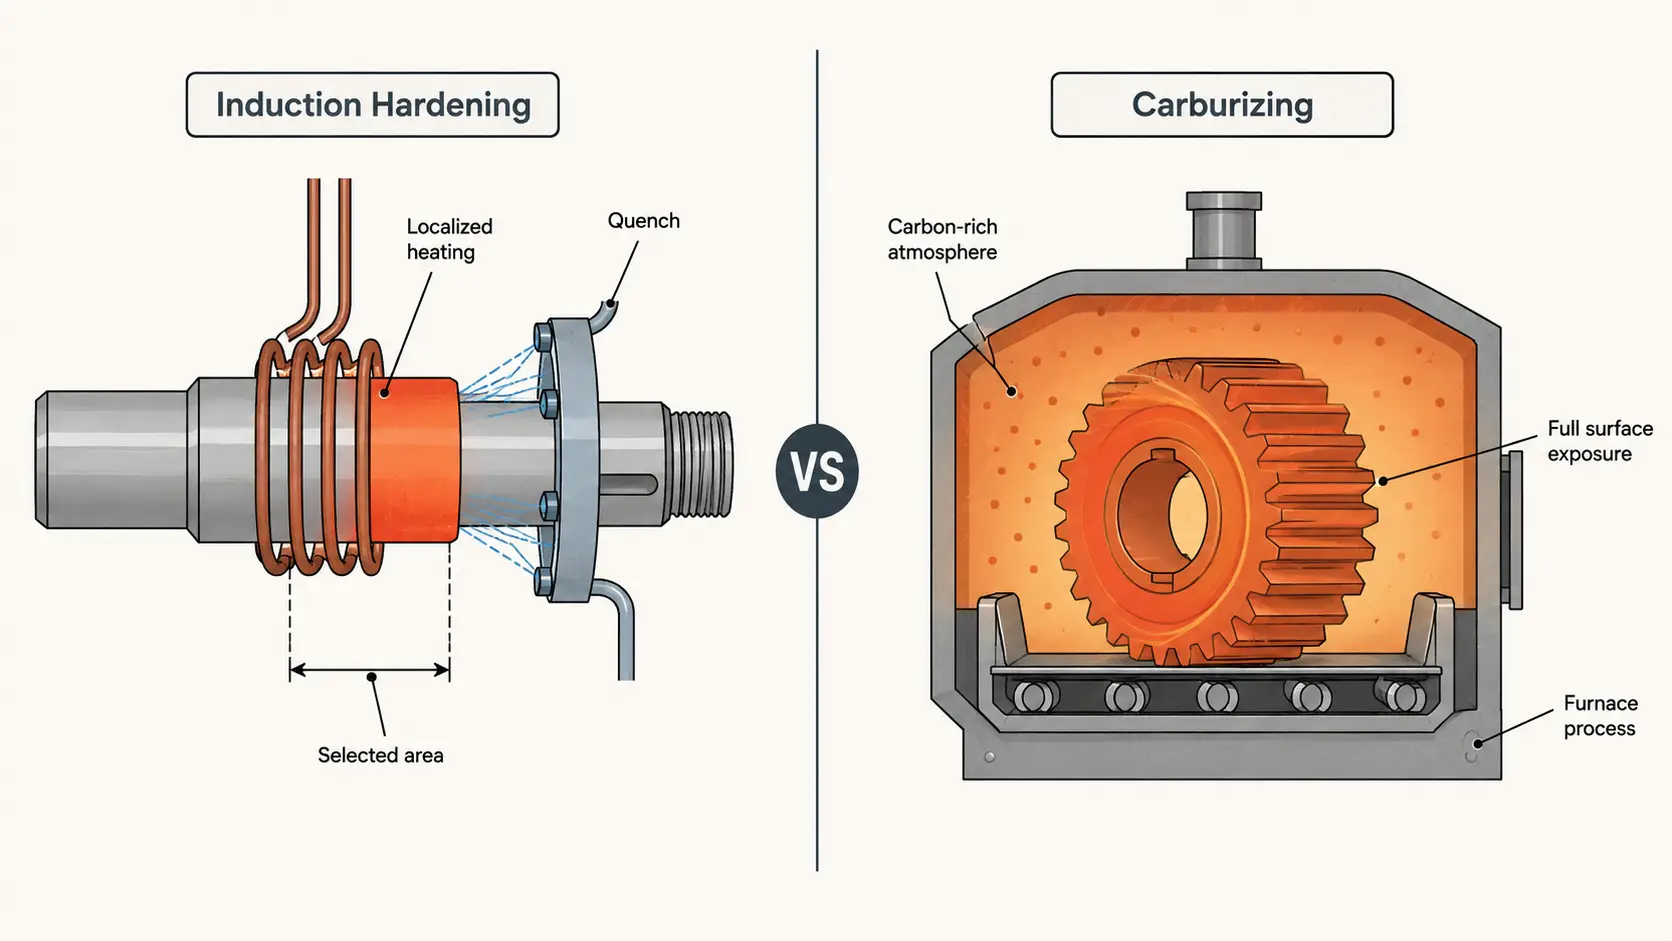
Цементация — это термохимический процесс. Стальной компонент выдерживается при повышенной температуре в среде с высоким содержанием углерода, чтобы углерод мог проникнуть в его поверхность. Обогащенный углеродом слой затем закаливается, обычно путем закалки, в то время как сердцевина с низким содержанием углерода сохраняет другую комбинацию свойств.
Вот почему цементация тесно связана со сталями с низким содержанием углерода и легированными сталями для цементации. The Справка NIST по термообработке железа и стали отмечает, что низкоуглеродистые марки широко используются для цементации, в то время как стали средней углеродистости обычно используют в термообработанном состоянии. ASM Газовая цементация в главе указывает температуру, углеродный потенциал и время как основные переменные процесса.
Глубина слоя связана с диффузией. Для более глубокого цементированного слоя обычно требуется больше времени на цементацию, хотя и температура, технология печей и стратегии наддув/диффузы могут изменить цикл.
Карбюризация особенно логична, когда компонент проектируется вокруг карбюрирующей стали, а корпус, обогащённый углеродом, входит в требуемую металлургическую структуру. Зубчатые шестерни и шестерни — знакомые примеры, но чертёж и требования к обслуживанию должны определять маршрут, а не только название детали.
3. чем отличается процесс индукционного закалки
индукционное упрочнение обычно не увеличивает поверхностный углерод. Индукционная катушка нагревает выбранную область заготовки; необходимая зона доводится до аустенитного диапазона, а затем закаливается для образования твердой структуры. ASM специально описывает индукционную закалку как способ упрочнения поверхности без изменения химического состава поверхностного слоя.
Поскольку нет этапа цементации, сталь должна содержать достаточное количество углерода и обладать необходимой закаливаемостью для достижения заданного результата. ASM отмечает, что стали, выбранные для индукционной закалки, должны иметь подходящее содержание углерода и легирующих элементов для требуемого распределения твердости; стали со средним содержанием углерода являются обычным выбором.
Процесс также может быть высоко локализованным. Подшипниковый шейка на длинном валу может быть обработана без пропуска всего вала через печной цикл. Более длинная цилиндрическая поверхность может быть сканирование закаленное, с перемещением зоны нагрева и закалки вдоль детали.
Эта локализация является одной из причин, по которой валы рассматривают для индукционной закалки., штифты, ролики, шлицы и крупные детали с определенными рабочими поверхностями.
4. Закалка индукцией против. Краткие сведения о цементации
| Фактор выбора | Индукционная закалка | Цементация |
|---|---|---|
| Химия поверхности | Обычно без изменений | Углерод диффундирует в поверхность |
| Типичный материальный подход | Сталь уже имеет достаточное количество углерода и прокаливаемости. | Обычно низкоуглеродистые марки для цементации |
| Нагреваемая зона | Может быть локализован в выбранных зонах | Деталь обрабатывается в среде цементации |
| Закаленный образец | Сильное влияние катушки, движение и закалка | Сильное влияние оказывает диффузия углерода и последующее затвердевание. |
| Производственный поток | Хорошо подходит для поточной и единичной обработки. | Обычно периодическая или непрерывная обработка в печи.; существуют и моноблочные системы |
| Основные переменные | Мощность, частота, время нагрева, геометрия катушки, движение, закалка | Температура, углеродный потенциал, времени, диффузионная стратегия, закалка |
| Оснастка | Часто требуются катушка и приспособление для конкретной детали | Печные приспособления, контроль атмосферы и система охлаждения являются центральными |
Таблица является инструментом первоначального скрининга.. Имеются шестерни с индукционной закалкой и науглероженные валы.. Названия компонентов являются плохими правилами выбора.
5. Выбор материала может решить проблему раньше, чем это сделает машина
Если компонент все еще находится на стадии проектирования, материал и термическая обработка должны рассматриваться вместе.
Низкоуглеродистая цементируемая сталь, выбранная для получения твердой углеродистой поверхностной оболочки и прочного сердечника, не является автоматически хорошим кандидатом для обычного индукционного закаливания. Напротив, если сталь со средним содержанием углерода уже имеет закаливаемость, необходимую для заданной твердости поверхности, цементация может добавить металлургический этап, который не требуется в конструкции.
Таким образом, замена цементации индукционной закалкой – это не просто замена оборудования.. Марка материала, необходимый случай, основные свойства и чертеж могут потребовать пересмотра.
Руководство ASM по Выбор сталей для цементации рассматривает науглероженные стали и стали для индукционной или газопламенной закалки как отдельные категории выбора материалов..
6. Закаленная зона и размер детали часто благоприятствуют индукционной закалке
Рассмотрим длинный вал которому требуется твердость только на двух опорных шейках. Обработка этих зон по отдельности может быть более практичной, чем прогон всей детали через печь.
Индукционная закалка становится особенно привлекательной, когда закаленная зона четко определена: шариковая / роликовая шейка, поверхность штифта, шлиц, дорожка подшипника или выбранный участок большой детали. ASM также отмечает, что индукционное или пламенное упрочнение может использоваться, когда зубья зубьев шестерни требуют высокой твёрдости, но размер или конфигурация деталей не способствуют карбюризации и закалке всей детали.
Это не означает «большая часть = индукция.» Переходы диаметра, плечи и ограниченный доступ к закалке могут усложнять конструкцию катушек и нагревающий паттерн. Преимущество заключается в возможности проектировать процесс вокруг зоны, которая действительно нуждается в обработке.
Для длинных цилиндрических поверхностей, Следующий вопрос может быть фиксированным или сканирующим.. Наш гид по как выбрать систему индукционной закалки идет дальше во власть, частота, глубина корпуса и требования к заготовке.
7. Деформация: Индукция может помочь, но это не без искажений
Науглероживание и последующий цикл закалки могут привести к изменению размеров., поэтому искажения необходимо учитывать при планировании процесса и припусках на чистовую обработку.. В материалах ASM по науглероженным шестерням искажения, возникающие при термообработке, специально рассматриваются как часть планирования процесса..
Индукционная закалка нагревает более ограниченный объем материала во многих применениях и может обеспечить более точный контроль искажений поверхности в подходящих деталях. ASM отмечает более точный контроль искажений поверхности по сравнению с обычным цементированием, вместе с потоком из одного куска и повторяемостью, для некоторых применений аэрокосмических трансмиссий.
Это не то же самое, что сказать, что индукция не вызывает искажений. Быстрое локализованное нагревание, напряжения при закалке, неподходящая катушка или сложная геометрия все равно могут привести к изменению размеров или трещинами. Оба процесса требуют проверки на фактической детали..
8. Объем производства не дает простого победителя
Индукционная закалка естественно вписывается в автоматизированное производство. Деталь можно позиционировать, нагревать, закалять и перемещать к следующей операции, в то время как ЧПУ-оборудование может координировать положение сканирования, скорость перемещения, вращение и закалку. Для повторяющихся валов и аналогичных деталей, а Система ЧПУ для индукционной закалки может воспроизводить установленную последовательность движения и нагрева.
Цементацию не следует отвергать как устаревший процесс только для批-партии. Печи для批-партии и непрерывного действия остаются установленными методами производства, в то время как цементация под низким давлением также была разработана для строго контролируемого и даже единичного производства.. Компания ASM опубликовала работу, посвященную настоящим системам цементации с единичным потоком..
Экономика зависит от пропускной способности, смесь частей, необходимый случай, отделочные работы и существующее оборудование завода. Большая партия, разработанная с учетом карбюризации, может очень хорошо подходить для работы печи. Линия, требующая селективной обработки конкретных зон, может интегрироваться более напрямую с индукцией.
9. А как насчет передач?
Шестерни это место, где простые правила становятся рискованными.
Цементация является устоявшимся методом для многих стальных шестерен, потому что можно развить углеродонасыщённый слой вокруг поверхности зуба, сохраняя при этом требуемые свойства сердцевины. Индукционная закалка также используется для шестерен, когда размер, конфигурация, метод производства или желаемый узор закалки благоприятствуют селективной обработке. Материалы ASM по термообработке передач охватывают как карбюризацию, так и индукционную закалку, а не рассматривают ни один метод как универсальное решение.
Большие шестерни могут вносить дополнительные варианты, такие как круговое упрочнение, обработка зуб за зубом и разные стратегии сканирования. Эти решения заслуживают собственного анализа процесса, а не правила, что каждая шестерня относится к одному методу термообработки.
10. Практическая проверка выбора
Отметьте каждое утверждение, которое подходит для вашей детали, и посчитайте отметки.
☐ Только определенные рабочие зоны (втулки, шлицы, гоночные дорожки) нуждаются в закалке, не вся поверхность.
☐ Сталь уже имеет содержание углерода и закаливаемость, необходимые для достижения заданной твердости поверхности.
☐ Требуемый слой поверхностного упрочнения неглубокий или умеренный и локализованный, не глубокий карбонизированный слой на сложных поверхностях.
☐ Деталь является валом, штифтом, роликом, шлицем или крупным компонентом с определёнными рабочими поверхностями.
☐ Производство идет поточно или поштучно, не крупными партиями в печи.
☐ Тщательный контроль искажений поверхности важен для припуска на чистовую обработку.
☐ Оборудование будет обрабатывать одну повторяемую семью деталей, а не несколько геометрий.
☐ Чертеж не был разработан с учетом закаленной стали для цементации.
Оценка 6–8: Индукционная закалка, вероятно, лучше подходит.
Оценка 3–5: Серая зона — протестируйте оба процесса на самом изделии.
Оценка 0–2: Цементация, вероятно, лучше подходит.
Если деталь из низкоуглеродистой стали для цементации и требует обогащенного углеродом слоя на сложных рабочих поверхностях, цементация может быть логичным путем. Если сталь уже имеет достаточную закаливаемость и только выбранные зоны нуждаются в обработке, индукционная закалка заслуживает серьезной оценки.
Между этими случаями есть широкий диапазон, где решающими являются испытания, металлургический обзор и экономика производства решают вопрос. Изменение существующего компонента с цементации на индукционную закалку также может означать пересмотр марки стали, спецификация по твердости, требование к глубине закалки и последовательность финишной обработки вместо простого замены одного станка на другой.
Самая безопасная отправная точка — это чертеж заготовки, а не термическая обработка машины. Определите Материал, закаленную область, глубина индуктирования, требование по твердости и производственную скорость сначала. Затем выбирайте процесс и оборудование вокруг детали, а не заставляйте деталь соответствовать предпочитаемому процессу.
Часто задаваемые вопросы
Может ли индукционная закалка заменить цементацию существующей детали?
Нет, только сменой оборудования. Марка стали, глубина индуктирования, твердость и последовательность окончательной обработки могут потребовать пересмотра, прежде чем цементированная деталь перейдет на индукционную закалку.
Является ли цементация всегда процессом в партийной печи?
Нет. Паровые и непрерывные печи распространены, но также был разработан низкотемпературный цементационный процесс для высококонтролируемого и даже одиночного производства.
Всегда ли индукционная закалка вызывает меньше деформации, чем цементация?
Она может обеспечить более строгий контроль деформации поверхности на подходящих деталях, но она не лишена деформации. Стрессы, возникающие при быстром локальном нагреве и закалке, всё ещё могут вызывать изменения размеров или трещины.
Какой процесс лучше для зубчатых колёс?
Оба используются. Цементация создает углеродонасыщённый слой на поверхности зуба; Индукционная закалка используется, когда размер, конфигурация или желаемый рисунок закаленной зоны допускает выборочную обработку.
Ставьте чертеж выше машины
Пришлите нам марку стали, закаленную область, глубину цементации и производственную скорость по вашему чертежу. Мы рассмотрим индукционную закалку по сравнению с цементацией для вашего конкретного компонента.


