
Hartowanie indukcyjne vs. Karbonizacja: Jak wybrać właściwy proces
Twardą powierzchnię z twardszym rdzeniem można wytworzyć za pomocą więcej niż jednej metody obróbki cieplnej. Zaznaczony rysunek “utwardzana powierzchniowo” nie, samodzielnie, powiedzieć, czy część powinna być nawęglana, czy hartowana indukcyjnie.
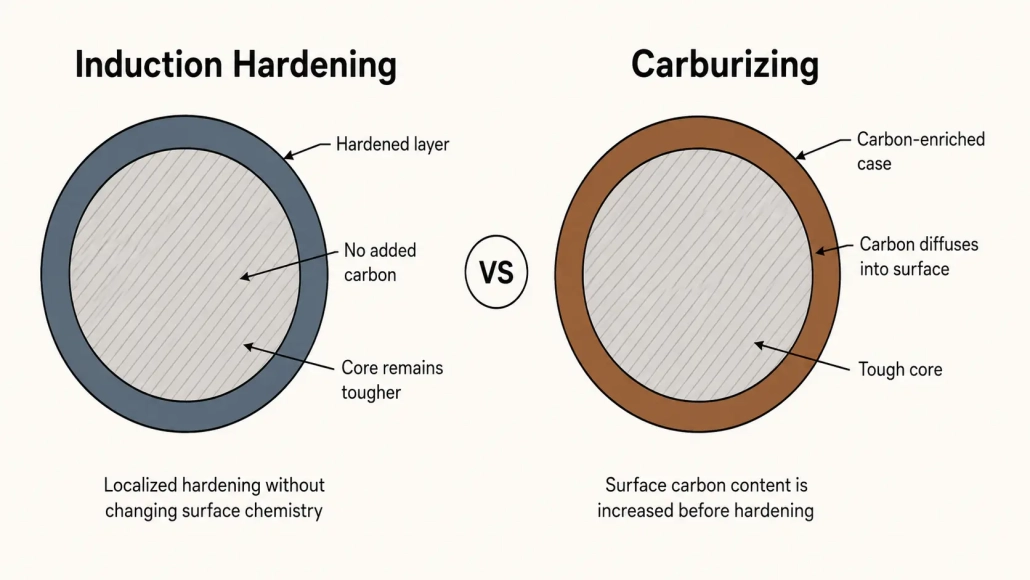
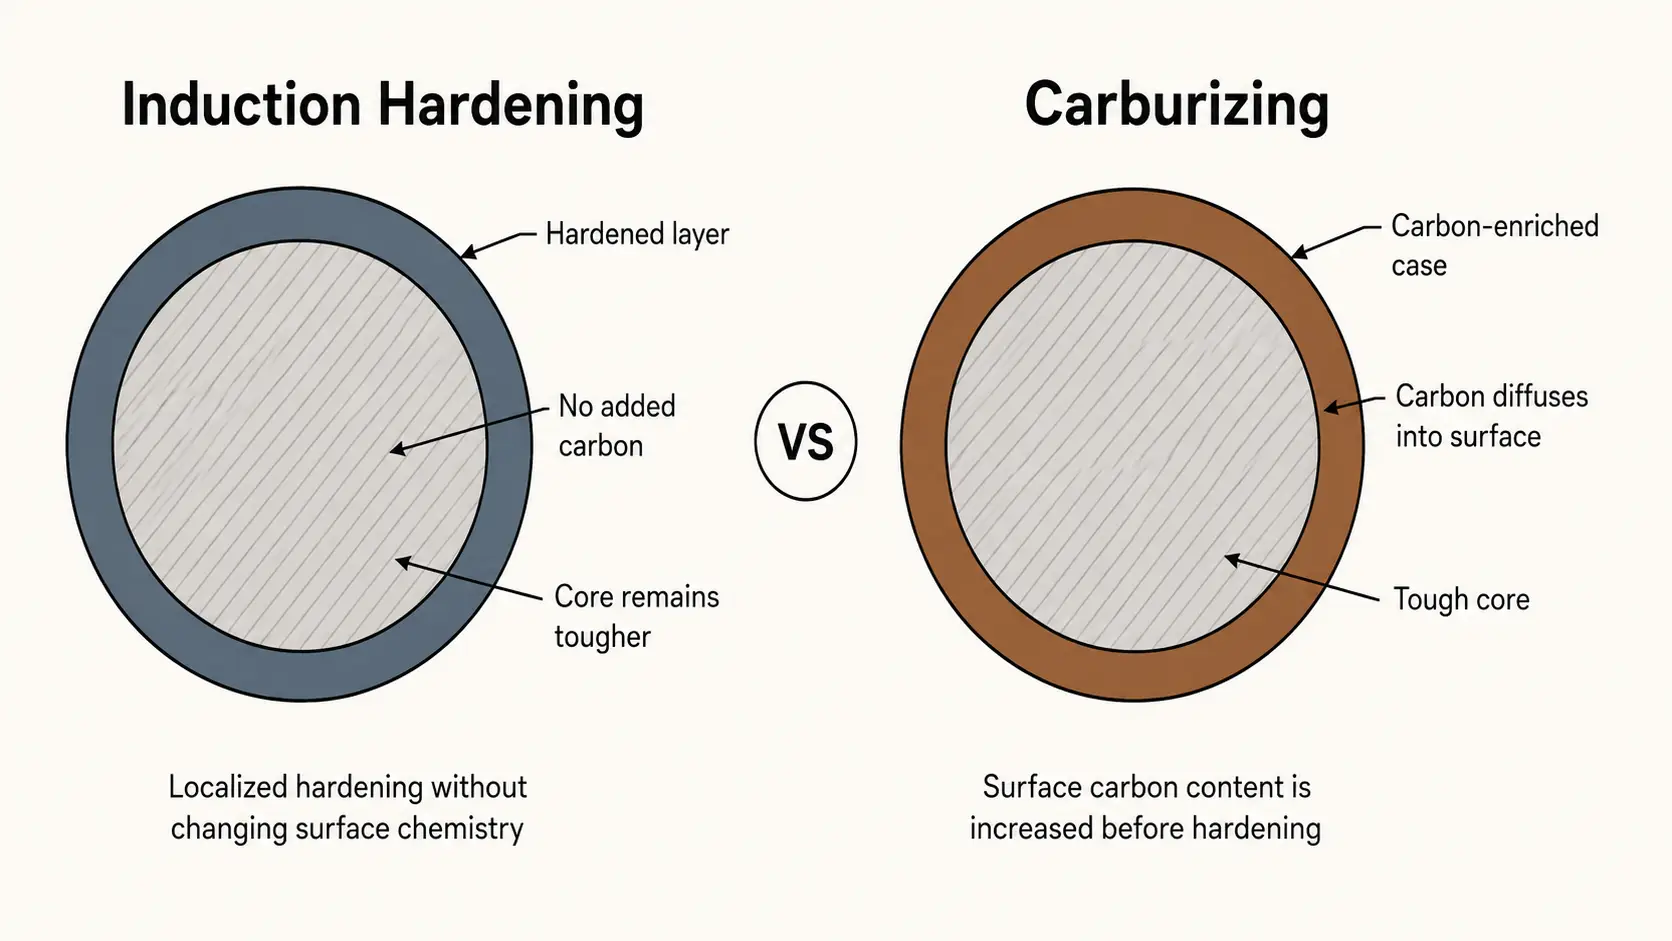
Te dwa procesy mogą służyć podobnym celom projektowym, ale dostają się tam inaczej. Nawęglanie zmienia zawartość węgla w pobliżu powierzchni przed hartowaniem. Hartowanie indukcyjne opiera się na węglu i hartowności już obecnych w stali, ogrzewanie wybranych obszarów, a następnie ich gaszenie.
Ta różnica wpływa na wybór materiału, geometria strefy hartowanej, odkształceń, przepływ produkcji i sprzęt. Na wał, koło zębate, sworzeń lub element przekładni, przydatne pytanie nie jest “który proces jest lepszy?” lecz “który proces pasuje do tej części?”
| Jak działa nawęglanie | Czym różni się hartowanie indukcyjne |
| Wybór materiału | Utwardzony teren & Rozmiar części |
| zniekształcenia | Wielkość produkcji |
| Co z Gearsami? | Lista kontrolna wyboru |
1. “Hartowanie obudowy” Nie oznacza tylko nawęglania
Terminologia może być myląca. Nawęglanie jest procesem utwardzania powierzchniowego, ale nie jest to jedyny sposób na uzyskanie twardej powierzchni i mocniejszego rdzenia. Hartowanie indukcyjne jest zwykle omawiane jako proces utwardzania powierzchniowego lub zlokalizowanej obróbki cieplnej, ponieważ utwardza istniejącą stal bez celowego dodawania węgla do powierzchni.
Do pracy selekcyjnej, wyróżnienie metalurgiczne ma większe znaczenie niż etykieta. Przegląd ASM International dotyczący hartowania powierzchniowego omawia hartowanie indukcyjne i nawęglanie jako różne drogi o różnych wymaganiach materiałowych i procesowych.
2. Jak nawęglanie wytwarza utwardzoną obudowę
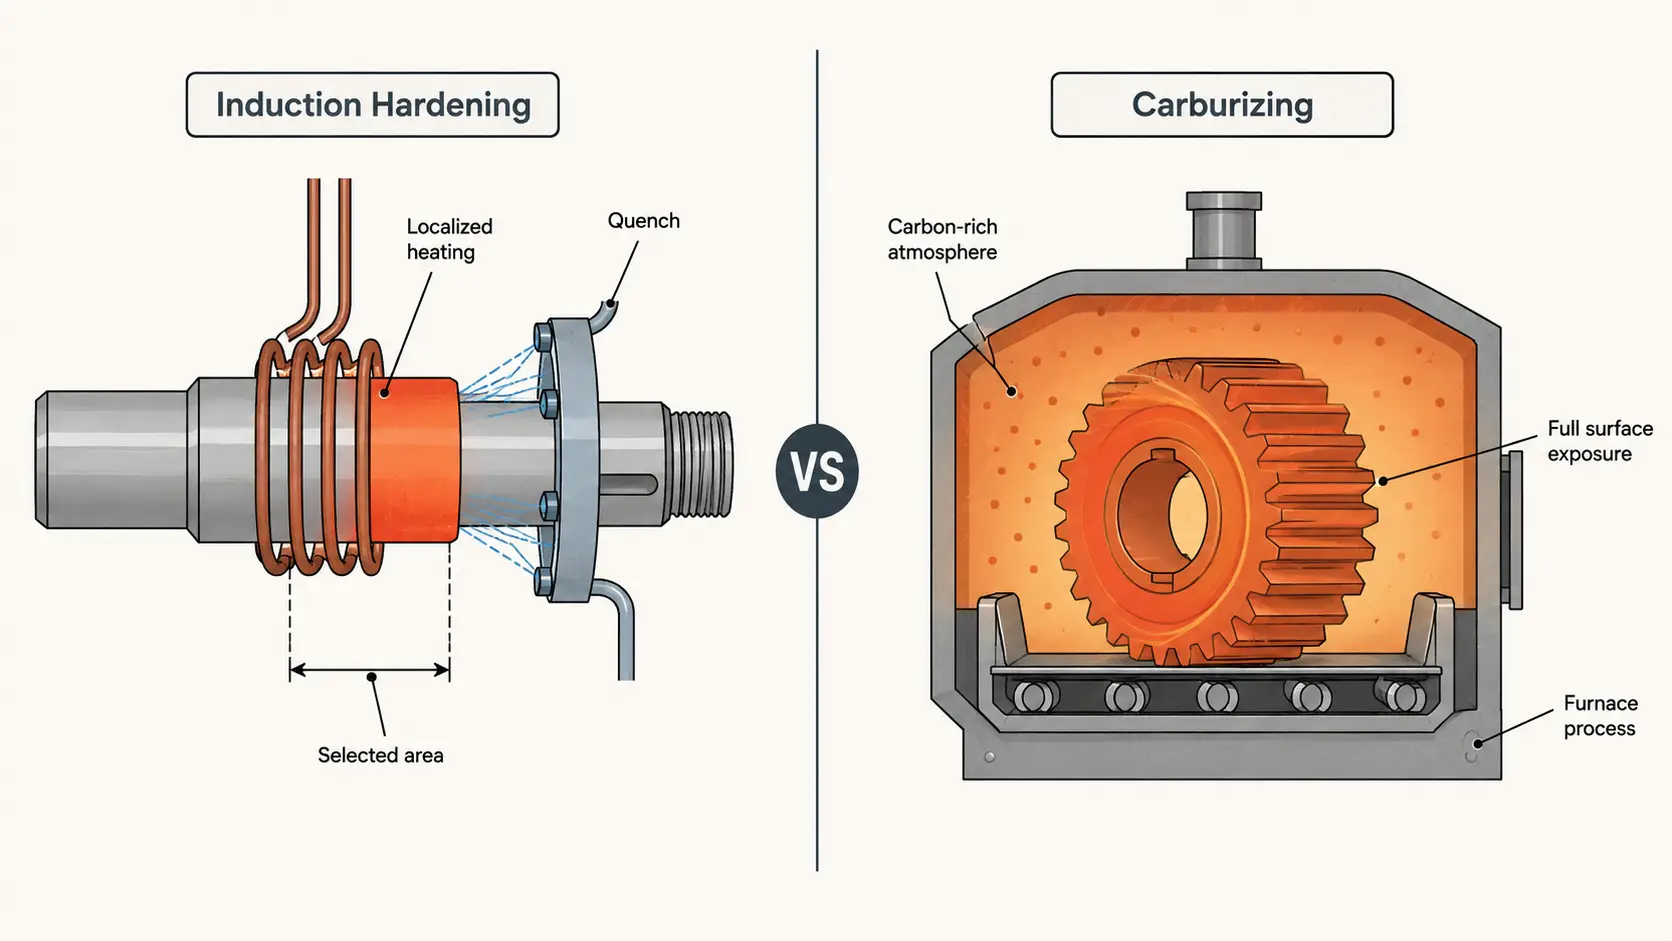
Nawęglanie jest procesem termochemicznym. Element stalowy utrzymuje się w podwyższonej temperaturze w środowisku bogatym w węgiel, dzięki czemu węgiel może dyfundować na jego powierzchnię. Warstwa wzbogacona w węgiel jest następnie utwardzana, zwykle przez hartowanie, podczas gdy rdzeń o niższej zawartości węgla zachowuje inną kombinację właściwości.
Z tego powodu nawęglanie jest ściśle kojarzone ze stalami do nawęglania niskowęglowymi i niskostopowymi. Dla Odniesienia NIST dotyczące obróbki cieplnej żelaza i stali Zauważa, że do nawęglania powszechnie stosuje się gatunki o niższej zawartości węgla, podczas gdy stale średniowęglowe są powszechnie stosowane w warunkach obróbki cieplnej. ASM Nawęglanie gazowe rozdział określa temperaturę, potencjał węglowy i czas jako główne zmienne procesowe.
Głębokość obudowy jest powiązana z dyfuzją. Głębsza warstwa nawęglana zazwyczaj wymaga dłuższego czasu nawęglania, chociaż temperatura, technologia pieca i strategie wzmacniania/rozproszenia mogą zmienić cykl.
Węglowanie ma szczególny sens, gdy komponent został zaprojektowany wokół stali o jakości karburyzacyjnej, a obudowa wzbogacona węglem jest częścią wymaganej struktury metalurgicznej. Koła zębate i zębatki to znane przykłady, ale to wymagania dotyczące rysunku i serwisu powinny decydować o trasie, nie tylko nazwa części.
3. Jak różni się proces hartowania indukcyjnego
Hartowanie indukcyjne zazwyczaj nie zwiększa węgla powierzchniowego. cewka indukcyjna nagrzewa wybrany obszar obrabianego elementu; wymagana strefa jest wprowadzana w zakres austenityzacji, a następnie hartowana, aby uzyskać utwardzoną strukturę. ASM szczegółowo opisuje utwardzanie indukcyjne jako sposób utwardzania powierzchni bez zmiany składu chemicznego warstwy powierzchniowej.
Ponieważ nie ma etapu nawęglania, stal sama w sobie musi zawierać wystarczającą ilość węgla i mieć odpowiednią hartowność, aby osiągnąć określony rezultat. ASM zauważa, że stale wybrane do hartowania indukcyjnego wymagają odpowiedniej zawartości węgla i dodatku stopowego w celu uzyskania wymaganego rozkładu twardości; stale średniowęglowe są powszechnym wyborem.
Proces ten może być również wysoce zlokalizowany. Czop łożyskowy na długim wale można poddać obróbce bez konieczności przeprowadzania całego wału przez cykl pieca. Może być dłuższa powierzchnia cylindryczna skanowanie wzmocnione, ze strefą ogrzewania i hartowania poruszającą się wzdłuż części.
Ta lokalizacja jest jednym z powodów, dla których w przypadku wałów rozważa się hartowanie indukcyjne, sworzni, rolki, wpusty i duże komponenty o określonych powierzchniach roboczych.
4. Hartowanie indukcyjne vs. Węglarzowanie na pierwszy rzut oka
| Czynnik selekcji | Hartowanie indukcyjne | Karbonizacja |
|---|---|---|
| Chemia powierzchni | Zazwyczaj niezmieniona | Węgiel dyfunduje się w powierzchnię |
| Typowe podejście materiałowe | Stal ma już wystarczającą ilość węgla i utwardzalności | Zazwyczaj niskowęglowe gatunki nawadzaczą |
| Obszar podgrzewany | Można lokalizować w wybranych strefach | Część przetwarzana w środowisku karburyzującym |
| Wzór utwardzony | Silnie wpływany przez cewkę, Ruch i hartowanie | Silny wpływ dyfuzji węgla i późniejszego utwardzania |
| Przepływ produkcji | Dobrze nadaje się do obróbki liniowej i jednoczęściowej | Zwykle przetwarzanie wsadowe lub ciągłe w piecu; istnieją również systemy jednoczęściowe |
| Główne zmienne | Moc, częstotliwość, czas nagrzewania, geometrii cewki, ruch, hartowanie | Temperatura, potencjał węglowy, czas, strategia dyfuzji, hartowanie |
| Obróbka | Często wymagana jest cewka i mocowanie specyficzne dla danej części | Wyposażenie pieca, kontrola atmosfery i system chłodzenia są centralne |
Tabela jest narzędziem wstępnej selekcji. Istnieją przekładnie hartowane indukcyjnie i wały nawęglane. Nazwy komponentów są słabymi zasadami wyboru.
5. Wybór materiału może zdecydować o problemie zanim zrobi to maszyna
Jeśli komponent jest nadal na etapie projektowania, materiał i obróbkę cieplną należy rozważać razem.
Stal węglowa niskowęglowa do nawęglania wybrana w celu uzyskania twardej, bogatej w węgiel powierzchni oraz wytrzymałego rdzenia nie jest automatycznie dobrym kandydatem do konwencjonalnego hartowania indukcyjnego. Przeciwnie, jeśli stal średniowęglowa już ma hartowność wymaganą dla określonej twardości powierzchni, nawęglanie może dodać etap metalurgiczny, którego projekt nie wymaga.
Zastąpienie nawęglania hartowaniem indukcyjnym nie polega zatem po prostu na zastąpieniu sprzętu. Gatunek materiału, wymagany przypadek, podstawowe właściwości i rysunek mogą wymagać sprawdzenia.
Przewodnik ASM po dobór stali do nawęglania traktuje stale nawęglane i stale do hartowania indukcyjnego lub płomieniowego jako odrębne kategorie doboru materiałów.
6. Powierzchnia hartowana i rozmiar części często sprzyjają indukcji
Rozważ długi wał który wymaga twardości tylko na dwóch czopach łożyskowych. Indywidualne traktowanie tych stref może być bardziej praktyczne niż wysyłanie całego elementu przez proces piecowy.
Indukcja staje się szczególnie atrakcyjna, gdy obszar utwardzony jest wyraźnie określony: dziennik, powierzchnia szpilki, klin, bieżnia lub wybrany odcinek dużego komponentu. ASM zauważa również, że hartowanie indukcyjne lub płomieniowe można zastosować, gdy zęby przekładni wymagają dużej twardości, ale rozmiar lub konfiguracja części nie nadają się do nawęglania i hartowania całej części.
To nie oznacza to “duża część = indukcja.” Przejścia średnicy, ramiona i ograniczony dostęp do hartowania mogą komplikować projektowanie cewki i wzór nagrzewania. Zaletą jest możliwość zaprojektowania procesu wokół strefy, która faktycznie wymaga obróbki.
Dla długich powierzchni cylindrycznych, następne pytanie może dotyczyć hartowania w stałej pozycji versus skanowania. Nasz przewodnik dotyczący jak wybrać system hartowania indukcyjnego opisuje dalej moc, częstotliwość, głębokość warstwy i wymagania dotyczące elementu obrabianego.
7. zniekształcenia: Indukcja może pomóc, ale nie jest wolna od odkształceń
Nawęglanie i następujący po nim cykl hartowania mogą spowodować zmianę wymiarów, dlatego przy planowaniu procesu i naddatkach na wykończenie należy uwzględnić zniekształcenia. Materiał ASM na nawęglane koła zębate uwzględnia w szczególności odkształcenia powstałe w wyniku obróbki cieplnej w ramach planowania procesu.
Hartowanie indukcyjne w wielu zastosowaniach nagrzewa bardziej ograniczoną objętość materiału i może zapewnić ściślejszą kontrolę zniekształceń powierzchni odpowiednich części. ASM przytacza ściślejszą kontrolę zniekształceń powierzchni niż w przypadku konwencjonalnego nawęglania, wraz z przepływem jednoczęściowym i powtarzalnością, dla niektórych zastosowań w przekładniach lotniczych.
To nie to samo, co stwierdzenie, że indukcja nie powoduje zniekształceń. Szybkie lokalne nagrzewanie, naprężenia wygaszające, nieodpowiednia cewka lub trudna geometria mogą nadal prowadzić do zmiany wymiaru lub pękanie. Oba procesy wymagają weryfikacji na rzeczywistej części.
8. Produkcja nie daje prostego zwycięzcy
hartowanie indukcyjne naturalnie wpisuje się w produkcję automatyczną. część może być ustawiona, podgrzewana, hartowana i przeniesiona do kolejnej operacji, podczas gdy sprzęt CNC może koordynować pozycję skanowania, prędkość podróży, obrót i hartowanie. Do powtarzających się wałów i podobnych części, A System hartowania indukcyjnego CNC może odtworzyć ustaloną sekwencję ruchu i nagrzewania.
Nawęglania nie należy lekceważyć jako starego procesu, realizowanego wyłącznie wsadowo. Piece okresowe i ciągłe pozostają uznanymi metodami produkcji, podczas gdy nawęglanie niskociśnieniowe zostało również opracowane do wysoce kontrolowanej, a nawet jednoczęściowej produkcji. Firma ASM opublikowała prace dotyczące prawdziwych systemów nawęglania z przepływem jednoczęściowym.
Ekonomiczność zależy od przepustowości, część miksu, wymagany przypadek, prace wykończeniowe i istniejące wyposażenie zakładu. Duża partia zaprojektowana w oparciu o trasę nawęglania może bardzo dobrze pasować do pracy pieca. Linia wymagająca selektywnego traktowania określonych stref może bardziej bezpośrednio zintegrować się z indukcją.
9. Co z Gearsami?
Koła zębate gdzie proste zasady stają się ryzykowne.
Nawęglanie jest ustaloną metodą w przypadku wielu stalowych przekładni zębatych, ponieważ wokół powierzchni zęba można wytworzyć obudowę wzbogaconą w węgiel, zachowując jednocześnie wymagane właściwości rdzenia. Hartowanie indukcyjne stosuje się również w przypadku kół zębatych pod względem rozmiaru, konfiguracja, metoda produkcji lub pożądany wzór utwardzania sprzyja selektywnej obróbce. Materiał ASM do obróbki cieplnej przekładni zębatych obejmuje zarówno nawęglanie, jak i hartowanie indukcyjne, a nie traktuje żadnego z nich jako uniwersalnego rozwiązania.
Duże koła zębate mogą wprowadzać dodatkowe opcje, takie jak hartowanie na obwodzie, leczenie zęba po zębie i różne strategie skanowania. Te decyzje zasługują na własną analizę procesu, a nie na regułę, że każde koło zębate należy do jednej metody obróbki cieplnej.
10. Praktyczna kontrola wyboru
Sprawdź każde stwierdzenie, które pasuje do twojej części i policz zaznaczenia.
☐ Tylko określone obszary robocze (panewki, pióra walcowe, tory łańcucha) wymagają hartowania, nie cała powierzchnia.
☐ Stal ma już zawartość węgla i hartowność niezbędną do osiągnięcia określonej twardości powierzchni.
☐ Wymagany przypadek jest płytki do umiarkowanego i zlokalizowany, a nie obudowa wzbogacona w węgiel na skomplikowanych powierzchniach.
☐ Częścią jest wał, szpilka, wałek, splajn lub duży komponent z określonymi powierzchniami roboczymi.
☐ Produkcja odbywa się w linii lub w trybie jednoczęściowym, niezbyt duże partie pieca.
☐ Ścisła kontrola zniekształceń powierzchni ma znaczenie dla naddatku na obróbkę wykańczającą.
☐ Sprzęt będzie obsługiwał jedną powtarzalną rodzinę części, a nie kilka geometrii.
☐ Rysunek nie został zaprojektowany w oparciu o stal do nawęglania.
Wynik 6–8: Hartowanie indukcyjne jest prawdopodobnie lepszym wyborem.
Wynik 3–5: Strefa szara — przetestować oba procesy na rzeczywistej części.
Wynik 0–2: Nawęglanie jest prawdopodobnie lepszym wyborem.
Jeśli część jest ze stali niskowęglowej do nawęglania i potrzebuje węgla w warstwie wierzchniej nad złożonymi powierzchniami roboczymi, nawęglanie może być logiczną ścieżką. Jeżeli stal ma już odpowiednią hartowność i tylko wybrane strefy wymagają obróbki, hartowanie indukcyjne zasługuje na poważną ocenę.
Pomiędzy tymi przypadkami istnieje szeroki zakres testów, Przegląd metalurgiczny i ekonomika produkcji decydują o odpowiedzi. Zmiana istniejącego elementu z nawęglania na hartowanie indukcyjne może również oznaczać zmianę gatunku stali, specyfikacja twardości, wymaganą głębokość obudowy i kolejność wykańczania, zamiast po prostu zastępować jedną maszynę inną.
Najbezpieczniejszym punktem wyjścia jest rysunek przedmiotu obrabianego, a nie maszyna do obróbki cieplnej. Zdefiniuj materiał, utwardzony obszar, głębokość nagniatania, wymagania dotyczące twardości i szybkości produkcji Pierwszy. Następnie wybierz proces i sprzęt wokół części, zamiast narzucać jej preferowany proces.
Często zadawane pytania
Czy hartowanie indukcyjne może zastąpić nawęglanie istniejącej części??
Nie poprzez samą wymianę sprzętu. Gatunek stali, głębokość nagniatania, specyfikacja twardości i kolejność wykańczania mogą wymagać przeglądu, zanim nawęglana część przejdzie do hartowania indukcyjnego.
Czy nagaźnianie zawsze jest procesem pieca wsadowego?
Nie. Powszechne są piece sercyjne i ciągłe, ale niskociśnieniowe nagarzanie zostało również opracowane do produkcji wysoce kontrolowanej, a nawet pojedynczej.
Czy hartowanie indukcyjne zawsze powoduje mniejsze zniekształcenia niż nawęglanie??
Może zapewnić bardziej precyzyjną kontrolę odkształceń powierzchni na odpowiednich częściach, ale nie jest wolne od zniekształceń. Szybkie lokalne naprężenia nagrzewanie i hartowanie mogą nadal powodować zmiany wymiarowe lub pęknięcia.
Który proces jest lepszy dla przekładni?
Oba są stosowane. Nawęglanie tworzy warstwę wzbogaconą w węgiel na powierzchni zęba; hartowanie indukcyjne stosuje się przy wymiarowaniu, konfiguracja lub pożądany wzór utwardzenia sprzyja selektywnej obróbce.
Umieść rysunek przed maszyną
Prześlij nam gatunek stali, utwardzony obszar, głębokość obudowy i wydajność produkcji na podstawie rysunku. Sprawdzimy hartowanie indukcyjne pod kątem nawęglania dla konkretnego komponentu.


