
Endurecimiento por inducción vs. Carburización: Cómo elegir el proceso adecuado
Una superficie dura con un núcleo más resistente puede ser producida por más de una vía de tratamiento térmico. Un dibujo marcado «endurecido en la superficie» no, por sí mismo, te dice si la pieza debe ser cementada o endurecida por inducción.
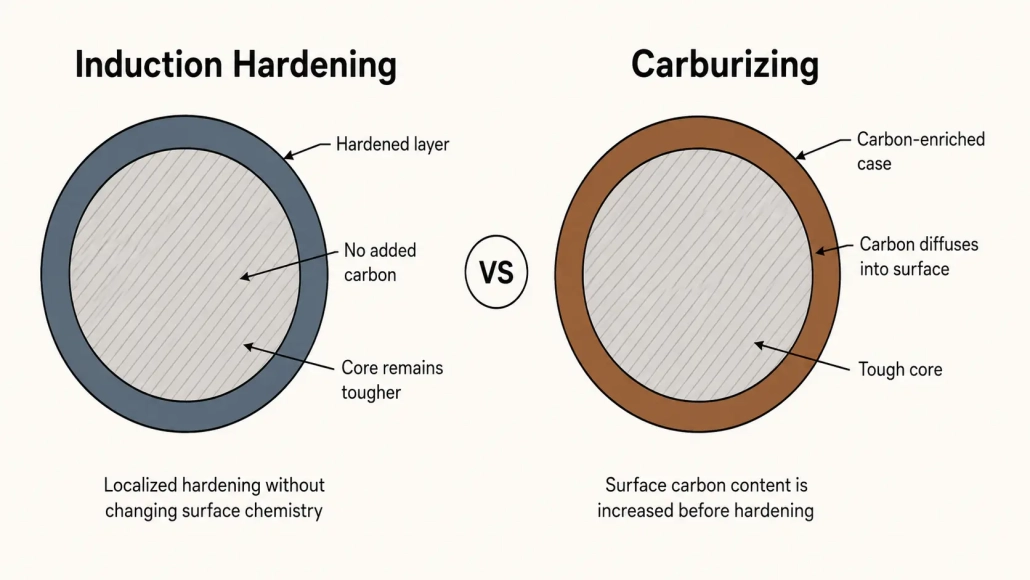
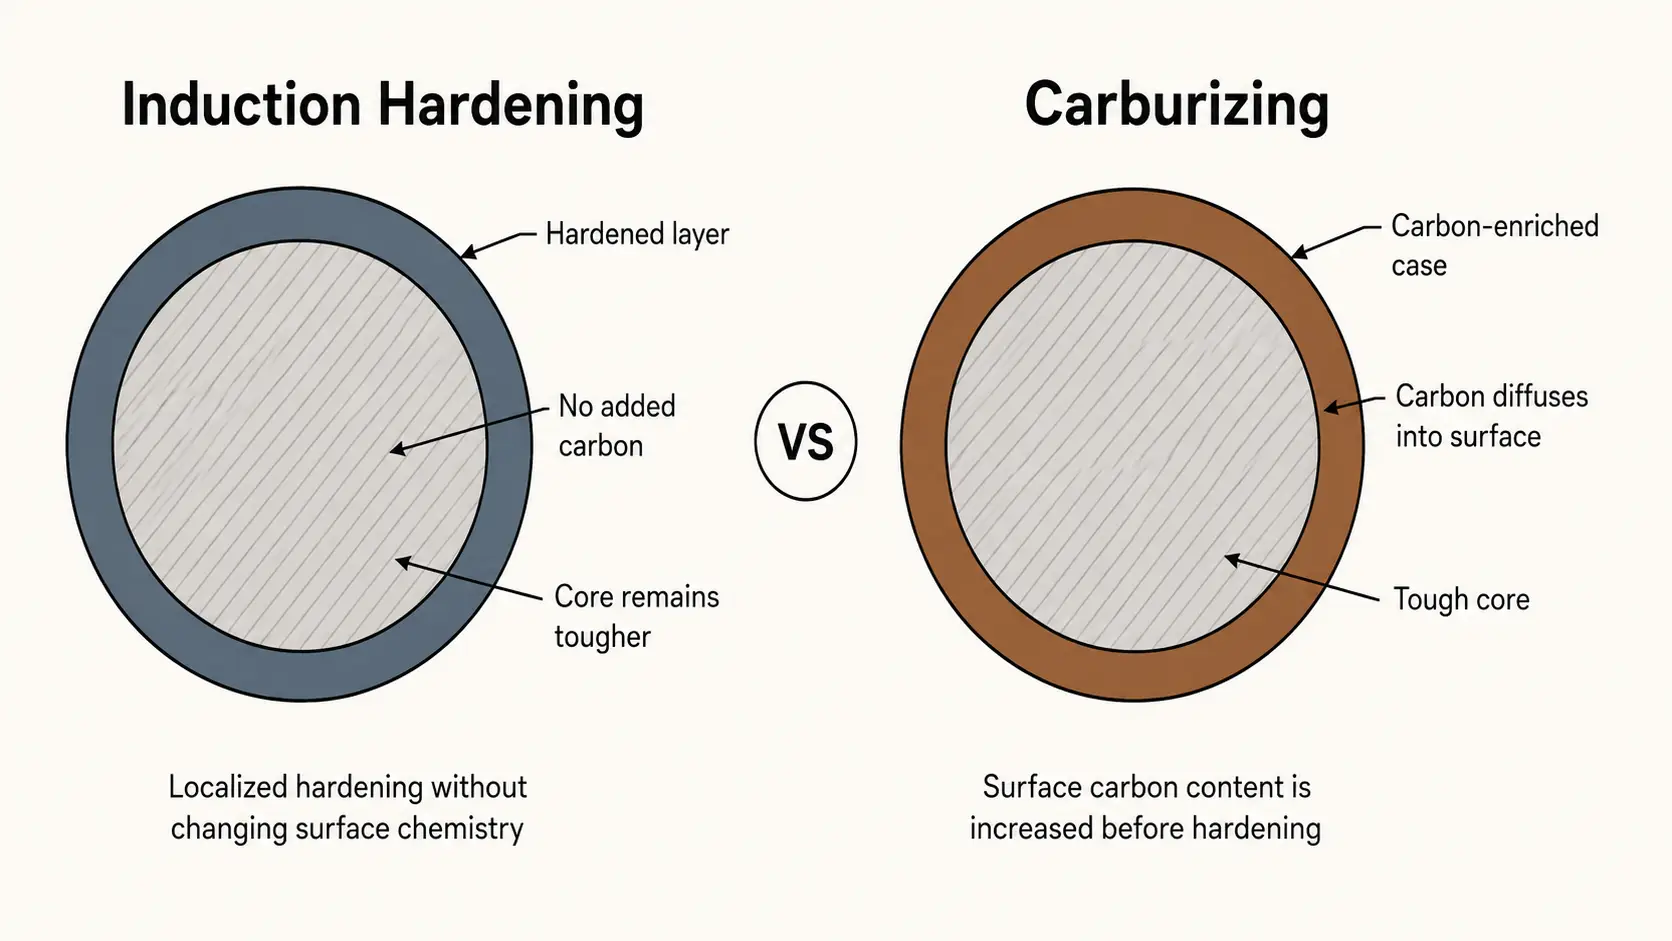
Los dos procesos pueden cumplir objetivos de diseño similares, pero llegan allí de manera diferente. La cementación cambia el contenido de carbono cerca de la superficie antes del endurecimiento. El endurecimiento por inducción se basa en el carbono y la endurecibilidad ya presentes en el acero, calentando áreas seleccionadas y luego templándolas.
Esa diferencia afecta la elección del material, geometría de la zona endurecida, distorsión, flujo de producción y equipo. Para un eje, engranaje, pasador o componente de transmisión, la pregunta útil no es «qué proceso es mejor?» sino «qué proceso se adapta a esta pieza?»
1. «Temple de superficie» No significa solo cementación
La terminología puede ser confusa. La cementación es un proceso de endurecimiento superficial, pero no es la única forma de producir una superficie dura y un núcleo más resistente. El endurecimiento por inducción generalmente se discute como un proceso de endurecimiento superficial o tratamiento térmico localizado porque endurece el acero existente sin añadir deliberadamente carbono a la superficie.
Para el trabajo de selección, la distinción metalúrgica importa más que la etiqueta. Resumen de endurecimiento superficial de ASM International discute el endurecimiento por inducción y la cementación como rutas diferentes con diferentes requisitos de material y proceso.
2. Cómo la cementación produce la capa endurecida
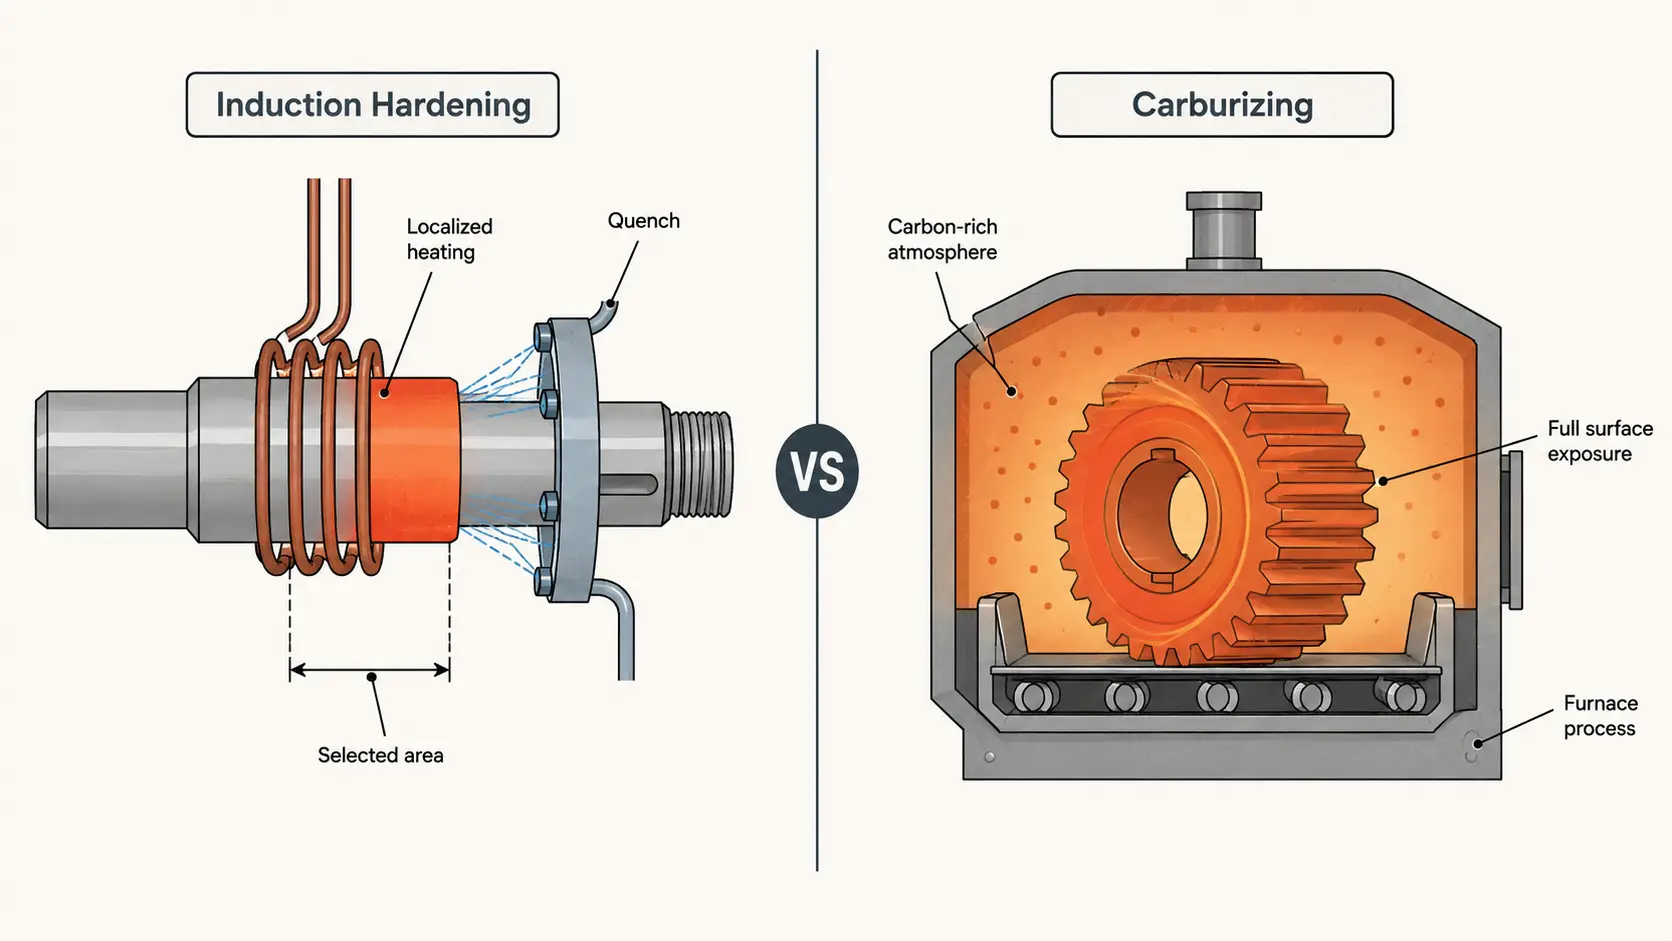
La cementación es un proceso termoquímico. Un componente de acero se mantiene a una temperatura elevada en un entorno rico en carbono para que el carbono pueda difundirse en su superficie. La capa enriquecida en carbono se endurece posteriormente, normalmente mediante temple, mientras que el núcleo de menor carbono conserva una combinación diferente de propiedades.
Por esto la cementación se asocia estrechamente con aceros de cementación de bajo carbono y baja aleación. El Referencia del NIST sobre tratamiento térmico de hierro y acero señala que los grados de carbono más bajo se utilizan ampliamente para la cementación, aunque los aceros de carbono medio se usan comúnmente en condiciones de tratamiento térmico. ASM Carburización con gas el capítulo identifica temperatura, potencial y tiempo de carbono como variables principales de proceso.
La profundidad de la caja está ligada a la difusión. Una capa carburada más profunda generalmente requiere más tiempo de carburación, aunque la temperatura, la tecnología de hornos y las estrategias de presión/difusión pueden cambiar el ciclo.
La carburización tiene un sentido particular cuando el componente se diseñó alrededor de un acero de grado carburador y una carcasa enriquecida con carbono forma parte de la estructura metalúrgica requerida. Engranajes y piñones son ejemplos familiares, pero el dibujo y el mantenimiento deben decidir la ruta, no solo el nombre de la pieza.
3. Cómo difiere el proceso de endurecimiento por inducción
El endurecimiento por inducción normalmente no aumenta el carbono superficial. Una bobina de inducción calienta una región seleccionada de la pieza de trabajo; la zona requerida se introduce en el rango de austenitización y luego se templa para producir la estructura endurecida. ASM describe específicamente el endurecimiento por inducción como una forma de endurecer una superficie sin alterar la composición química de la capa superficial.
como no hay un paso de carburización, el acero en sí debe contener suficiente carbono y tener suficiente capacidad de endurecer para alcanzar el resultado especificado. ASM señala que los aceros elegidos para el endurecimiento por inducción necesitan un contenido de carbono adecuado y aleaciones para la distribución de dureza requerida; los aceros de carbono medio son opciones comunes.
El proceso también puede ser muy localizado. Un diario de rodamiento en un eje largo puede tratarse sin que todo el eje pase por un ciclo de horno. Se puede endurecer una superficie cilíndrica más larga endurecerse por escaneo, con la zona de calentamiento y temple moviéndose a lo largo de la pieza.
Esa localización es una de las razones por las que se considera el endurecimiento por inducción para ejes, pinos, rodillos, estrías y componentes grandes con superficies de trabajo definidas.
4. Endurecimiento por inducción vs. Carburación de un vistazo
| Factor de selección | Endurecimiento por inducción | Carburización |
|---|---|---|
| Química superficial | Normalmente sin cambios | El carbono se difunde en la superficie |
| Enfoque típico de material | El acero ya tiene suficiente carbono y endurecibilidad | Grados de carburización de bajo carbono comúnmente |
| Área calentada | Puede localizarse en zonas seleccionadas | Pieza se procesa en un entorno de carburización |
| Patrón endurecido | Fuertemente influenciado por la bobina, movimiento y temple | Fuertemente influenciado por la difusión de carbono y el posterior endurecimiento |
| Flujo de producción | Bien adaptado para procesamiento en línea y de una sola pieza | Comúnmente procesamiento en horno por lotes o continuo; También existen sistemas de pieza única |
| Principales variables | Potencia, frecuencia, Tiempo de calentamiento, geometría de la bobina, Movimiento, Temple | Temperatura, Potencial de carbono, Tiempo, Estrategia de difusión, Temple |
| Herramientas | A menudo se requiere bobina y accesorio específicos para la pieza | Accesorios de horno, El control de atmósfera y el sistema de temple son centrales |
La tabla es una herramienta de cribado inicial. Existen engranajes endurecidos por inducción y ejes carburizados. Los nombres de los componentes son reglas de selección deficientes.
5. La elección del material puede decidir el problema antes que la máquina
Si un componente todavía está en la etapa de diseño, el material y el tratamiento térmico deben considerarse juntos.
Un acero de cementación bajo en carbono seleccionado para desarrollar una capa rica en carbono dura y un núcleo resistente no es automáticamente un buen candidato para el endurecimiento por inducción convencional. Por el contrario, si un acero de carbono medio ya tiene la templeabilidad necesaria para la dureza superficial especificada, la carbonatación puede añadir un paso metalúrgico que el diseño no requiere.
Sustituir la carburización por endurecimiento por inducción no es simplemente una sustitución del equipo. Grado del material, caso requerido, propiedades del núcleo y el dibujo pueden necesitar revisión.
Guía de ASM para selección de aceros para cementación de caja trata los aceros y aceros para inducción o cementación como categorías separadas de selección de materiales.
6. Área endurecida y tamaño de pieza suelen favorecer la inducción
Considere un eje largo eso necesita dureza solo en dos muñequillas de apoyo. Tratar esas zonas individualmente puede ser más práctico que enviar todo el componente a través de un proceso de horno.
La inducción se vuelve particularmente atractiva cuando el área endurecida está claramente definida: una muñequilla, superficie del pasador, estría, pista o sección seleccionada de un componente grande. ASM también señala que el endurecimiento por inducción o por llama puede usarse cuando los dientes de engranaje necesitan alta dureza pero el tamaño o configuración de la pieza no permiten carburizar y templar toda la pieza.
Esto no significa «gran parte = inducción.» Transiciones de diámetro, los hombros y el acceso restringido al temple pueden complicar el diseño de la bobina y el patrón de calentamiento. La ventaja es la capacidad de diseñar el proceso alrededor de la zona que realmente necesita tratamiento.
Para superficies cilíndricas largas, la siguiente pregunta puede ser endurecimiento de posición fija versus escaneo. Nuestra guía sobre cómo seleccionar un sistema de endurecimiento por inducción entra más en potencia, frecuencia, profundidad del temple y requisitos de la pieza de trabajo.
7. Distorsión: La inducción puede ayudar, pero no está libre de distorsión
La cementación y el ciclo de endurecimiento posterior pueden producir cambios dimensionales, por lo que la distorsión debe considerarse en la planificación del proceso y en los permisos de acabado. El material de ASM sobre engranajes cementados trata específicamente la distorsión por tratamiento térmico como parte de la planificación del proceso.
El endurecimiento por inducción calienta un volumen más limitado de material en muchas aplicaciones y puede ofrecer un control más preciso de la distorsión superficial en piezas adecuadas. ASM cita un control más preciso de la distorsión superficial que la cementación convencional, junto con el flujo y la repetibilidad de una sola pieza, para ciertas aplicaciones de transmisión aeroespacial.
Eso no es lo mismo que decir que la inducción no causa distorsión. Calentamiento localizado rápido, esfuerzos de atenuación, una bobina inadecuada o una geometría difícil aún pueden provocar cambios dimensionales o grietas. Ambos procesos requieren validación de la pieza real.
8. El volumen de producción no produce un ganador sencillo
El endurecimiento por inducción encaja de forma natural en la fabricación automatizada. Se puede posicionar, calentarse, templarse y pasar a la siguiente operación, mientras que el equipo CNC puede coordinar la posición de escaneo, la velocidad de desplazamiento, la rotación y el enfriamiento. Para ejes repetidos y piezas similares, una sistema CNC de endurecimiento por inducción puede reproducir un movimiento y secuencia de calentamiento establecidos.
La cementación no debe descartarse como un proceso antiguo solo por lotes. Los hornos por lotes y continuos siguen siendo métodos de producción establecidos, mientras que también se ha desarrollado el cementado a baja presión para una producción altamente controlada e incluso de una sola pieza. ASM ha publicado trabajos específicamente sobre sistemas de cementación de flujo de una sola pieza verdaderos.
La economía depende del rendimiento, mezcla de piezas, caso requerido, operaciones de acabado y equipo existente en la planta. Un gran lote diseñado alrededor de una ruta de cementación puede adaptarse muy bien a una operación de horno. Una línea que necesita tratamiento selectivo de zonas específicas puede integrarse más directamente con la inducción.
9. ¿Qué pasa con los engranajes??
Engranajes es donde las reglas simples se vuelven riesgosas.
El cementado es una vía establecida para muchos engranajes de acero porque se puede desarrollar una capa enriquecida de carbono alrededor de la superficie del diente mientras se mantienen las propiedades del núcleo requeridas. El endurecimiento por inducción también se utiliza para engranajes cuando el tamaño, configuración, método de producción o el patrón de endurecimiento deseado favorecen un tratamiento selectivo. El material de tratamiento térmico de engranajes de ASM cubre tanto el cementado como el endurecimiento por inducción, en lugar de tratar cualquiera de ellos como una solución universal.
Los engranajes grandes pueden introducir opciones adicionales como el endurecimiento circunferencial, el tratamiento diente por diente y diferentes estrategias de escaneo. Esas decisiones merecen su propio análisis de proceso en lugar de una regla de que cada engranaje pertenece a un solo método de tratamiento térmico.
10. Una Verificación Práctica de Selección
Marque cada afirmación que corresponda a su pieza y cuente las marcas.
☐ Solo áreas de trabajo definidas (cigüeñales, estrías, carriles de rodadura) necesitan endurecimiento, no toda la superficie.
☐ El acero ya tiene el contenido de carbono y la capacidad de endurecimiento para alcanzar la dureza superficial especificada.
☐ La capa requerida es poco profunda a moderada y localizada, no una capa profunda enriquecida con carbono sobre superficies complicadas.
☐ La pieza es un eje, pasador, rodillo, estriado o componente grande con superficies de trabajo definidas.
☐ La producción es en línea o flujo de pieza única, no grandes lotes de horno.
☐ El control estricto de la distorsión de la superficie importa para la tolerancia de acabado.
☐ El equipo funcionará con una familia de piezas repetible en lugar de varias geometrías.
☐ El plano no fue diseñado alrededor de un acero de grado para cementación.
Puntuación 6–8: La endurecimiento por inducción probablemente sea la opción más adecuada.
Puntuación 3–5: Zona gris: probar ambos procesos en la pieza real.
Puntuación 0–2: La cementación probablemente sea la opción más adecuada.
Si la pieza es un acero cementable de bajo carbono y necesita una capa enriquecida en carbono sobre superficies de trabajo complejas, La cementación puede ser la ruta lógica. Si el acero ya tiene una templabilidad adecuada y solo se necesitan tratar zonas seleccionadas, el endurecimiento por inducción merece una evaluación seria.
Entre esos casos hay un amplio rango donde las pruebas, la revisión metalúrgica y la economía de producción deciden la respuesta. Cambiar un componente existente de cementación a endurecimiento por inducción también puede significar revisar la calidad del acero, especificación de dureza, requisito de profundidad de capa y secuencia de acabado en lugar de simplemente reemplazar una máquina por otra.
El punto de partida más seguro es el dibujo de la pieza de trabajo, no la máquina de tratamiento térmico. Defina el material, área endurecida, profundidad de la capa, requisito de dureza y velocidad de producción primero. Luego seleccione el proceso y el equipo alrededor de la pieza en lugar de forzar la pieza en un proceso preferido.
Preguntas frecuentes
¿Puede el endurecimiento por inducción reemplazar el cementado en una pieza existente??
No solo cambiando el equipo. El grado de acero, profundidad de la capa, especificación de dureza y secuencia de acabado pueden necesitar revisión antes de que una pieza cementada pase al endurecimiento por inducción.
¿La cementación siempre es un proceso de horno por lotes??
No. Los hornos por lotes y continuos son comunes, pero también se ha desarrollado el cementado a baja presión para una producción altamente controlada e incluso de una sola pieza.
¿El endurecimiento por inducción siempre causa menos distorsión que el cementado??
Puede ofrecer un control más estricto de la distorsión superficial en piezas adecuadas, pero no está libre de distorsión. El calentamiento rápido localizado y las tensiones del temple aún pueden producir cambios dimensionales o grietas.
¿Qué proceso es mejor para los engranajes??
Ambos se utilizan. La cementación desarrolla una capa enriquecida en carbono sobre la superficie del diente; El endurecimiento por inducción se usa cuando el tamaño, configuración o el patrón de endurecimiento deseado favorece el tratamiento selectivo.
Pon el plano antes que la máquina
Envíanos el grado de acero, área endurecida, la profundidad de capa y la tasa de producción de tu plano. Revisaremos el endurecimiento por inducción frente a la cementación para tu componente específico.


