
Tôi cứng bằng cảm ứng so với. Tôi cacbua hóa: Cách Chọn Quy Trình Phù Hợp
Bề mặt cứng với lõi cứng hơn có thể được tạo ra bằng nhiều cách xử lý nhiệt. Bản vẽ được đánh dấu “bề mặt cứng lại” không, tự nó, cho bạn biết bộ phận đó nên được chế hòa khí hay làm cứng bằng cảm ứng.
Hai quy trình có thể phục vụ các mục tiêu thiết kế tương tự, nhưng họ đến đó theo cách khác. Carburizing làm thay đổi hàm lượng carbon gần bề mặt trước khi đông cứng. Quá trình làm cứng cảm ứng phụ thuộc vào carbon và độ cứng đã có trong thép, làm nóng các khu vực được chọn và sau đó làm nguội chúng.
Sự khác biệt đó ảnh hưởng tới việc lựa chọn chất liệu, hình học vùng cứng, biến dạng, quy trình sản xuất và thiết bị. Đối với một trục, bánh răng, chốt hoặc bộ phận truyền động, câu hỏi hữu ích không phải là “quá trình nào tốt hơn?” nhưng “quá trình nào phù hợp với phần này?”
1. “Làm cứng vỏ” Không có nghĩa là chỉ thấm cacbon
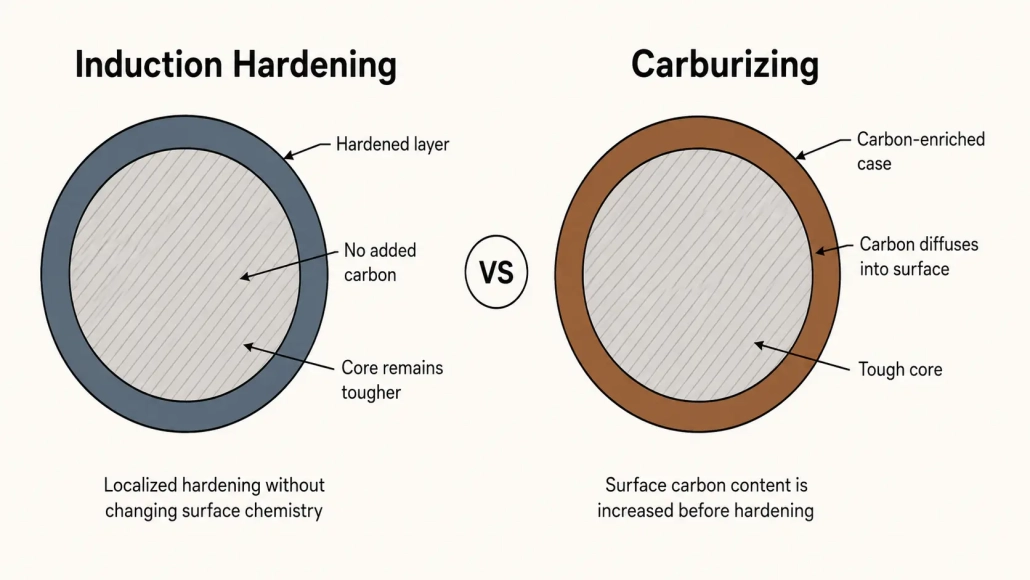
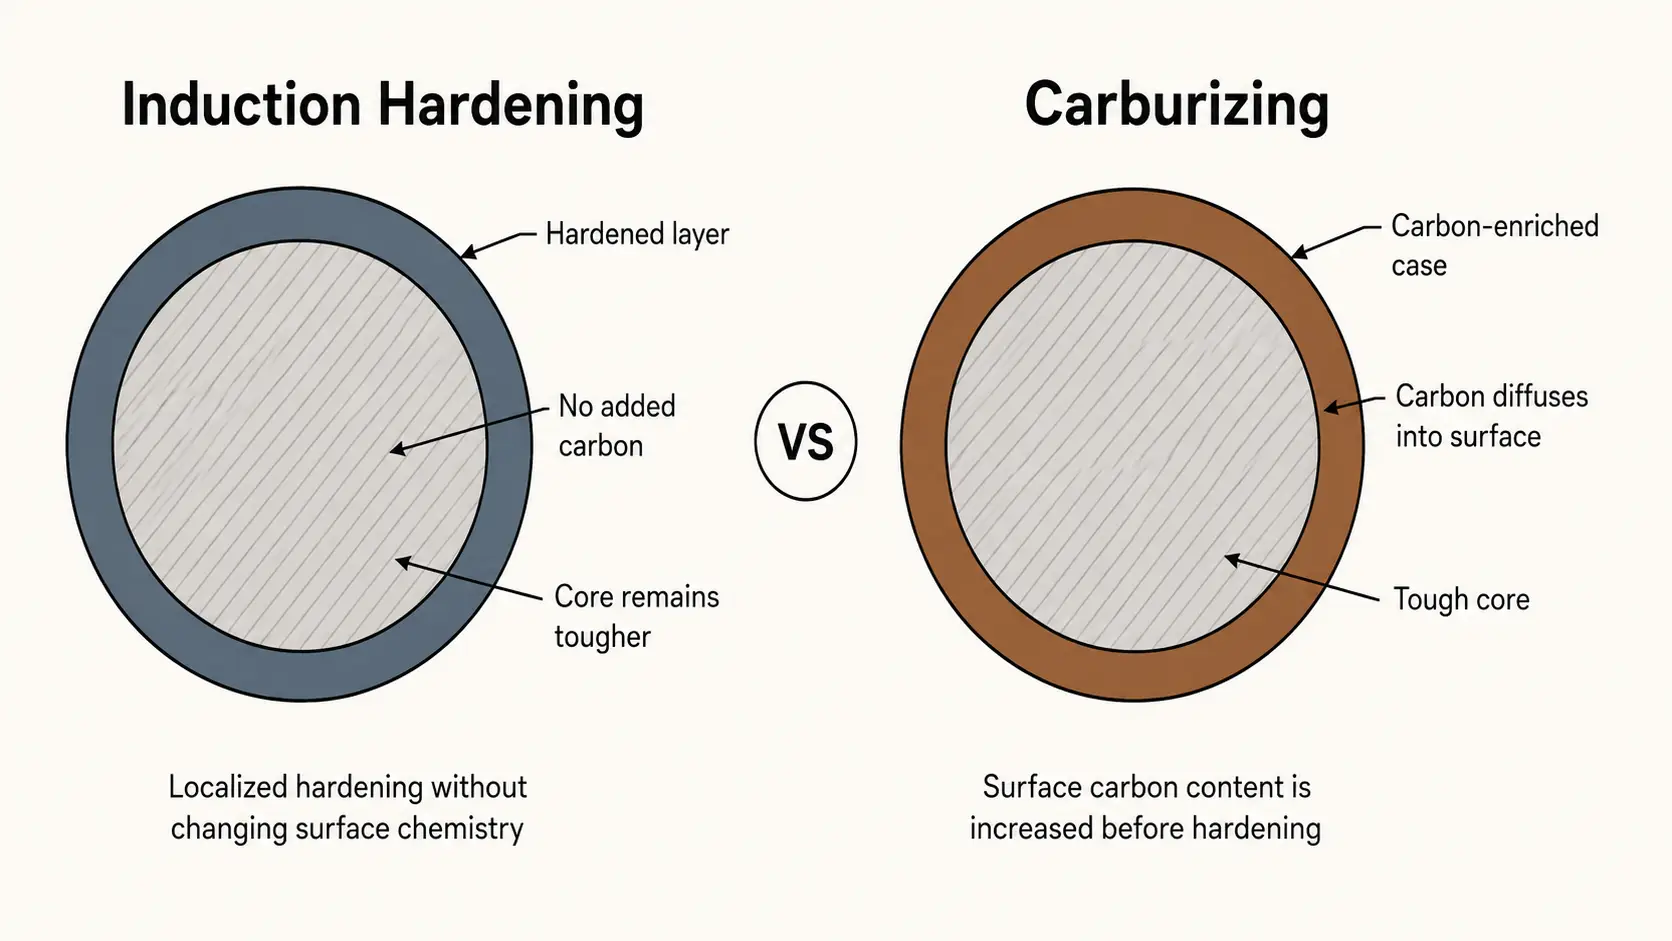
Thuật ngữ có thể gây nhầm lẫn. Carburizing là một quá trình làm cứng trường hợp, nhưng đó không phải là cách duy nhất để tạo ra bề mặt cứng và lõi cứng hơn. Làm cứng cảm ứng thường được thảo luận như một quá trình làm cứng bề mặt hoặc xử lý nhiệt cục bộ vì nó làm cứng thép hiện có mà không cố tình thêm carbon vào bề mặt.
Đối với công việc tuyển chọn, sự khác biệt về luyện kim quan trọng hơn nhãn hiệu. Tổng quan về tăng cứng bề mặt của ASM International thảo luận về tôi cứng bằng cảm ứng và tôi cacbon hóa như những con đường khác nhau với các yêu cầu về vật liệu và quy trình khác nhau.
2. Cách tôi cacbon hóa tạo ra lớp bề mặt cứng
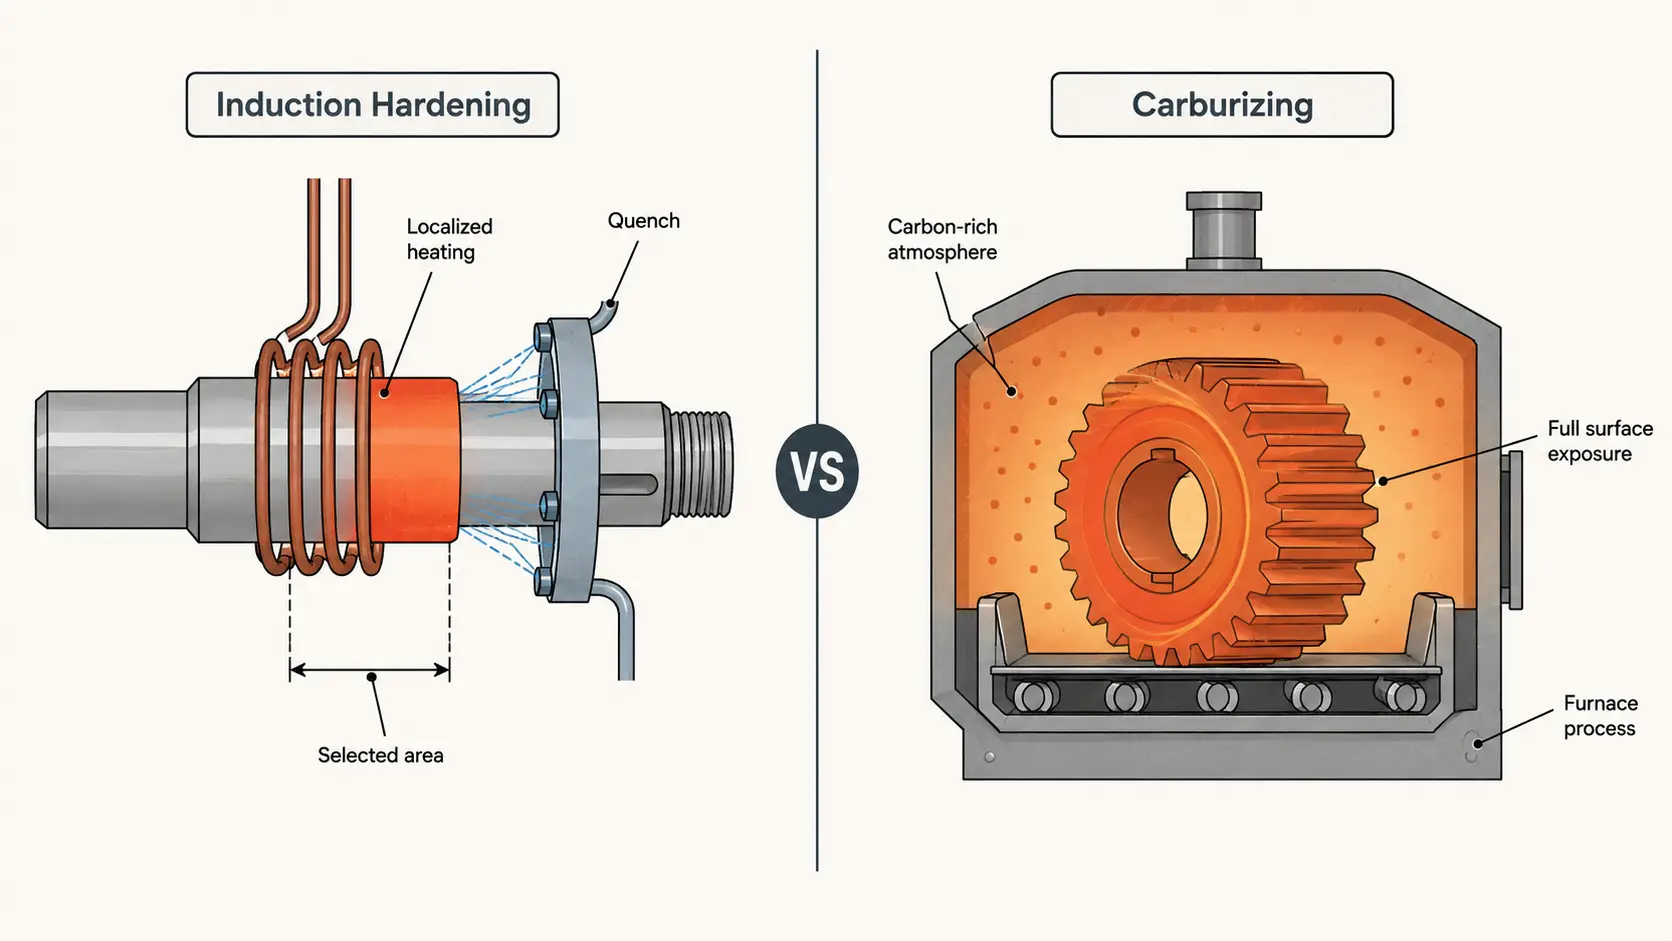
Cacbon hóa là một quá trình hóa nhiệt. Một chi tiết thép được giữ ở nhiệt độ cao trong môi trường giàu cacbon để cacbon có thể khuếch tán vào bề mặt của nó. Lớp giàu cacbon sau đó được tôi cứng, thường bằng cách tôi nước, trong khi lõi có hàm lượng cacbon thấp giữ lại một sự kết hợp các tính chất khác nhau.
Đây là lý do tại sao quá trình cacbon hóa có liên quan chặt chẽ với thép cacbon hóa thấp và hợp kim thấp. The Tài liệu tham khảo của NIST về xử lý nhiệt sắt thép lưu ý rằng các loại có hàm lượng carbon thấp hơn được sử dụng rộng rãi để chế hòa khí, trong khi thép cacbon trung bình thường được sử dụng trong điều kiện xử lý nhiệt. ASM Chế hòa khí bằng khí chương xác định nhiệt độ, tiềm năng carbon và thời gian là các biến quá trình chính.
Độ sâu trường hợp gắn liền với sự khuếch tán. Lớp cacbon hóa sâu hơn thường đòi hỏi nhiều thời gian cacbon hóa hơn, mặc dù nhiệt độ, Công nghệ lò và các chiến lược tăng/pha loãng có thể thay đổi chu trình.
Gia cacbon hóa trở nên hợp lý khi chi tiết được thiết kế dựa trên thép cấp gia cacbon và một lớp vỏ giàu carbon là một phần của cấu trúc kim loại cần thiết. Bánh răng và trục răng là những ví dụ quen thuộc, nhưng bản vẽ và yêu cầu dịch vụ nên quyết định phương án, không chỉ tên chi tiết.
3. Quy trình tôi cứng bằng cảm ứng khác như thế nào
Tôi cứng bằng cảm ứng thường không làm tăng hàm lượng carbon bề mặt. Một cuộn cảm nhiệt làm nóng một vùng được chọn của chi tiết gia công; vùng cần thiết được đưa vào phạm vi austenit hóa và sau đó được tôi nguội để tạo ra cấu trúc cứng. ASM mô tả cụ thể tôi cứng cảm ứng như một phương pháp làm cứng bề mặt mà không thay đổi thành phần hóa học của lớp bề mặt.
Bởi vì không có bước thấm cacbon, chính thép phải chứa đủ cacbon và có độ nhiệt luyện đủ để đạt được kết quả quy định. ASM lưu ý rằng thép được chọn để làm cứng cảm ứng cần hàm lượng carbon và hợp kim phù hợp để phân bổ độ cứng cần thiết; thép carbon trung bình là sự lựa chọn phổ biến.
Quá trình này cũng có thể được bản địa hóa cao. Có thể xử lý ổ trục trên trục dài mà không cần đưa toàn bộ trục qua chu trình nung. Một bề mặt hình trụ dài hơn có thể quét cứng, với vùng gia nhiệt và làm nguội di chuyển dọc theo bộ phận.
Sự định vị đó là một lý do khiến việc làm cứng cảm ứng được xem xét đối với trục, chốt, các con lăn, các đường trục và các thành phần lớn có bề mặt làm việc được xác định.
4. Tôi cứng bằng cảm ứng so với. Sơ lược về cacbon hóa
| Yếu tố lựa chọn | Làm cứng cảm ứng | Tôi cacbua hóa |
|---|---|---|
| Hóa học bề mặt | Bình thường không thay đổi | Carbon khuếch tán vào bề mặt |
| Cách tiếp cận vật liệu điển hình | Thép đã có đủ cacbon và độ cứng | Các loại cacbon hóa có hàm lượng carbon thấp phổ biến |
| Khu vực gia nhiệt | Có thể được bản địa hóa thành các vùng đã chọn | Một phần được xử lý trong môi trường cacbon hóa |
| Mẫu cứng | Bị ảnh hưởng mạnh bởi cuộn dây, chuyển động và dập tắt | Bị ảnh hưởng mạnh bởi khuếch tán carbon và quá trình làm cứng sau đó |
| Quy trình sản xuất | Phù hợp cho gia công trực tuyến và một mảnh | Thường dùng xử lý theo lô hoặc liên tục trong lò nung; cũng tồn tại các hệ thống đơn lớp |
| Các biến số chính | Công suất, tần số, thời gian gia nhiệt, hình học cuộn dây, chuyển động, dập nguội | Nhiệt độ, thế cacbon, thời gian, chiến lược khuếch tán, dập nguội |
| Dụng cụ | Cuộn dây và đồ gá chuyên dụng cho từng bộ phận thường cần thiết | Đồ gá lò, kiểm soát khí quyển và hệ thống tôi là trung tâm |
Bàn là công cụ sàng lọc ban đầu. Có các bánh răng gia cố cảm ứng và trục được thấm cacbon. Tên linh kiện là các quy tắc lựa chọn kém.
5. Lựa chọn vật liệu có thể quyết định vấn đề trước khi máy móc làm
Nếu một linh kiện vẫn đang ở giai đoạn thiết kế, vật liệu và xử lý nhiệt nên được xem xét cùng nhau.
Một loại thép cacbon thấp được chọn để phát triển lớp ngoài giàu cacbon cứng và lõi dai không tự động là ứng cử viên tốt cho việc tôi theo cảm ứng thông thường. Ngược lại, nếu một loại thép trung bình đã có khả năng tôi cần thiết cho độ cứng bề mặt được chỉ định, cacbon hóa có thể thêm một bước luyện kim mà thiết kế không yêu cầu.
Do đó, việc thay thế cacbon hóa bằng làm cứng cảm ứng không chỉ đơn giản là thay thế thiết bị. Cấp vật liệu, trường hợp bắt buộc, các thuộc tính cốt lõi và bản vẽ đều có thể cần được xem xét lại.
Hướng dẫn của ASM về lựa chọn thép để làm cứng vỏ xử lý thép cacbon hóa và thép để làm cứng cảm ứng hoặc ngọn lửa như các loại lựa chọn vật liệu riêng biệt.
6. Vùng cứng và kích thước bộ phận thường thiên về cảm ứng
Xem xét một trục dài chỉ cần độ cứng trên hai vòng bi lược. Việc xử lý các vùng này riêng lẻ có thể thực tế hơn so với việc đưa toàn bộ bộ phận qua quá trình lò.
Cảm ứng trở nên đặc biệt hấp dẫn khi vùng cứng được xác định rõ ràng: một thanh tròn, bề mặt chốt, rãnh, đường chạy hoặc phần được chọn của một chi tiết lớn. ASM cũng lưu ý rằng tôi cảm ứng hoặc làm cứng ngọn lửa có thể được sử dụng khi răng bánh răng cần độ cứng cao nhưng kích thước hoặc cấu hình chi tiết không phù hợp để cacbon hóa và làm nguội toàn bộ chi tiết.
Điều này không có nghĩa là “phần lớn = cảm ứng.” Sự chuyển tiếp đường kính, vai và việc hạn chế truy cập làm nguội có thể làm phức tạp thiết kế cuộn dây và mô hình nhiệt. Ưu điểm là khả năng thiết kế quá trình xung quanh vùng thực sự cần xử lý.
Đối với bề mặt hình trụ dài, câu hỏi tiếp theo có thể là làm cứng cố định vị trí hay quét. Hướng dẫn của chúng tôi về cách chọn hệ thống làm cứng cảm ứng đi sâu hơn vào công suất, tần số, độ sâu lớp cứng và yêu cầu chi tiết gia công.
7. Biến dạng: Cảm ứng có thể giúp, nhưng nó không phải là không biến dạng
Quá trình cacbon hóa và chu trình đông cứng tiếp theo có thể tạo ra sự thay đổi kích thước, vì vậy sự biến dạng phải được xem xét trong việc lập kế hoạch quy trình và cho phép hoàn thiện. Vật liệu của ASM trên các bánh răng được cacbon hóa đặc biệt xử lý biến dạng xử lý nhiệt như một phần của quy trình lập kế hoạch.
Làm cứng cảm ứng làm nóng một khối lượng vật liệu hạn chế hơn trong nhiều ứng dụng và có thể kiểm soát chặt chẽ hơn sự biến dạng bề mặt ở các bộ phận phù hợp. ASM trích dẫn khả năng kiểm soát biến dạng bề mặt chặt chẽ hơn so với quá trình cacbon hóa thông thường, cùng với dòng chảy một mảnh và khả năng lặp lại, đối với một số ứng dụng truyền tải hàng không vũ trụ.
Điều đó không có nghĩa là cảm ứng không gây biến dạng. Gia nhiệt cục bộ nhanh, ứng suất dập tắt, cuộn dây không phù hợp hoặc hình học khó vẫn có thể dẫn đến thay đổi kích thước hoặc nứt nẻ. Cả hai quy trình đều cần xác nhận chi tiết thực tế.
8. Sản lượng sản xuất không tạo ra sản phẩm đơn giản
Gia nhiệt cảm ứng tự nhiên phù hợp với sản xuất tự động. Một chi tiết có thể được định vị, nung nóng, tôi và chuyển sang thao tác tiếp theo, trong khi thiết bị CNC có thể phối hợp vị trí quét, tốc độ di chuyển, quay và dũng. đối với trục lặp lại và các bộ phận tương tự, Một hệ thống tôi cứng cảm ứng CNC có thể tái tạo chuỗi chuyển động và gia nhiệt đã thiết lập.
Quá trình thấm cacbon không nên bị xem là quy trình chỉ theo lô cũ. lò mẻ và lò liên tục vẫn là phương pháp sản xuất truyền thống, trong khi cacbon áp suất thấp cũng đã được phát triển cho sản xuất kiểm soát chặt chẽ và thậm chí sản xuất đơn lẻ. ASM đã công bố công trình cụ thể về các hệ thống cacbon hóa dòng chảy đơn thực sự.
Kinh tế phụ thuộc vào sản lượng, hỗn hợp linh kiện, trường hợp bắt buộc, các hoạt động hoàn thiện và thiết bị hiện có. Một lô lớn được thiết kế theo lộ trình cacbon có thể rất phù hợp với hoạt động lò nung. Một dây chuyền cần xử lý chọn lọc các vùng cụ thể có thể tích hợp trực tiếp hơn với cảm ứng.
9. Thế còn bánh răng?
Bánh răng là nơi các quy tắc đơn giản trở nên rủi ro.
Chế hòa khí là một lộ trình đã được thiết lập cho nhiều bánh răng thép vì vỏ giàu carbon có thể được phát triển xung quanh bề mặt răng trong khi vẫn duy trì các đặc tính cốt lõi cần thiết. Làm cứng cảm ứng cũng được sử dụng cho các bánh răng khi kích thước, cấu hình, phương pháp sản xuất hoặc mẫu cứng mong muốn sẽ hỗ trợ xử lý chọn lọc. Vật liệu xử lý nhiệt bánh răng của ASM bao gồm cả quá trình cacbon hóa và làm cứng cảm ứng thay vì coi đó là một giải pháp phổ biến.
Bánh răng lớn có thể đưa ra các lựa chọn bổ sung như tôi luyện bề mặt bao quanh, xử lý từng răng một và các chiến lược quét khác nhau. Những quyết định này xứng đáng được phân tích quy trình riêng thay vì áp dụng quy tắc rằng mỗi bánh răng thuộc một phương pháp tôi luyện nhiệt.
10. Kiểm tra Lựa chọn Thực tiễn
Kiểm tra từng tuyên bố phù hợp với chi tiết của bạn và đếm số lượt kiểm tra.
☐ Chỉ khu vực làm việc được xác định (trục, răng then, rãnh bi) cần tôi luyện, không phải toàn bộ bề mặt.
☐ Thép đã có hàm lượng carbon và độ cứng để đạt độ cứng bề mặt quy định.
☐ Trường hợp bắt buộc là nông đến trung bình và cục bộ, không phải là một trường hợp giàu carbon sâu trên các bề mặt phức tạp.
☐ Bộ phận này là một trục, ghim, con lăn, spline hoặc thành phần lớn với bề mặt làm việc được xác định.
☐ Sản xuất theo quy trình nội tuyến hoặc một sản phẩm, lô lò không lớn.
☐ Kiểm soát chặt chẽ các vấn đề biến dạng bề mặt cho phép hoàn thiện.
☐ Thiết bị sẽ chạy một họ bộ phận có thể lặp lại thay vì một số hình học.
☐ Bản vẽ không được thiết kế xung quanh loại thép được cacbon hóa.
Điểm 6–8: Hardened bằng cảm ứng có khả năng phù hợp hơn.
Điểm 3–5: Vùng xám — thử cả hai quy trình trên chi tiết thực tế.
Điểm 0–2: Carburizing có khả năng phù hợp hơn.
Nếu chi tiết là thép một lớp cacbon thấp cho carburizing và cần có lớp bề mặt giàu cacbon trên các bề mặt làm việc phức tạp, carburizing có thể là phương án hợp lý. Nếu thép đã có khả năng làm cứng đủ và chỉ một số vùng được chọn cần xử lý, tôi luyện cảm ứng xứng đáng được đánh giá nghiêm túc.
Giữa những trường hợp đó là một phạm vi rộng mà việc thử nghiệm, xem xét kim loại học và kinh tế sản xuất quyết định câu trả lời. Thay đổi một chi tiết hiện có từ tôi luyện cacbon sang tôi luyện cảm ứng cũng có thể có nghĩa là xem xét lại loại thép, thông số độ cứng, yêu cầu độ sâu trường hợp và trình tự hoàn thiện thay vì đơn giản là thay thế một máy bằng máy khác.
Điểm khởi đầu an toàn nhất là bản vẽ chi tiết gia công, không phải là máy xử lý nhiệt. Xác định vật liệu, vùng tôi cứng, độ sâu thấm carbon, yêu cầu độ cứng và tốc độ sản xuất trước tiên. Sau đó chọn quy trình và thiết bị phù hợp với chi tiết thay vì ép chi tiết vào quy trình ưa thích.
Câu hỏi thường gặp
Tôi cảm ứng có thể thay thế thấm cacbon trên một chi tiết hiện có không?
Không chỉ bằng cách thay thiết bị. Loại thép, độ sâu thấm carbon, yêu cầu độ cứng và trình tự hoàn thiện đều có thể cần được xem xét trước khi một chi tiết đã thấm cacbon chuyển sang tôi cảm ứng.
Quá trình thấm cacbon có luôn luôn là quá trình trong lò mẻ không?
KHÔNG. Lò mẻ và lò liên tục đều phổ biến, nhưng thấm cacbon áp suất thấp cũng đã được phát triển để kiểm soát cao và thậm chí cho sản xuất từng chi tiết riêng lẻ.
Làm cứng cảm ứng có luôn luôn gây biến dạng ít hơn thấm cacbon không?
Nó có thể cung cấp khả năng kiểm soát biến dạng bề mặt chặt chẽ hơn trên các chi tiết phù hợp, nhưng không phải là không gây biến dạng. Nhiệt độ tăng nhanh cục bộ và ứng suất tôi luyện vẫn có thể gây thay đổi kích thước hoặc nứt.
Quy trình nào tốt hơn cho bánh răng?
Cả hai đều được sử dụng. Quá trình cacbon hóa tạo ra một lớp vỏ giàu carbon trên bề mặt răng; làm cứng cảm ứng được sử dụng khi kích thước, cấu hình hoặc mẫu cứng mong muốn hỗ trợ xử lý chọn lọc.
Đặt bản vẽ trước máy
Gửi cho chúng tôi loại thép, vùng tôi cứng, độ sâu trường hợp và tốc độ sản xuất từ bản vẽ của bạn. Chúng tôi sẽ xem xét quá trình làm cứng cảm ứng chống lại quá trình cacbon hóa cho bộ phận cụ thể của bạn.


