
感应淬火与. 渗碳: 如何选择正确的工艺
可以通过多种热处理途径生产具有更坚韧核心的硬表面. 已标记的图 “表面硬化” 不, 就其本身而言, 告诉您零件是否应该渗碳或感应淬火.
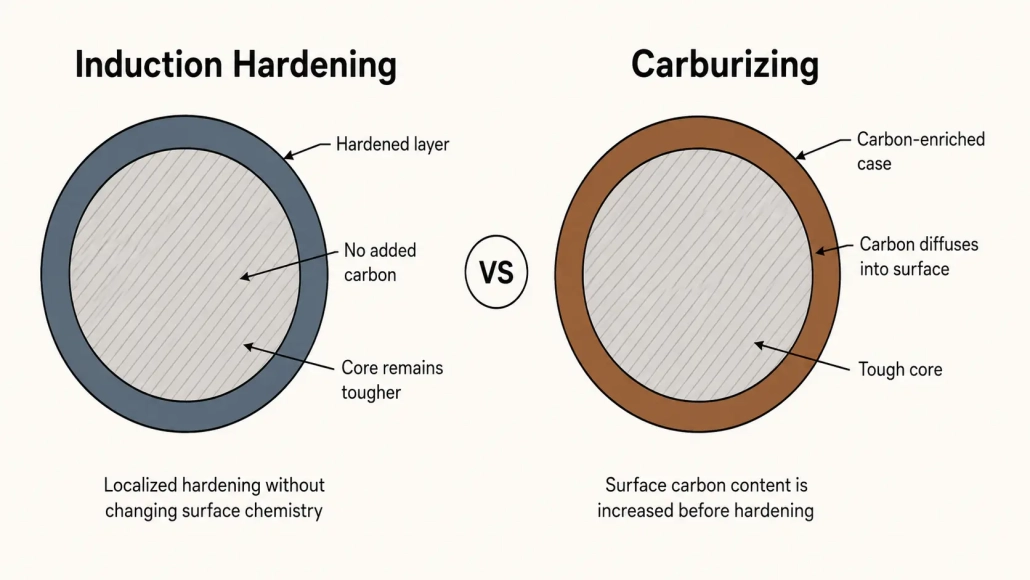
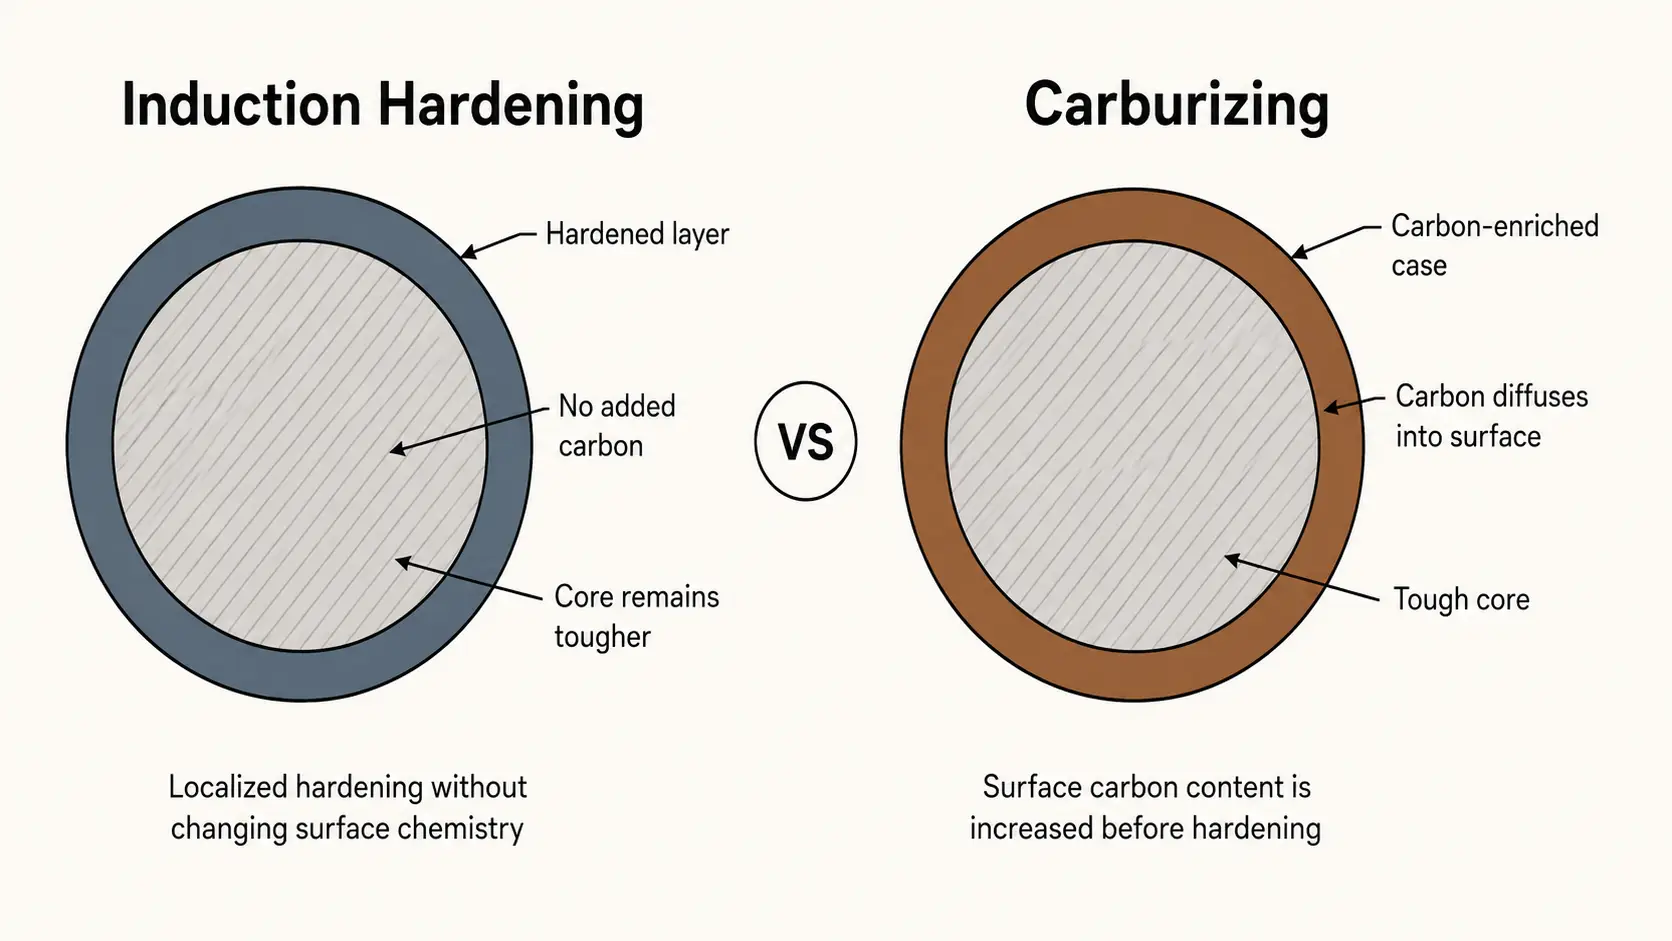
这两个过程可以实现相似的设计目标, 但他们到达那里的方式不同. 渗碳改变硬化前表面附近的碳含量. 感应淬火依赖于钢中已有的碳和淬透性, 加热选定区域然后淬火.
这种差异会影响材料的选择, 硬化区几何形状, 变形, 生产流程及设备. 对于轴, 齿轮, 销或传动部件, 有用的问题不是 “哪个工艺更好?” 而是 “哪个工艺适合这个零件?”
| 渗碳的工作原理 | 感应淬火的不同之处 |
| 材料选择 | 硬化区域 & 零件尺寸 |
| 变形 | 生产数量 |
| 齿轮怎么办? | 选择清单 |
1. “渗碳处理” 并不意味着只有渗碳
术语可能会令人困惑. 渗碳是一种表面硬化工艺, 但它并不是生产硬表面和更韧芯部的唯一方法. 感应淬火通常被视为表面硬化或局部热处理工艺,因为它可以硬化现有的钢,而无需在表面刻意添加碳.
用于选拔工作, 冶金区别比标签更重要. ASM International 表面硬化概述 讨论了感应淬火和渗碳作为不同路线及其不同的材料和工艺要求.
2. 渗碳如何产生淬硬层
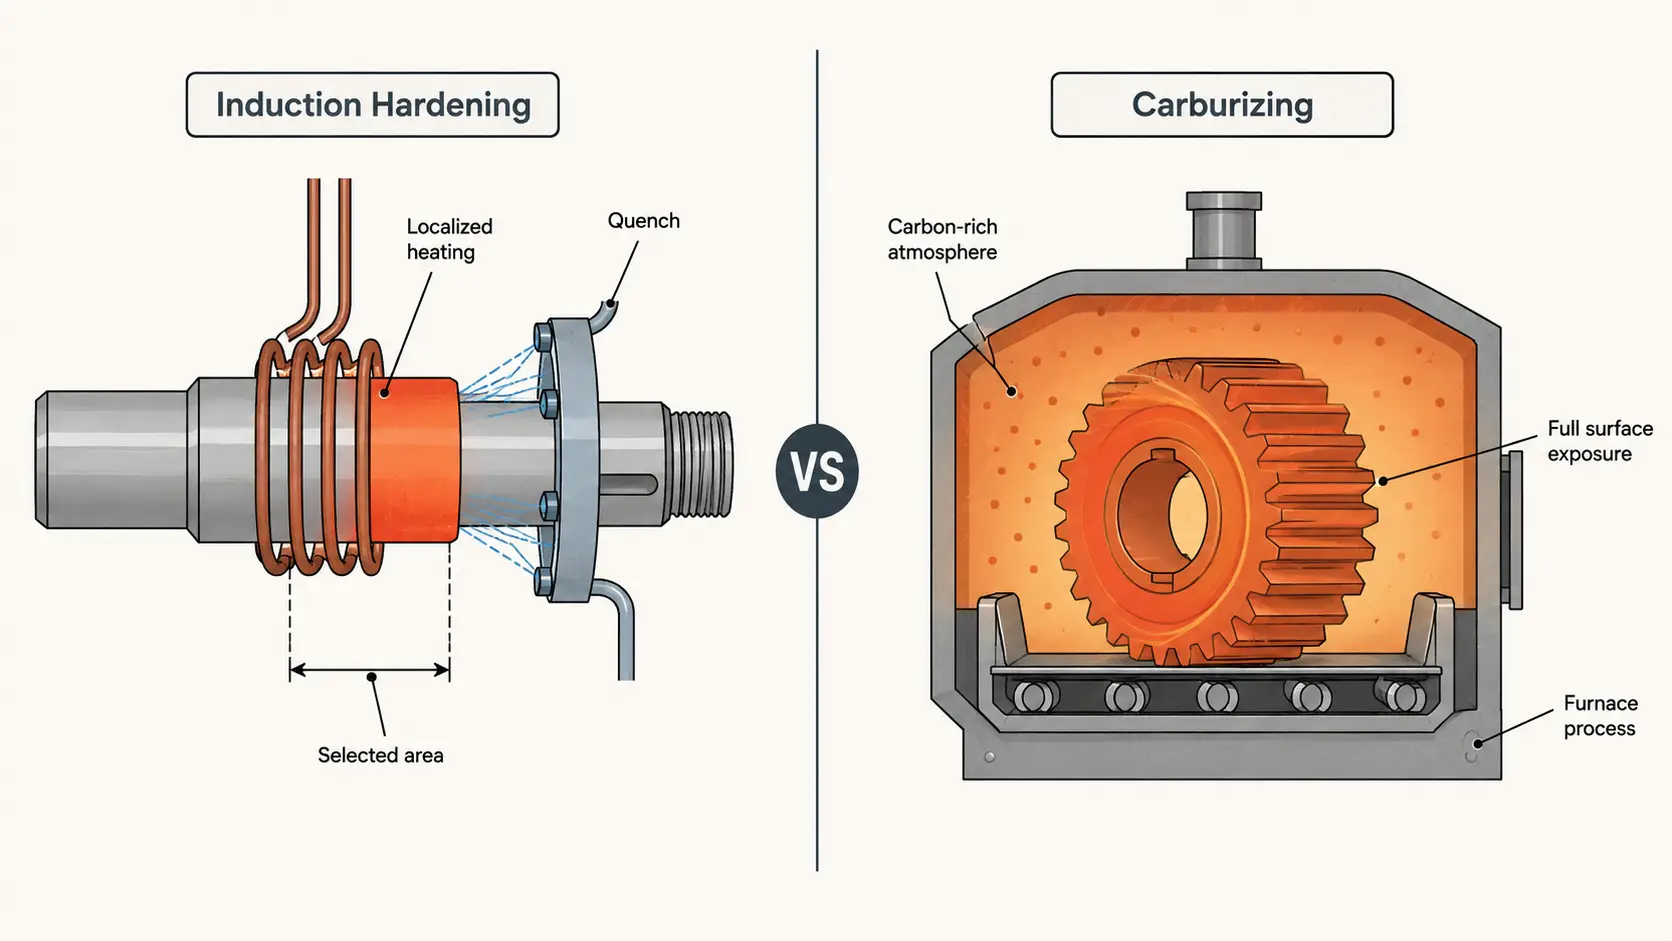
渗碳是一种热化学工艺. 钢件在高温下保持在富碳环境中,使碳能够扩散到其表面. 随后对富碳层进行淬硬, 通常通过淬火, 而低碳芯部保留不同的性能组合.
这就是渗碳与低碳、低合金渗碳钢密切相关的原因. 这些 NIST 钢铁热处理参考资料 指出低碳牌号广泛用于渗碳, 而中碳钢通常用于热处理条件. ASM 的 气体渗碳 章节标识温度, 碳势和时间作为主要过程变量.
表面深度与扩散有关. 渗碳层越深,一般需要越长的渗碳时间, 虽然温度, 熔炉技术和升压/扩散策略可以改变周期.
当部件是围绕渗碳级钢设计并且富碳外壳是所需冶金结构的一部分时,渗碳特别有意义. 齿轮和小齿轮是常见的例子, 但应根据图纸和服务要求来决定路线, 不仅仅是零件名称.
3. 感应淬火工艺有何不同
感应淬火 通常不会增加表面碳. 感应线圈加热工件的选定区域; 所需区域被加热到奥氏体化温度范围,然后淬火以产生硬化结构. ASM 明确将感应淬火描述为一种在不改变表层化学成分的情况下硬化表面的方式.
因为没有渗碳步骤, 钢本身必须含有足够的碳并具有足够的淬透性以达到指定的结果. ASM 指出,选择用于感应淬火的钢材需要适当的碳含量和合金化,以获得所需的硬度分布; 中碳钢是常见的选择.
该过程也可以高度本地化. 无需使整个轴经过炉循环即可处理长轴上的轴承轴颈. 更长的圆柱面可以是 扫描硬化, 加热和淬火区域沿着零件移动.
局部化是考虑对轴进行感应淬火的原因之一, 销钉, 滚筒, 具有定义工作表面的花键和大型零件.
4. 感应淬火与. 渗碳一览
| 选择因素 | 感应淬火 | 渗碳 |
|---|---|---|
| 表面化学 | 通常保持不变 | 碳扩散到表面 |
| 典型材料方法 | 钢已经具有足够的碳和淬透性 | 常用的低碳渗碳钢等级 |
| 加热区域 | 可以局部定位到选定区域 | 零件在渗碳环境中处理 |
| 淬硬图案 | 强烈受线圈影响, 运动和淬火 | 强烈受碳扩散及随后的淬火影响 |
| 生产流程 | 非常适合在线和单件处理 | 通常为批量或连续炉处理; 也存在单件系统 |
| 主要变量 | 功率, 频率, 加热时间, 线圈几何形状, 运动, 淬火 | 温度, 碳势, 时间, 扩散策略, 淬火 |
| 工装 | 通常需要特定零件的线圈和夹具 | 炉夹具, 大气控制和淬火系统是核心 |
此表为初步筛选工具. 有感应淬火齿轮和渗碳轴. 组件名称不是良好的选择规则.
5. 材料选择可能在机器之前决定问题
如果一个零件仍处于设计阶段, 材料和热处理应一起考虑.
选择低碳渗碳钢以开发硬碳化层和韧性芯部,并不自动意味着它是常规感应淬火的良好选择. 反过来, 如果中碳钢已经具有实现规定表面硬度所需的淬透性, 渗碳可能会增加设计中不需要的金相步骤.
因此,用感应淬火代替渗碳不仅仅是设备替代. 材质等级, 必填案例, 核心属性和图纸可能都需要审查.
ASM 指南 选择表面硬化钢 将渗碳钢和感应或火焰淬火钢视为单独的材料选择类别.
6. 硬化区域和零件尺寸通常更适合感应加热
考虑一个 长轴 仅需要在两个轴承颈部硬化. 单独处理这些区域可能比将整个部件送入炉中处理更实际.
当硬化区域明确时,感应加热尤其具有吸引力: 一个轴颈, 销轴表面, 花键, 滚道或大型部件的选定部分. ASM 还指出,当齿轮齿需要高硬度但零件尺寸或配置不适合对整个零件进行渗碳和淬火时,可以使用感应或火焰淬火.
这并不意味着 “大部分=归纳法。” 直径过渡, 肩部和受限的淬火通道会使线圈设计和加热模式变得复杂. 优点是能够在实际需要处理的区域周围设计流程.
适用于长圆柱面, 下一个问题可能是固定位置与扫描硬化. 我们的指南 如何选择感应淬火系统 进一步掌权, 频率, 渗碳深度和工件要求.
7. 变形: 感应可能有帮助, 但它并非没有失真
渗碳和随后的硬化循环会产生尺寸变化, 因此在工艺规划和精加工余量中必须考虑变形. ASM 的渗碳齿轮材料专门将热处理变形作为工艺规划的一部分.
在许多应用中,感应淬火加热的材料体积更有限,并且可以更严格地控制合适零件的表面变形. ASM 引用了比传统渗碳更严格的表面变形控制, 以及一体式流程和可重复性, 用于某些航空航天传输应用.
这与说感应不会导致失真不同. 快速局部加热, 淬火应力, 不合适的线圈或困难的几何形状仍然会导致尺寸变化或 开裂. 这两个过程都需要对实际零件进行验证.
8. 产量并不能产生简单的赢家
感应淬火自然适合自动化制造. 可以定位零件, 加热的, 淬火并移至下一道工序, 而数控设备可以协调扫描位置, 行驶速度, 旋转和淬火. 对于重复轴和类似零件, 一个 CNC感应淬火系统 可以重现既定的运动和加热顺序.
渗碳不应被视为一种旧的批量工艺而被忽视. 间歇式和连续式炉仍然是既定的生产方法, 同时还开发了低压渗碳,用于高度控制甚至单件生产. ASM 专门发表了有关真正的单件流渗碳系统的著作.
经济性取决于吞吐量, 部分混合, 必填案例, 精加工作业和现有工厂设备. 围绕渗碳路线设计的大批量可能非常适合熔炉操作. 需要对特定区域进行选择性处理的生产线可以更直接地与感应集成.
9. 齿轮怎么办?
齿轮 简单的规则变得有风险.
渗碳是许多钢齿轮的既定路线,因为可以在齿面周围形成富碳层,同时保持所需的核心性能. 感应淬火也用于齿轮尺寸, 配置, 生产方法或所需的硬化图案有利于选择性处理. ASM 的齿轮热处理材料涵盖渗碳和感应淬火,而不是将其中任何一种视为通用答案.
大齿轮可以引入更多选择,例如圆周淬火, 逐颗牙齿治疗和不同的扫描策略. 这些决定值得进行自己的工艺分析,而不是每个齿轮都属于一种热处理方法的规则.
10. 实际选择检查
检查适合您的情况的每条陈述并计算支票数量.
☐ 仅定义工作区域 (期刊, 花键, 滚道) 需要硬化, 不是整个表面.
☐ 钢已具有达到规定表面硬度的碳含量和淬透性.
☐ 所需案例为浅至中度且局部, 不是复杂表面上的深层富碳情况.
☐ 该零件是轴, 别针, 滚筒, 花键或具有限定工作表面的大型部件.
☐ 生产采用在线或一件式流程, 炉批量不大.
☐ 严格控制精加工余量的表面变形问题.
☐ 该设备将运行一个可重复的零件系列,而不是多个几何形状.
☐ 该图纸并非围绕渗碳级钢设计.
评分6–8: 感应淬火可能更适合.
评分3–5: 灰色区域 - 在实际零件上测试这两个过程.
得分 0–2: 渗碳可能更适合.
如果零件是低碳渗碳钢并且需要在复杂的工作表面上使用富碳外壳, 渗碳可能是合理的路线. 如果钢材已经具有足够的淬透性并且只有选定的区域需要处理, 感应淬火值得认真评估.
这些情况之间的范围很广,其中测试, 冶金评论和生产经济学决定答案. 将现有部件从渗碳改为感应淬火也可能意味着审查钢种, 硬度规格, 渗碳深度要求和精加工顺序,而不是简单地用另一台机器替换一台机器.
最安全的起点是工件图纸, 不是热处理机. 定义 材料, 硬化区, 渗层深度, 硬度要求和生产率 第一的. 然后选择零件周围的工艺和设备,而不是强迫零件进入首选工艺.
常见问题解答
感应淬火能否取代现有零件上的渗碳?
不单靠更换装备. 钢材牌号, 渗层深度, 在渗碳零件转向感应淬火之前,硬度规格和精加工顺序可能都需要审查.
渗碳总是间歇式炉工艺吗?
不. 间歇式和连续式炉很常见, 但低压渗碳也已开发用于高度控制甚至单件生产.
感应淬火总是比渗碳产生更少的变形吗?
它可以对合适的零件提供更严格的表面变形控制, 但它并非没有失真. 快速局部加热和淬火应力仍然会产生尺寸变化或开裂.
齿轮哪种工艺比较好?
两个都用. 渗碳在齿表面形成富碳层; 当尺寸, 配置或所需的硬化图案有利于选择性处理.


