
Indurmento a induzione vs. Carburazione: Come scegliere il processo giusto
Una superficie dura con un nucleo più resistente può essere prodotta mediante più di un percorso di trattamento termico. Un disegno segnato “superficie indurita” no, da solo, dirti se il pezzo dovrebbe essere cementato o trattato mediante tempra ad induzione.
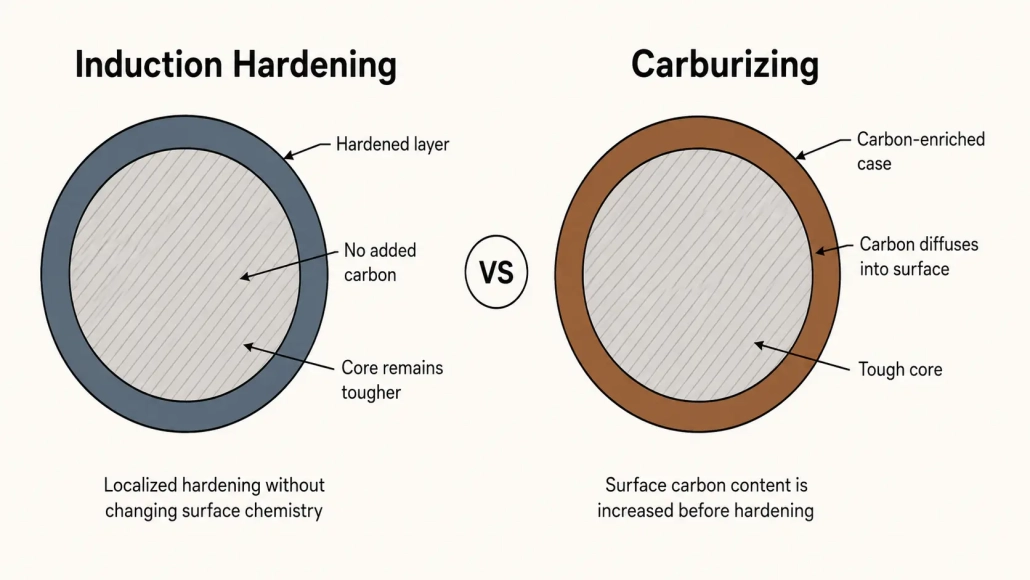
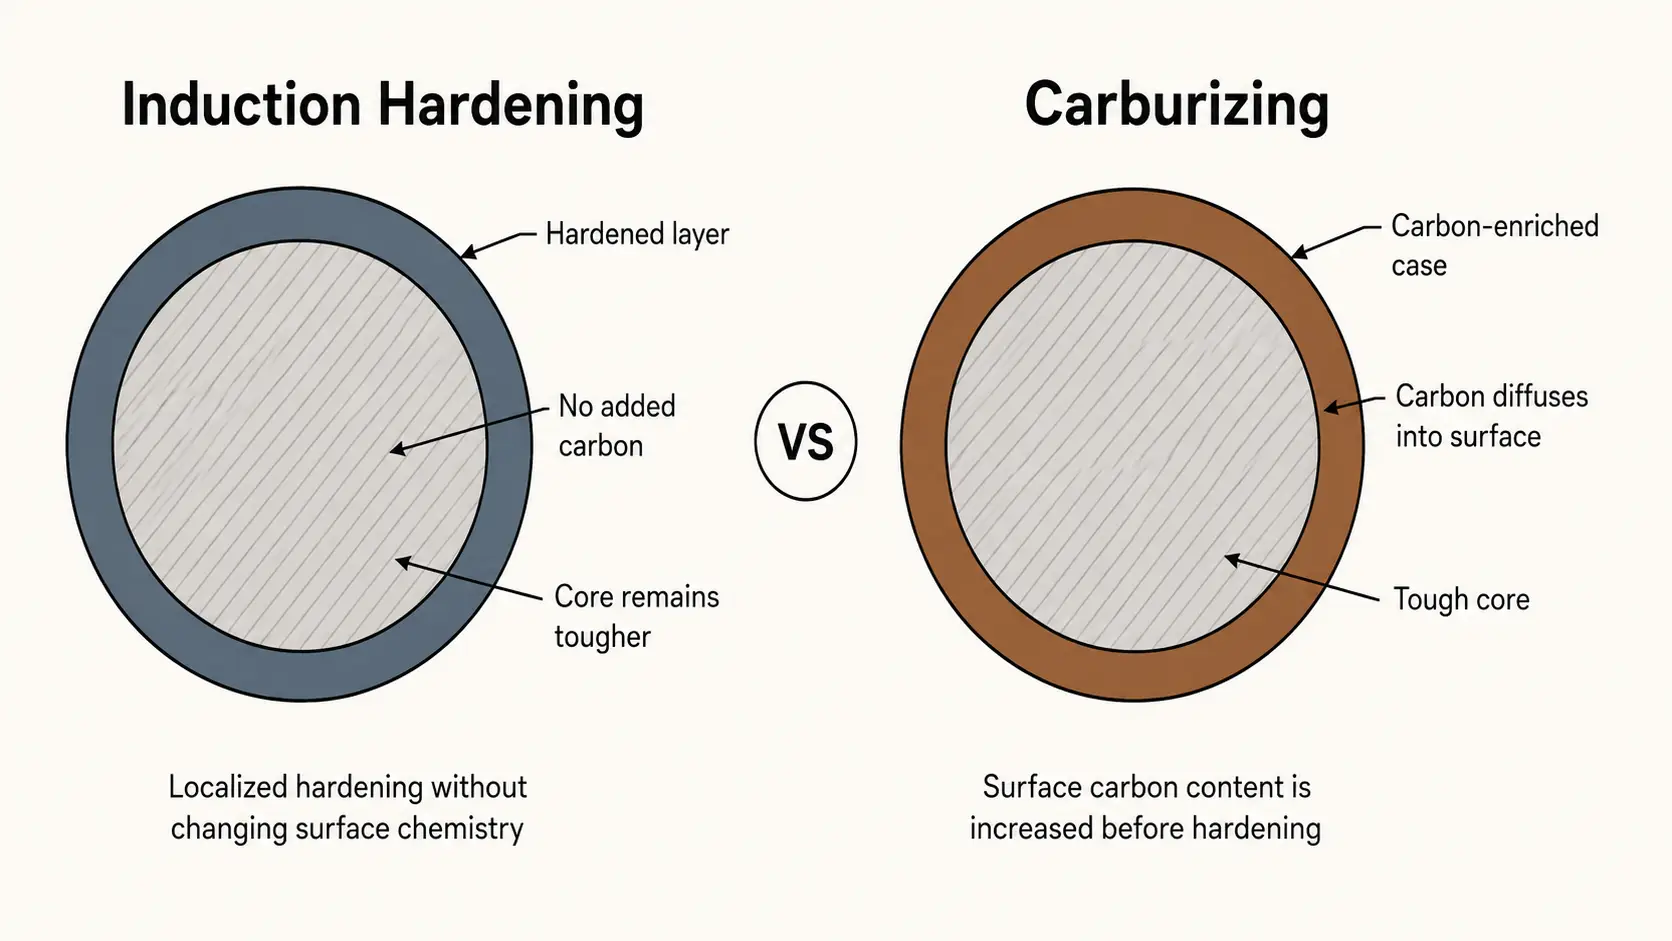
I due processi possono servire a obiettivi di progettazione simili, ma ci arrivano in modi diversi. La cementazione cambia il contenuto di carbonio vicino alla superficie prima della tempra. La tempra ad induzione si basa sul carbonio e sulla temprabilità già presenti nell'acciaio, riscaldando aree selezionate e poi temprandole.
Questa differenza influisce sulla scelta del materiale, geometria della zona temprata, deformazione, flusso di produzione e attrezzature. Per un albero, ingranaggio, perno o componente di trasmissione, la domanda utile non è “quale processo è migliore?” ma “quale processo si adatta a questo pezzo?”
1. “Tempra superficiale (case hardening)” Non significa solo cementazione
La terminologia può essere confusa. La cementazione è un processo di tempra superficiale, ma non è l'unico modo per ottenere una superficie dura e un nucleo più resistente. L'indurimento a induzione viene solitamente considerato un processo di indurimento superficiale o di trattamento termico localizzato perché indurisce l'acciaio esistente senza aggiungere deliberatamente carbonio alla superficie.
Per il lavoro di selezione, la distinzione metallurgica conta più dell’etichetta. La panoramica di ASM International sull’indurimento superficiale tratta la tempra a induzione e la cementazione come percorsi diversi con requisiti di materiali e processi diversi.
2. Come la cementazione produce la custodia indurita
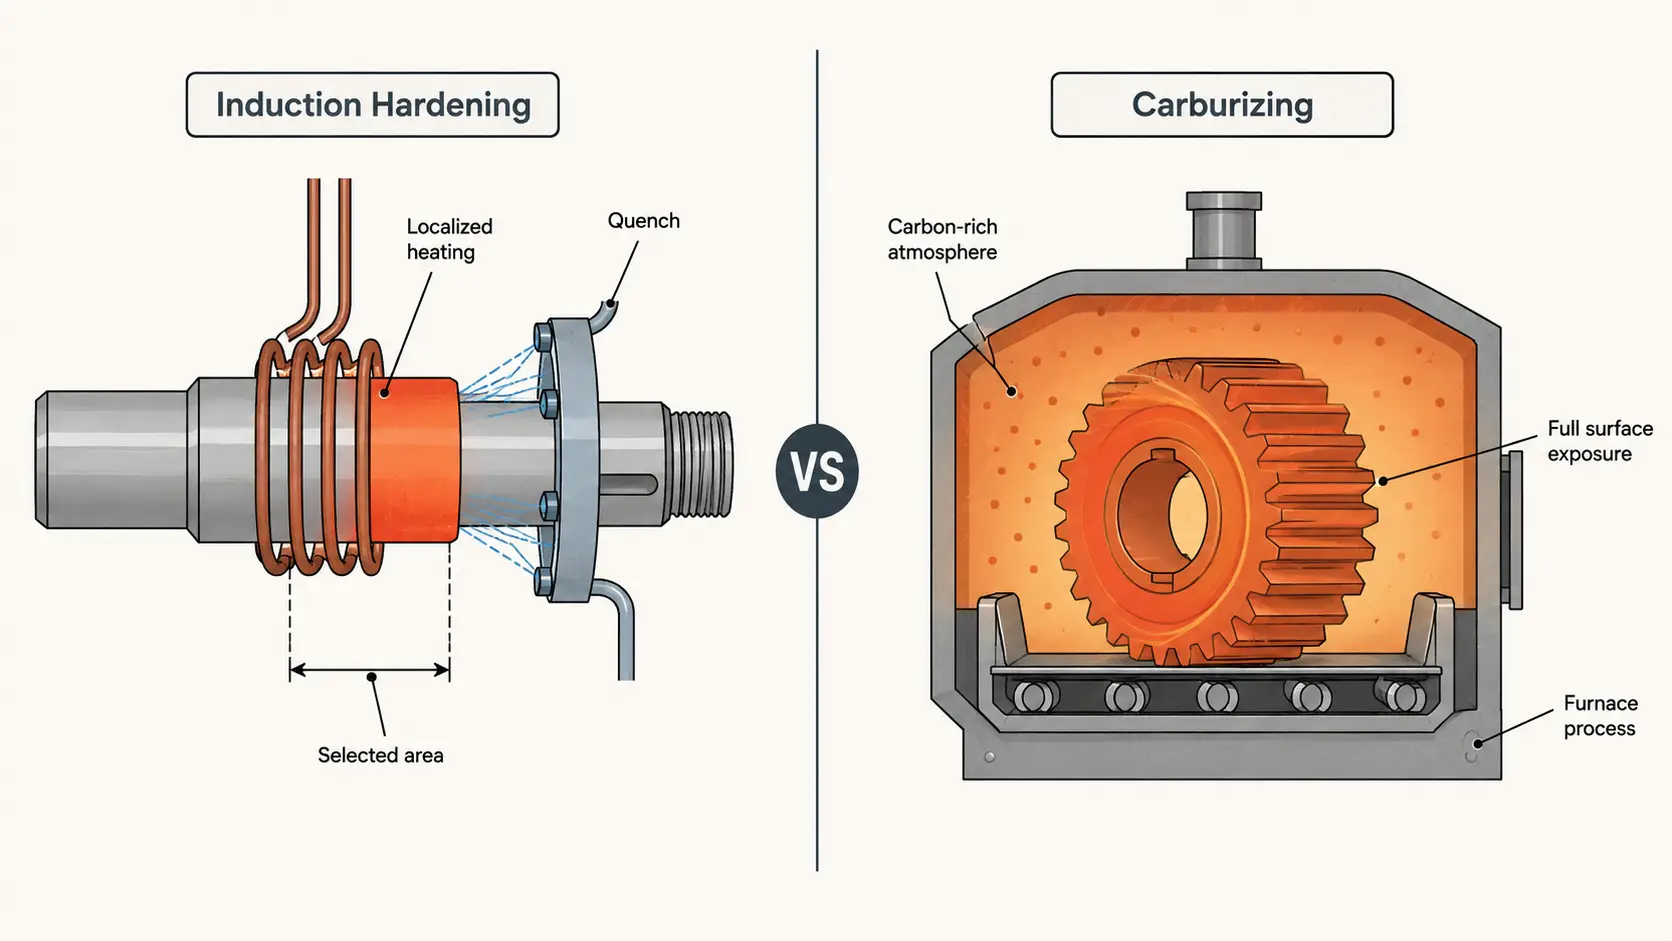
La carburazione è un processo termochimico. Un componente in acciaio è mantenuto a temperatura elevata in un ambiente ricco di carbonio in modo che il carbonio possa diffondersi nella sua superficie. Lo strato arricchito di carbonio viene successivamente indurito, normalmente mediante tempra, mentre il nucleo a basso contenuto di carbonio mantiene una combinazione diversa di proprietà.
Per questo motivo la cementazione è strettamente associata agli acciai al basso contenuto di carbonio e agli acciai da cementazione a basso tenore di lega. Il Il riferimento NIST sul trattamento termico del ferro e dell'acciaio nota che i gradi a basso contenuto di carbonio sono ampiamente usati per la cementazione, mentre gli acciai a medio tenore di carbonio sono comunemente utilizzati in condizioni trattate termicamente. ASM’s Carburazione a gas il capitolo identifica temperatura, potenziale di carbonio e tempo come principali variabili del processo.
La profondità della camicia è legata alla diffusione. Uno strato carburizzato più profondo richiede generalmente più tempo di carburazione, anche se la temperatura, la tecnologia del forno e le strategie boost/diffuse possono modificare il ciclo.
La cementazione ha particolare senso quando il componente è stato progettato intorno a un acciaio di grado per cementazione e uno strato arricchito di carbonio fa parte della struttura metallurgica richiesta. Gli ingranaggi e i pignoni sono esempi familiari, ma il disegno e i requisiti di servizio dovrebbero decidere il percorso, non solo il nome del pezzo.
3. Come l'Indurimento a Induzione Differisce
L'indurimento a induzione normalmente non aumenta il carbonio superficiale. Una bobina di induzione riscalda una regione selezionata del pezzo; la zona richiesta viene portata nella gamma di austenitizzazione e poi temprata per produrre la struttura indurita. ASM descrive specificamente l'indurimento a induzione come un modo per indurire una superficie senza alterare la composizione chimica dello strato superficiale.
poiché non esiste una fase di carburazione, l'acciaio stesso deve contenere abbastanza carbonio e avere sufficiente indurimento per raggiungere il risultato specificato. ASM osserva che gli acciai scelti per l'induzione richiedono un contenuto di carbonio adeguato e una lega adeguata per la distribuzione di durezza richiesta; gli acciai a medio carbonio sono scelte comuni.
Il processo può anche essere altamente localizzato. Un cuscinetto su un albero lungo può essere trattato senza sottoporre l'intero albero a un ciclo di forno. Una superficie cilindrica più lunga può essere indurita da scansione, con la zona di riscaldamento e tempra che si muove lungo il pezzo.
Questa localizzazione è uno dei motivi per cui si considera l'induramento a induzione per gli alberi, perni, rulli, scanalature e grandi componenti con superfici di lavoro definite.
4. Indurmento a induzione vs. Carburazione a colpo d'occhio
| Fattore di selezione | Tempra a Induzione | Carburazione |
|---|---|---|
| Chimica superficiale | Normalmente invariato | Il carbonio è diffuso nella superficie |
| Approccio tipico dei materiali | L'acciaio ha già sufficiente carbonio e temprabilità | Comunemente gradi di carburazione a basso contenuto di carbonio |
| Area riscaldata | Può essere localizzato in zone selezionate | Parte viene lavorata in ambiente di carburazione |
| Modello indurito | Fortemente influenzato dalla bobina, movimento e tempra | Fortemente influenzato dalla diffusione del carbonio e dal successivo indurimento |
| Flusso di produzione | Adatto alla lavorazione in linea e a pezzo unico | Comunemente lavorazione in batch o in forno continuo; Esistono anche sistemi monopezzo |
| Principali variabili | Potenza, Frequenza, tempo di riscaldamento, Geometria della bobina, movimento, tempra | Temperatura, potenziale di carbonio, dal tempo, strategia di diffusione, tempra |
| Utensileria | Spesso sono richiesti bobina e dispositivo specifici per la parte | Attrezzature del forno, il controllo dell'atmosfera e il sistema di raffreddamento sono centrali |
La tabella è uno strumento di screening iniziale. Sono presenti ingranaggi temprati ad induzione e alberi carburati. I nomi dei componenti sono regole di selezione poco efficaci.
5. La scelta del materiale può decidere il problema prima che lo faccia la macchina
Se un componente è ancora nella fase di progettazione, il materiale e il trattamento termico dovrebbero essere considerati insieme.
Un acciaio al carbonio basso per cementazione selezionato per sviluppare una superficie dura ricca di carbonio e un nucleo tenace non è automaticamente un buon candidato per la tempra convenzionale per induzione. Al contrario, se un acciaio medio-carbonio ha già la temprabilità necessaria per la durezza superficiale specificata, la cementazione può aggiungere un passaggio metallurgico non richiesto dal progetto.
Sostituire la cementazione con la tempra ad induzione non è quindi semplicemente una sostituzione dell'attrezzatura. Classe del materiale, caso richiesto, le proprietà principali e il disegno potrebbero richiedere una revisione.
La guida dell’ASM a selezione degli acciai da cementazione tratta gli acciai da cementazione e gli acciai per induzione o tempra alla fiamma come categorie separate di selezione dei materiali.
6. L'area indurita e le dimensioni della parte spesso favoriscono l'induzione
Considera un albero lungo che necessita durezza solo su due sedi dei cuscinetti. Trattare quelle zone individualmente può essere più pratico che inviare l'intero componente attraverso un processo in forno.
L'induzione diventa particolarmente interessante quando l'area temprata è chiaramente definita: un albero, superficie del perno, cava scanalata, gola o sezione selezionata di un grande componente. ASM nota anche che la tempratura a induzione o a fiamma può essere utilizzata quando i denti dell'ingranaggio necessitano di elevata durezza ma le dimensioni o la configurazione della parte non si prestano alla cementazione e tempra dell'intero pezzo.
Questo non significa “grande parte = induzione.” Transizioni di diametro, spalle e accesso alla tempra limitato possono complicare il design della bobina e il modello di riscaldamento. Il vantaggio è la possibilità di progettare il processo attorno alla zona che effettivamente necessita trattamento.
Per superfici cilindriche lunghe, la prossima domanda potrebbe essere tempra a posizione fissa versus tempra a scansione. La nostra guida su come selezionare un sistema di tempra a induzione approfondisce ulteriormente potenza, Frequenza, profondità di tempra e requisiti del pezzo.
7. Deformazione: L'induzione può aiutare, ma non è esente da deformazioni
La cementazione ed il successivo ciclo di tempra possono produrre variazioni dimensionali, quindi la distorsione deve essere considerata nella pianificazione del processo e nelle tolleranze di finitura. Il materiale di ASM sugli ingranaggi carburati tratta specificamente la distorsione dovuta al trattamento termico come parte della pianificazione del processo.
La tempra a induzione riscalda un volume più limitato di materiale in molte applicazioni e può offrire un controllo più rigoroso della distorsione superficiale nelle parti adatte. ASM cita un controllo della distorsione superficiale più stretto rispetto alla cementazione convenzionale, insieme al flusso e ripetibilità a un unico pezzo, per alcune applicazioni di trasmissione aerospaziale.
Non è la stessa cosa che dire che l'induzione non causa distorsione. Riscaldamento rapido e localizzato, sollecitazioni di tempra, una bobina inadatta o una geometria difficile possono comunque portare a cambiamenti dimensionali o fessurazione. Entrambi i processi richiedono validazione sul pezzo effettivo.
8. Il volume di produzione non produce un vincitore semplice
L'induzione per induzione si adatta naturalmente alla produzione automatizzata. Un pezzo può essere posizionato, riscaldato, temprato e spostato all'operazione successiva, mentre le apparecchiature CNC possono coordinare la posizione di scansione, velocità di viaggio, rotazione e spegnimento. Per alberi ripetuti e parti simili, un sistema di tempera a induzione CNC può riprodurre una sequenza di movimento e riscaldamento stabilita.
La cementazione non dovrebbe essere liquidata come un vecchio processo batch-only. I forni discontinui e continui rimangono metodi di produzione consolidati, mentre la cementazione a bassa pressione è stata sviluppata anche per la produzione altamente controllata e persino di pezzi singoli. ASM ha pubblicato lavori specificamente sui sistemi di cementazione a flusso unico verdadeiro.
L'economia dipende dal flusso di produzione, dal mix di pezzi, caso richiesto, dalle operazioni di finitura e dalle attrezzature esistenti dell'impianto. Un grande lotto progettato attorno a un percorso di cementazione può adattarsi molto bene a un'operazione di forno. Una linea che necessita di trattamento selettivo di zone specifiche può integrarsi più direttamente con l'induzione.
9. E per gli ingranaggi??
Gli ingranaggi è dove le regole semplici diventano rischiose.
La cementazione è un percorso consolidato per molti ingranaggi in acciaio perché è possibile sviluppare una cassa arricchita di carbonio attorno alla superficie del dente mantenendo le proprietà del nucleo richieste. La tempra ad induzione viene utilizzata anche per gli ingranaggi quando dimensionati, configurazione, il metodo di produzione o il modello indurito desiderato favoriscono il trattamento selettivo. Il materiale per il trattamento termico degli ingranaggi di ASM copre sia la cementazione che la tempra a induzione anziché trattarli come una risposta universale.
Gli ingranaggi di grandi dimensioni possono introdurre ulteriori scelte come l'indurimento a cerchio, trattamento dente per dente e diverse strategie di scansione. Quelle decisioni meritano una propria analisi del processo piuttosto che una regola che stabilisce che ogni ingranaggio appartiene a un solo metodo di trattamento termico.
10. Un Controllo Pratico di Selezione
Verifica ogni affermazione che si adatta al tuo pezzo e conta le verifiche.
☐ Solo aree di lavoro definite (cuscinetti, scanalature, piste) necessitano di indurimento, non tutta la superficie.
☐ L'acciaio ha già il contenuto di carbonio e la temprabilità necessari per raggiungere la durezza superficiale specificata.
☐ Il caso richiesto è da superficiale a moderato e localizzato, non un caso arricchito di carbonio profondo su superfici complesse.
☐ La parte è un albero, spillo, rullo, spline o componente di grandi dimensioni con superfici di lavoro definite.
☐ La produzione avviene in linea o in un unico pezzo, non grandi lotti di forni.
☐ Il controllo rigoroso della distorsione superficiale è importante per il margine di finitura.
☐ L'apparecchiatura eseguirà una famiglia di parti ripetibili anziché diverse geometrie.
☐ Il disegno non è stato progettato per un acciaio da cementazione.
Punteggio 6–8: La tempra ad induzione è probabilmente la scelta migliore.
Punteggio 3–5: Zona grigia — testare entrambi i processi sulla parte effettiva.
Punteggio 0–2: La cementazione è probabilmente la scelta migliore.
Se la parte è in acciaio da cementazione a basso tenore di carbonio e necessita di uno strato superficiale arricchito di carbonio su superfici di lavorazione complesse, la cementazione può essere la scelta logica. Se l'acciaio ha già un'adeguata temprabilità e solo le zone selezionate necessitano di trattamento, la tempra ad induzione merita una seria valutazione.
Tra questi casi c'è un'ampia gamma di test, la revisione metallurgica e l’economia della produzione decidono la risposta. Cambiare un componente esistente dalla cementazione alla tempra a induzione può anche significare rivedere la qualità dell'acciaio, specifica della durezza, requisiti di profondità del caso e sequenza di finitura anziché semplicemente sostituire una macchina con un'altra.
Il punto di partenza più sicuro è il disegno del pezzo, non la macchina per il trattamento termico. Definire l' materiale, area temprata, profondità di cementazione, specifica di durezza e velocità di produzione prima. Poi selezionare il processo e l'attrezzatura intorno al pezzo piuttosto che forzare il pezzo in un processo preferito.
Domande frequenti
La tempra a induzione può sostituire la cementazione su un pezzo esistente?
Non basta solo cambiare l'attrezzatura. La qualità dell'acciaio, profondità di cementazione, la specifica di durezza e la sequenza di finitura possono tutti necessitare di revisione prima che un pezzo cementato passi alla tempra a induzione.
La cementazione è sempre un processo in forno discontinuo?
No. I forni batch e continui sono comuni, ma è stata sviluppata anche la cementazione a bassa pressione per la produzione altamente controllata e persino di pezzi singoli.
La tempra ad induzione causa sempre meno distorsioni rispetto alla cementazione?
Può offrire un controllo più stretto della distorsione superficiale sulle parti adatte, ma non è esente da distorsioni. Rapidi stress localizzati di riscaldamento e tempra possono ancora produrre cambiamenti dimensionali o fessurazioni.
Quale processo è migliore per gli ingranaggi?
Vengono utilizzati entrambi. La cementazione sviluppa una custodia arricchita di carbonio sulla superficie del dente; la tempra ad induzione viene utilizzata quando la dimensione, la configurazione o il modello indurito desiderato favoriscono il trattamento selettivo.
Metti il disegno davanti alla macchina
Inviaci la qualità dell'acciaio, area temprata, profondità del caso e velocità di produzione dal tuo disegno. Esamineremo la tempra a induzione rispetto alla cementazione per il tuo componente specifico.


