
Endurecimento por indução vs. Carburização: Como Escolher o Processo Certo
Uma superfície dura com um núcleo mais resistente pode ser produzida por mais de uma via de tratamento térmico. Um desenho marcado “endurecido superficialmente” não, por si só, diz-lhe se a peça deve ser cementada ou endurecida por indução.
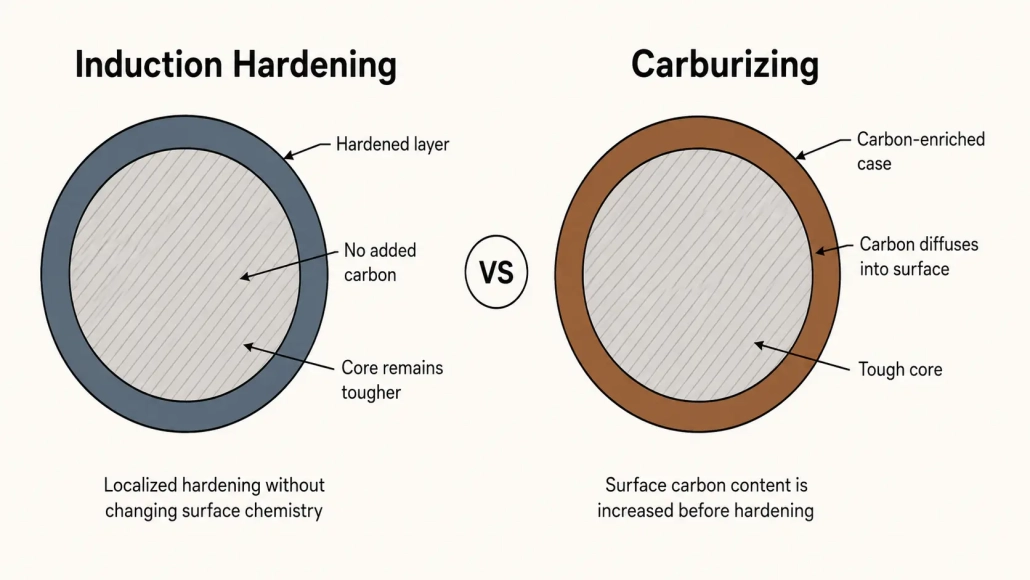
Os dois processos podem servir objetivos de design semelhantes, mas alcançam-nos de forma diferente. A cementação altera o teor de carbono perto da superfície antes da têmpera. O endurecimento por indução depende do carbono e da capacidade de têmpera já presentes no aço, aquecendo áreas selecionadas e depois arrefecendo-as rapidamente.
Essa diferença afeta a escolha do material, geometria da zona endurecida, distorção, fluxo de produção e equipamento. Para um eixo, roda dentada, pino ou componente de transmissão, a pergunta útil não é “qual processo é melhor?” mas “qual processo se adequa a esta peça?”
1. “Endurecimento de superfície” Não significa apenas cementação
A terminologia pode ser confusa. A cementação é um processo de endurecimento superficial, mas não é a única forma de produzir uma superfície dura e um núcleo mais resistente. A têmpera por indução é geralmente discutida como um processo de endurecimento superficial ou tratamento térmico localizado porque endurece o aço existente sem adicionar deliberadamente carbono à superfície.
Para trabalhos de seleção, a distinção metalúrgica é mais importante do que o rótulo. Visão geral da ASM International sobre endurecimento superficial discute o endurecimento por indução e a cementação como rotas diferentes com diferentes requisitos de material e de processo.
2. Como a cementação produz a camada endurecida
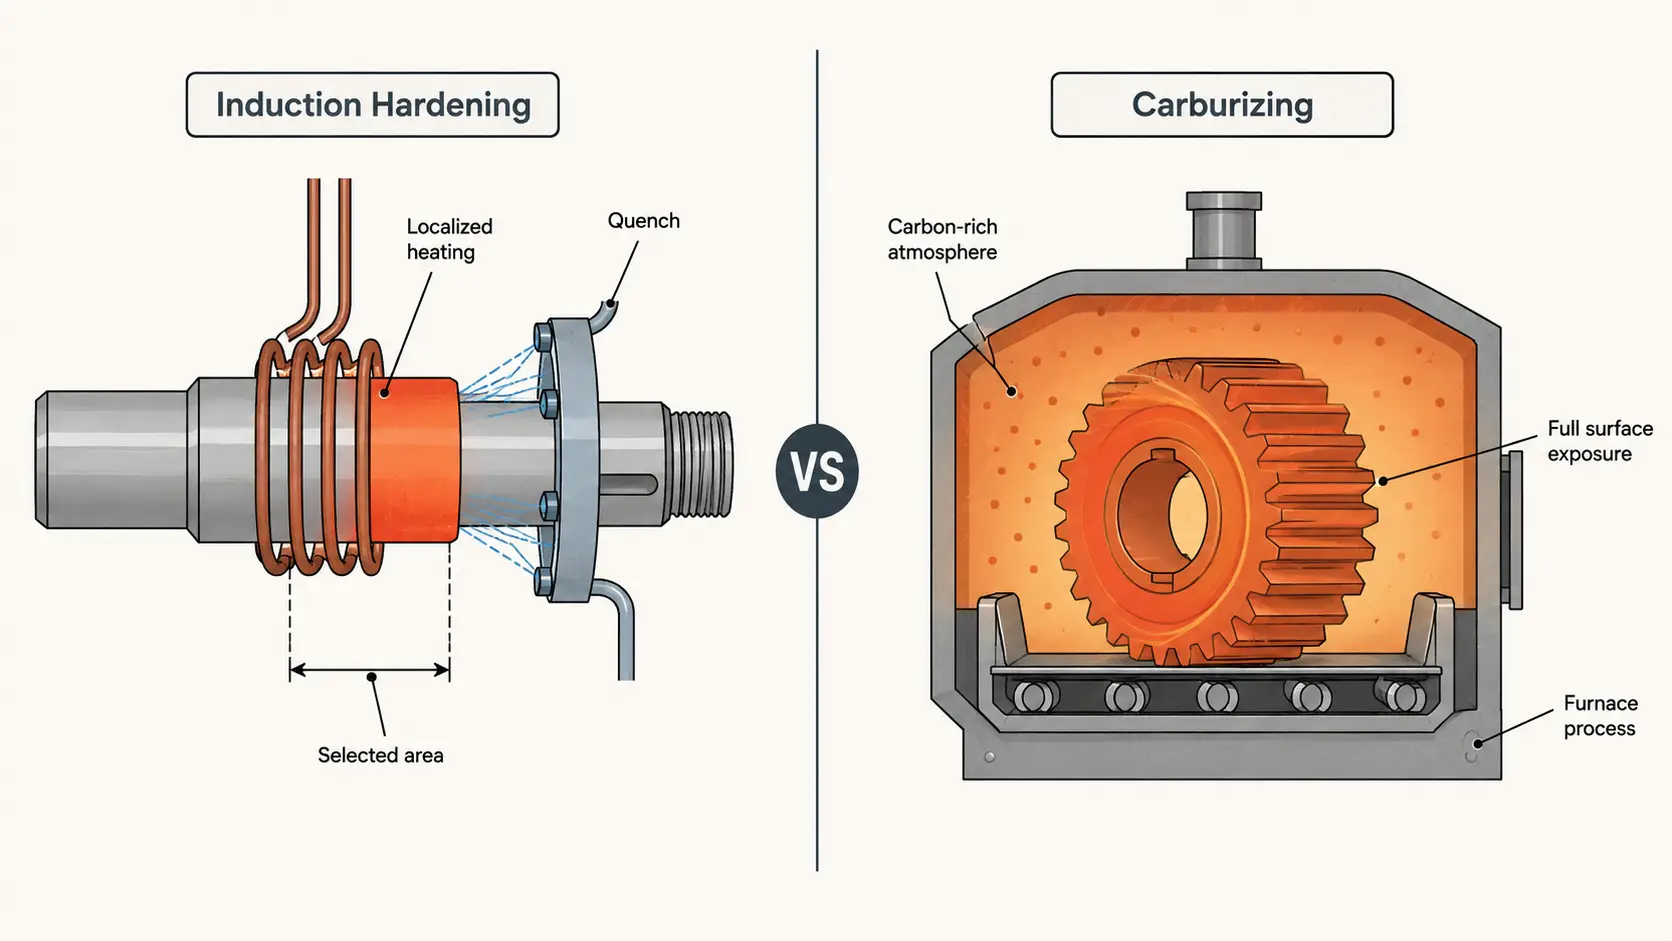
A cementação é um processo termoquímico. Um componente de aço é mantido a temperatura elevada num ambiente rico em carbono para que o carbono possa difundir-se para a sua superfície. A camada enriquecida em carbono é subsequentemente endurecida, normalmente por têmpera, enquanto o núcleo com menor teor de carbono mantém uma combinação diferente de propriedades.
É por isso que a cementação está estreitamente associada a aços cementáveis de baixo carbono e baixo teor de liga. O Referência do NIST sobre tratamento térmico de ferro e aço observa que as classes de menor carbono são amplamente utilizadas para cementação, enquanto os aços de médio carbono são comumente usados em condições de tratamento térmico. ASM Carburização a Gás capítulo identifica temperatura, potencial de carbono e tempo como principais variáveis do processo.
A profundidade do caso está ligada à difusão. Uma camada cementada mais profunda geralmente requer mais tempo de cementação, embora a temperatura, a tecnologia de fornos e as estratégias de reforço/difusão podem alterar o ciclo.
A cementação faz sentido particular quando o componente foi projetado com um aço de qualidade para cementação e uma camada enriquecida em carbono faz parte da estrutura metalúrgica exigida. Engrenagens e piões são exemplos familiares, mas o desenho e o requisito de serviço devem decidir o caminho, não apenas o nome da peça.
3. Como o Processo de Endurecimento por Indução Difere
O endurecimento por indução normalmente não aumenta o carbono da superfície. Uma bobina de indução aquece uma região selecionada da peça de trabalho; a zona requerida é levada à faixa de austenitização e depois é temperada para produzir a estrutura endurecida. A ASM descreve especificamente a têmpera por indução como uma forma de endurecer uma superfície sem alterar a composição química da camada superficial.
Porque não existe uma etapa de cementação, o aço em si deve conter carbono suficiente e ter endurecibilidade suficiente para atingir o resultado especificado. ASM observa que os aços escolhidos para endurecimento por indução precisam de teor de carbono e liga adequados para a distribuição de dureza necessária; aços de médio carbono são escolhas comuns.
O processo também pode ser altamente localizado. Um mancal de rolamento em um eixo longo pode ser tratado sem passar todo o eixo por um ciclo de forno. Uma superfície cilíndrica mais longa pode ser digitalização endurecida, com a zona de aquecimento e têmpera movendo-se ao longo da peça.
Essa localização é uma das razões pelas quais o endurecimento por indução é considerado para eixos, pinos, rolos, estrias e grandes componentes com superfícies de trabalho definidas.
4. Endurecimento por indução vs. Carburação num Olhar
| Fator de Seleção | Endurecimento por indução | Carburização |
|---|---|---|
| Química da superfície | Normalmente inalterada | O carbono é difundido na superfície |
| Abordagem típica do material | O aço já tem carbono e capacidade de endurecimento suficientes | Graus de carburação de baixo carbono comumente |
| Área aquecida | Pode ser localizada em zonas selecionadas | A peça é processada em ambiente de carburação |
| Padrão endurecido | Fortemente influenciado pela bobina, movimento e têmpera | Fortemente influenciado pela difusão de carbono e subsequente endurecimento |
| Fluxo de produção | Bem adequado para processamento em linha e peça única | Normalmente processamento em forno por lotes ou contínuo; sistemas de peça única também existem |
| Principais variáveis | Potência, frequência, tempo de aquecimento, geometria da bobina, movimento, têmpera | Temperatura, potencial de carbono, tempo, estratégia de difusão, têmpera |
| Ferramentas | bobina e suporte específicos da peça muitas vezes necessários | Suportes de forno, o controlo da atmosfera e o sistema de têmpera são fundamentais |
A tabela é uma ferramenta de triagem inicial. Existem engrenagens endurecidas por indução e eixos cementados. Os nomes dos componentes são regras de seleção pobres.
5. A escolha do material pode decidir o problema antes da máquina o fazer
Se um componente ainda está na fase de projeto, material e tratamento térmico devem ser considerados em conjunto.
Um aço de cementação com baixo teor de carbono selecionado para desenvolver uma camada dura rica em carbono e um núcleo resistente não é automaticamente um bom candidato para a têmpera indutiva convencional. Por outro lado, se um aço de médio teor de carbono já tem a temperabilidade necessária para a dureza superficial especificada, a cementação pode adicionar uma etapa metalúrgica que o projeto não exige.
A substituição da cementação pelo endurecimento por indução não é, portanto, simplesmente uma substituição de equipamento.. Grau de qualidade do material, caso necessário, propriedades principais e o desenho podem precisar de revisão.
Guia do ASM para selecionando aços para endurecimento trata aços de cementação e aços para endurecimento por indução ou chama como categorias separadas de seleção de material.
6. A área endurecida e o tamanho da peça geralmente favorecem a indução
Considere uma eixo longo que necessita de dureza apenas em dois diâmetros de apoio. Tratar essas zonas individualmente pode ser mais prático do que enviar todo o componente para um processo de forno.
A indução torna-se particularmente atrativa quando a área endurecida está claramente definida: um diâmetro de apoio, superfície do pino, cavilha dentada, ranhura ou secção selecionada de um componente grande. A ASM também observa que a têmpera por indução ou chama pode ser usada quando os dentes de engrenagem necessitam de alta dureza, mas o tamanho ou configuração da peça não permite cementação e têmpera de toda a peça.
Isto não significa “grande parte = indução.” Transições de diâmetro, ombros e acesso restrito à têmpera podem complicar o desenho da bobina e o padrão de aquecimento. A vantagem é a capacidade de planear o processo em torno da zona que realmente necessita de tratamento.
Para superfícies cilíndricas longas, a próxima questão pode ser têmpera em posição fixa vs têmpera por varrimento. O nosso guia sobre como selecionar um sistema de têmpera por indução aprofundam-se em potência, frequência, profundidade de camada e requisitos da peça.
7. Distorção: A indução pode ajudar, mas não é isenta de distorção
A cementação e o subsequente ciclo de endurecimento podem produzir alterações dimensionais, portanto, a distorção deve ser considerada no planejamento do processo e nas tolerâncias de acabamento. O material da ASM sobre engrenagens carburadas trata especificamente a distorção do tratamento térmico como parte do planejamento do processo.
O endurecimento por indução aquece um volume mais limitado de material em muitas aplicações e pode oferecer um controle mais rígido da distorção da superfície em peças adequadas. ASM cita um controle de distorção de superfície mais rígido do que a cementação convencional, juntamente com o fluxo e repetibilidade de uma peça, para certas aplicações de transmissão aeroespacial.
Isso não é o mesmo que dizer que a indução não causa distorção. Aquecimento localizado rápido, tensões de extinção, uma bobina inadequada ou geometria difícil pode ainda levar a alterações dimensionais ou fissuras. Ambos os processos requerem validação na peça real.
8. O Volume de Produção Não Produz um Vencedor Simples
Endurecimento por indução encaixa naturalmente na fabricação automatizada. Uma peça pode ser posicionada, aquecida, têmpido e passado para a operação seguinte, enquanto o equipamento CNC pode coordenar a posição de varrimento, velocidade de viagem, rotação e têmpera. Para eixos repetidos e peças semelhantes, um sistema CNC de endurecimento por indução pode reproduzir uma sequência estabelecida de movimento e aquecimento.
A carburação não deve ser descartada como um processo antigo apenas em lotes. Fornos por lote e contínuos continuam a ser métodos de produção estabelecidos, enquanto a carburação a baixa pressão também foi desenvolvida para produção altamente controlada e até em peça única. A ASM publicou trabalhos especificamente sobre verdadeiros sistemas de carburação de fluxo de peça única.
A economia depende do rendimento, mistura de peças, caso necessário, operações de acabamento e equipamento existente da fábrica. Um lote grande desenhado para uma rota de carburação pode encaixar muito bem numa operação de forno. Uma linha que necessita de tratamento seletivo em zonas específicas pode integrar-se mais diretamente com a indução.
9. E quanto às engrenagens?
Engrenagens são onde regras simples se tornam arriscadas.
A cementação é uma rota estabelecida para muitas engrenagens de aço porque um invólucro enriquecido com carbono pode ser desenvolvido ao redor da superfície do dente, mantendo as propriedades necessárias do núcleo.. O endurecimento por indução também é usado para engrenagens quando o tamanho, configuração, o método de produção ou o padrão endurecido desejado favorece o tratamento seletivo. O material de tratamento térmico de engrenagens da ASM cobre tanto a cementação quanto o endurecimento por indução, em vez de tratá-los como uma resposta universal.
Engrenagens grandes podem introduzir escolhas adicionais como endurecimento circundante, tratamento dente a dente e diferentes estratégias de varrimento. Essas decisões merecem uma análise de processo própria e não uma regra de que cada engrenagem pertence a um único método de tratamento térmico.
10. Uma Verificação Prática de Seleção
Verifique cada declaração que se ajuste à sua peça e conte as verificações.
☐ Apenas áreas de trabalho definidas (diários, estrias, raças) necessita de endurecimento, não toda a superfície.
☐ O aço já possui teor de carbono e temperabilidade para atingir a dureza superficial especificada.
☐ O tratamento térmico requerido é raso a moderado e localizado, não é uma carcaça profunda enriquecida em carbono sobre superfícies complexas.
☐ A peça é um eixo, pin, rolo, spline ou componente grande com superfícies de trabalho definidas.
☐ A produção é em linha ou em fluxo de peça única, não grandes lotes de forno.
☐ O controlo rigoroso da distorção da superfície é importante para a folga de acabamento.
☐ O equipamento processará uma família de peças repetível em vez de várias geometrias.
☐ O desenho não foi concebido para um aço de qualidade para cementação.
Pontuação 6–8: A têmpera por indução é provavelmente a opção mais adequada.
Pontuação 3–5: Zona cinzenta — testar ambos os processos na peça real.
Pontuação 0–2: A cementação é provavelmente a opção mais adequada.
Se a peça for de aço para cementação de baixo teor de carbono e necessitar de uma camada enriquecida em carbono sobre superfícies de trabalho complexas, a cementação pode ser a solução lógica. Se o aço já possui endurecibilidade adequada e apenas zonas selecionadas necessitam de tratamento, o endurecimento por indução merece uma avaliação séria.
Entre esses casos existe uma vasta gama onde testes, revisão metalúrgica e economia de produção decidem a resposta. Mudar um componente existente de cementação para endurecimento por indução também pode significar rever a classe de aço, especificação de dureza, requisito de profundidade de camada e sequência de acabamento em vez de simplesmente substituir uma máquina por outra.
O ponto de partida mais seguro é o desenho da peça de trabalho, não a máquina de tratamento térmico. Defina a material, área endurecida, profundidade de camada, requisito de dureza e taxa de produção primeiro. Depois selecione o processo e o equipamento em torno da peça em vez de forçar a peça a um processo preferido.
Perguntas frequentes
A têmpera por indução pode substituir a cementação numa peça existente?
Não apenas trocando o equipamento. O grau de aço, profundidade de camada, especificação de dureza e sequência de acabamento podem precisar de revisão antes que uma peça cementada passe para a têmpera por indução.
O cementação é sempre um processo de forno por lotes?
Não. Forno por lotes e contínuo são comuns, mas a cementação a baixa pressão também foi desenvolvida para produção altamente controlada e mesmo peça a peça.
A têmpera por indução causa sempre menos distorção do que a cementação??
Pode oferecer um controlo mais apertado da distorção da superfície em peças adequadas, mas não é isenta de distorção. Aquecimento localizado rápido e tensões de têmpera podem ainda produzir alterações dimensionais ou fissuras.
Qual processo é melhor para engrenagens?
Ambos são utilizados. A carburação desenvolve uma carcaça enriquecida com carbono sobre a superfície do dente; o endurecimento por indução é usado quando o tamanho, A configuração ou o padrão de endurecimento desejado favorece o tratamento seletivo.
Coloque o desenho antes da máquina
Envie-nos a classe de aço, área endurecida, profundidade do tratamento e taxa de produção a partir do seu desenho. Revisaremos a têmpera por indução em relação à cementação para o seu componente específico.


