
การชุบแข็งด้วยเหนี่ยวนําเทียบกับ. การเติมคาร์บูไรซ์: วิธีเลือกกระบวนการที่เหมาะสม
พื้นผิวแข็งที่มีแกนแข็งกว่าสามารถผลิตได้โดยใช้เส้นทางการบำบัดความร้อนมากกว่าหนึ่งเส้นทาง. ภาพวาดที่ทำเครื่องหมายไว้ “พื้นผิวแข็งตัว” ไม่ได้, ด้วยตัวเอง, บอกคุณว่าชิ้นส่วนควรได้รับการชุบแข็งด้วยคาร์บูไรซ์หรือแบบเหนี่ยวนำ.
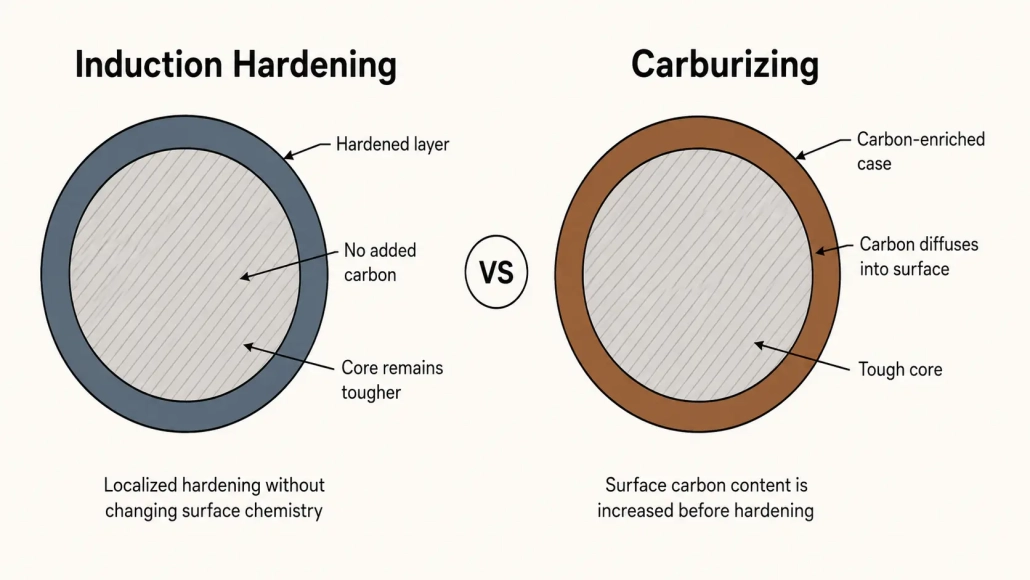
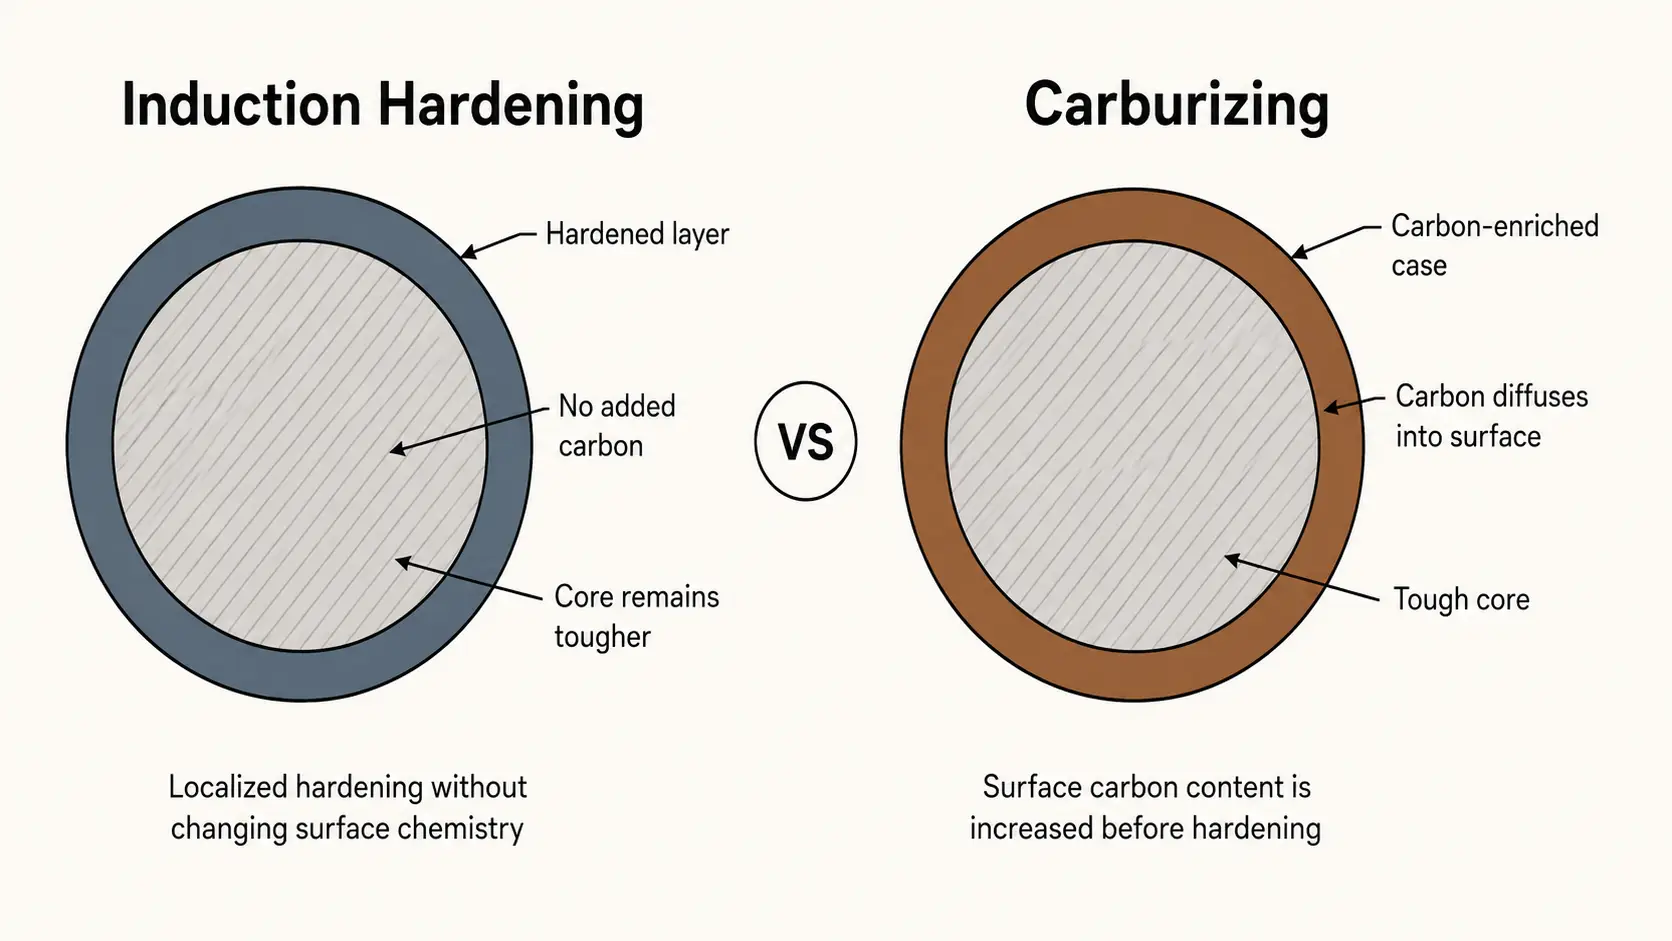
กระบวนการทั้งสองสามารถตอบสนองเป้าหมายการออกแบบที่คล้ายกันได้, แต่พวกเขาไปถึงจุดนั้นแตกต่างออกไป. การทำคาร์บูไรซิ่งจะเปลี่ยนปริมาณคาร์บอนใกล้พื้นผิวก่อนที่จะแข็งตัว. การชุบแข็งด้วยการเหนี่ยวนำอาศัยคาร์บอนและความสามารถในการชุบแข็งที่มีอยู่ในเหล็กอยู่แล้ว, ให้ความร้อนแก่พื้นที่ที่เลือกแล้วจึงดับลง.
ความแตกต่างนั้นส่งผลต่อการเลือกใช้วัสดุ, เรขาคณิตโซนแข็ง, การบิดเบี้ยว, ขั้นตอนการผลิตและอุปกรณ์. สำหรับเพลา, เฟือง, พินหรือส่วนประกอบการส่งผ่าน, คำถามที่มีประโยชน์ไม่ใช่ “กระบวนการไหนดีกว่า?” แต่ “กระบวนการไหนเหมาะกับชิ้นส่วนนี้?”
| การทำงานของคาร์บูไรซิ่ง | ความแตกต่างของการชุบแข็งด้วยเหนี่ยวนำ |
| การเลือกวัสดุ | พื้นที่ที่แข็งตัวแล้ว & ขนาดชิ้นส่วน |
| การบิดงอ | ปริมาณการผลิต |
| แล้วเกียร์ล่ะ? | รายการตรวจสอบการเลือก |
1. “การชุบแข็งเคส” ไม่ได้หมายความว่าเฉพาะการคาร์บูไรซิ่งเท่านั้น
คำศัพท์อาจทำให้สับสน. คาร์บูไรซิ่งเป็นกระบวนการชุบแข็งแบบเคส, แต่ไม่ใช่วิธีเดียวในการสร้างพื้นผิวแข็งและแกนที่เหนียวกว่า. การชุบแข็งแบบเหนี่ยวนำมักถูกกล่าวถึงว่าเป็นกระบวนการชุบแข็งที่พื้นผิวหรือกระบวนการบำบัดความร้อนเฉพาะจุด เนื่องจากจะทำให้เหล็กที่มีอยู่แข็งตัวโดยไม่ต้องเติมคาร์บอนลงบนพื้นผิวโดยเจตนา.
สำหรับงานคัดเลือก, ความแตกต่างทางโลหะวิทยามีความสำคัญมากกว่าฉลาก. ภาพรวมของการชุบแข็งพื้นผิวของ ASM International กล่าวถึงการชุบแข็งด้วยการเหนี่ยวนำและการทำคาร์บูไรซิ่งในเส้นทางที่แตกต่างกันโดยมีข้อกำหนดด้านวัสดุและกระบวนการที่แตกต่างกัน.
2. การทำคาร์บูไรซิ่งทำให้เกิดเคสที่แข็งตัวได้อย่างไร
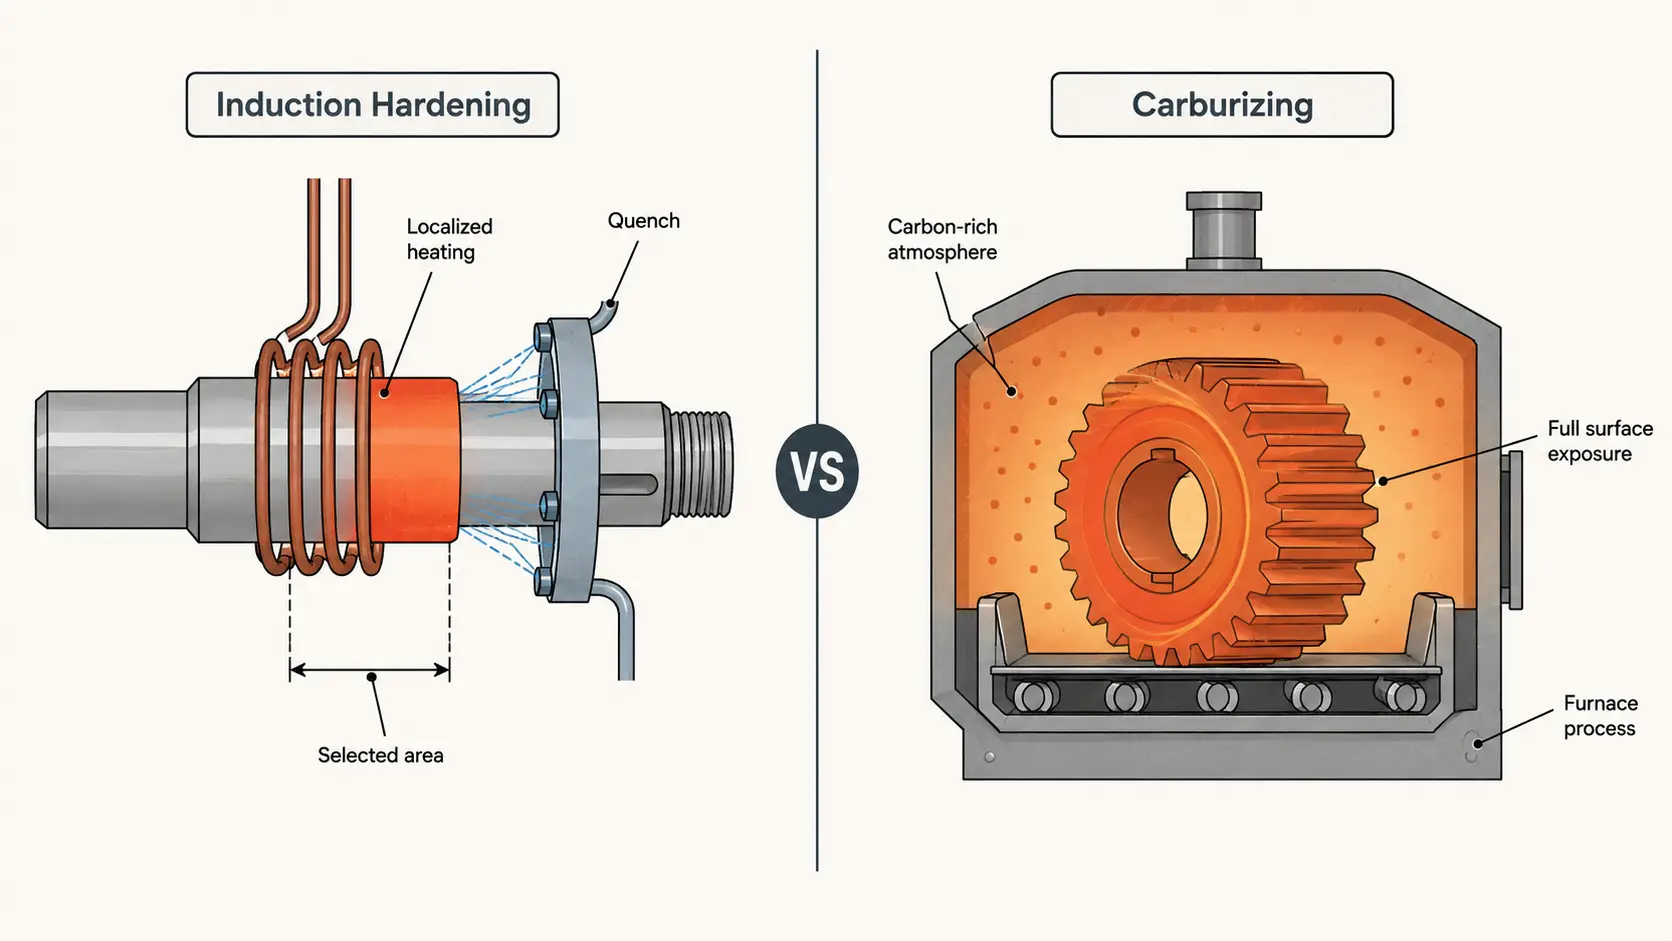
การทำให้เป็นคาร์บอนเป็นกระบวนการทางความร้อนเคมี. ส่วนประกอบที่เป็นเหล็กจะถูกเก็บไว้ที่อุณหภูมิสูงในสภาพแวดล้อมที่อุดมด้วยคาร์บอน เพื่อให้คาร์บอนสามารถแพร่กระจายเข้าสู่พื้นผิวได้. ชั้นที่อุดมด้วยคาร์บอนจะแข็งตัวในเวลาต่อมา, โดยปกติโดยการดับ, ในขณะที่แกนคาร์บอนต่ำยังคงรักษาคุณสมบัติที่แตกต่างกันไว้.
นี่คือสาเหตุที่การทำคาร์บูไรซิ่งมีความสัมพันธ์อย่างใกล้ชิดกับเหล็กกล้าคาร์บอนต่ำและโลหะผสมต่ำ. หลักการ การอ้างอิง NIST เกี่ยวกับการบำบัดความร้อนของเหล็กและเหล็กกล้า โปรดทราบว่าเกรดคาร์บอนต่ำถูกนำมาใช้กันอย่างแพร่หลายสำหรับการทำคาร์บูไรซิ่ง, ในขณะที่เหล็กกล้าคาร์บอนปานกลางมักใช้ในสภาวะที่ได้รับความร้อน. เอเอสเอ็ม แก๊สคาร์บูไรซิ่ง บทระบุอุณหภูมิ, ศักยภาพและเวลาของคาร์บอนเป็นตัวแปรกระบวนการหลัก.
ความลึกของเคสเชื่อมโยงกับการแพร่กระจาย. โดยทั่วไปแล้วชั้นคาร์บูไรซ์ที่ลึกกว่านั้นต้องใช้เวลาในการคาร์บูไรซ์นานกว่า, แม้ว่าอุณหภูมิ, เทคโนโลยีเตาเผาและกลยุทธ์การเพิ่ม/กระจายสามารถเปลี่ยนแปลงวงจรได้.
การทำให้คาร์บูไรซิ่งเหมาะสมอย่างยิ่งเมื่อส่วนประกอบได้รับการออกแบบโดยใช้เหล็กกล้าเกรดคาร์บูไรซิ่ง และตัวเรือนที่อุดมด้วยคาร์บอนเป็นส่วนหนึ่งของโครงสร้างทางโลหะวิทยาที่ต้องการ. เฟืองและเฟืองเป็นตัวอย่างที่คุ้นเคย, แต่ข้อกำหนดด้านการวาดภาพและการบริการควรเป็นตัวกำหนดเส้นทาง, ไม่ใช่ชื่อชิ้นส่วนเพียงอย่างเดียว.
3. กระบวนการชุบแข็งด้วยการเหนี่ยวนำแตกต่างกันอย่างไร
การชุบแข็งด้วยเหนี่ยวนํา โดยปกติแล้วจะไม่เพิ่มคาร์บอนบนพื้นผิว. ขดลวดเหนี่ยวนำจะทำความร้อนบริเวณที่เลือกของชิ้นงาน; โซนที่ต้องการถูกนำเข้าสู่ช่วงออสเทไนไทซิ่งแล้วจากนั้นก็นำมาชุบเพื่อให้เกิดโครงสร้างที่แข็งตัว. ASM อธิบายโดยเฉพาะเกี่ยวกับการชุบแข็งด้วยไฟฟ้ากระแสเหนี่ยวนำว่าเป็นวิธีในการทำให้พื้นแข็งโดยไม่เปลี่ยนแปลงองค์ประกอบเคมีของชั้นผิว.
เพราะไม่มีขั้นตอนการคาร์บูไรซิ่ง, เหล็กเองต้องมีปริมาณคาร์บอนเพียงพอและมีความสามารถในการชุบแข็งเพียงพอที่จะได้ผลลัพธ์ตามที่กำหนด. ASM ตั้งข้อสังเกตว่าเหล็กที่เลือกสำหรับการชุบแข็งแบบเหนี่ยวนำจำเป็นต้องมีปริมาณคาร์บอนและโลหะผสมที่เหมาะสมเพื่อการกระจายความแข็งที่ต้องการ; เหล็กกล้าคาร์บอนปานกลางเป็นทางเลือกทั่วไป.
กระบวนการนี้สามารถแปลเป็นภาษาท้องถิ่นได้อย่างมาก. เจอร์นัลแบริ่งบนเพลายาวสามารถจัดการได้โดยไม่ต้องนำทั้งเพลาผ่านวงจรเตาเผา. สามารถมีพื้นผิวทรงกระบอกที่ยาวขึ้นได้ สแกนแข็งขึ้น, โดยมีโซนทำความร้อนและดับเคลื่อนที่ไปตามชิ้นส่วน.
การแปลเป็นภาษาท้องถิ่นเป็นเหตุผลหนึ่งที่พิจารณาการชุบแข็งแบบเหนี่ยวนำสำหรับเพลา, หมุด, โรลเลอร์, สไปรน์และชิ้นส่วนขนาดใหญ่ที่มีพื้นผิวการทํางานชัดเจน.
4. การชุบแข็งด้วยเหนี่ยวนําเทียบกับ. การเติมคาร์บอนโดยภาพรวม
| ปัจจัยการเลือก | การชุบแข็งด้วยเหนี่ยวนํา | การเติมคาร์บูไรซ์ |
|---|---|---|
| เคมีพื้นผิว | โดยปกติไม่เปลี่ยนแปลง | คาร์บอนถูกแพร่เข้าสู่ผิว |
| แนวทางวัสดุทั่วไป | เหล็กมีคาร์บอนและความสามารถในการแข็งตัวเพียงพอแล้ว | เกรดคาร์บูไรซิ่งคาร์บอนต่ําที่พบได้บ่อย |
| พื้นที่ให้ความร้อน | สามารถระบุเฉพาะโซนที่เลือกได้ | ชิ้นส่วนถูกแปรรูปในสภาพแวดล้อมการเติมคาร์บอน |
| ลวดลายแข็ง | ได้รับอิทธิพลอย่างมากจากขดลวด, การเคลื่อนที่และการชุบแข็ง | ได้รับอิทธิพลอย่างมากจากการแพร่กระจายของคาร์บอนและการแข็งตัวในภายหลัง |
| กระแสการผลิต | เหมาะอย่างยิ่งสำหรับการประมวลผลแบบอินไลน์และแบบชิ้นเดียว | การประมวลผลแบบแบทช์หรือแบบต่อเนื่องทั่วไป; มีระบบชิ้นเดียวด้วย |
| ตัวแปรหลัก | กำลังไฟ, ความถี่, เวลาในการให้ความร้อน, รูปทรงของขดลวด, การเคลื่อนไหว, การดับ | อุณหภูมิ, ศักยภาพของคาร์บอน, เวลา, กลยุทธ์การแพร่กระจาย, การดับ |
| เครื่องมือ | มักต้องใช้คอยล์และฟิกซ์เจอร์เฉพาะชิ้นส่วน | อุปกรณ์ติดตั้งเตา, ระบบควบคุมบรรยากาศและดับกลิ่นเป็นศูนย์กลาง |
ตารางเป็นเครื่องมือคัดกรองเบื้องต้น. มีเกียร์ชุบแข็งแบบเหนี่ยวนำและเพลาคาร์บูไรซ์. ชื่อส่วนประกอบเป็นกฎการเลือกที่ไม่ดี.
5. การเลือกวัสดุอาจตัดสินปัญหาก่อนที่เครื่องจักรจะทำ
ถ้าส่วนประกอบยังอยู่ในขั้นตอนการออกแบบ, วัสดุและการชุบความร้อนควรพิจารณาร่วมกัน.
เหล็กคาร์บูไรซ์คาร์บอนต่ำที่เลือกเพื่อพัฒนาชั้นกรณีที่มีคาร์บอนสูงและแกนที่เหนียวไม่ได้หมายความว่าจะเป็นตัวเลือกที่ดีสำหรับการชุบแข็งแบบเหนี่ยวนำแบบปกติ. ในทางกลับกัน, ถ้าเหล็กคาร์บอนกลางมีความสามารถในการชุบแข็งที่ต้องการสำหรับความแข็งผิวที่กำหนดแล้ว, การทำคาร์บูไรซิ่งอาจเพิ่มขั้นตอนทางโลหะวิทยาที่การออกแบบไม่ต้องการ.
การเปลี่ยนคาร์บูไรซิ่งด้วยการชุบแข็งแบบเหนี่ยวนำจึงไม่ใช่แค่การทดแทนอุปกรณ์เท่านั้น. เกรดวัสดุ, กรณีที่จำเป็น, คุณสมบัติหลักและแบบร่างอาจต้องได้รับการตรวจสอบ.
คู่มือ ASM ของ การเลือกเหล็กสำหรับการชุบแข็งตัวเรือน ถือว่าเหล็กคาร์บูไรซิ่งและเหล็กกล้าสำหรับการเหนี่ยวนำหรือการชุบแข็งด้วยเปลวไฟเป็นหมวดหมู่การเลือกวัสดุที่แยกจากกัน.
6. พื้นที่แข็งตัวและขนาดชิ้นส่วนมักสนับสนุนการเหนี่ยวนำ
พิจารณา เพลายาว ที่ต้องการความแข็งเฉพาะบนสองแบริ่งเจอร์นัล. การบำบัดพื้นที่เหล่านั้นแยกกันอาจเป็นวิธีที่ใช้งานได้จริงกว่าการส่งชิ้นส่วนทั้งหมดผ่านกระบวนการเตาอบ.
การเหนี่ยวนำจึงน่าสนใจโดยเฉพาะเมื่อบริเวณที่แข็งถูกกำหนดไว้อย่างชัดเจน: เจอร์นัล, พื้นผิวพิน, สไปรน, ร็อคเวย์หรือส่วนที่เลือกของชิ้นส่วนขนาดใหญ่. ASM ยังระบุว่าการชุบแข็งด้วยเหนี่ยวนำหรือเปลวไฟสามารถใช้ได้เมื่อฟันเฟืองต้องการความแข็งสูง แต่ขนาดหรือรูปทรงของชิ้นส่วนไม่เอื้อให้สามารถคาร์บูไรซ์และชุบแข็งทั้งชิ้นได้.
นี่ไม่ได้หมายความว่า “ส่วนใหญ่ = การเหนี่ยวนำ” การเปลี่ยนเส้นผ่านศูนย์กลาง, ไหล่และการเข้าถึงการชุบแข็งที่จำกัดสามารถทำให้การออกแบบขดลวดและรูปแบบการให้ความร้อนซับซ้อนขึ้น. ข้อดีคือความสามารถในการออกแบบกระบวนการรอบพื้นที่ที่ต้องการการบำบัดจริง.
สำหรับพื้นผิวทรงกระบอกยาว, คำถามต่อไปอาจเป็นการชุบแข็งตำแหน่งคงที่กับการสแกน. คำแนะนำของเราเกี่ยวกับ วิธีการเลือกระบบชุบแข็งด้วยการเหนี่ยวนำ ไปต่อที่กำลังไฟฟ้า, ความถี่, ความลึกของชั้นแข็งและความต้องการของชิ้นงาน.
7. การบิดงอ: การเหนี่ยวนำอาจช่วยได้, แต่ไม่ได้ปราศจากการบิดงอ
การทำคาร์บูไรซิ่งและรอบการชุบแข็งที่ตามมาสามารถทำให้เกิดการเปลี่ยนแปลงมิติได้, ดังนั้นจึงต้องพิจารณาการบิดเบือนในการวางแผนกระบวนการและค่าเผื่อการตกแต่ง. วัสดุของ ASM บนเฟืองคาร์บูไรซ์จัดการกับการบิดเบือนจากการบำบัดความร้อนโดยเฉพาะ ซึ่งเป็นส่วนหนึ่งของการวางแผนกระบวนการ.
การชุบแข็งแบบเหนี่ยวนำจะให้ความร้อนแก่วัสดุในปริมาณที่จำกัดมากขึ้นในการใช้งานหลายประเภท และสามารถควบคุมการบิดเบี้ยวของพื้นผิวในชิ้นส่วนที่เหมาะสมได้เข้มงวดยิ่งขึ้น. ASM อ้างอิงถึงการควบคุมการบิดเบี้ยวของพื้นผิวที่เข้มงวดกว่าการเติมคาร์บอนแบบดั้งเดิม, พร้อมกับการไหลเป็นชิ้นเดียวและความสามารถในการทำซ้ำ, สำหรับการใช้งานระบบส่งกำลังทางอากาศยานบางประเภท.
นั่นไม่ใช่การบอกว่าการเหนี่ยวนำจะไม่ทำให้เกิดการบิดเบือน. การให้ความร้อนเฉพาะจุดอย่างรวดเร็ว, ความเครียดจากการดับ, ขดลวดที่ไม่เหมาะสมหรือรูปร่างเรขาคณิตที่ซับซ้อนยังสามารถทำให้เกิดการเปลี่ยนแปลงมิติได้ รอยแตก. ทั้งสองกระบวนการจำเป็นต้องมีการตรวจสอบกับชิ้นงานจริง.
8. ปริมาณการผลิตไม่ได้ทำให้เกิดผู้ชนะที่ง่าย
การชุบแข็งด้วยการเหนี่ยวนำเหมาะสมกับการผลิตอัตโนมัติอย่างเป็นธรรมชาติ. ชิ้นส่วนสามารถถูกวางตำแหน่ง, ให้ความร้อน, ดับอลและเคลื่อนย้ายไปยังการทำงานถัดไป, ในขณะที่อุปกรณ์ CNC สามารถประสานตําแหน่งการสแกน, ความเร็วในการเคลื่อนที่, การหมุนและการชุบแข็ง. สําหรับเพลาที่ทําซ้ําและชิ้นส่วนที่คล้ายกัน, ก ระบบชุบแข็งด้วยเหนี่ยวนํา CNC สามารถจําลองลําดับการเคลื่อนไหวและการให้ความร้อนที่กําหนดไว้ได้.
การคาร์บูไรซ์ไม่ควรถูกมองข้ามว่าเป็นกระบวนการแบบแบตช์แบบเก่า. เตาเผาแบบแบตช์และเตาหลอมต่อเนื่องยังคงเป็นวิธีการผลิตที่คุ้นเคย, ในขณะที่การคาร์บูไรซ์แรงดันต่ําก็ได้รับการพัฒนาสําหรับการผลิตที่ควบคุมอย่างเข้มงวดและแม้แต่การผลิตชิ้นเดียว. ASM ได้เผยแพร่ผลงานเกี่ยวกับระบบคาร์บูไรซิ่งแบบไหลชิ้นเดียวอย่างแท้จริงโดยเฉพาะ.
เศรษฐศาสตร์ขึ้นอยู่กับปริมาณงาน, ผสมบางส่วน, กรณีที่จำเป็น, การดำเนินการตกแต่งขั้นสุดท้ายและอุปกรณ์โรงงานที่มีอยู่. ปริมาณมากที่ออกแบบรอบๆ เส้นทางคาร์บูไรซิ่งอาจเหมาะกับการทำงานของเตาเผาได้เป็นอย่างดี. เส้นที่ต้องการการดูแลเฉพาะโซนอาจรวมเข้ากับการเหนี่ยวนำได้โดยตรงมากขึ้น.
9. แล้วเกียร์ล่ะ?
เฟือง เป็นที่ซึ่งกฎง่ายๆ กลายเป็นความเสี่ยง.
การเติมคาร์บอนเป็นเส้นทางที่กำหนดไว้สำหรับเฟืองเหล็กหลายชนิด เนื่องจากสามารถพัฒนาตัวเรือนที่อุดมด้วยคาร์บอนได้รอบๆ ผิวฟัน ในขณะที่ยังคงคุณสมบัติแกนกลางที่ต้องการไว้. การชุบแข็งแบบเหนี่ยวนำยังใช้สำหรับเฟืองเมื่อมีขนาด, การกำหนดค่า, วิธีการผลิตหรือรูปแบบการชุบแข็งที่ต้องการช่วยให้เลือกการรักษาได้. วัสดุรักษาความร้อนเกียร์ของ ASM ครอบคลุมทั้งการชุบแข็งด้วยคาร์บูไรซิ่งและการเหนี่ยวนำ แทนที่จะถือว่าเป็นคำตอบสากล.
เฟืองขนาดใหญ่สามารถนำเสนอตัวเลือกเพิ่มเติม เช่น การชุบแข็งแบบล้อมรอบ, การบำบัดแบบฟันต่อฟัน และกลยุทธ์การสแกนที่แตกต่างกัน. การตัดสินใจเหล่านั้นควรมีการวิเคราะห์กระบวนการของตัวเองมากกว่าการใช้กฎที่ว่าทุกเฟืองต้องใช้วิธีการชุบแข็งแบบเดียวกัน.
10. การตรวจสอบการเลือกใช้งานเชิงปฏิบัติ
ตรวจสอบแต่ละข้อความที่ตรงกับชิ้นส่วนของคุณและนับจำนวนการตรวจสอบ.
☐ เฉพาะพื้นที่ทำงานที่กำหนดเท่านั้น (แบริ่ง, สไปรัล, รางแบริ่ง) จำเป็นต้องชุบแข็ง, ไม่ใช่ทั้งพื้นผิว.
☐ เหล็กมีปริมาณคาร์บอนและสามารถชุบแข็งได้จนถึงความแข็งผิวที่กำหนด.
☐ กรณีที่จำเป็นคือตื้นถึงปานกลางและแปลเป็นภาษาท้องถิ่น, ไม่ใช่เคสที่อุดมด้วยคาร์บอนบนพื้นผิวที่ซับซ้อน.
☐ ส่วนที่เป็นเพลา, เข็มหมุด, ลูกกลิ้ง, ร่องฟันหรือส่วนประกอบขนาดใหญ่พร้อมพื้นผิวการทำงานที่กำหนดไว้.
☐ การผลิตเป็นแบบอินไลน์หรือแบบชิ้นเดียว, ไม่ใช่เตาหลอมขนาดใหญ่.
☐ การควบคุมความผิดเพี้ยนของพื้นผิวอย่างเข้มงวดเป็นสิ่งสำคัญสำหรับค่าเผื่อการตกแต่ง.
☐ อุปกรณ์จะใช้กลุ่มชิ้นส่วนที่ทำซ้ำได้เพียงกลุ่มเดียว แทนที่จะใช้รูปทรงหลายแบบ.
☐ แบบร่างไม่ได้ได้รับการออกแบบโดยใช้เหล็กกล้าเกรดคาร์บูไรซิ่ง.
คะแนน 6–8: การชุบแข็งด้วยการเหนี่ยวนำมีแนวโน้มที่จะเหมาะสมมากกว่า.
คะแนน 3–5: พื้นที่สีเทา — ทดสอบทั้งสองกระบวนการบนชิ้นส่วนจริง.
คะแนน 0–2: การคาร์บูไรซิงมีแนวโน้มที่จะเหมาะสมมากกว่า.
หากชิ้นส่วนนั้นเป็นเหล็กคาร์บอนต่ำสำหรับกระบวนการคาร์บูไรซิงและต้องการชั้นคาร์บอนเสริมบนพื้นผิวที่ทำงานซับซ้อน, การคาร์บูไรซิงอาจเป็นวิธีที่เหมาะสม. ถ้าหากว่าเหล็กมีความสามารถในการชุบแข็งเพียงพอแล้ว และเพียงบางส่วนที่เลือกเท่านั้นที่ต้องการการบำบัด, การชุบแข็งด้วยการเหนี่ยวนำควรได้รับการประเมินอย่างจริงจัง.
ระหว่างกรณีเหล่านั้นมีช่วงกว้างที่ต้องใช้การทดสอบ, การทบทวนด้านโลหะวิทยา และเศรษฐศาสตร์การผลิตเป็นตัวกำหนดคำตอบ. การเปลี่ยนชิ้นส่วนที่มีอยู่จากการคาร์บูไรซิ่งเป็นการชุบแข็งด้วยการเหนี่ยวนำอาจหมายถึงการทบทวนเกรดเหล็ก, ข้อกำหนดความแข็ง, ความลึกของชั้นแข็ง และลำดับขั้นตอนการตกแต่ง แทนที่จะเป็นเพียงการเปลี่ยนเครื่องจักรหนึ่งเป็นอีกเครื่องหนึ่ง.
จุดเริ่มต้นที่ปลอดภัยที่สุดคือแบบงานชิ้นงาน, ไม่ใช่เครื่องอบชุบความร้อน. กำหนด วัสดุ, บริเวณที่ต้องทำให้แข็ง, ความลึกของชั้นแข็ง, ข้อกำหนดความแข็งและอัตราการผลิต ก่อนอื่น. แล้วจึงเลือกกระบวนการและอุปกรณ์โดยรอบชิ้นงานแทนที่จะบังคับชิ้นงานให้เข้ากับกระบวนการที่ชื่นชอบ.
คำถามที่พบบ่อย
กระบวนการชุบแข็งด้วยเหนี่ยวนำสามารถแทนที่การคาร์บูไรซ์ของชิ้นงานที่มีอยู่ได้หรือไม่?
ไม่ใช่แค่การสลับอุปกรณ์เพียงอย่างเดียว. เกรดเหล็ก, ความลึกของชั้นแข็ง, ข้อกำหนดความแข็งและลำดับการตกแต่งอาจต้องได้รับการทบทวนก่อนที่ชิ้นงานที่ผ่านการคาร์บูไรซ์จะเปลี่ยนไปเป็นการชุบแข็งด้วยเหนี่ยวนำ.
การทำคาร์บูไรซิ่งถือเป็นกระบวนการเตาเผาแบบแบตช์เสมอไป?
ไม่ใช่. เตาเผาแบบแบตช์และแบบต่อเนื่องเป็นเรื่องปกติ, แต่คาร์บูไรซิ่งแรงดันต่ำยังได้รับการพัฒนาเพื่อการควบคุมขั้นสูงและแม้แต่การผลิตชิ้นเดียว.
การชุบแข็งแบบเหนี่ยวนำทำให้เกิดการบิดเบี้ยวน้อยกว่าการชุบคาร์บูไรซิ่งเสมอหรือไม่?
สามารถควบคุมการบิดเบี้ยวของพื้นผิวได้เข้มงวดยิ่งขึ้นในชิ้นส่วนที่เหมาะสม, แต่ก็ไม่ได้ปราศจากการบิดเบือน. การให้ความร้อนและความเครียดในการดับเฉพาะที่อย่างรวดเร็วยังคงสามารถทำให้เกิดการเปลี่ยนแปลงมิติหรือการแตกร้าวได้.
กระบวนการไหนดีกว่าสำหรับเกียร์?
ทั้งสองถูกนำมาใช้. การเติมคาร์บอนจะทำให้เกิดชั้นเคลือบคาร์บอนบนผิวฟัน; การชุบแข็งแบบเหนี่ยวนำจะใช้เมื่อมีขนาด, การกำหนดค่าหรือรูปแบบการชุบแข็งที่ต้องการสนับสนุนการรักษาแบบเลือกสรร.
ใส่ Drawing ก่อนเครื่อง
ส่งเกรดเหล็กมาให้เรา, บริเวณที่ต้องทำให้แข็ง, ความลึกของเคสและอัตราการผลิตจากรูปวาดของคุณ. เราจะตรวจสอบการชุบแข็งด้วยการเหนี่ยวนำเทียบกับคาร์บูไรซิ่งสำหรับส่วนประกอบเฉพาะของคุณ.


