
Tần số ảnh hưởng đến gia nhiệt cảm ứng như thế nào: 5 Các tác động quan trọng lên độ sâu, Mẫu hình & Hiệu suất
Chọn tần số sai cho một công việc nung cảm ứng, và chi tiết bị loại bỏ trước khi làm mát ngay cả khi quá trình chưa bắt đầu. Cách tần số ảnh hưởng đến gia nhiệt cảm ứng không phải là một chi tiết lý thuyết — đó là quyết định đầu tiên chi phối mọi kết quả tiếp theo: độ sâu thấm carbon, mẫu nhiệt, thời gian chu kỳ, và yêu cầu công suất. Làm đúng thì, và bạn thiết lập quy trình nhanh chóng. Vật lý đằng sau điều này rất đơn giản — hiệu ứng bề mặt — và hiểu được nó cho phép bạn đưa ra các lựa chọn có thể dự đoán được thay vì đoán các thông số. Bài viết này phân tích chính xác cách tần số kiểm soát hành vi gia nhiệt và cách điều chỉnh nó cho ứng dụng của bạn.
Mục Lục
1. Hiệu ứng da: Tại sao tần số kiểm soát độ sâu gia nhiệt
Khi dòng điện xoay chiều chạy qua một dây dẫn — cho dù là cuộn dây đồng hay chính chi tiết gia công — dòng điện không phân bố đều qua mặt cắt ngang. Nó tập trung về phía bề mặt. Đây là hiệu ứng bề mặt, và đó là cơ chế vật lý khiến tần số trở thành núm điều khiển chính cho độ sâu gia nhiệt trong gia nhiệt cảm ứng.
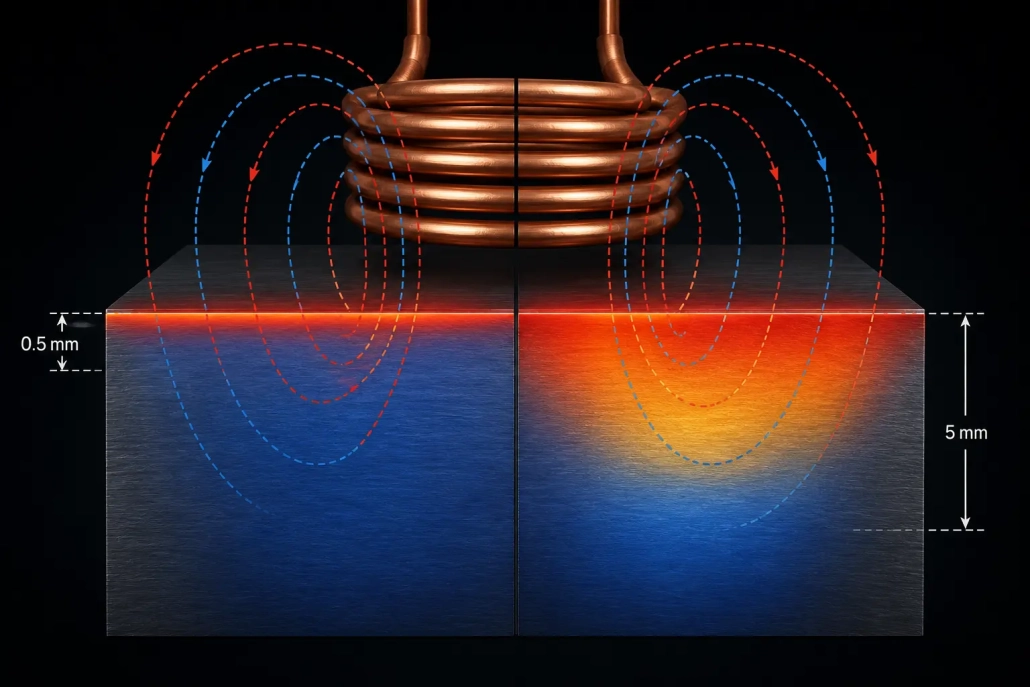
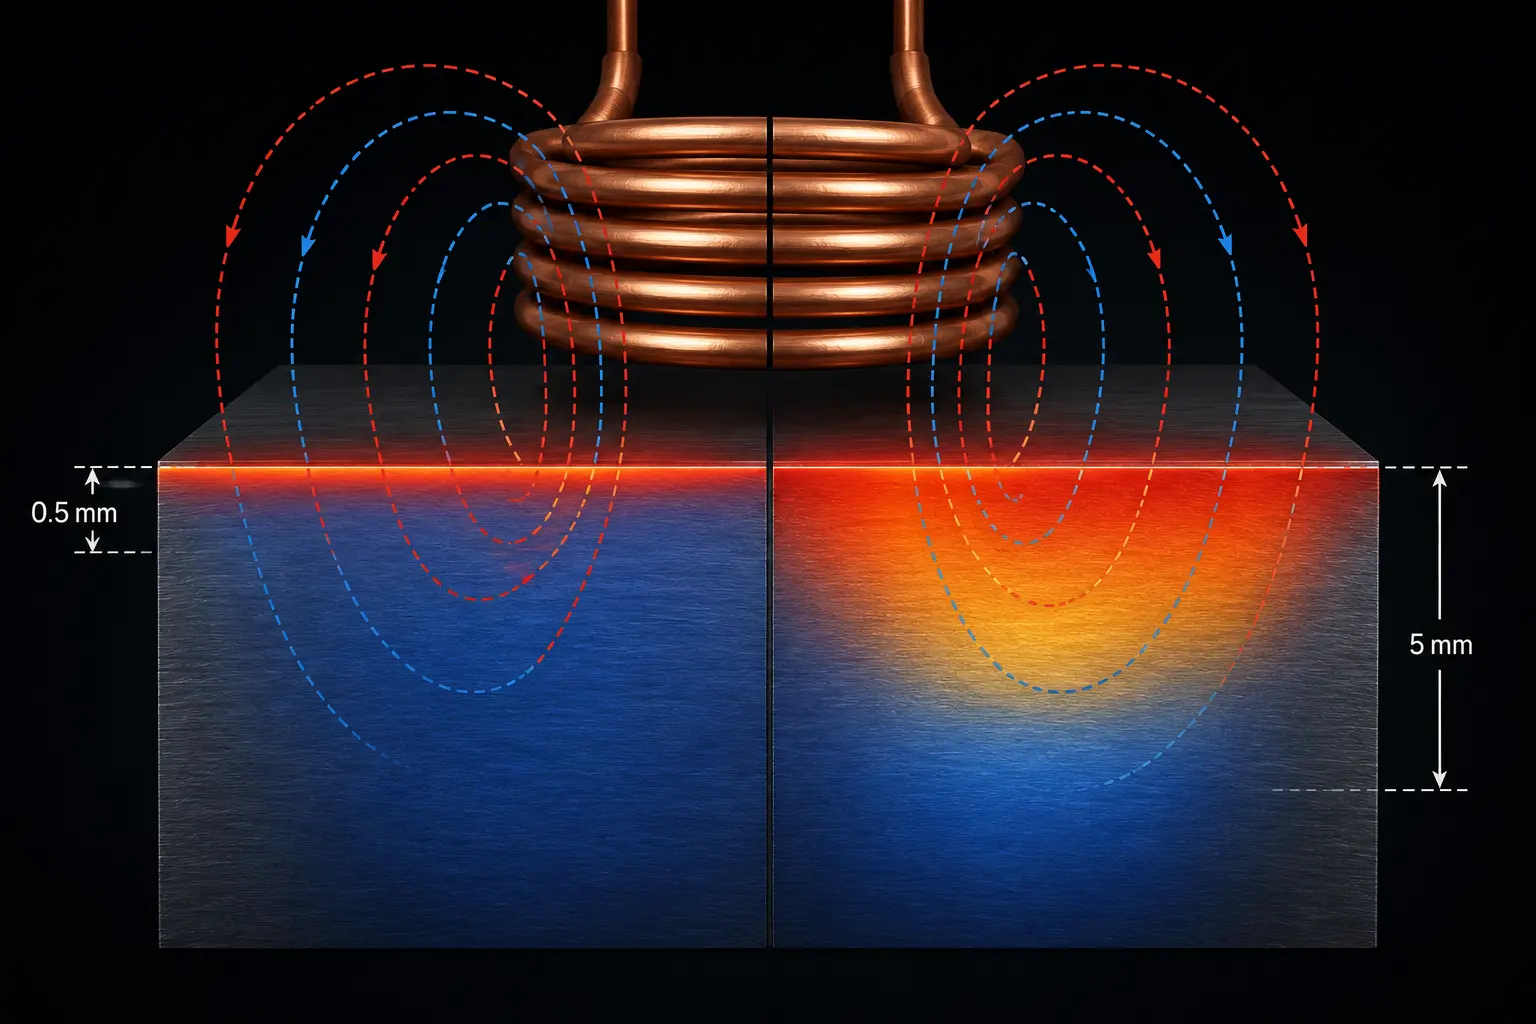
Tần số càng cao, dòng điện càng bị đẩy mạnh về bề mặt — và lớp được gia nhiệt càng nông. Tại đó 400 kHz, độ sâu mang dòng điện trong thép ở 800°C khoảng 0.5 milimét. Tại đó 3 kHz, cùng một độ sâu đó mở rộng ra khoảng 5 milimét — một hệ số của 10 sự khác biệt chỉ từ tần số.
Mối quan hệ này được thể hiện bởi công thức độ sâu tham chiếu (δ = √(ρ/πfμ)), nhưng bài học kỹ thuật thì đơn giản hơn: tần số và độ sâu có quan hệ nghịch đảo. Gấp đôi tần số, và độ sâu bị nung giảm khoảng 40%. Chia đôi nó, và độ sâu tăng theo cùng một tỷ lệ. Đây là lý do tại sao cách hoạt động của gia nhiệt cảm ứng ở mức cơ bản thì không thể tách rời khỏi tần số — hiệu ứng da không phải là chi tiết phụ; nó là cơ chế cốt lõi.
Đối với thép từ tính dưới điểm Curie (≈770°C), hiệu ứng còn mạnh hơn vì độ thấm từ của nam châm (μ) khuếch đại sự tập trung dòng điện. Khi thép vượt qua nhiệt độ Curie và trở nên không từ tính, dòng điện thấm sâu hơn — đó là lý do tại sao mô hình gia nhiệt có thể thay đổi giữa chu kỳ trong thời gian gia nhiệt dài hơn.
2. Dải tần số và tác động thực tiễn của chúng
Thiết bị gia nhiệt cảm ứng được nhóm thành bốn dải tần số. Mỗi dải tạo ra một độ sâu gia nhiệt đặc trưng trong thép và tương ứng với các ứng dụng công nghiệp cụ thể. Hệ thống phân loại đầy đủ được trình bày trong hướng dẫn của chúng tôi về Phân loại tần số gia nhiệt cảm ứng — ở đây chúng tôi tập trung vào tác dụng thực sự của từng phạm vi đối với phôi.
Tần số thấp (50 Hz – 1 kHz): Thâm nhập sâu
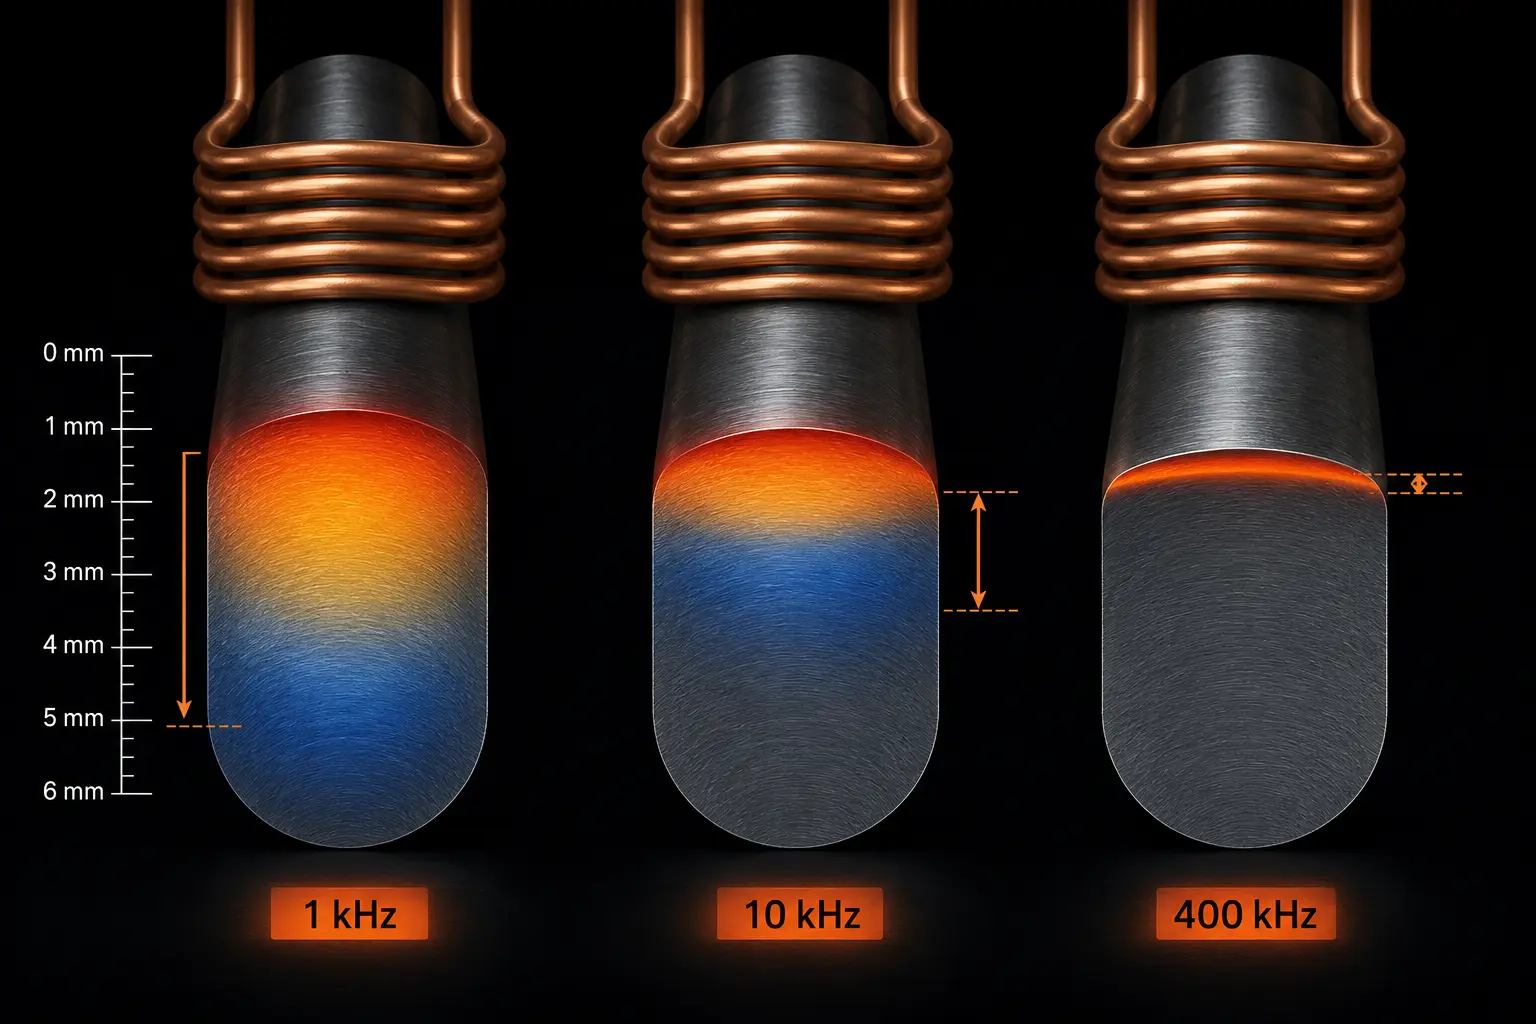
Ở những tần số này, dòng điện xuyên qua 5 cho 10+ milimét thành thép. Hệ thống sưởi sâu và rộng - quá rộng đối với hầu hết các ứng dụng làm cứng bề mặt. Phạm vi này được sử dụng để gia nhiệt xuyên suốt các phôi và thanh lớn trước khi rèn, và cho lò cảm ứng tần số điện nơi mục tiêu đang tan chảy hoặc làm nóng toàn bộ mặt cắt ngang. Nếu bạn sử dụng tần số thấp để làm cứng bề mặt, bạn sẽ làm lõi quá nhiệt trước khi bề mặt đạt nhiệt độ.
Tần số trung bình (1–10 kHz): Công cụ chủ lực cho quá trình làm cứng bề mặt
Tần số trung bình tạo ra 2 cho 5 milimét chiều sâu làm nóng trong thép. Đây là điểm lý tưởng cho hầu hết Tôi cứng bánh răng, tôi cứng trục, và quá trình làm cứng vòng bi ứng dụng nơi chỉ định chiều sâu làm cứng từ 1,5–4 mm. Các chi tiết có tiết diện vừa phải — bánh răng với mô-đun lớn hơn 4, trục trên 30 mm, vòng bi — phản ứng một cách dự đoán trong khoảng này. Độ xuyên thấu đủ sâu để làm nóng xuyên qua vỏ máy nhưng đủ nông để giữ lạnh lõi nhằm hỗ trợ tự dập tắt.
Tần số siêu âm thanh (10–40 kHz): Độ sâu nông đến trung bình
Tần số siêu âm thanh tập trung sưởi ấm trong 0.8 cho 2 milimét phạm vi. Đó là sự lựa chọn mặc định cho trục cam, bánh răng nhỏ, vòng bi có thành mỏng, và phuộc chuyển số - những bộ phận mà việc giữ chặt vỏ cứng trên bề mặt là rất quan trọng. Dòng sản phẩm này cũng chiếm ưu thế trong quá trình làm cứng linh kiện ô tô vì nó cân bằng khả năng thâm nhập hợp lý với khả năng kiểm soát vùng chặt chẽ.
Tần số cao (100–400 kHz): Chỉ làm nóng bề mặt
Tần số cao giới hạn việc làm nóng vào 0.3 cho 0.8 milimét — về cơ bản là bề mặt của chi tiết. Nó được sử dụng cho chốt có đường kính nhỏ, lưỡi cắt mỏng, các bộ phận dụng cụ chính xác, và bánh răng mô-đun nhỏ nơi độ sâu lớp cứng được chỉ định dưới 1 mm. Làm nóng cảm ứng tần số cao là gì tốt nhất cho? Cung cấp năng lượng tập trung vào bề mặt đến mức lõi vẫn hoàn toàn lạnh — cho phép độ cứng bề mặt rất cao mà không có nguy cơ biến dạng. Sự đánh đổi: nếu thông số độ sâu lớp cứng của bạn vượt quá 1 mm, tần số cao một mình sẽ không đủ — bạn sẽ cần tăng thời gian chu kỳ và dựa vào dẫn nhiệt, điều này đánh đổi độ chính xác mà tần số cao mang lại.
3. Cách điều chỉnh tần số phù hợp với ứng dụng của bạn
Quy tắc bắt đầu khá đơn giản: độ sâu yêu cầu của lớp bề mặt nên ít nhất 2 cho 3 lần so với độ sâu tham chiếu tại tần số đã chọn. Nếu yêu cầu độ sâu lớp bề mặt của bạn là 2 mm, bạn cần một tần số cung cấp độ sâu tham chiếu khoảng 0,7–1 mm — điều này đặt bạn vào phạm vi 3–10 kHz (tần số trung bình).
Nhưng tần số không hoạt động một mình. Nó bị khóa cùng với mật độ công suất và thời gian nung nóng. Công suất cao hơn ở cùng tần số làm bề mặt nóng nhanh hơn, để lại ít thời gian cho nhiệt truyền vào trong — tạo ra sự chuyển tiếp từ lớp vỏ đến lõi sắc nét hơn. Công suất thấp với chu kỳ dài hơn cho phép truyền dẫn mang nhiệt sâu hơn, làm mềm chuyển tiếp nhưng tăng tổng năng lượng đầu vào và có khả năng làm quá nóng bề mặt.
Sự phụ thuộc lẫn nhau này là lý do lựa chọn công suất gia nhiệt cảm ứng phải xảy ra cùng với việc chọn tần số, không phải sau đó. Một tần số về mặt lý thuyết là đúng vẫn sẽ tạo ra sản phẩm lỗi nếu kết hợp với mật độ công suất sai. Hai tham số là một quyết định duy nhất.
Hình dạng chi tiết cũng hạn chế việc lựa chọn tần số. Đối với làm cứng cảm ứng trục, Mối quan hệ đường kính-tần số quyết định mức độ đều của việc làm nóng vòng tròn — tần số quá cao trên trục có đường kính lớn sẽ tạo ra sự làm nóng không đều vì đường dẫn dòng điện quanh chu vi chi tiết trở nên dài về điện so với độ sâu da. Đối với Tôi cứng bánh răng, Tần số cũng kiểm soát việc liệu đỉnh và gốc răng đều đạt nhiệt độ: Quá cao, và đỉnh răng quá nóng trước khi gốc răng nóng lên; Quá thấp, và rễ sẽ mềm đi khi chờ đầu nhọn.
4. Dấu hiệu bạn chọn sai tần số
Các vấn đề tần số sai không phải là điều tinh tế. Chúng xuất hiện như một trong ba mẫu sản xuất.
tần số quá cao: Bề mặt đạt nhiệt độ nhanh và trông đúng, nhưng độ sâu vỏ thì quá nông. Bạn đáp ứng bằng cách tăng thời gian chu kỳ để nhiệt truyền sâu hơn, nhưng bây giờ thời gian chu kỳ không cạnh tranh và bề mặt có thể quá nhiệt trước khi độ sâu mục tiêu đạt được nhiệt độ. Lớp cứng cũng có một nhọn, chuyển tiếp đột ngột với lõi — một nơi gây căng thẳng về luyện kim có thể gây nứt vỡ dưới tải trọng.
Tần số quá thấp: Nhiệt thấm quá sâu — vào lõi của chi tiết. Lõi nóng lên, giảm khả năng tự làm nguội bề mặt trong quá trình làm mát. Kết quả là có lớp vỏ sâu hơn so với quy định, lõi mềm hơn, và có khả năng Tôi cứng toàn bộ ở các tiết diện mỏng. Độ biến dạng tăng lên do toàn bộ bộ phận chịu ứng suất nhiệt chứ không chỉ bề mặt. Những vấn đề này trùng lặp với những vấn đề chung khuyết điểm tôi cứng cảm ứng bánh răng trong đó tần số không chính xác thường là nguyên nhân sâu xa đằng sau các mẫu có độ cứng không đồng đều.
Tần số không khớp với hình dạng bộ phận: Đây là điều khó chẩn đoán nhất vì nó tạo ra sưởi ấm không đều - một số vùng đúng, những người khác đang ở dưới- hoặc quá nóng. Trên bánh răng, đầu răng nóng còn chân răng lạnh (tần số quá cao). Trên trục lớn, mô hình gia nhiệt chia thành các nút - các dải nóng và lạnh xen kẽ xung quanh chu vi. Cách khắc phục không phải là thêm sức mạnh hay nhiều thời gian hơn; đó là một tần số khác.
Vấn đề tần số ở làm cứng cảm ứng trục đặc biệt phổ biến vì đường kính trục rất khác nhau và mối quan hệ giữa đường kính và tần số là không thể chấp nhận được - một tần số phù hợp với một 40 trục mm sẽ tạo ra sự gia nhiệt không đều trên một 80 trục mm của cùng một vật liệu.
🔑 Điểm mấu chốt
Tần số là thông số quan trọng nhất trong thiết kế quy trình gia nhiệt cảm ứng vì nó trực tiếp điều khiển dòng điện xuyên sâu bao nhiêu - và do đó nhiệt được tạo ra. Hiệu ứng bề ngoài khiến mối quan hệ này có thể đoán trước được: tần số cao hơn = sưởi ấm nông hơn, tần số thấp hơn = sưởi ấm sâu hơn.
Chọn tần số trước, phù hợp với sức mạnh thứ hai, và xác minh kết quả dựa trên đặc tả độ sâu trường hợp của bạn. Tần số sai một dải tần không thể được bù bằng cách điều chỉnh công suất, thời gian, hoặc hình dạng cuộn cảm — đây là sự không tương thích cơ bản sẽ xuất hiện dưới dạng hàng phế phẩm, tái gia công, hoặc hỏng hóc tại hiện trường.
Câu hỏi thường gặp
Tần số ảnh hưởng đến độ sâu gia nhiệt cảm ứng như thế nào?
Tần số và độ sâu gia nhiệt tỉ lệ nghịch thông qua hiệu ứng da. Tần số cao hơn đẩy dòng điện đến gần bề mặt hơn, tạo ra một lớp gia nhiệt nông hơn. Tại đó 400 kHz trong thép nóng, dòng điện bị giới hạn khoảng 0.5 mm từ bề mặt. Tại đó 3 kHz, nó thâm nhập khoảng 5 mm — sâu gấp mười lần. Mối quan hệ tuân theo định luật căn bậc hai: tăng gấp đôi tần số sẽ làm giảm độ sâu thâm nhập khoảng 40%.
Tôi nên sử dụng tần số nào cho tôi luyện cảm ứng?
Chọn tần số sao cho độ sâu bề mặt mục tiêu của bạn là 2–3 lần độ sâu thâm nhập tham chiếu ở tần số đó. Đối với độ sâu bề mặt từ 1,5–4 mm (bánh răng, trục, ổ bi), tần số trung bình (1–10 kHz) là điển hình. Đối với 0,8–2 mm (trục cam, bánh răng nhỏ), tần số siêu âm (10–40 kHz) hoạt động tốt nhất. Đối với độ sâu bề mặt dưới 1 mm, tần số cao (100–400 kHz) là thích hợp. Đối với gia nhiệt toàn bộ hoặc các trường hợp rất sâu trên 5 mm, tần số thấp (50 Hz–1 kHz) là cần thiết.
Chuyện gì sẽ xảy ra nếu tôi chọn sai tần số?
Tần số quá cao tạo ra một vùng quá nông với chuyển tiếp sắc nét đến lõi — có nguy cơ bị nứt dưới tải trọng. Tần số quá thấp làm nóng quá sâu, có thể làm mềm lõi và gây biến dạng. Một tần số không phù hợp với hình dạng chi tiết sẽ tạo ra sự gia nhiệt không đều (các dải nóng và lạnh quanh chu vi, hoặc đầu răng nóng trong khi gốc răng lạnh trên bánh răng). Không có điều nào trong số này có thể được điều chỉnh hoàn toàn chỉ bằng cách thay đổi công suất hoặc thời gian — chính tần số phải thay đổi.
Cần giúp phối tần số với ứng dụng của bạn?
Đội ngũ kỹ sư của chúng tôi có thể xem xét hình học chi tiết của bạn, yêu cầu độ sâu lớp vỏ, và các mục tiêu sản xuất để đề xuất sự kết hợp tần số và công suất phù hợp. Đánh giá kỹ thuật nhanh chóng và không bắt buộc.


