
Jak częstotliwość wpływa na nagrzewanie indukcyjne: 5 Krytyczne efekty na głębokość, Wzór & Wydajność
Wybierz niewłaściwą częstotliwość dla zadania nagrzewania indukcyjnego, a część jest złomowana jeszcze przed rozpoczęciem hartowania. Jak częstotliwość wpływa na nagrzewanie indukcyjne nie jest teoretycznym szczegółem — jest to pierwsza decyzja, która decyduje o każdym następującym po niej wyniku: głębokość nagniatania, wzoru nagrzewania, czas cyklu, i zapotrzebowanie na moc. Zrób to poprawnie, i szybko włączasz proces. Fizyka stojąca za tym jest prosta — efekt skóry — a zrozumienie jej pozwala dokonywać przewidywalnych wyborów zamiast zgadywać parametry. Ten artykuł dokładnie wyjaśnia, jak częstotliwość kontroluje zachowanie nagrzewania i jak dopasować je do zastosowania.
Spis treści
1. Efekt skóry: Dlaczego częstotliwość kontroluje głębokość nagrzewania
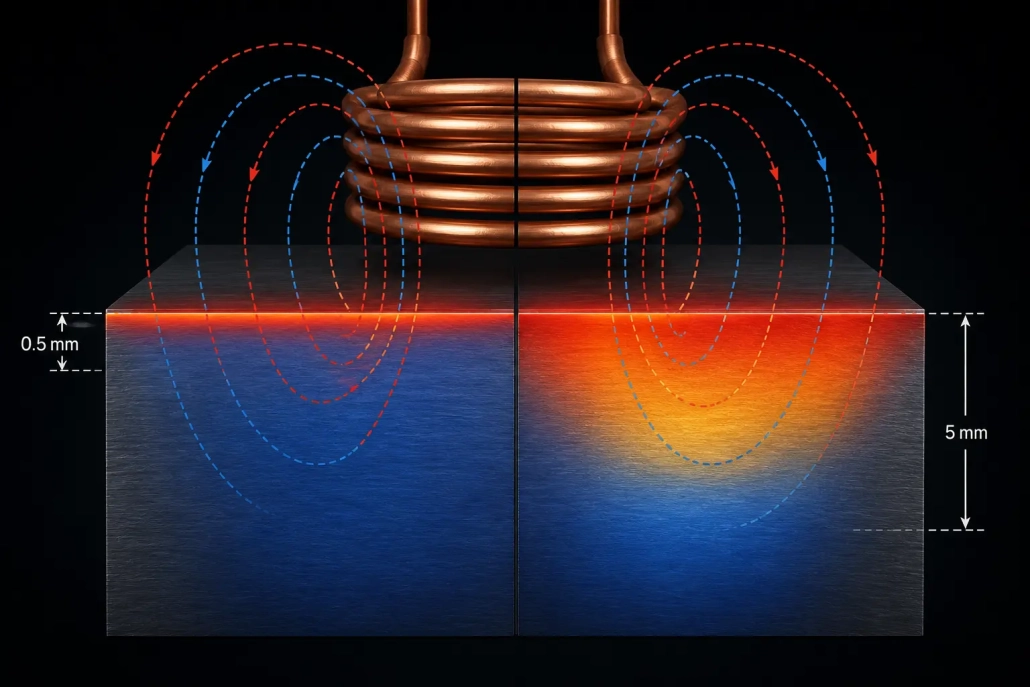
Gdy prąd przemienny przepływa przez przewodnik — czy to przez cewkę miedzianą, czy sam obrabiany element — prąd nie rozkłada się równomiernie w przekroju poprzecznym. Stłocza się w stronę powierzchni. To jest efekt powierzchniowy, a to właśnie mechanizm fizyczny sprawia, że częstotliwość jest dominującym pokrętłem kontrolnym dla głębokości nagrzewania w grzewce indukcyjnej.
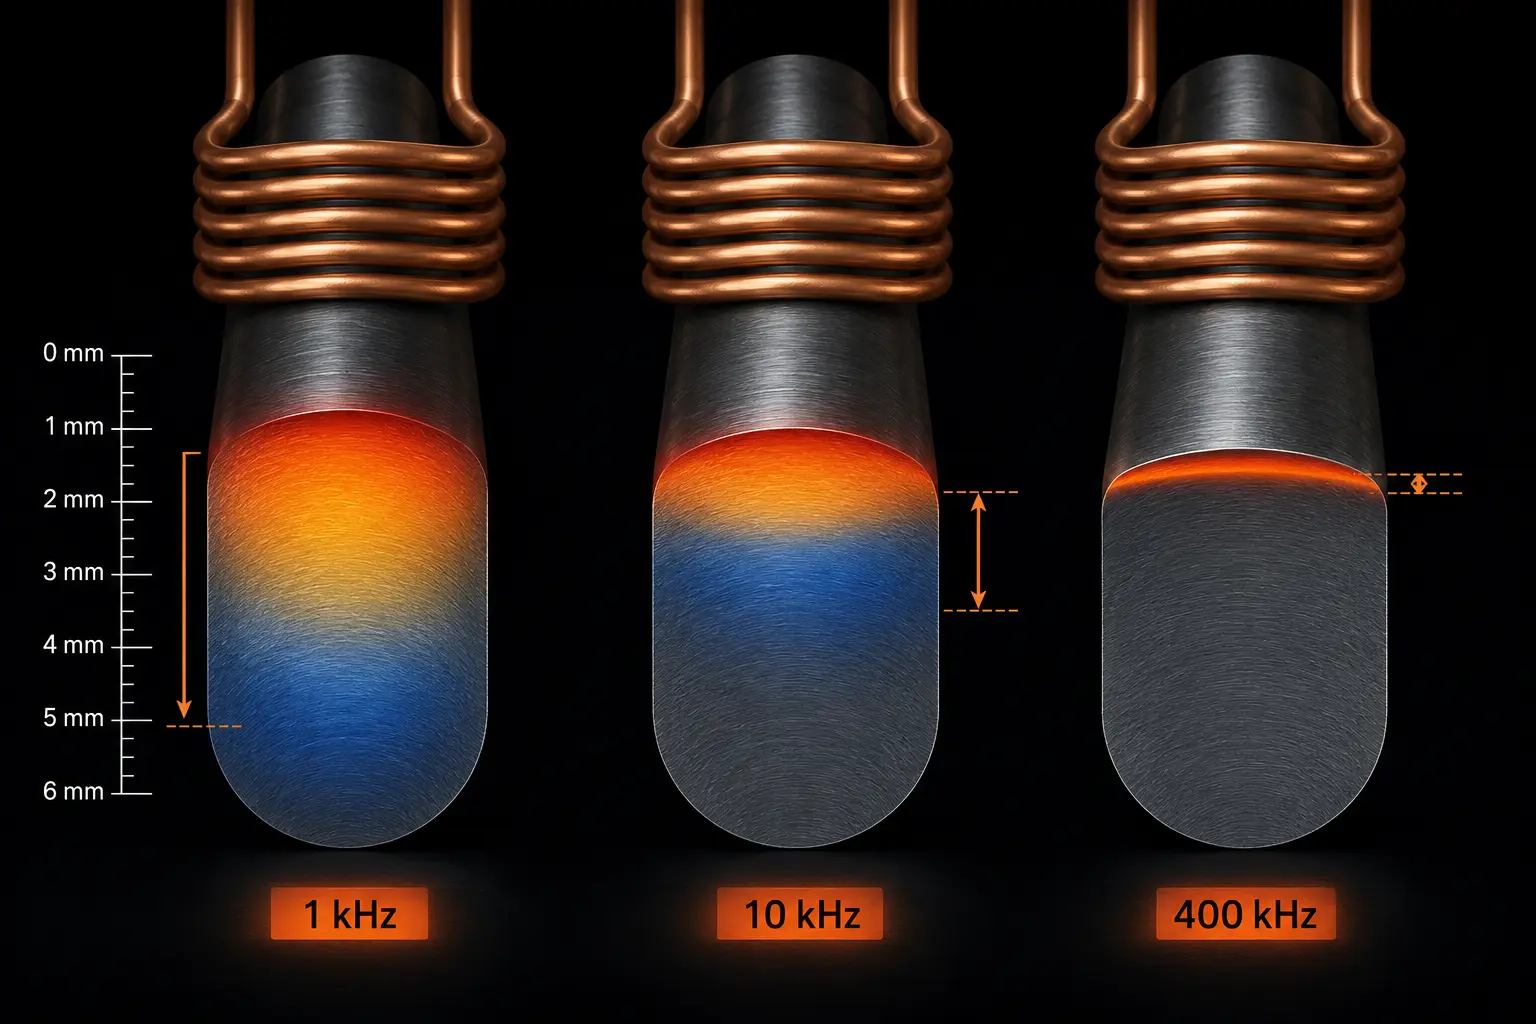
Im wyższa częstotliwość, tym bardziej agresywnie prąd jest wypychany na powierzchnię — a tym płytsza staje się warstwa nagrzana. W 400 kHz, głębokość przenoszenia prądu w stali przy 800°C wynosi w przybliżeniu 0.5 milimetry. W 3 kHz, ta sama głębokość zwiększa się do około 5 milimetry — czynnik 10 różnica wynikająca z samej częstotliwości.
Zależność tę ujmuje tzw wzór na głębokość odniesienia (δ = √(r/pm)), ale inżynieria na wynos jest prostsza: częstotliwość i głębokość są odwrotnie powiązane. Podwój częstotliwość, a nagrzana głębokość zmniejsza się mniej więcej 40%. Podziel to na połowę, a głębokość wzrasta w tej samej proporcji. Oto dlaczego jak działa nagrzewanie indukcyjne na podstawowym poziomie jest nierozerwalnie związana z częstotliwością – efekt naskórkowości nie jest szczegółem pobocznym; to jest główny mechanizm.
Dla stali magnetycznych poniżej punktu Curiego (≈770°C), efekt jest jeszcze silniejszy, ponieważ przenikalność magnetyczna (μ) wzmacnia gromadzenie się prądu. Gdy stal przekracza temperaturę Curie i staje się niemagnetyczna, prąd penetruje głębiej — dlatego wzór nagrzewania może przesunąć się w trakcie cyklu przy dłuższym czasie nagrzewania.
2. Zakresy częstotliwości i ich praktyczne skutki
Sprzęt do nagrzewania indukcyjnego jest podzielony na cztery pasma częstotliwości. Każde pasmo wytwarza charakterystyczną głębokość nagrzewania w stali i odpowiada określonym zastosowaniom przemysłowym. Pełny system klasyfikacji omówiony jest w naszym przewodniku po klasyfikacja częstotliwości nagrzewania indukcyjnego — tutaj skupiamy się na tym, co każdy zakres faktycznie robi z obrabianym przedmiotem.
Niska częstotliwość (50 Hz – 1 kHz): Głęboka penetracja
Na tych częstotliwościach, prąd przenika 5 do 10+ milimetry w stal. Ogrzewanie jest głębokie i szerokie — zbyt szerokie dla większości zastosowań związanych z hartowaniem powierzchniowym. Ten zakres jest używany do nagrzewania dużych kęsów i prętów przed kuciem, i dla piece indukcyjne o częstotliwości energetycznej gdzie celem jest stopienie lub podgrzanie całego przekroju. Jeśli używasz niskiej częstotliwości do hartowania powierzchniowego, przegrzejesz rdzeń zanim powierzchnia osiągnie temperaturę.
Średnia częstotliwość (1–10 kHz): Wielozadaniowy w hartowaniu powierzchniowym
Średnia częstotliwość wytwarza 2 do 5 milimetry głębokość nagrzania w stali. To jest optymalny zakres dla większości Hartowanie kół zębatych, hartowania wałów, i hartowania pierścieni łożyskowych zastosowań, gdzie określono głębokość hartowania 1,5–4 mm. Elementy o umiarkowanych przekrojach — koła zębate o module większym niż 4, wały powyżej 30 mm średnicy, pierścienie łożyskowe — reagują przewidywalnie w tym zakresie. Penetracja jest wystarczająco głęboka, aby ogrzać określoną obudowę, ale wystarczająco płytka, aby rdzeń pozostał zimny dla samogasnącej podpory.
Częstotliwość Super-Audio (10–40 kHz): Płytka do średniej głębokości
Częstotliwość Super-audio koncentruje ogrzewanie w 0.8 do 2 milimetr zakres. Jest to domyślny wybór dla wysokości wałka rozrządu, małe koła zębate, cienkościenne pierścienie łożyskowe, i widełki zmiany biegów — części, w których krytyczne jest przyleganie utwardzanej obudowy do powierzchni. Ten zakres dominuje również w hartowaniu komponentów samochodowych, ponieważ równoważy rozsądną penetrację z ścisłą kontrolą strefową.
Wysoka częstotliwość (100–400 kHz): Ogrzewanie powierzchniowe
Wysoka częstotliwość ogranicza ogrzewanie do 0.3 do 0.8 milimetry — zasadniczo skóra tej części. Służy do szpilki o małej średnicy, cienkie krawędzie tnące, precyzyjne części instrumentów, i małe przekładnie modułowe gdzie głębokość obudowy jest określona w pkt 1 mm. Co to jest ogrzewanie indukcyjne wysokiej częstotliwości najlepiej w? Dostarczanie energii tak ściśle do powierzchni, że rdzeń pozostaje całkowicie zimny, co umożliwia uzyskanie bardzo wysokiej twardości powierzchni bez ryzyka odkształcenia. Komponent kompromisu: jeśli specyfikacja głębokości obudowy się skończyła 1 mm, wysoka częstotliwość sama w sobie nie wystarczy — będziesz musiał zwiększyć czas cyklu i polegać na przewodnictwie cieplnym, co poświęca precyzję, jaką zapewnia wysoka częstotliwość.
3. Jak dopasować częstotliwość do zastosowania
Początkowa zasada jest prosta: wymagana głębokość hartowania powinna wynosić co najmniej 2 do 3 razy referencyjna głębokość przy wybranej częstotliwości. Jeśli specyfikacja Twojej głębokości hartowania wynosi 2 mm, potrzebujesz częstotliwości, która daje referencyjną głębokość około 0,7–1 mm — co plasuje Cię w zakresie 3–10 kHz (średniej częstotliwości).
Ale częstotliwość nie działa w izolacji. Jest z nią związana gęstość mocy i czas nagrzewania. Wyższa moc przy tej samej częstotliwości nagrzewa powierzchnię szybciej, dając mniej czasu na przewodzenie ciepła do wnętrza — co powoduje ostrzejsze przejście od warstwy zewnętrznej do rdzenia. Niższa moc przy dłuższym cyklu pozwala przewodzeniu przenieść ciepło głębiej, łagodząc przejście, ale zwiększając całkowity wkład energii i potencjalnie przegrzewając powierzchnię.
Ta współzależność jest powodem, dla którego wybór mocy nagrzewania indukcyjnego musi się zdarzyć równocześnie z wyborem częstotliwości, a nie po nim. Częstotliwość, która teoretycznie jest prawidłowa, nadal spowoduje odpady, jeśli zostanie połączona z niewłaściwą gęstością mocy. Te dwa parametry to jedna decyzja.
Geometria części również ogranicza wybór częstotliwości. dla hartowaniu indukcyjnym wałów, Zależność średnicy od częstotliwości determinuje, jak równomiernie ogrzewa się obwód — zbyt wysoka częstotliwość na wałku o dużej średnicy powoduje nierównomierne nagrzewanie, ponieważ ścieżka prądu wokół obwodu części staje się elektrycznie długa w odniesieniu do głębokości przenikania. dla Hartowanie kół zębatych, częstotliwość również decyduje, czy zarówno czubek, jak i korzeń osiągają temperaturę: zbyt wysokie, a czubek przegrzewa się zanim korzeń się nagrzeje; zbyt nisko, a korzeń mięknie podczas oczekiwania na czubek.
4. Znaki, że wybrałeś niewłaściwą częstotliwość
problemy z niewłaściwą częstotliwością nie są subtelne. Pojawiają się jako jeden z trzech wzorów w produkcji.
Częstotliwość zbyt wysoka: Powierzchnia szybko osiąga temperaturę i wygląda prawidłowo, ale głębokość obudowy jest zbyt płytkie. W odpowiedzi wydłużasz czas cyklu, aby umożliwić głębsze przewodzenie ciepła, ale teraz czas cyklu jest niekonkurencyjny, a powierzchnia może się przegrzać, zanim docelowa głębokość osiągnie temperaturę. Utwardzona obudowa posiada również ostre, nagłe przejście do rdzenia — metalurgiczny element zwiększający naprężenia, który może powodować odpryskiwanie pod obciążeniem.
Częstotliwość zbyt niska: Ciepło przenika zbyt głęboko — w rdzeń części. Rdzeń się nagrzewa, zmniejszając zdolność do samowygaszania powierzchni podczas chłodzenia. Kończy się głębszą obudową niż określono, miększy rdzeń, a potencjalnie hartowanie przez całą przekroj na cienkich przekrojach. Zniekształcenia wzrastają, ponieważ cała część jest obciążona termicznie, a nie tylko powierzchnią. Te problemy nakładają się na wspólne Wady hartowania indukcyjnego gdzie błędna częstotliwość często jest ukrytą przyczyną nierównych wzorców twardości.
częstotliwość niedopasowana do geometrii części: to jest najtrudniejsze do zdiagnozowania, ponieważ powoduje nierównomierne ogrzewanie — niektóre strefy są poprawne, inne są niedo- przegrzany. Na kołach zębatych, końcówka zęba jest gorąca, podczas gdy korzeń jest zimny (częstotliwość zbyt wysoka). Na dużych wałach, wzór nagrzewania przerywa się w węzły — na obwodzie na przemian pojawiają się gorące i zimne pasy. Rozwiązaniem nie jest więcej mocy ani więcej czasu; jest to inna częstotliwość.
Problemy z częstotliwością w hartowaniu indukcyjnym wałów są szczególnie częste, ponieważ średnice wałów różnią się znacznie, a zależność średnica–częstotliwość jest bezlitosna — częstotliwość, która działa dla wału o średnicy 40 mm, spowoduje nierównomierne nagrzewanie wału o średnicy 80 mm z tego samego materiału.
🔑 Kluczowa Konkluzja
Częstotliwość jest najważniejszym parametrem w projektowaniu procesu nagrzewania indukcyjnego, ponieważ bezpośrednio kontroluje jak głęboko wnika prąd — a zatem gdzie wytwarzane jest ciepło. Efekt skóry sprawia, że ta relacja jest przewidywalna: wyższa częstotliwość = płytsze ogrzewanie, niższa częstotliwość = głębsze nagrzewanie.
Najpierw wybierz częstotliwość, dopasuj moc do drugiej, i zweryfikuj wynik względem specyfikacji głębokości obudowy. Częstotliwości nieprawidłowej o jedno pasmo zakresu nie można skompensować poprzez regulację mocy, czas, lub geometria cewki — jest to podstawowa niezgodność, która będzie objawiać się w postaci odpadów, przeróbki, lub awarii w polu.
FAQ
Jak częstotliwość wpływa na głębokość nagrzewania indukcyjnego?
Częstotliwość i głębokość nagrzewania mają odwrotną zależność ze względu na efekt naskórkowy. Wyższa częstotliwość przesuwa prąd bliżej powierzchni, tworząc płytszą warstwę nagrzaną. W 400 kHz w gorącej stali, prąd jest ograniczony do około 0.5 mm od powierzchni. W 3 kHz, przenika na około 5 mm — dziesięć razy głębiej. Zależność ta podlega prawu pierwiastka kwadratowego: podwojenie częstotliwości zmniejsza głębokość wnikania o około 40%.
Jakiej częstotliwości powinienem użyć do hartowania indukcyjnego?
Wybierz częstotliwość tak, aby docelowa głębokość warstwy była 2–3 razy referencyjna głębokość wnikania przy tej częstotliwości. Dla głębokości warstwy 1,5–4 mm (koła zębate, wały, łożyska), średniej częstotliwości (1–10 kHz) jest typowe. Dla 0,8–2 mm (wysokości wałka rozrządu, małe koła zębate), superdźwiękowa częstotliwość (10–40 kHz) działa najlepiej. Dla głębokości warstwy poniżej 1 mm, High Frequency (100–400 kHz) jest odpowiednia. Dla nagrzewania całkowitego lub bardzo głębokich warstw powyżej 5 mm, niskiej częstotliwości (50 Hz–1 kHz) jest wymagana.
Co się stanie, jeśli wybiorę niewłaściwą częstotliwość?
Zbyt wysoka częstotliwość powoduje powstanie zbyt płytkiej warstwy wierzchniej z ostrym przejściem do rdzenia — ryzyko odprysków pod obciążeniem. Zbyt niska częstotliwość powoduje nagrzewanie zbyt głębokie, potencjalnie zmiękczając rdzeń i powodując odkształcenia. Częstotliwość nieodpowiadająca geometrii elementu powoduje nierównomierne nagrzewanie (gorące i zimne pasy wokół obwodu, lub końcówka zęba gorąca, podczas gdy korzeń zimny w przypadku kół zębatych). Żadne z tych zjawisk nie może być w pełni skorygowane wyłącznie przez regulację mocy lub czasu — sama częstotliwość musi być zmieniona.
Potrzebujesz pomocy w dopasowaniu częstotliwości do Twojej aplikacji?
Nasz zespół inżynierski może przeanalizować geometrię Twojej części, wymagania dotyczące głębokości obróbki, oraz cele produkcyjne, aby zalecić odpowiednią kombinację częstotliwości i mocy. Szybka ocena techniczna bez zobowiązań.


