
اللحام بالحث عالي التردد للأنابيب & الأنابيب: كيف تعمل وما الذي يؤثر على جودة اللحام
اللحام التعريفي HF يستخدم على نطاق واسع لإنتاج ملحومة طوليا أنابيب الصلب والأنابيب. من الخارج, تبدو العملية واضحة: تشكيل شريط في أنبوب, تسخين الحافتين والضغط عليهما معًا.
منطقة اللحام الفعلية أقل بساطة بكثير.
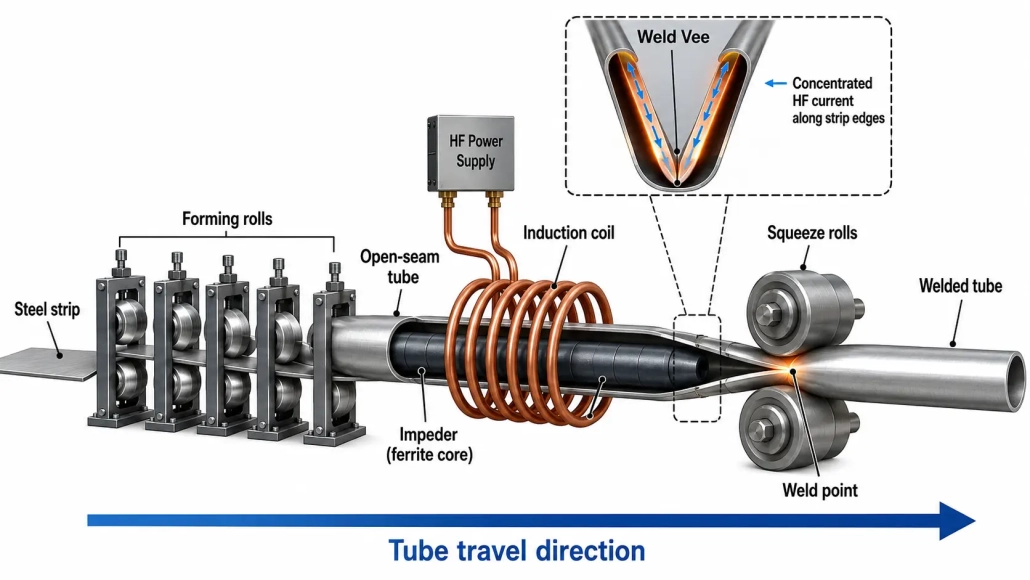
يعد مصدر الطاقة HF جزءًا من النظام الذي يتضمن أيضًا تشكيل الشريط, ال ملف الحث, اللحام Vee, المانع, لفات الضغط والأنبوب المتحرك باستمرار. التغييرات في أي من هذه يمكن أن تغير مكان تدفق التيار, كيف تسخن الحواف وماذا يحدث عند نقطة اللحام.
وهذا هو أحد الأسباب التي تجعل مشكلة اللحام لا ينبغي التعامل معها تلقائيًا على أنها مشكلة في مصدر الطاقة. لحام أنبوب التردد العالي هو كهرومغناطيسي, عملية حرارية وميكانيكية تعمل في نفس الوقت.
| 1. كيف يعمل اللحام ذو التردد العالي | 5. الطاقة, التردد & سرعة الخط |
| 2. التركيز الحالي | 6. المزيد من الحرارة ≠ لحام أفضل |
| 3. اللحام Vee | 7. لماذا تصبح اللحامات غير مستقرة |
| 4. المانع | 8. عملية مستقرة |
1. كيف يعمل لحام الأنبوب التعريفي HF
يبدأ الإنتاج عادةً بشريط فولاذي يمر عبر سلسلة من لفات التشكيل. تقوم البكرات بثني الشريط تدريجيًا حتى يقترب من شكل أنبوب دائري أو أي شكل أنبوب مطلوب, بينما يبقى فتحة ضيقة بين حافتَي الشريط.
بالقرب من محطة اللحام, تشكل هذه الحواف المفتوحة ما يُسمى عادة بـ شَكِل اللحام على شكل حرف V.
يتم تزويد ملف تحريض بتيار متردد عالي التردد موضوعة حول الأنبوب قبل نقطة اللحام. المجال الكهرومغناطيسي من الملف يحث تيارًا في الشريط الموصل. الجزء المفيد من هذا التيار ينتقل على طول الحواف نحو النقطة التي تلتقي فيها.
المقاومة الكهربائية في هذه المسارات التيارية الضيقة تنتج تسخينًا سريعًا.
عندما تصل الحواف إلى حالة اللحام المطلوبة, تضغط الأسطوانات الضاغطة عليها معًا. تُلحم الحواف المسخنة ميكانيكيًا, مما يخلق اللحام الطولي للخياطة مع استمرار الأنبوب عبر المطحنة.
لذلك يمكن النظر إلى العملية كمرحلتين متصلتين ارتباطًا وثيقًا: تسخين الحواف الكهرومغناطيسي → الانضمام الميكانيكي.
منطقة التسخين محلية جدًا مقارنة بحجم الأنبوب الإجمالي. يعد هذا التوطين أحد الخصائص التي تسمح للحام التردد العالي بالعمل بشكل مستمر بسرعات إنتاج عالية.
2. لماذا يهم التركيز الحالي
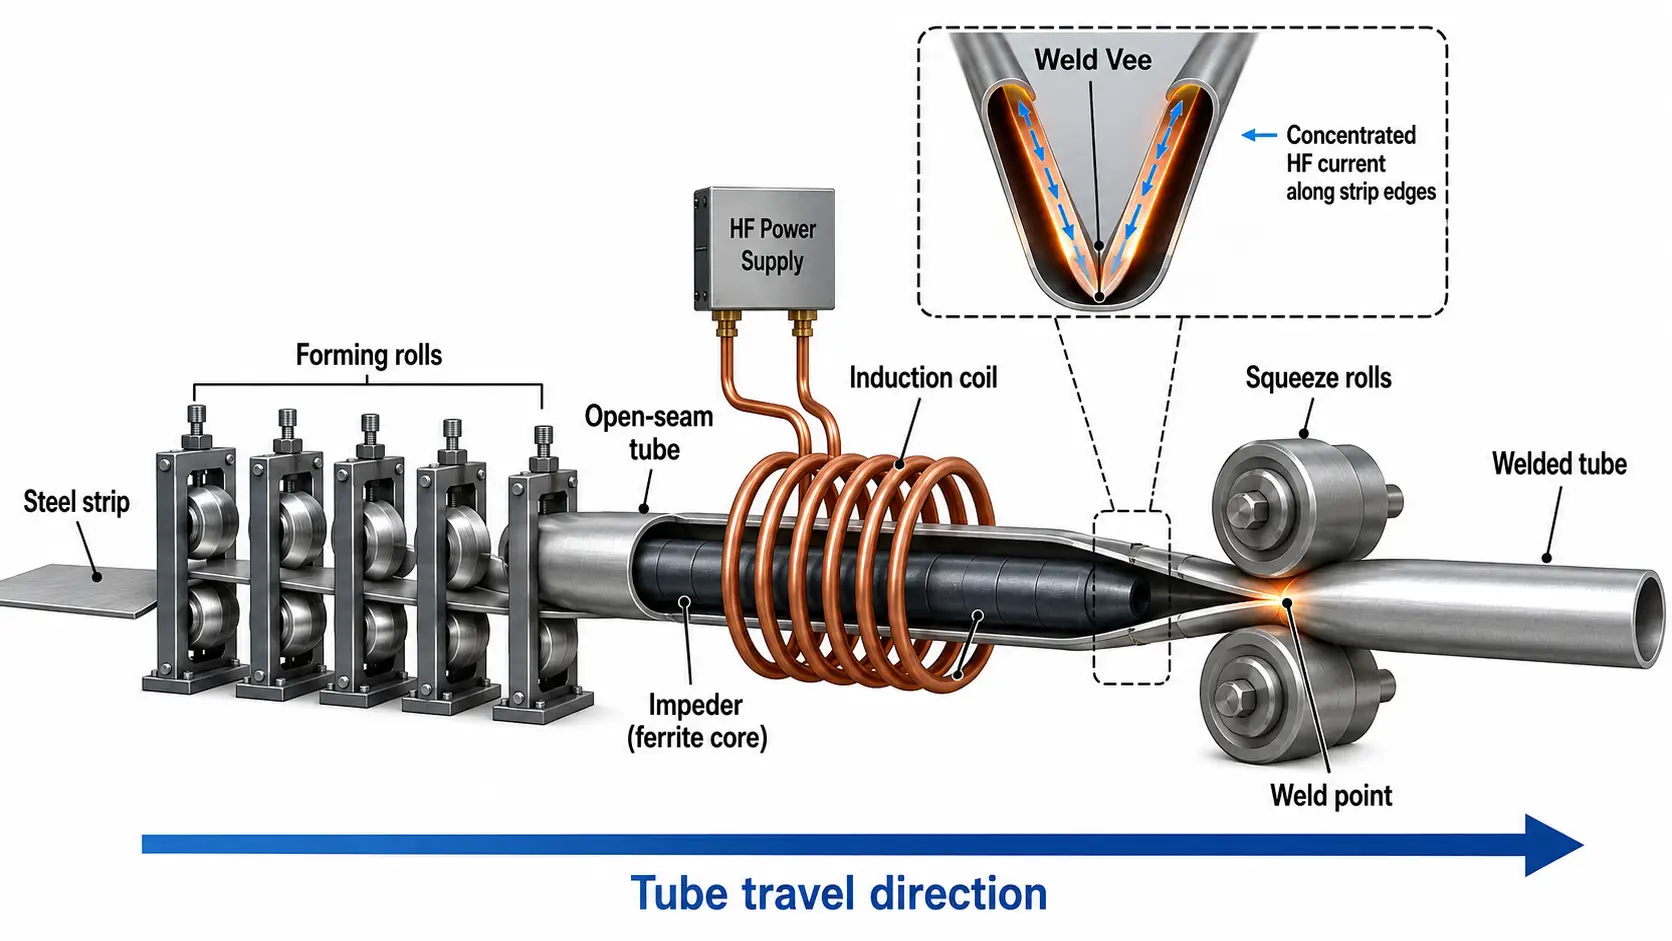
إن وضع ملف تحريضي حول أنبوب مُشكَّل لا يعني أن كل التيار المستحث يساهم بشكل متساوٍ في اللحام.
يمكن أن يتبع التيار مسارات مختلفة عبر الشريط. بعض التنقلات نحو نقطة اللحام على طول الحواف المفتوحة, بينما يمكن لبعضها التدفق في اتجاهات أقل فائدة حول الأنبوب.
لكفاءة اللحام, الهدف هو تركيز أكبر قدر ممكن من التيار المفيد على طول حواف الشريط أسفل الملف ونحو نقطة اللحام.
عند التردد العالي, اختراق التيار في المادة يكون ضحلًا نسبيًا. التقارب القريب للحافتين بالقرب من حرف V يؤثر أيضًا على تركيز التيار. مع اقتراب الحواف من بعضها البعض, تتغير الظروف الكهرومغناطيسية باستمرار حتى تلتقي.
هذا يفسر لماذا يمكن لطاحونة الأنبوب أن تمتلك طاقة عالية التردد كافية ولكن لا تزال تظهر تسخينًا ضعيفًا أو غير مستقر إذا كانت هندسة اللحام خاطئة.
تصل الطاقة إلى الآلة كهربائيًا. تحدد إعدادات اللحام مدى فعالية استخدام تلك الطاقة عند حواف الشريط.
3. لحام على شكل حرف V أكثر أهمية مما يبدو
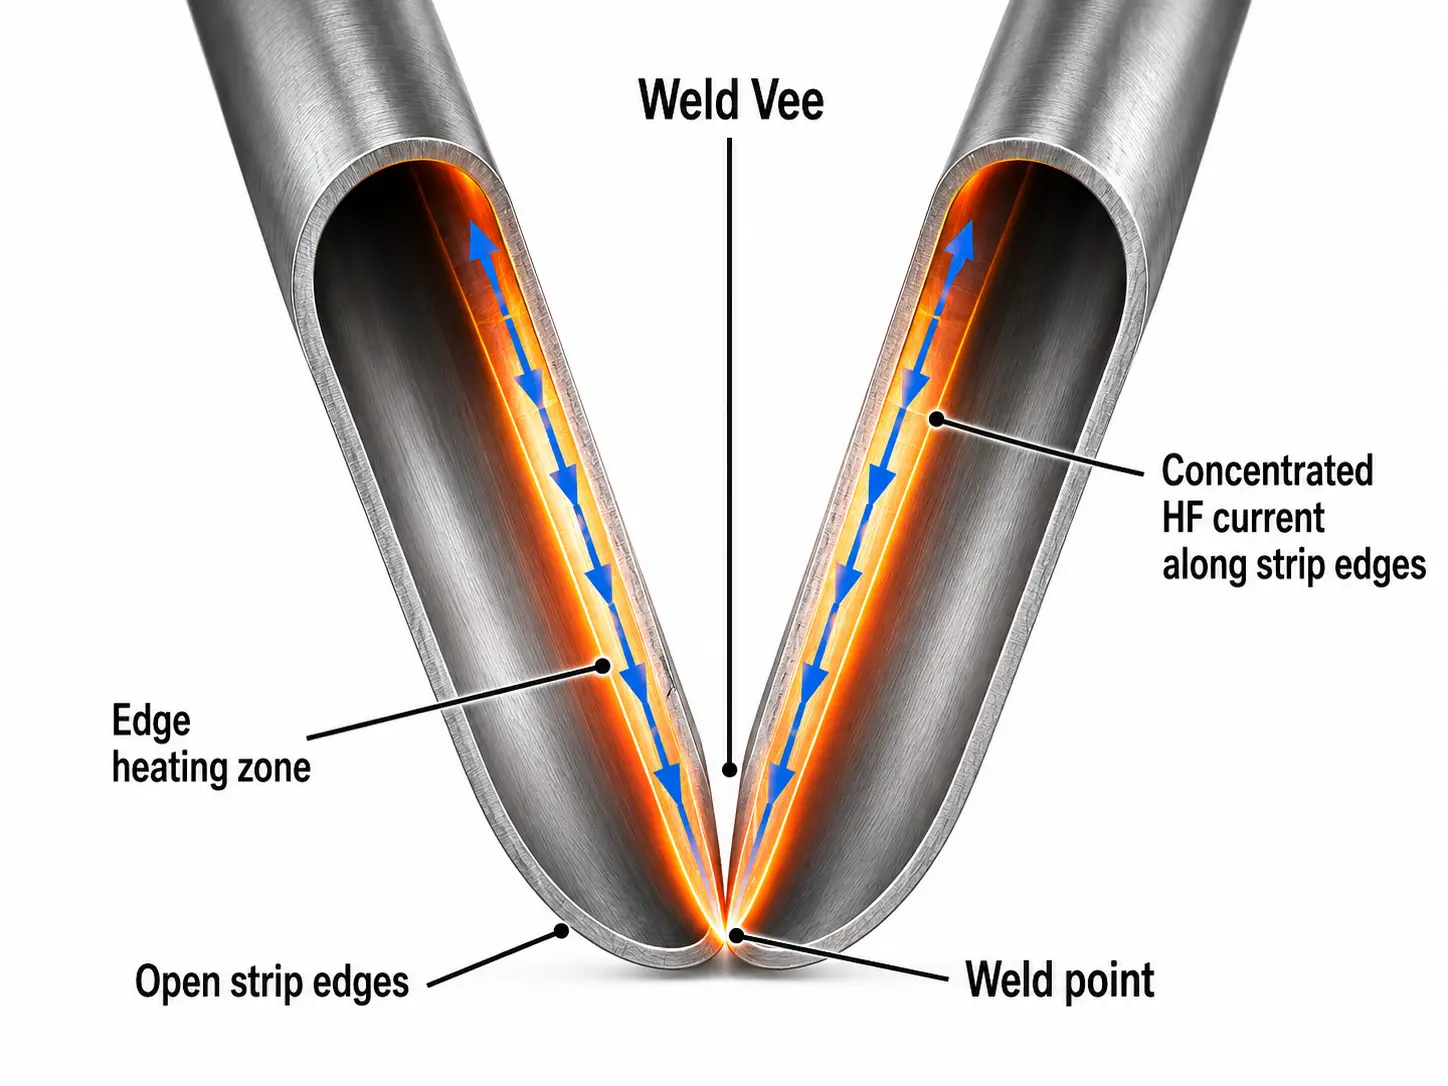
قد يبدو أن الفتحة على شكل حرف V الموجودة أمام نقطة اللحام هي نتيجة بسيطة لتشكيل الأنبوب. في اللحام HF, تؤثر هندستها بشكل مباشر على عملية التسخين.
يتم إنشاء Vee عندما تقترب حواف الشريط المشكلة من بعضها البعض تدريجيًا. زاويتها, يؤثر الطول والاستقرار على توزيع التيار وبالتالي تتطور درجة الحرارة على طول الحواف.
شروط التشكيل مهمة هنا. يمكن أن يؤدي الارتداد الزنبركي بعد مغادرة الشريط إلى تشويه الشكل الهندسي المتوقع. يمكن أيضًا تغيير محاذاة الحواف كإعدادات المطحنة, حالة الشريط أو تغيير إعداد اللفة.
أ 2024 وجدت دراسة محاكاة ثلاثية الأبعاد للحام أنبوب الحث HF أن كلا من هندسة Vee والربيع الخلفي يؤثران على توزيع التيار. في الحالات المحددة التي صممها الباحثون, كما أدت زيادة زاوية Vee إلى زيادة عرض المنطقة المتأثرة بالحرارة. هذه القيم الرقمية خاصة بأبعاد الأنبوب المحاكية ولا ينبغي معاملتها كقاعدة إعداد عالمية.
النقطة العملية أكثر فائدة من الزاوية الثابتة: لحام مستقر يحتاج إلى حرف V مستقر.
إذا تحرك حرف V أو تغير شكله أثناء الإنتاج, تغيير قوة التردد العالي وحده قد يعالج العرض دون تصحيح السبب.
4. ما الذي يفعله المانع فعليًا?
داخل الأنبوب المشكل, بالقرب من منطقة اللحام, عادة ما يوجد مانع يحتوي على مادة مغناطيسية عالية النفاذية.
وظيفته ليست تسخين الأنبوب مباشرة.
يقود المعوق التدفق المغناطيسي ويمنع التيار الحثي من اتخاذ مسار أسهل حول محيط الأنبوب الداخلي. هذا يساعد على توجيه المزيد من التيار المفيد نحو حواف الشريط المفتوح ونقطة اللحام.
بدون معوق فعال, يمكن أن يدور المزيد من التيار المتسرب عبر مسارات غير مرغوبة. هذا يستهلك الطاقة ويولد حرارة حيث لا تكون مطلوبة. تُظهر التحليلات العددية أيضًا أن المسافة بين المعيق والسطح الداخلي يمكن أن تؤثر على توزيع درجة الحرارة عبر حافة الشريط.
هذا يجعل حالة المعيق وموضعه جزءًا من إعداد اللحام, ليست مجرد مسألة صيانة.
المواقع النسبية لـ الملف, المعيق, حواف الشريط ونقطة اللحام يجب أن تعمل معًا.
عندما يتدهور أداء اللحام تدريجيًا, فإن فحص خرج المولد فقط قد يفوت جزءًا متآكلًا, تالفًا أو في موضع غير صحيح من نظام اللحام.
5. الطاقة, التردد وسرعة الخط تعملان معًا
إحدى أسهل الأخطاء في لحام الأنابيب بالتردد العالي هي مناقشة طاقة اللحام كرقم مستقل.
ليست كذلك.
كمية الطاقة التي تُوصل إلى جزء معين من الشريط تعتمد جزئيًا على مدى سرعة مرور ذلك الجزء عبر منطقة التسخين. زيادة سرعة الخط دون تغيير مناسب في ظروف التسخين يعني أن هناك وقتًا أقل متاحًا لجعل الحواف تصل إلى حالة اللحام المطلوبة.
يتم أحيانًا التعبير عن هذه العلاقة من خلال عامل إدخال الحرارة بناءً على قدرة اللحام بالنسبة لسرعة الخط. أظهرت الأبحاث على الأنابيب الملحومة بطريقة HFI أن إدخال الحرارة وقوة الضغط يمكن أن تؤثر على الخصائص الميكانيكية الناتجة لمنطقة اللحام.
يهم أيضًا قطر الأنبوب وسماكة الجدار. لا يمكن ببساطة نقل إعداد مصمم لأنبوب ذو جدار رقيق إلى منتج ذو جدار أثقل مع الحفاظ على كل المعلمات الكهربائية دون تغيير.
التردد يضيف متغيرًا آخر. يؤثر على اختراق التيار وتوزيع الحرارة ويمكن أن يؤثر على شكل وعرض المنطقة المسخنة. أظهرت نماذج البحث تغيرات في عرض HAZ عند تغيير تردد اللحام, على الرغم من ذلك، يعتمد الاستجابة الدقيقة على أبعاد الأنبوب وباقي الإعدادات.
في الإنتاج, يجب مراعاة هذه المتغيرات معاً: حجم الأنبوب + سُمك الجدار + المادة + سرعة الخط + التردد + الطاقة + هندسة اللحام.
لا يوجد قاعدة مفيدة تقول المزيد طاقة HF تنتج لحاماً أفضل تلقائياً.
6. المزيد من الحرارة لا يعني تلقائيًا لحامًا أفضل
الغرض من اللحام بالحث عالي التردد هو إنشاء الظروف الحرارية والميكانيكية الصحيحة عند الحواف عندما تصل إلى نقطة الضغط.
القليل من الحرارة قد يمنع الانضمام الصحيح. إضافة الطاقة ببساطة, لكن, ليست حلاً كاملاً.
الحرارة الزائدة أو الموزعة بشكل سيء تغير الملف الحراري حول اللحام ويمكن أن توسع المنطقة المتأثرة. وفي الوقت نفسه, يجب أن تطبق بكرات الضغط الإجراء الميكانيكي المطلوب بينما تكون الحواف في الحالة المناسبة.
هذا التفاعل هو سبب أن النظر فقط إلى قراءات المولد يعطي صورة غير كاملة لجودة اللحام.
تشخيص مفيد يبدأ من العملية نفسها. هل سرعة الخط مستقرة؟? هل سلوك حرف V ثابت؟? هل الحواف مصطفة؟? هل العائق في الموقع والحالة الصحيحة؟? هل تغير موقع الملف؟? هل تم ضبط بكرات الضغط بشكل صحيح؟?
قد يكون من الضروري تعديل الطاقة, لكن يجب أن يتم ذلك مع مراعاة تلك الظروف.
7. لماذا يمكن أن تصبح جودة اللحام HF غير مستقرة
عندما أ مطحنة الأنبوب يعمل بشكل جيد لساعات ثم يبدأ في إنتاج لحام غير متناسق, قد يكون السبب في مكان ما خارج مولد التردد العالي.
يمكن للتغييرات الصغيرة في تشكيل الشريط أن تغير شكل Vee. يؤدي العائق التالف أو الموجود بشكل غير صحيح إلى تغيير الظروف المغناطيسية داخل الأنبوب. يؤثر موضع الملف على الاقتران الكهرومغناطيسي. تؤدي التغييرات في سرعة الخط إلى تغيير مدخلات الحرارة التي يتلقاها كل قسم من المواد.
تضيف الظروف الميكانيكية عند لفات الضغط طبقة أخرى.
تتفاعل هذه العوامل. قد يظهر لمشغل الجهاز في البداية أن مشكلة التشكيل هي مشكلة تسخين لأن مسار التيار قد تغير. زيادة الطاقة قد تحسن مظهر اللحام مؤقتًا بينما تبقى الهندسة الأساسية دون تغيير.
هذا ما يجعل لحام الحث عالي التردد مختلفًا عن التعامل مع اللحام كمصدر حراري مستقل.
خط اللحام هو نظام.
الدراسات العددية الحديثة تصف لحام HFI كـ عملية متعددة الفيزياء تتضمن التسخين الكهرومغناطيسي, انتقال الحرارة, الانضمام الميكانيكي والتغيرات المعدنية في أنبوب يتحرك بشكل مستمر.
8. اللحام المستقر يأتي من عملية مستقرة
يمكن للعديد من الإعدادات المنطقية الفردية أن تنتج نتيجة سيئة إذا لم تتوافق معًا.
يتيح لحام التحريض عالي التردد إنتاج الأنابيب المستمرة عالية السرعة من خلال تركيز الحرارة في منطقة صغيرة جدًا قبل توصيل حواف الشريط مباشرة.
لكن مولد التردد العالي لا يمكنه إنشاء لحام جيد بمفرده.
مسار التيار, هندسة حرف V, حالة المانع, موضع الملف, التردد, الطاقة, سرعة الخط, يؤثر تشكيل الثبات وإعداد الضغط على ما يحدث في اللحظات القليلة قبل أن تصبح الحواف بمثابة خط ملحوم.
عند استكشاف الأخطاء وإصلاحها أو تحسين طاحونة أنبوب HF, عادةً ما يكون النظر إلى تلك العلاقات أكثر فائدة من طرح سؤال واحد مثل "هل نحتاج إلى المزيد من القوة؟?”
السؤال الأفضل هو: هل الكهربائية, الأجزاء الحرارية والميكانيكية لعملية اللحام تعمل في نفس النافذة?
الأسئلة المتداولة
هل أحتاج إلى مزيد من الطاقة إذا أصبح اللحام غير مستقر؟?
ليس بالضرورة. تحقق من هندسة Vee, محاذاة الحافة, موقف المانع وسرعة الخط أولا. غالبًا ما تظهر مشكلة التشكيل أو المعوقة على أنها مشكلة تسخين, وإضافة الطاقة يؤدي فقط إلى إخفاء الأعراض دون تصحيح السبب.
هل يمكنني استخدام نفس الإعدادات لأحجام الأنابيب المختلفة؟?
لا. قطر الأنبوب وسمك الجدار يغيران التردد المطلوب, سرعة الطاقة والخط. لا يمكن نقل الإعداد الذي تم تطويره للأنبوب ذي الجدار الرقيق إلى منتج ذو جدار أثقل مع الحفاظ على كل معلمة كهربائية دون تغيير.
لماذا يهم المانع إذا لم يسخن الأنبوب?
إنه يوجه التدفق المغناطيسي ويمنع التيار المستحث من الدوران حول داخل الأنبوب. بدون معوق فعال, يمر المزيد من التيار في مسار غير مرغوب فيه, يستهلك الطاقة وينتج حرارة حيث لا حاجة لها.
ماذا يجب أن أفحص عندما تتدهور جودة اللحام تدريجيًا?
تحقق مما إذا كان شكل حرف V مستقرًا, هل الحواف مصفوفة, هل المعوق في مكانه ولم يتضرر, هل موقع الملف لم يتغير, وتم ضبط بكرات الضغط بشكل صحيح.
تحتاج إلى إعداد HF الصحيح لطاحونة الأنابيب الخاصة بك?
قوة اللحام, التردد, تصميم الملف وسرعة الخط يجب أن تتوافق جميعها مع حجم وأنواع أنبوبك وموادك. أخبرنا بما تنتجه وسنساعدك في تحديد المعدات.


