
管材高频感应焊接 & 管道: 工作原理及影响焊接质量的因素
高频感应焊接 广泛用于生产纵焊 钢管. 从外面看, 这个过程看起来很简单: 将条带制成管状, 加热两个边缘并将它们挤压在一起.
实际的焊接区域远没有那么简单.
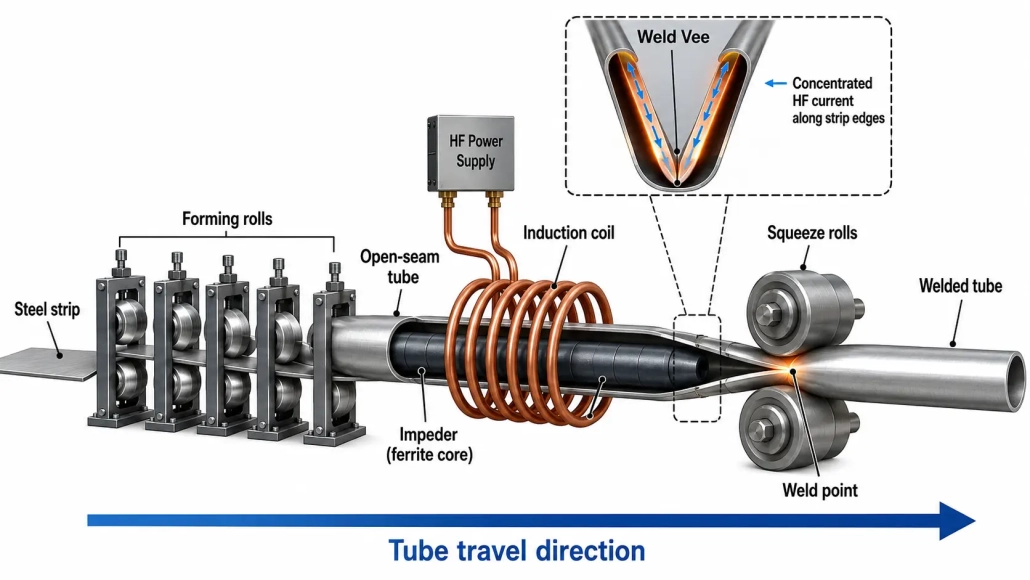
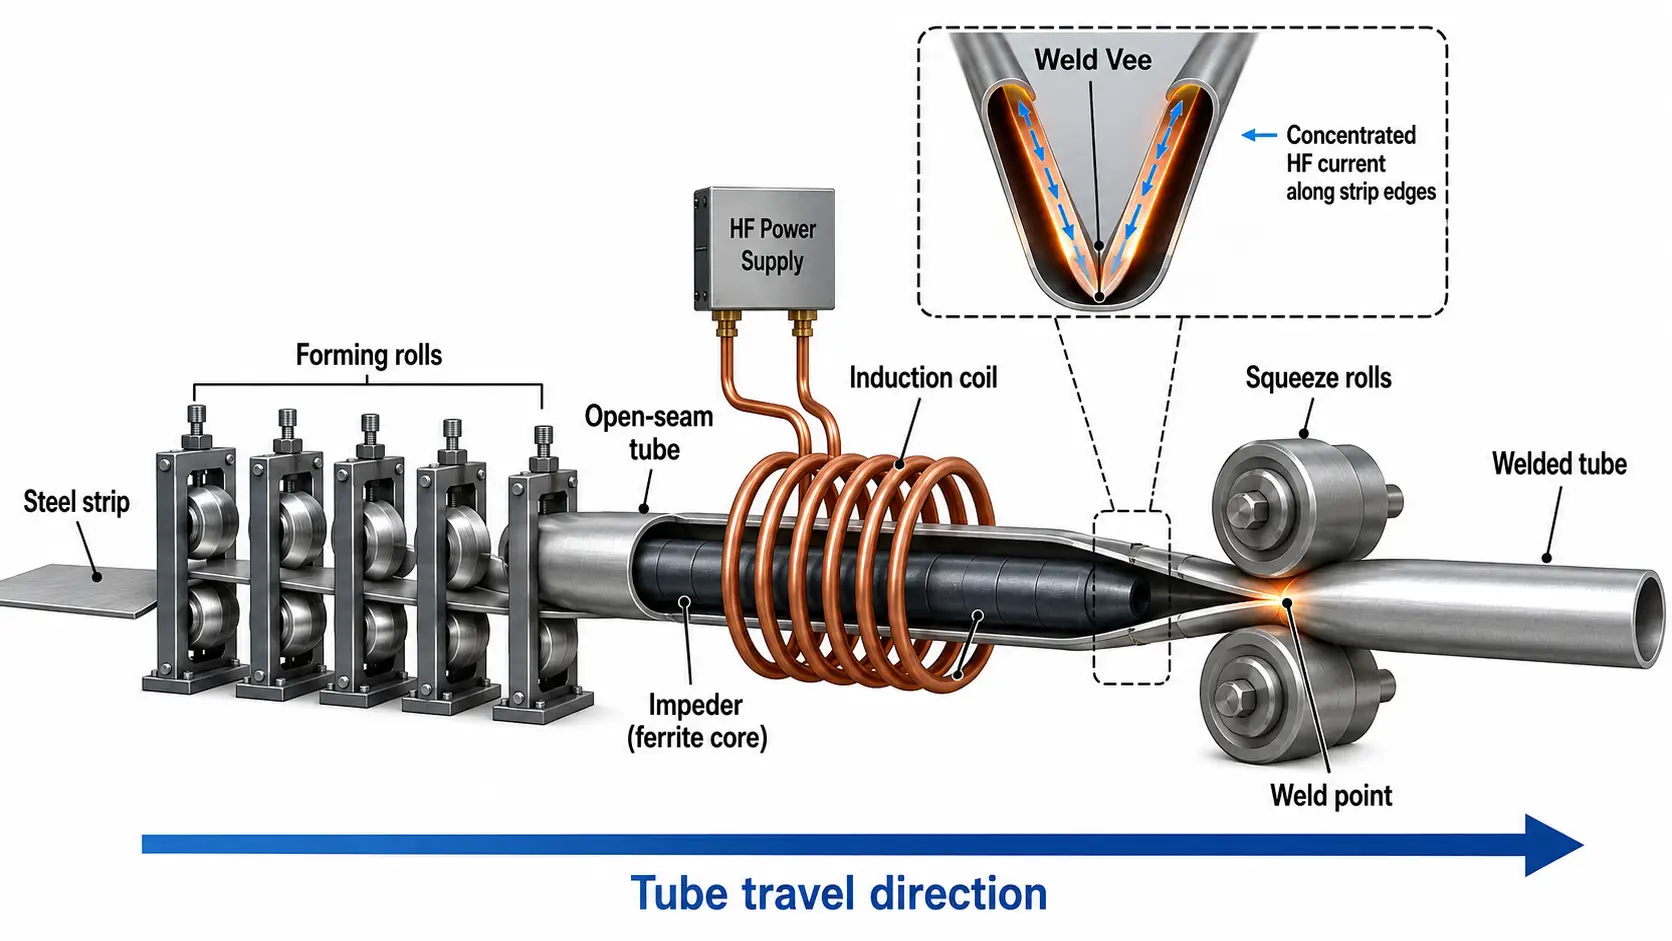
高频电源是系统的一部分,该系统还包括带材成型, 这 感应线圈, 焊缝V形, 阻碍者, 挤压辊和连续移动的管. 其中任何一个的变化都会改变电流的流向, 边缘如何加热以及焊接点会发生什么.
这是焊接问题不应自动被视为电源问题的原因之一. 高频管焊接是一种电磁焊接, 热加工和机械加工同时进行.
| 1. 高频焊接的工作原理 | 5. 功率, 频率 & 线速度 |
| 2. 当前浓度 | 6. 更多热量 ≠ 更好的焊接 |
| 3. 焊接 V 形 | 7. 为什么焊缝变得不稳定 |
| 4. 阻碍者 | 8. 稳定的流程 |
1. 高频感应管焊接的工作原理
生产通常从钢带通过一系列成型辊开始. 辊子逐渐弯曲钢带,直到其接近圆形或其他所需的管子轮廓, 同时两条钢带边缘之间保持一个狭缝.
在焊接站附近, 这些开放的边缘形成通常称为 焊缝V形槽.
高频交流电被提供给位于焊缝点前的管子周围的感应线圈. 线圈产生的电磁场在导电钢带中感应电流. 该电流的有用部分沿着边缘流向它们相遇的点.
这些狭窄电流路径中的电阻会产生快速加热.
一旦边缘达到所需的焊接条件, 挤压辊将它们压在一起. 加热的边缘通过机械方式连接, 当管材继续通过轧机时形成纵向焊缝.
所以这个过程可以被视为两个紧密相连的阶段: 电磁边缘加热 → 机械连接.
与整体管尺寸相比,受热区非常局部化. 这种局部化是高频焊接能够在高生产速度下连续运行的特征之一.
2. 电流集中为何重要
将感应线圈放在已成型的管子周围,并不意味着所有感应电流在焊接中起到相同作用.
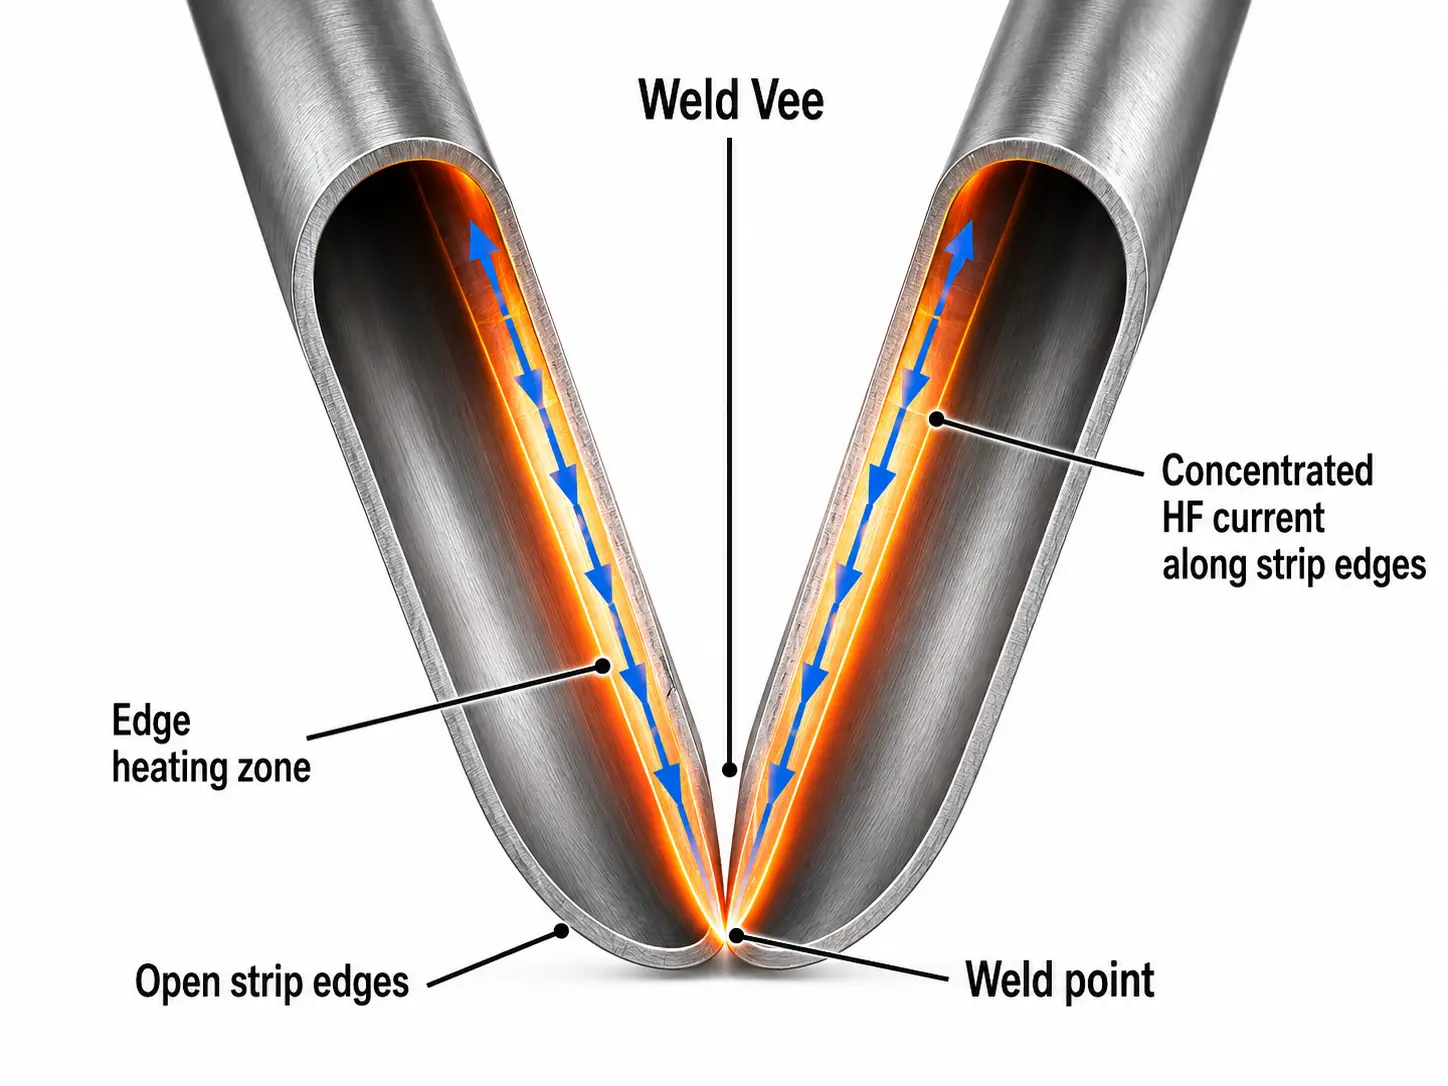
电流可以通过带材沿不同路径流动. 有些沿着开放边缘向焊点行进, 而有些则可以沿管子周围不太有用的方向流动.
为了提高焊接效率, 目标是在线圈下游沿带材边缘以及朝向焊接点集中尽可能多的有用电流.
在 高频下, 电流进入材料的穿透相对较浅. V形附近两条边缘的间距紧密也会影响电流集中. 随着边缘相互靠近, 电磁条件会持续变化直到它们汇合.
这解释了为什么如果焊接几何形状不正确,管式轧机即使有足够的高频功率,仍可能出现加热不良或不稳定的情况.
功率通过电力到达机器. 焊接设置决定了该功率在带材边缘的有效利用程度.
3. 焊缝V形比看起来更重要
焊点前的V形开口可能看起来只是管材成型的简单结果. 在高频焊接中, 它的几何形状直接影响加热过程.
当成形的带材边缘逐渐相互靠近时,就会形成 V 形. 它的角度, 长度和稳定性影响电流分布,因此影响沿边缘产生的温度.
形成条件在这里很重要. 带材离开成形辊后的回弹可能会扭曲预期的 V 形几何形状. 边缘对齐也可以随着铣削设置而改变, 带钢条件或轧辊设置改变.
一个 2024 高频感应管焊接的三维模拟研究发现,V 形几何形状和回弹都会影响电流分布. 在研究人员模拟的具体案例中, 增加 V 角也增加了热影响区的宽度. 这些数值特定于模拟管尺寸,不应被视为通用设置规则.
实用点比固定角度有用: 稳定的焊接需要稳定的 V 形.
如果V形管在生产过程中移动或改变形状, 单独改变高频功率可能会缓解症状而不纠正原因.
4. 阻尼器实际上起什么作用?
在成型管内部, 靠近焊接区域, 通常有一个包含高磁导率磁性材料的阻尼器.
它的作用不是直接加热管子.
阻尼器引导磁通量,并阻止感应电流沿管子内部周长走捷径. 这有助于将更多有用电流引导到开放的板条边缘和焊接点.
如果没有有效的阻流器, 更多的泄漏电流可能会通过不必要的路径循环. 这会消耗电力并在不需要的地方产生热量. 数值分析还表明,阻流器与内表面之间的距离会影响板条边缘的温度分布.
这使得阻流器的状态和位置成为焊接设置的一部分, 而不仅仅是一个维护细节.
的相对位置 线圈, 防止, 带材边缘和焊点 需要共同努力.
当焊接性能逐渐恶化时, 仅检查发电机输出可能会错过磨损的情况, 焊接系统部分损坏或定位不正确.
5. 功率, 频率和线速度协同工作
高频管焊接中最容易犯的错误之一是将焊接功率作为一个独立的数字来讨论.
它不是.
送入给定带材部分的能量量部分取决于该部分通过加热区的速度. 在未适当改变加热条件的情况下增加生产线速度时,用于将边缘加热到所需焊接状态的时间会减少.
这种关系有时通过基于焊接功率与生产线速度的热输入系数来表示. HFI 焊管的研究表明,热输入和挤压力会影响焊接区域的机械性能.
管径和壁厚也很重要. 为薄壁管开发的设置不能简单地转移到厚壁产品,同时保持每个电气参数不变.
频率增加了另一个变量. 它影响电流穿透和温度分布,并能影响加热区的形状和宽度. 研究模型显示,当焊接频率变化时,HAZ 宽度会发生变化, 尽管确切的响应取决于管尺寸和其余设置.
生产中, 这些变量必须一起考虑: 管尺寸 + 壁厚 + 材料 + 生产线速度 + 频率 + 功率 + 焊缝几何形状.
没有任何有用的规则可以说明更多 高频功率 自动产生更好的焊缝.
6. 更多热量并不自动意味着更好的焊接
高频感应焊接的目的是在边缘达到挤压点时产生正确的热和机械条件.
热量不足可能会阻止正确的连接. 仅仅增加功率, 然而, 并不是完整的解决方案.
过多或分布不均的热量会改变焊缝周围的热分布,并可能扩大受影响的区域. 同时, 当边缘处于适当状态时,挤压辊必须施加所需的机械作用.
这种交互说明,仅仅查看发生器读数无法全面了解焊缝质量.
有用的诊断从工艺本身开始. 产线速度是否稳定? V形槽的行为是否一致? 边缘是否对齐? 阻流器是否处于正确位置和状态? 卷材位置是否变化? 挤压滚轮是否设置正确?
可能需要进行功率调节, 但应在考虑这些条件的情况下进行.
7. 为什么高频焊接质量可能变得不稳定
当一台 管材轧机 运行良好数小时,然后开始产生不一致的焊缝, 原因可能是高频发生器外部的某个地方.
带材成型的微小变化可能会改变 V 形. 损坏或位置不正确的阻抗会改变管内的磁性条件. 线圈位置影响电磁耦合. 线速度的变化会改变材料各部分接收的热量输入.
挤压辊的机械条件增加了另一层.
这些因素相互作用. 成形问题可能最初会被操作员误认为是加热问题,因为电流路径已经改变. 增加功率可能会暂时改善焊缝的外观,但不会改变底层的几何形状.
这就是高频感应焊与将焊机视为独立热源的不同之处.
焊缝线是一个系统.
现代数值研究将高频感应焊描述为一个 多物理过程 涉及电磁加热, 热传递, 持续运动管材中的机械连接与冶金变化.
8. 稳定的焊缝来自稳定的工艺
即使几个单独合理的设置如果不能协同工作,仍可能产生不良结果.
高频感应焊通过在带材边缘连接前的极小区域集中加热,使高速连续管材生产成为可能.
但是高频发生器本身不能产生良好的焊缝.
电流路径, V形几何, 阻抗器状态, 线圈位置, 频率, 功率, 生产线速度, 成型稳定性和挤压辊设置都会影响边缘成为焊缝之前的几分钟内发生的情况.
故障排除或优化高频管磨机时, 审视这些关系通常比提出一个问题更有用,例如“我们需要更多的权力吗?”?”
更好的问题是: 是否是电气, 焊接过程的热力部分和机械部分在同一窗口中工作?
常见问题解答
如果焊接变得不稳定,我需要更多功率吗?
未必. 检查 V 形几何形状, 边缘对齐, 首先是阻碍位置和线速度. 成形或阻抗问题通常表现为加热问题, 仅增加功率只能掩盖症状而无法纠正原因.
我可以对不同尺寸的管子使用相同的设置吗?
不. 管径和壁厚会改变所需的频率, 功率和生产线速度. 为薄壁管开发的设置不能在保持每个电气参数不变的情况下转用于厚壁产品.
如果阻抗器不加热管子,为什么它很重要?
它引导磁通,并阻止感应电流在管内循环. 如果没有有效的阻流器, 更多的电流走上不需要的路径, 消耗电力并在不需要的地方产生加热.
当焊接质量逐渐下降时,我应该检查什么?
检查V形是否稳定, 边缘是否对齐, 阻流器是否到位且未损坏, 线圈位置是否未改变, 并且压辊设置是否正确.


