
ВЧ индукционная сварка для трубы & Труба: Как это работает и что влияет на качество сварки
Индукционная сварка ВЧ широко используется для производства продольно сварных стальных труб и трубопроводов. Снаружи, процесс выглядит простым: сформировать полосу в трубку, нагреть два края и сжать их вместе.
Фактическая зона сварки намного сложнее.
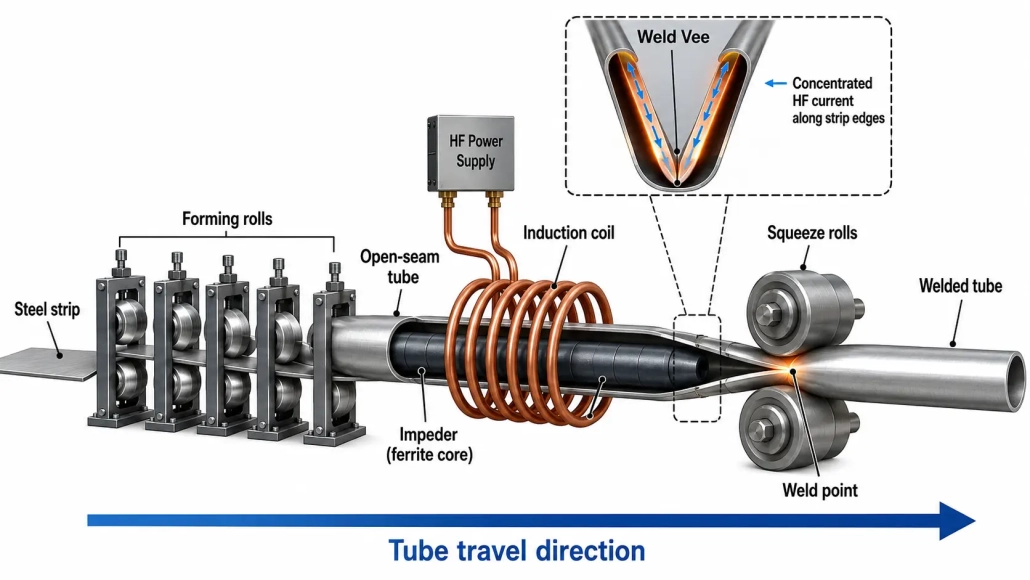
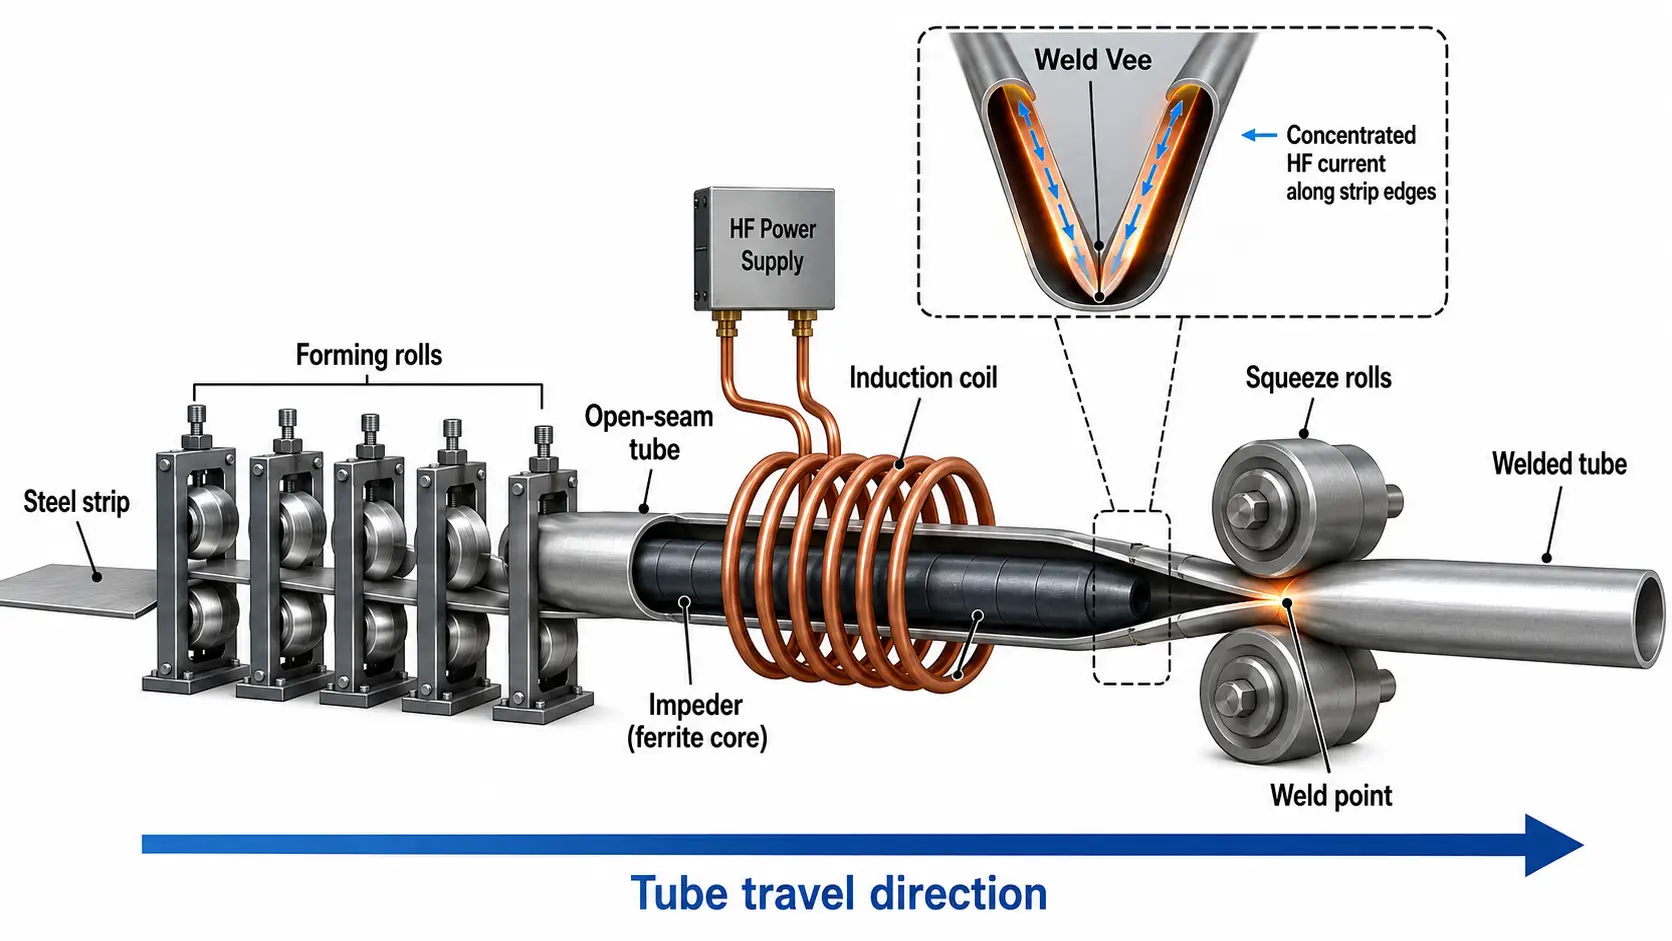
Высокочастотный источник питания является частью системы, которая также включает формирование полосы, сама индукционная катушка, сварочный V-образный паз, импедер, прижимные ролики и непрерывно движущаяся трубка. Изменения в любом из этих элементов могут изменить, куда течет ток, как нагреваются кромки и что происходит в точке сварки.
Это одна из причин, по которой проблему сварки не следует автоматически рассматривать как проблему источника питания. Высокочастотная сварка труб — это электромагнитный, тепловой и механический процесс, работающий одновременно.
1. Как работает высокочастотная индукционная сварка труб
Производство обычно начинается с прохождения стальной полосы через серию формующих валков. Валки постепенно изгибают полосу, пока она не приблизится к круглому или другому требуемому профилю трубы, пока между двумя кромками полосы остаётся узкое отверстие.
Возле сварочной станции, эти открытые кромки образуют то, что обычно называют сварочной V-образной канавкой.
Высокочастотный переменный ток подается на индукционную катушку, расположенную вокруг трубы перед точкой сварки. Электромагнитное поле от катушки индуцирует ток в проводящей полосе. Полезная часть этого тока движется вдоль кромок к точке их соединения.
Электрическое сопротивление в этих узких токовых путях вызывает быстрое нагревание.
Как только кромки достигают требуемого состояния для сварки, прижимные валки прижимают их друг к другу. Нагретые кромки соединяются механически, создавая продольный сварной шов по мере прохождения трубы через стан.
Таким образом, процесс можно рассматривать как два тесно связанных этапа: электромагнитный нагрев кромок → механическое соединение.
Зона нагрева очень локализована по сравнению с общим размером трубы. Эта локализация является одной из характеристик, позволяющих сварке ВЧ работать непрерывно на высоких скоростях производства.
2. Почему концентрация тока имеет значение
Намотка индукционной катушки вокруг сформированной трубы не означает, что весь наведенный ток участвует в сварке одинаково.
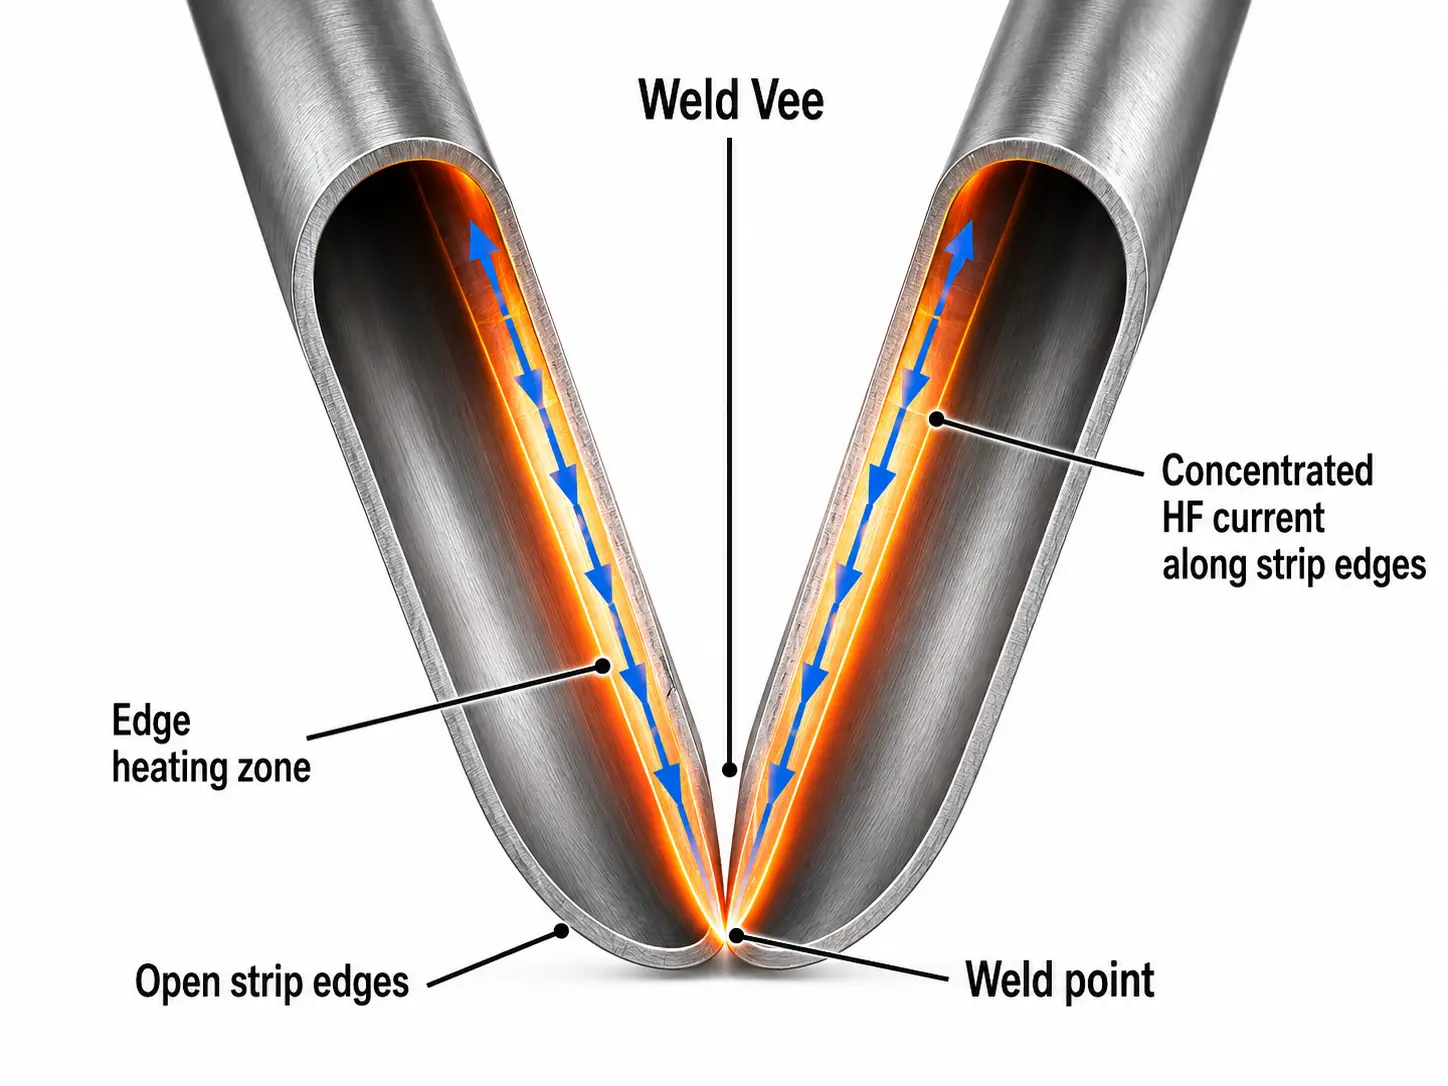
Ток может идти различными путями через полосу. Часть тока движется к точке сварки вдоль открытых кромок, в то время как часть может течь в менее полезных направлениях вокруг трубы.
Для эффективности сварки, цель состоит в том, чтобы сосредоточить как можно больше полезного тока вдоль краев полосы ниже по течению от катушки и в направлении точки сварки.
При высокой частоте, проникновение тока в материал относительно неглубокое. Близкое расположение двух кромок около V-образного канала также влияет на концентрацию тока. По мере сближения кромок, электромагнитные условия изменяются непрерывно, пока они не встретятся.
Это объясняет, почему трубчатая печь может иметь достаточную ВЧ-мощность, но при этом демонстрировать плохое или нестабильное нагревание, если геометрия сварки неправильная.
Мощность подается на машину электрически. Настройка сварки определяет, насколько эффективно эта мощность используется на кромках полосы.
3. Сварочный желоб важнее, чем кажется
V-образное отверстие прямо перед точкой сварки может показаться простым результатом формирования трубы. При ВЧ-сварке, его геометрия напрямую влияет на процесс нагрева.
V-образная форма создается по мере того, как сформированные кромки полосы постепенно сближаются. Его угол, длина и стабильность влияют на распределение тока и, следовательно, на температуру, развивающуюся вдоль кромок.
Условия формования здесь имеют значение. Отпружинивание после выхода полосы из формующих валков может исказить ожидаемую V-образную геометрию. Выравнивание кромок также может изменяться при изменении настроек стана, состояния полосы или настроек валков.
А 2024 трехмерное моделирование сварки труб ВЧ-индукцией показало, что как геометрия V-образного шва, так и возвращение пружины влияют на распределение тока. В конкретных случаях, смоделированных исследователями, увеличение угла Vee также увеличивало ширину зоны термического воздействия. Эти числовые значения специфичны для смоделированных размеров трубы и не должны рассматриваться как универсальное правило настройки.
Практический подход более полезен, чем фиксированный угол: Для стабильного сварного шва требуется стабильный Vee.
Если форма Vee меняется или изменяется во время производства, изменение только мощности ВЧ может компенсировать симптом без устранения причины.
4. Что на самом деле делает импедер?
Внутри сформированной трубы, близко к области сварки, обычно находится импедер, содержащий магнитный материал с высокой проницаемостью.
Его задача — не нагревать трубу напрямую.
Импедер направляет магнитный поток и препятствует тому, чтобы индуцированный ток проходил по более легкому пути по внутренней окружности трубы. Это помогает направлять более полезный ток к открытым кромкам полосы и точке сварки.
Без эффективного ограничителя, более высокий уровень утечного тока может циркулировать по нежелательным путям. Это потребляет энергию и вызывает нагрев там, где это не нужно. Численный анализ также показывает, что расстояние между ограничителем и внутренней поверхностью может влиять на распределение температуры по кромке полосы.
Это делает состояние и расположение ограничителя частью настройки сварки, а не просто вопросом обслуживания.
Относительное расположение катушки, гасителя, краев полосы и точки сварки должно работать согласованно.
Когда характеристики сварки постепенно ухудшаются, проверка только выхода генератора может не выявить изношенную, поврежденную или неправильно установленную часть сварочной системы.
5. Мощность, Частота и скорость линии работают совместно
Одна из самых распространенных ошибок при сварке труб высокочастотным методом — рассматривать мощность сварки как независимую величину.
Это не так.
Количество энергии, подводимой к данному сегменту полосы, зависит частично от того, как быстро этот сегмент проходит через зону нагрева. Увеличьте скорость линии без соответствующего изменения условий нагрева, и времени на доведение кромок до требуемого состояния сварки будет меньше.
Эта зависимость иногда выражается через коэффициент тепловложения, основанный на мощности сварки относительно скорости линии. Исследования труб, сваренных методом HFI, показали, что тепловложение и сила сжатия могут влиять на получаемые механические свойства сварной зоны.
Диаметр трубы и толщина стенки также имеют значение. Конструкция, разработанная для тонкостенной трубы, нельзя просто перенести на более плотный материал, сохраняя при этом все электрические параметры без изменений.
Частота добавляет ещё одну переменную. Она влияет на проникновение тока и распределение температуры, а также может влиять на форму и ширину нагреваемой зоны. Исследовательские модели показали изменения ширины ХАЗ при изменении частоты сварки, хотя точная реакция зависит от размеров трубы и остальной конструкции.
В производстве, эти переменные должны рассматриваться вместе: размер трубы + Толщина стенки + Материал + скорость линии + частота + мощность + геометрия сварного шва.
нет полезного правила, которое говорит, что большее МЧ мощность автоматически обеспечивает лучший сварной шов.
6. Большее тепло не обязательно означает лучшую сварку
Цель индукционной сварки ВЧ — создать правильные тепловые и механические условия по краям при достижении точки сжатия.
Слишком мало тепла может помешать правильному соединению. Просто добавление мощности, однако, не является полным решением.
Чрезмерное или плохо распределенное тепло меняет тепловой профиль вокруг свара и может увеличить поражённую область. В то же время, сжимающие валки должны применять необходимое механическое действие, пока края находятся в соответствующем состоянии.
Это взаимодействие является причиной того, почему только просмотр показаний генератора дает неполную картину качества сварки.
Полезная диагностика начинается с самого процесса. Стабильна ли скорость линии?? Стабильно ли поведение Vee?? Выровнены ли кромки?? Импедер в правильном положении и состоянии?? Позиция катушки изменилась?? Сжатие роликов установлено правильно??
Может потребоваться корректировка мощности, но это следует делать с учетом этих условий.
7. Почему качество сварки ВЧ может стать нестабильным
Когда трубный стан работает хорошо в течение нескольких часов, а затем начинает давать нестабильный сварной шов, причина может быть где-то вне генератора МЧ.
Небольшие изменения в формировании полосы могут сместить V-образный профиль. Поврежденный или неправильно расположенный импедер изменяет магнитные условия внутри трубы. Положение катушки влияет на электромагнитное взаимодействие. Изменения скорости линии изменяют тепловую энергию, получаемую каждым участком материала.
Механические условия на прижимных роликах добавляют еще один уровень.
Эти факторы взаимодействуют. Проблема формовки может сначала показаться оператору проблемой нагрева, потому что путь тока изменился. Увеличение мощности может временно улучшить внешний вид сварного шва, оставляя при этом неизменной его внутреннюю геометрию.
Именно это отличает ВЧ-индукционную сварку от обращения со сварщиком как с отдельным источником тепла.
Сварочная линия — это система.
Современные численные исследования описывают ВЧИ-сварку как мультифизический процесс включающий электромагнитный нагрев, теплопередачу, механическое соединение и металлургические изменения в непрерывно движущейся трубе.
8. Стабильный шов возникает из стабильного процесса
Несколько отдельно разумных настроек все равно могут привести к плохому результату, если они не работают вместе.
HF индукционная сварка делает возможным высокоскоростное непрерывное производство труб за счет концентрации тепла в очень маленькой области непосредственно перед соединением кромок ленты.
Но HF генератор сам по себе не может создать хороший шов.
Путь тока, V-образная геометрия, состояние импедера, положение катушки, частота, мощность, скорость линии, Стабильность формовки и установка прижимных роликов влияют на то, что происходит в последние моменты до того, как кромки становятся сварным швом.
При диагностике или оптимизации высокочастотного трубопрокатного станка, Изучение этих взаимосвязей обычно полезнее, чем задавать один вопрос, например: 'Нужна ли нам большая мощность?'?”
Лучше задать вопрос: Электрические, thermal and mechanical parts of the welding process working in the same window?
Часто задаваемые вопросы
Do I need more power if the weld becomes unstable?
Не обязательно. Check the Vee geometry, edge alignment, impeder position and line speed first. A forming or impeder problem often shows up as a heating problem, and adding power only masks the symptom without correcting the cause.
Can I use the same settings for different tube sizes?
Нет. Tube diameter and wall thickness change the required frequency, power and line speed. Установку, разработанную для тонкостенной трубы, нельзя перенести на изделие с более толстой стенкой, сохранив все электрические параметры без изменений.
Почему имеет значение импедер, если он не нагревает трубу?
Он направляет магнитный поток и препятствует циркуляции наведённого тока внутри трубы. Без эффективного ограничителя, большая часть тока идёт по нежелательному пути, потребляется энергия и возникает нагрев там, где это не нужно.
Что следует проверить, когда качество сварки постепенно ухудшается?
Проверьте, стабильна ли форма Vee, выровнены ли кромки, расположен ли импедансер и не повреждён ли он, не изменилось ли положение катушки, и правильно ли настроены прижимные вальцы.
Нужна правильная HF-настройка для вашей трубной мельницы?
Мощность сварки, частота, дизайн катушки и скорость линии должны соответствовать размеру вашей трубы и материалу. Сообщите нам, что вы производите, и мы поможем определить оборудование.


