
Spawanie indukcyjne HF do rur & Rura: Jak to działa i co wpływa na jakość spounu
Spawanie indukcyjne HF jest szeroko stosowany do produkcji spawanych wzdłużnie stalowa rura i rura. Z zewnątrz, proces wygląda na prosty: uformować taśmę w rurę, podgrzać dwa brzegi i złączyć je razem.
Rzeczywista strefa spawania jest znacznie mniej prosta.
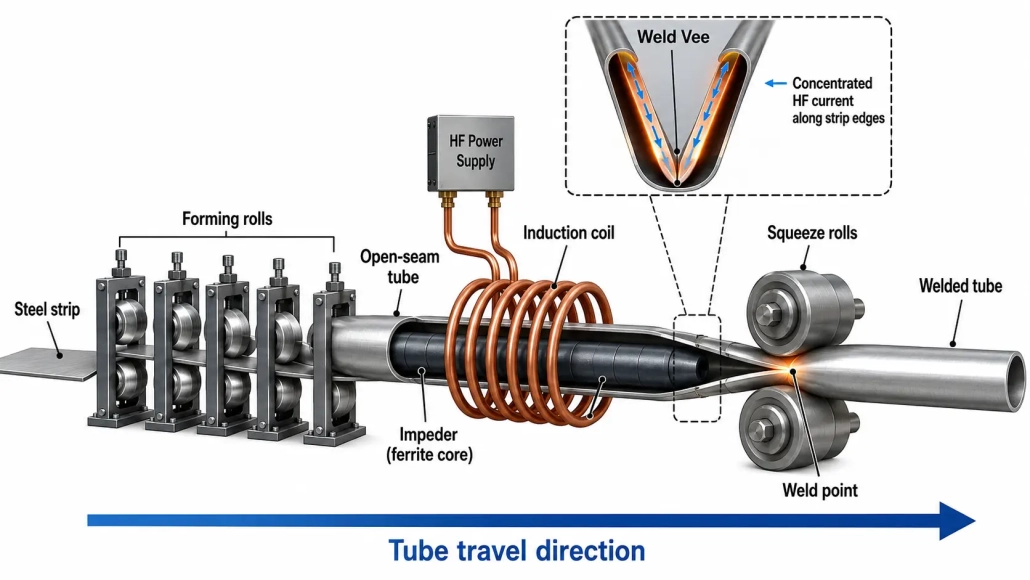
Zasilacz HF jest częścią systemu, który obejmuje również formowanie taśmy, to cewka indukcyjna, spoinę Vee, impeder, rolki dociskowe i ciągle poruszającą się rurę. Zmiany w którymkolwiek z tych elementów mogą zmienić przepływ prądu, jak brzegi się nagrzewają i co dzieje się w punkcie spawania.
To jeden z powodów, dla których problem ze spawaniem nie powinien być automatycznie traktowany jako problem z zasilaczem. Spawanie rur HF jest procesem elektromagnetycznym, proces termiczny i mechaniczny działający jednocześnie.
1. Jak działa spawanie rur indukcyjnych HF
Produkcja zwykle rozpoczyna się od przejścia taśmy stalowej przez szereg rolek formujących. Rolki stopniowo wyginają pasek, aż zbliży się on do okrągłego lub innego wymaganego profilu rury, podczas gdy pomiędzy dwoma krawędziami paska pozostaje wąski otwór.
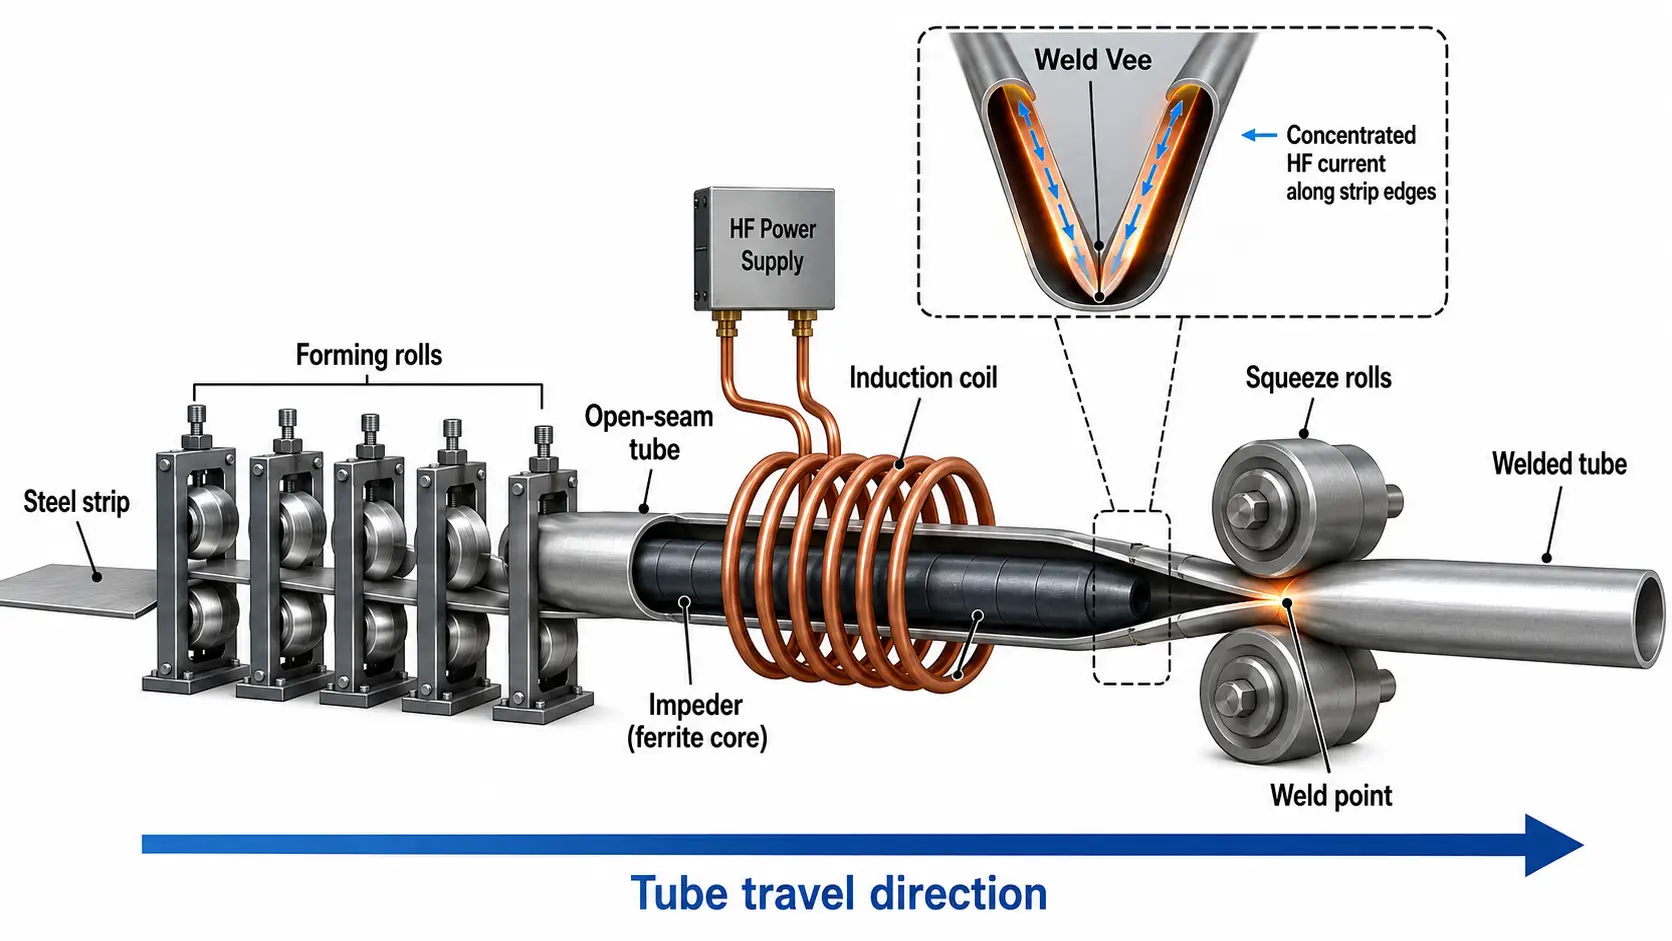
W pobliżu stanowiska spawalniczego, te otwarte krawędzie tworzą to, co zwykle nazywa się spawać bydło.
Prąd przemienny o wysokiej częstotliwości jest dostarczany do cewki indukcyjnej umieszczonej wokół rury przed punktem spawania. Pole elektromagnetyczne cewki indukuje prąd w pasku przewodzącym. Użyteczna część tego prądu przemieszcza się wzdłuż krawędzi w kierunku punktu, w którym się spotykają.
Opór elektryczny w tych wąskich ścieżkach prądu powoduje szybkie nagrzewanie.
Gdy krawędzie osiągną wymagany stan spawania, wałki dociskowe ściskają je razem. Podgrzane krawędzie są łączone mechanicznie, tworząc podłużny szew spawalniczy w miarę przemieszczania się rury przez walcownię.
Proces można więc postrzegać jako dwa ściśle powiązane etapy: podgrzewanie krawędzi elektromagnetycznie → Łączenie mechaniczne.
Strefa podgrzewania jest bardzo zlokalizowana w porównaniu z całkowitym rozmiarem rury. Ta lokalizacja jest jedną z cech, które pozwalają spawaniu HF działać ciągle przy wysokich prędkościach produkcji.
2. Dlaczego koncentracja prądu ma znaczenie
Umieszczenie cewki indukcyjnej wokół uformowanej rury nie oznacza, że cały prąd indukowany równo przyczynia się do spawania.
Prąd może podążać różnymi ścieżkami przez taśmę. Część płynie w kierunku punktu spou wzdłuż otwartych krawędzi, podczas gdy inne mogą płynąć w mniej użytecznych kierunkach wokół rury.
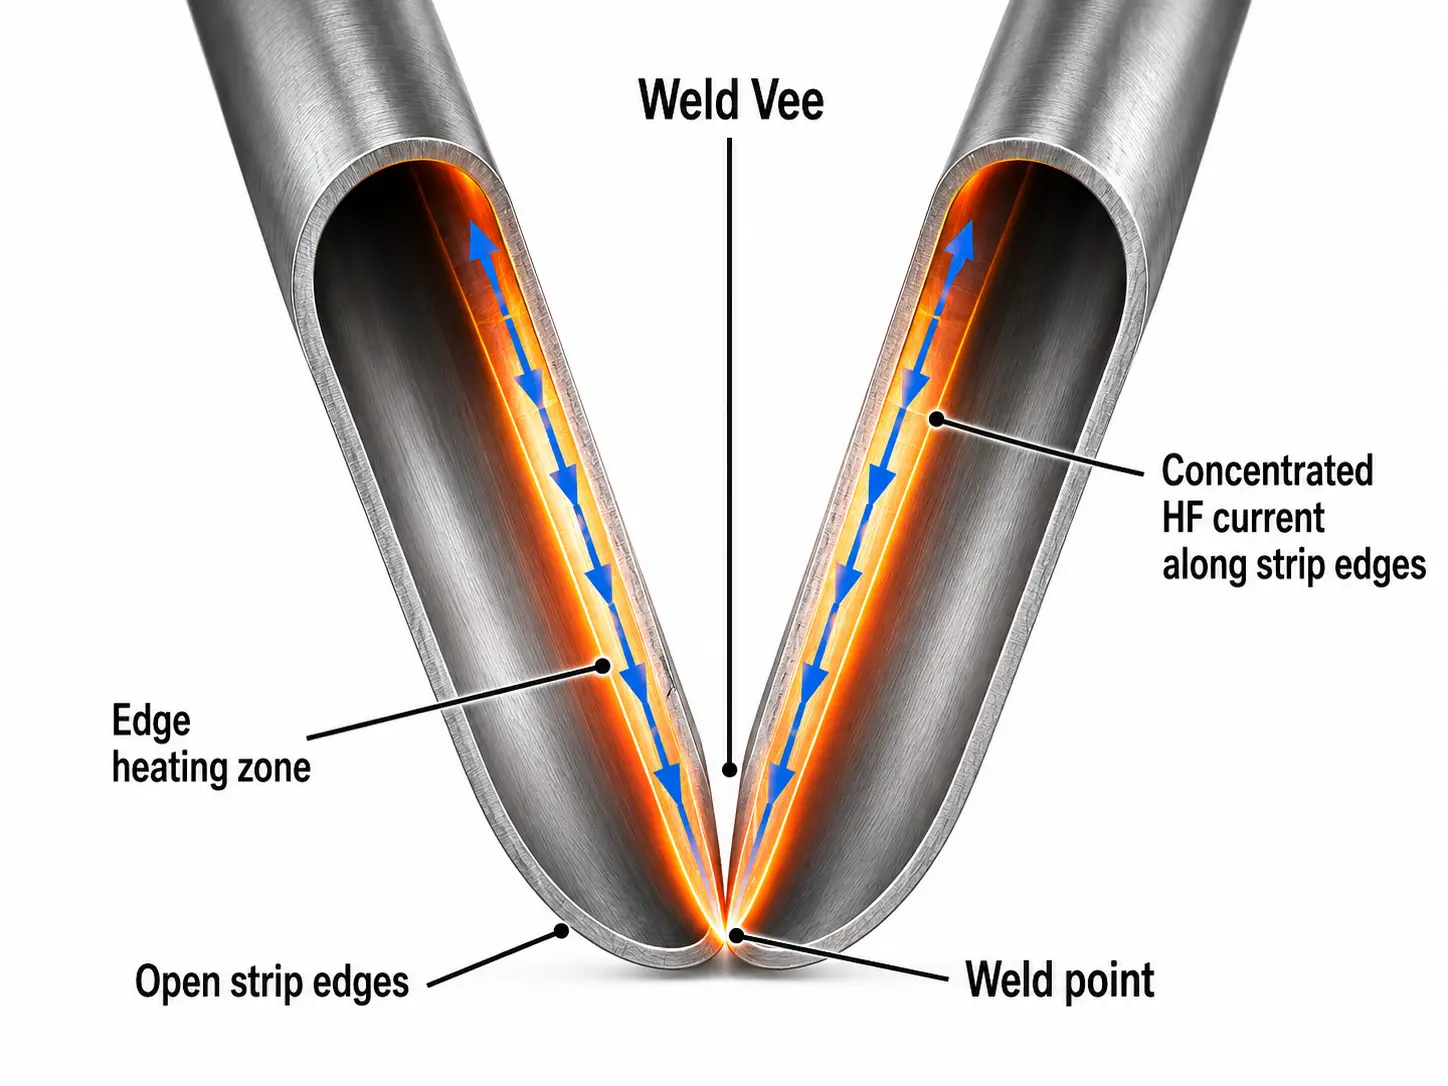
Dla efektywności spawania, celem jest skoncentrowanie jak największego użytecznego prądu wzdłuż krawędzi paska poniżej cewki i w kierunku punktu spawania.
W High Frequency, przenikanie prądu do materiału jest stosunkowo płytkie. Bliskie odstępy między dwoma krawędziami w pobliżu Vee wpływają również na stężenie prądu. Gdy krawędzie zbliżają się do siebie, warunki elektromagnetyczne zmieniają się ciągle aż do ich zetnięcia.
To wyjaśnia, dlaczego wirownica rurowa może mieć odpowiednią moc HF, ale nadal wykazywać słabe lub niestabilne nagrzewanie, jeśli geometria spawania jest nieprawidłowa.
Moc dociera do maszyny elektrycznie. Układ spawu decyduje, jak skutecznie ta moc jest wykorzystywana na krawędziach paska.
3. Zgrzewnicze Vee jest ważniejsze, niż się wydaje
Otwór w kształcie litery V tuż przed punktem spawu może wydawać się prostym skutkiem powstawania rur. W spawaniu HF, jego geometria bezpośrednio wpływa na proces nagrzewania.
Kształt V powstaje, gdy uformowane krawędzie pasków stopniowo się zbliżają do siebie. Kąt, długość i stabilność wpływają na rozkład prądu, a tym samym na temperaturę powstającą wzdłuż krawędzi.
Warunki formowania mają tu znaczenie. Sprężynowanie po opuszczeniu przez taśmę rolek formujących może zniekształcić oczekiwaną geometrię Vee. Wyrównanie krawędzi można również zmienić w zależności od ustawień młyna, zmiana stanu paska lub ustawienia rolki.
A 2024 trójwymiarowe badanie symulacyjne spawania indukcyjnego rur HF wykazało, że zarówno geometria Vee, jak i sprężyna powrotna wpływają na rozkład prądu. W konkretnych przypadkach modelowanych przez badaczy, zwiększenie kąta Vee zwiększyło również szerokość strefy wpływu ciepła. Te wartości liczbowe są specyficzne dla symulowanych wymiarów rury i nie powinny być traktowane jako uniwersalna zasada ustawienia.
Praktyczny punkt jest bardziej użyteczny niż stały kąt: Stabilne spawanie wymaga stabilnego rowka V.
Jeśli rowek V przemieszcza się lub zmienia kształt podczas produkcji, zmiana mocy HF sama w sobie może skompensować objaw bez usunięcia przyczyny.
4. Co właściwie robi impedancja?
Wewnątrz formowanej rury, blisko obszaru spawania, zwykle znajduje się impedancja zawierająca materiał magnetyczny o wysokiej przenikalności.
Jej zadaniem nie jest bezpośrednie ogrzewanie rury.
Hamownik kieruje strumieniem magnetycznym i zniechęca indukowany prąd do łatwiejszego przepływu wokół wewnętrznego obwodu rury. To pomaga skierować bardziej użyteczny prąd w stronę otwartych krawędzi paska i punktu spawania.
Bez efektywnego impedera, większy prąd nieszczelny może krążyć niepożądanymi ścieżkami. co zużywa energię i powoduje ogrzewanie tam, gdzie nie jest potrzebne. Analiza numeryczna pokazuje również, że odległość pomiędzy impederem a powierzchnią wewnętrzną może mieć wpływ na rozkład temperatury na krawędzi taśmy.
To sprawia, że stan i pozycjonowanie impedera stanowią część konfiguracji spawania, nie tylko szczegół konserwacji.
Względne pozycje cewce, zapobiegać, krawędzie taśmy i punkt spawania trzeba współpracować.
Gdy wydajność spawania stopniowo się pogarsza, sprawdzając tylko moc generatora, można pominąć zużytą, uszkodzoną lub nieprawidłowo umieszczoną część systemu spawalniczego.
5. Moc, Częstotliwość i prędkość linii współdziałają
Jednym z najprostszych błędów przy spawaniu rur HF jest rozważanie mocy spawania jako niezależnej liczby.
Nie jest.
Ilość energii dostarczanej do danego odcinka taśmy zależy częściowo od tego, jak szybko ten odcinek przechodzi przez strefę nagrzewania. Zwiększenie prędkości linii bez odpowiedniej zmiany warunków nagrzewania powoduje, że jest mniej czasu na doprowadzenie krawędzi do wymaganego stanu spawania.
Ta zależność jest czasami wyrażana za pomocą współczynnika wprowadzenia ciepła opartego na mocy spawania w stosunku do prędkości przesuwu. Badania nad rurami spawanymi metodą HFI wykazały, że wprowadzenie ciepła i siła docisku mogą wpływać na wynikowe właściwości mechaniczne spawanego obszaru.
Średnica rury i grubość ścianki również mają znaczenie. Ustawienie opracowane dla rury o cienkiej ściance nie może być po prostu przeniesione na produkt o grubszej ściance przy zachowaniu wszystkich parametrów elektrycznych bez zmian.
Częstotliwość wprowadza kolejny czynnik zmienny. Wpływa to na przenikanie prądu i rozkład temperatury oraz może mieć wpływ na kształt i szerokość strefy podgrzewanej.. Modele badawcze wykazały zmiany w szerokości HAZ przy zmianie częstotliwości spawania., chociaż dokładna reakcja zależy od wymiarów rury i reszty konfiguracji..
W produkcji, te zmienne muszą być rozważane razem.: rozmiar rury + grubość ścianki + materiał + prędkość linii + częstotliwość + moc + geometria spoiny.
Nie ma użytecznej zasady mówiącej, że większa moc HF automatycznie daje lepszą spoinę..
6. Więcej ciepła nie oznacza automatycznie lepszego spawania.
Celem spawania indukcyjnego HF jest stworzenie odpowiednich warunków termicznych i mechanicznych na krawędziach, gdy osiągają punkt docisku.
Zbyt mała ilość ciepła może uniemożliwić prawidłowe łączenie. Sam dodanie mocy, jednak, nie jest kompletnym rozwiązaniem.
Nadmierne lub źle rozłożone ciepło zmienia profil termiczny wokół spoiny i może powiększyć obszar oddziaływania. Jednocześnie, wałki dociskowe muszą wywierać wymagane działanie mechaniczne, gdy krawędzie są w odpowiednim stanie.
Ta interakcja pokazuje, dlaczego patrzenie wyłącznie na odczyty generatora daje niepełny obraz jakości spawania.
Przydatna diagnoza zaczyna się od samego procesu. Czy prędkość linii jest stabilna? Czy Vee zachowuje się konsekwentnie? Czy krawędzie są wyrównane? Czy impedancja znajduje się we właściwej pozycji i w odpowiednim stanie? Czy pozycja cewki uległa zmianie? Czy rolki dociskowe są poprawnie ustawione?
Może być konieczna regulacja mocy, ale powinna być dokonywana uwzględniając te warunki.
7. Dlaczego jakość spawania HF może stać się niestabilna
Gdy walcarka do rur działa dobrze przez kilka godzin, a następnie zaczyna powodować nieregularny spoin, przyczyna może być gdzieś poza generatorem HF.
Małe zmiany w formowaniu taśmy mogą przesunąć V. Uszkodzony lub nieprawidłowo umieszczony przeszkodnik zmienia warunki magnetyczne wewnątrz rury. Pozycja cewki wpływa na sprzężenie elektromagnetyczne. Zmiany prędkości przewodu wpływają na ciepło przyjmowane przez każdy fragment materiału.
Warunki mechaniczne na walcach ściskania dodają kolejną warstwę.
Te czynniki oddziałują. Problem z formowaniem może najpierw wydawać się operatorowi problemem grzewczym, ponieważ zmieniła się ścieżka prądu. Zwiększenie mocy może tymczasowo poprawić wygląd spoiny, pozostawiając jednak jej podstawową geometrię niezmienioną.
To właśnie odróżnia spawanie indukcyjne HF od traktowania spawarki jako samodzielnego źródła ciepła.
Linia spawalnicza jest systemem.
Nowoczesne badania numeryczne opisują spawanie HFI jako proces wielofizyczny obejmujący ogrzewanie elektromagnetyczne, przewodnictwo cieplne, mechaniczne łączenie i zmiany metalurgiczne w ciągle przemieszczającej się rurze.
8. Stabilny spaw pochodzi ze stabilnego procesu
Kilka indywidualnie rozsądnych ustawień może wciąż dać słaby rezultat, jeśli nie współpracują ze sobą.
Spawanie indukcyjne HF umożliwia produkcję rur w trybie ciągłym z dużą prędkością, koncentrując ciepło w bardzo małym obszarze tuż przed połączeniem krawędzi taśmy.
Jednak generator HF sam w sobie nie może stworzyć dobrego spawu.
Ścieżka prądu, Geometria V, Stan tłumika, pozycja cewki, częstotliwość, moc, prędkość linii, stabilność formowania i ustawienie walca ściskającego wpływają na to, co dzieje się w ciągu kilku chwil, zanim krawędzie staną się spawanym szwem.
Podczas rozwiązywania problemów lub optymalizacji młyna rurowego HF, przyglądanie się tym relacjom jest zazwyczaj bardziej przydatne niż zadawanie jednego pytania, np. „Czy potrzebujemy więcej mocy?”
Lepsze pytanie brzmi: Czy elektryczne, termiczne i mechaniczne części procesu spawania pracujące w tym samym oknie?
Często zadawane pytania
Czy potrzebuję większej mocy, jeśli spoina stanie się niestabilna??
Niekoniecznie. Sprawdź geometrię Vee, wyrównanie krawędzi, najpierw pozycja przeszkody i prędkość linii. Problem formujący się lub przeszkoda często objawia się jako problem z nagrzewaniem, a dodanie mocy jedynie maskuje objaw bez korygowania przyczyny.
Czy mogę użyć tych samych ustawień dla różnych rozmiarów lamp?
Nie. Średnica rury i grubość ścianki zmieniają wymaganą częstotliwość, moc i prędkość linii. Układ opracowany dla cienkościennych rur nie może być przeniesiony na produkt o cięższych ściankach, zachowując wszystkie parametry elektryczne bez zmian.
Dlaczego hamowacz miałby znaczenie, jeśli nie nagrzewa rury?
Kieruje strumień magnetyczny i uniemożliwia obwodzenie prądu indukowanego wewnątrz rury. Bez efektywnego impedera, więcej prądu podąża niepożądaną ścieżką, zużywając energię i wytwarzając ciepło tam, gdzie nie jest potrzebne.
Co powinienem sprawdzić, gdy jakość spawania stopniowo się pogarsza?
Sprawdź, czy lejek Vee jest stabilny, czy krawędzie są wyrównane, czy impedancja jest na miejscu i nieuszkodzona, czy pozycja cewki się nie zmieniła, i czy wałki do dociskania są prawidłowo ustawione.
Potrzebne jest odpowiednie ustawienie HF dla Twojej walcarki do rur?
Moc spawania, częstotliwość, Projekt cewki i prędkość przewodu muszą odpowiadać rozmiarowi i materiałowi Twojej rury. Powiedz nam, co produkujesz, a pomożemy określić sprzęt.


