
Induktionserwärmung für Stahlrohre: Wo sie funktioniert, Warum sie wichtig ist, und worauf man achten sollte
Induktionserwärmung für Stahlrohre wird häufig verwendet, wenn ein Produktionsprozess Wärme in einem bestimmten Bereich benötigt, nicht über das ganze Teil. Sie wird beim Rohrumformen, Biegen, Löten, zur Schweißvorbereitung, zur Spannungsarmung, Härten, und zum Vorheizen verwendet.
Der Grund, warum Hersteller sie wählen, ist einfach: Es kann ein Stahlrohr schnell erhitzen und die Wärme dorthin lenken, wo es benötigt wird. Das macht es in vielen Produktionslinien nützlicher als Ofenheizung oder Flammenheizung, besonders wenn der Prozess Konsistenz und Wiederholbarkeit benötigt.
Dieser Artikel erklärt, wo Induktionsheizung für Stahlrohre tatsächlich nützlich ist, was sie gut macht, und was überprüft werden muss, bevor ein System ausgewählt wird.
Video: Demonstration von Stahlrohr-Induktionsheizung – kontrollierte Heizzone im mittleren Abschnitt.
Dieses Video zeigt ein Stahlrohr, das im Mittelteil erhitzt wird. Die volle Heizzone wird rot, Dies zeigt, dass die Wärme im Zielbereich konzentriert und nicht über das gesamte Rohr verteilt wird.
1. So funktioniert die Induktionserwärmung für Stahlrohre
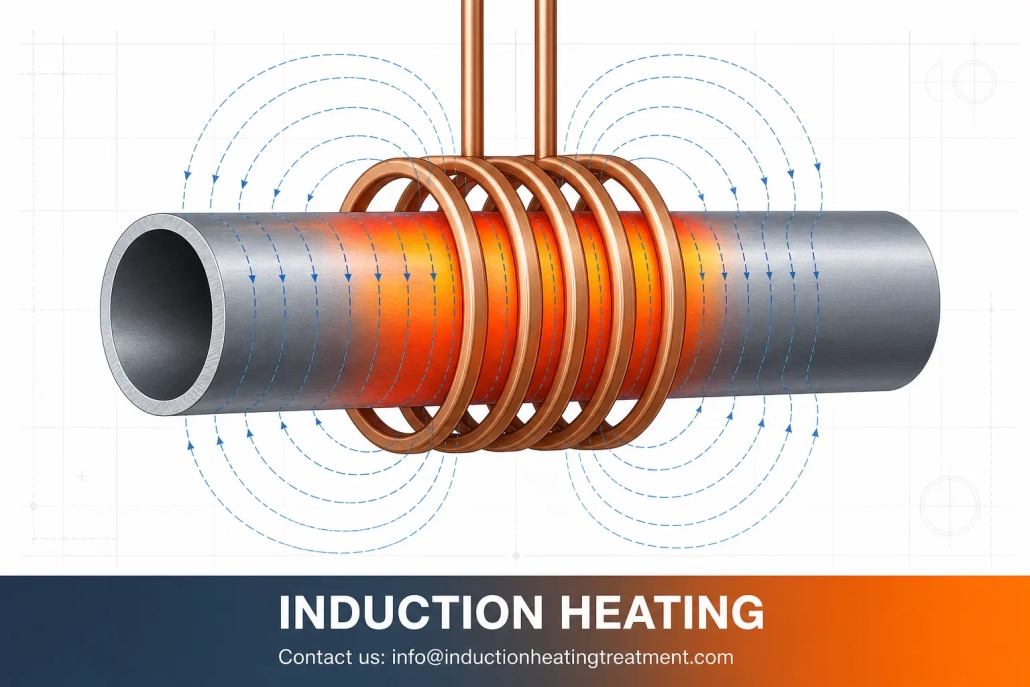
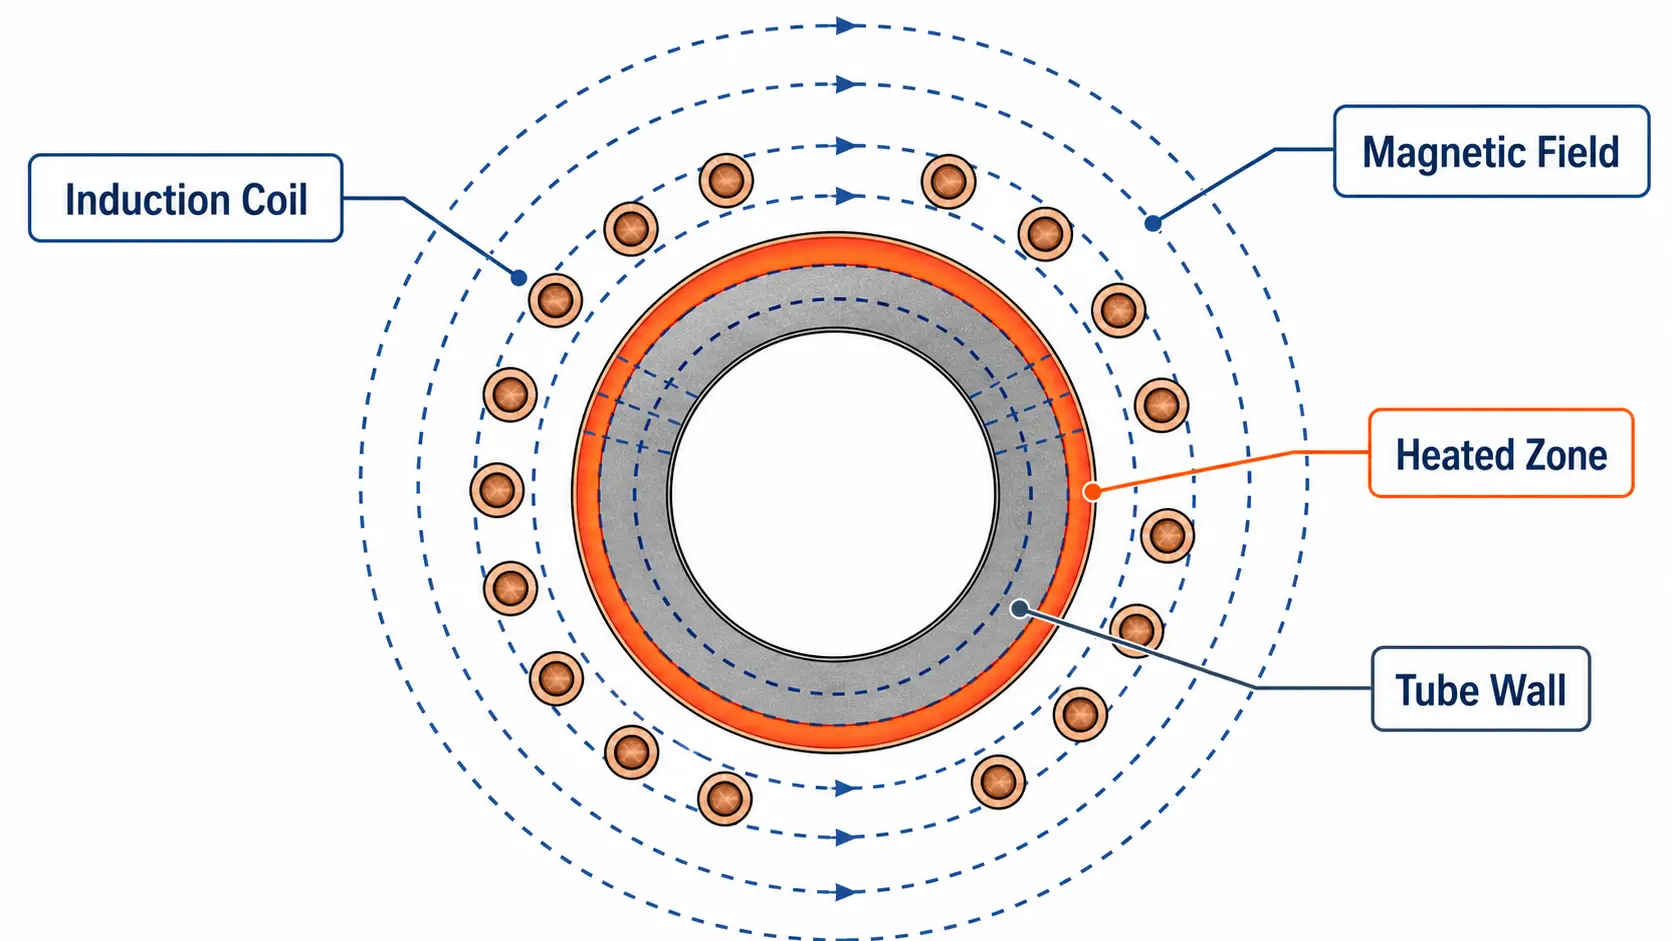
Die Induktionserwärmung verwendet eine magnetisches Wechselfeld um Wärme direkt im Stahlrohr zu erzeugen. Eine Spule wird um das Rohr oder um den Abschnitt gelegt, der erwärmt werden muss. Das Rohr selbst wird zur Wärmequelle.
Der praktische Vorteil liegt nicht in der Theorie. Es ist das Ergebnis: Wärme kann in einen bestimmten Abschnitt des Rohrs eingebracht werden, ohne zuerst den gesamten Teil zu erhitzen.
Das ist wichtig, wenn der Prozess nur eine Zone erwärmen muss, wie zum Beispiel:
Das Rohrende, der mittlere Abschnitt, ein Verbindungsbereich, ein Biegebereich, eine Schweißnaht
2. Häufige Anwendungen für das Erwärmen von Stahlrohren
Rohrendenerwärmung zum Formen: Die Rohrendenerwärmung wird vor dem Aufweiten eingesetzt, Swaging, Ausbildungsverdickung, Erweiterung, oder andere Formgebungsstufen. Nur der Endbereich wird erhitzt, sodass der Rest des Rohrs weniger betroffen bleibt. Dies ist nützlich, wenn der nächste Prozess von einer gleichmäßigen Erweichung der erhitzten Zone abhängt.
Rohrbiegen: Beim Rohrbiegen, Wärme wird auf den Bereich angewendet, der geformt werden soll. Dies hilft, das Rohr vorhersehbarer zu biegen und reduziert das Risiko von Rissen. Dies ist einer der klarsten Anwendungsfälle für Induktionserwärmung, da die Heizzone genau dort platziert werden kann, wo sie benötigt wird.
Hartlöten und Gelenzerwärmung: Die Induktionserwärmung wird häufig für Rohrbaugruppen verwendet, bei denen dies erforderlich ist gelötete Verbindungen. Die Spule konzentriert die Wärme auf den Verbindungsbereich, sodass das Füllmaterial richtig fließen kann. Dies ist besonders nützlich, wenn der Rest der Baugruppe nicht überhitzt werden soll.
Schweißnahtglühen und Spannungsarmglühen: Nach dem Schweißen, Der Nahtbereich muss möglicherweise einer weiteren Wärmebehandlung unterzogen werden, um Spannungen abzubauen oder den Zustand des geschweißten Abschnitts zu verbessern. Induktionsheizung kann sich auf die Naht konzentrieren, während das Rohr durch die Leitung bewegt wird. Dies funktioniert am besten, wenn der Rohrweg und die Spulenposition stabil sind.
Oberflächenhärtung: Bei einigen Rohranwendungen ist eine härtere Oberfläche für Abriebfestigkeit erforderlich. Induktionsheizung kann verwendet werden, um die äußere Schicht zu erhitzen schnell, gefolgt von Abkühlung. Dies ist ein spezialisierterer Anwendungsfall, aber es ist üblich bei Teilen, die während des Betriebs abriebfest sein müssen.
Vorwärmen vor Schweißen oder Beschichten: Vorwärmen hilft, das Rohr für die spätere Verarbeitung vorzubereiten. Es kann die Prozessstabilität verbessern und thermischen Schock reduzieren. Dies wird oft gewählt, wenn eine Produktionslinie eine bessere Konsistenz benötigt, als die Flammenheizung bieten kann.
3. Warum Hersteller es verwenden
Sie erwärmt nur die benötigte Fläche. Das ist der Hauptgrund. Wenn der Prozess nur einen Abschnitt erhitzen muss, gibt es keinen Grund, den Rest des Rohrs zu erhitzen.
Es ist schneller als viele traditionelle Methoden. Induktion verschwendet keine Zeit mit dem Erhitzen eines großen Ofenraums oder dem Warten, bis das gesamte Teil aufgewärmt ist.
Es ist einfacher, sich zu wiederholen. Sobald das System richtig eingerichtet ist, kann es das gleiche Ergebnis konstanter als manuelles Erhitzen erzielen.
Es passt besser zur Automatisierung. Induktionssysteme können in Produktionslinien mit Förderbändern integriert werden, Rollen, Rotationshandhaben, Roboter, und Temperaturkontrollsystemen.
Es kann die manuelle Abhängigkeit verringern. Das ist in Produktionsumgebungen wichtig, in denen die Unterschiede zwischen Bedienern Qualitätsprobleme verursachen.
4. Was beeinflusst das Ergebnis
Dieser Teil ist wichtiger als die Marketingbehauptung. Viele Einleitungsprojekte scheitern, weil der Prozess und die Ausrüstung nicht richtig abgestimmt sind.
| Faktor | Worauf man achten sollte |
|---|---|
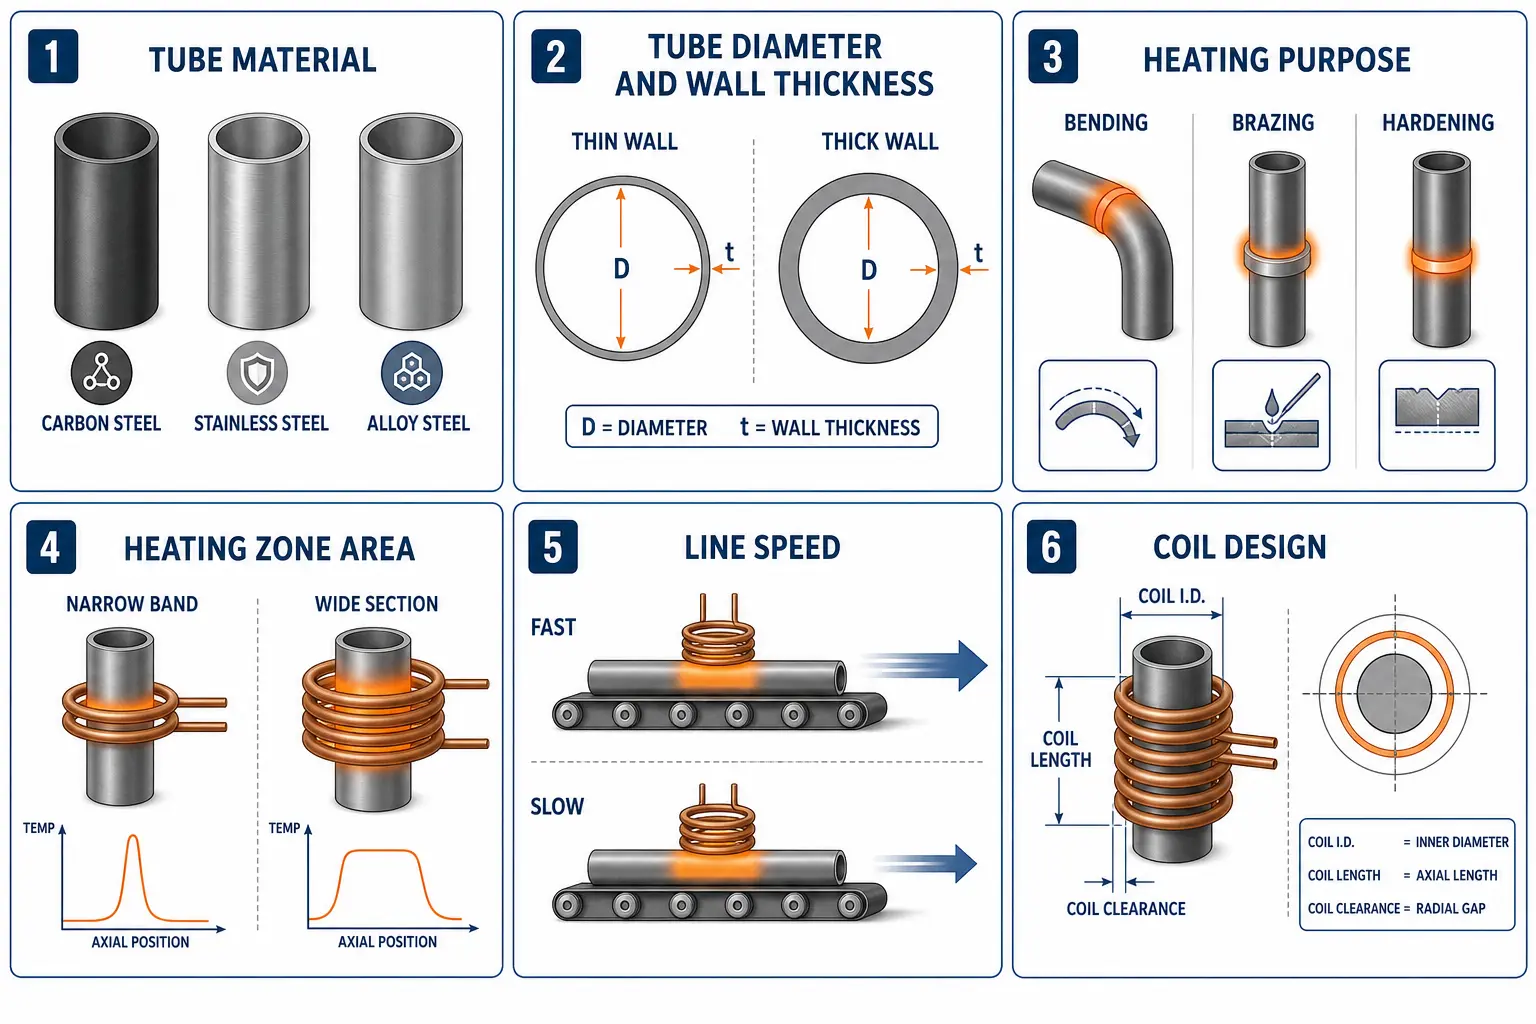
| Rohrmaterial | Verschiedene Stähle verhalten sich nicht gleich. Kohlenstoffstahl, Edelstahl, und legierter Stahl kann alle unterschiedlich auf Induktionsheizung reagieren. Wenn das Material nicht frühzeitig bestätigt wird, kann das Heizergebnis instabil sein. |
| Rohrgröße und Wandstärke | Ein dünnes Rohr reagiert anders als ein dickes Rohr. Dünnwandige Rohre erhitzen sich schneller und können leichter überhitzen. Dickwandige Rohre benötigen mehr Aufwand, um richtig durchzuheizen. |
| Zweck des Heizens | Das Ziel ist je nach Aufgabe unterschiedlich: Biegen, Löten, Vorheizen, Härten, zur Spannungsarmung. Wenn der Zweck unklar ist, wird die Einrichtung wahrscheinlich falsch sein. |
| Erhitzungsbereich | Ein kurzer Bereich zur lokalen Erwärmung und ein längerer Heizabschnitt erfordern unterschiedliche Spulendesigns und unterschiedliche Prozesssteuerungen. |
| Liniengeschwindigkeit oder Zykluszeit | Der Heizprozess muss zum tatsächlichen Produktionsrhythmus passen. Wenn sich das Rohr zu schnell bewegt, kann die Erwärmung unvollständig sein. Bewegt es sich zu langsam, sinkt die Produktion. |
| Spulendesign | Die Spule bestimmt, wohin die Wärme geht. Schlecht Spulendesign liefert schlechte Ergebnisse, selbst wenn die Stromversorgung gut ist. |
5. Überlegungen zur Ausrüstung
Ein echtes Induktionssystem für Stahlrohre ist nicht nur eine Stromversorgung. Es umfasst normalerweise:
Netzteil. Muss zur Anwendung passen. Ein zu schwaches System wird nicht mithalten können. Ein schlecht gesteuertes System kann zu ungleichmäßiger Erwärmung führen.
Spule.
Kühlsystem. Kühlung ist nicht optional. Die Spule und die Leistungselektronik benötigen es laufen zuverlässig.
Kontrollen.
Handhabungssystem.
Temperaturüberwachung. Wenn die Temperatur für den Prozess von Bedeutung ist, es sollte gemessen werden, nicht erraten.
Sicherheitsschutz.
Handhabung und Positionierung: Wenn sich die Röhre an der falschen Stelle bewegt, das Heizergebnis verändert sich. Das System muss dafür sorgen, dass das Rohr mit der Spule ausgerichtet bleibt.
Wartung und Sicherheit: Dies wird oft erst später ignoriert, Das ist ein Fehler. Schläuche, Armaturen, Spulen, Sensoren, und alle Schutzvorrichtungen benötigen Wartungszugang.
6. Häufige Probleme
1. Die Heizung ist ungleichmäßig. Normalerweise verursacht durch schlechte Ausrichtung, inkonsistente Teileposition, oder eine schlechte Spuleneinstellung.
2. Dünne Rohre überhitzen. Dies passiert, wenn Wärme zu aggressiv angewendet wird oder die Steuerung schlecht ist.
3. Dicke Rohre werden innen nicht genug erhitzt. Die Oberfläche kann heiß aussehen, während das Innere für den Prozess noch zu kühl ist.
4. Oberflächenoxidation tritt auf. Stahl, der an der Luft erhitzt wird, oxidiert. Induktion reduziert die Expositionszeit, aber sie beseitigt Oxidation nicht automatisch.
5. Spulen verschleißen zu früh. Wird oft durch eine schlechte Kühlung verursacht, Probleme mit der Wasserqualität, Vibrationen, oder versehentlichen Kontakt.
7. Wenn Induktionserwärmung gut passt
Induktionserwärmung ist eine gute Wahl, wenn der Prozess dies erfordert:
|
Gute Passform — lokale Erwärmung — schnelles Aufheizen — Wiederholbare Erwärmung — einfachere Automatisierung |
Weniger attraktiv — Das Produktionsvolumen ist gering — Produkttypen ändern sich zu oft — Der Prozess erfordert eine lange Einweichzeit — Der Heizbereich ist zu variabel, um ihn gut steuern zu können |
In der Praxis, Die Entscheidung sollte auf Stichprobentests basieren, keine Annahmen.
Schlüssel zum Mitnehmen: Induktionsheizung für Stahlrohre ist nützlich, wenn der Prozess eine kontrollierte, lokalisierte Erwärmung erfordert und die Produktionslinie wiederholbare Ergebnisse benötigt. Es ist keine universelle Lösung, aber für die richtige Anwendung ist sie oft schneller, sauberer, und leichter zu automatisieren als Ofen- oder Flammenbeheizung. Die eigentliche Frage ist nicht, ob sie Stahlrohre erhitzen kann. Das kann sie. Die eigentliche Frage ist, ob sie zur Rohrgröße, Material, zum Erwärmungsziel, und zur Produktionsmethode passt.
FAQ
Q: Kann Induktionsheizung bei Edelstahlrohren verwendet werden?
A: Ja, aber Edelstahl kann sich anders verhalten als Kohlenstoffstahl, daher muss der Prozess auf das Material abgestimmt sein.
Q: Ist Induktionsheizung besser als Ofenheizung?
A: Nicht immer. Sie ist in der Regel besser für lokales Erwärmen und Produktionslinien, während Ofenheizung für größere Chargen oder lange Einweichprozesse besser sein kann.
Q: Was sollte vor der Auswahl eines Induktionssystems überprüft werden?
A: Das Rohrmaterial, die Größe, der Erwärmungszweck, die Produktionsgeschwindigkeit, und die Handhabungsmethode sollten alle zuerst überprüft werden.
Holen Sie sich eine Anwendungsprüfung für die Stahlrohrerwärmung
Teilen Sie Ihr Rohrmaterial, die Größe, der Erwärmungszweck, und den Produktionsfluss. Unser Ingenieurteam kann Ihnen helfen zu beurteilen, ob die Induktionsheizung ein geeigneter Ansatz für Ihren Prozess ist.


