
Soldadura por indução HF para tubo & Tubos: Como funciona e o que afeta a qualidade da soldadura
soldadura por indução HF é amplamente usada para produzir soldados longitudinais tubos e tubos de aço. Do exterior, o processo parece direto: formar uma tira num tubo, aquecer as duas extremidades e apertá-las juntas.
A zona de soldadura real é muito menos simples.
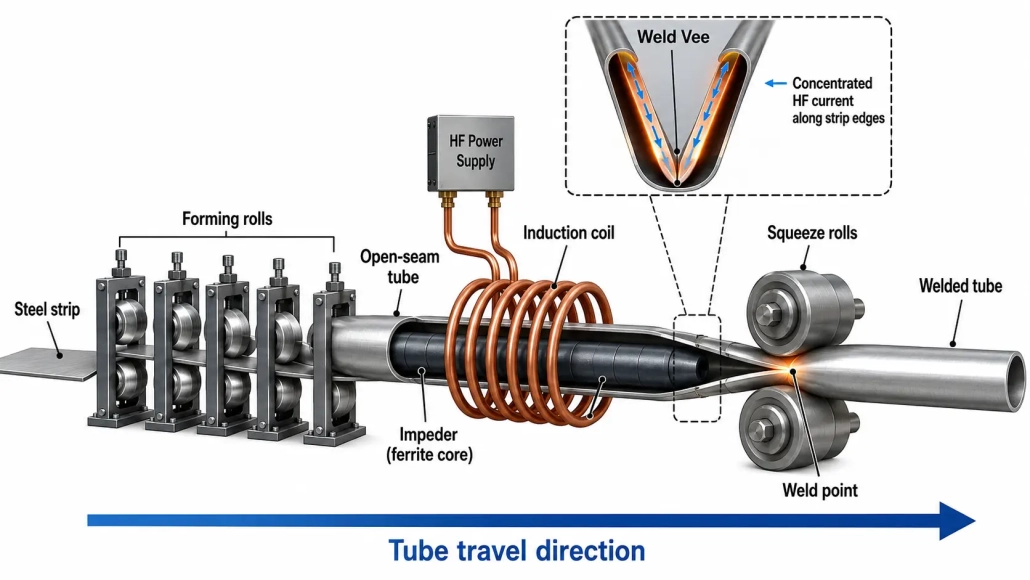
A fonte de alimentação de HF é uma parte de um sistema que também inclui a formação da tira, o bobina de indução, o Vee de soldadura, o impedidor, rolos de aperto e o tubo em movimento contínuo. Alterações em qualquer um destes podem alterar para onde a corrente flui, como as extremidades aquecem e o que acontece no ponto de soldadura.
Esta é uma das razões pelas quais um problema de soldadura não deve ser automaticamente tratado como um problema da fonte de alimentação. A soldagem de tubos HF é eletromagnética, processo térmico e mecânico trabalhando ao mesmo tempo.
1. Como Funciona a Soldadura por Tubo por Indução HF
A produção normalmente começa com a fita de aço a passar através de uma série de rolos de conformação. Os rolos dobram progressivamente a fita até que esta se aproxime de um perfil de tubo redondo ou outro necessário, enquanto permanece uma abertura estreita entre as duas extremidades da fita.
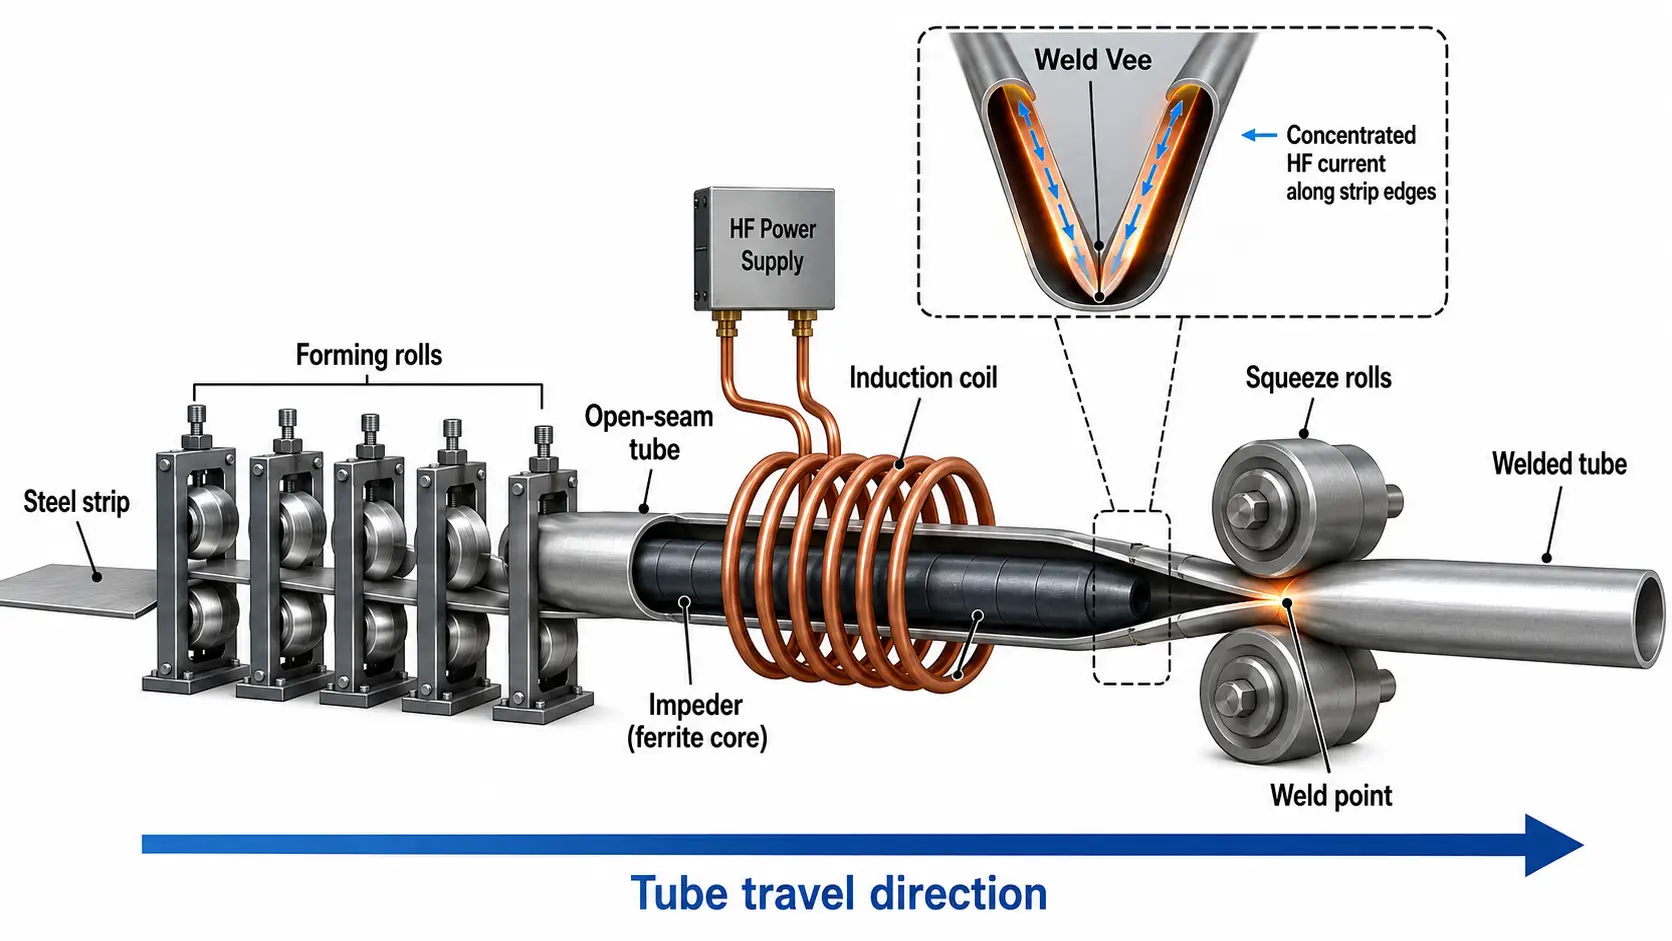
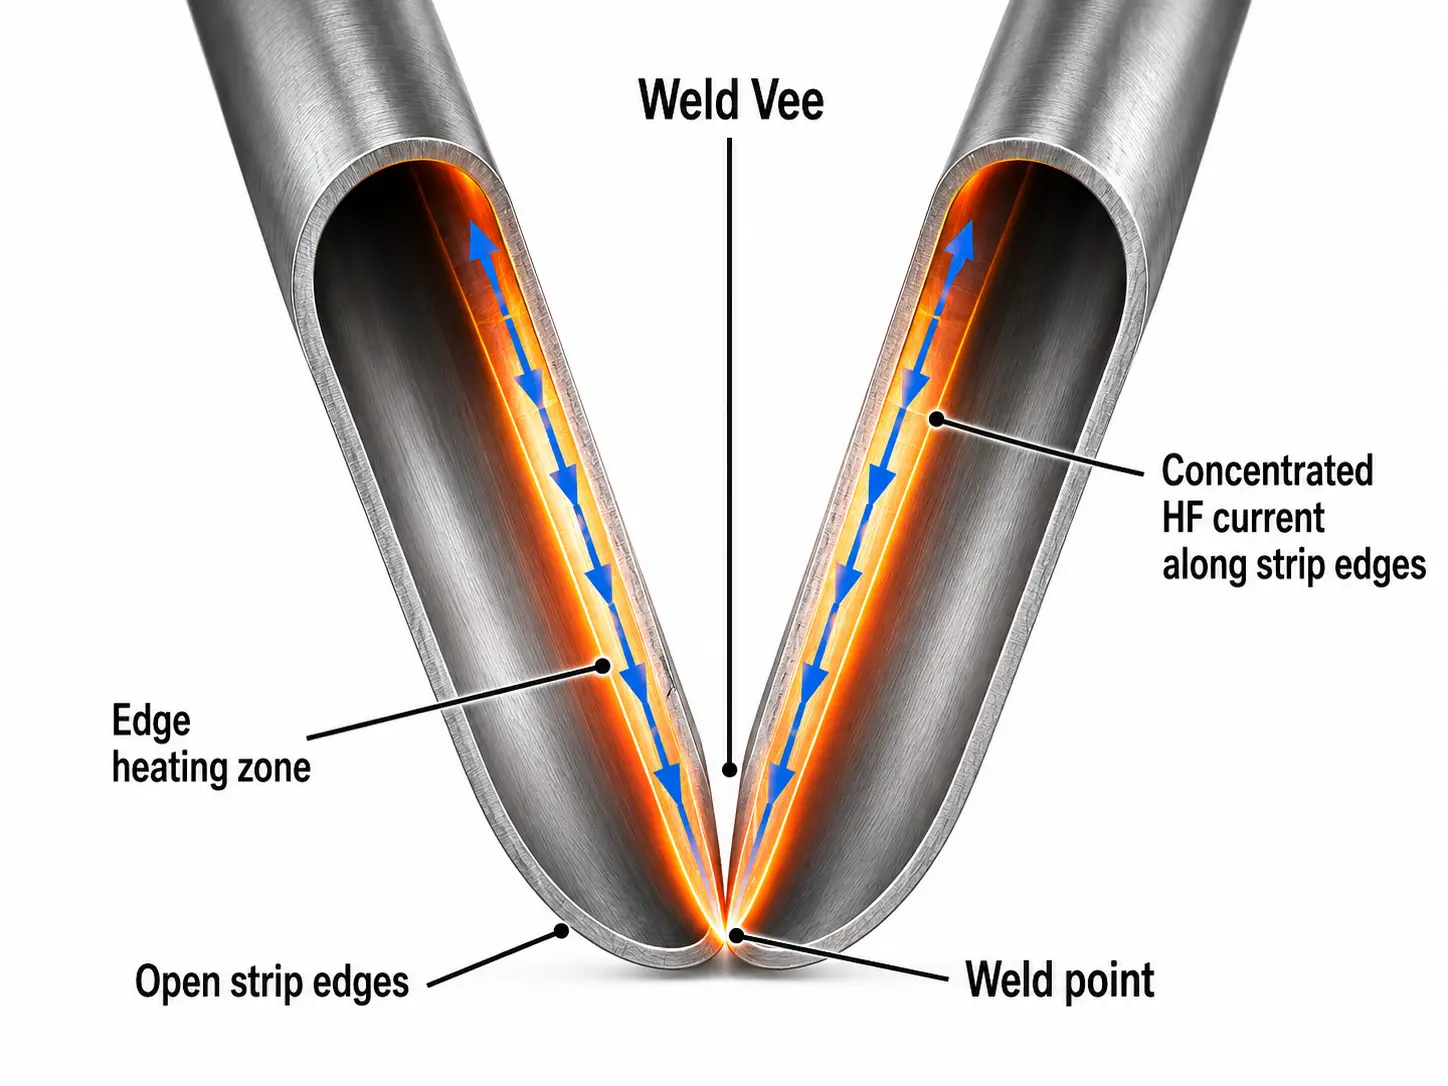
Perto da estação de soldadura, estas bordas abertas formam o que é geralmente chamado de Vee de solda.
Uma corrente alternada de alta frequência é fornecida a uma bobina de indução posicionada em torno do tubo antes do ponto de soldadura. O campo eletromagnético da bobina induz corrente na faixa condutiva. A parte útil desta corrente percorre as bordas em direção ao ponto onde se encontram.
A resistência elétrica nestes caminhos estreitos de corrente produz aquecimento rápido.
Uma vez que as bordas atingem a condição de soldadura requerida, os rolos de compressão forçam-nos juntos. As bordas aquecidas são unidas mecanicamente, criando a costura de soldadura longitudinal à medida que o tubo continua pela laminação.
Portanto, o processo pode ser visto como duas etapas intimamente ligadas: aquecimento das bordas por electromagnetismo → união mecânica.
A zona de aquecimento é muito localizada em comparação com o tamanho total do tubo. Essa localização é uma das características que permite à soldadura HF operar continuamente a altas velocidades de produção.
2. Por que a concentração de corrente é importante
Colocar uma bobina de indução ao redor de um tubo formado não significa que toda a corrente induzida contribua igualmente para a soldadura.
A corrente pode seguir diferentes caminhos através da tira. Alguma viaja em direção ao ponto de soldadura ao longo das bordas abertas, enquanto alguma pode fluir em direções menos úteis ao redor do tubo.
Para eficiência da soldadura, o objetivo é concentrar o máximo de corrente útil possível ao longo das bordas da tira a jusante da bobina e em direção ao ponto de soldadura.
Em alta frequência, a penetração de corrente no material é relativamente rasa. O espaçamento próximo das duas arestas perto do V também afeta a concentração de corrente. À medida que as bordas se aproximam, as condições eletromagnéticas mudam continuamente até se encontrarem.
Isto explica porque uma fresadora de tubos pode ter potência HF adequada mas ainda assim apresentar aquecimento pobre ou instável se a geometria da soldadura estiver errada.
A potência chega eletricamente à máquina. O sistema de soldadura determina quão eficazmente essa energia é usada nas bordas da tira.
3. O V da soldadura é mais importante do que parece
A abertura em forma de V logo à frente do ponto de soldadura pode parecer ser um resultado simples da conformação do tubo. Na soldadura HF, a sua geometria afeta diretamente o processo de aquecimento.
O V é criado à medida que as arestas da tira conformada se aproximam gradualmente. O seu ângulo, comprimento e estabilidade influenciam a distribuição da corrente e, portanto, a temperatura desenvolvida ao longo das arestas.
As condições de conformação são importantes aqui. O recuo após a tira sair dos rolos de conformação pode distorcer a geometria em V esperada. O alinhamento das arestas também pode mudar conforme as configurações da fresadora, condição da tira ou configuração do rolo alteram.
A 2024 estudo de simulação tridimensional da soldadura em tubos de indução HF concluiu que tanto a geometria em V como o recuo por mola influenciam a distribuição da corrente. Nos casos específicos modelados pelos investigadores, aumentar o ângulo em V também aumentou a largura da zona afetada pelo calor. Esses valores numéricos são específicos das dimensões do tubo simulado e não devem ser tratados como uma regra universal de configuração.
O ponto prático é mais útil do que um ângulo fixo: Uma solda estável requer uma cunha estável.
Se a cunha se mover ou mudar de forma durante a produção, Alterar apenas a potência de HF pode compensar o sintoma sem corrigir a causa.
4. O que o impedidor realmente faz?
Dentro do tubo formado, perto da área de soldagem, há geralmente um impedidor contendo material magnético de alta permeabilidade.
A sua função não é aquecer o tubo diretamente.
O impedimento guia o fluxo magnético e desencoraja a corrente induzida de seguir um caminho mais fácil à volta da circunferência interior do tubo. Isto ajuda a direcionar uma corrente mais útil para as bordas abertas da tira e para o ponto de soldadura.
Sem um impedimento eficaz, mais corrente de fuga pode circular por caminhos indesejados. Isso consome energia e produz aquecimento onde não é necessário. A análise numérica também mostra que a distância entre o impedidor e a superfície interna pode influenciar a distribuição de temperatura ao longo da aresta da tira.
Isto faz com que a condição e o posicionamento do impedidor façam parte da configuração de soldadura, não sendo simplesmente um detalhe de manutenção.
As posições relativas do bobina, impedidor, arestas da tira e ponto de soldadura precisam de funcionar em conjunto.
Quando o desempenho da soldadura deteriora-se gradualmente, verificar apenas a saída do gerador pode não detetar uma peça gasta, danificada ou mal posicionada do sistema de soldadura.
5. Potência, Frequência e Velocidade da Linha Trabalham em Conjunto
Um dos erros mais comuns na soldadura por tubo HF é discutir a potência de soldadura como um número independente.
Não é.
A quantidade de energia fornecida a uma determinada secção da tira depende em parte da rapidez com que essa secção passa pela zona de aquecimento. Aumente a velocidade da linha sem uma alteração apropriada nas condições de aquecimento e há menos tempo disponível para levar as bordas ao estado de soldadura requerido.
Esta relação é por vezes expressa através de um fator de entrada de calor baseado na potência de soldadura relativa à velocidade de avanço. Investigação sobre tubos soldados por HFI mostrou que a entrada de calor e a força de compressão podem afetar as propriedades mecânicas resultantes da região soldada.
O diâmetro do tubo e a espessura da parede também são importantes. Um equipamento desenvolvido para um tubo de parede fina não pode simplesmente ser transferido para um produto de parede mais grossa mantendo todos os parâmetros elétricos inalterados.
A frequência adiciona outra variável. Afeta a penetração atual e a distribuição de temperatura e pode influenciar a forma e a largura da zona aquecida. Modelos de investigação mostraram alterações na largura da ZTA quando a frequência de soldadura muda, embora a resposta exacta dependa das dimensões do tubo e do restante do equipamento.
Na produção, estas variáveis têm de ser consideradas em conjunto: tamanho do tubo + espessura de parede + material + velocidade da linha + frequência + potência + geometria da soldadura.
Não existe uma regra útil que diga que mais potência HF produz automaticamente uma soldadura melhor.
6. Mais calor não significa automaticamente melhor soldadura
O objetivo da soldadura por indução HF é criar as condições térmicas e mecânicas corretas nas bordas quando atingem o ponto de compactação.
Pouco calor pode impedir a união adequada. Simplesmente adicionar potência, no entanto, não é uma solução completa.
Calor excessivo ou mal distribuído altera o perfil térmico em torno da solda e pode aumentar a região afetada. Ao mesmo tempo, os rolos de compactação devem aplicar a ação mecânica necessária enquanto as bordas estão na condição adequada.
Esta interação é a razão pela qual olhar apenas para as leituras do gerador dá uma imagem incompleta da qualidade da soldadura.
Um diagnóstico útil começa com o próprio processo. A velocidade da linha é estável?? O Vee está a comportar-se de forma consistente?? As arestas estão alinhadas?? O impedidor está na posição e condição corretas?? A posição da bobina mudou?? Os rolos de compressão estão ajustados corretamente??
Pode ser necessário um ajuste de potência, mas deve ser feito tendo em mente essas condições.
7. Por que a Qualidade da Soldadura HF Pode Tornar-se Instável
Quando um laminador de tubos funciona bem durante horas e depois começa a produzir uma soldadura inconsistente, a causa pode estar em algum lugar fora do gerador HF.
Pequenas alterações na conformação da tira podem deslocar o Vee. Um impedidor danificado ou colocado incorretamente altera as condições magnéticas dentro do tubo. A posição da bobina afecta o acoplamento eletromagnético. Alterações na velocidade da linha modificam o calor recebido por cada secção do material.
As condições mecânicas nos rolos de compressão acrescentam uma camada adicional.
Estes factores interagem. Um problema de formação pode inicialmente parecer para o operador como um problema de aquecimento porque o caminho da corrente mudou. Aumentar a potência pode temporariamente melhorar a aparência da solda enquanto deixa a geometria subjacente inalterada.
É isso que torna a soldadura por indução HF diferente de tratar o soldador como uma fonte de calor independente.
A linha de soldadura é um sistema.
Estudos numéricos modernos descrevem a soldadura HFI como um processo multi-físico envolvendo aquecimento eletromagnético, transferência de calor, união mecânica e alterações metalúrgicas num tubo em movimento contínuo.
8. Uma solda estável vem de um processo estável
Vários ajustes individualmente razoáveis ainda podem produzir um resultado pobre se não funcionarem em conjunto.
A soldadura por indução HF torna possível a produção contínua de tubos em alta velocidade ao concentrar calor numa região muito pequena imediatamente antes das extremidades da tira serem unidas.
Mas o gerador HF não consegue criar uma boa solda por si só.
Caminho da corrente, Geometria em V, Condição do impedidor, posição da bobina, frequência, potência, velocidade da linha, a estabilidade da conformação e a configuração dos rolos de compressão influenciam o que acontece nos poucos momentos antes das extremidades se tornarem uma solda contínua.
Ao diagnosticar problemas ou otimizar um moinho de tubos HF, olhar para essas relações geralmente é mais útil do que fazer uma pergunta como “Precisamos de mais poder?”
A melhor pergunta é: Os elétricos são, partes térmicas e mecânicas do processo de soldagem trabalhando na mesma janela?
Perguntas frequentes
Preciso de mais energia se a solda ficar instável?
Não necessariamente. Verifique a geometria Vee, alinhamento de borda, posição do impede e velocidade da linha primeiro. Um problema de formação ou impede frequentemente aparece como um problema de aquecimento, e adicionar potência apenas mascara o sintoma sem corrigir a causa.
Posso usar as mesmas definições para diferentes tamanhos de tubos?
Não. Diâmetro e espessura da parede mudam a frequência necessária, potência e velocidade da linha. Um sistema desenvolvido para tubo de parede fina não pode ser transferido para um produto de parede mais pesada mantendo todos os parâmetros elétricos inalterados.
Porque é que o impede importa se não aquece o tubo?
Ela guia o fluxo magnético e desencoraja a corrente induzida de circular no interior do tubo. Sem um impedimento eficaz, mais corrente toma um caminho indesejado, consumindo energia e produzindo aquecimento onde não é necessário.
O que devo verificar quando a qualidade da soldadura se deteriora gradualmente?
Verifique se o Vee está estável, as bordas estão alinhadas, o impedidor está na posição e intacto, a posição da bobina não mudou, e os rolos de aperto estão ajustados corretamente.
Necessita da Configuração HF Correta para o Seu Laminador de Tubos?
Potência de soldadura, frequência, O design da bobina e a velocidade da linha têm de corresponder ao tamanho e material do seu tubo. Diga-nos o que está a produzir e ajudamos a especificar o equipamento.


